
نفث الفولاذ المقاوم للصدأ دون ترسيب الحديد
الحديد الحر الذي يتركه الوسط الكاشط يصدأ بعد أسابيع ويقشّر الطبقة الواقية للفولاذ المقاوم للصدأ. أي وسط كاشط خالٍ من الحديد تختار، وكيف تعزل الماكينة، وكيف تضبط ضغط الفاصل، وتفحص السطح، ومتى يلزم التخميل أو التخليل.
لماذا يفسد التلوث بالحديد الفولاذ المقاوم للصدأ حتى حين يبدو السطح نظيفاً
يحتاج الفولاذ المقاوم للصدأ إلى طبقة واقية من أكسيد الكروم لا يتجاوز سماكتها بضعة نانومترات. هذه الطبقة هي ما يجعل الفولاذين 304 و316 مقاومين للتآكل، وهي أيضاً ما يدمره الحديد الحر. حين ينغرس جسيم من الفولاذ الكربوني أو قطعة من وسط كاشط ملوث في سطح الفولاذ المقاوم للصدأ، فإنها تصدأ، ويكسر أكسيد الحديد الطبقة الواقية موضعياً. والنتيجة بقع صدأ بلون الشاي تظهر بعد أيام أو أسابيع، وغالباً بعد أن تكون القطعة قد طُليت ومُخملت وشُحنت، بينما بدا النفث نفسه نظيفاً.
هذا التأخير هو ما يجعل الفشل باهظاً. في ورشة العمل يبدو السطح نظيفاً، وتجتاز القطعة الفحص البصري، ثم تظهر البقعة في موقع العميل بعد أشهر. لم يكن الطلاء هو المشكلة أبداً. كانت مشكلة تحضير القاعدة هي المشكلة. ولا يستطيع النفث وحده أن يصلح التلوث بالحديد. فهو ينقل الحديد فوق السطح ولا يزيله. أما ما ينجح فعلاً فينحصر في طريقتين: أن تُجرَّد الطبقة السطحية، كما في التشغيل الآلي أو الجلخ أو التلميع الكهروكيميائي، أو أن يُذاب الحديد الحر كيميائياً. لذلك التنظيف الكيميائي ليس خطوة اختيارية بعد النفث، بل هو الذي يقرر ما إذا كان النفث قد استحق تكلفته.
اختيار وسط كاشط لا يستطيع أن يدخل الحديد
القاعدة ضيقة: عند العمل على الفولاذ المقاوم للصدأ يجب ألا يحتوي الوسط الكاشط على أي حديد معدني، وألا يكون قد لامس الفولاذ الكربوني.
- خرز الزجاج — زجاج سوديكاليص أو بوريسيليكات، صلادة موس من 5.5 إلى 6.5، بحجم من 50 إلى 500 ميكرون، ومنخل من 80 إلى 120 للحصول على مظهر نظيف. الكرات كروية، فالعمل نفخ لا قطع، فيترك مظهراً ساتاناً منتظماً دون تغيير يُذكر في الأبعاد. وهو خالٍ من الحديد تماماً. ونقطة ضعفه هي الهشاشة، فهو يتكسر أثناء التشغيل ويحتاج إلى غربلة وتزويد دوريين.
- خرز السيراميك — زركونيا أو ألومينا، صلادة موس من 7 إلى 8.5، وهو كروي أيضاً. أصلب وأكثر بقاءً بكثير من الزجاج، فيصمد مئات الدورات حيث ينهار الزجاج بعد قليل. ويصل إلى الأشكال المعقدة والأجزاء رقيقة الجدران دون أن يقطعها، ولا يترك حديداً حراً، ويحافظ على نسيج متسق بين دفعة وأخرى.
- الأكسيد الأبيض للألمنيوم — نسبة أكسيد الألمنيوم 99.5 بالمئة أو أعلى، وصلادة 9 على مقياس موس، وحبيباته زاوية، فهو يقطع ولا ينفث. يُختار حين يحتاج الفولاذ المقاوم للصدأ إلى خشونة التصاق محددة تمهيداً للطلاء، أو حين يجب إزالة القشرة السميكة وشرثار اللحام. وهو خالٍ من الحديد فعلاً، لكنه يعطي سطحاً أغمق وأخشن ويولّد غباراً أكثر بكثير.
- الكركد منخفض الحديد — حبيباته زاوية وفقيرة بالحديد، وهو حل وسط معقول للأجسام الكبيرة التي تحتاج خشونة التصاق دون عبء غبار الأكسيد الأبيض للألمنيوم.
ومنعان أهم من كل الخيارات أعلاه. فالألومينا البنية تحتوي على آثار من أكسيد الحديد ولا يجوز استخدامها على الفولاذ المقاوم للصدأ أبداً. كما لا يجوز استخدام كرات الفولاذ ولا حصى الفولاذ ولا أي وسط مختلط أو معاد تدويره كان قد تعامل مع الفولاذ الكربوني. والرمل العادي مستبعد لسبب آخر، فهو يحمل السيليكا الحرة وقد مُنع في بلدان كثيرة لأسباب صحية تتعلق بصحة المشغّل.
الماكينة والفصل وجمع الغبار
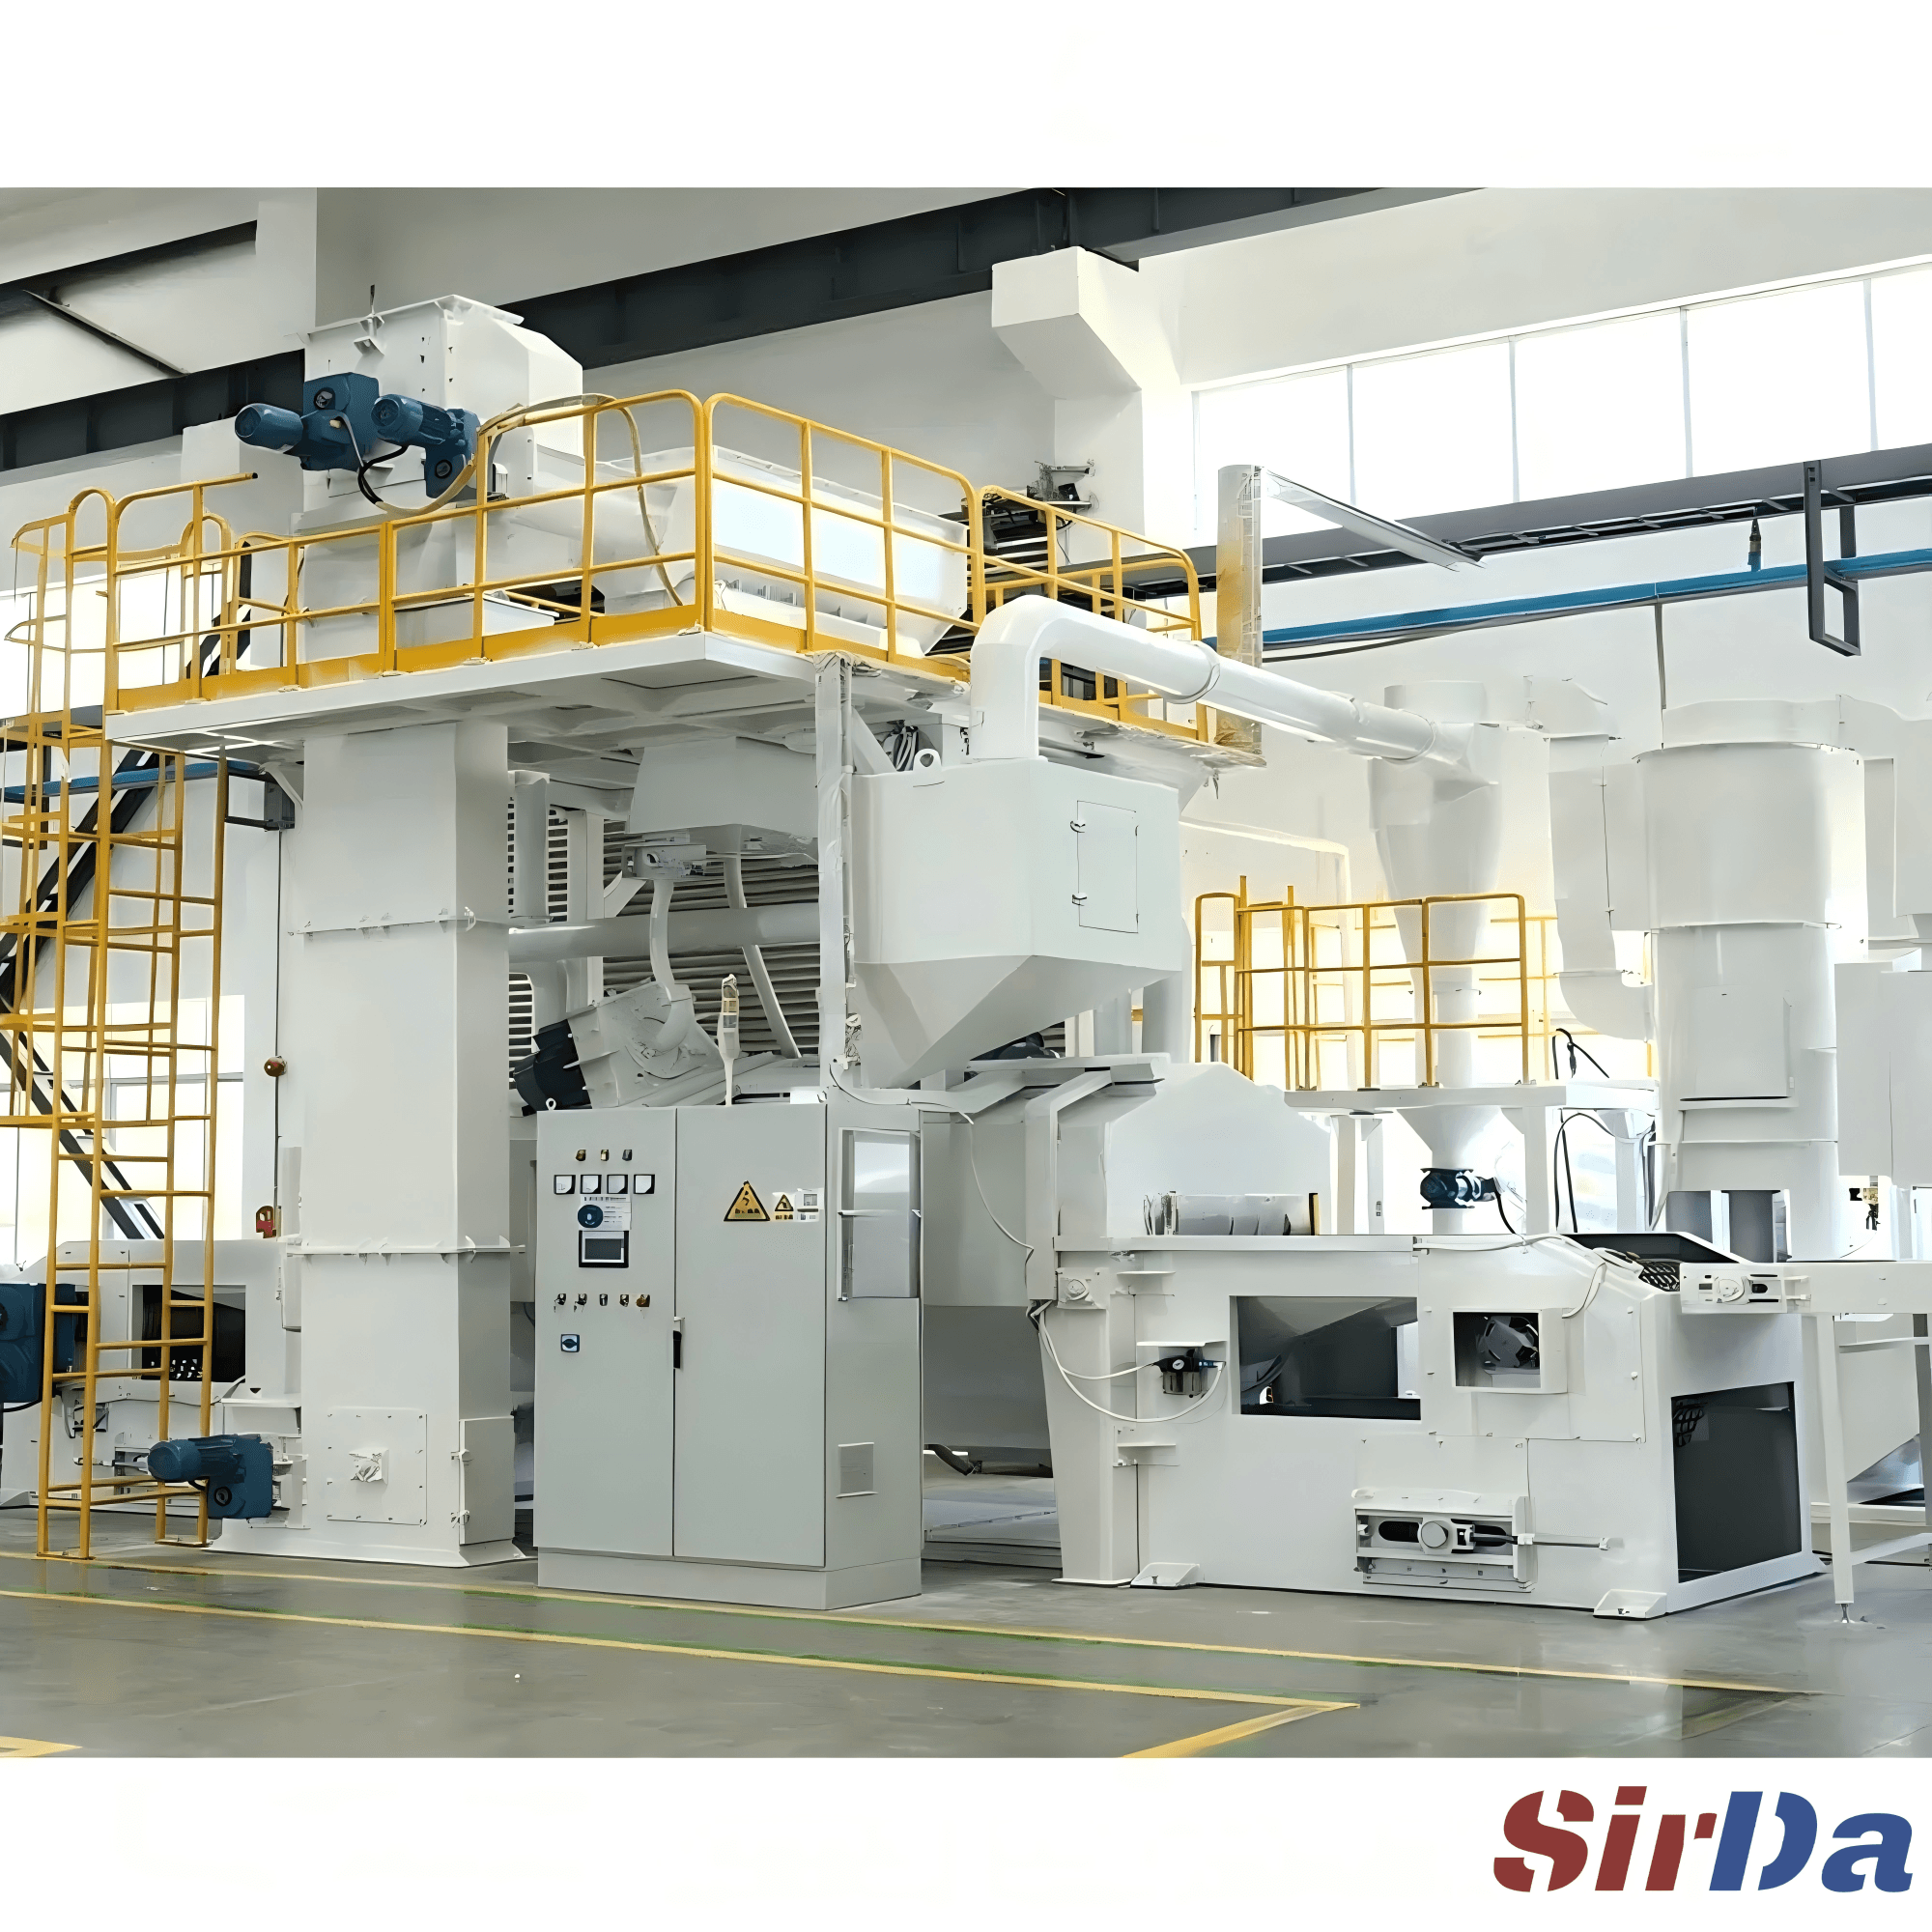
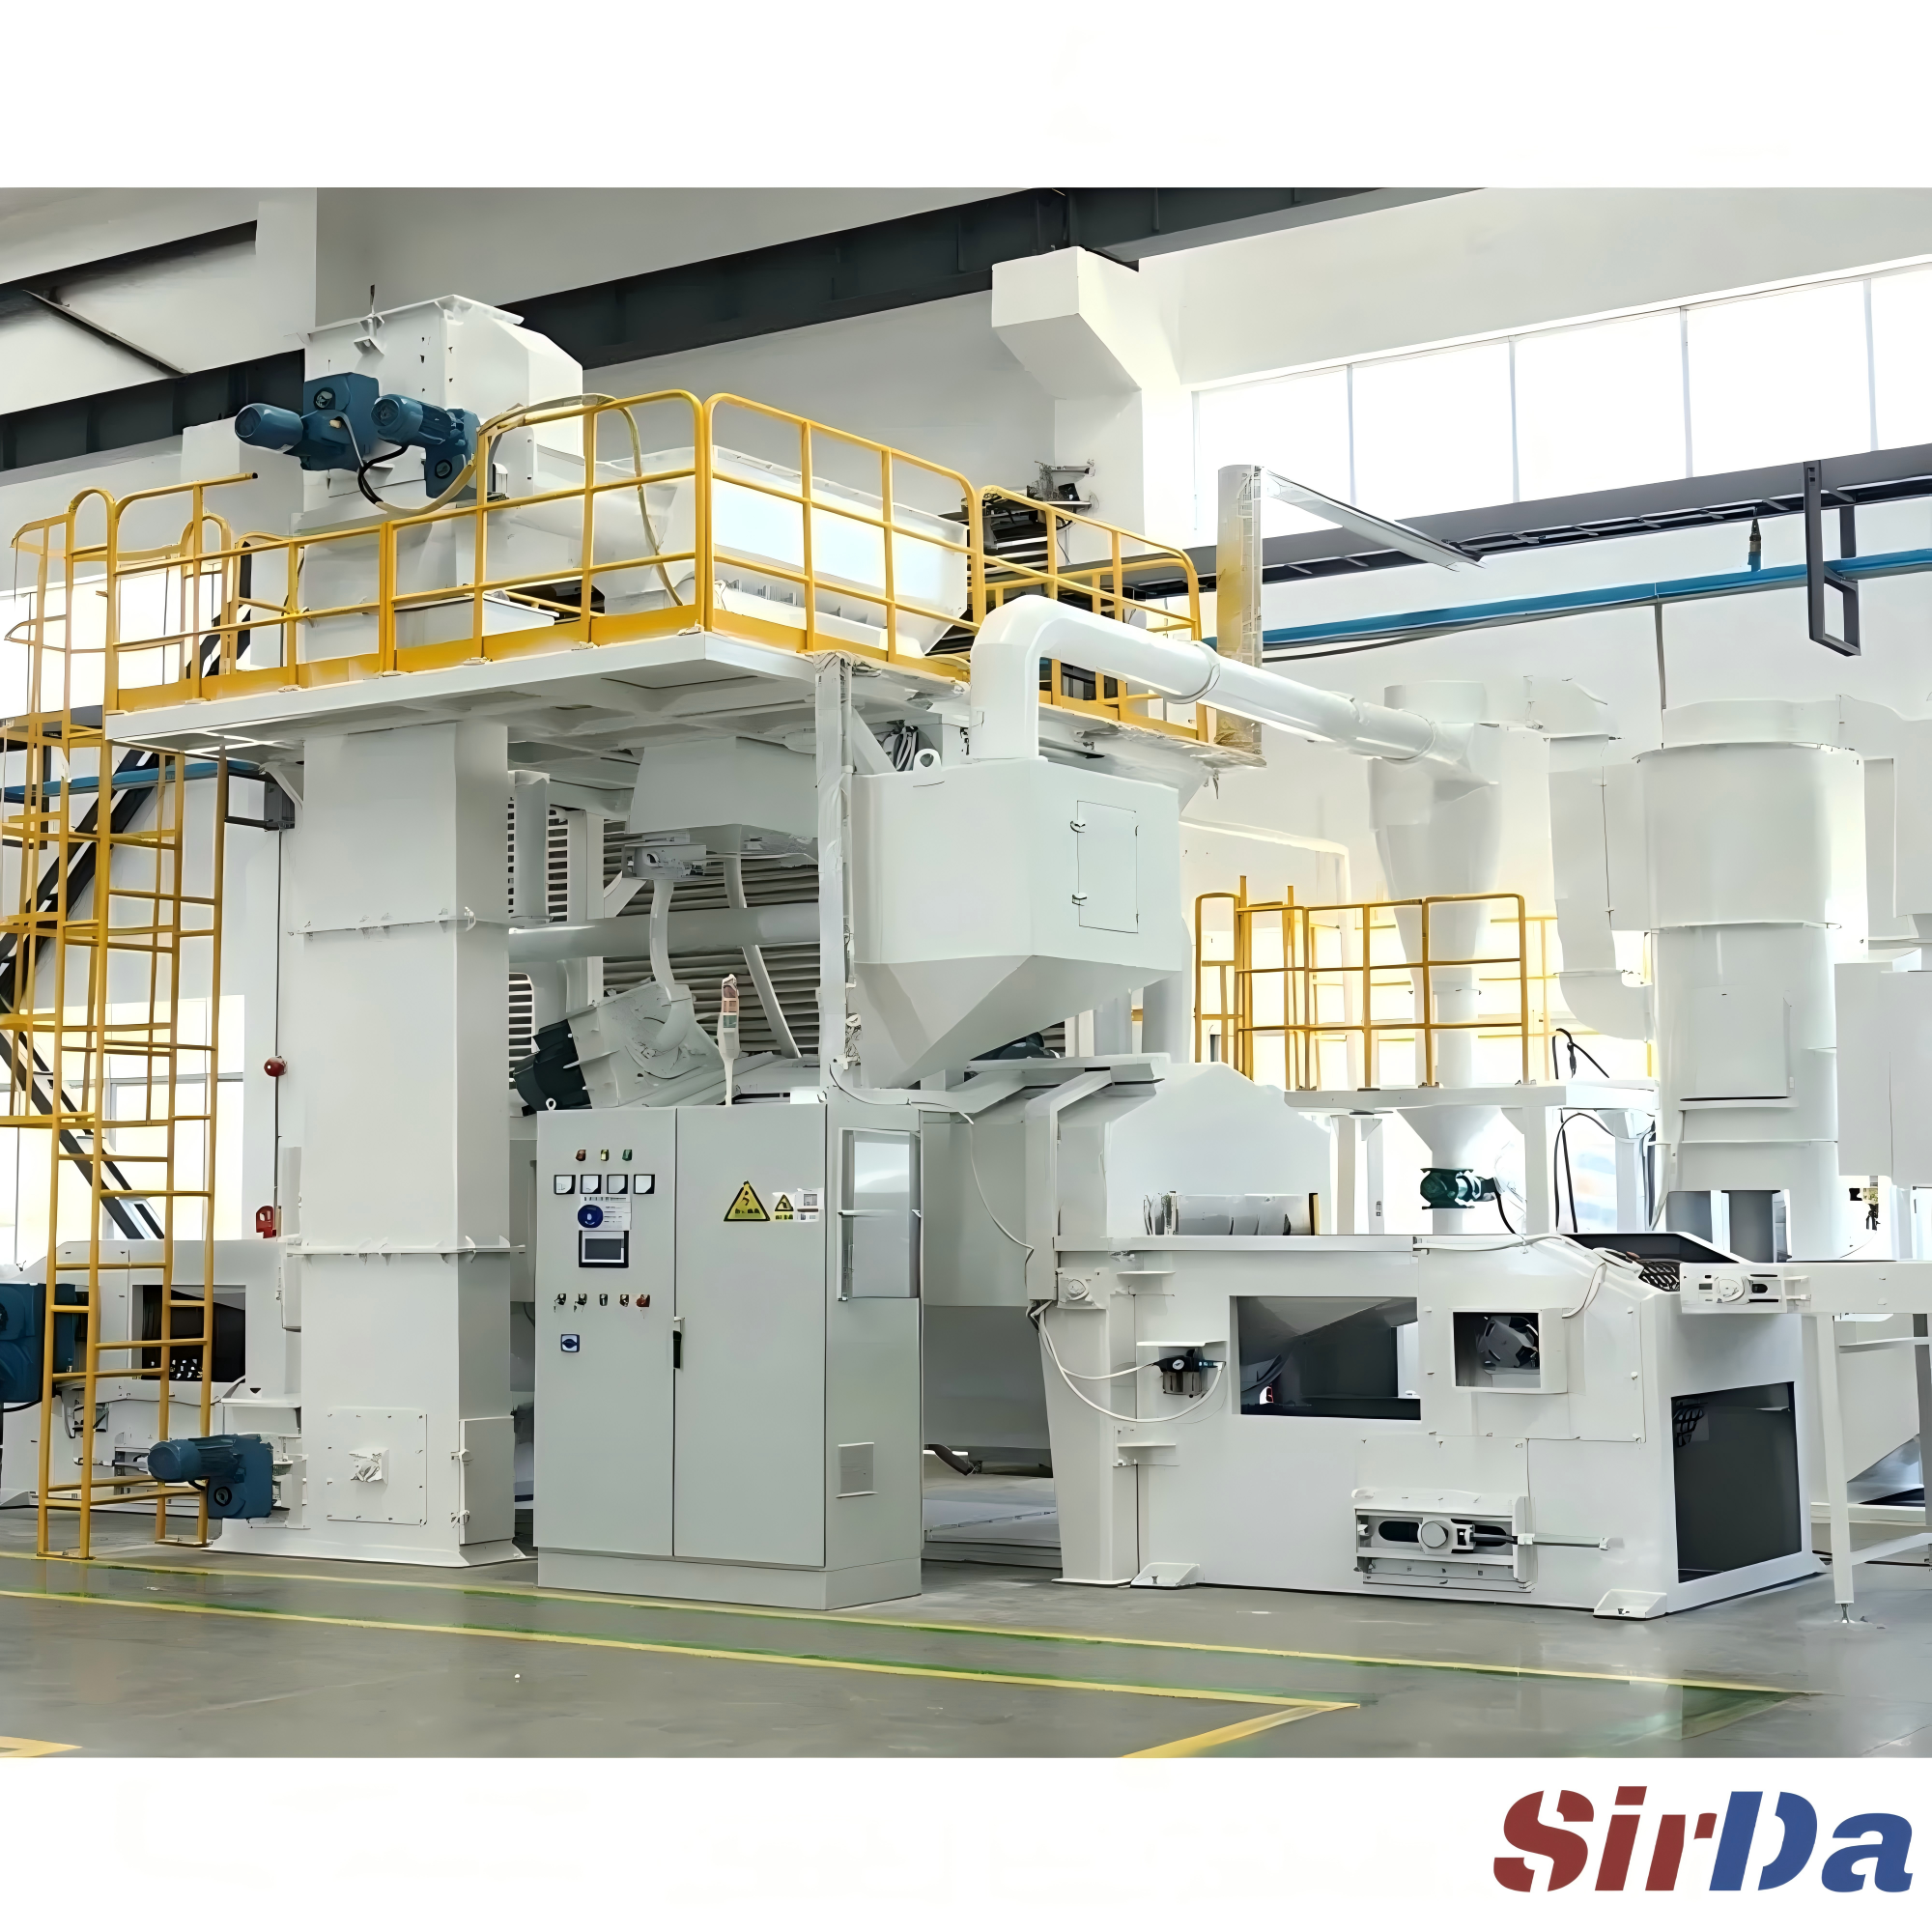
اختيار الوسط الكاشط لا يحسم سوى نصف المسألة. فمن أين جاء الوسط، ومن أي مادة صُنعت الماكينة، وكيف يُدار الغبار، هي أمور تحدد ما إذا كان الحديد سيصل إلى القطعة أصلاً.
وأقوى وسيلة ضبط هي الفصل. فغرفة نفث مخصصة للفولاذ المقاوم للصدأ تُزيل هذه الفئة من المشكلات دفعة واحدة، لأن الغبار المحمل بالحديد في حجرة الماكينة، وذرات الحديد الدقيقة في الفاصل الدوامي، والحديد العالق في ألواح التبادل، تختفي جميعها من العملية. وإذا اضطررت لمشاركة الماكينة، فالبديل المعتمد هو تفكيكها بالكامل وتنظيفها والبدء بوسط جديد، ثم تُعامَل تلك الماكينة بعد ذلك على أنها مخصصة للفولاذ المقاوم للصدأ.
وتستحق قطع التآكل عناية خاصة. فعلى ماكينة ذات دوارات، يكون المجرّف والهيكل والمروحة وألواح التبادل مصنوعة عادة من فولاذ عادي أو من فولاذ سبائك. وإلى مرور كرات الفولاذ عبرها يترك حديداً في دائرة النفث إلى الأبد، فتصبح ماكينة عالجت وسطاً كربونياً ملوثاً بالحديد بشكل دائم بالنسبة للفولاذ المقاوم للصدأ.
وجمع الغبار هو الضبط الثاني، وهناك يتحول اختيار الوسط الكاشط بهدوء إلى مسألة تشغيل. إذ يجب ضبط الضغط الساكن في الفاصل حسب الوسط الكاشط المستعمل فعلاً، لأن التوازن بين الذرات الدقيقة والوسط القابل للاستخدام يختلف باختلاف الوسط.
- خرز الزجاج من 6 إلى 7 — نحو 3.5 إلى 4 بوصة من عمود الماء
- خرز الزجاج من 8 إلى 13 — نحو 3 إلى 3.5 بوصة
- أكسيد الألمنيوم منخل 60 وما دونه — نحو 4 إلى 5 بوصات
- أكسيد الألمنيوم منخل 80 وما فوقه — نحو 3 إلى 4 بوصات
- كرات الفولاذ أو حصى الفولاذ — نحو 6 إلى 7 بوصات
وإذا أُغلقت الخانق أكثر مما ينبغي، فإن الفاصل لن يحمل الذرات الدقيقة. فيعود الوسط ملوثاً إلى حجرة النفث، وتنخفض الرؤية، ويسدّ خرطوم النقل. وإذا فُتحت أكثر مما ينبغي، فسيُقاد الوسط القابل للاستخدام مع الذرات الدقيقة إلى جامع الغبار، فيضيع مستهلك بلا فائدة، وتعود ذرات غبار دقيقة محملة بالحديد إلى الورشة. وجامع الغبار نفسه يعمل مرشحاً للحديد الذي تحاول إبقاءه بعيداً عن القطعة: فالمنفذ المكدس بأكسيد الحديد يعيده إلى الهواء إذا اختلّ التوازن في السحب، والقطعة التي تنتظر على طاولة التحميل تلتقطه عرضاً.
الفحص ودورة التشغيل وقرار الإصلاح
الفحص هو الخطوة التي تُهملها معظم الورش، وهو رخيص إلى حد بعيد قياساً باستدعاء بطلاء تصديقي بسبب الصدأ. والمعيار ASTM A380 يحدد اختبارات القبول. واختبار كبريتات النحاس هو الفحص الكلاسيكي: محلول بنسبة 6 بالمئة يُطبَّق لمدة 6 دقائق، دون أن يتكون أي ترسب بلون النحاس على السطح. والسبب في ذلك واضح، فالحديد الحر يزيح النحاس إلى صورة ترسب مرئي بحسب المعادلة Fe + CuSO4 = FeSO4 + Cu. أما اختبار الفيروسيانيد فهو أدق منه. فالفيروسيانيد البوتاسيوم في حمض النيتريك المخفف يتحول إلى اللون الأزرق خلال 15 إلى 60 ثانية حيثما وُجد حديد حر. وهو يعطي نتائج إيجابية خاطئة، ويجب تحضيره كل يوم، وبسبب الفيروسيانيد يقتصر على الأفراد المدربين. ولا ينطبق أي من الاختبارين على الفولاذ المارتنتيتي ولا على الفولاذ الفيرتيتي منخفض الكروم، فقد يعطيان بأنفسهما نتيجة إيجابية.
والإنتاجية على الفولاذ المقاوم للصدأ تحددها مدة التعرض لا الضغط وحده. فخرز الزجاج عند ضغط منخفض يحتاج وقت تعرض أطول لإزالة التلوين الحراري، بينما الأكسيد الأبيض للألمنيوم عند الضغط نفسه يزيله في جزء يسير من ذلك الوقت. ورفع الضغط لاستعادة الإنتاجية يقايض سطحاً نظيفاً بوسط منغرس وملف خشن. والأفضل الإبقاء على الضغط الذي تفرضه المواصفة القياسية وإطالة وقت التعرض، أو تقسيم العمل إلى مرحلة قطع خشنة تليها مرحلة تشطيب.
وعند إخفاق الاختبار، لا يبقى سوى خيارين: إزالة الحديد كيميائياً أو نزع السطح ميكانيكياً. والتخميل وفق المعيار ASTM A967 يستهدف الحديد الحر ويترك المعدن الأساسي دون استهلاك يُذكر: من 20 إلى 25 بالمئة من حمض النيتريك عند حرارة بين 49 و60 درجة مئوية لمدة 20 إلى 30 دقيقة للفولاذ الأوستنيتي والفيرتيتي، أو من 4 إلى 10 بالمئة من حمض الليمون عند حرارة بين 49 و66 درجة مئوية لمدة 4 إلى 20 دقيقة حين تكون قلّة السمية مهمة. أما التخليل فهو الخيار العنيف: من 10 إلى 25 بالمئة من حمض النيتريك مع 1 إلى 3 بالمئة من حمض الهيدروفلوريك. فهو يزيل القشرة والتلوين الحراري، لكنه يقتلع أيضاً من 5 إلى 50 ميكرون أو أكثر من المعدن الأساسي ويجعل السطح أخشن، وعلى قطعة ذات خشونة محددة قد تخرج عن الحد المسموح.
وثمة نمط فشل متكرر يستحق التسمية، لأنه غير مرئي لحظة النفث. وسط كاشط ملوث يُعاد استخدامه على الفولاذ المقاوم للصدأ. قطعة من الفولاذ المقاوم للصدأ تُلمس بفرش فولاذية أو عجلات سلكية أو مسحاة فولاذية. حديد حر محبوس تحت طلاء بدا سليماً عند الشحن ثم ظهرت عليه بثور بعد شهور. وكل واحد من هذه الحالات يرتد إلى ضابط لم يُدوَّن قط.