
تشخيص التنظيف غير المتجانس على وجه واحد للقطعة
وجه واحد من قطعة واحدة يُنظَّف بشكل مختلف عن بقية أوجه القطعة نفسها مسألة تشخيص لا مسألة ضبط. اقرأ أولًا شكل العيب: الخطوط في اتجاه الحركة تشير إلى دوران غير كافٍ، والتدرج من الفاتح إلى الداكن يشير إلى حد نمط الرش، والظل عند حافة يشير إلى إعاقة التدفق، والبقعة الداكنة المفردة على وجه نظيف تشير إلى الوسط الكاشط نفسه. ثم افصل المتغيرات الثلاث التي تنتج التنظيف غير المتجانس، وهي الطاقة ومدة التعرّض والتغطية، واختبر كلًا منها على حدة. قِس بشرائح ألامين الموزعة في شبكة، وبألواح الاختبار، وبملامح السطح على الوجه المشتبه به، وقارن بالمستوى المكتوب حيث يسمح معيار SSPC-SP 10 ببقايا عشوائية لا تتجاوز 5 في المئة من كل وحدة مساحة. غيّر متغيرًا واحدًا في كل مرة، ابدأ بالهندسة، وأعد القياس بعد كل تغيير.
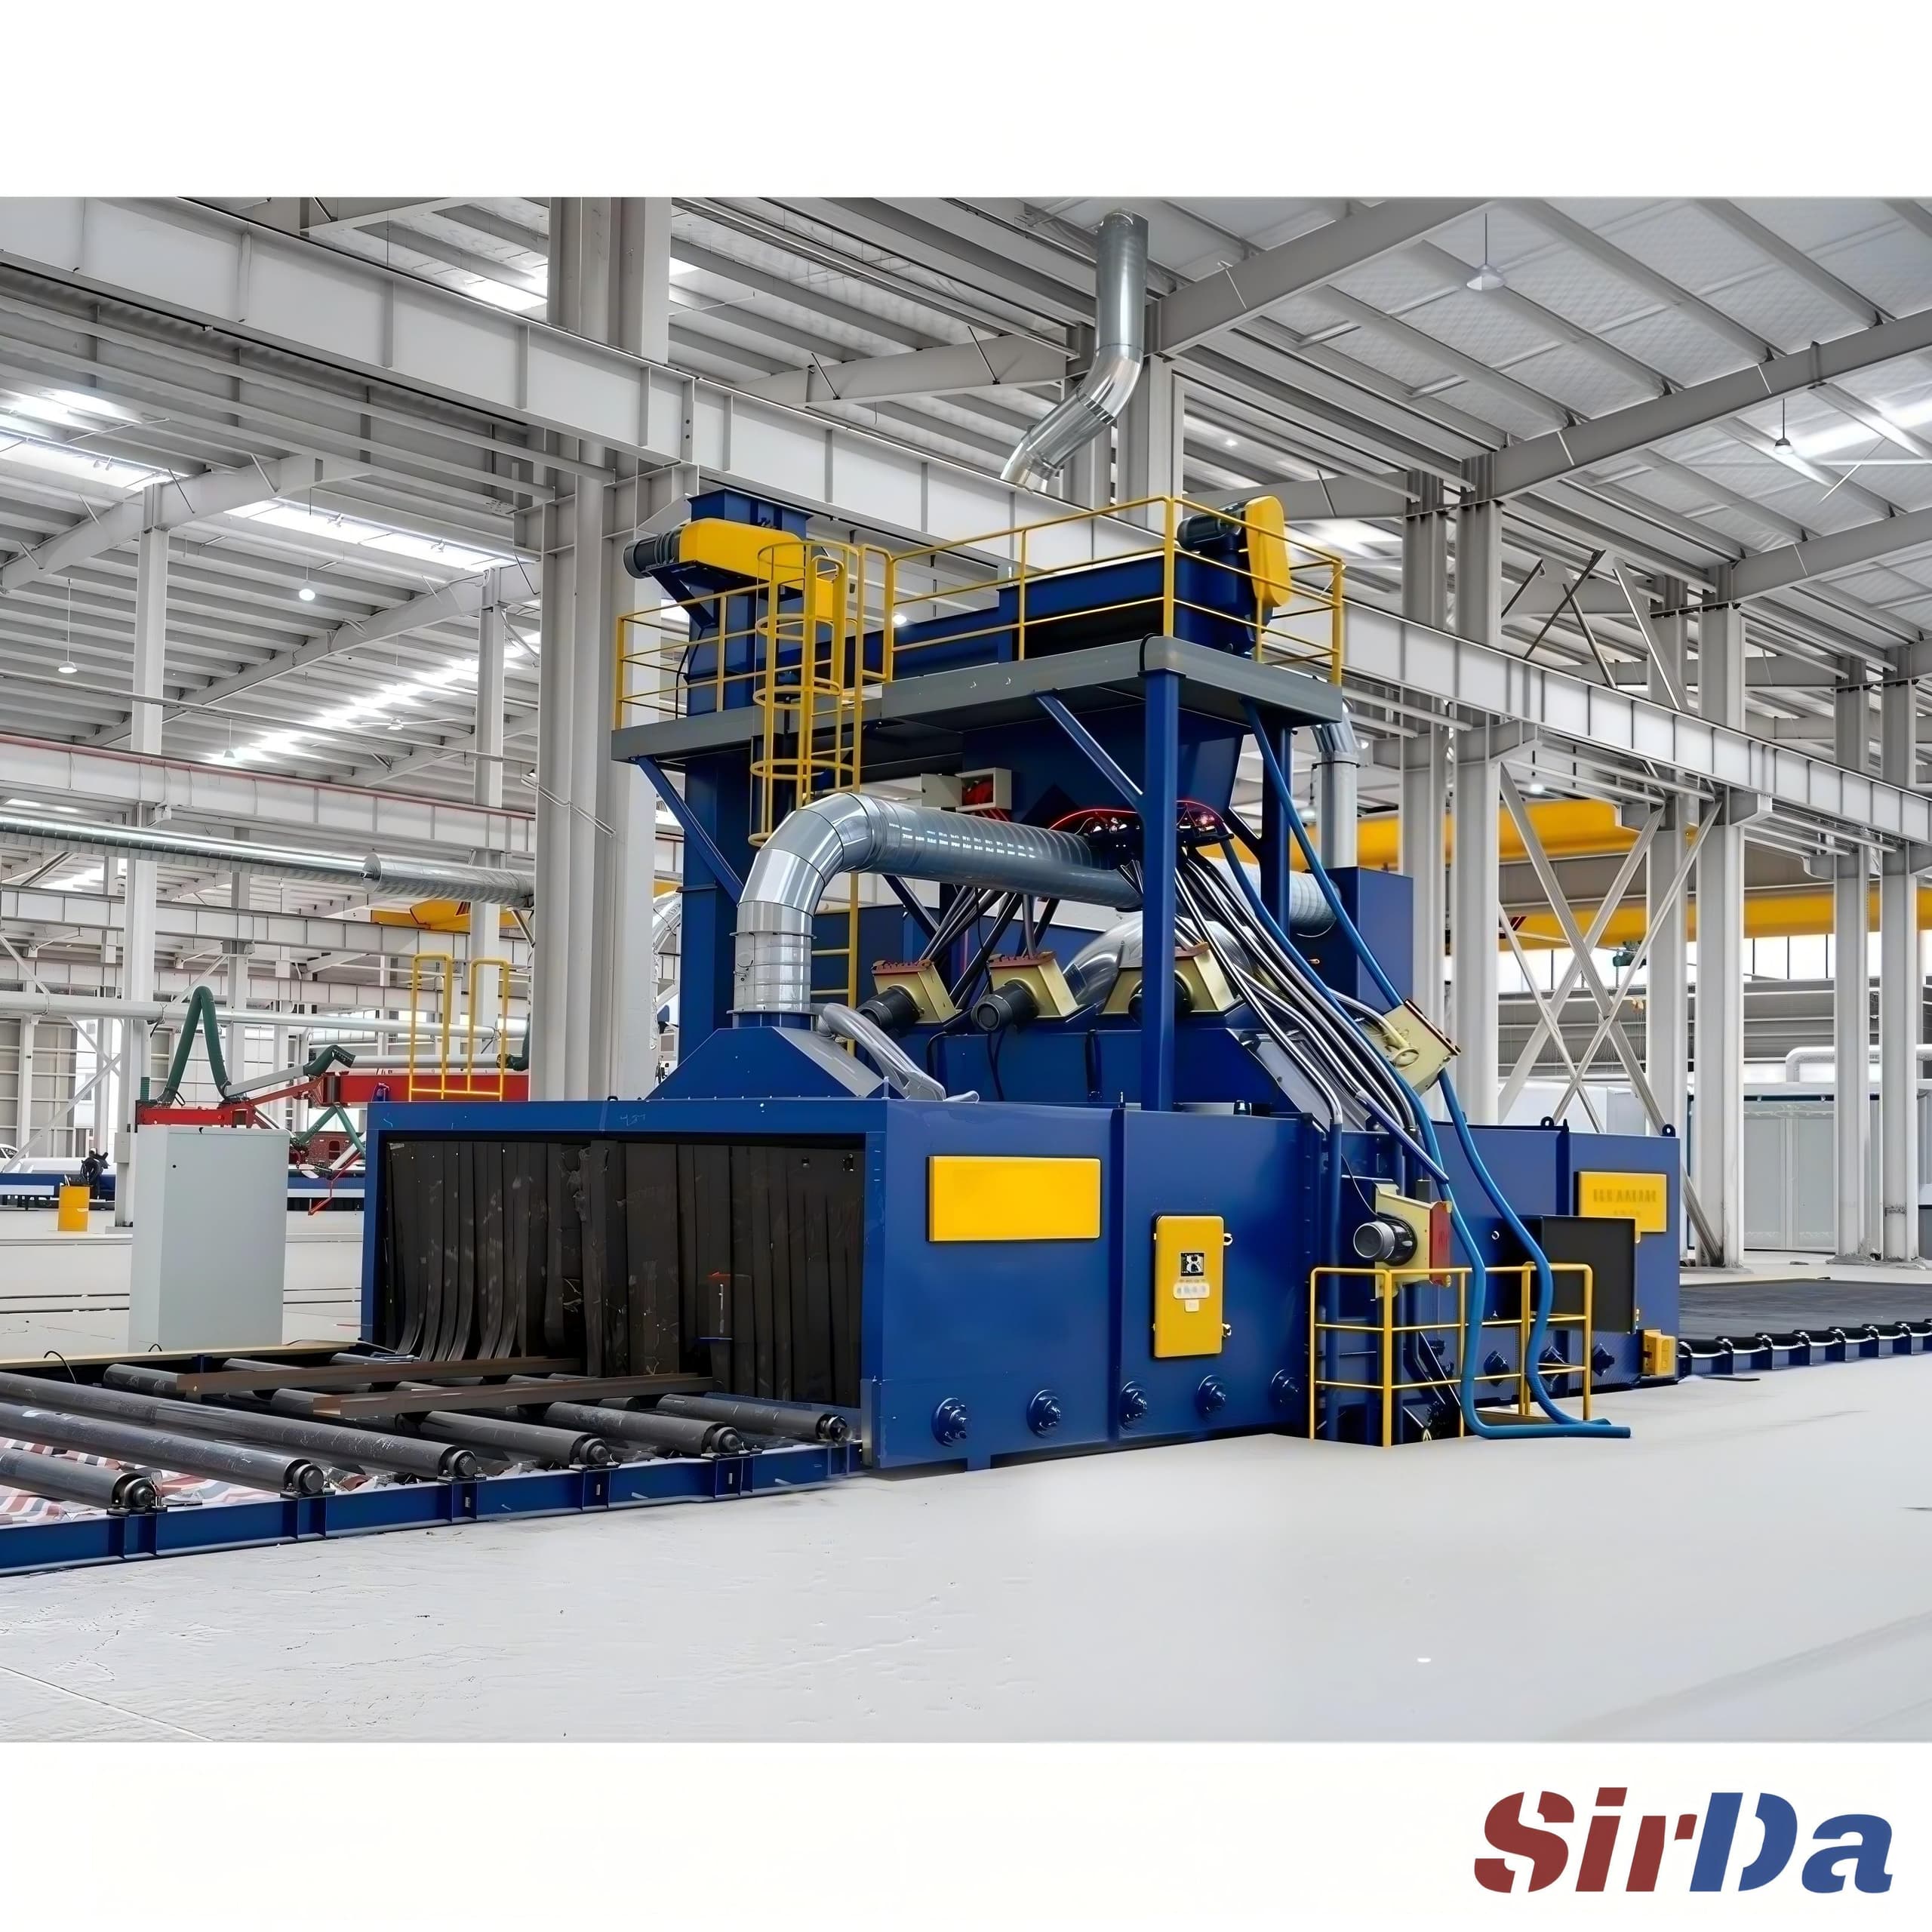
وجه واحد من قطعة واحدة يُنظَّف بشكل مختلف عن بقية أوجه القطعة نفسها ليست مسألة ضبط، بل مسألة تشخيص. الاستجابة المعتادة — رفع الضغط، وإضافة وسط كاشط أكثر، وإبطاء الناقل — تعالج العَرَض بينما السبب يكاد يكون هندسيًا في كل مرة، وغالبًا ما تصبح السطح أسوأ مما كان. التشخيص يسير في اتجاه واحد: حدد أولًا أين تقع المنطقة التي لم تُنظَّف جيدًا، ثم افصل المتغيرات الثلاث التي يمكن أن تنتجها، ثم قِس.
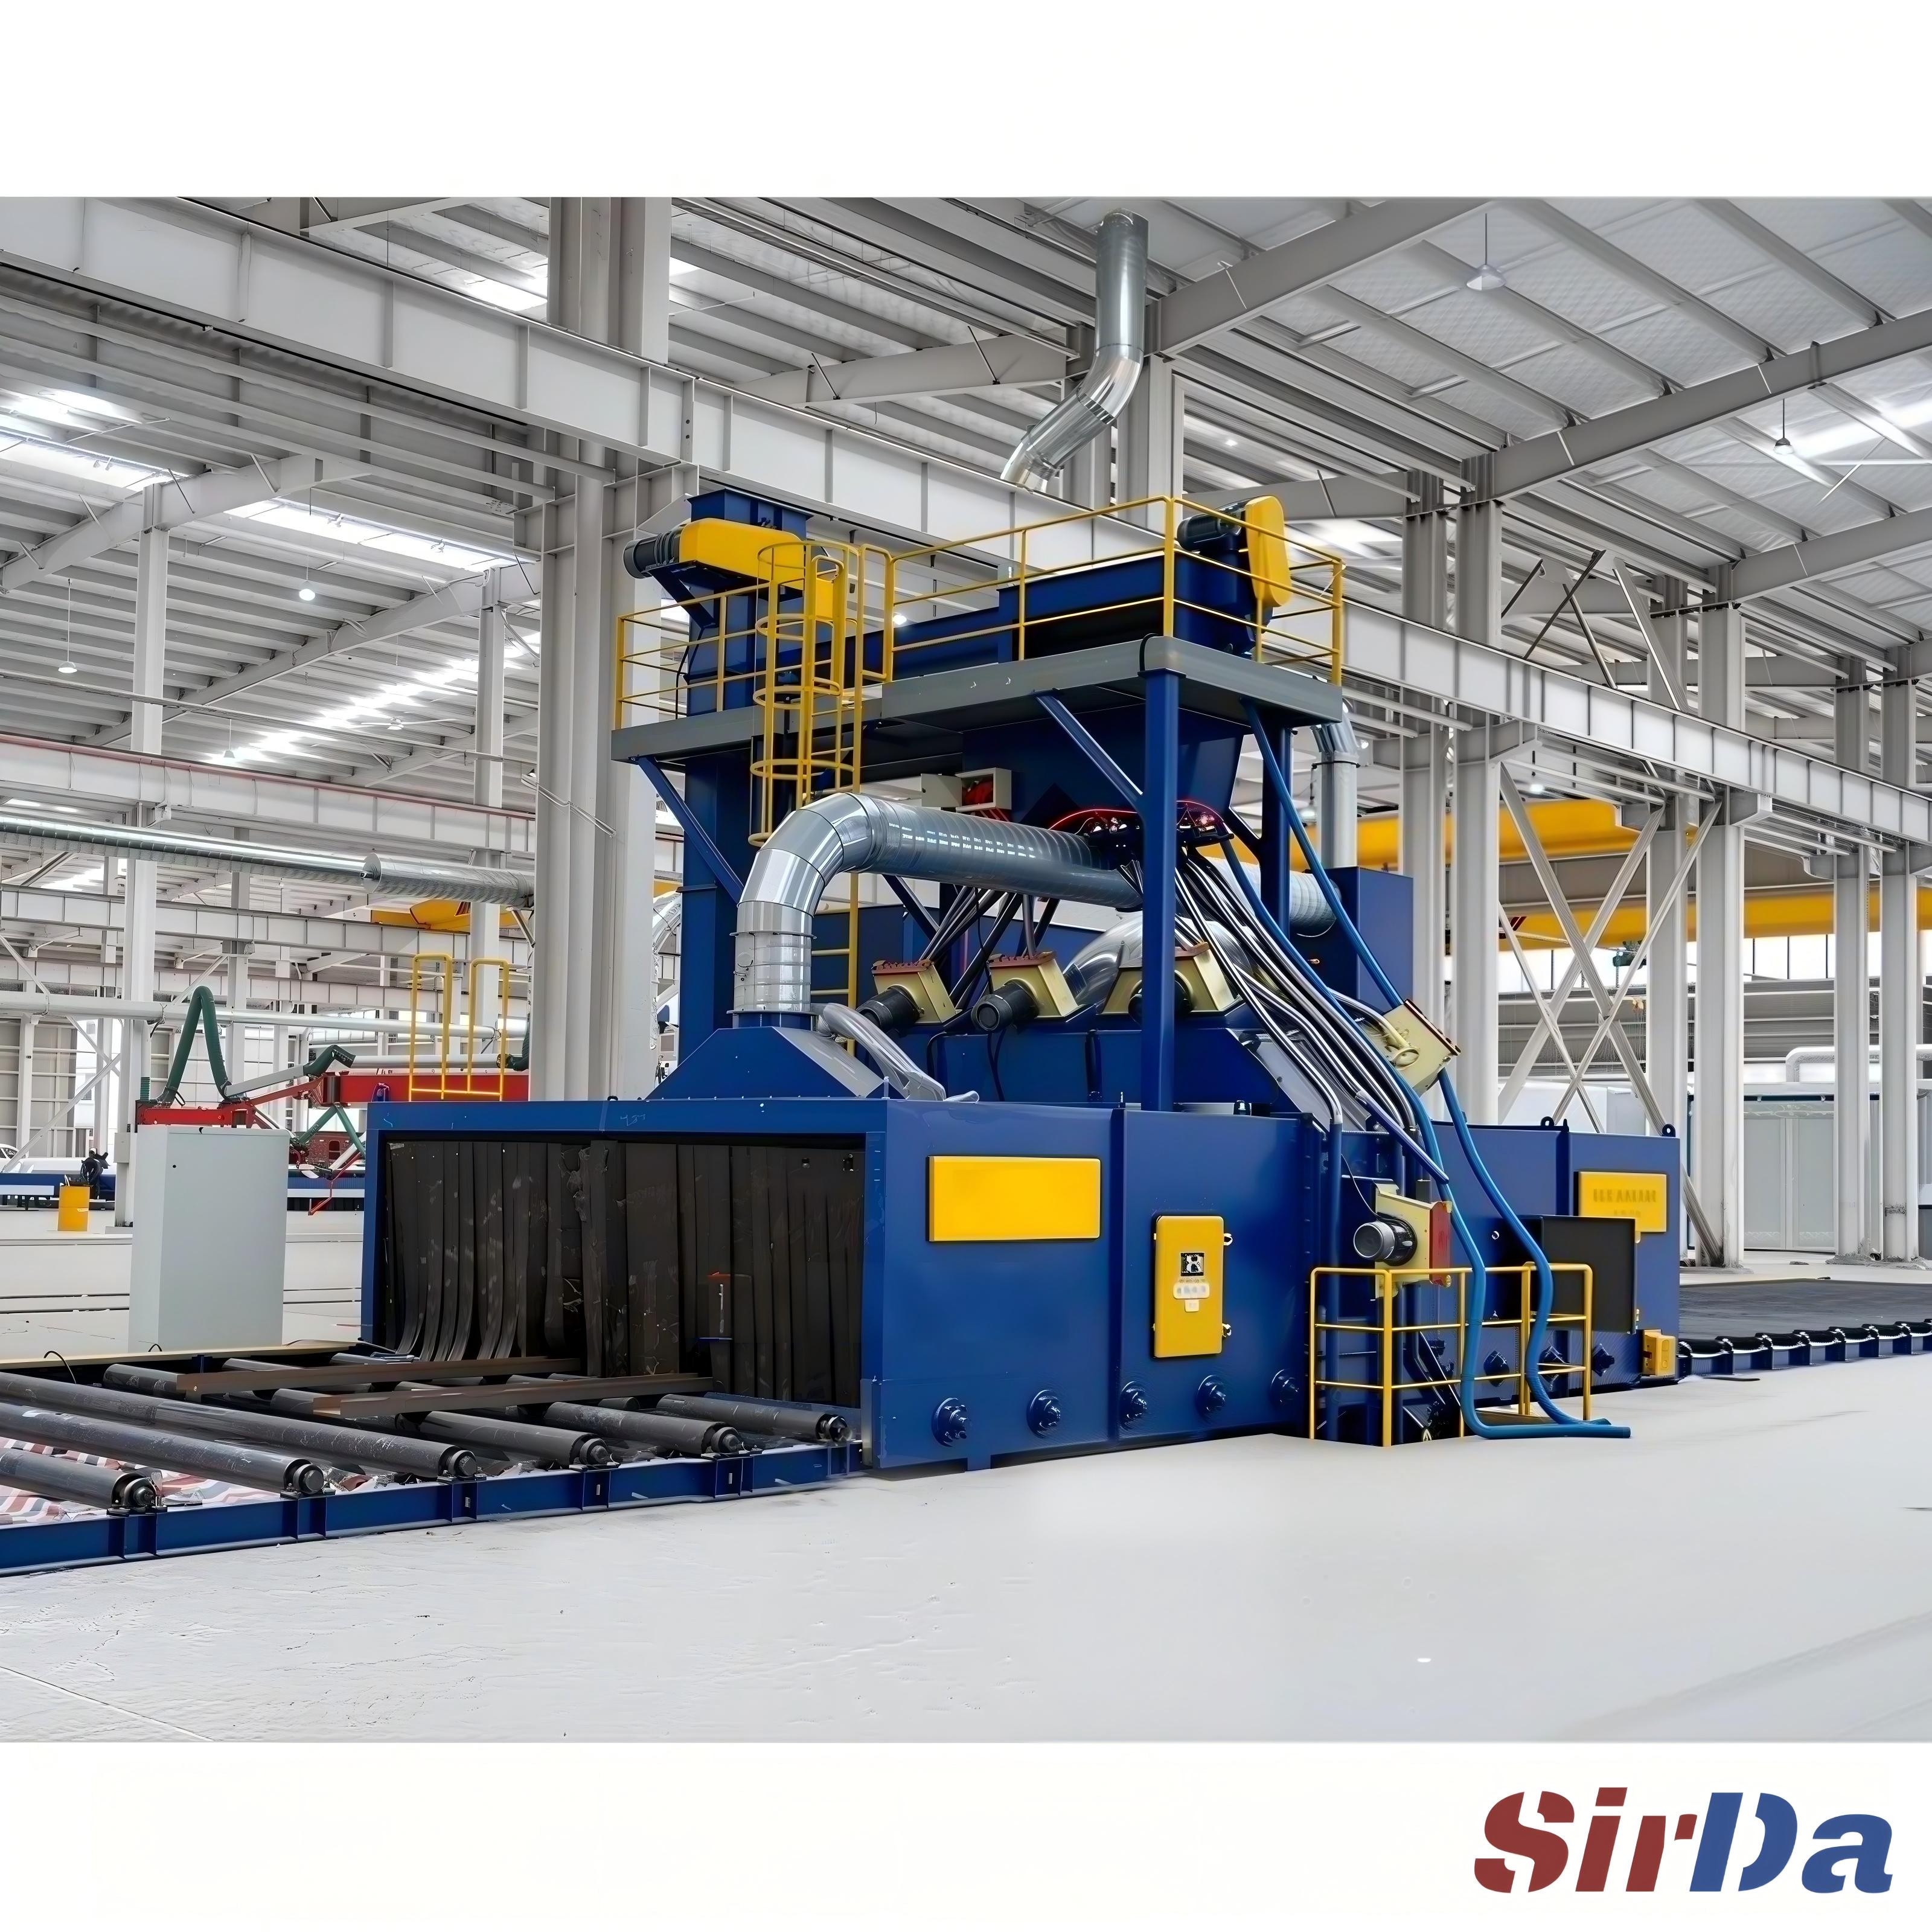
شكل العيب هو الدليل
سجّل موضع العيب قبل أن تنظر إلى الآلة. إن هندسة المنطقة غير النظيفة تحدد السبب أسرع من أي تعديل.
- خطوط تمتد في اتجاه حركة القطعة. التنظيف يتم على شكل أشرطة لا ككتلة واحدة. والسبب غالبًا أن القطعة لا تدور أو تهتز بما يكفي طوال الوقت الذي تقضيه تحت النفاث، فتتلقى شريط واحد من السطح معظم الوسط الكاشط، أما الباقي فلا يغذيه إلا الوسط الكاشط المندفع.
- تدرج من الفاتح إلى الداكن على الوجه نفسه. هذه حد نمط الرش. إما أن الدفعات لا تتداخل بما يكفي، أو أن القطعة ليست في مركز النمط، أو أن مسافة الرش قد ازدادت.
- ظل عند حافة أو زاوية. هناك شيء يعترض تدفق الوسط: قاعدة تثبيت، أو قطعة مجاورة معلّقة قريبة أكثر من اللازم، أو صفيحة تبادل بالية لدست في النمط.
- بقعة داكنة واحدة على وجه نظيف فيما عدا ذلك. هذه هي حالة الوسط الكاشط في أغلب الحالات: كتلة متجمدة، أو شحنة متكتلة، أو دفعة من الغبار تخرج من الفاصل فتهبط على القطعة دفعة واحدة.
- وجه كامل أغمق دون أي نمط ظاهر. افحص أولًا حالة الوسط الكاشط والضغط عند الفوهة، لأن مشاكل الطاقة تصيب كل أوجه كل القطع، ولا تصيب وجهًا واحدًا.
وسجّل العيب قبل البدء بالنفث: حدّد أي وجه هو المقصود، ودوّن وضع القطعة داخل الآلة، واحتفظ بقطعة واحدة كمرجع دون التضحية بها. مقارنة الوجه نفسه في ثلاث قطع متتالية تخبرك هل يتبع السبب الآلة أم يتبع القطعة.
ثلاثة متغيرات، يُختبر كل منها على حدة
التنظيف غير المتجانس هو مجموع ثلاثة أشياء: مقدار الطاقة التي تصل، ومدة بقائها، ودرجة اكتمال التغطية. تُعدَّل هذه الثلاثة معًا في أغلب الأحوال، ولهذا تبقى المشكلة قائمة بعد التعديل.
الطاقة هي حالة الوسط الكاشط والضغط عند الفوهة. الوسط الكاشط الذي دار داخل الآلة ما يكفي فقد تجانس حبيباته واتسخ بالغبار، والأجزاء الدقيقة لا تكاد تعمل. انخله، وحافظ على تجانس الحبيبات، وأبقِ مستوى المخزون معقولًا حتى لا يسحب صمام التغذية هواءً، واعتبر الغبار في مجرى الهواء عطلًا مستقلًا لا مشكلة في الوسط الكاشط.
ويجب قياس الضغط عند الفوهة لا عند الضاغط: فأنبوب طويل وفوهة بالية قد يكلّفان 20 psi في الطريق، والآلة التي تعمل على قيمة لم يقسها أحد هي آلة لا يوجّهها أحد.
مدة التعرّض هي مسار القطعة عبر منطقة النفث. فعلى الناقل الرولري المتصل تترواح سرعات العمل في المواصفات المنشورة بين 0,5 و2,5 متر في الدقيقة، وعلى الخطوط ذات البكرات المائلة تدور القطعة بنحو 10 إلى 30 لفة في الدقيقة. الرقمان معًا يحددان المدة التي تبقى فيها أي نقطة من السطح تحت مجرى الوسط. تغيير سرعة الناقل يغيّر تكامل زمني للتأثير الكاشط على القطعة، ويغيّره بالقدر نفسه على كل القطع؛ لذلك تُصلح السرعة مشكلات الدفعة ولا تُصلح مشكلة وجه واحد أبدًا.
التغطية هندسة خالصة. على الدوارات أن تقذف أنماطًا متداخلة على كامل عرض القطعة، وعلى القطعة أن تشغل منتصف هذا النمط لا حافته. فمسافة الرش توزن بين طاقة الاصطدام ودرجة الانتشار، ومع 250 إلى 350 ملّيمتر حلًا اعتياديًا للأعمال الشائعة، وزاوية اصطدام قريبة من 75 درجة أفضل توازن بين القدرة على القطع وارتداد الحبيبات. والوجه الأقل تنظيفًا مقابل الوجه المقابل النظيف يرجع في الغالب إلى مشكلة تغطية، ولا وقت إضافي سيصلحها، لأن الوسط الكاشط لا يصل إلى هناك أصلًا.
قِس قبل أن تعدّل
الغرض من التشخيص أن ينتهي بك إلى أرقام بدل الانطباعات.
- شرائح ألامين في شبكة. ثبّتها في زوايا الوجه ومركزه واقرأ ارتفاع القوس بعد الدورة. والقراءات ضمن 10 في المئة حول المتوسط تدل على قبول التجانس، والتباعد الأوسع يعني أن الآلة تسلّم شدة غير متساوية، والشبكة تبيّن أين بالضبط.
- ألواح اختبار. ألواح فولاذية صدئة متطابقة على الشبكة نفسها تُظهر الأمر بالعين دون أي جهاز.
- ملامح السطح على الوجه. اقس قيمة Ra عند عدة نقاط من الوجه المشتبه به. والمؤشر المهم هو الانحراف المعياري بين النقاط؛ فالمتوسط الجيد مع تشتت رديء يبقى منتجًا مرفوضًا.
- المقارنة بالمستوى المكتوب. يسمح معيار SSPC-SP 10 ببقايا عشوائية لا تتجاوز 5 في المئة من كل وحدة مساحة، ووحدة المساحة مربع 76 في 76 ملّيمتر؛ ويسمح SSPC-SP 6 بنسبة 33 في المئة، ولا يسمح SSPC-SP 5 بأي بقايا. والعيب الذي لا يجتاز في وجه واحد يُسقط القطعة كلها مهما بدت بقية السطح نظيفة.
الترتيب الذي يُغلق الموضوع فعلًا
غيّر متغيرًا واحدًا في كل مرة وبالترتيب التالي: الهندسة أولًا (موضع الدوارات، تداخل الأنماط، مسافة الرش، زاوية الاصطدام، خلوص القواعد)، ثم مدة التعرّض (الدوران وسرعة الناقل)، ثم الطاقة (حالة الوسط الكاشط، حالة الفوهة، كفاءة الفاصل)، وأخيرًا جانب الغبار. وأعد القياس بعد كل تغيير. وتغيير متغيرين معًا هو الطريقة التي تقضي فيها مصنع ستة أشهر على عيب كان تصحيح زاوية بسيط سيُنهيه.
وإذا ظل النمط غير متجانس بعد كل ذلك، فالمتبقي هو متغير القطعة نفسها: قالب صبّ بأكسيد متين غير متجانس، أو قطعة ليست صلبة بما يكفي لتقدّم وجهًا ثابتًا، أو قاعدة تتغير شكلها من قطعة إلى أخرى. وتبني SIRDA آلات الناقل الرولري وآلات الخطاف وغرف النفث لهذا النوع من الأعمال، وتهيئة الآلة التي يجدر مناقشتها أولًا هي دائمًا الهندسة التي تضع القطعة في منتصف النمط.