
فترات فحص الفوهات التي تمنع إعادة المعالجة
الفوهة المتآكلة لا توقف الآلة بل تغيرها. يشرح هذا الدليل كيف يرفع التآكل الحاجة إلى الهواء، وكيف تقيس اتساع الفتحة، وما الوتيرة المناسبة للفحص حسب حمل العمل، وما الذي يُتلف الغشاء الداخلي فعلياً.
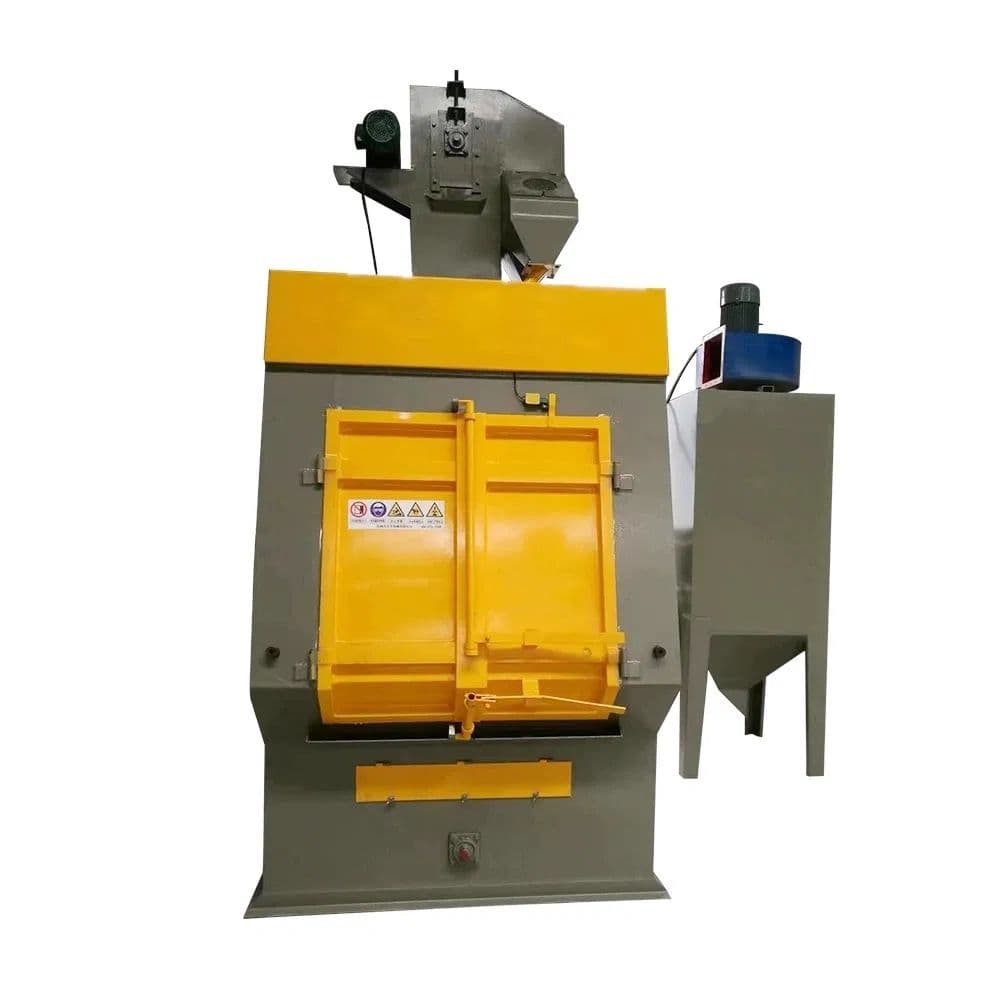
غرف الصنفرة لا تتعطل بصوت عالٍ. فوهة تجاوزت الحد المسموح به ما زالت تعمل، وصوتها يبقى طبيعياً بالنسبة للمشغّل، والصناديق تمتلئ بالمادة الكاشطة كما هي. ما يتغيّر هو الهواء أمام الفوهة: اتسعت فتحة الفوهة، فصار الضاغط يسلّم حجماً أكبر من الهواء عند ضغط أقل، والمادة الكاشطة تخرج بسرعة أبطأ، وطاقة الصدم التي تصنع خشونة السطح فعلياً تخبو. على خط الإنتاج يظهر ذلك كخشونة خفيفة عند طرف القطعة وأخرى خشنة عند الطرف الآخر، وبعد أسابيع يظهر طلاء يتقشّر في المواضع التي كان السطح فيها ضعيفاً. تعود القطعة إلى إعادة المعالجة بسبب مستهلك يكلّف أقل من أجرة شحنها.
ما الذي يغيّره التآكل في السهم قبل أن يلاحظ أحد
الفوهة المتآكلة لا تتوقف، بل تحوّل الآلة إلى آلة أخرى. فإذا اتسعت الفتحة، لا يعود العنصر المقيّد الذي صُمّمت له المنظومة، فترتفع الحاجة إلى الهواء وينخفض ضغط العمل عند الفوهة. والقاعدة الميدانية المنشورة أن الكفاءة تنخفض نحو 1.5 بالمئة عن كل PSI واحد دون 100 PSI عند الفوهة. أي أن هبوط 20 PSI عند تشغيل على 80 PSI يعني ضياع نحو 30 بالمئة من القدرة على القطع، بينما يظن المشغّل أن شيئاً لم يتغير.
ثم يتبع ذلك الجانب الهوائي. فوهة تتسع من 3/8 بوصة إلى 7/16 بوصة ترفع استهلاك الهواء نحو الثلث، وهذا الحجم الإضافي يجب أن يأتي من مكان ما. فإذا كان الضاغط قد اختير وفق فوهة جديدة، صار اليوم في حمل زائد: ينخفض الضغط، ويطول زمن الدورة، وتعمل الغرفة بدورة أعلى، ويظهر خطر حقيقي لتسرب الزيت أو الرطوبة إلى غرفة الصنفرة، فيتحول ذلك إلى تلوث للمادة الكاشطة وانسداد في وحدة الجرعات في المرحلة التالية.
وهناك عادتان تخفيان المشكلة. الأولى فتح صمام الجرعات ظنناً أن السهم «سيصير أسرع». هذا يحرق المادة الكاشطة ويسدّ الغرفة ولا يعيد طاقة الصدم، لأن مشكلة الطاقة تقع في جانب الهواء لا في جانب المادة الكاشطة. والثانية إلقاء اللوم على الضاغط. قبل أن تلمس الضاغط، قِس الفوهة.
يتدهور السهم نفسه أيضاً، وهنا تبدأ إعادة المعالجة بالتكلّف. تضييق الفنتوري يحوّل خيطاً ضيقاً إلى بصمة منتظمة. والتآكل نادراً ما يكون متساوياً: يتّسع المخرج، ويصبح السهم نجميّ الشكل، وتظهر خطوط على القطعة، ويفقد أحد طرفي الإطار تطابقه مع الطرف الآخر. الوقوف قريباً جداً يزيد الارتداد الذي يآكل البطانة، ومسافة العمل المعتادة من 6 إلى 12 بوصة.
كيف تُحدَّد الفترة بالقياس لا بالتقويم
السؤال المفيد ليس متى تُبدَّل الفوهات، بل كم من التآكل تراكم في هذه الفوهة. أجب برقم.
- المرجع عند التركيب. سجّل قطر الفتحة والتاريخ ونوع المادة الكاشطة وعدّاد ساعات الصنفرة على الآلة. بلا مرجع لا يوجد قياس للتآكل، بل انطباع فقط.
- طريقة الفحص. استخدم قالب قياس حلقي للفتحة أو مجموعة خراطيس عند العنق. ويمكن الاستعاضة عن ذلك بالمبرد في الموقع: إذا مرّ مبرد 3/8 بوصة بسهولة في فوهة رقم 5، فقد تآكلت حتى رقم 6.
- الوتيرة بحسب الحِمل الفعلي. فحص بصري في كل وردية، وقياس أسبوعي أو كل عشر ساعات تشغيل تقريباً، وإعادة القياس بعد أي تغيير في المادة الكاشطة، وفحص الحلقة والمانع والتثبيت عند كل صيانة لنظام استرجاع الكرات.
- حد الاستبدال. تُسحب الفوهة حين يتسع القطر بمقدار 1/16 بوصة عن مقاسه الأصلي، أي درجتين بمقدار 1/16 بوصة. وللأغشية الكربيدية تستخدم مصانع كثيرة حد إنذار أقرب عند 1/32 بوصة، فتتم الاستبدال قبل الحد القاسي. وقاعدة ثالثة تقضي بالاستبدال حين يتسع القطر بنسبة 15 إلى 20 بالمئة من قطره الأصلي.
- سجّل كل قراءة. ستة أسابيع من أرقامك الخاصة أبلغ من أي عمر تشغيلي منشور، لأن حِملك ومادتك وضغطك هي أرقامك أنت.
ما الذي يُتلف الفوهة فعلياً
- مادة الغشاء الداخلي. الكربيد هو الاختيار المعتاد في الإنتاج، أما السيراميك فتبقى غالباً للأحمال الخفيفة بسبب عمرها القصير. الأغشية الكربيدية هشة، وكربيد البور هو أشدها هشاشة، لذا يُسحب عدد كبير من فوهات الكربيد بسبب الكسر لا بسبب التآكل. وشق رفيع في غشاء من كربيد البور قد ينفجر تحت الضغط.
- عمر التشغيل المنشور، ولماذا تختلف الأرقام. في العمل بالضغط المباشر مع الكرات الفولاذية يُذكر الكربيد التنغستن بين 200 و500 ساعة تقريباً، وكربيد السيليكون نحو 700 ساعة، وكربيد البور حتى 1500 ساعة، ونيتريد السيليكون بين 500 و600 ساعة مع حجر الكركمان. هذا الفارق سببه نمط التشغيل لا الحكاية. تعامل مع هذه الأرقام كحدود ثم استبدلها بسجلّك الخاص.
- ملاءمة المادة الكاشطة. الكربيد التنغستن يناسب الكركمان وخردة الفولاذ، وكربيد البور يناسب أكسيد الألومنيوم وكربيد السيليكون، ونيتريد السيليكون يناسب خبث الفحم وحبيبات الزجاج. مادة كاشطة صلبة ذات حواف حادة فوق غشاء طري تعني تآكلاً سريعاً.
- الحلقة والمانع. حلقة تالفة أو بمقاس خاطئ تبرز في مجرى الهواء أو تترك فراغاً، فيأكل الاضطراب أحد جانب مدخل الفوهة. هذا هو السبب الكلاسيكي للتآكل غير المتماثل. غيّر الحلقة كلما غيّرت الفوهة.
- التلوث. المادة الكاشطة غير المنقاة، أو قشرة صدأ، أو كتلة رطبة من المادة الكاشطة داخل الغرفة تكسر حنجرة الفوهة. نظّف الانسداد بعصا خشبية أو بعمود رفيع، ولا تضرب الفوهة أبداً على المعدن.
- التعامل. لا تُسقط الفوهة على الخرسانة ولا تسحبها من خرطوم الهواء. وحين تعمل الفرق بإهمال، فإن الغشاء المغلّف بالبولَيوريثان يبقى أطول من الكربيد المكشوف.
- المسافة والزاوية. القرب الشديد يزيد الارتداد وتآكل الغشاء، والبعد الشديد يزيد سحب الغبار. مرّر الفوهة على القطعة بدل توجيهها إلى نقطة واحدة.
كيف تجعل الروتين ثابتاً
في الأعمال الطويلة بدّل بين فوهتين أو ثلاث بدل تشغيل فوهة واحدة حتى تعطل؛ فالتناوب يوزّع التآكل ويضاعف العمر الزمني لكل فوهة تقريباً. واحتفظ بقطع الغيار متوافقة مع الآلة: أقطار الفتحات المستعملة فعلاً، والأغشية التي تستخدمها حقاً، والحلقات، ومقطعاً واحداً من خرطوم الهواء بقطر داخلي صحيح، فالخرطوم الضيّق يخنق تدفق الهواء ويُشخَّص خطأً كفوهة متآكلة. وقِس الضغط عند الفوهة لا في الغرفة فقط، فالفارق بينهما بعشرة PSI يحدد وحده إن كان الملمس مقبولاً أم مرفوضاً.
وحين يبدأ الملمس في الانحراف، مرّ على الأسباب بالترتيب: الفوهة، ثم المادة الكاشطة، ثم الضغط. فالملمس الذي يختلف في جانب واحد من الإطار يعني غالباً أن فوهة استُبدلت في منتصف العمل، وأنها تتصرف الآن بشكل مختلف عن جاراتها، أي أن أمر إعادة المعالجة قد بدأ فعلاً. وعلى خط متصل، هذا الانضباط وحده هو ما يفصل بين دفعة مرفوضة وإعادة صنفرة.
شركة SIRDA Machinery تصنع آلات الصنفرة بالكرات من نوع الطبل وناقل الأسطوانات وأنواع الخطافات.