
كيف تقرأ مواصفات سطح: Ra و Sa وما لا تقوله
تحمل مواصفات التنظيف بالخرز عادةً رقمين، والخطأ الشائع هو ظنّ أنهما يصفان الشيء ذاته. درجات Sa تصف نظافة الفولاذ، بينما Ra و Rz و Rmax تصف خشونته. وفي هذا المقال نشرح ما يقيسه كل معامل فعليًا، وأي جهاز يناسبه، وكيف يحدد ضغط الفوهة واختيار الخشن ومسافة الرش الملمس النهائي.
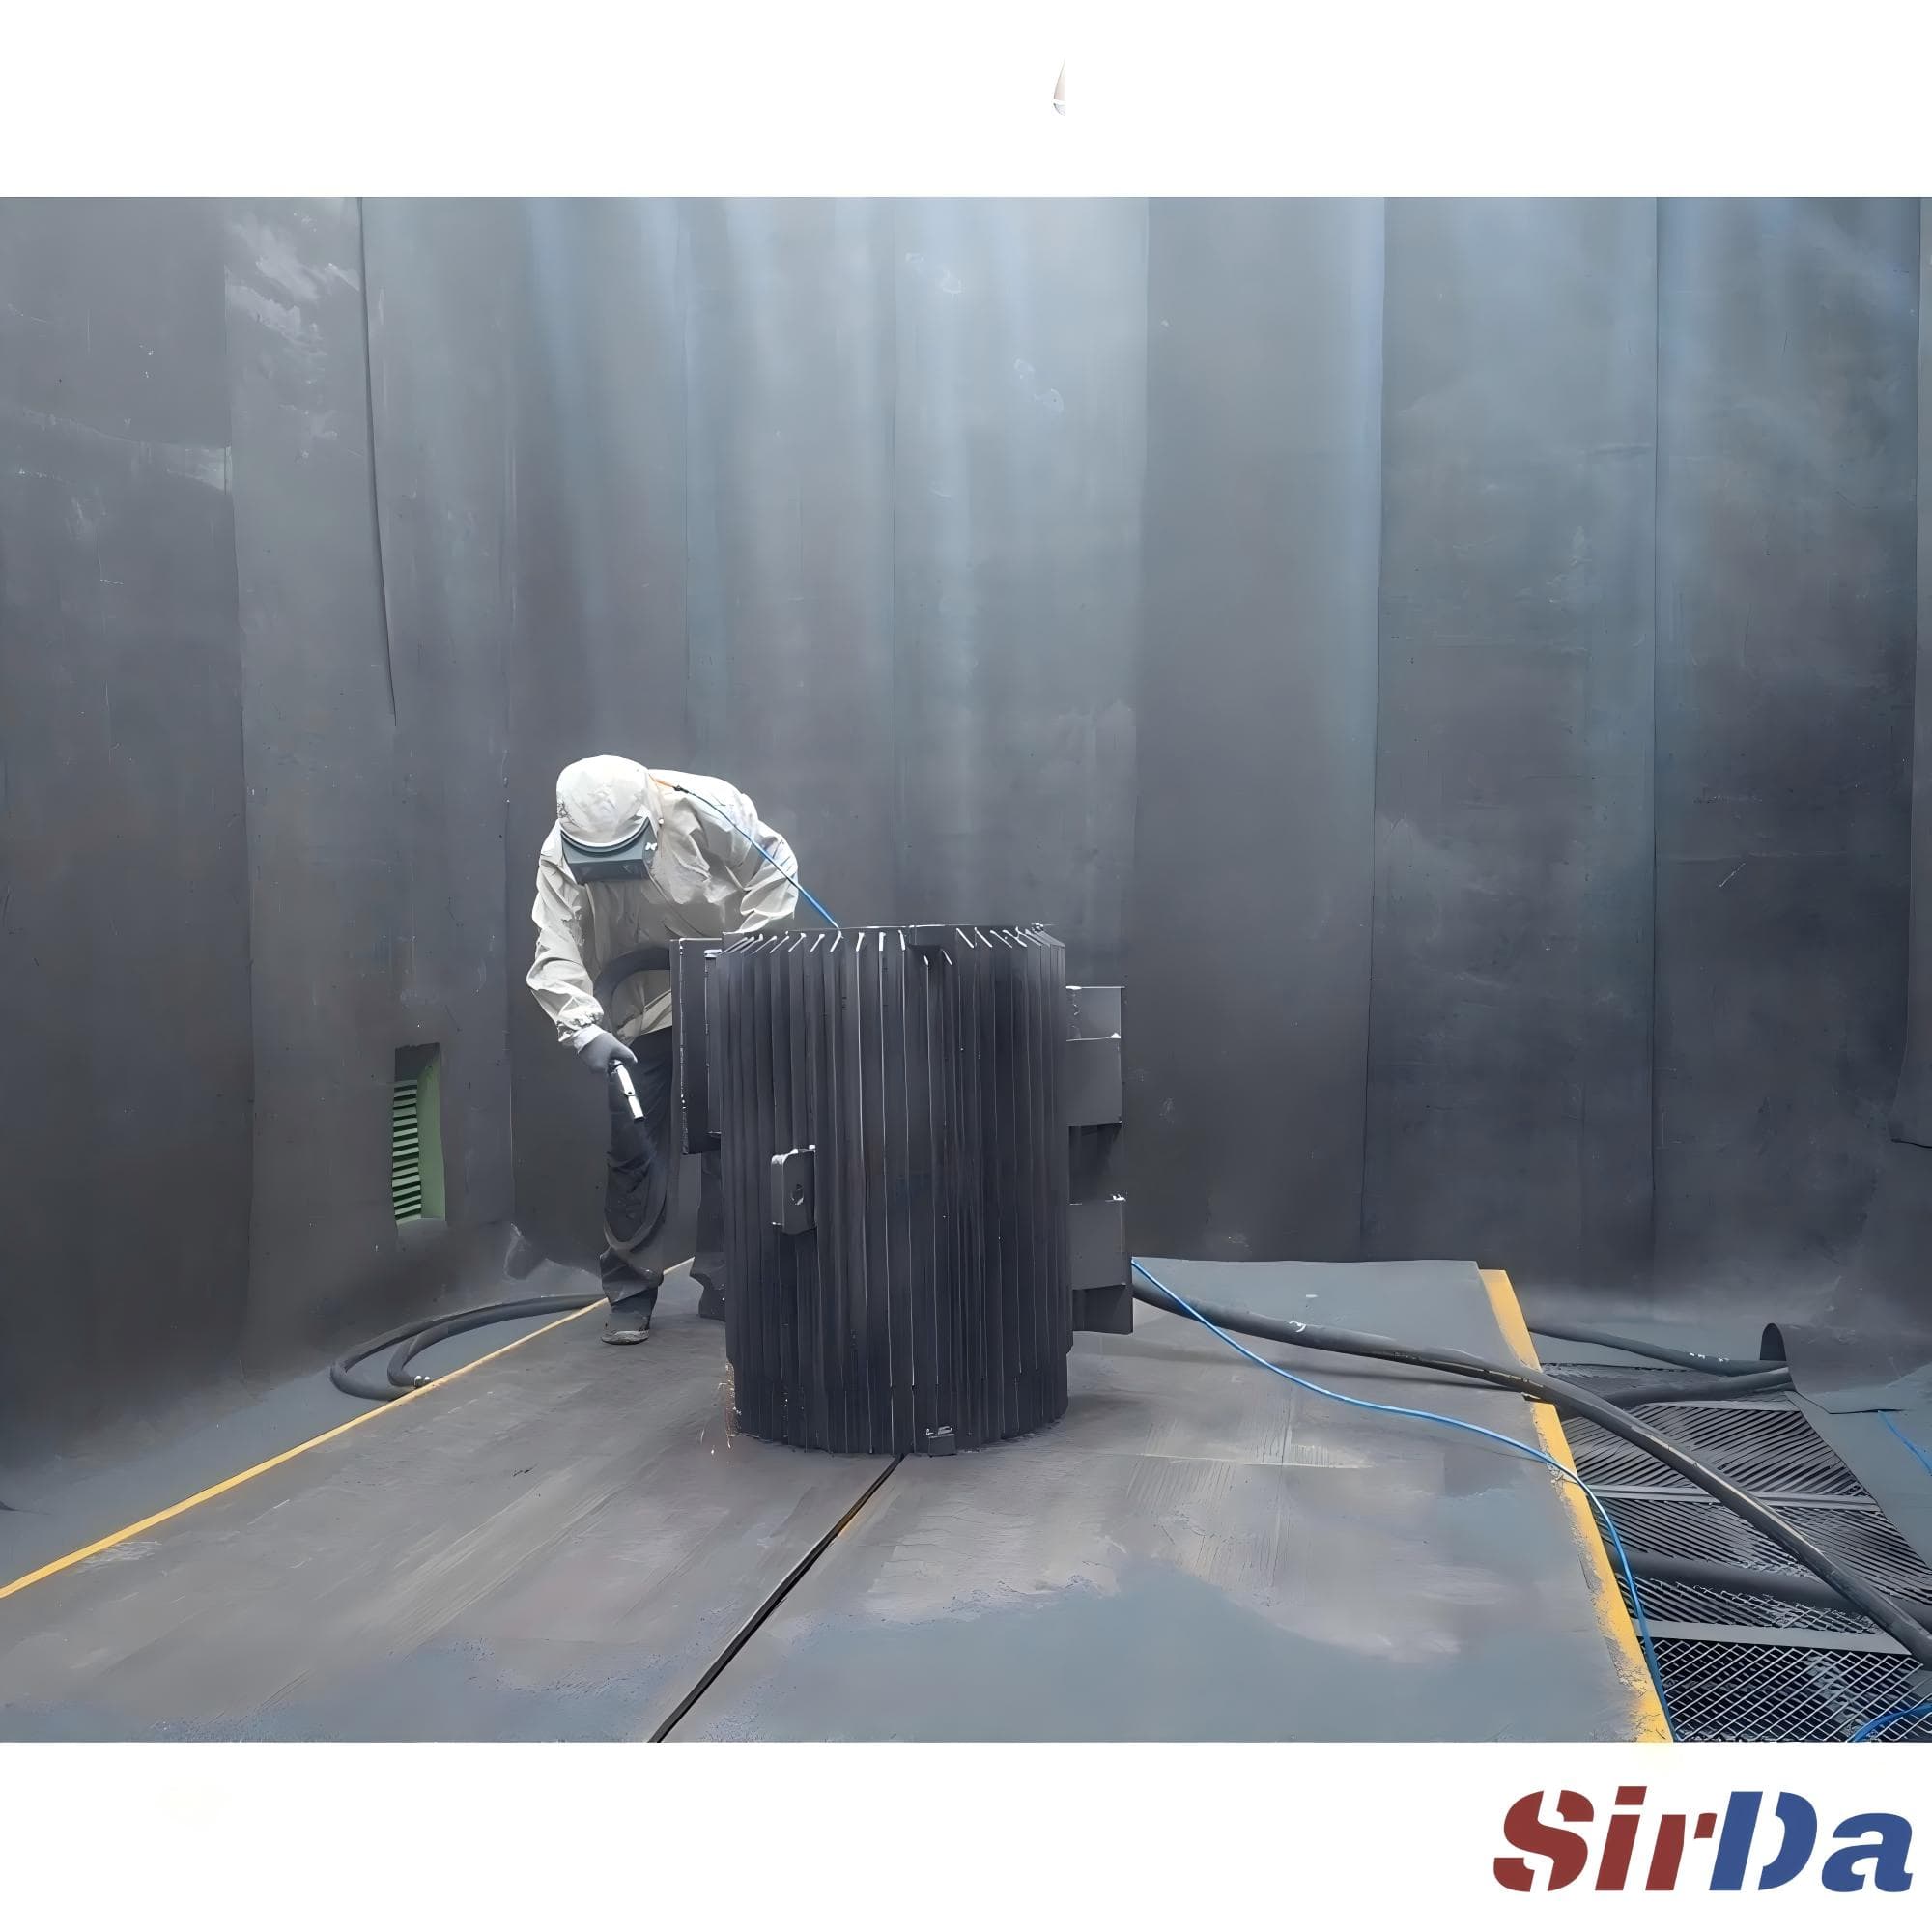
رقمان، ومسألتان مختلفتان
تحمل مواصفات التنظيف بالخرز عادةً رقمين، وأشيع خطأ في قراءتها هو افتراض أن الرقمين يصفان الشيء ذاته. الأول هو درجة النظافة وفق المواصفة ISO 8501-1: Sa1 أو Sa2 أو Sa2½ أو Sa3. والثاني هو قيمة الخشونة، وتُكتب بالميكرون أو بالمِل. وتعني Sa2½ أن يُسمح ببقايا خفيفة من الظلال والبقع على مساحة لا تتجاوز 5 % بعد التنظيف. أما ملمس السطح فلا تذكره المواصفة البتة. والمقابل في المواصفات الأمريكية يعمل بالتوازي: SSPC-SP 10 مع NACE رقم 2 يقابل Sa2½، و SP 6 مع رقم 3 يقابل Sa2، و SP 5 مع رقم 1 يقابل Sa3.
قد يكون السطح نظيفًا وفق Sa2½ بملس ارتفاعه 30 ميكرون، وقد يكون نظيفًا بالدرجة نفسها بملس يبلغ 90 ميكرون، وكلاهما يجتاز فحص الصور المرجعية. ولهذا السبب تحديدًا تجمع مواصفة الدهان بين الرقمين: درجة نظافة مع نطاق للملس، غالبًا بين 40–70 أو 50–75 ميكرون، مأخوذ من ورقة بيانات الطلاء. فإذا سلّمتَ عامل التنظيف الدرجة وحدها، تكون قد حدّدت تنظيفًا لا تحضيرًا لسطح. وإذا سلّمتَ الدهان الملمس وحده، فلم تصف له ما الذي بقي على الفولاذ.
أهمية الاثنين تعود إلى الترابط الميكانيكي. فالدهان يتدفق في التجاويف ويثبت فوق القمم، وهذا الترابط، لا بريق الفولاذ، هو ما يحمل الحمل أثناء التشغيل.
ما الذي تقيسه قيمة الخشونة فعليًا
هناك لبس أشد عند قيمة الخشونة، لأن عدة معاملات تُستعمل بلا تمييز. المُعامل Ra هو المتوسط الحسابي لكل انحرافات الملمس عن خط المتوسط، وهو محدد في المواصفة ISO 4287. والمُعامل Rz هو متوسط أعلى ارتفاعات القمة إلى القاع على خمسة أطوال متتابعة للعيّنة، وهو محدد في المواصفة ISO 8503، وهو المعامل الذي تستخدمه مواصفات الدهان وجداول اختيار الخشن فعليًا. أما Rmax فهو أعلى نقطة من القمة إلى القاع ضمن طول التقييم، وهو مهم حين يكون الدهان رقيقًا بما يكفي لأن تخترقه أعلى القمم.
هذه المقاييس الثلاثة لا تتناسب بعضها مع بعض. على الفولاذ المعالَج بالخرز، تكون قيمة Ra عادة نحو الخُمس إلى السُبع من قيمة Rz، لذا قد يقرأ الملمس الذي مقداره 60 ميكرون بمقدار Ra يتراوح بين 8 و12. فإذا حدّدت Ra بمقدار 10 ثم قِست Rz بشريط النسخ، فستخلص إلى أن السطح معيب بينما هو سليم. والمطب الثالث هو وحدات القياس: فالمستندات الأمريكية تعبّر عن الملمس بالمِل، والمِل الواحد يساوي 25.4 ميكرون، أي أن عبارة من 2 إلى 3 ميل تعني نطاقًا من 51 إلى 76 ميكرون. كما أن جداول الخشن والملمس تفترض ضغطًا من 90 إلى 100 PSI عند الفوهة، وتعطي عمقًا متوسطًا لا حدًا أدنى أو أعلى مضمونًا.
ثم يأتي الجهاز. فشريط النسخ الذي يُقرأ بميكرومتر زنبركي، وفق ASTM D4417 Method C، يظل الطريقة الميدانية المرجعية: الشريط العادي يقرأ نحو 20 إلى 64 ميكرون، والشريط الخشن جدًا يقرأ 38 إلى 115، بدقة في حدود 2.5 ميكرون وازدواجية في حدود 5 ميكرون بين مشغّلين مختلفين، حين تكون التقنية صحيحة. أما جهاز قياس الملمس بإبرة فيعرض Ra و Rz و Rmax مباشرة، ولا يمكن تقريب قراءاته بقراءات الشريط، لأنهما معاملان مختلفان. أما قوالب المقارنة وفق ISO 8503-1، بسلسلة G للخشن الحاد وسلسلة S لحبات الخرز، تصلح للفحص السريع لكنها تعطي فئة لا رقمًا.
ما تغفله مواصفة التنظيف بالخرز
- النظافة والملمس مطلبان منفصلان. اذكر الاثنين معًا، وحدّد السطح الذي ينطبقان عليه. فدرجة Sa2½ على الأسطح الظاهرة لا تقول شيئًا عن التجويف الداخلي لقطعة مصبوبة أو عن الوجه السفلي لشفة وصل.
- العلاقة بين الملمس وسماكة طبقة الدهان. ينبغي أن يكون الملمس نحو الربع أو الثلث من السماكة الجافة الكلية، ويجب ألّا يتجاوز أبدًا سماكة الطبقة الأولى. فالنظام عالي السماكة البالغ 200 ميكرون يتحمّل 75 ميكرون براحة، أما الأساس الرقيق سماكته 75 ميكرون فوق ملمس يبلغ 100 ميكرون فهو يدعو إلى اختراق القمم وظهور صدأ نقطي.
- أي معامل وأي جهاز. سمِّ Ra أو Rz أو Rmax صراحة، واذكر الطريقة المستخدمة (ASTM D4417 Method C أو ISO 8503-5)، وحدّد كم قراءة مطلوبة وفي كم موضعًا.
- الخشن ونافذة التشغيل. فنوع الخشن وحجمه وصلابته، وضغط الفوهة، وشكل الفوهة، ومسافة الرش وزاوية الرش كلها تحدد النتيجة. فإطالة التنظيف بخشن ناعم ينتج سطحًا أنظف لا أكثر خشونة، وإلى أن يبدو العمل جيدًا لن تصل إلى ملمس أعمق.
- المدة بين التنظيف والدهان. فالسطح الذي فُرغ للتو يصدأ بسرعة. ضع الدهان ضمن نافذة زمنية محددة، أو احمِ القطعة، لأن صدأ الشرخ يصعب إزالته، والدهان لم يُصمَّم ليستقر فوقه.
- التلوث والأملاح الذائبة. فلا يزيل التنظيف بالخرز الزيت والشحوم والأملاح بالتنظيف بالخرز. فالتنظيف بالمذيب أو بالقلوي وفق SSPC-SP 1 يجب أن يسبق ملامسة الخشن للفولاذ.
- سماحية التباين. القراءة الواحدة لا تصف سطحًا. خذ ثلاث قراءات في ثلاثة مواضع واذكر المدى إلى جانب المتوسط، لأن التباين الواسع يشير غالبًا إلى خلل في العملية لا إلى حظ سيئ.
أين ينكسر الملمس فعليًا
يتحدد الملمس بالخشن وبظروف الارتطام، والآلة أهم من حماس المشغّل. فحجم الخشن يحدد المقياس: فالخشن الحاد ينحت نمطًا من قمم وتجاويف حادة وغير منتظمة، أما حبات الخرز المستديرة فتطرق نمطًا مستديرًا وغائرًا، وتكسبها قدرًا أقل من الترابط الميكانيكي. والصلابة والكثافة تحددان مقدار طاقة الارتطام التي تصمد حتى تصل إلى السطح. وفوهة فينتوري تحقق ملمسًا أعمق من الفوهة الأنبوبية المستقيمة ذات القطر نفسه، ومئة قدم من الخرطوم مع فوهة بالية قد تكلّف نحو 20 PSI عند طرف العمل. وتقريب الفوهة وإصابتها عموديًا على السطح يعمّق الملمس، بينما إبعادها أو العمل بميل يسطّحه. والقاعدة العملية من وثائق SSPC هي استعمال أصغر خشن يؤدي المهمة، وإجراء تجارب قبل تغيير أي من هذه المعاملات.
وأوضاع الفشل متوقعة، ولكل منها دواء مختلف. فالملمس الضعيف يترك الدهان بلا تماسك: توقّع انتفاخ الحواف وظهور نفطات وفقدان التصاق مبكر، والدواء هنا خشن أكبر حجمًا أو أصلب، لا وقت تماس أطول. والملمس الزائد يترك القمم أعلى من طبقة رقيقة، فتبدأ التآكل من أعلى النقاط أولًا، ويرتفع استهلاك الطلاء، إذ قد يرفع الملمس الذي يبلغ 4 إلى 5 ميل الاستهلاك بنحو الربع. أما انغراس الخشن فيظهر على شكل نقر ملوثة لا يستطيع أي طلاء أن يغطيها، عادةً لأن خشنًا حادًا قُذف بزاوية 90 درجة على أساس طري. أما الأشرطة والمناطق غير المعالجة فتنشأ عن تراكب ضعيف وسرعة مرور غير منتظمة، لا عن الخشن نفسه. أما صدأ الشرخ بين التنظيف والدهان فهو خلل في جدولة العمل لا في التنظيف. وفوهة بالية ذات شكل بيضوي أو هبوط في ضغط الخرطوم الطويل يخفض طاقة الارتطام إلى النصف في صمت، ولذلك فإن مقياس الضغط عند نهاية الخرطوم موضعه الصحيح في أي آلة ملزم لها بحفظ ملمس ثابت.
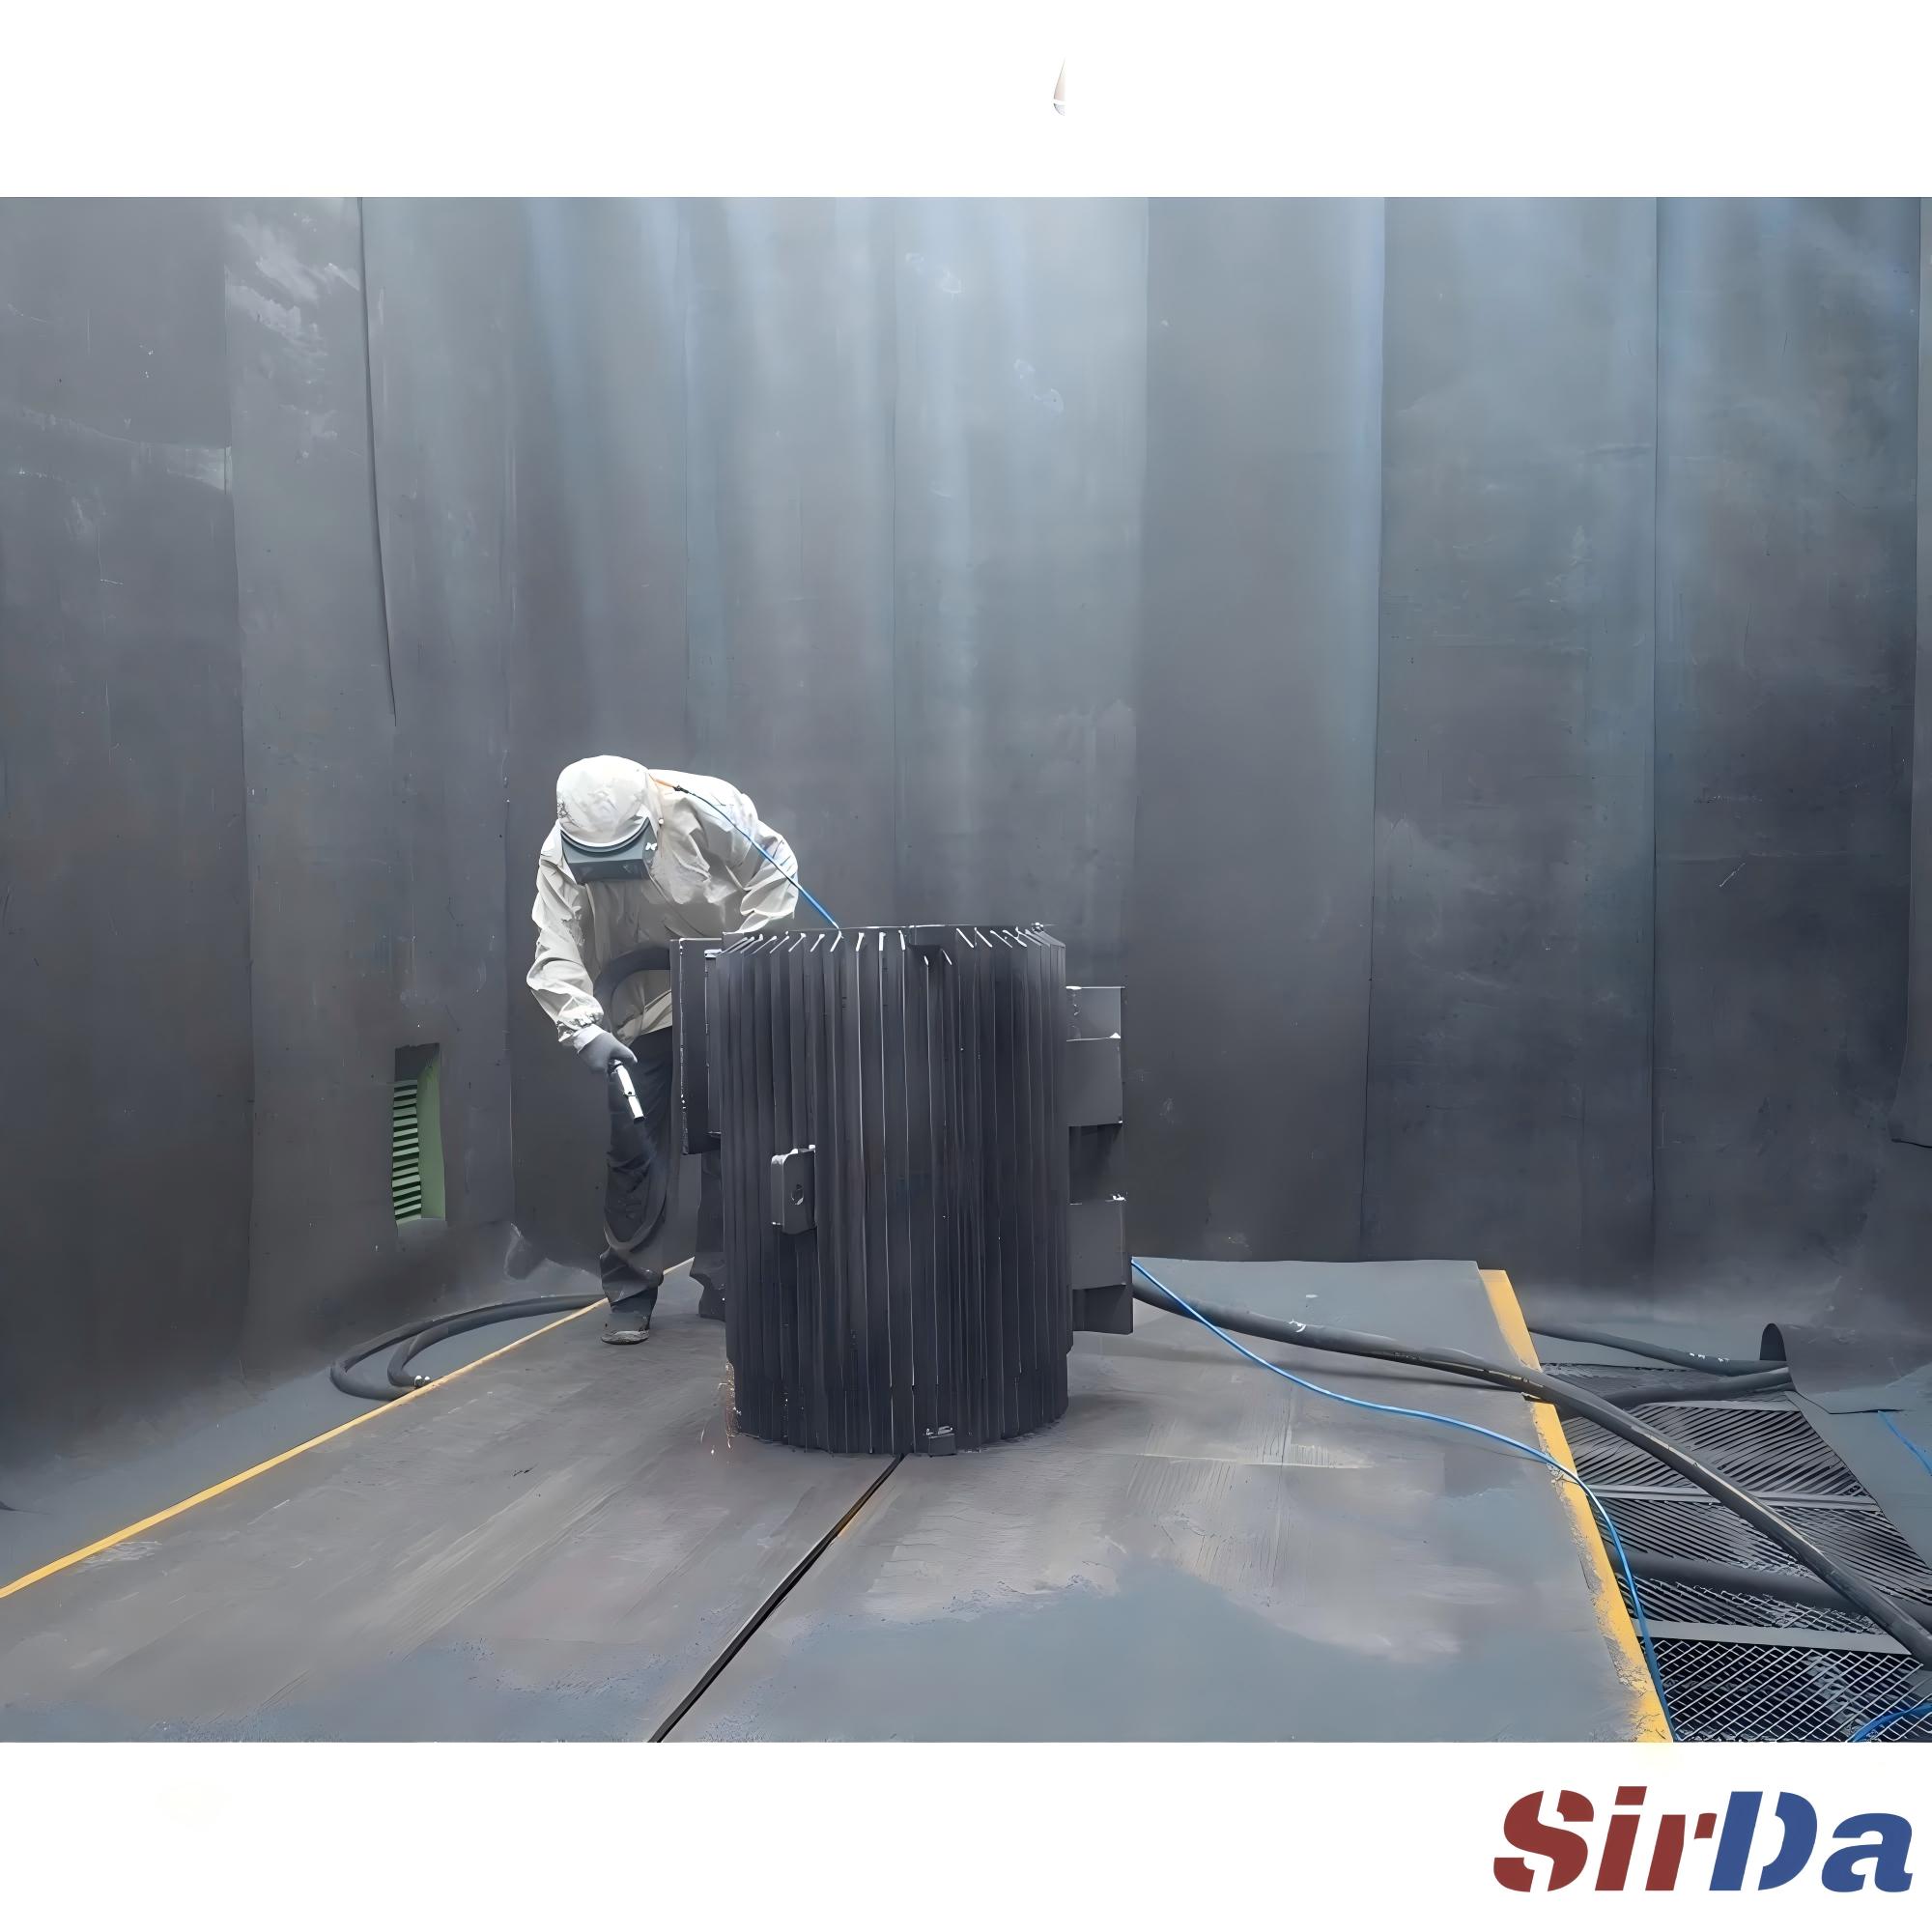
اجعل ذلك إجراءً يوميًا: افحص الملمس على القطعة الأولى، وعند كل تغيير في الخشن، وبعد أي تغيير في الفوهة أو الضغط، وسجّل المدى إلى جانب المتوسط. وإذا كنت تختار آلة بدل تشغيلها، فاسأل كيف تحافظ على ثبات ضغط الفوهة، وكيف يُوزَّع الخشن، وكيف تُقدَّم القطعة إلى منطقة الرش، فالملمس الذي لا يتكرر من دفعة إلى أخرى ليس مواصفة بل مصادفة.