
إزالة رذاذ اللحام دون إيقاف الإنتاج
رذاذ اللحام يعيق الفحص غير المدمّر، ويضعف التصاق الطلاءات، ويؤثر في اللحام التالي. تتناول هذه المقالة التكلفة الحقيقية للتنظيف اليدوي، وحساب زمن الدورة لمحطة الرش الكاشط داخل الخط مقابل إيقاع الإنتاج، وستة أسباب متكررة لتوقف الخط.
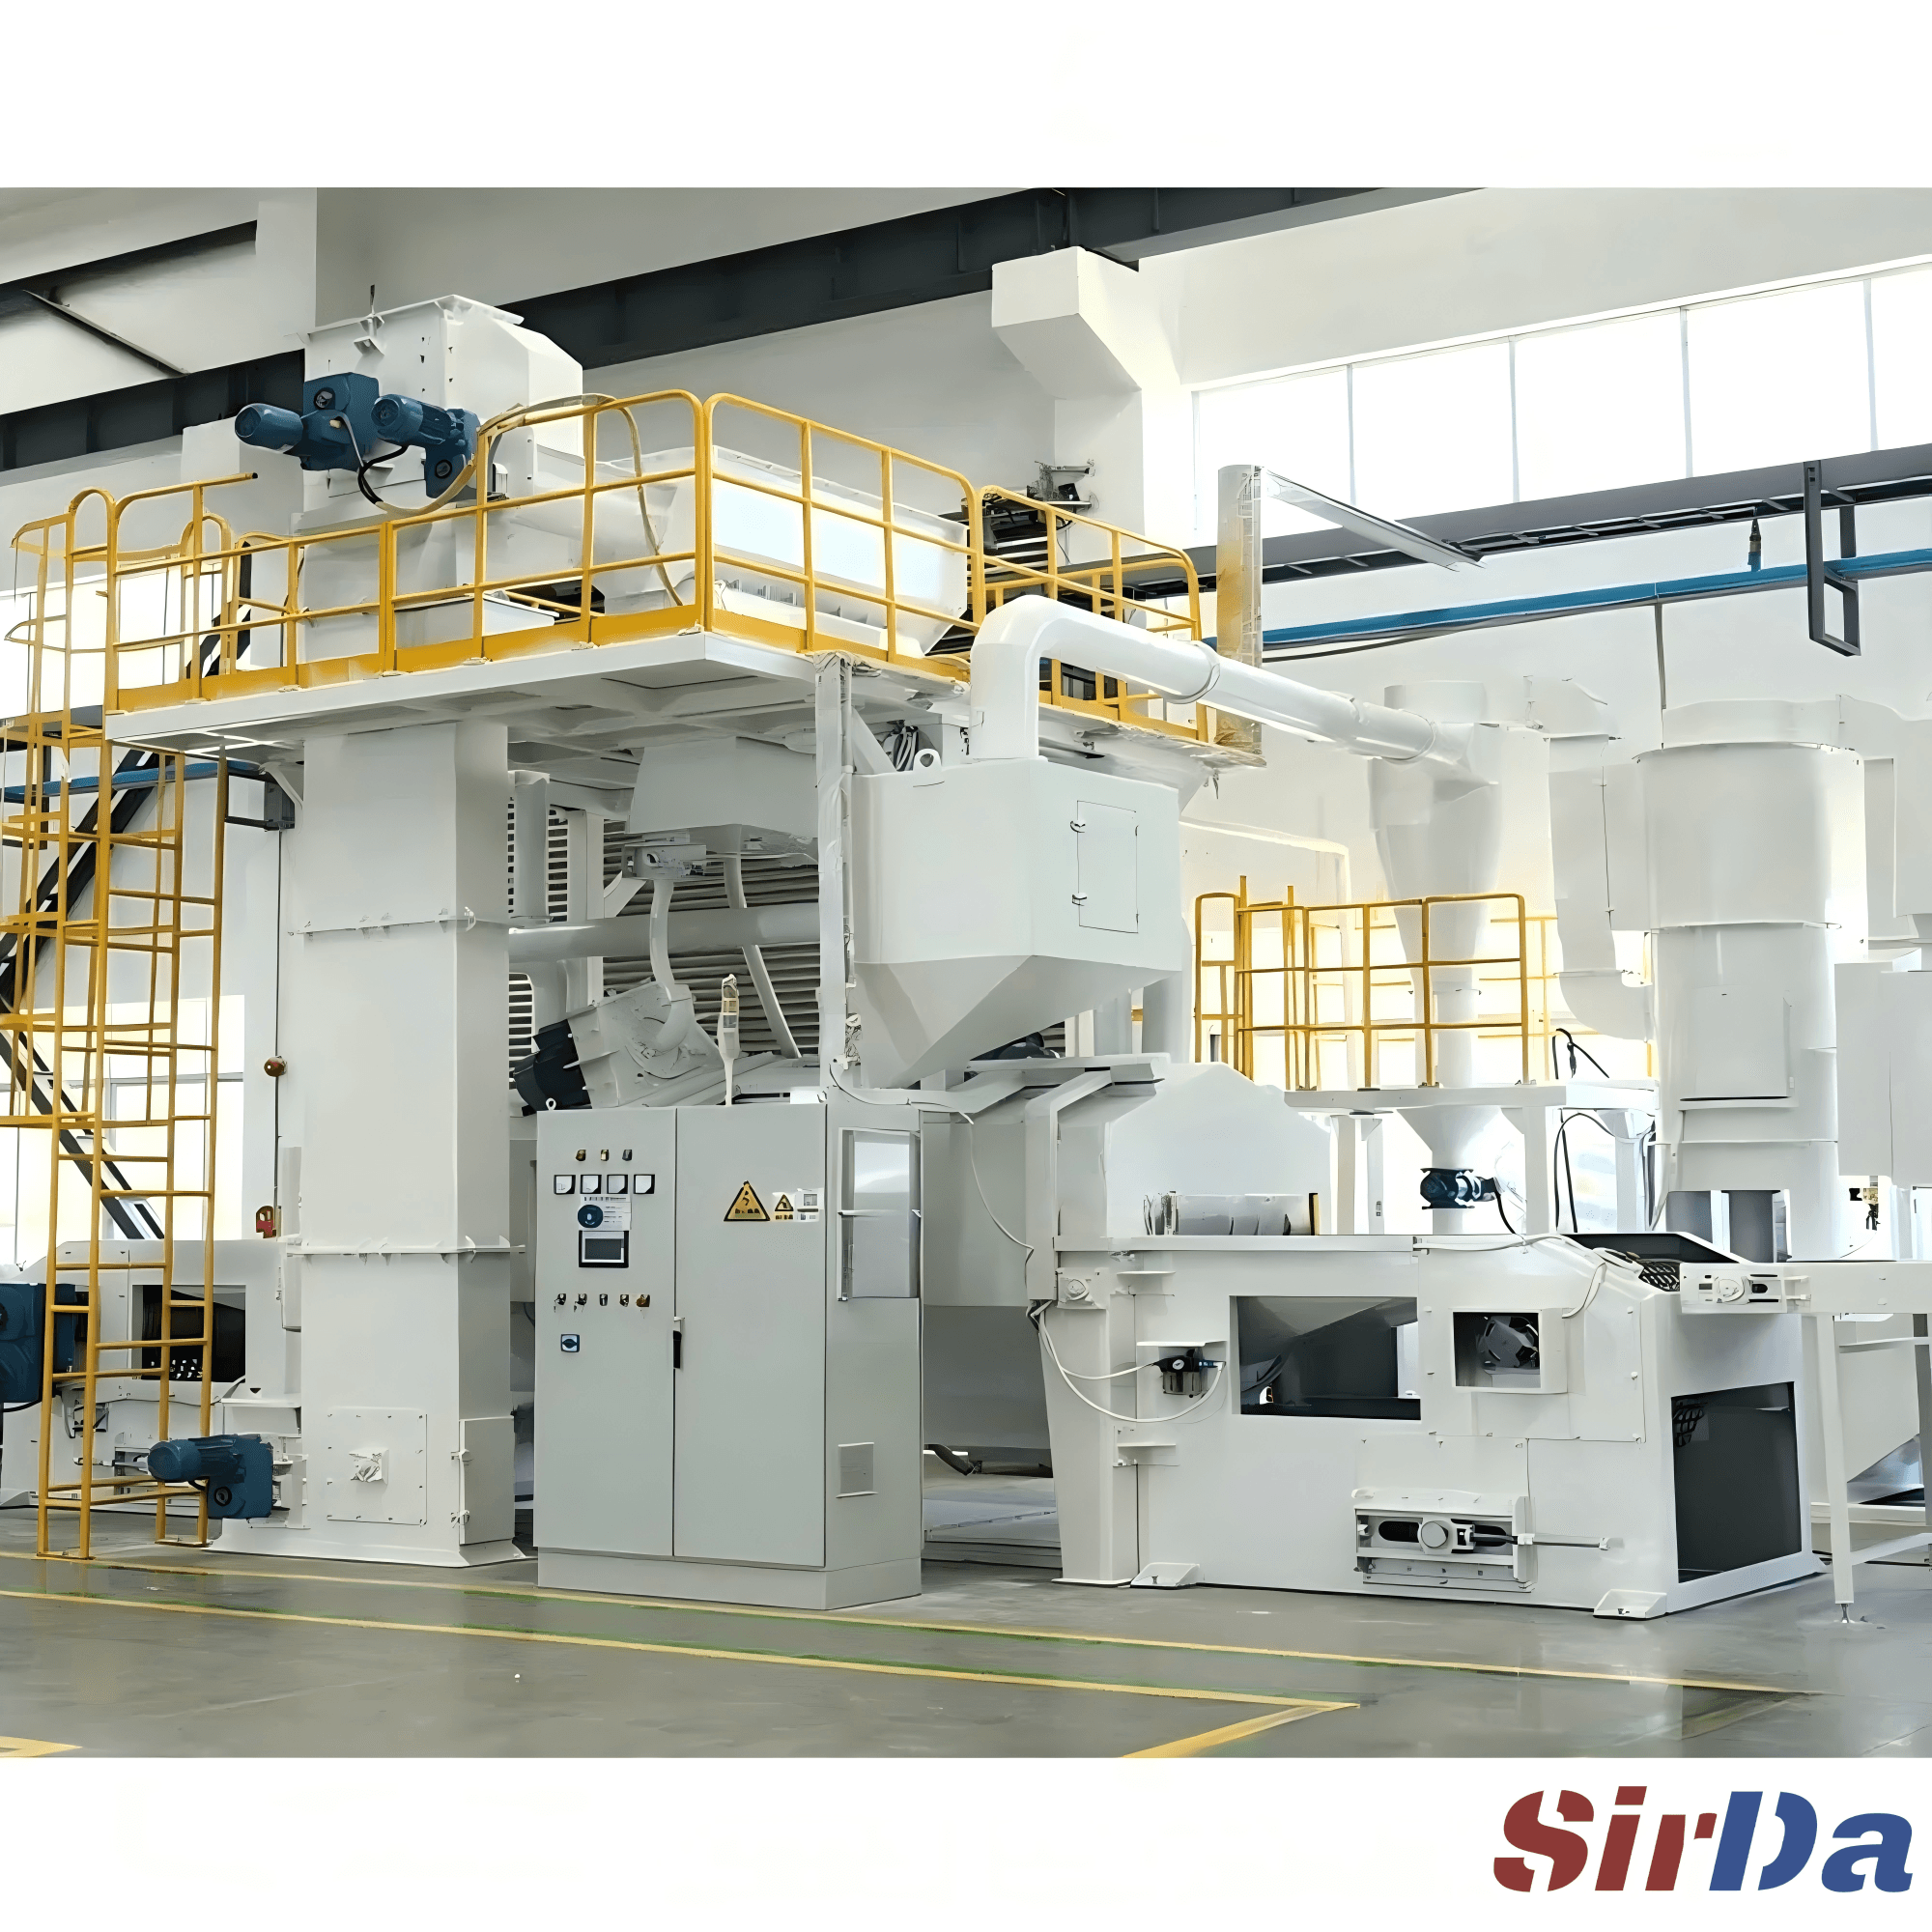
لماذا يوقف تنظيف رذاذ اللحام خط الإنتاج مرة بعد مرة
رذاذ اللحام هو العيب الذي ينتجه مصنع اللحام وينظّفه أكثر من غيره: قطرات معدنية صغيرة تندفع بعيدًا عن بركة الانصهار فترتط بالقطعة وبالتجهيزات وبالأرضية حول الوصلة. ليس عيبًا إنشائيًا، لكنه عيب وظيفي: يعيق الفحص غير المدمّر، ويضعف التصاق الطلاءات، ويمنع الحماية من التآكل، ويؤثر في اللحام التالي المودوع على الوصلة نفسها. المعايير تنص على ذلك بالفعل. معياران ASME B31.3 و AWS D1.1 يشترطان إزالة الرذاذ حيثما يعيق الفحص غير المدمّر أو ظروف التشغيل، وأغلفة الأنابيب من نوع FBE و 3LPE تتطلب سطحًا خاليًا من الرذاذ ليتمسك الطلاء، أما الفولاذ المقاوم للصدأ في الخدمة التأكلية فيعد رذاذ اللحام بدايات تآكل في الشقوق.
والأمر الذي يفاجئ معظم المصانع هو الالتصاق. الرذاذ لا يستقر فحسب على الصفيحة، بل يندمج معدنيًا مع المعدن الأساسي أثناء دورة التسخين والتبريد، ويكون الاندماج الأقوى حيثما سقطت القطرة على فولاذ غير مُعَدّ ومؤكسد. ومن هناك فصاعدًا لا تفصل أي وسيلة ميكانيكية الرذاذ دون أن تجرّ المعدن الأساسي معها. ولهذا فإن الوقاية أقل كلفة من التنظيف دائمًا.
ما الذي يكلّفه التنظيف اليدوي فعليًا
معظم المصانع تزيل الرذاذ بأدوات موجودة بالفعل في الورشة، ولكل منها حدّ مُقاس:
- المبارح الزاوي مع قرص طحن أو قرص مضلّع - سريع ومتاح في كل مكان ومفيد في التحضير الموضعي، لكنه لا يعطي سطحًا يمكن مقارنته بالتنظيف الكاشط. وفي مقارنة مستقلة أُجريت في حوض بناء السفن (Dankiw و Fosdike، 2018)، أعطيت آلة طحن بحجم حبيبات 36 وقرص مضلّع بحجم حبيبات 40 قيمًا بين 30 و 40 ميكرون على الفولاذ نفسه الذي أعطى 50 إلى 80 ميكرون مع فرشاة لينة، كما تترك آلة الطحن أخاديد اتجاهية قد تُضعف التصاق الطلاء فوق لحام التاج وعلى الحواف.
- مسدس الإبر - مذكور ضمن وسائل الصدم في SSPC-SP 11 وفعّال ضد الرذاذ الثقيل و الصدأ المتقشر والزوايا، بما في ذلك الأشكال التي لا تصلها أداة دوّارة. وحيثما تصل الإبر فعلًا إلى القطعة يمكن تشكيل خشونة، لكن SSPC-SP 11 تشترط معدنًا مجردًا بخشونة لا تقل عن 25 ميكرون موثّقة، وعلى أرض الواقع تكون الخشونة غير منتظمة وتتراوح عادة بين 30 و 60 ميكرون.
- الفرشاة المعدنية - هي الحل الصحيح للرذاذ الخفيف والمتوسط، والخطأ لكل ما هو أكبر من ذلك. فالفرشاة تُلَمِّع السطح ولا تصنع خشونة، وفرشاة الكربون المستخدمة على لحام من الكربون تلوّث الفولاذ المقاوم للصدأ إن مستها بعد ذلك.
- التقشير الكيميائي - يزيل الطلاء لا الرذاذ، ولا يصنع أي خشونة تثبيت. وتبقى هناك حاجة إلى مرحلة ميكانيكية أو كاشطة قبل أي طلاء.
الكلفة الحقيقية ليست في الأداة بل في الإيقاع. كل هذه عمليات متتابعة يحدد إيقاعها المشغّل وتُنفَّذ خارج مسار الإنتاج، وعلى خط يقطع قطعًا ضاغطة أو خزانات، يتحول موقع التنظيف بهدوء إلى الحد الذي يحدّ من شحنات المصنع كله.
نقل عملية الإزالة إلى داخل المسار
البديل هو وضع آلة الرش الكاشط داخل الخط، بحيث ينزع الرذاذ أثناء مرور القطعة لا بعد إيقافها. تبدأ الحسابات بزمن الدورة، وهو طول مقسوم على سرعة: الطول الفعال لغرفة الرش الكاشط مقسومًا على سرعة الناقل. وفي الواقع يُعدَّل هذا الرقم دائمًا نحو الأعلى بما يراعي المسافة بين القطع وحجمها وشدة التنظيف المطلوبة ومعامل كفاءة الآلة، ثم يُضرب في معامل احتياطي.
ثم يجب أن يستقر هذا الزمن المصحَّح ضمن إيقاع الخط، وهو زمن الإنتاج المتاح مقسومًا على طلب العميل. فإن كانت الدورة أبطأ من الإيقاع تراكمت القطع أمام الموقع، فيصبح هو العنق الزجاجي الجديد؛ وإن كانت أسرع بكثير فقد دفعت ثمن طاقة لا يستفيد منها الخط. وينبغي أن يعمل موقع الرش الكاشط أسرع قليلًا من خلية اللحام التي تغذّيه، مع وضع مخزن وسيط كلما كان الفجوة بين موقعين أكبر من أن يبتلعها موقع واحد.
القيم المعتادة في الورشة للمقاربة ذات المرحلتين تمثل نقطة انطلاق لا مواصفة. فالمرحلة الخشنة باستخدام حبيبات من 3 إلى 4 مليمتر بصلادة HRC بين 45 و 50 تناسب لحامات الألواح السميكة، بينما حبيبات من 1,5 إلى 2 مليمتر بصلادة HRC بين 35 و 40 تناسب القطع الرقيقة أو الدقيقة. ويعمل دولاب الرش بين 1500 و 2000 لفة في الدقيقة في الخشنة وبين 1000 و 1500 في التشطيب، بينما تتحرك الحزام بين 0,5 و 1 متر في الدقيقة في الخشنة وبين 1 و 2 متر في الدقيقة في التشطيب، وتكون زاوية السقوط بين 45 و 60 درجة بالنسبة إلى القطعة، مع مرور واحد أو مرورين في اللحامات البسيطة واثنين أو ثلاثة في اللحامات المعقدة. وتغادر الحبيبات الدولاب بسرعة تتراوح بين 60 و 80 مترًا في الثانية وتخسر نحو 10 بالمئة من طاقتها الحركية لكل متر قطعته، ولذلك تُوضع القطعة على مسافة تتراوح بين 0,7 و 1,5 متر من محور دولاب الرش. والميزة هنا أن سرعة الحزام تصبح معاملًا قابلًا للتعديل أثناء العمل لا إعدادًا مثبتًا عند التشغيل، فيمكن ضبط زمن البقاء حسب شدة الرذاذ.
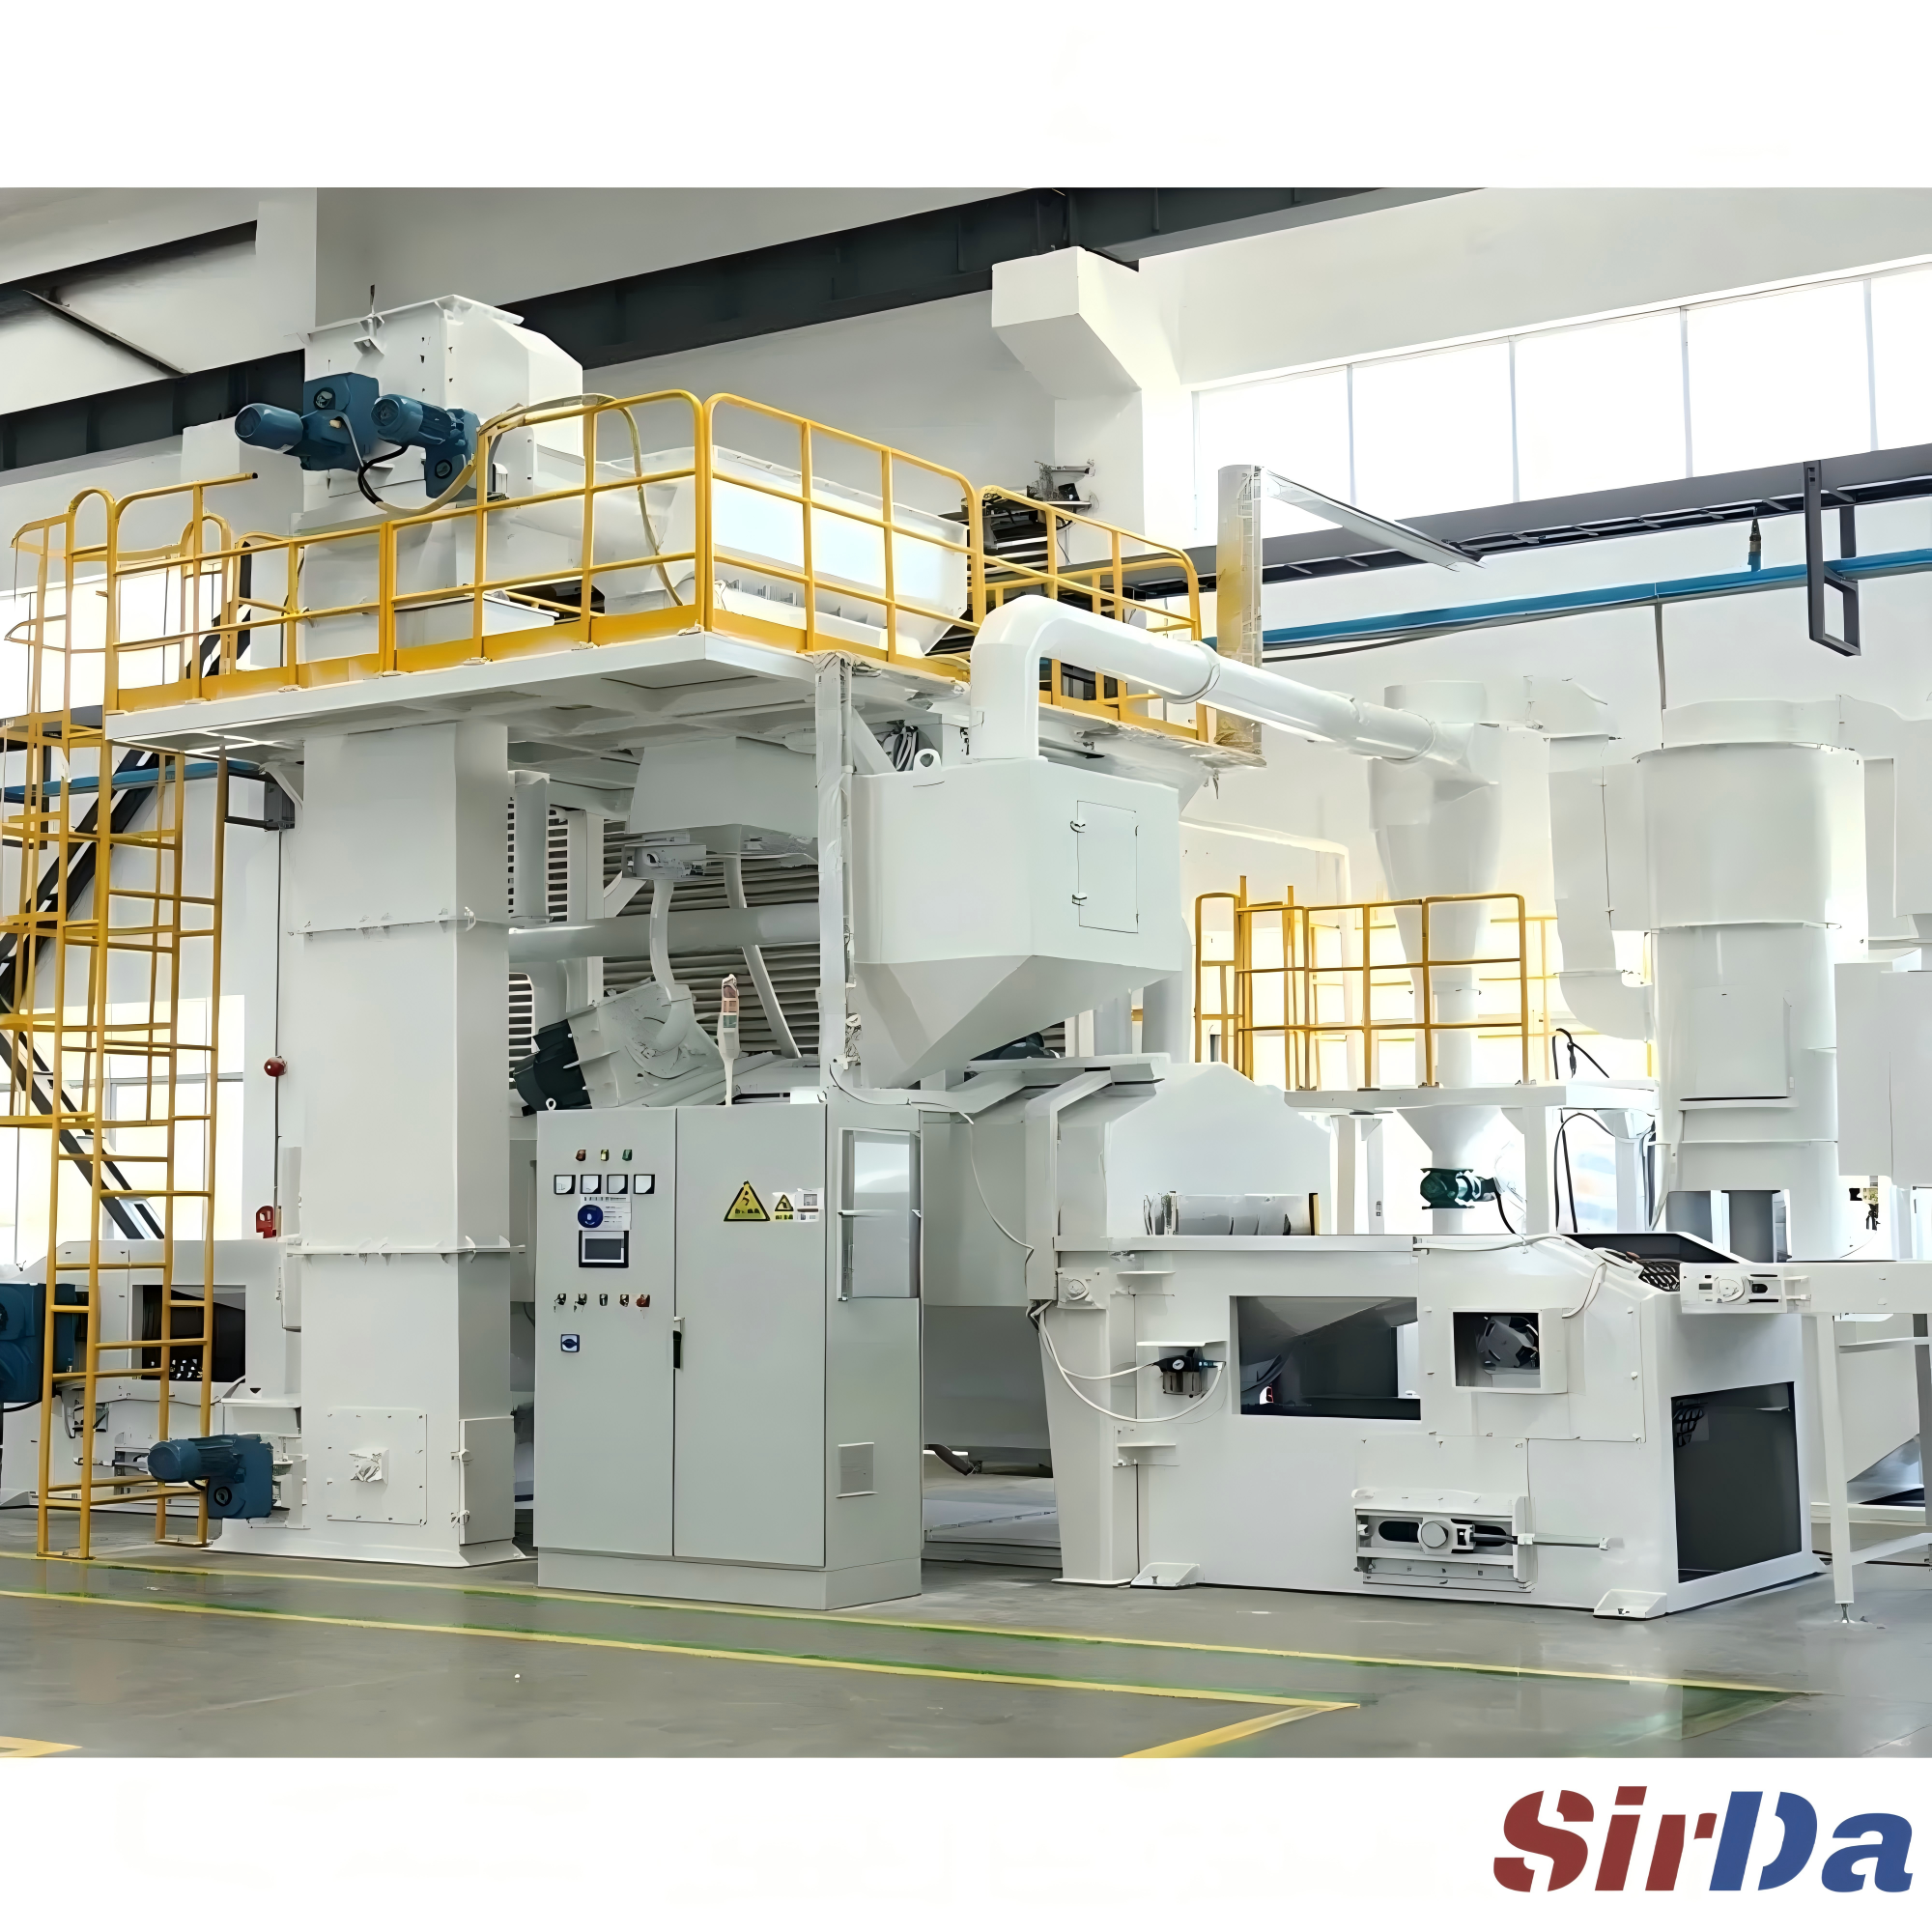
الحبيبات والتخلص من الغبار وأسباب الفشل المتكررة
اختيار الحبيبات الكاشطة هو الموضع الذي تخطئ فيه برامج الرش الكاشط على الخط أكثر من غيرها. فالحبيبات الزاوية تقطع الرذاذ بينما الكرات المستديرة تفركه وتنعقه. والرذاذ الذي برد وتصلّب هو طبقة صلبة كثيفة تمر فوقها الكرات المستديرة دون أن تمسك به، حيث تقطعه الحبيبات الزاوية. وعند العمل على الفولاذ المقاوم للصدأ استعمل حبيبات من الفولاذ المقاوم للصدأ أو حبيبات غير ملوثة، لأن دولاب الفولاذ يترك حديدًا حرًا على السطح الذي يصدأ بعد ذلك.
لا يُحسب تجميع الغبار في غرفة الرش الكاشط على طريقة التهوية العامة. فبيئة الرش الكاشط تتطلب نسبة الهواء إلى مساحة الترشيح 2,5:1 أو أقل، فالنسبة الأعلى تستهلك الخراطيش مبكرًا والأقل تعني ببساطة أن الآلة أكبر من اللازم. وتدوم الخراطيش المركبة عموديًا نحو 30 بالمئة أكثر من المركبة أفقيًا، لأن الغبار ينزل إلى الأسفل بدل أن يتدرج على الخرطوشة التي تحتها. ودخول الهواء من الأسفل يمنع اصطدام الحبيبات بوسط الترشيح مباشرة، وضغط النفخ النبضي يتراوح عادة بين 0,4 و 0,6 ميجاباسكال، ومقياس فرق الضغط عند المرشحات هو أول إنذار على وجود خلل.
يجب إبقاء الفاصل ومجمع الغبار وظيفتين منفصلتين. فالفاصل يتعامل مع الحبيبات الصالحة ويفصل الدقائق الناعمة عن مسار الاسترجاع، بينما المجمع يتعامل مع الجسيمات المحمولة في سحب الهواء. وينص OSHA صراحة على أنه عند إعادة تدوير الحبيبات لا يجوز اعتبار تهوية السحب وسيلة لإزالة الدقائق الناعمة من الحبيبات المستعملة.
وتستحق أسباب الفشل المتكررة أن تُكتب على الجدار:
- الرذاذ الذي التصق بالفعل بالمعدن الأساسي - لا يستطيع أي وسيط أن يفصله دون أن يجرّ المعدن الأساسي معه.
- بخاخ منع الرذاذ على وجه التجهيز - السيليكون أو الزيت يلوّث اللحام ويسبب المسامية. ضعه على المعدن الأساسي حول الوصلة فقط، ولا تضعه على الوصلة أبدًا.
- فوهة غاز مسدودة بالرذاذ - تفسد تدفق الغاز الواقي، فينتج رذاذ أكثر، فيتراكم أسرع. نظّف الفوهة كل بضع لحات عمل.
- الحماية بغاز ثاني أكسيد الكربون خالص - مستوى الرذاذ مرتفع بهذا الشكل بطبيعته. وخلطة غاز الآرغون بنسبة 80/20 أو 90/10 تخفضه بوضوح.
- عدم توازن الجهد وسرعة تغذية السلك - سرعة سلك أعلى من اللازم للجهد، أو جهد أعلى من اللازم لسرعة السلك، كلاهما يرمي رذاذًا. هذه مسألة ضبط وليست عطلًا في الآلة.
- حبيبات أنعم من اللازم للترسب - الحبيبات الدقيقة تفرك حيث ينبغي أن تقطع، فيبقى الرذاذ على القطعة، ويمتد زمن الدورة للتعويض عن ذلك.
لا يمكن تثبيت أي من هذه المعاملات من مكتب. ويجب ضبطها على قطعك اللحامية الحقيقية، ولهذا يبقى اختبار زمن الدورة على قطع حقيقية الطريق النزيهة الوحيد لتحديد حجم الآلة قبل وصولها. وتبني SIRDA Machinery آلات الحزام الأسطواني والحزام الشبكي وغرف الرش الكاشط المخصصة وفق القطع والإيقاع الذي تعمل به فعلًا.