
ما يفعله التبخير بالكرات بعمر التحمّل
التتبخير بالكرات عملية تشويه بارد: تترك الصدمات المتكررة من الكرات الكروية طبقة إجهاد انضغاطي متبقٍ في السطح، وتلك الطبقة هي ما يؤخر نشوء تشقق الإرهاق. تتناول هذه المقالة الرقمين اللذين يحددان عملية التتبخير، وهما شدّة ألمن والتغطية، وتشرح لماذا لا يعني التبخير الأكثر نتيجة أفضل، وترصد أعطال وسط الترشيط والتلوث التي توقف خلية الإنتاج، وتبيّن كيف تتحول سلسلة فصل الوسائط وجمع الغبار وزمن التعرّيض إلى إيقاع إنتاج تستطيع خط متصل تحمله.
ما الذي يغيّره التتبخير بالكرات فعلياً
التتبخير بالكرات ليس عملية تنظيف، والخلط بينه وبين التنظيف بالرش الكاشط هو السبب الأكثر شيوعاً لاستمرار فشل القطعة المعالَجة في الخدمة. التنظيف بالرش الكاشط يقطع: فحصة ذات حواف حادة تقطع الصدأ وتترك سطحاً خشناً لكنه نظيف. أما ضربة التبخير فتعمل بشكل مختلف تماماً. كرة معدنية صغيرة كروية تُحدث تشوهاً لدناً في حجم ضحل من المعدن، فتمدّ الطبقة السطحية جانبياً. هذه الطبقة الممتدّة محبوسة بالمادة المرنة التي تحتها، لذا فعند انفصال الكرة تعصرها المادة المحيطة بها وتتركها في حالة انضغاط.
بتكرار هذه الصدمات تندمج الانطباعات المفردة في طبقة متصلة من الإجهاد الانضغاطي المتبقي، بعمق يقارب 0.1 إلى 0.5 مم حسب حجم الكرة وشدّة الصدمة وصِلة المادة الأساسية. تقع ذروة الانضغاط عادةً أسفل السطح الخارجي قليلاً لا عليه، ويوازنها إجهاد شدّ أقل شدة في عمق المقطع. لا تُزال أي كمية من المعدن، بل يخرج السطح أنعم من قطعة نُظّفت بالرش الكاشط، في نطاق Ra من 3.2 إلى 12.5 ميكرون.
الضربة نفسها تفعل أمرين إضافيين. تصبّيب السطح يرفع الخشونة السطحية بنسبة 10 إلى 30 في المئة في معظم المعادن، وعلى الفولاذ المكثّف الكربون يمكنها تحويل الأوستينيت المتبقي عند السطح إلى مارتنزيت، فتضيف نصف درجة إلى درجتي HRC. والعمل الحقيقي في مقاومة الإرهاق تقوم به الإجهادات المتبقية.
كيف يتحوّل ذلك إلى عمر تحمّل
شق الإرهاق ينشأ في الغالب عند سطح حر، حيث يبلغ الإجهاد الشدّي الدوراني أعلى قيمة وتكون المادة أقل ما تكون مقيَّدة. والإجهاد الانضغاطي المتبقي يعمل ضد ذلك تحديداً. على مخطط غودمان تنتقل نقطة التشغيل إلى الجانب الانضغاطي ويرتفع الإجهاد المتناوب المسموح به.
الأرقام المنشورة كبيرة بما يكفي للتخطيط على أساسها. نابض ضغط من الفولاذ الكربوني EN 10270-1 DH، يعمل بين إجهادات مصحَّحة من 104 إلى 727 ميغا باسكال، كان سيخضع لانهيار بالإرهاق بعد 100,000 دورة بوقت قصير؛ وبعد التتبخير يتجاوز العمر المتوقع 10 ملايين دورة. وذكرت دراسة للجنة SAE للتصميم وتقييم الإرهاق أن اللحامات غير المعالجة كانت تنهار عند 250,000 دورة بينما تصمد اللحامات المتبخرة بعد 2.5 مليون دورة. أما العجلات المسننة المكثّفة الكربون والمقوّاة، فقد أفادت تقارير بأن التبخير المكثف رفع حدود الإرهاق عند الانحناء بأكثر من 30 في المئة، وفي بعض الحالات بنسبة 50 إلى 100 في المئة.
ما يحدد ما إذا كنت ستحصل على هذا المكسب ليس إعداداً واحداً، وهنا بالضبط تخطئ الإنتاج الصناعي في أغلب الأحيان. أظهرت أبحاث على الفولاذ AISI 4140 تحت الانحناء الدوار أن عمر الإرهاق يرتفع مع التغطية بصورة غير رتيبة. عند 37 ميغا باسكال ظهر أفضل نتيجة عند تغطية 1000 في المئة، بزيادة 797 في المئة، بينما عند 44 ميغا باسكال انخفضت القيمة المثلى إلى 400 في المئة. وعند 1500 في المئة انخفض عمر الإرهاق بنسبة 33 في المئة مقارنة بحالة 1000 في المئة. وارتفعت الخشونة من Ra 0.20 إلى 6.15 ميكرون والصلابة من 199 إلى 343 HV مع زيادة التغطية من 100 إلى 1500 في المئة، وبلغ الإجهاد المتبقي ذروته عند -294 ميغا باسكال مع تغطية 100 في المئة لكنه وصل إلى -503 ميغا باسكال عند 1500 في المئة، مقابل إعادة توزيع للإجهادات ومناطق شدّ قرب السطح. التبخير الزائد أعطى انضغاطاً أكثر وعمراً أقل. كما أن الطبقة الانضغاطية تتراخى مع الزمن عند حرارة التشغيل المرتفعة، لذا فإن المكسب موصّف بأفضل صورة للقطع التي تعمل بعيداً تحت نطاق الزحف.
الشدّة والتغطية: الرقمان على الرسم
يُحدَّد عملية التتبخير بالكرات بمُعاملين مستقلين، والخلط بينهما هو الطريقة التي ينتهي بها المشغل إلى سطح يبدو صحيحاً وأداءه ضعيف.
تُقاس الشدّة على شرائط ألمن: صفائح رقيقة مسطحة من فولاذ زنبركي مدفول على البارد SAE 1070 بصلادة من 44 إلى 50 HRC، بثلاثة أنواع تختلف في السمك، النوع A بسماكة 1.29 مم والنوع N بسماكة 0.79 مم والنوع C بسماكة 2.39 مم. تُشدّ الشريحة، وتُتبخَر من وجه واحد، ثم تُحرَّر، ويُقرأ قوس ما تأخذه على مقياس. تُكتب القراءات ارتفاع قوس ونوع شريحة، فـ 0,012A تعني 0,012 بوصة على شريحة من النوع A، ووحدة واحدة على شريحة C تعادل نحو 3,5 وحدة على شريحة A. رسمياً، الشدّة هي ارتفاع القوس عند نقطة التشبّع، وهي النقطة التي يعرّفها SAE J443 بأنها زمن التعرّيض الذي لا يضيف بعده مضاعفة الزمن أكثر من 10 في المئة إلى ارتفاع القوس.
التغطية هي نسبة المساحة المستهدفة التي ضربتها الكرات فعلاً. وهي ليست مقياساً للشدّة، ولا تنمو خطياً مع زمن التعرّيض؛ فالنسب القليلة الأخيرة من السطح المكشوف تستهلك زمناً غير متناسب، ولهذا تُعامل التغطية على أنها دالة أسية. وعرف القطاع عادةً أن 98 في المئة تغطية مقاسة تعني التغطية الكاملة، وأن مواصفة تطلب 200 في المئة تعني ضعف زمن التعرّيض الخاص بحالة التغطية الكاملة، ما يترك هامشاً أمام المناطق التي لم تُتبخَر. ويتم التحقق بوصف فلوريسنت يُطبَّق قبل التتبخير ويُفحص لاحقاً تحت ضوء بالأشعة فوق البنفسجية، حيث تظهر المناطق التي ضربتها الكرات بوضوح.
يجب تحديد المُعاملين معاً. من الشدّات الشائعة 0,008 إلى 0,014A لنوابض السيارات الحلزونية وصماماتها، ومن 0,012 إلى 0,020A لورق نوابض الشاحنات والمقطورات. وتصنّف شركات الآلات نفس هذه القيمة بارتفاع قوس بالمتر، فتكون 0,38 إلى 0,50 mmA شائعة لقاع أسنان العجلات المخروطية، وتستغرق التغطية 200 في المئة من 45 إلى 60 ثانية لكل دفعة. وإذا كان معيار القبول هو الإجهاد المتبقي لا ارتفاع القوس، فإن المواصفات المنشورة تستهدف -500 ميغا باسكال عند عمق 0.02 مم أسفل قاع السن، و-950 ميغا باسكال بين عمق 0.02 و0.06 مم.
أين يخطئ التتبخير، وما الذي يجب أن تحلّه الآلة
- تبخير زائد — تجاوز التغطية للنافذة المعتمدة يرفع الخشونة ويولّد تشققات سطحية دقيقة وقد يكلّف عمر الإرهاق، حتى مع استمرار ارتفاع الإجهاد الانضغاطي المقاس.
- تبخير ناقص — التغطية الناقصة تترك حقل إجهادات انضغاطية غير متجانس، وتبدأ الشقوق في المناطق التي لم تُتبخَر مبكراً.
- كرات مكسورة أو غير كروية في التيار — الجسيمات المكسورة لا تقوّي بل تقطع. التصنيف بالوزن النوعي يفصل حسب الكثافة، والفصل بالشكل يزيل الجسيمات غير الكروية، ومواصفة MIL-S-13165B تحدد أقصى نسبة للجسيمات غير المقبولة.
- مخزون كرات ينحرف — مع نزع الغبار والكرات المكسورة يجب إعادة تعبئة الكرات العاملة تلقائياً، وإلا انحرف الشدّة الفعّالة على القطعة عن القيمة المعتمدة خلال الوردية.
- تلوث حديدي — الكرات الفولاذية تترك حديداً حراً على الألمنيوم والصلب المقاوم للصدأ والتيتانيوم. وتلك المواد تحتاج كرات زجاجية أو خزفية، والآلة التي تشغّل وسيطاً واحداً على قطع مختلطة ستلوّث شيئاً ما في النهاية.
- حجم الكرة مقابل تسوية قاع السن — يجب ألا يتجاوز قطر الوسيط نصف تقريب نصف قطر تدوير قاع السن، وإلا لم يعد أثر الكرة مطابقاً للهندسة التي افترضها تحليل الإجهادات.
- التراخي أثناء التشغيل — تزول الإجهادات الانضغاطية المتبقية مع الزمن عند الحرارة المرتفعة، لذا يجب النظر في اعتماد العملية وحرارة التشغيل معاً.
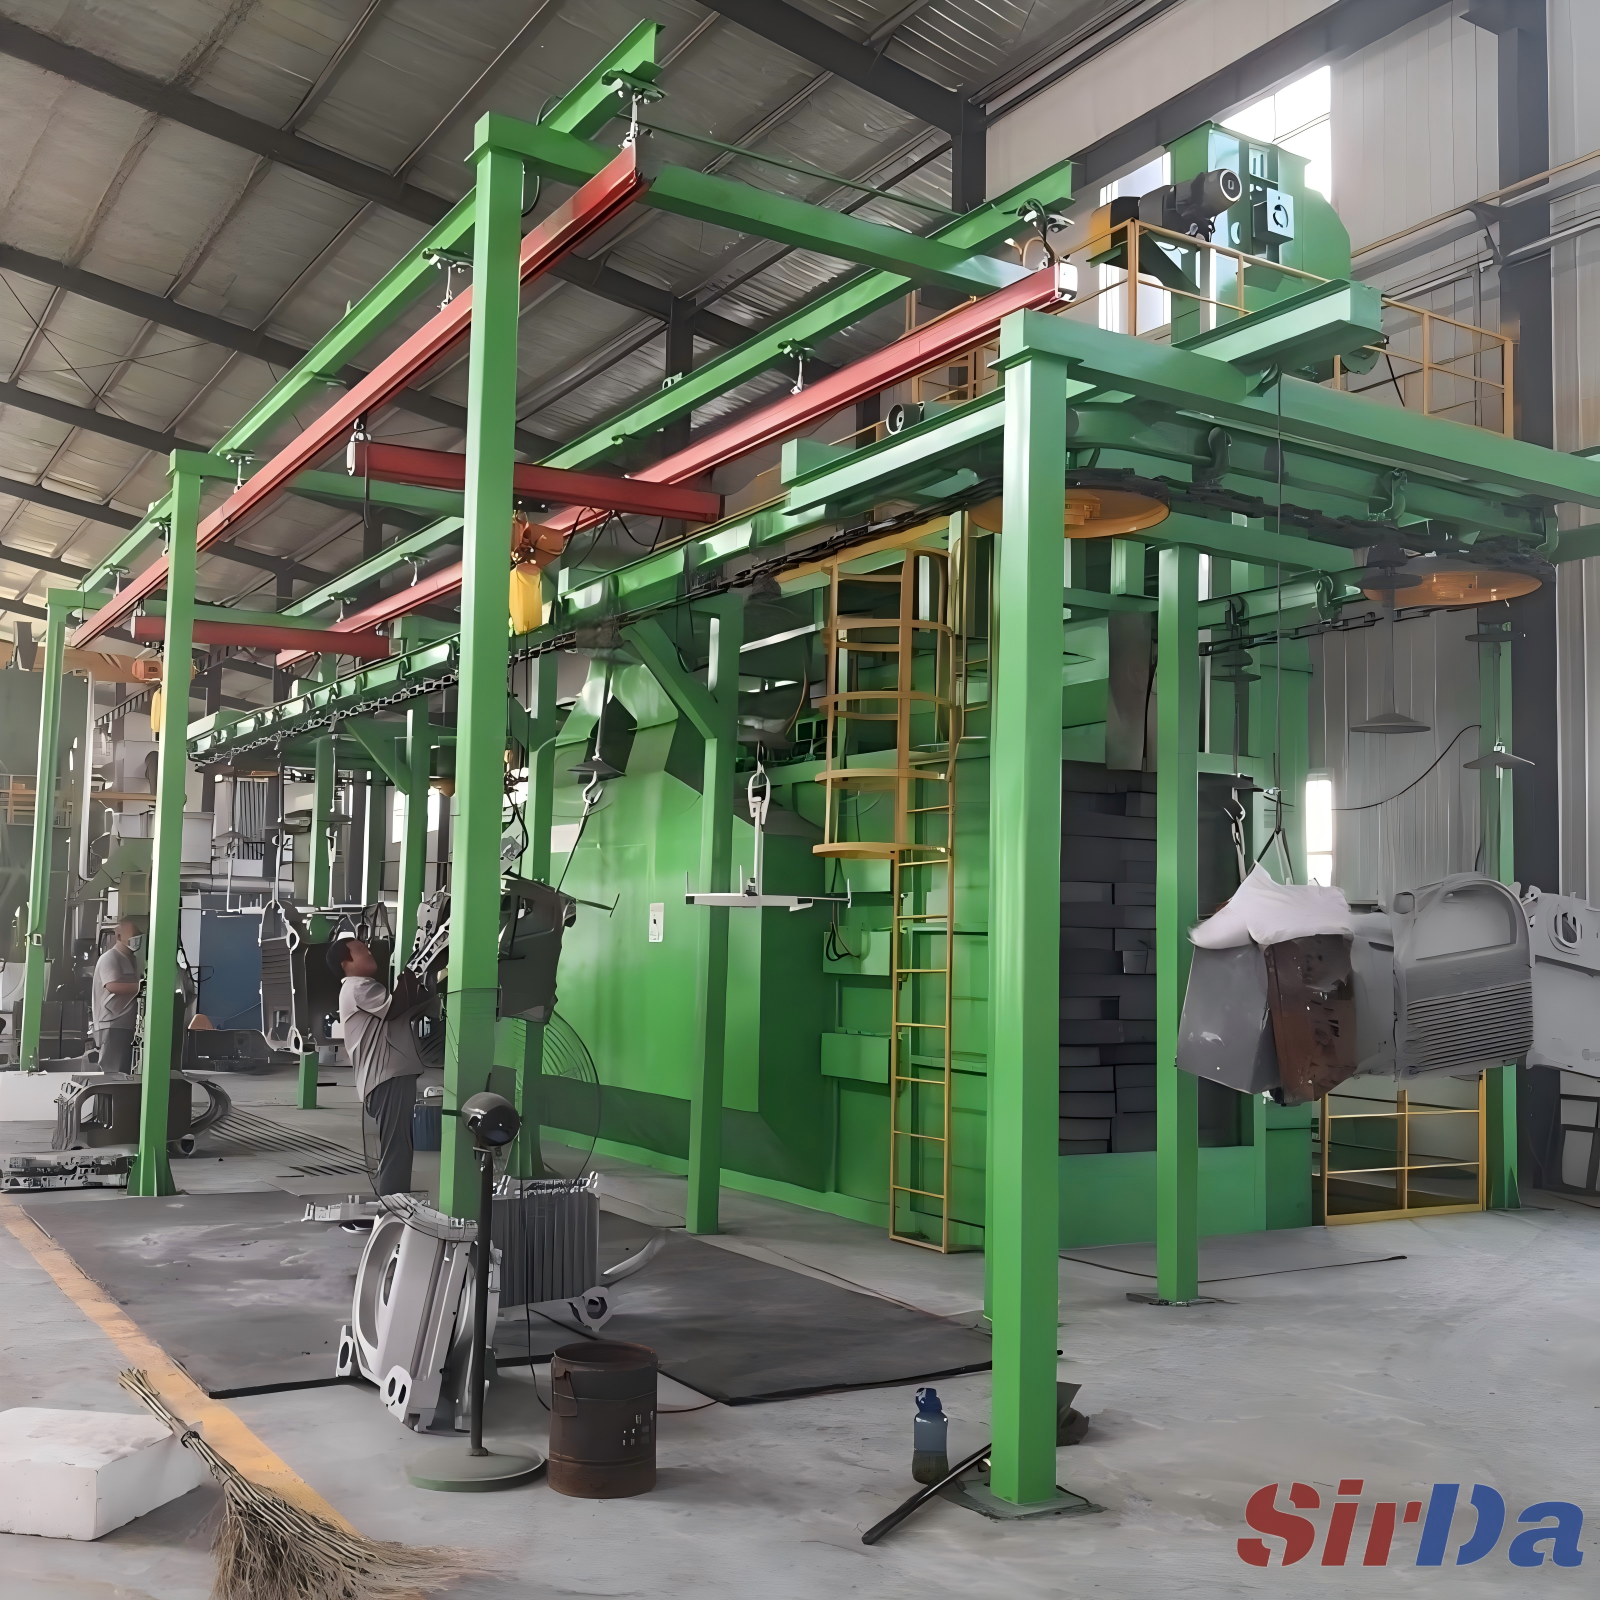
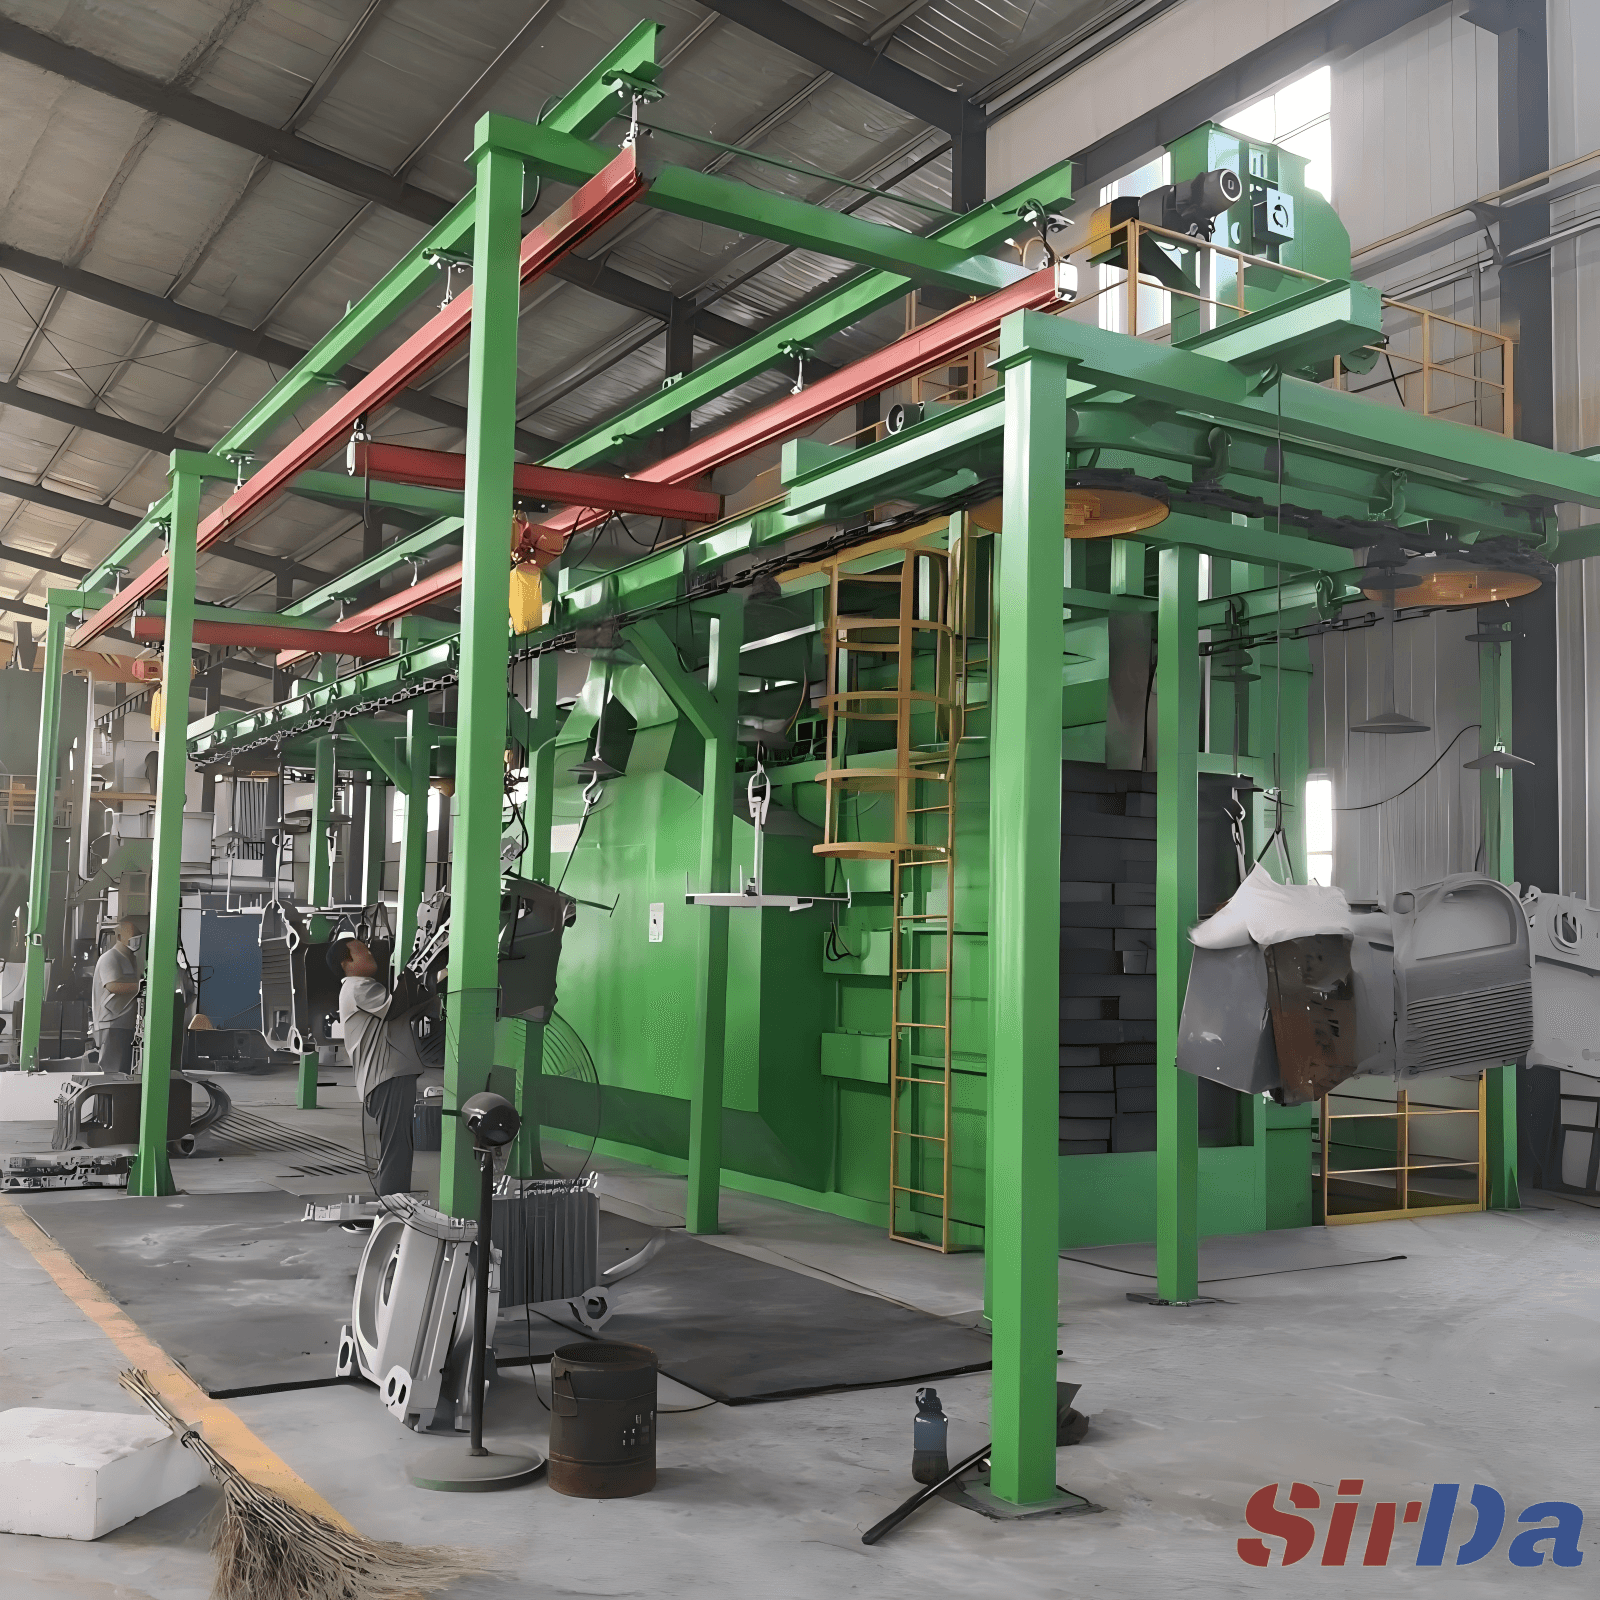
على الآلة أن تتحمل ذلك كله، والفروق عن خط التنظيف بالرش الكاشط محددة. فصل الوسيط يتم عادة على ثلاث مراحل: غسل بالهواء يرفع الغبار والنوع الدقيق من 0.1 إلى 0.2 مم، ثم دوران يجمع الجسيمات من 0.05 إلى 0.1 مم ويخفّف الحمل على المرشّح، ثم شاشة اهتزازية تعاير ما يعود إلى العجلة. ويبقى جمع الغبار وظيفة منفصلة عن فصل الوسيط، وغبار التتبخير جسيم معدني ناعم يجب التقاطه كذلك. وإيقاع الإنتاج تحدده فترة التعرّيض لا طول الغرفة، فدورة تغطية 200 في المئة التي تستغرق من 45 إلى 60 ثانية لكل دفعة تفرض الإيقاع كله. وشريط ألمن يجب أن يوضع عند السطح الحرج، ما يجعل التثبيت وطريقة عرض القطعة جزءاً من اعتماد العملية. تبني SIRDA Machinery خطوطاً متصلة للتنظيف والتبخير بالكرات وفق ذلك زمن التعرّيض وسلسلة الفصل تلك والإيقاع الذي تعمل به فعلاً.