
لماذا تحدد سرعة ناقل الخطاف جودة التشطيب
سرعة ناقل الخطاف معامل من معاملات العملية لا من معاملات المناولة. فهي تحدد زمن المرور، ومنه يحدد عدد صدمات الكاشط التي تتلقاها السطح. نتناول في هذه المقالة الحساب العملي، ونطاقات السرعة الثابتة في الواقع، وأربعة أنماط من الأعطال تعود مباشرة إلى هذا الإعداد.
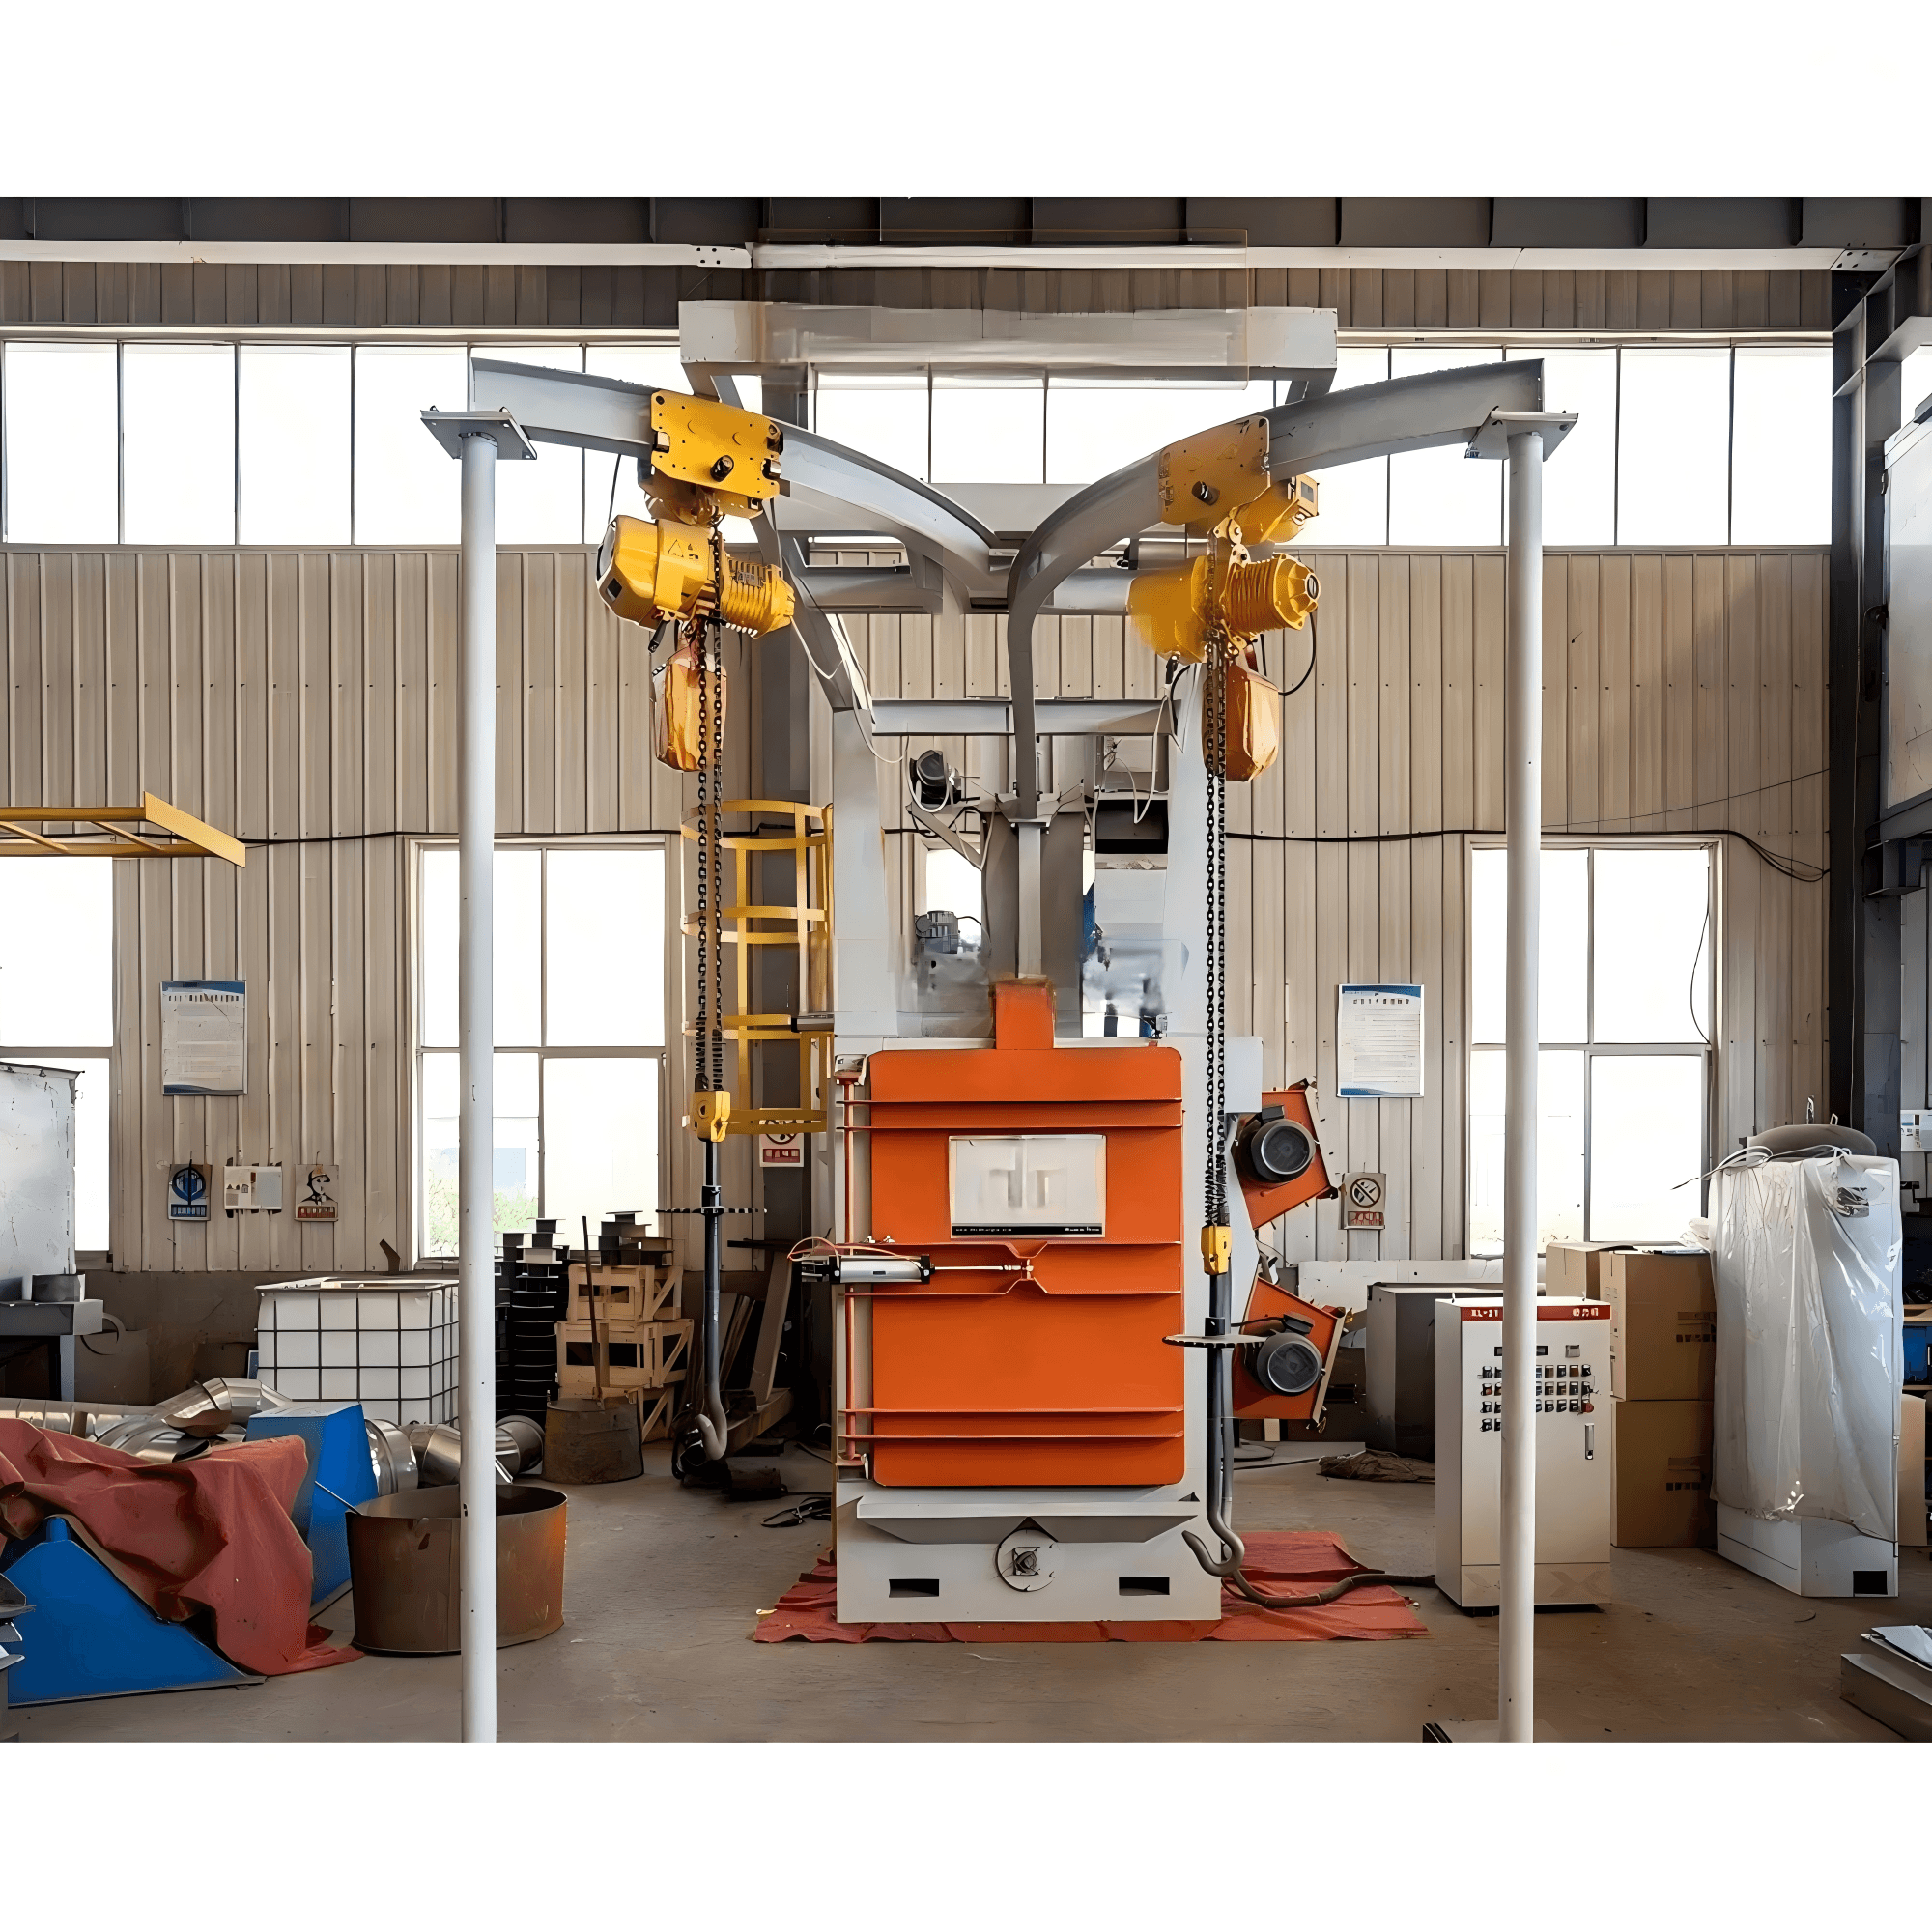
يُناقش ناقل الخطاف عادةً على أنه مسألة مناولة: كم قطعة في الساعة، وكم يستغرق تغيير الدفعة، وكم خطافًا نحتاج. هذه الرؤية تفتقر إلى جوهر الأمر.
في آلة الخطاف أو في خط التعليق المتصل، تكون سرعة الناقل معاملًا من معاملات العملية. فهي تحدد عدد الصدمات التي يتلقاها كل سنتيمتر مربع من السطح. وبعد أن يتغير هذا العدد، لا تعيد قوة الدوار التشطيب إلى حالته السابقة.
ينبني كل ذلك على معادلة واحدة. إذا كان الطول الفعال لمنطقة القذف في الغرفة يساوي L مترًا، وتحرك السلسلة بسرعة V مترًا في الدقيقة، فإن كل قطعة تقضي t = L / V دقيقة داخل تيار القذف. وخفض السرعة إلى النصف يضاعف زمن التعرّض. هذه هي الآلية كاملة، ومنها اشتُقّت كل القواعد العملية الخاصة بخطوط الخطاف.
القيم الثلاث التي يجب أن تتفق
التغطية الجيدة ليست إعدادًا واحدًا، بل اتفاق ثلاثة إعدادات: زمن المرور، وتغذية الوسط الكاشط، ودوران القطعة.
- زمن المرور ينتج عن طول الغرفة وسرعة السلسلة. منطقة فعالة بطول ثلاثة أمتار عند 1,2 متر في الدقيقة تمنح 150 ثانية من التعرّض. وعند الانتقال إلى 2,0 متر في الدقيقة تحصل القطعة نفسها على 90 ثانية فقط.
- تغذية الوسط الكاشط هي التي تملأ هذه الثواني. فكمية الكرات المقذوفة في الدقيقة مقسومة على مساحة القطعة المارة تعطي عدد التراكبات، أي عدد المرات التي تُضرب فيها المنطقة نفسها من الفولاذ. للمقاس Sa2,5 على الفولاذ الكربوني تكون الممارسة المعتادة من ثلاث إلى خمس صدمات متراكبة. أما القشرة السميكة أو الطلاء القديم أو قشرة الصب فتحتاج من خمس إلى ثماني. أما الأكسدة الخفيفة على الألمنيوم أو الفولاذ المقاوم للصدأ فتحتاج إلى ثلاث أو اثنين فقط.
- الدوران يمنع نقطة من التعرض للضرب المستمر بينما جارتها مهملة. فالخطاف الذي يدور ثلاث دورات كاملة أثناء مروره يعرض كل وجه على التيار مرة واحدة على الأقل.
راقب تيار محرك الدوار أثناء الضبط. إذا بلغت الدوار من ثماني وخمسة بالمئة من تيارها المقنن، فإن تدفّق الوسط سليم.
وإذا بقي التيار منخرضا مهما فتحت بوابة التغذية، فالمحرك نابط من الوسط، وأنت تعالج مشكلة التدفّق بأداة السرعة.
مطابقة سرعة السلسلة مع نوع العمل
الرغبة الدائمة هي أن نعمل بسرعة أكبر. وبسرعة أكبر نحصل على قطع أكثر في الساعة. لكن النتيجة هي آلة تبدو منتجة وتعيد قطعًا ما زالت في تجاويفها طبقة صدأ.
هذه نطاقات تثبت نفسها في الممارسة العملية، لخطوط خطاف متصلة تسبق عملية الطلاء:
- فولاذ جديد أو تحضير سطحي خفيف قبل الطلاء — العمل قرب أعلى النطاق، نحو 2,0 إلى 2,6 متر في الدقيقة، مع دوران خطاف يقارب 3 لفات في الدقيقة. الطبقة رقيقة ومتجانسة، والطلاء يقوم بالجزء الأكبر من العمل.
- إزالة الصدأ العامة من الهياكل الفولاذية حتى Sa2,5 — النطاق الأوسط، نحو 1,0 إلى 1,4 متر في الدقيقة، مع دوران من 4 إلى 5 لفات في الدقيقة. هنا تحسم معظم الخلافات بين العرض والواقع.
- طلاء قديم أو صدأ سميك أو قطع مصبوبة بقشرة — خفف السرعة إلى نحو 0,7 أو 0,9 متر في الدقيقة واقبل انخفاض الإنتاج. في هذه الحالة يرفع الدوران إلى 5 أو 6 لفات في الدقيقة.
- ألواح رقيقة بسماكة أقل من نحو 3 ملليمتر — سرعة منخفضة، وتعرض قصير، ودوران بطيء. فالقطعة الرفيعة تتشوه من الصدمات المتكررة أسهل بكثير من بقائها متسخة.
السرعة والدوران يعملان معا. فإذا قصرت زمن المرور، فعليك رفع الدوران للحفاظ على العدد نفسه من اللفات داخل الغرفة. وإلا خرجت القطعة بوجه نظيف والوجه المقابل ما زال مغطى بالصدأ. وهي أكثر شكوى متكررة على خطوط الخطاف.
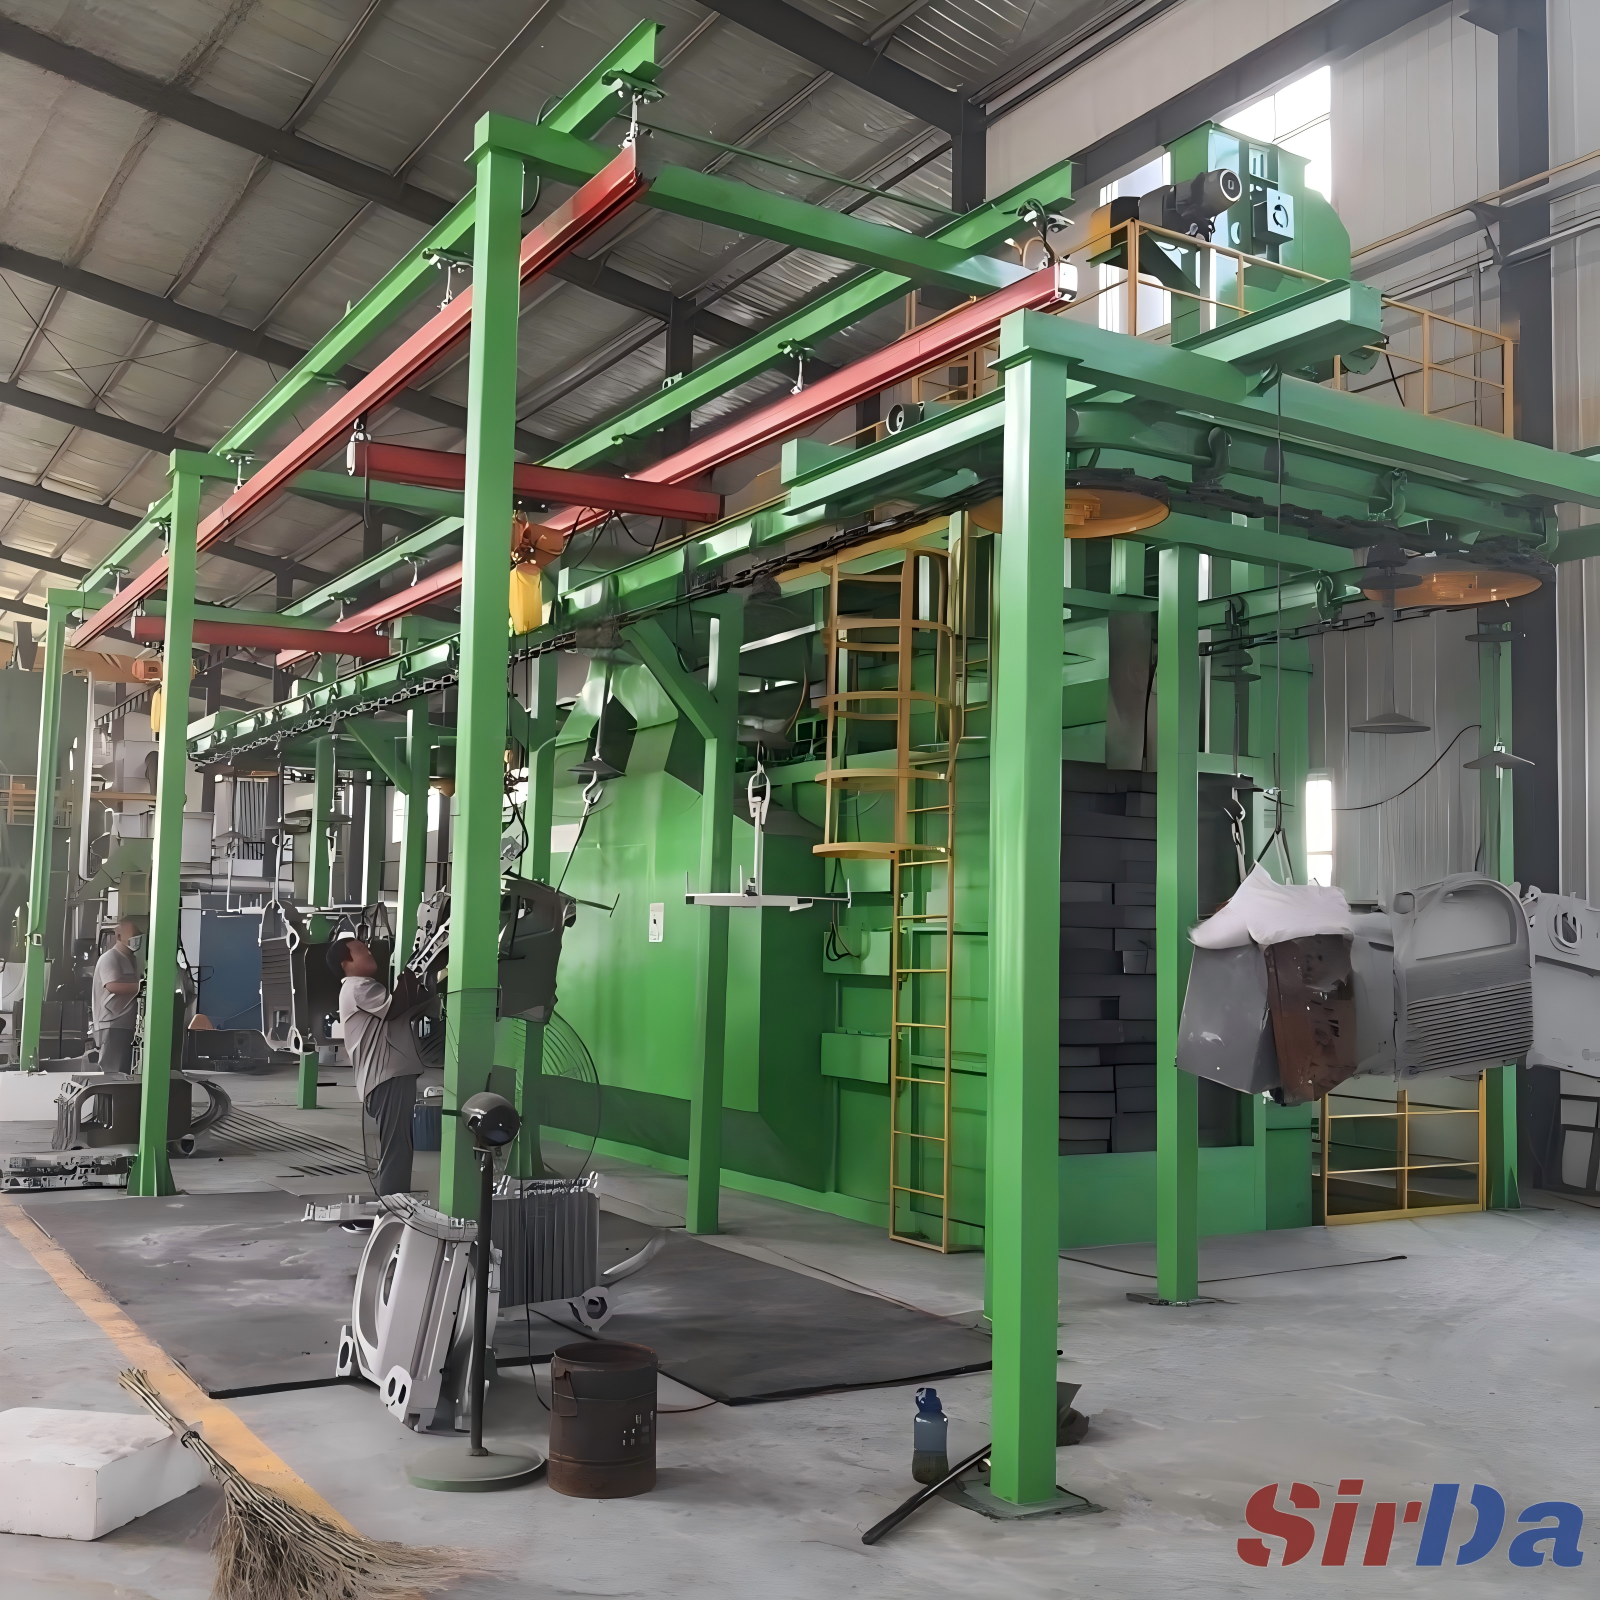
أنماط العطل التي تعود مباشرة إلى السرعة
معظم الشكاوى على آلات الخطاف ليست غامضة. تنحصر في أربعة أنماط، ولكل منها سبب متعلق بالسرعة.
-
وجه نظيف، والوجه المقابل ما زال مغطى بالصدأ. السبب هو أن الدوران أبطأ من زمن المرور. فلا يصل الوجه الخلفي إلى التيار. الحل هو إطالة زمن التعرض، أو رفع الدوران، أو الأمران معا.
-
معالجة زائدة في موضع واحد، وخشونة خارج المواصفة، وتشوه في الألواح الرقيقة. هذا هو العكس. القطعة البطيئة في الدوران تبقى بكتفها في التيار نفسه. الحل هو رفع الدوران وتقليل زمن التعرض الكلي.
-
نتائج متفاوتة من قطعة إلى أخرى، بلا نمط ثابت. السبب غالبا تعليق غير متوازن. فالقطعة غير المتوازنة على الخطاف تهتز أثناء الدوران، فتدخل وتخرج من التيار الفعال. الصواب هو تصحيح التعليق لا تصحيح الناقل.
-
مناطق مظللة متكررة في الزوايا الداخلية والتجاويف العميقة. الفوهات المستقيمة تقذف باتجاه مائل. والتجويف العميق الذي يفتح نحو عكس التيار لا يمكن بلوغه عند أي سرعة. الحل هو تدوير القطعة ببطء، أو قلبها يدويا خلال دورة دفع طويلة.
هناك عطل آخر يستحق التسمية. إنه توقف الدوران كليا. فعجلات الاحتكاك وبكرات النقل تتأكل، ويفقد الشد شدّه. فيمر الخطاف من منطقة الدوران دون أن يدور. ولا يبدو ذلك في الظاهر عطل ناقل. فيرد المصنع عادة بخفض سرعة السلسلة. فيطول الدوران ويبقى العطل كما هو.
وهناك أمر واحد ينبغي حسمه قبل تسعير خط الخطاف. نطاق السرعة الذي يلتزم به المورّد كتابة أثمن من رقم أقصى لا أحد يستطيع تشغيله. اسأل عن الطول الفعال لمنطقة القذف، وعن نطاق السرعة المستعمل. ثم قارنه بأبطأ قطعة فيما تمرّر الإنتاج. اسأل عن عدد اللفات التي يدورها الخطاف عند أدنى سرعة مسموح بها، لا عند السرعة القصوى. واسأل عن دوران الخطاف حين يحمل حمولة غير متوازنة، وهل عزم المحرك يكفي لأثقل قطعة في السلة.
وأكثر ما يثير الخلاف حول أداء ناقل الخطاف هو أن أحدا يعامل السرعة على أنها معامل مناولة. وليست كذلك. السرعة تحدد زمن التعرّض، وزمن التعرّض يحدد عدد الصدمات، وعدد الصدمات هو ما يشتريه العميل حين يكتب Sa2,5.