Безвоздушная или пневматическая обработка: какой рецикл подходит цеху
Безвоздушная и пневматическая обработка — это не просто два способа подачи абразива, а две разные схемы рекуперации. Сравниваем расход абразива, настройку сепаратора, варианты рекуперационного пола, пылеудаление и скрытые неисправности, которые снижают качество и производительность.

Покупатели часто формулируют выбор так: «безвоздушная обработка против пневматической». Это неверная отправная точка. Способ подачи абразива — лишь первое звено цепочки, а цепочка, которая определяет ваши эксплуатационные затраты, это контур рекуперации: как отработавший абразив собирается, очищается от ржавчины и мелких фракций и возвращается к колесу или соплу. Смена способа подачи меняет весь последующий контур.
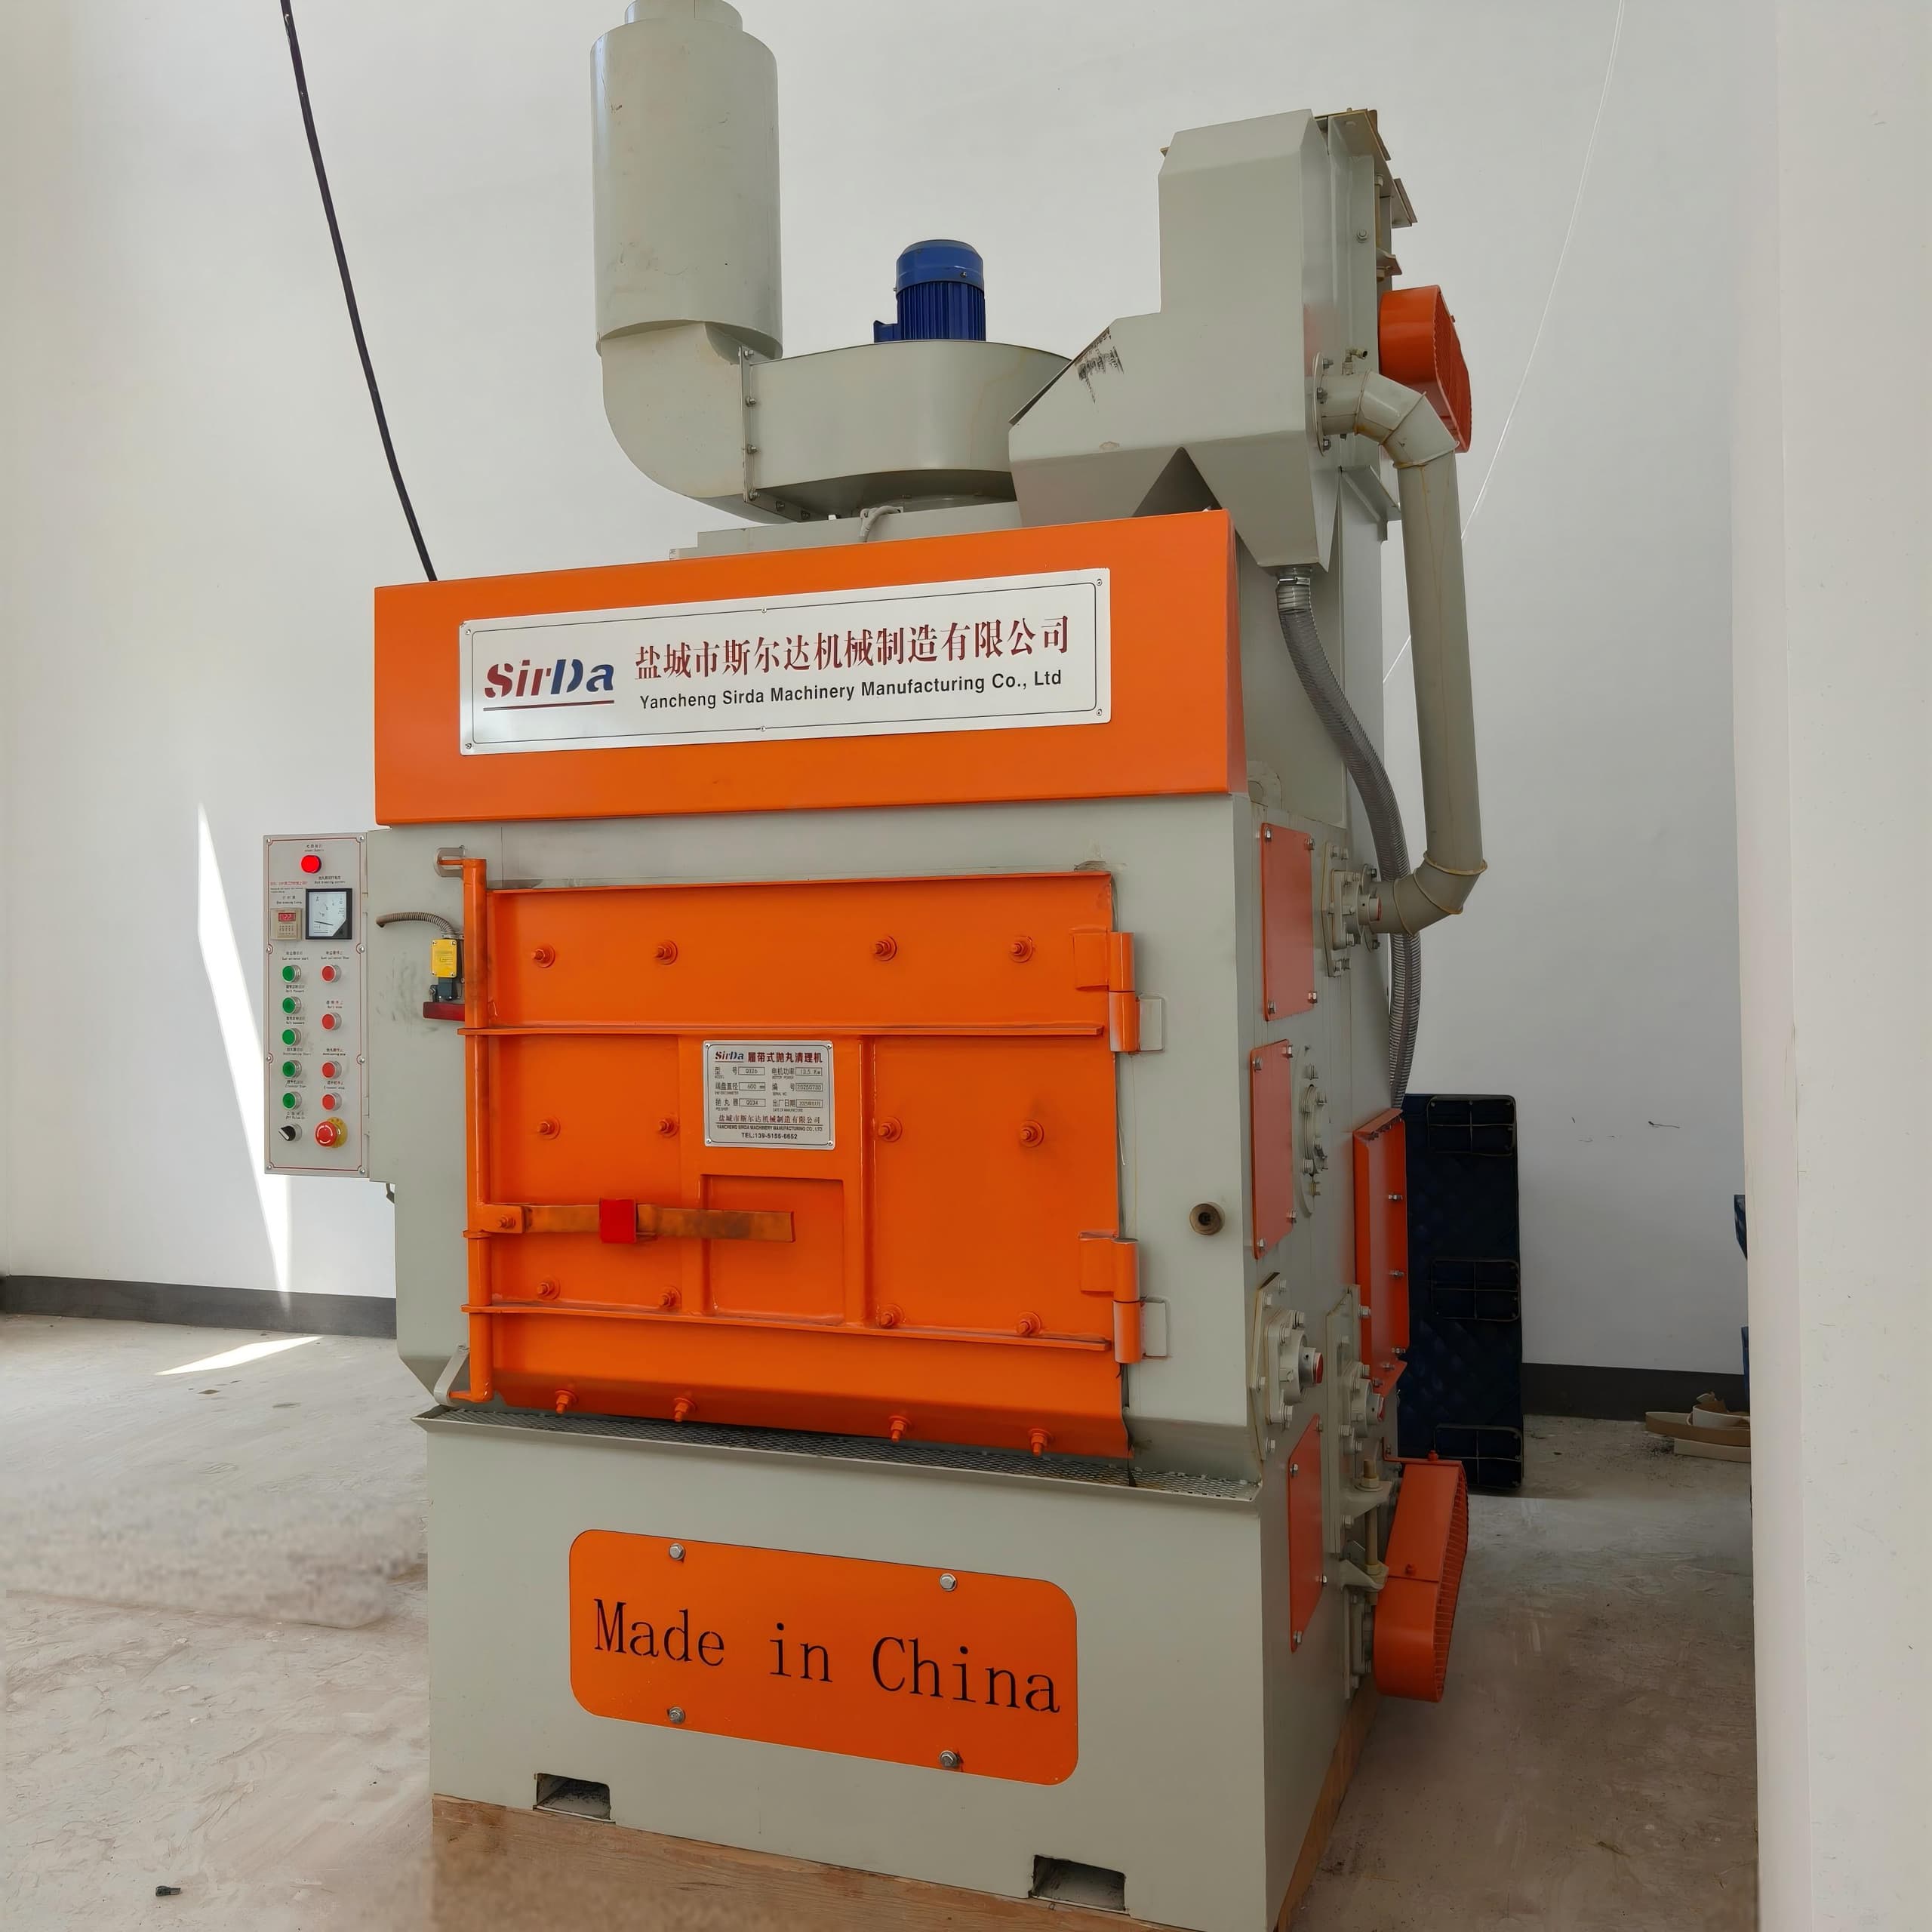
В безвоздушной машине (центробежное колесо) моторное колесо металлической дробью или песком металла сообщает абразиву скорость и направляет его на деталь без какого-либо сжатого воздуха. Производители обычно называют скорость колеса около 2000–3600 об/мин и скорость выхода абразива примерно 60–90 м/с. Одно колесо способно подавать около 360 кг абразива в минуту, тогда как сопло диаметром 9,5 мм — всего около 32 кг/мин. Этот разрыв на порядок в расходе абразива объясняет, почему колесные машины доминируют в повторяющихся партиях с высокой производительностью.
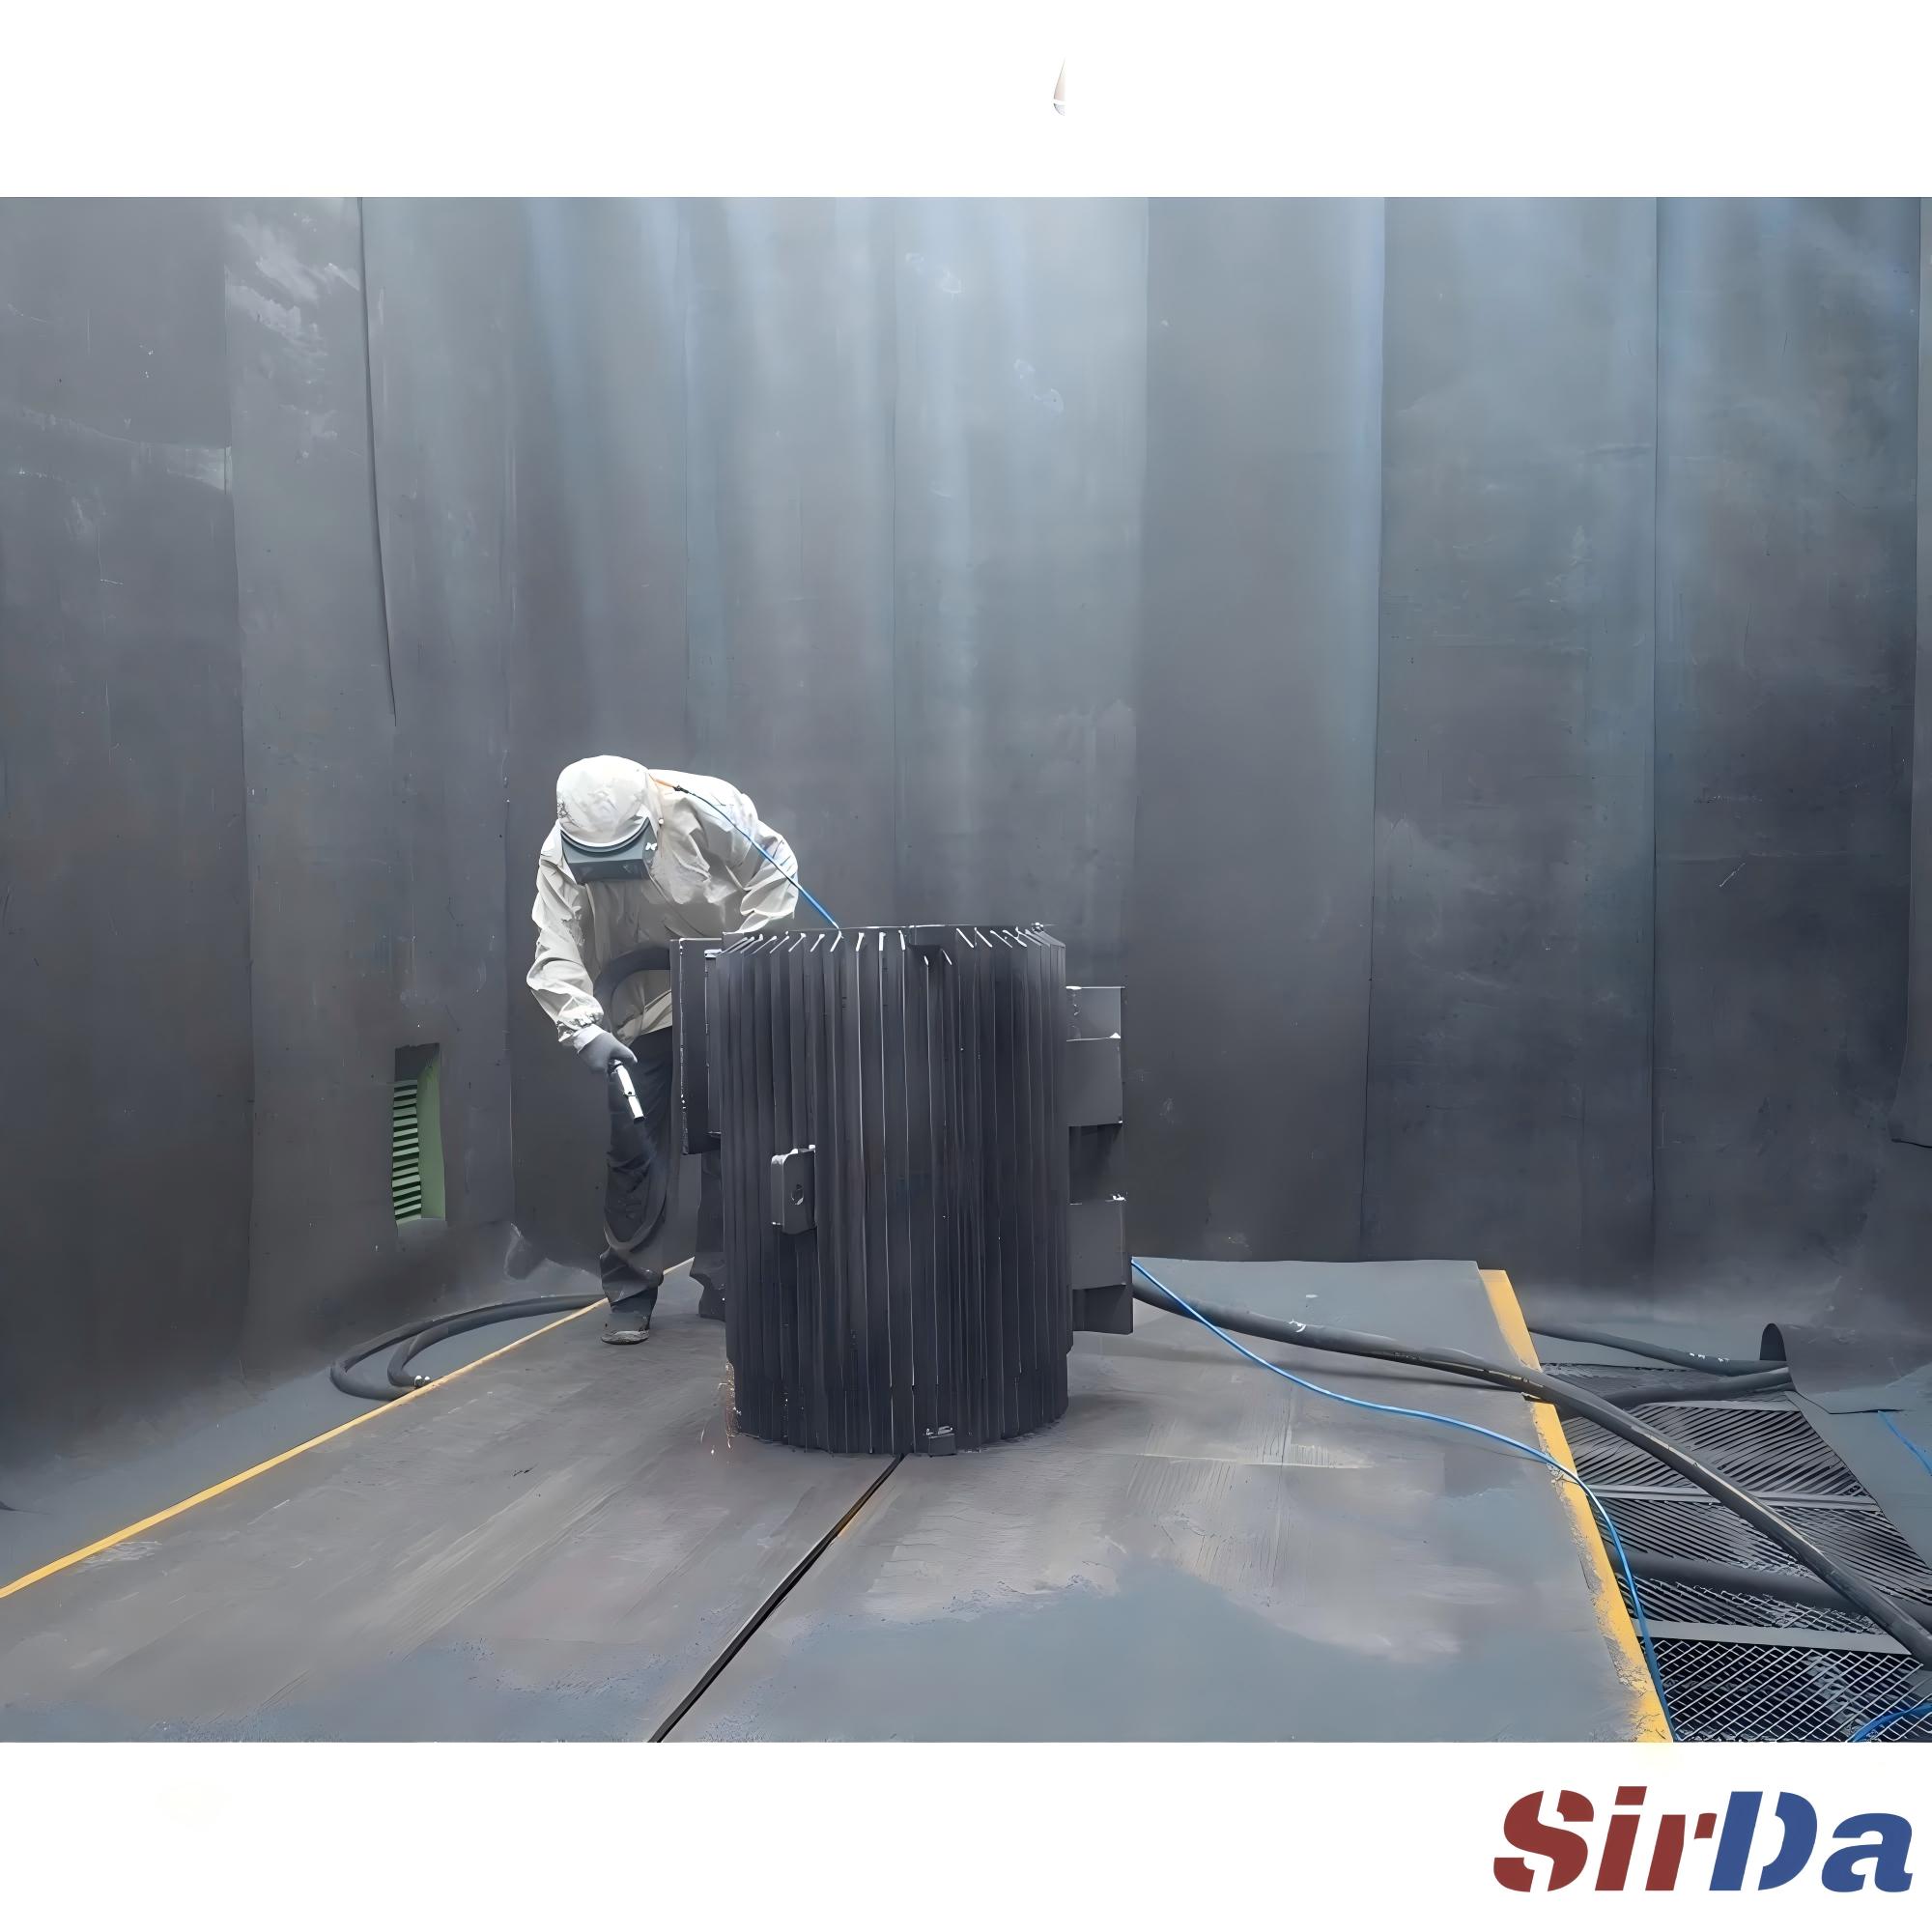
Пневматические системы подают абразив через шланг и сопло сжатым воздухом. Сопло гораздо гибче: оно достаёт в углубления, внутренние полости резервуаров и конструкции, которые нельзя поместить в камеру. Но эта гибкость покупается сжатым воздухом — дорогим коммунальным ресурсом — и абразивом, который часто используют один раз и выбрасывают, если не установлен рекуперационный пол.
Поэтому вопрос не столько в том, какой метод очищает лучше, сколько в том, какой контур рекуперации может экономично обслуживать ваши детали, ваш абразив и ваш ритм производства.
Что должен делать контур рекуперации
Замкнутый контур выполняет четыре функции подряд. Сбой любой из них незаметно ухудшает всю систему.
- Сбор — отработавший абразив и мусор должны покидать рабочую зону. В камере с колесом перфорированная решётка роняет абразив в бункер под камерой. В камере ручной обработки рекуперация варьируется от простой приямной ямы до полноценного решётчатого пола над винтовыми конвейерами или вибрирующими транспортёрами.
- Подъём — ковшовый элеватор поднимает абразив с пола к сепаратору, установленному над машиной. Его пропускная способность (тонн/час) должна соответствовать подаче абразива, иначе он станет узким местом, ограничивающим производство, насколько бы мощными ни были колесо или компрессор.
- Очистка и сортировка — воздушный сепаратор пропускает абразив через управляемый поперечный поток воздуха. Пыль, слишком мелкие разрушенные зёрна и окалина достаточно лёгки, чтобы их унесло в пылеуловитель; плотные зёрна нужной фракции падают в бункер. Для металлического абразива магнитная ступень удаляет немагнитный мусор и посторонние металлы.
- Хранение и подача — бункер над чашей или колесом хранит достаточно чистого абразива для непрерывной работы и подаёт его самотеком по мере необходимости.
Сепаратор — это контроль качества. Слишком высокая скорость воздуха уносит пригодный абразив; слишком низкая — возвращает испорченную мелочь, которая расширяет фракционный состав и портит профиль анкеровки. Перекалибруйте сепаратор при смене типа или фракции абразива, поскольку скорость витания зависит и от плотности, и от размера зёрен. Поставщики колесных машин часто называют степень рекуперации около 90–95 % за цикл, но эта цифра имеет смысл лишь при правильной настройке сепаратора.
Подбор абразива и пола под метод
Выбор абразива и оборудование рекуперации неразрывно связаны.
Безвоздушные машины предпочитают плотный, износостойкий металлический абразив — стальную дробь для дробеструйного упрочнения и общей очистки, угловатую стальную песко-дробь для срезания окалины и создания профиля анкеровки. Смесь дроби и песка балансирует резание и покрытие. Эти абразивы выдерживают сотни циклов повторного использования, но только если контур их бережёт; подача в колесо граната или стеклянных шариков без явного одобрения производителя ускоряет разрушение абразива и износ оборудования.
Пневматические системы принимают гораздо более широкий спектр — гранат, оксид алюминия, стеклянные шарики, пластиковый абразив, стальную дробь — и переключаются между ними за минуты. Эта гибкость важна в цехе с частой сменой деталей. Для лёгких или хрупких абразивов, таких как мелкие стеклянные шарики или оксид алюминия зернистости 120, вакуумный пол с циклонным сепаратором обычно мягче, чем механический винт и элеватор. Для плотной стальной песко-дроби при высокой загрязнённости надёжным и экономичным остаётся механический винтовой пол с ковшовым элеватором и воздушным сепаратором.
Выбор рекуперационного пола в камере определяется ритмом производства:
- Менее примерно 10 часов в неделю — приямок для сметки или лопаты сохраняет низкие вложения и допускает ручной труд.
- Около 20 часов или меньше — частичный пол с одной траншеей и поперечным транспортёром сокращает подметание до нескольких шагов.
- Средняя и высокая производительность — винтовые полы в форме У или Н вдоль стен автоматически рекуперируют около 60–90 % абразива, остаток сметают в конце смены.
- Непрерывная работа — полноценный решётчатый пол возвращает почти весь абразив и устраняет ручную уборку, но требует тщательной продуманности транспортировки деталей и, как правило, неглубокого приямка.
Производительность, пылеудаление и скрытые неисправности
Расчёт производительности начинается с расхода абразива, а не с мощности мотора. Конвейерная линия, достигающая чистоты SSPC-SP 10, обычно идёт со скоростью 1,2–1,8 м/мин; для более высокой чистоты или нескольких проходов замедляют скорость или повторяют проход. Для камеры ручной обработки умножьте число сопел на расход и скорость очистки одного сопла, затем вычтите время загрузки, ожидания и уборки. Мощность компрессора — жёсткий предел для пневматических систем: добавьте сопло, и вся камера может испытать дефицит воздуха.
Пылеудаление — часть контура рекуперации, а не дополнительная опция. Пылеуловитель с картриджными фильтрами и обратной импульсной продуктивкой, предназначенный для дробеструйной обработки, подбирают по объёму камеры и используемому абразиву; запылённый воздух из сепаратора и вытяжка из камеры поступают в него. Для покрытий с содержанием кремния или тяжёлых металлов требования к фильтрации ужесточаются. Перед финальной очисткой держите температуру поверхности детали минимум на 3 °C выше точки росы, иначе за несколько часов появится мгновенная ржавчина и работа пойдёт насмарку.
Следите за этими неисправностями:
- Дрейф сепаратора — неверная скорость воздуха отправляет хороший абразив в отходы или возвращает мелочь, портящую профиль.
- Износ элеватора и винтов — ковши, футеровка и подшипники непрерывного контура — это тихие расходники; изношенный элеватор незаметно снижает подачу.
- Забитые фильтры и засорённые воздуховоды — плохую видимость чаще всего списывают на одни фильтры, но и ограниченный всас, и забитые трубы, и избыточное образование мелочи виноваты не меньше.
- Занос загрязнений — чешуйки краски, посторонние металлы или абразив из предыдущей загрузки, вернувшийся к соплу, дают неравномерное покрытие и вдавливают железные частицы в чувствительные детали.
Выбор без догадок
Начните с детали и требуемого состояния поверхности, затем двигайтесь назад по цепочке. Повторяющиеся партии прочных деталей, которые помещаются в камеру, с толстой окалиной и большим суточным объёмом указывают на колесную машину с замкнутым контуром стального абразива. Крупные неподвижные конструкции, глубокие полости, деликатные поверхности, мягкие или смешанные абразивы и малый или нестабильный объём указывают на пневматическую установку — вкладывайтесь в рекуперационный пол лишь тогда, когда ритм производства это оправдывает.
Попросите поставщика обработать ваши реальные детали с нужным профилем и абразивом и показать настройки сепаратора и достигнутую степень рекуперации. Способ подачи — это спецификация; контур рекуперации — это система. Оценивать нужно систему.