Главная / Оборудование / Дробеструйная машина барабанного типа с резиновой лентой для медных и тонкостенных деталей
Дробеструйная машина барабанного типа с резиновой лентой для медных и тонкостенных деталей
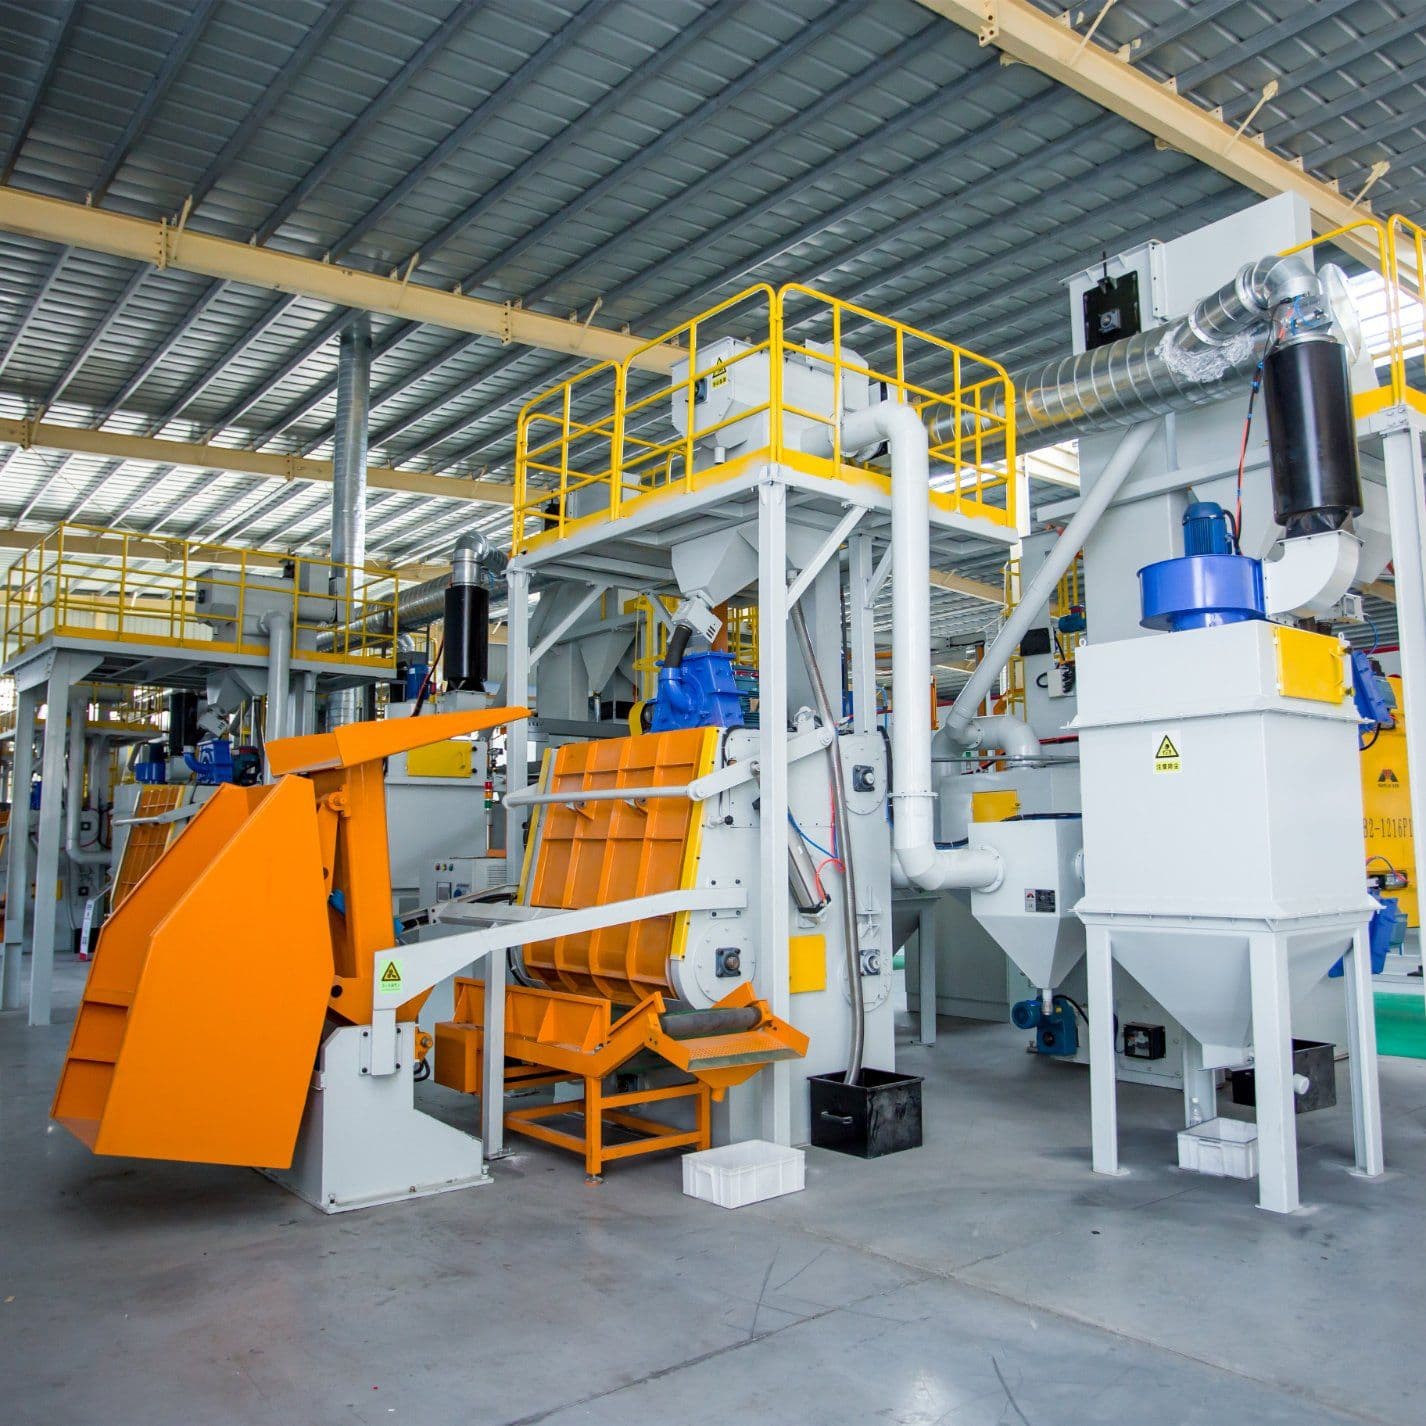
Батч-машина, которая переносит детали на мягкой резиновой ленте и ворошит их в центробежном потоке на консольном изотрубном узле, чтобы очищать медные и алюминиевые тонкостенные детали без деформации, следов и сжатия.
ГОТОВЬТЕСЬ
К СЛЕДУЮЩЕМУ ЭТАПУ.
Подберите транспортировку, конфигурацию обработки и производственный поток под вашу задачу.
Запросить предложениеПочему мягкая опора, а не прижим
Медь, алюминий и тонкостенные литые детали обладают одним неприятным свойством: их легко очистить и так же легко повредить. Деталь, которую в принципе можно очистить идеально, может уже оказаться браком в момент зажима. Стальной зажим способен продавить тонкую стенку, оставить след на обработанной поверхности или разорвать литье с остаточными напряжениями. Резиновые барабаны и крюки были первым ответом отрасли и до сих пор остаются правильным решением для небольших хрупких деталей повышенной ценности.
Барабан с резиновой лентой — это усовершенствование этого ответа. Вместо того чтобы поднимать деталь и ронять её либо удерживать в оснастке, машина переносит деталь на мягкой ленте и позволяет её собственному весу обеспечивать переворачивание. Лента и есть контактная поверхность: она сцепляется с деталью достаточно, чтобы вести её, и уступает при контакте вместо того, чтобы оставлять след. Здесь нет усилия прижима, которое нужно проектировать, потому что прижима нет. Именно поэтому одна и та же машина утром обрабатывает тонкостенный корпус, а после обеда — более тяжёлую опору, без переналадки креплений.
Следствие для технологии прямое. Поскольку деталь свободно поворачивается, а не фиксируется в одном положении, она подставляет под поток практически другую поверхность на каждом проходе. Обработка здесь — не фиксированная струя, направленная на фиксированную поверхность, а статистическое воздействие на ворошащуюся массу, что и требуется деталям сложной формы или незавершённым.
Что меняет консольная дробеструйная голова
Рабочий узел — центробежная голова на консоли: турбина смонтирована на кронштейне, входящем внутрь барабана, поэтому абразив падает на движущийся слой сверху, а корпус турбины не перекрывает путь выгрузки. Из этой геометрии следуют два следствия.
Первое, абразивная завеса достигает верхней поверхности слоя, пока барабан переворачивает её снизу. Обычная стационарная турбина, направленная горизонтально на ворошащийся барабан, заметную часть цикла тратит на то, чтобы бросать абразив в внутреннюю стенку машины. Подвес головы над слоем устраняет эти потери.
Второе, консольная компоновка — это то, что делает возможным применение нескольких голов. Поскольку каждая голова входит снаружи, а не встроена в воздушный коллектор, вторую, третью или четвёртую голову можно добавить на другой высоте или под другим углом без переделки барабана. Поэтому конфигурации большей производительности наращивают добавлением голов и регулировкой загрузки, а не изменением конструкции машины. Время цикла, расход абразива на деталь и получаемый профиль поверхности затем согласовываются с деталью и требуемым качеством, а не задаются исходной комплектацией.
Контур абразива построен на том же принципе: работу выполняет падение через слой, поэтому сепаратор и путь рециркуляции проектируются под стабильную гранулометрию, а не под максимальный объём воздуха.
Для чего эта машина сделана
- Обработка без деформации — мягкая лента несёт слой, а деталь поворачивается под действием тяжести; усилие прижима, способное прогнуть тонкую стенку или оставить след на обработанной поверхности, отсутствует
- Равномерная очистка ворошащейся массы — деталь меняет ориентацию по ходу движения, поэтому детали сложной формы и незавершённые детали очищаются без специальной центрирующей оснастки
- Без оснастки для центрирования и ориентации — меняются партия и способ загрузки ленты, а не оснастка; одна машина покрывает несколько семейств деталей
- Масштабируемая энергия дробеструйной обработки — дополнительные консольные головы можно добавить для повышения производительности при толстых нагарах, с конфигурацией, согласованной по детали и требуемому качеству
- Контроль пыли и шума — импульсный фильтрующий агрегат после барабана обеспечивает эффективный улов частиц и поддерживает нормативные уровни выбросов
- Автоматическая разгрузка — партия выгружается без ручных операций, что устраняет повторяющееся ручное действие и связанное с ним воздействие
Где проходит граница применимости
Этот формат — батч-машина, и честно сказать, что из этого следует, необходимо. Она обрабатывает партию за раз, поэтому естественно вписывается в операции, где детали поступают в корзинах, лотках или россыпью. Для производственной линии, требующей непрерывного прохода без накопления, структурно верным выбором будет машина с конвейерной лентой или с крюковым конвейером.
Наиболее подходящие детали объединяет три признака: тонкая стенка, поверхность, уже обработанная или частично доведённая, и покрытие, которое нужно снять, не унося с собой основной металл. Медные и алюминиевые заготовки вкладышей, тонкостенные литые корпуса и обработанные опоры относятся к этой группе. Массивные сечения большой толщины и очень крупные детали не являются естественной областью барабана такого размера.
Состояние обработанной поверхности, время цикла, тип абразива и количество голов подтверждаются после рассмотрения ваших деталей. Укажите материал, толщину стенки, геометрию, исходное покрытие и требуемое качество поверхности — конфигурация будет разработана на основе этих данных.
ОПРЕДЕЛИТЕ КОНФИГУРАЦИЮ.
- Деталь
- Медные и алюминиевые заготовки вкладышей, тонкостенное литьё, обработанные опоры
- Манипуляция
- Мягкая резиновая лента, деталь вращается под действием тяжести, обработка партиями
- Снимаемый слой
- Литьё, краска и окалина без снятия основного металла
- Дробеструйная голова
- Консольная центробежная голова, дополнительные головы — по объёму работ
- Пылеудаление
- Импульсный фильтрующий агрегат после барабана
- Разгрузка
- Автоматическая разгрузка партии
- Конфигурация
- Согласовывается по материалу, толщине стенки, геометрии и требуемому качеству
РАССКАЖИТЕ О ВАШЕЙ ДЕТАЛИ.
Пришлите фото или чертёж, материал, максимальные размеры и требуемую производительность для подбора конфигурации.
Отправить требования