إزالة الحواف الحادة من القطع الصغيرة الدقيقة بالجملة
إن إزالة الحواف الحادة يدوياً من آلاف القطع الصغيرة يهدر الهامش ويختلف من عامل إلى آخر. الانفجار بالخردق على دفعات يجعل الانتزاع محكوماً — إن طابقت الوسط، وحددت سعة الدفعة، وأخرجت الغبار.

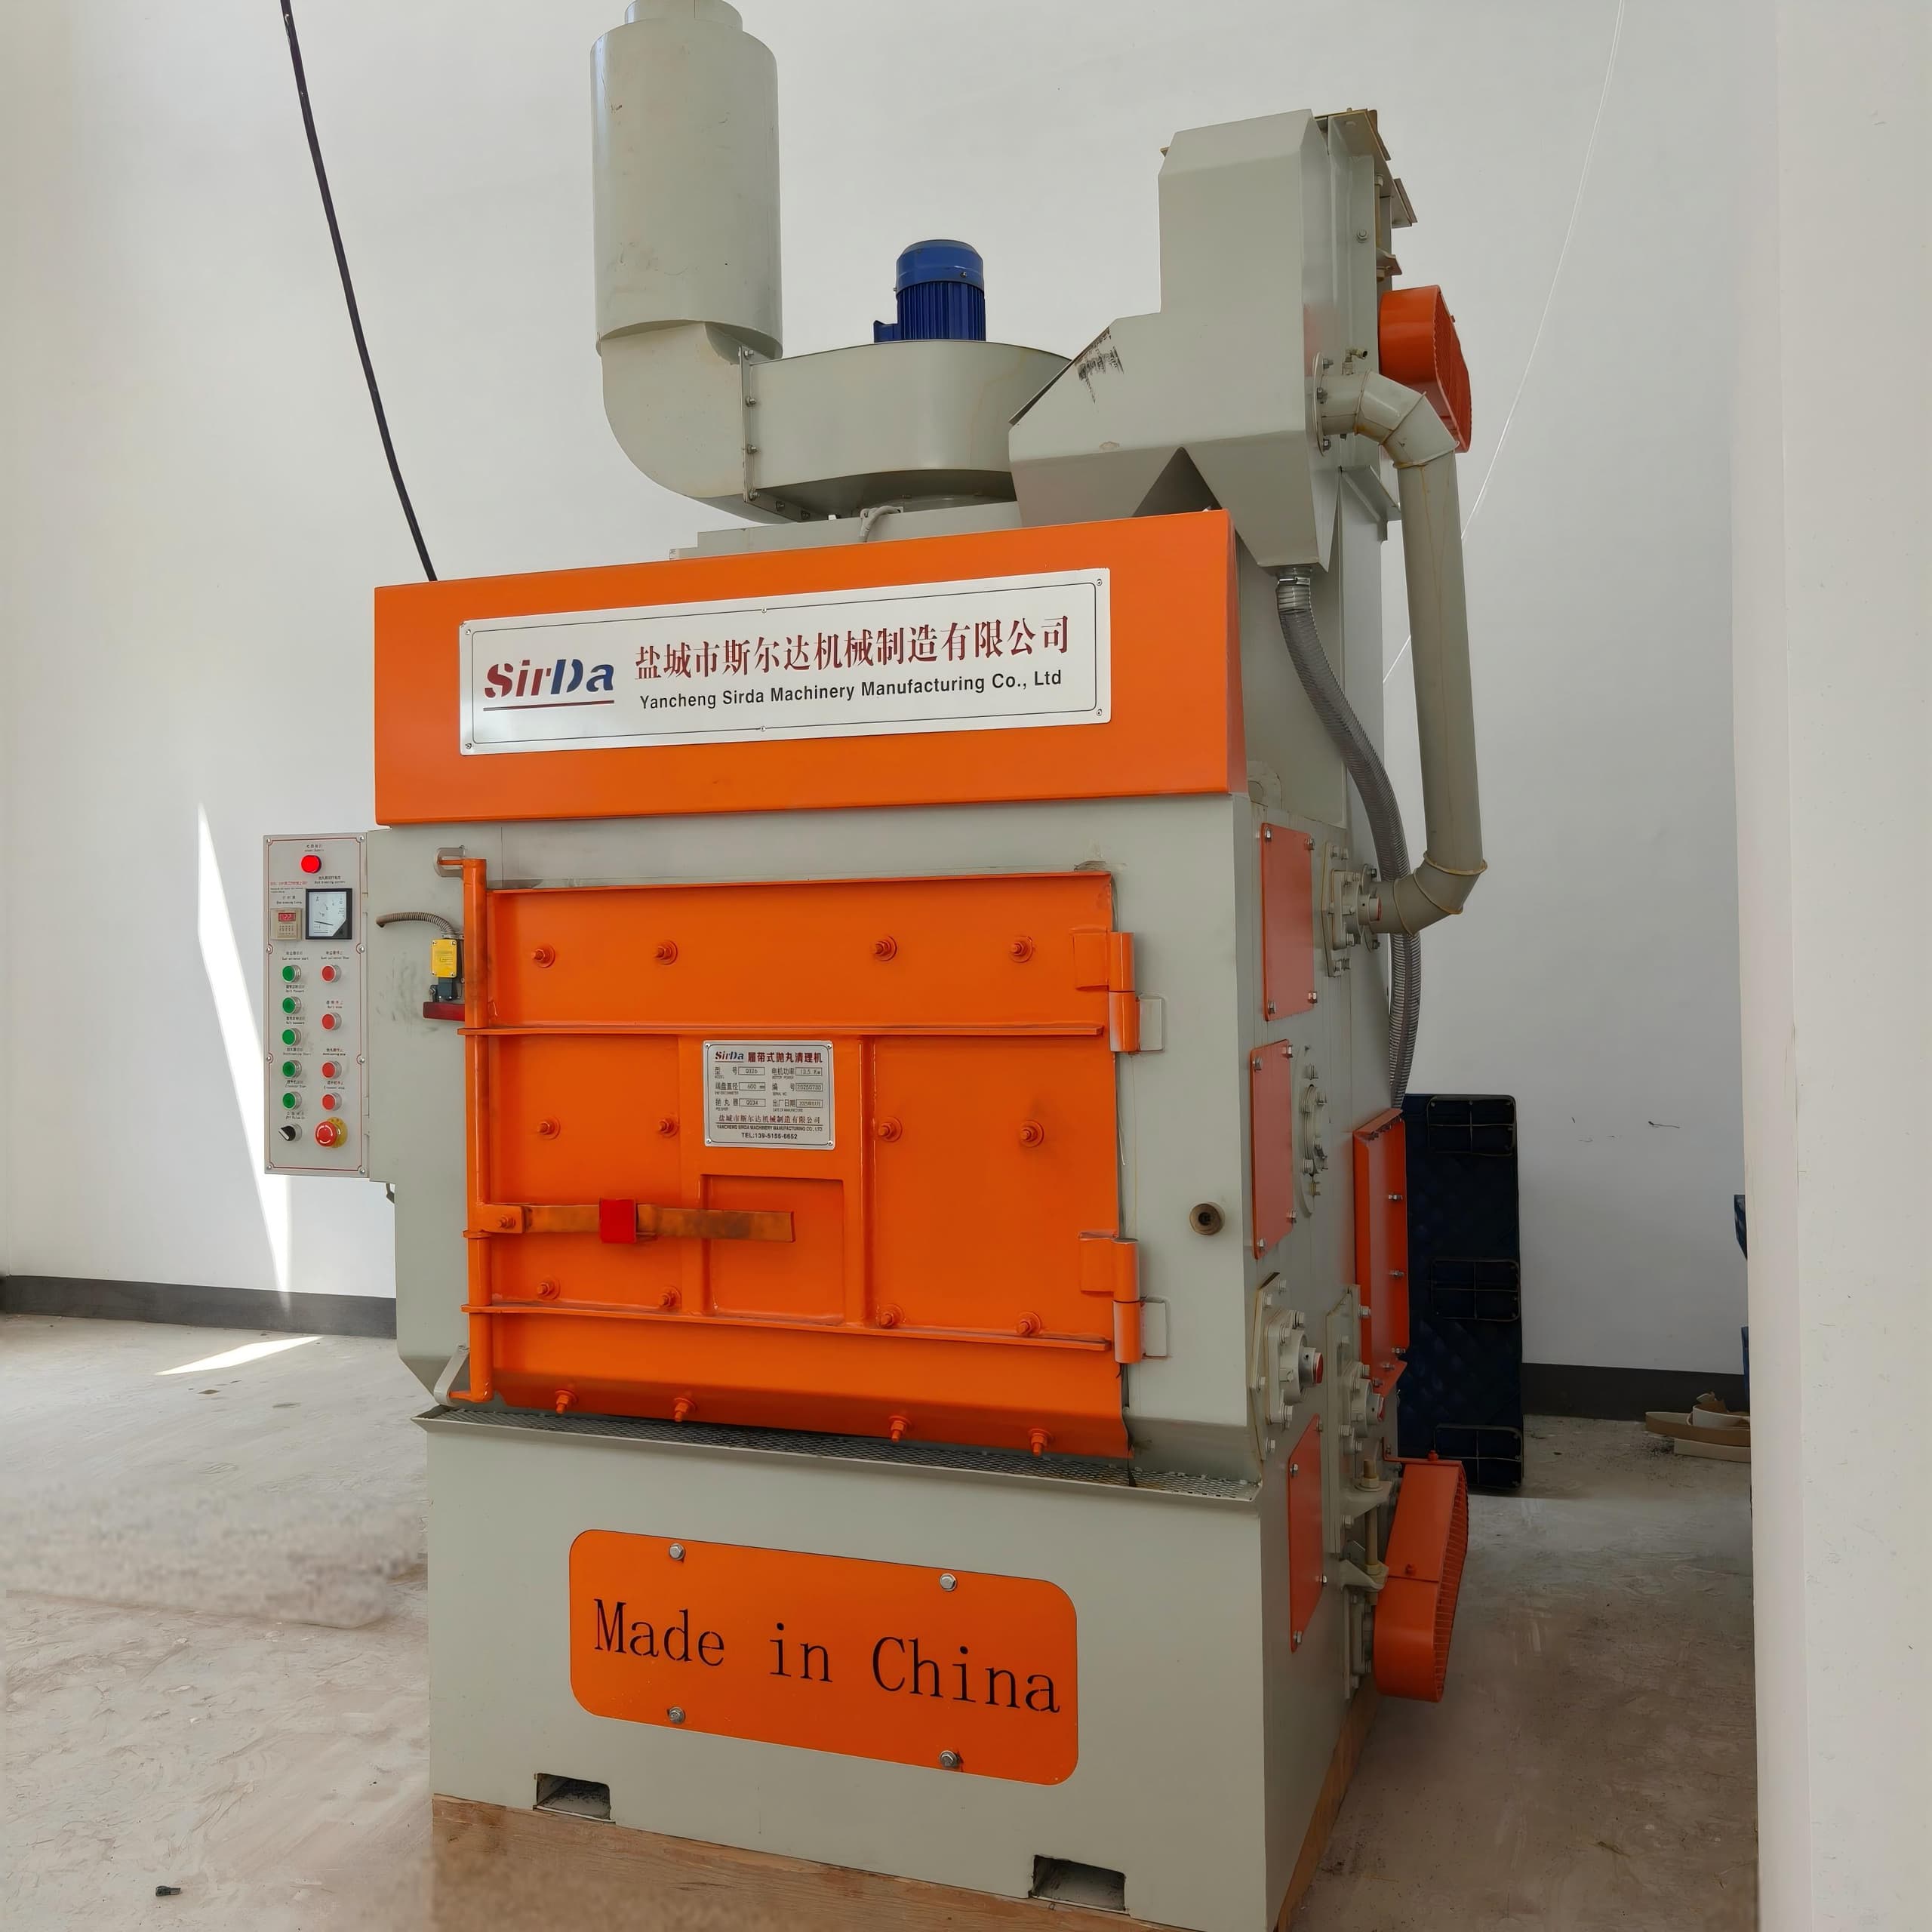
لماذا يخصّ انتزاع الحواف الحادة بالجملة بآلة الأسطوانة الدوّارة
إن إزالة الحواف الحادة من آلاف القطع الصغيرة المشغولة يدوياً هو ذلك النوع من الأعمال الذي يلتهم هامش الورشة في صمت. كل حافة تحتاج إلى ضربة مبرد، مضروبة في حجم إنتاج سنوي من ست خانات، تمثّل هدراً كبيراً لساعات العمل؛ والعمل اليدوي غير متسق بطبيعته — عامل يترك نصف قطر، والذي يليه يترك حافة حادة. يختزل الانفجار بالخردق على دفعات تلك المتغيّر في عملية محكومة قابلة للتكرار: تحمّل القطع، تغلق الباب، وعجلات الانفجار تطبّق المعالجة نفسها على كل قطعة في الدفعة. الثمن هو أنك تتوقف عن التحكّم بكل قطعة على حدة، وتبدأ بالتحكّم في العملية: المادة الكاشطة، والزمن، وإعدادات الآلة. حين تُتقَن، يتفوّق الانفجار بالخردق على العمل اليدوي في التكلفة والاتساق والإنتاجية معاً.
اختيار المادة الكاشطة: تطابق الوسط مع القطعة
أكبر خطأ في انتزاع الحواف الحادة بالجملة هو معاملة المادة الكاشطة كسلعة. للقطع الصغيرة المفصّلة — تروس دقيقة، ومثبّتات، ودعامات مضغوطة — تحتاج إلى مادة كاشطة ناعمة مدوّرة تصل إلى الهندسة دون أن تجرح السطح. خردة الصلب في مدى S170 إلى S330 (نحو 0,45 إلى 0,84 ملم) هي الأساس للقطع الحديدية: كروية، طويلة العمر، ولطيفة بما يكفي لإزالة الحافة الحادة دون إخراج القطعة عن التسامح. للفولاذ المقاوم للصدأ، أو الألومنيوم، أو النحاس الأصفر، أو القطع المطلية، تنتقل إلى خردة مقاومة للصدأ أو زجاجية كي لا تغرس تلوّثاً حديدياً يصدأ لاحقاً أو يفسد الطلاء.
- خردة الصلب S170 إلى S330 (0,45 إلى 0,84 ملم) — انتزاع حواف حديدية عام؛ والشكل الكروي يحفظ تجانس تدوير الحواف.
- خردة مقاومة للصدأ 0,1 إلى 0,3 ملم — قطع دقيقة صغيرة جداً، ونوابض، وكل ما يجب أن يبقى خالياً من الحديد.
- خردة زجاجية 100 إلى 200 ميكرون — أسطح ألومنيوم تجميلية حيث تريد مظهراً مطفأً متساوياً، لا إزالة مادة.
- مادة كاشطة خزفية (B20 إلى B60) — أصلب من الزجاج، للسبائك الأقوى التي لا تتحمّل الصلب بعد.
- تجنّب السلك المقطوع أو الخردة الزاوية على القطع الدقيقة — الفعل القاطع الذي يزيل القشرة سيمزّق أيضاً حافة رفيعة.
قاعدة مفيدة: اختر أصغر مادة كاشطة لا تزال تزيل الحافة الحادة ضمن الدورة المتاحة. المادة الأصغر تعني زمن تعريض أطول ونافذة تحكّم أضيق؛ والأكبر تعني إزالة مادة أسرع لكن تسامحاً أوسع.
حساب زمن الدورة: حدّد سعة الدفعة، لا الكتالوج
أرقام السعة في الكتالوج هي المكان الذي يبالغ فيه معظم المشترين بحجم العجلة ويقلّلون من حجم جامع الغبار. عُد إلى الخلف من قطعك الحقيقية. دفعة 100 كغ من قطع نوع المبدّد زنة 0,5 كغ تُنظّف عادة في 6 إلى 10 دقائق؛ والـ 100 كغ نفسها من الدعامات زنة 5 كغ تتطلب 12 إلى 20 دقيقة لأن القطع الكبيرة تظلّل بعضها وتحتاج إلى دورات تعريض أكثر. والإنتاجية ببساطة:
قطع في الساعة ≈ (سعة الدفعة ÷ زمن الدورة) × معدّل الاستخدام
هكذا، دفعة 100 كغ بدورة 7 دقائق تنتج نحو 8 إلى 12 طناً لكل وردية؛ ادفع الدورة إلى 15 دقيقة، وتهبط الآلة نفسها إلى 3 أو 4 أطنان. عجلات خط الأسطوانة تولّد 7,5 إلى 22 كيلوواط لكل منها، وسرعة الدوران مهمة: السبائك الدقيقة 5 إلى 8 دورة/دقيقة، والصلب المتين 10 إلى 15 دورة/دقيقة. مضبوطة بقوة مفرطة على القطع الخفيفة، تحدث العجلة نقراً؛ ورخوة جداً على القطع الثقيلة، يبقى الرمل في التجاويف. التحكّم بسرعة العجلة عبر وحدة التحكّم البرمجية يتيح تغيير الشدة لكل دفعة من اللوحة دون إيقاف الخط.
جمع الغبار: الغبار الناعم هو الحمل الحقيقي
يولّد انتزاع الحواف الحادة بالجملة غباراً ناعماً أكثر بكثير مما توحي به الرقاقات المرئية، وهذا الحمل الناعم هو ما يقتل جامع غبار رخيصاً. القاعدة التشغيلية هي 4000 إلى 6000 متر مكعب/ساعة من تدفّق الهواء لكل عجلة، مع مروحة سحب 5,5 إلى 11 كيلوواط. بحجم أصغر، تغيّر المرشّحات كل 3 إلى 6 أشهر بدل 12 إلى 15، بينما تنخفض حياة المادة الكاشطة. استخدم خراطيش نانوية الألياف بدرجة MERV 15 أو أعلى — تلتقط 85% من الجزيئات عند 0,3 إلى 1 ميكرون وتصمد أمام نبضات الهواء العكسي المتكررة — وضع مفصلاً دوّامياً أمامها لفصل الكسر الثقيل قبل أن يصل إلى الوسط.
إن كانت أي قطعة من الألومنيوم أو المغنيسيوم أو التيتانيوم أو الزركونيوم، تعامل NFPA 484 الغبار كمتفاعل وقابل للاشتعال. ذلك يعني جامعاً مخصّصاً مثبّتاً خارج المبنى، وصمّامات تنفيس انفجاري وفق NFPA 68، وصمّامات عزل وفق NFPA 69، وتأريضاً وفق NFPA 77، وعدم خلط الأتربة المتفاعلة أبداً في نفس القمع. إغفال ذلك يعني الفشل في اختبارات المدخنة خلال السنة الأولى.
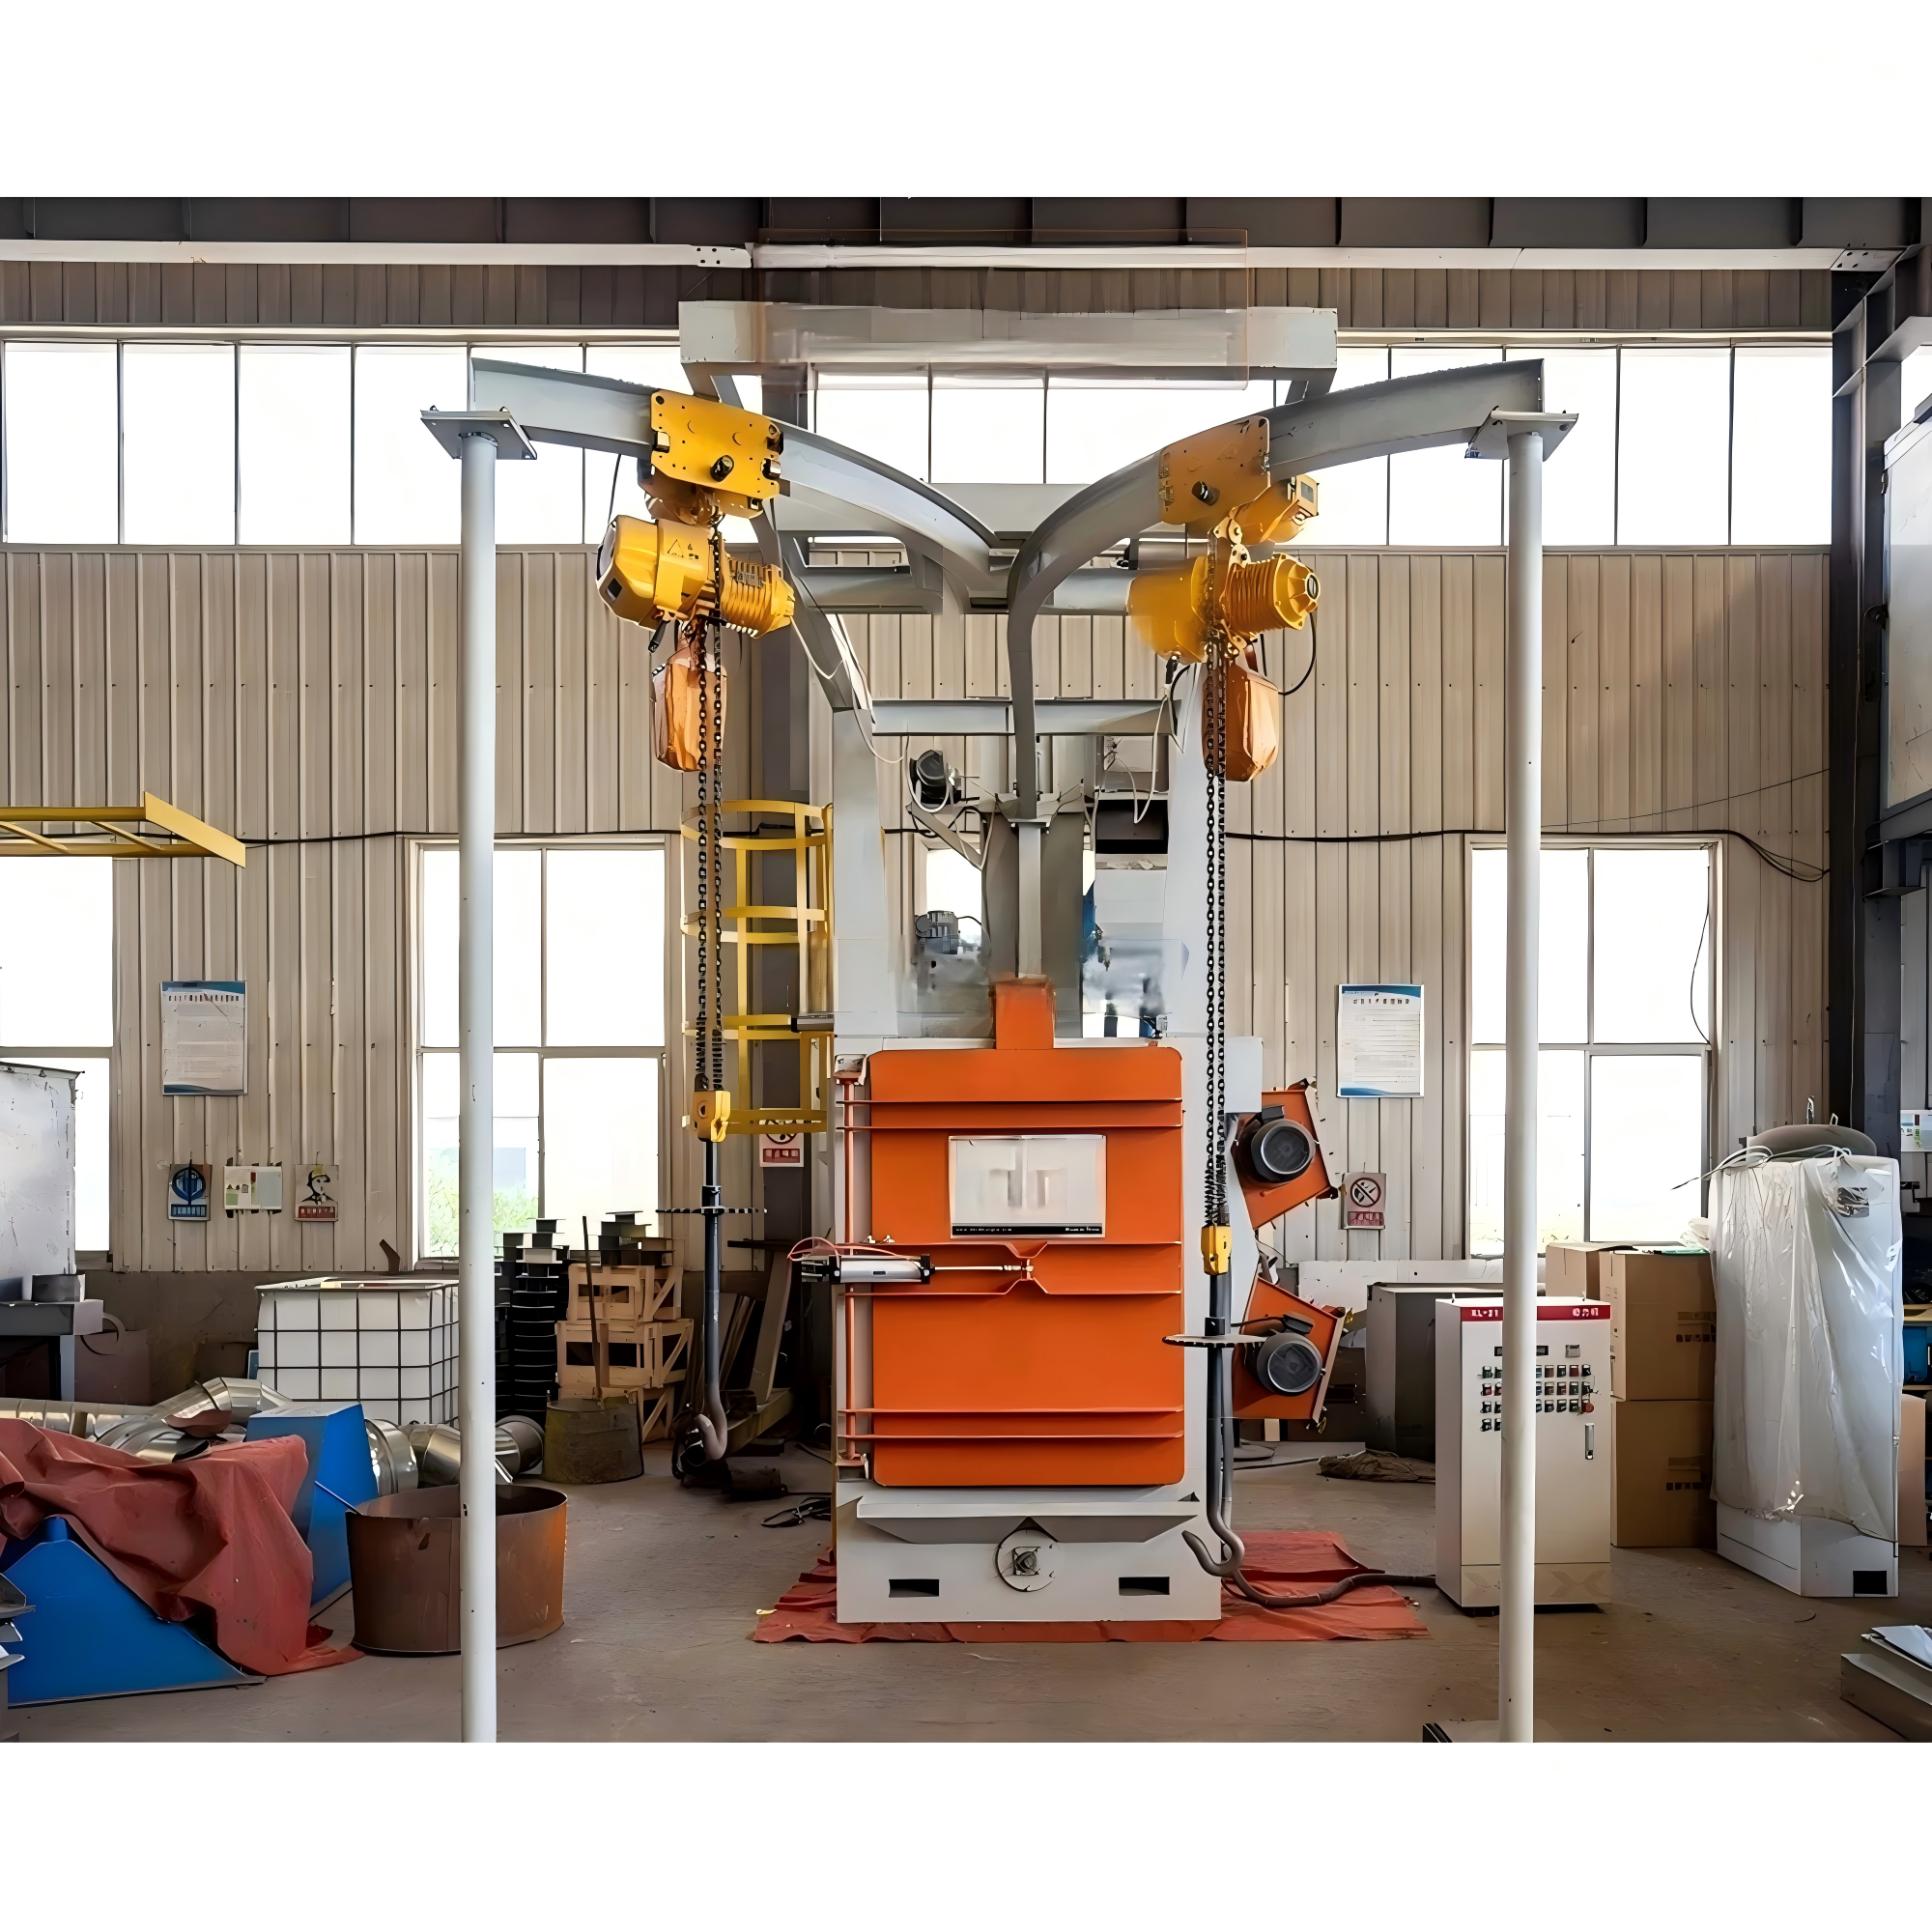
أنماط الإخفاق الشائعة
- الإفراط في التعريض (الانفجار المفرط) — أغلى خطأ على القطع الدقيقة. تعريض أطول من اللازم يدوّر الحواف التي تحاول تنظيفها، مخرجاً القطعة عن التسامح. يُضبَط بحجم المادة الكاشطة ودورة مؤقّتة، لا بعادة «لِمزيد من الوقت».
- التلوّث الحديدي — مادة كاشطة من الصلب على غير القابل للصدأ أو الألومنيوم تترك حديداً مغروساً يصدأ أو يرفض خط الطلاء. افصل دوائر الاسترداد، أو ابدأ من البداية بمادة كاشطة غير حديدية.
- اصطدام القطعة بالقطعة — القطع الهشّة أو المخرطة أو ذات سطح المحمل المصقول تتضرّر من صدمات التدويم. إن كانت القطعة ذات خيوط دقيقة أو سطح محمل مُنهى، فهي تخصّ خطاً معلّقاً أو شبكياً، لا أسطوانة.
- تفتّت المادة الكاشطة — كلّما تكسرت الخردة، تثقل الميكرونات جامع الغبار، وينجرف توزيع الأحجام، فيتبدّل المظهر من دفعة إلى أخرى. أسطوانة مغناطيسية مع فاصل هوائي تُبقي المادة الكاشطة الصالحة في الدورة.
- تعريض غير متساوٍ — الدفعات المختلطة الأحجام تُنظّف بشكل غير متساوٍ لأن القطع الكبيرة تظلّل الصغيرة. صنّفها حسب العائلة، أو اقبل دورة أطول للقطعة الأسوأ حالاً.
إن انتزاع الحواف الحادة بالجملة أقلّ ارتباطاً بالآلة وأكثر ارتباطاً بالانضباط حولها. اختر المادة الكاشطة بحسب القطعة، حدّد سعة الدفعة بحسب الحساب، وأخرج الغبار الناعم بشكل سليم، وستحفظ الأسطوانة الدوّارة التسامح والإنتاجية طويلاً بعد إحالة محطّة التسوية اليدوية إلى التقاعد.