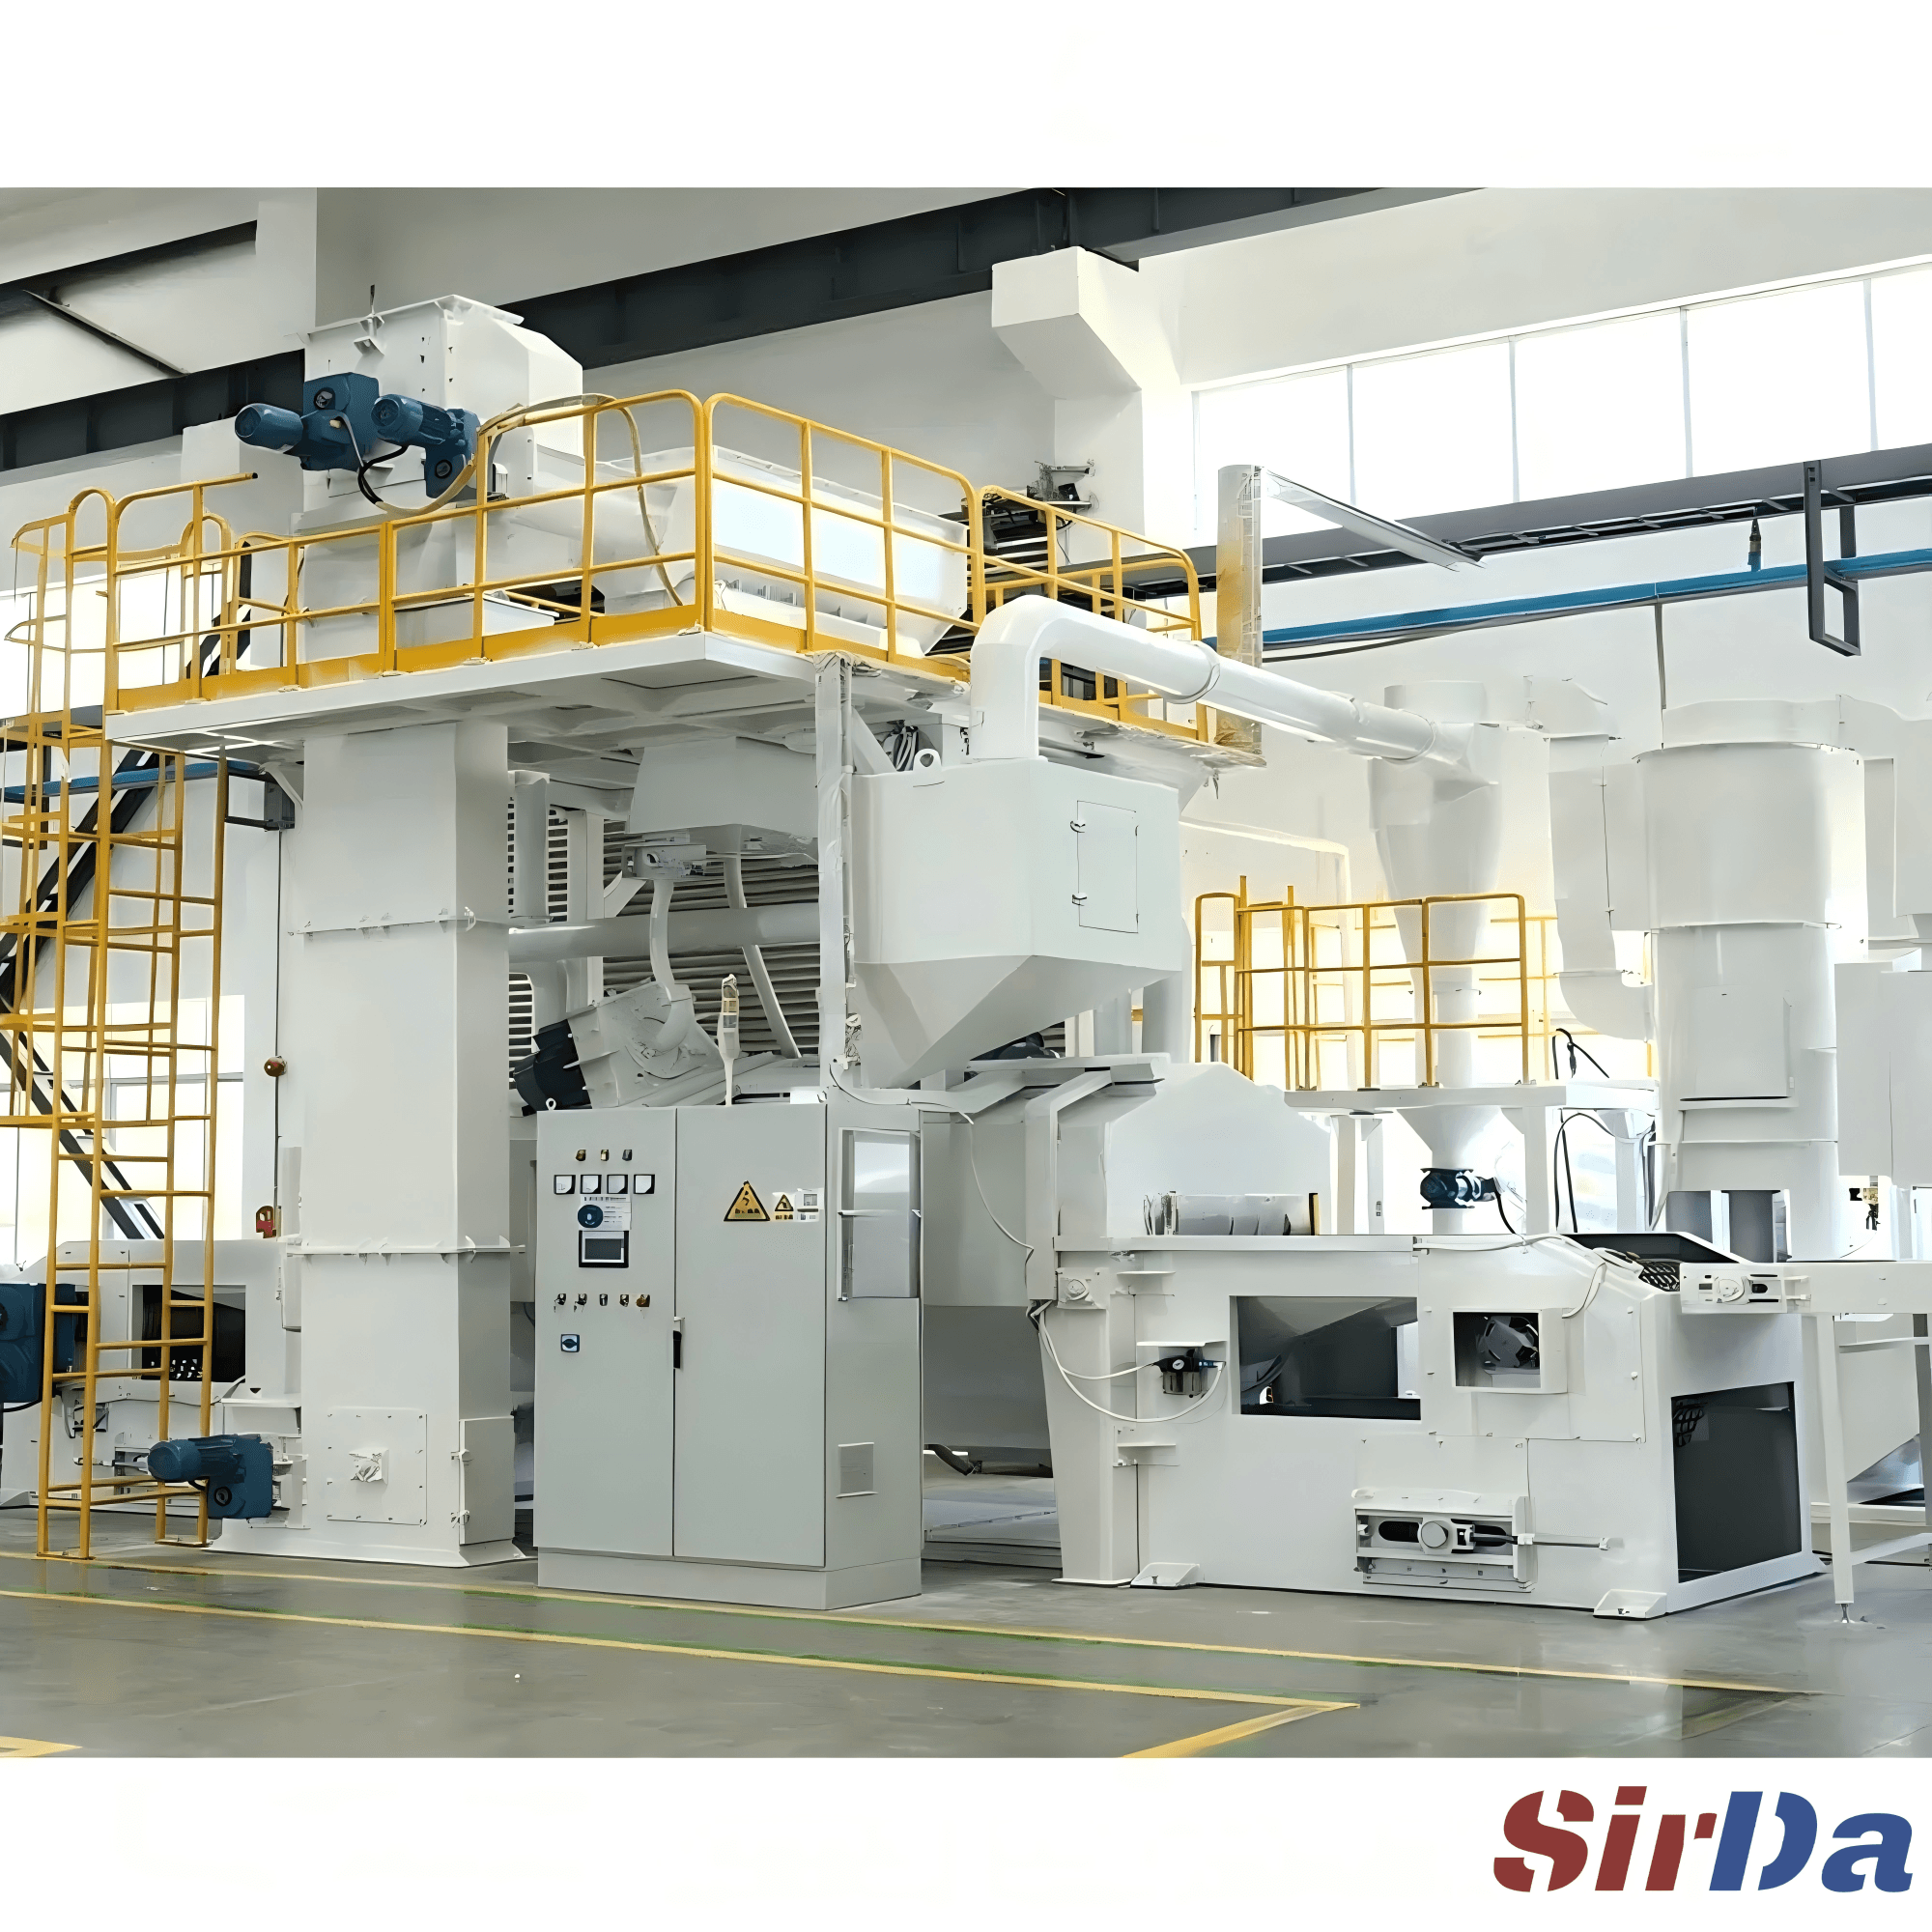
تنظيف المسبوكات الألومنيوم المضغوطة دون بقع
تتطلب المسبوكات الألومنيوم المضغوطة خطة تنظيف بالخردق مختلفة عن الصلب: طاقة ألطف، وسط كاشط غير حديدي، وشفط يحترم الغبار الألومنيومي القابل للاشتعال. دليل على اختيار الوسط وNFPA 484 والإيقاع وأنماط الفشل.

تخرج المسبوكات الألومنيوم المضغوطة من الماكينة حاملةً بُروزاً دقيقاً على طول خطوط الفصل، وبقايا مزلق القوالب، وقشراً غير منتظم. والتنظيف بالخردق يزيل هذه كلها في مرور واحد — لكن الألومنيوم ليس صلباً، ومعاملته كأنه صلب هو أسرع طريق لتحويل قطعة نظيفة إلى قطعة مبقعة تُرفض.
الألومنيوم يعيد كتابة القواعد
الخطأ الأول يُغرس قبل تشغيل الماكينة حتى: الظن أن برنامج التنظيف بالخردق الذي يُنظّف حديد الزهر سيُنظّف الألومنيوم أيضاً. لن يفعل، لسببين يتراكمان.
الألومنيوم أطرى بوضوح من الحديد الزهر أو الصلب. نفس دورات التوربين، ونفس كتلة الخردق، ونفس ضبط العجلة: ما ينزع القشرة عن الحديد يضرب الألومنيوم حتى يخضع — تاركاً وجوهاً مفرطة الضرب، مضغوطة، وفقداناً للبعد على الجدران الرقيقة، وفي أسوأ الحالات تشوهاً مرئياً. يجب خفض طاقة القذف؛ وفي ماكينة التوربين يعني ذلك عجلة أبطأ، لا مجرد وقت إقامة أقصر.
السبب الثاني غير مرئي وأغلى بكثير. عند تنظيف الألومنيوم بخردق الصلب الكربوني، يدفع الصدم جزيئات حديد دقيقة إلى السطح الألومنيومي الأطرى. تخرج القطعة نظيفة ومنتظمة. الحديد ما زال هناك، مغروس، غير مرئي. لا يعلن عن نفسه إلا لاحقاً — بعد الأكسدة الأنودية، بعد الطلاء، وأحياناً بعد أشهر من التشغيل.
اختيار الوسط الكاشط — القرار الذي يقرر كل شيء
العملية اللاحقة تملي الوسط الكاشط، وهذا الاختيار وحده يحدد النتيجة كلها.
- خردق الصلب الكربوني — أبداً، للألومنيوم الموجه للأكسدة الأنودية. الحديد المغروس يذوب في حوض الأنودة ويترك خطوطاً داكنة، ومناطق مبقعة، وبقعاً لا ينمو عليها طبقة الأكسيد بالتساوي. العيب لا رجعة فيه: القطعة تُرفض أو تُعاد بالكامل. وحتى على القطع المطلية، حيث يخفي الطلاء الحديد، هذه الممارسة قنبلة موقوتة.
- خرز الزجاج — الخيار الآمن الافتراضي للقطع الشكلية. كروي، بلا حديد، لطيف. يترك لمعاناً حريرياً، صفر تلوثاً، ويضيف إجهاداً ضاغطاً يرفع متانة التعب. الثمن: إزالة البُروز أبطأ والخردق أغلى؛ والإنتاجية تهبط نحو 30% مقارنة بخردق الصلب لنفس زمن الماكينة.
- خردق سيراميك (مثلاً B40–B60) — عند الحاجة لقوة قطع. أصلب من الزجاج، وأطول عمراً بكثير من الإلكتروكوروند البني، يزيل البُروز العنيد ونَثْر اللحام بلا حديد. عمر الدورة عالٍ، ما يخفض كلفة القطعة.
- خردق الصلب غير القابل للصدأ — المعيار الموحّد. احتفظ بوسط كاشط واحد غير حديدي في الدائرة لكل عمل ألومنيوم. يصلح للأكسدة الأنودية والطلاء والتجميع المباشر، ولا يبقع في التخزين، ونقطة حاسمة — دائرة الاسترجاع لا تحتاج بروتوكول غسل إن تغيّر مصير الدفعة بطلب العميل.
- خردق الألومنيوم — الخيار الأطرى، المفضل للسبائك الأطرى كالزاماك (صب الزنك المضغوط)، حيث يُنظّف دون غرس حبيبات في السطح.
ثمة حجة سلامة تدعم اختيار غير القابل للصدأ. خردق الصلب يولّد غبار أكسيد الحديد؛ وتشغيل الألومنيوم يولّد غبار الألومنيوم الدقيق. مختلطان في جامع الغبار، قد يشعلان تفاعلاً حرارياً — شديد التفاعل الحراري، يشتعل بطاقة ضئيلة جداً. NFPA 484 يحذر صراحةً من خلط غبار الألومنيوم بأكاسيد معدنية، ويتطلب جامعات مخصصة للمعدن الذي صُممت لأجله. العمل بوسط كاشط غير قابل للصدأ يزيل ببساطة مساهمة أكسيد الحديد من الدائرة.
جامع الغبار جزء من ملف السلامة
غبار الألومنيوم ليس غبار إزعاج. إنه غبار معدني قابل للاشتعال، ومعلّق في الهواء عند التركيز المناسب ينفجر. NFPA 484 — معيار المعادن القابلة للاشتعال — يمنع منذ 2015 الجامعات الجافة الداخلية للألومنيوم. الجامعات الرطبة، التي تلتقط الغبار الدقيق في حمام مائي بلا وسط ترشيح جاف يعمل وقوداً، هي الطريق المتوافق.
بضع نقاط كثيراً ما تُفوّت:
- اعزل الدائرة، لا الوسط الكاشط فقط. نظام الاسترجاع يحتفظ بالجسيمات الحديدية طويلاً بعد تغيير الوسط. ماكينة عملت بخردق الصلب ستظل تنثر الحديد على قطع الألومنيوم حتى تُغسل أو تُخصص. للمصانع التي تعالج حديدية وغير حديدية، هذا يعني ماكينات منفصلة أو دائرة كاشط معزولة فعلياً — لا مجرد تغيير الوسط بين الدفعات.
- احذر الهيدروجين. الجامعات الرطبة تحبس غبار الألومنيوم في الماء، والألومنيوم يتفاعل مع الماء محرراً الهيدروجين. الحوض يحتاج تهوية، ومراقبة منسوب، وإزالة الحمأة حسب جدول، وإلا استبدلت انفجار غبار بانفجار غاز.
- أضف الحمايات القياسية. كشف الشرر عند مدخل القناة، وصمامات عزل الانفجار، ولوحات تنفيس، ومطفأة من الفئة D للمعادن القابلة للاشتعال. التنظيف مهم أيضاً: عتبة التراكم الخطير نحو 0.8 ملم على الأسطح.
الإيقاع وأنماط الفشل التي تصل إلى العميل
الطاقة الإنتاجية ليست حجم الحجرة. إنها عدد القطع في الساعة، يساوي حمولة الدورة مضروبة في دورات الساعة. في ماكينة البرميل بالدفعات، التوربينات متوقفة أثناء تحميل العامل وتفريغه — زمن تنظيف قصير غرق في دورة مناولة طويلة يجعل ماكينة بطيئة، مهما اشتريت من قدرة. تحديد تشطيب أنظف مما يحتاجه العمل اللاحق يأكل بهدوء الطاقة التي دفعت ثمنها.
اختر عائلة الماكينة بالقطعة، لا بالوسط الكاشط:
- البرميل للقطع الصغيرة المتينة التي تحتمل التدحرج — تنظيف بالجملة، كل وجه مكشوف.
- ناقل الشبكة للقطع المسطحة المتسلسلة، عجلات فوق وتحت، الوجهان في مرور واحد.
- المعلّق الدوّار للقطع الكبيرة أو الهشة التي لا يجب أن تصطدم.
- الطاولة الدوّارة بالسواتل للهندسة المعقدة التي تدور حول محورها.
ثم راقب أنماط الفشل التي تتسرب إلى العميل: بقع الحديد المغروس بعد الأكسدة الأنودية؛ والسحق وفقدان البعد على الجدران الرقيقة من فائض الطاقة؛ وخطر التفاعل الحراري لدائرة مختلطة حديدية-ألومنيوم؛ والتلوث المتقاطع من نظام استرجاع غير مغسول؛ والصدأ الأبيض (الجلفاني) للحديد المغروس عند لقائه الرطوبة؛ والبُروز المتبقي على خط الفصل لأن القطعة حجبت نفسها عن التيار.
لا شيء من هذا لغز، ما دامت الخط منذ البداية مصمماً للألومنيوم — طاقة ألطف، ودائرة غير حديدية، ونظام شفط يحترم ما الألومنيوم عليه حقاً.