إزالة القشرة عن الفولاذ المدرفل ساخناً قبل التشغيل
يخرج الفولاذ المدرفل ساخناً مغلفاً بالقشرة، طبقة أكسدة مهبطة تسبب التآكل النقطي وفشل الطلاء إن بقيت. يشرح هذا الدليل لماذا إزالة القشرة قبل التشغيل نقطة ضبط جودة، كيف تختار الخردق أو المحطم أو الخليط، كيف تضبط سرعة ناقل الأسطوانات والشفط، وأنماط الفشل الصامتة.

لماذا يجب إزالة القشرة قبل التشغيل
يخرج الفولاذ المدرفل ساخناً من مطرقة الدرفلة مغلفاً بطبقة أكسدة متغلغلة في السطح — القشرة — التي لا يلاحظها معظم المشترين حتى تخونهم. ليست مادة واحدة، بل طبقات متراكمة من أكاسيد الحديد (FeO وFe₂O₃ وFe₃O₄) تتكون فوق 570 °C تقريباً أثناء الدرفلة والتبريد. على الصفائح يبلغ سمكها عادة 0,5–2 ملم، وهي هشة ومتغلغلة بقوة في السطح.
الخطر كهربائي كيميائي وليس مظهرياً. القشرة مهبطة بالنسبة للفولاذ تحتها. حيث تتشقق — على حافة القطع أو عند ثقب أو نقطة صدأ — يصبح الفولاذ المكشوف هو المصعد فيتآكل بشكل انتقائي. والنتيجة المعتادة هي التآكل النقطي الذي يزهر تحت القشور، ثم يرفع منتج التآكل أي طلاء يوضع فوقه. أضف غشاء الملح والصدأ السطحي المكتسب أثناء النقل والتخزين، وتحصل على سطح يتقشر طلاؤه خلال 12–24 شهراً، مهما كان ثمن البريمر.
لهذا تُعامَل تحضير السطح كنقطة ضبط جودة لا كلمسة نهائية. تفرض EN 1090 درجة محددة لفولاذ الهياكل، ومعظم مواصفات الطلاء الصناعي تتطلب Sa 2,5 حسب ISO 8501-1 — « تنظيف انتقائي جداً »، 95 % على الأقل من السطح خالٍ من القشرة والصدأ والمواد الغريبة المرئية، مع خطوط خفيفة فقط. يُحفظ Sa 3 (أبيض معدني) للمناطق المغمورة أو البحرية حسب ISO 12944 C4/C5-M.
اختيار المادة الكاشطة: الخردق أو المحطم أو الخليط
تقوم المادة الكاشطة بأمرين معاً: تحطم الأكسدة وتخشن الفولاذ لإيجاد تشكيل مرسي متحكم به. شكل الحبة يقرر أي الأمرين يغلب.
- خردق الصلب كروي ومصلّب ومُعاد تسويته، 40–50 HRC (أو 55–65 HRC للدرجة الصلبة)، قابل لإعادة التدوير لأكثر من 2 000 دورة. يُسطّح بالطرق لا بالقطع، تاركاً تشكيلاً أملساً ومُخدَّداً بنحو 25–50 µm Rz. الأحجام من S70 إلى S780 حسب SAE J444 / ISO 11124 ؛ للإزالة العامة للقشرة S330–S460، والصفائح السميكة S550–S660.
- الخردق المحطم هو ذات الخردق المكسور إلى شظايا زاوية. الحواف الحادة تقطع، مما يعطي تشكيلاً محفوراً أعمق يبلغ 50–125 µm Rz وأسرع إزالة. درجات الصلابة GP/GL/GH (≈46/56/63 HRC) توازن بين الحفاظ على الحافة والصمود للكسر. الخشن G14–G18 يهاجم القشرة السميكة ؛ وG25–G40 هو حصان العمل لتحضير Sa 2,5.
- الخلائط تسيطر على خطوط ناقل الأسطوانات عالية الإنتاجية: نحو 70 % خردق (S330–S460) للطاقة الحركية، زائد 30 % محطم (G40–G50) للقطع الزاوي الذي يفتح تشكيلاً مرسياً حاداً يبلغ 40–75 µm.
ينتج المحطم مزيداً من الناعمات مقارنة بالكروي، لذا يجب تكميل الخليط العامل والحفاظ على الفاصل الهوائي نظيفاً — وإلا استمر الخردق المكسور بالدوران كغبار أسود يعيد تلويث المعدن الرمادي الفضي. تحكم الأكاسيد بالـ ISO 11124 (المتطلبات) وISO 11125 (طرائق الاختبار) ؛ ارفض الدفعات التي تقل كثافتها الظاهرية عن 7,2 غ/سم³، فهي علامة على حبيبات مجوفة.
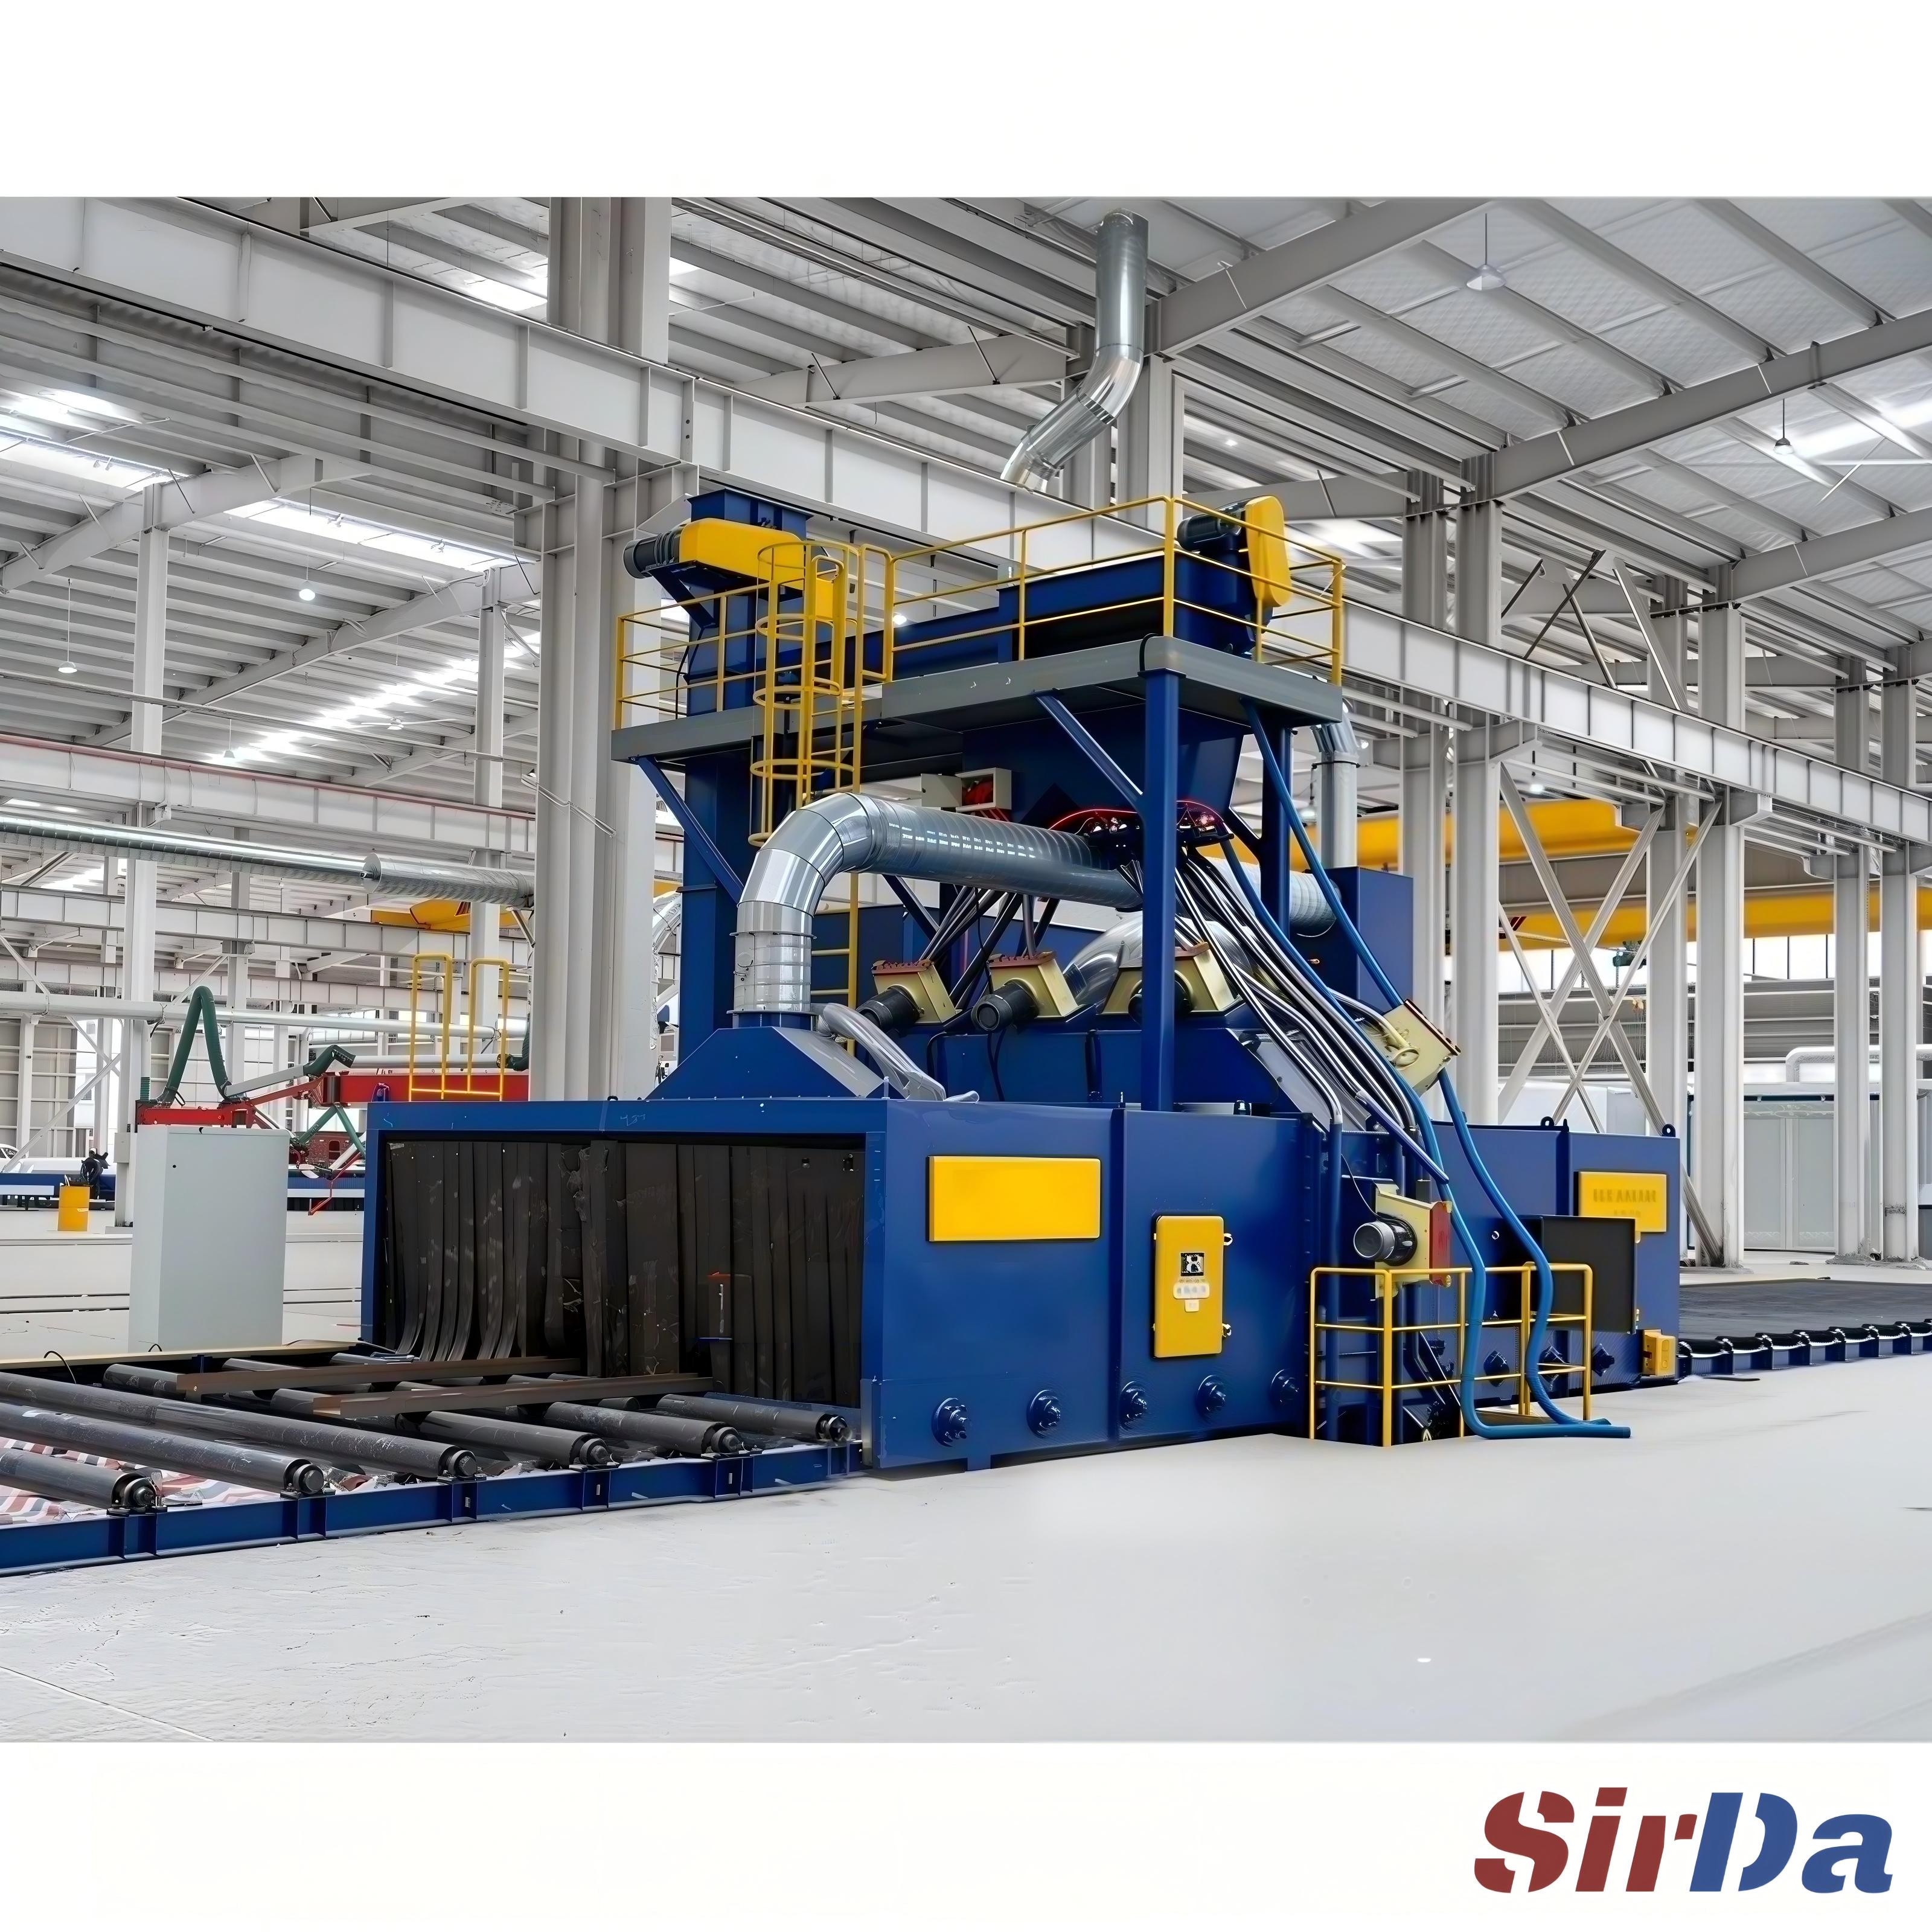
الإيقاع وعجلات الرش والشفط: أعمدة الخط الثلاثة
على خط ناقل الأسطوانات، يحدد الإنتاجية سرعة مرور المقطع عبر العجلات مع الإبقاء على Sa 2,5. للصدأ من الدرجة B على مقاطع الهياكل، تكون السرعة عادة 1,2–2,5 م/دقيقة ؛ أما الصدأ من الدرجة C والقشرة السميكة فتتطلب مروراً أبطأ، لا أسرع أبداً، لأن « اللحاق » الوحيد يكون بترك القشرة.
ترمي عجلات الرش ذات الدفع المباشر الخردق بسرعة طرف ريشة 75–80 م/ث (≈2 900 دورة/دقيقة). راقب أمبيرمتر: يجب أن تعمل كل عجلة عند 85–90 % من تيارها المسمى. الهبوط المفاجئ يعني تقريباً دائماً هبوط مستوى الخردق في القادوس — إنذار مبكر بنقص المادة لا مشكلة محرك. الترتيبات متعددة العجلات (من أعلى وأسفل، مائلة نحو جوانب العارضة على شكل H) موجودة تحديداً للقضاء على « الظلال »، ذلك الشريط المفقود في الزوايا الذي لا تبلغه عجلة واحدة.
الشفط هو العمود الثالث. كبينة بلا جامع غبار سليم هي حلقة مغلقة من الناعمات. استهد انبعاثات المدخنة دون 5–10 مغ/م³ بمرشح خراطيش أو أكياس مُقاس على نسبة هواء/قماش يستطيع الفاصل تحملها ؛ الضغط الساكن في حجرة الغسل الهوائي هو الرقم الذي يدل على أن الناعمات تُسحب لا تُعاد تدويرها. للخردق الفولاذي يسترد الفاصل المغناطيسي أكثر من 95 % من الجيد ؛ ويُستبدل الباقي أو، في ورشة مغلقة، يُشفط لتفادي الخردق المدسوس في السطح النهائي.
أنماط الفشل التي تفسد العمل بصمت
معظم مرفوضات إزالة القشرة ليست مثيرة. صغيرة وهادئة وتُكتشف بعد أشهر تحت طلاء فاشل.
- قشرة متبقية في الزوايا — جوانب العارضة على شكل H والأنصاف قطرها الداخلية ومناطق لحام الكعب هي مناطق الظل الكلاسيكية. السبب: ناقل سريع جداً، عجلة بتيار منخفض، أو ترتيب بزاوية ميتة. أصلح قبل التشغيل، لأن وصلة اللحام لا يمكن إعادة تنظيفها بالخردق بسهولة.
- فرط الرش — دفع التشكيل فوق 75 µm يهدر الخردق والطلاء، ويسبب تشوهاً على المقاطع الأقل من ~1,5 ملم. تنظيف الصفائح الرقيقة بالعجلات خطر تشوه معروف ؛ انتقل إلى الرش الهوائي منخفض الضغط أو التنظيف الكيميائي.
- الصدأ الوامض — الفولاذ النظيف سطح طازج ونشط. في هواء رطب أو ساحلي يظهر الصدأ خلال 4–6 ساعات ؛ عند رطوبة عالية، في أقل من 4 ساعات. ضع بريمر ورشة زنك-سيليكات قابل للحام (SSPC-Paint 20، ~15–25 µm من سماكة الفيلم الجاف) ضمن تلك النافذة، أو زيّت الصفيحة حسب تقدير ASTM D610 ≥8 للنقل.
- أملاح ذائبة تُركت خلفها — النظافة البصرية لا ترى الكلوريدات. قس بطريقة Bresle (ISO 8502-9) وابقَ دون ~20–50 مغ/م² ؛ الملح تحت الطلاء يسبب تآكلاً بينياً لا يصلحه أي درجة رش.
- تلوث متقاطع بين الدفعات — الخردق المنقول من عمل سابق أكثر وساخة يبذر الدفعة التالية بحطام مدسوس. حافظ على الخليط تحت تدقيق والفاصل نظيفاً.
- فولاذ دهني عند الدخول — زيوت الدرفلة والشحوم تعمي الرش وتفردها. أزل الشحوم قلوياً أولاً ؛ الرش فوق الزيت لا يفعل سوى تلميعه للداخل.
الخيط المباشر بسيط: إزالة القشرة هي أول وأكثر مراحل نظام الحماية من التآكل تأثيراً، وتُقاس نتيجتها وتُسجل حسب المعايير لا بالعين. حدد درجة Sa ونطاق التشكيل وحد الملح معاً — ثم تحقق من كل منها قبل أن يذهب الفولاذ إلى اللحام أو خط الطلاء.