Ébavurage en vrac de petites pièces de précision
Limiter les barbures à la main sur des milliers de petites pièces gaspille la marge et varie d'un opérateur à l'autre. Le grenaillage par lots rend l'ébavurage contrôlable — à condition d'adapter l'abrasif, de dimensionner le lot et d'évacuer la poussière.

Pourquoi l'ébavurage en vrac appartient à la machine à tambour
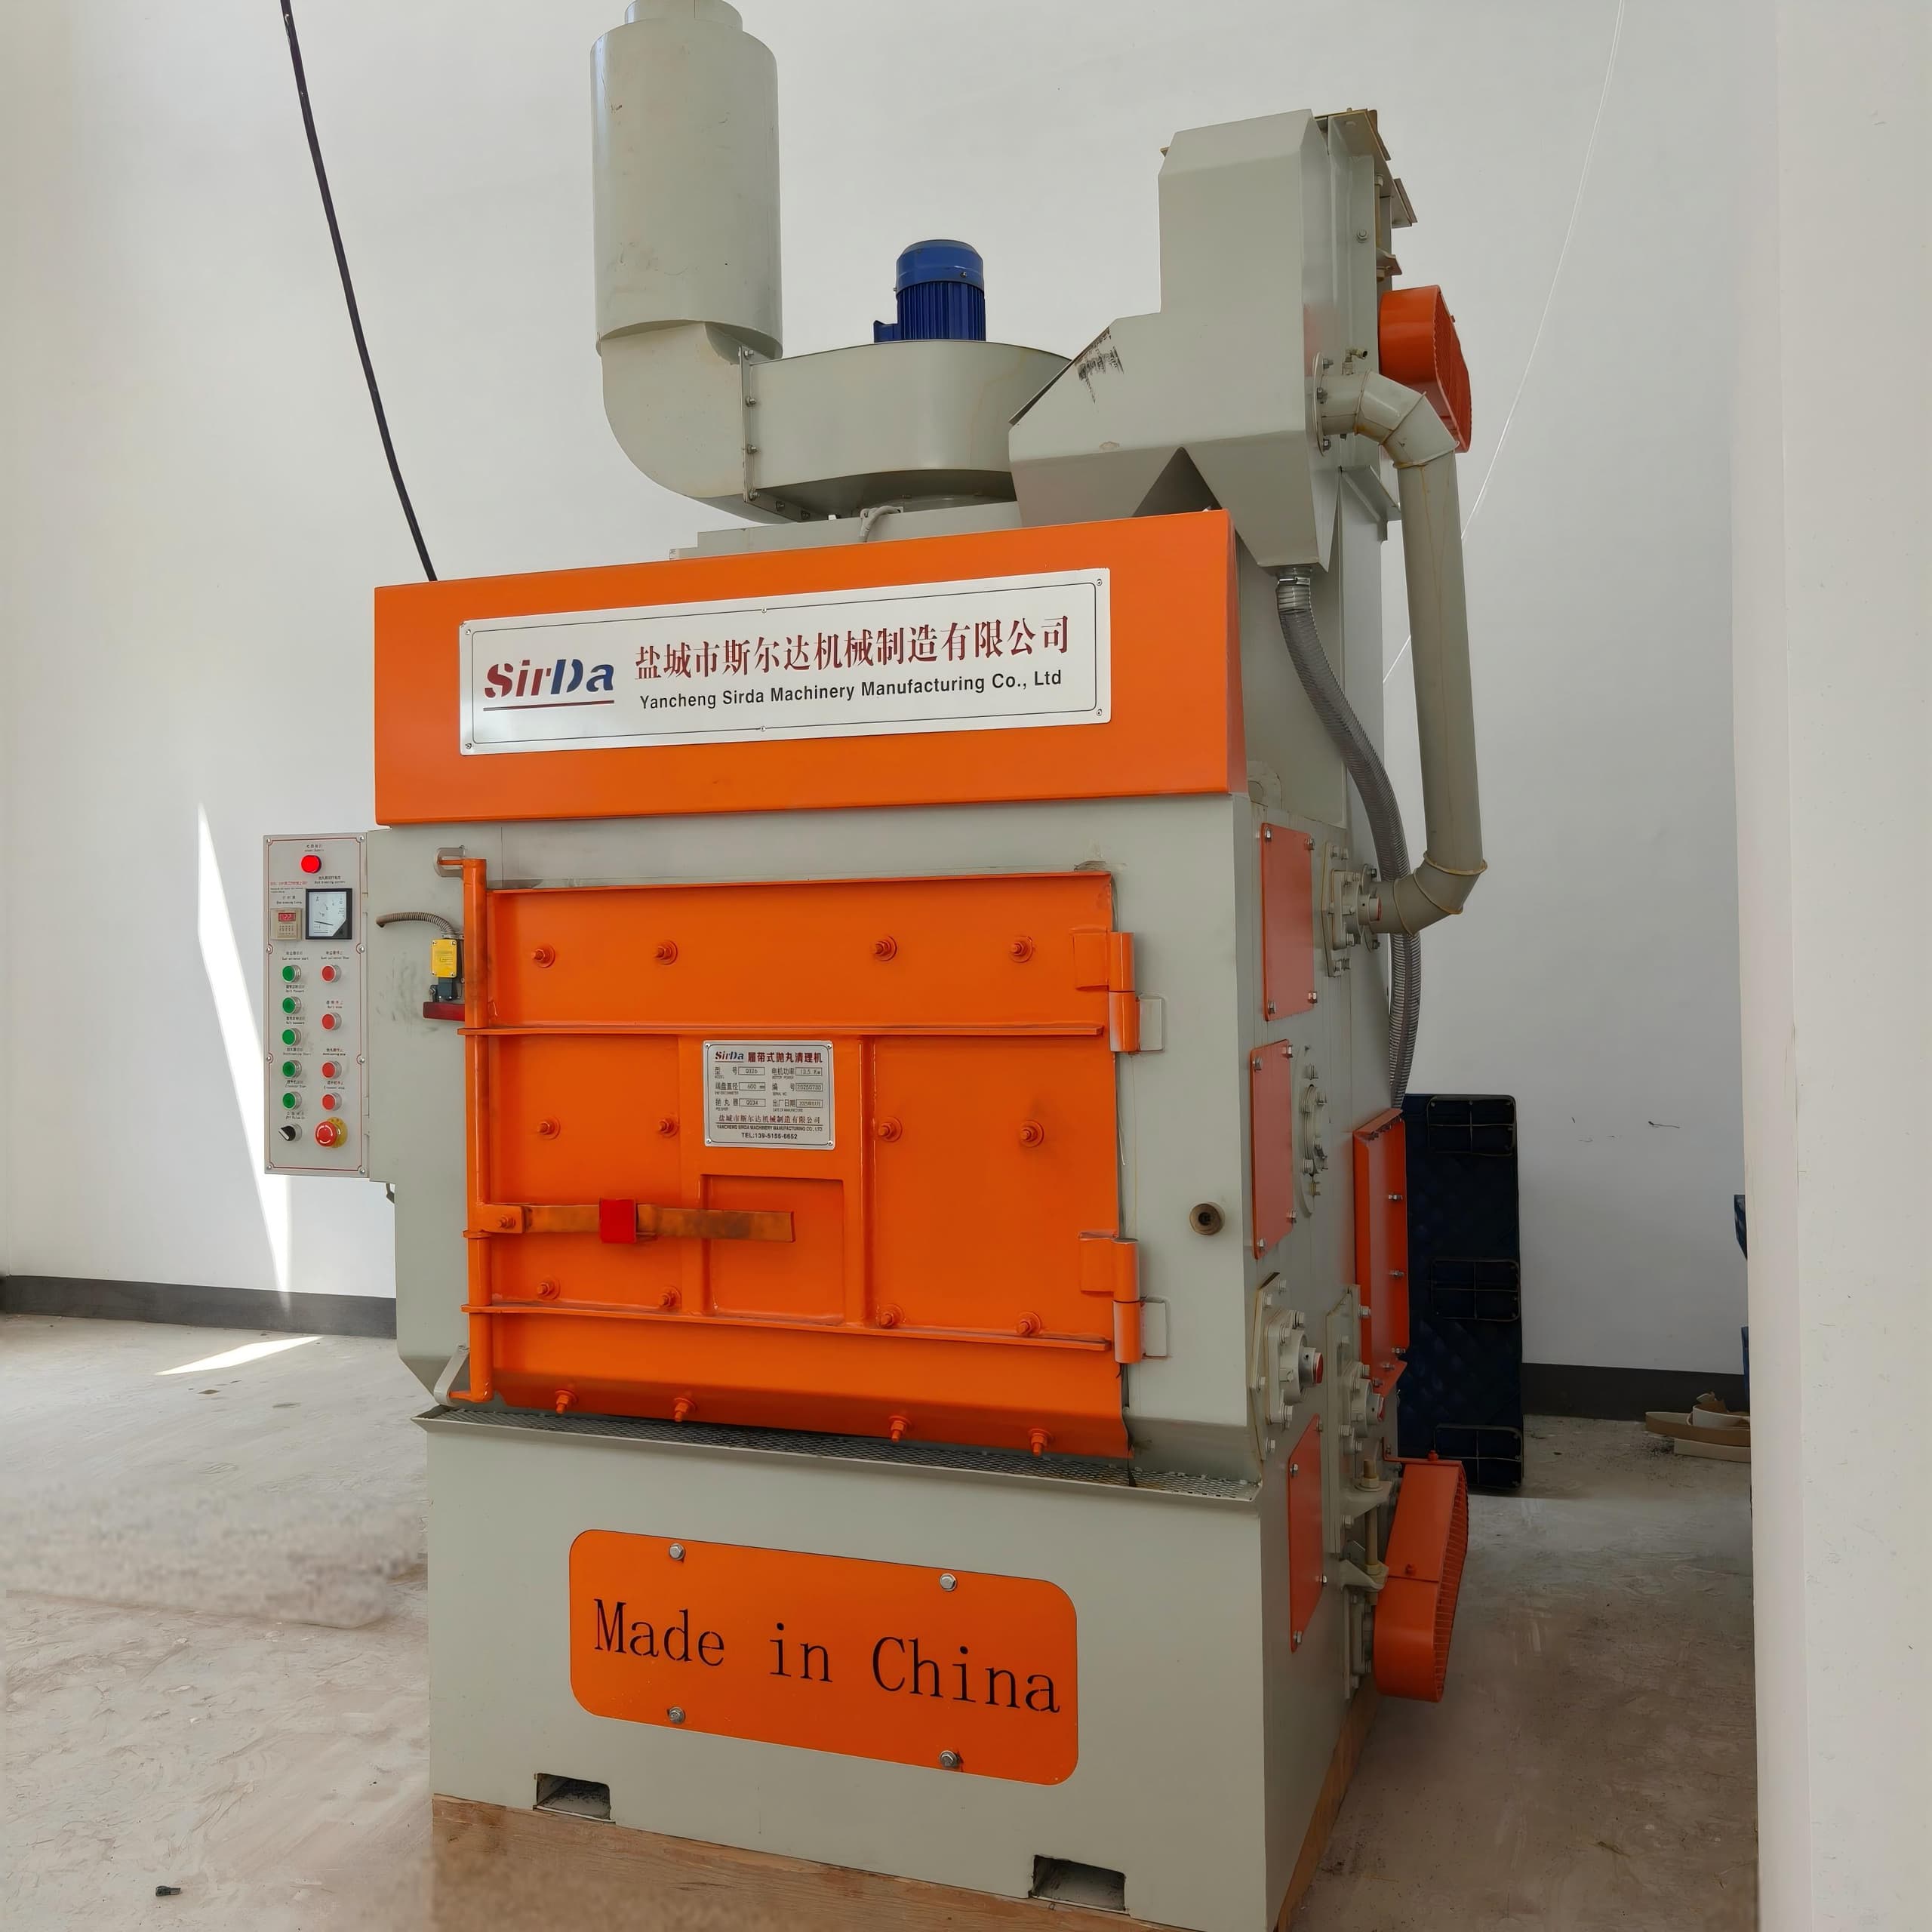
Débarrasser à la main les barbures de milliers de petites pièces usinées, c'est le genre de tâche qui grignote silencieusement la marge de l'atelier. Chaque arête nécessitant un coup de lime, multipliée par un volume annuel à six chiffres, représente un temps de main-d'œuvre considérable ; et le travail manuel est par nature incohérent — un opérateur laisse un rayon, le suivant laisse une plume. Le grenaillage par lots réduit cette variable à un processus contrôlé et reproductible : on charge les pièces, on ferme la porte, et les turbines projettent le même traitement sur chaque pièce du lot. Le compromis, c'est que l'on cesse de contrôler chaque pièce individuellement pour commencer à contrôler le processus : abrasif, durée, réglages machine. Maîtrisés, ces paramètres font gagner au grenaillage par lots sur le travail manuel, à la fois en coût, en régularité et en cadence.
Choix de l'abrasif : adapter le média à la pièce
L'erreur la plus fréquente en ébavurage en vrac est de traiter l'abrasif comme une marchandise. Pour les pièces petites et détaillées — engrenages de précision, fixations, supports emboutis — il faut un abrasif fin et rond qui pénètre la géométrie sans l'entailler. La grenaille d'acier de plage S170 à S330 (environ 0,45 à 0,84 mm) est la référence pour les pièces ferreuses : sphérique, longue durée de vie, et assez douce pour ébavurer sans déformer la pièce hors tolérance. Pour l'inox, l'aluminium, le laiton ou les pièces plaquées, on bascule sur de la grenaille inox ou de verre afin de ne pas y incorporer une contamination ferreuse qui rouillerait ou ruinerais un revêtement.
- Grenaille d'acier S170 à S330 (0,45 à 0,84 mm) — ébavurage ferreux général ; le profil sphérique garde l'arrondi des arêtes prévisible.
- Grenaille inox 0,1 à 0,3 mm — pièces de précision minuscules, ressorts, et tout ce qui doit rester non ferreux.
- Perle de verre 100 à 200 µm — surfaces aluminium cosmétiques où l'on veut un mat satiné uniforme, pas une ablation de matière.
- Abratif céramique (B20 à B60) — plus dur que le verre, pour les alliages plus résistants qui ne supportent pas l'acier.
- Éviter le fil coupé ou la grenaillette sur pièces délicates — l'action de coupe angulaire qui enlève la calamine déchirera aussi une fine arête.
Une règle utile : choisir le plus petit abrasif qui élimine encore la barbure dans le cycle disponible. Plus l'abrasif est petit, plus le temps d'exposition est long et la fenêtre de contrôle étroite ; plus il est gros, plus l'ablation est rapide mais la tolérance s'élargit.
Calcul du temps de cycle : dimensionner le lot, pas le catalogue
Les chiffres de capacité des catalogues sont là où la plupart des acheteurs surdimensionnent la turbine et sous-dimensionnent le dépoussiéreur. Remontez à partir de vos pièces réelles. Un lot de 100 kg de pièces type dissipateur de 0,5 kg se nettoie typiquement en 6 à 10 minutes ; les mêmes 100 kg de supports de 5 kg exigent 12 à 20 minutes car les grandes pièces se masquent les unes les autres et nécessitent plus de tours d'exposition. La cadence se résume ainsi :
pièces par heure ≈ (capacité du lot ÷ temps de cycle) × taux d'utilisation
Ainsi, un lot de 100 kg à un cycle de 7 minutes tourne autour de 8 à 12 tonnes par poste ; poussez le cycle à 15 minutes et la même machine tombe à 3 à 4 tonnes. Les turbines d'une ligne à tambour développent 7,5 à 22 kW chacune, et la vitesse de rotation compte : alliages délicats à 5 à 8 tr/min, acier robuste à 10 à 15 tr/min. Réglée trop agressive sur pièces légères, la turbine crée des piqûres ; trop douce sur pièces lourdes, le sable reste dans les cavités. Une vitesse de turbine pilotée par API permet de changer l'intensité par lot depuis la console, sans arrêter la ligne.
Dépoussiérage : la fine poussière est la vraie charge
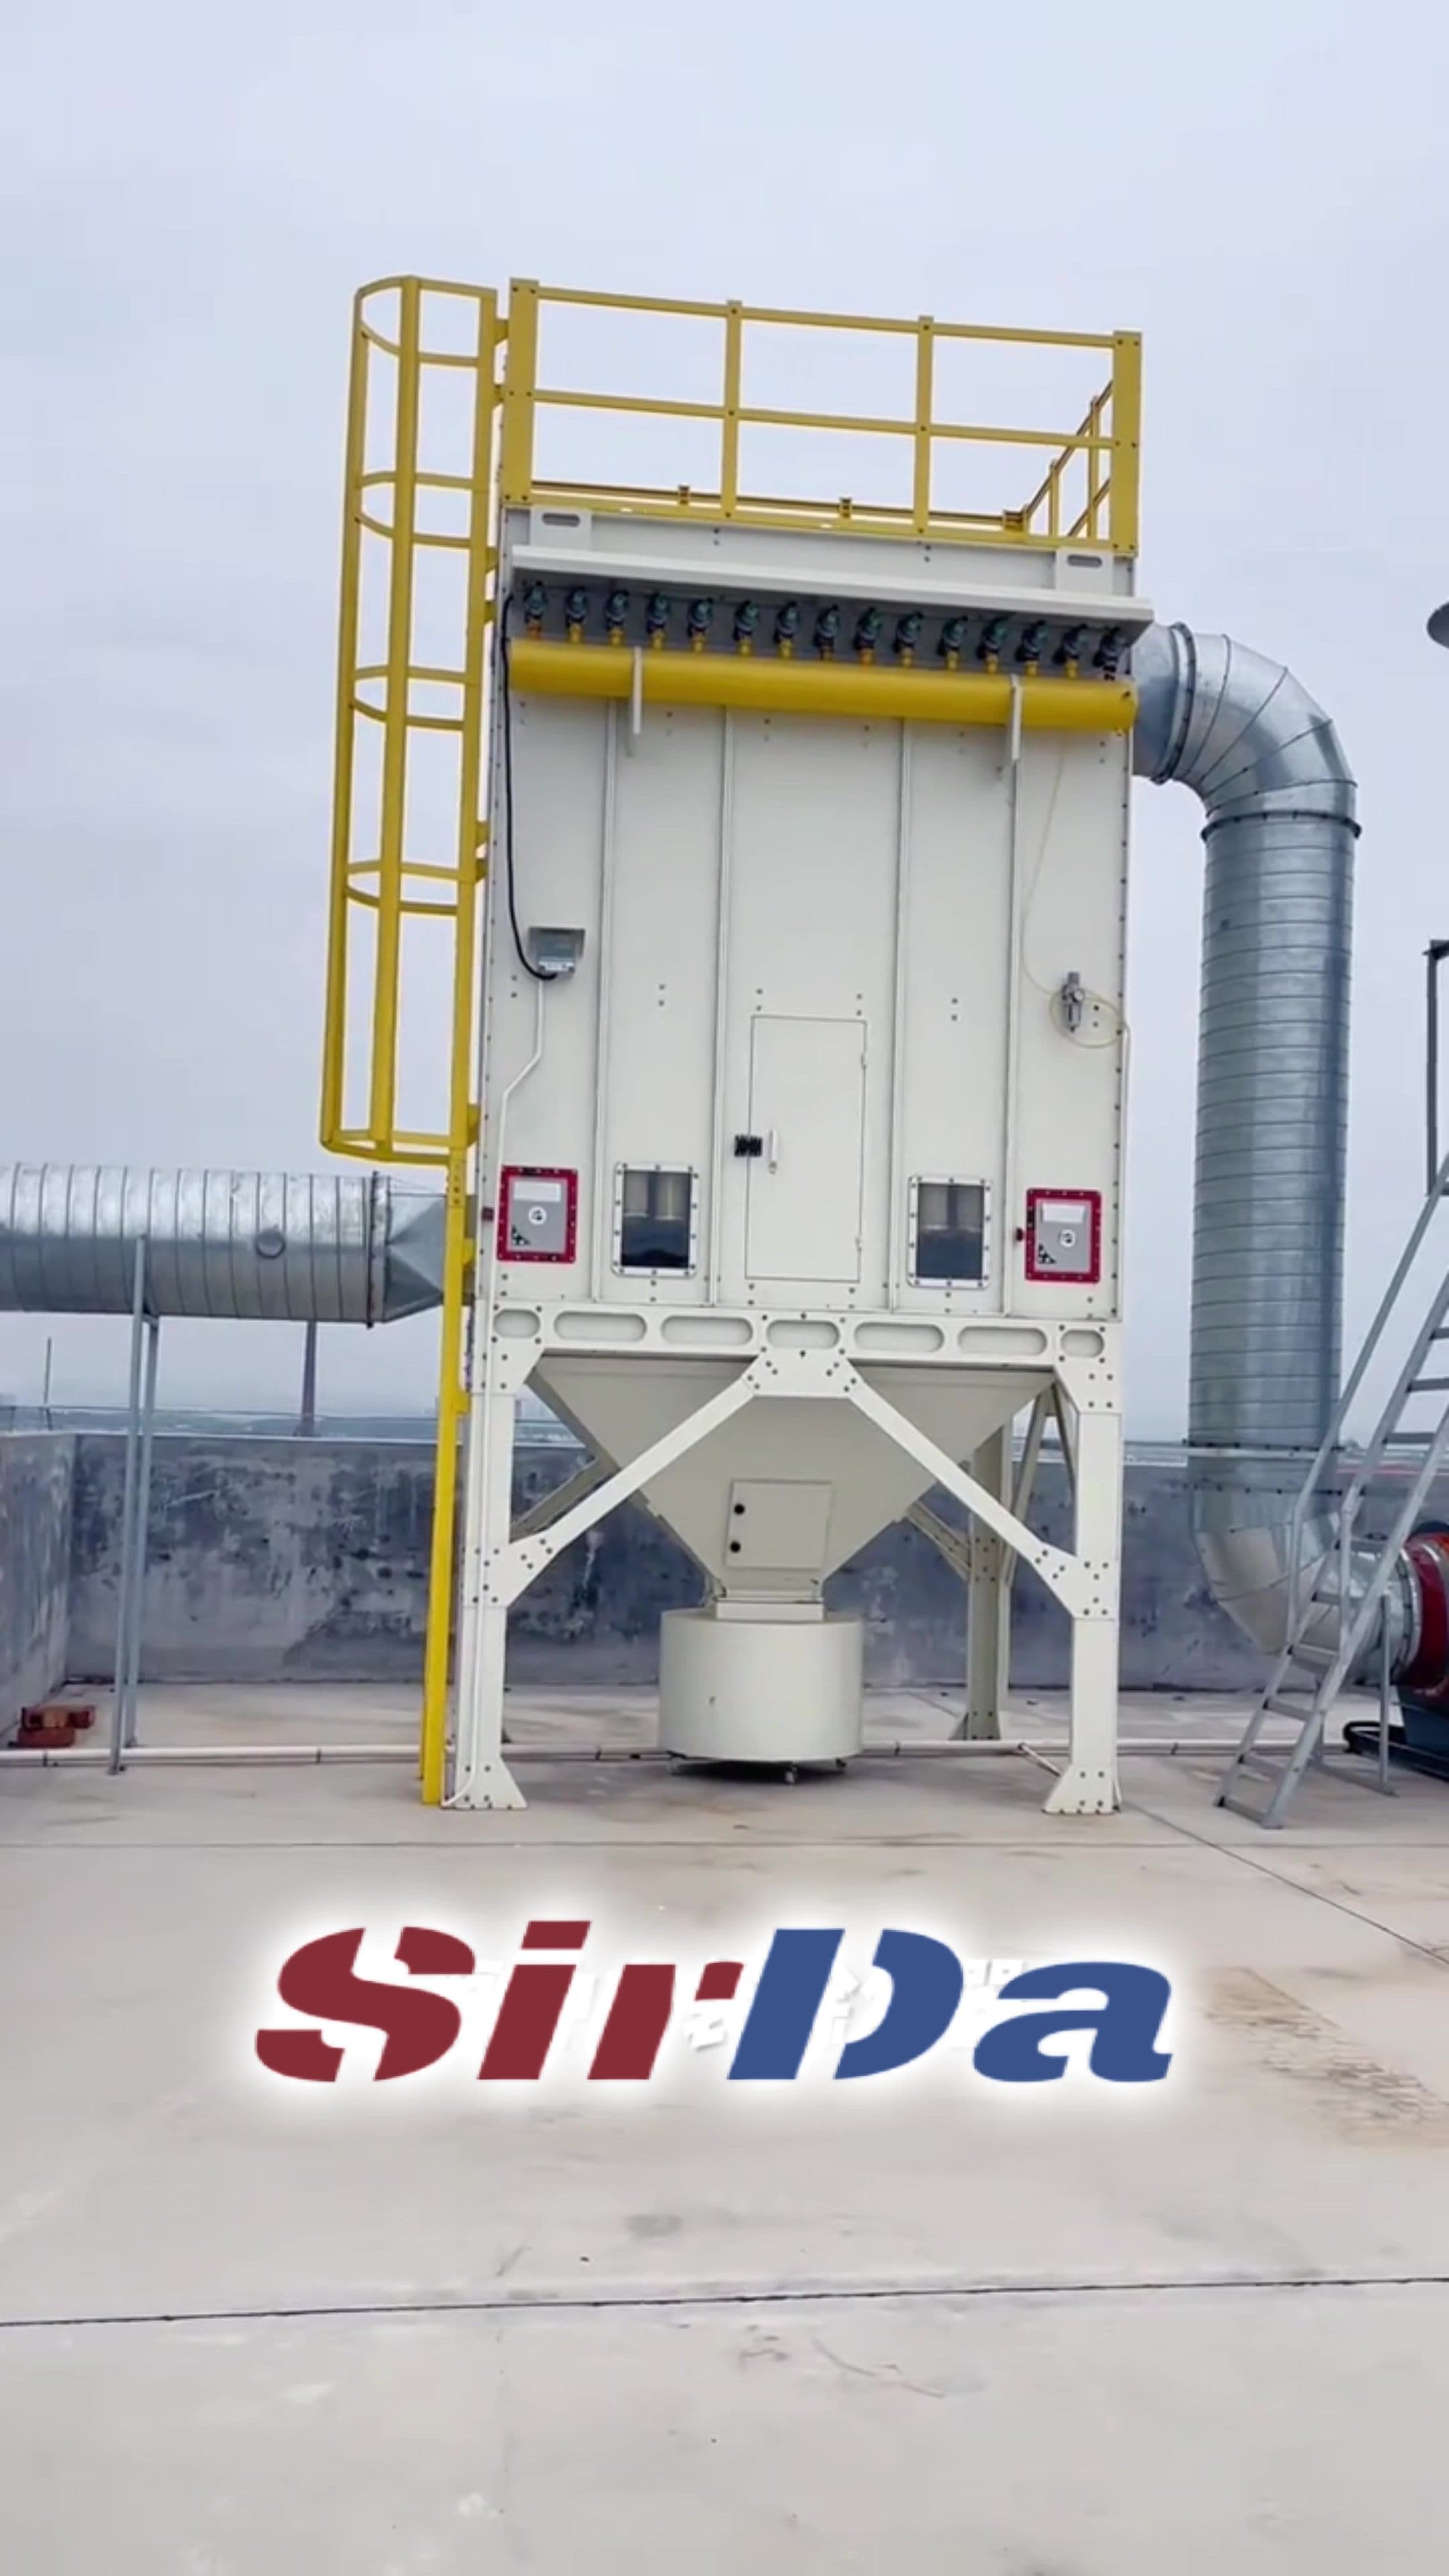
L'ébavurage en vrac génère bien plus de fine poussière que ne le suggèrent les copeaux visibles, et c'est cette charge fine qui tue un dépoussiéreur bon marché. La règle opérationnelle veut 4 000 à 6 000 m³/h de débit d'air par turbine, associés à un ventilateur d'extraction de 5,5 à 11 kW. Sous-dimensionné, on change les filtres tous les 3 à 6 mois au lieu de 12 à 15, tandis que la durée de l'abrasif chute. Utilisez des cartouches nanofibre notées MERV 15 ou mieux — elles capturent 85 % des particules à 0,3 à 1 µm et tiennent aux pulses d'air inverse répétés — et placez un pré-séparateur cyclone en amont pour extraire la fraction lourde avant qu'elle n'atteigne le média.
Si l'une de vos pièces est en aluminium, magnésium, titane ou zirconium, la NFPA 484 traite la poussière comme réactive et combustible. Cela implique un collecteur dédié installé à l'extérieur du bâtiment, un soulagement d'explosion selon NFPA 68, des vannes d'isolement selon NFPA 69, une mise à la terre selon NFPA 77, et jamais de mélange de poussières réactives dans un même trémie. L'omettre, c'est échouer aux tests de cheminée dès la première année.
Modes de défaillance courants
- Surexposition (sur-grenaillage) — l'erreur la plus coûteuse sur pièces de précision. Un exposant trop long arrondit les arêtes que l'on cherche à nettoyer, faisant sortir la pièce de tolérance. On la contrôle par la taille de l'abrasif et un cycle minuté, non par l'habitude « encore un peu plus longtemps ».
- Contamination ferreuse — un abrasif acier sur inox ou aluminium laisse un fer inclus qui rouille ou fait rejeter une ligne de placage. Séparez les circuits de récupération, ou partez d'emblée sur un abrasif non ferreux.
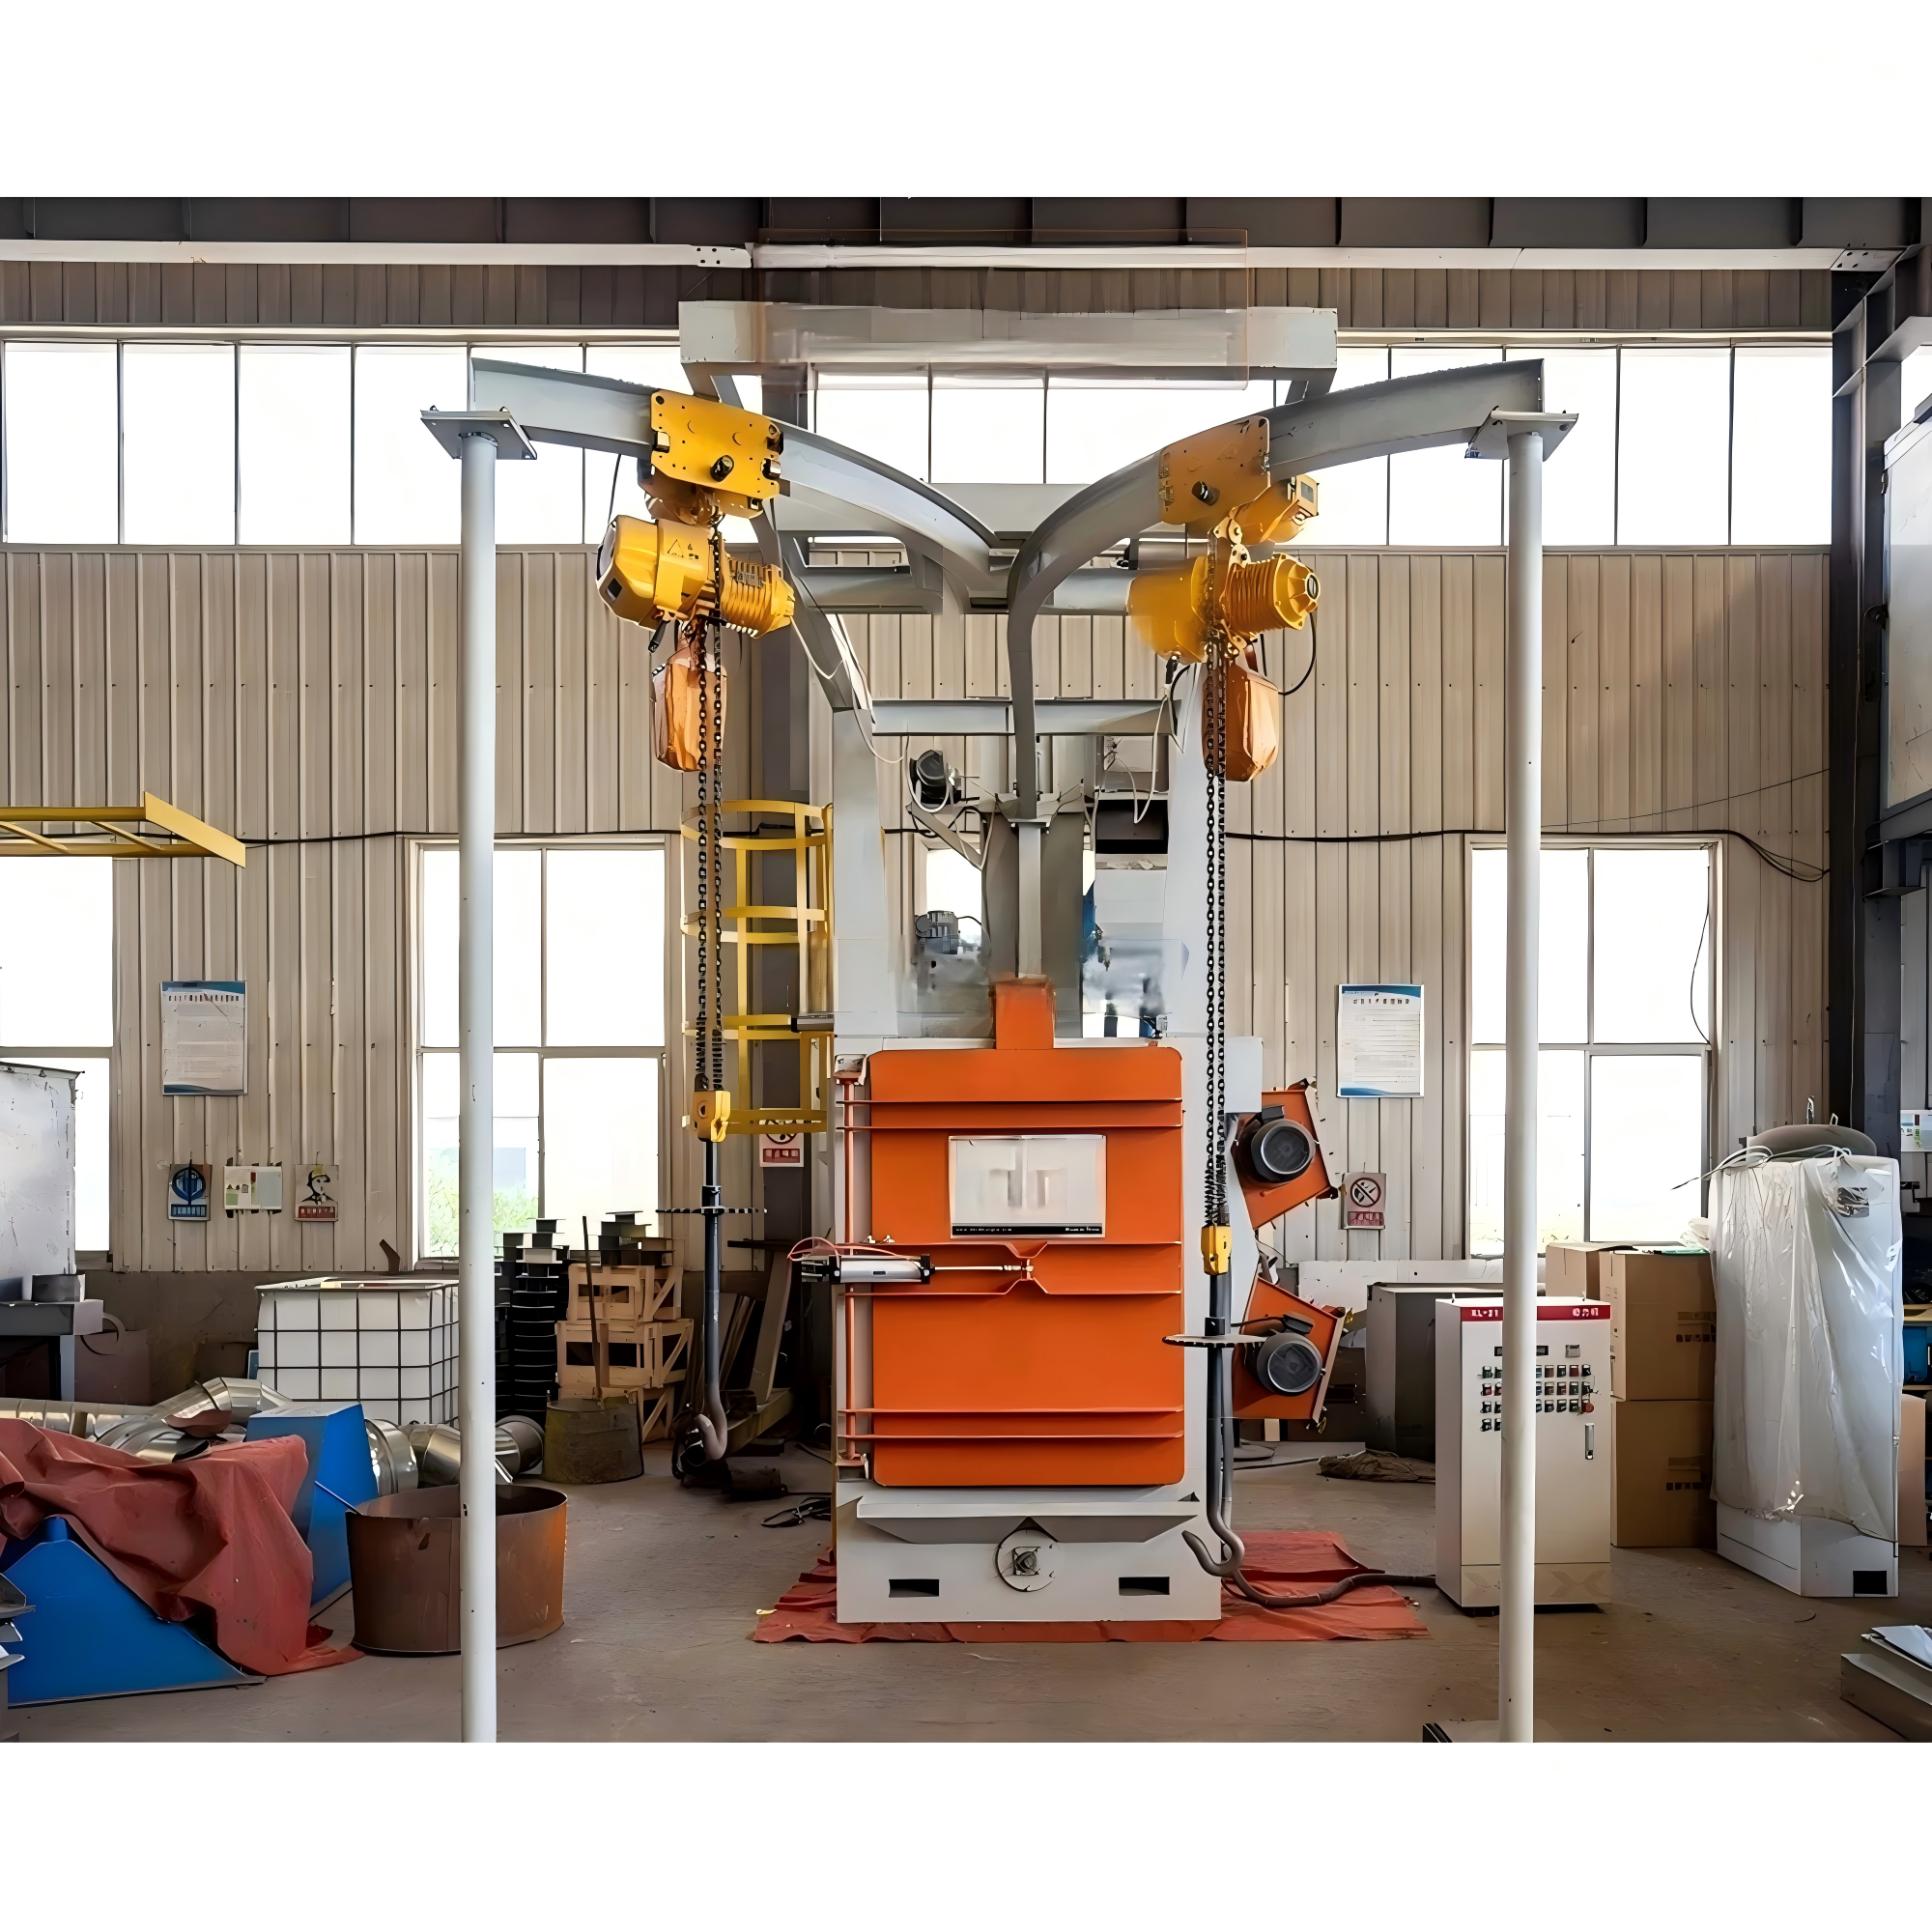
- Choc pièce contre pièce — les pièces fragiles, filetées ou à surface de palier rectifiée sont endommagées par l'impact du culbutage. Si une pièce a des filetages de précision ou une surface de palier finie, elle appartient à une ligne à crochet ou à maillage, pas à un tambour.
- Fragmentation de l'abrasif — à mesure que la grenaille se fracture, les fines surchargent le dépoussiéreur et la distribution granulaire dérive, si bien que l'aspect change d'un lot à l'autre. Un tambour magnétique doublé d'un séparateur à air maintient l'abrasif utilisable dans la boucle.
- Exposition inégale — les lots de tailles mélangées se nettoient de façon hétérogène car les grandes pièces masquent les petites. Triez par famille, ou acceptez un cycle plus long pour la pièce au pire cas.
L'ébavurage en vrac, c'est moins la machine que la discipline qui l'entoure. Choisissez l'abrasif selon la pièce, dimensionnez le lot selon le calcul, évacuez correctement la fine poussière, et la machine à tambour maintiendra tolérance et cadence bien après la mise à la retraite du poste de limage manuel.