Décalaminage de l'acier laminé à chaud avant usinage
L'acier laminé à chaud sort du laminoir couvert de calamine, une couche d'oxyde cathodique qui provoque piqûres et défaillance du revêtement si elle reste. Ce guide explique pourquoi le décalaminage avant l'usinage est un point de contrôle, comment choisir grenailles, grenaille concassée ou un mélange, régler la vitesse du convoyeur et le dépoussiérage, et les modes de défaillance silencieux.

Pourquoi la calamine doit disparaître avant l'usinage
L'acier laminé à chaud sort du laminoir enveloppé d'une couche d'oxyde incorporée à la surface — la calamine — que la plupart des acheteurs ne voient jamais jusqu'à ce qu'elle les trahisse. Ce n'est pas un composé unique, mais un empilement d'oxydes de fer (FeO, Fe₂O₃ et Fe₃O₄) formé au-dessus de 570 °C environ pendant le laminage et le refroidissement. Sur la tôle, elle atteint généralement 0,5–2 mm d'épaisseur, elle est cassante et fermement ancrée dans la surface.
Le danger est électrochimique, pas cosmétique. La calamine est cathodique par rapport à l'acier qu'elle recouvre. Là où elle est fissurée — au bord d'une coupe, sur un poinçonnage ou une piqûre de rouille — l'acier nu devient l'anode et se corrodre de façon préférentielle. On obtient alors les piqûres caractéristiques qui fleurissent sous les écailles, et le produit de corrosion soulève ensuite toute peinture appliquée par-dessus. Ajoutez le film de sel et la rouille de surface pris lors du transport et du stockage, et vous avez une surface qui fera peler la peinture en 12–24 mois, quel que soit le prix du primaire.
Voilà pourquoi la préparation de surface est traitée comme un point de contrôle qualité, et non comme une finition. L'EN 1090 impose un grade défini pour l'acier de structure, et la plupart des cahiers des charges de revêtement industriel exigent le Sa 2,5 de l'ISO 8501-1 — « décapage très soigné », au moins 95 % de la surface exempte de calamine, rouille et matières étrangères visibles, avec seulement de légères traînées. Le Sa 3 (blanc métal) est réservé aux zones immergées ou offshore selon l'ISO 12944 C4/C5-M.
Choisir l'abrasif : grenailles, grenaille concassée ou mélange
L'abrasif fait deux choses à la fois : il fracture l'oxyde et il rugit l'acier pour créer un profil d'ancrage contrôlé. La forme de la particule décide laquelle domine.
- Les grenailles d'acier sont sphériques, trempées et revenues, 40–50 HRC (ou 55–65 HRC en grade dur), recyclables plus de 2 000 cycles. Elles écrouissent plutôt que coupent, laissant un profil lisse et gaufrée d'environ 25–50 µm Rz. Les tailles vont de S70 à S780 selon SAE J444 / ISO 11124 ; pour un décalaminage général S330–S460, les tôles épaisses S550–S660.
- La grenaille concassée est la même grenaille broyée en fragments angulaires. Les arêtes vives coupent, donnant un profil gravé plus profond de 50–125 µm Rz et l'enlèvement le plus rapide. Les grades de dureté GP/GL/GH (≈46/56/63 HRC) arbitrent entre conservation du tranchant et résistance à la rupture. Le gros G14–G18 s'attaque à la calamine épaisse ; le G25–G40 est le cheval de bataille pour la préparation Sa 2,5.
- Les mélanges dominent les lignes à convoyeur à rouleaux à grand volume : environ 70 % de grenailles (S330–S460) pour l'énergie cinétique, plus 30 % de concassée (G40–G50) pour le cisaillement angulaire qui ouvre un profil d'ancrage net de 40–75 µm.
La grenaille concassée produit plus de fines que les grenailles, donc le mélange en service doit être complété et le séparateur à air lavé maintenu en bon état — sinon l'abrasif cassé recircule sous forme de poussière noire et recontamine le métal gris argenté. Les abrasifs sont régis par l'ISO 11124 (exigences) et l'ISO 11125 (méthodes d'essai) ; refuser les lots dont la masse volumique apparente est inférieure à 7,2 g/cm³, signe de particules creuses.
Cadence, turbines et dépoussiérage : les trois jambes de la ligne
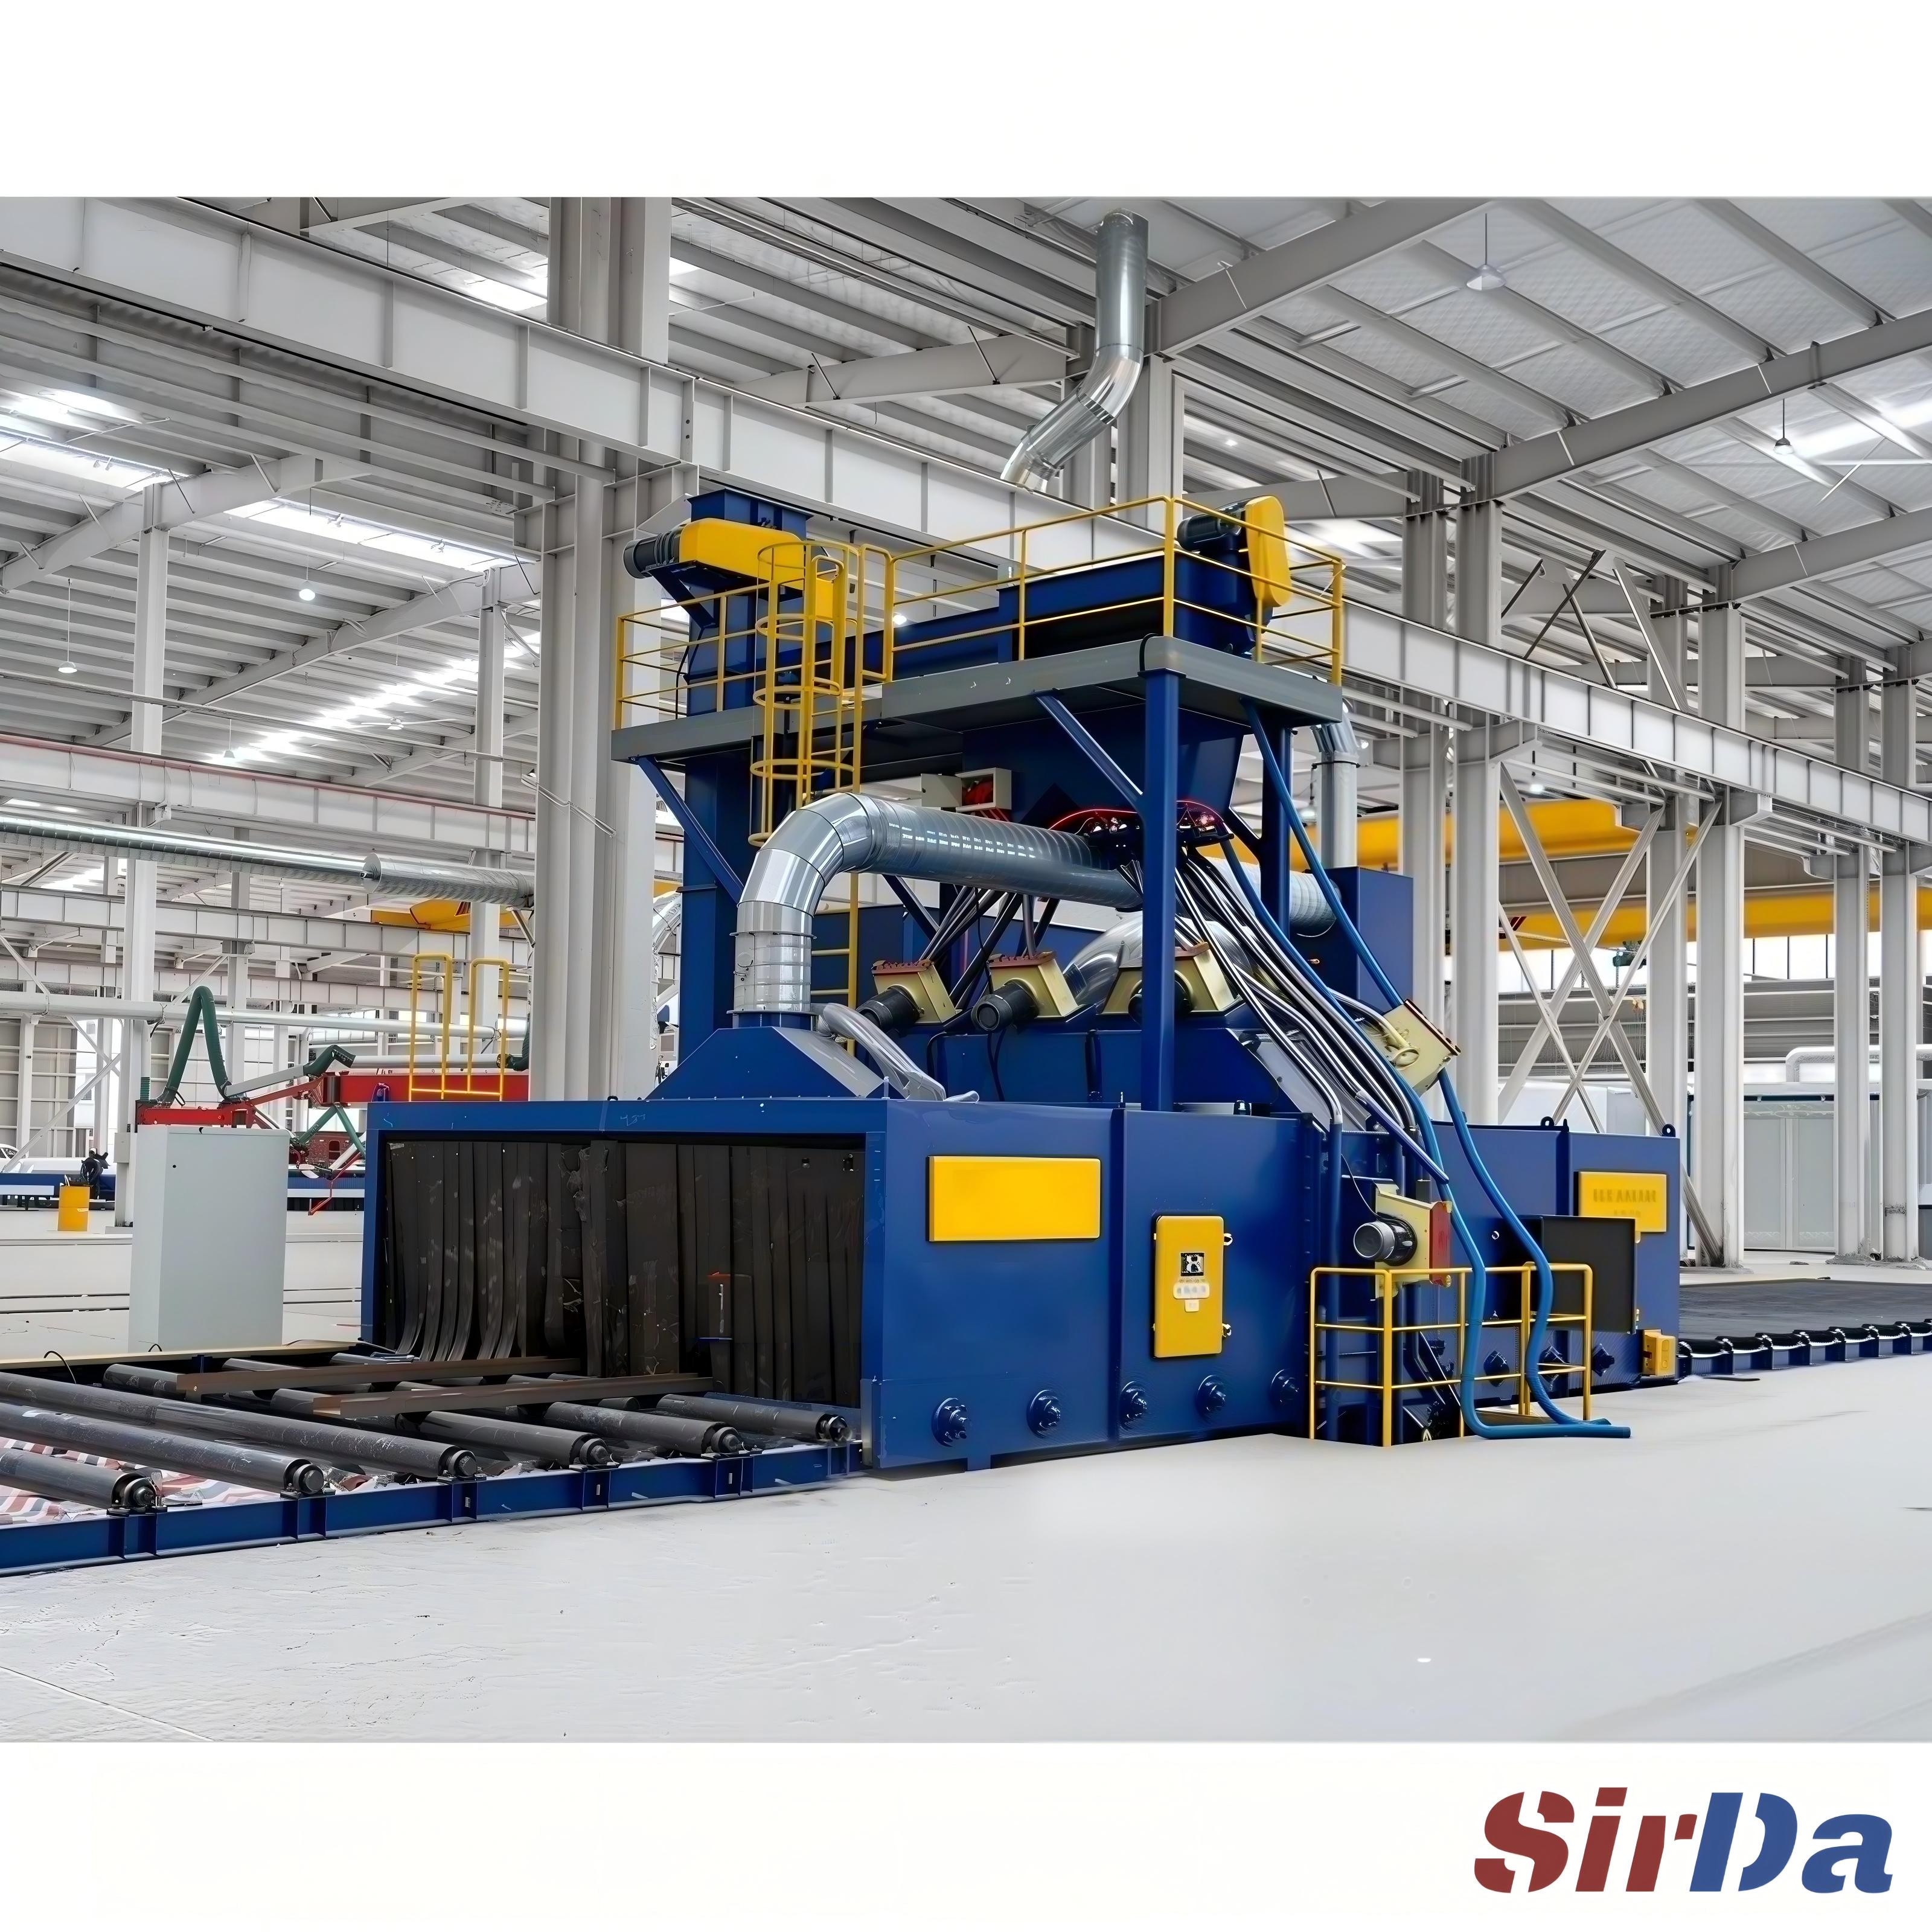
Sur une ligne à convoyeur à rouleaux, le débit est fixé par la vitesse à laquelle le profilé traverse les turbines tout en atteignant encore le Sa 2,5. Pour une rouille de grade B sur profilés de structure, la vitesse est typiquement de 1,2–2,5 m/min ; la rouille de grade C et la calamine épaisse imposent un passage plus lent, jamais plus rapide, car la seule façon de « rattraper » est de laisser de la calamine.
Les turbines à entraînement direct projettent l'abrasif à une vitesse de pointe de pale de 75–80 m/s (≈2 900 tr/min). Surveillez l'ampèremètre : chaque turbine doit tourner à 85–90 % de son courant nominal. Une chute soudaine signe presque toujours une baisse du niveau d'abrasif dans la trémie — un avertissement précoce de rupture de charge, pas un problème de moteur. Les dispositions multi-turbines (en haut et en bas, inclinées vers les âmes des poutres en I) existent précisément pour tuer les « ombres », cette bande manquée dans les recoins qu'une seule turbine ne peut atteindre.
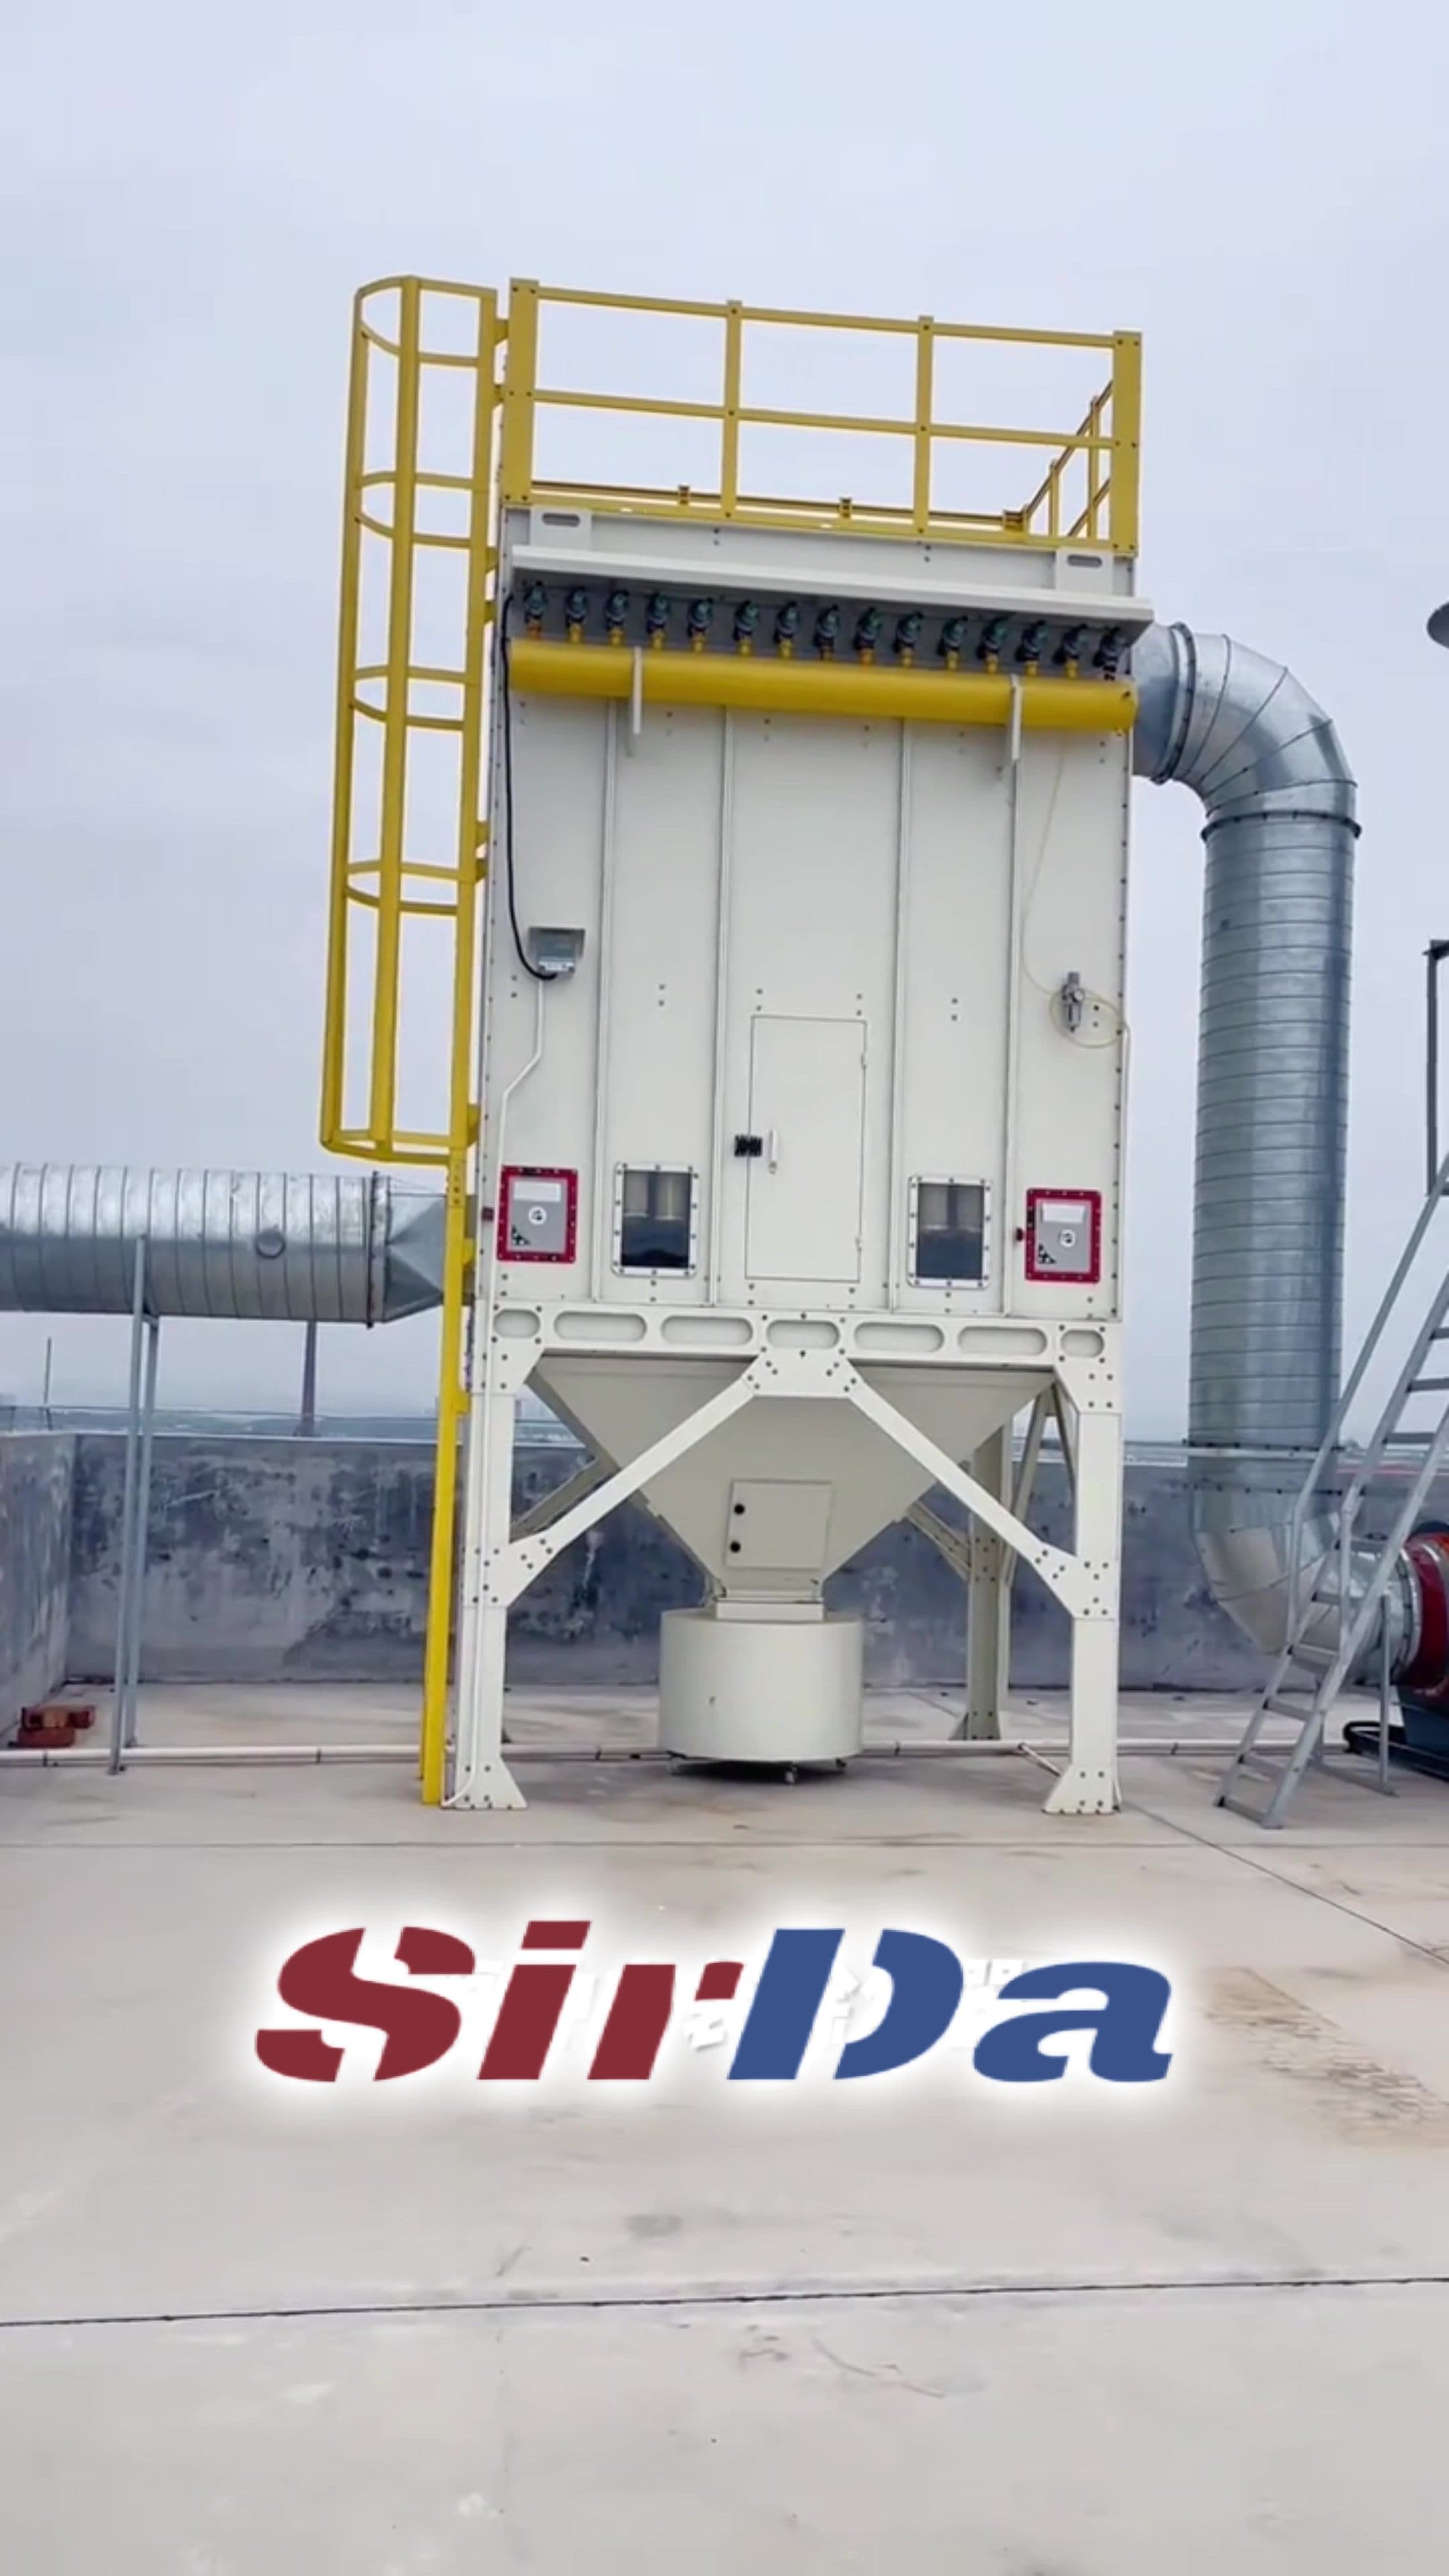
Le dépoussiérage est la troisième jambe. Une cabine sans dépoussiéreur sain est une boucle fermée de fines. Visez des émissions de cheminée inférieures à 5–10 mg/m³ avec un filtre à cartouches ou à manches dimensionné sur un rapport air/tissu que le séparateur peut soutenir ; la pression statique dans la chambre à air lavé est le chiffre qui dit si les fines sont extraites plutôt que recirculées. Pour les abrasifs ferreux, un séparateur magnétique récupère plus de 95 % du bon abrasif ; le reste est remplacé ou, en atelier fermé, aspiré pour éviter les grenailles noyées dans la surface finie.
Modes de défaillance qui ruinent le travail en silence
La plupart des rebuts de décalaminage ne sont pas spectaculaires. Ils sont petits, silencieux, et découverts des mois plus tard sous un revêtement qui échoue.
- Calamine résiduelle dans les coins — les âmes de poutres en I, les rayons internes et les talons de soudure sont les zones d'ombre classiques. Cause : convoyeur trop rapide, une turbine en sous-régime, ou une disposition avec un angle mort. Corrigez avant l'usinage, car on ne peut plus grenailler un joint soudé aussi facilement.
- Sur-grenaillage — pousser le profil au-delà de 75 µm gaspille abrasif et peinture, et sur des profilés de moins de ~1,5 mm provoque une déformation. Le grenaillage par turbine des tôles minces est un risque de déformation connu ; passez au grenaillage pneumatique basse pression ou au nettoyage chimique.
- Rouille de flash — l'acier nettoyé est une surface fraîche et réactive. Dans l'air humide ou côtier, la rouille apparaît en 4–6 heures ; en humidité élevée, en moins de 4 heures. Appliquez un primaire d'atelier zinque-silicate soudable (SSPC-Paint 20, ~15–25 µm d'épaisseur de film sec) dans cette fenêtre, ou huilez la tôle selon la cote ASTM D610 ≥8 pour le transport.
- Sels solubles laissés en place — la propreté visuelle ne voit pas les chlorures. Mesurez par la méthode Bresle (ISO 8502-9) et restez sous ~20–50 mg/m² ; le sel sous le revêtement provoque une corrosion interfaciale qu'aucun grade de grenaillage ne corrige.
- Contamination inter-lots — l'abrasif ramené d'un travail précédent plus sale ensemence le lot suivant de débris noyés. Gardez le mélange auditée et le séparateur propre.
- Acier graisseux à l'entrée — les huiles de laminage et graisses aveuglent le grenaillage et étalent. Dégraissez alcalin d'abord ; grenailler sur l'huile ne fait que la polir à l'intérieur.
La ligne directrice est simple : le décalaminage est le premier et le plus influent stade du système de protection anticorrosion, et son résultat se mesure et s'enregistre selon les normes plutôt qu'à l'œil. Spécifiez le grade Sa, la plage de profil et la limite de sel ensemble — puis vérifiez chacun avant que l'acier n'aille à la soudure ou à la ligne de peinture.