
Diagnostiquer un nettoyage irrégulier sur une même face
Une face d'une seule pièce qui se nettoie différemment du reste de cette même pièce relève du diagnostic, pas du réglage. Commencez par lire la forme du défaut : des stries dans le sens de l'avancement désignent une rotation insuffisante, un dégradé du clair au sombre désigne le bord d'un motif de projection, une ombre sur une arête désigne une obstruction, et une tache sombre isolée sur une face par ailleurs propre désigne le média. Séparez ensuite les trois variables qui produisent un nettoyage irrégulier - l'énergie délivrée, le temps de séjour et la couverture du motif - et testez-les une par une. Mesurez avec des éprouvettes Almen disposées en grille, avec des plaquettes témoins, avec le profil de surface de la face suspecte et par rapport au référentiel écrit, où SSPC-SP 10 admet au plus 5 pour cent de salissures aléatoires par unité de surface. Modifiez une seule variable à la fois, la géométrie d'abord, et remesurez après chaque changement.
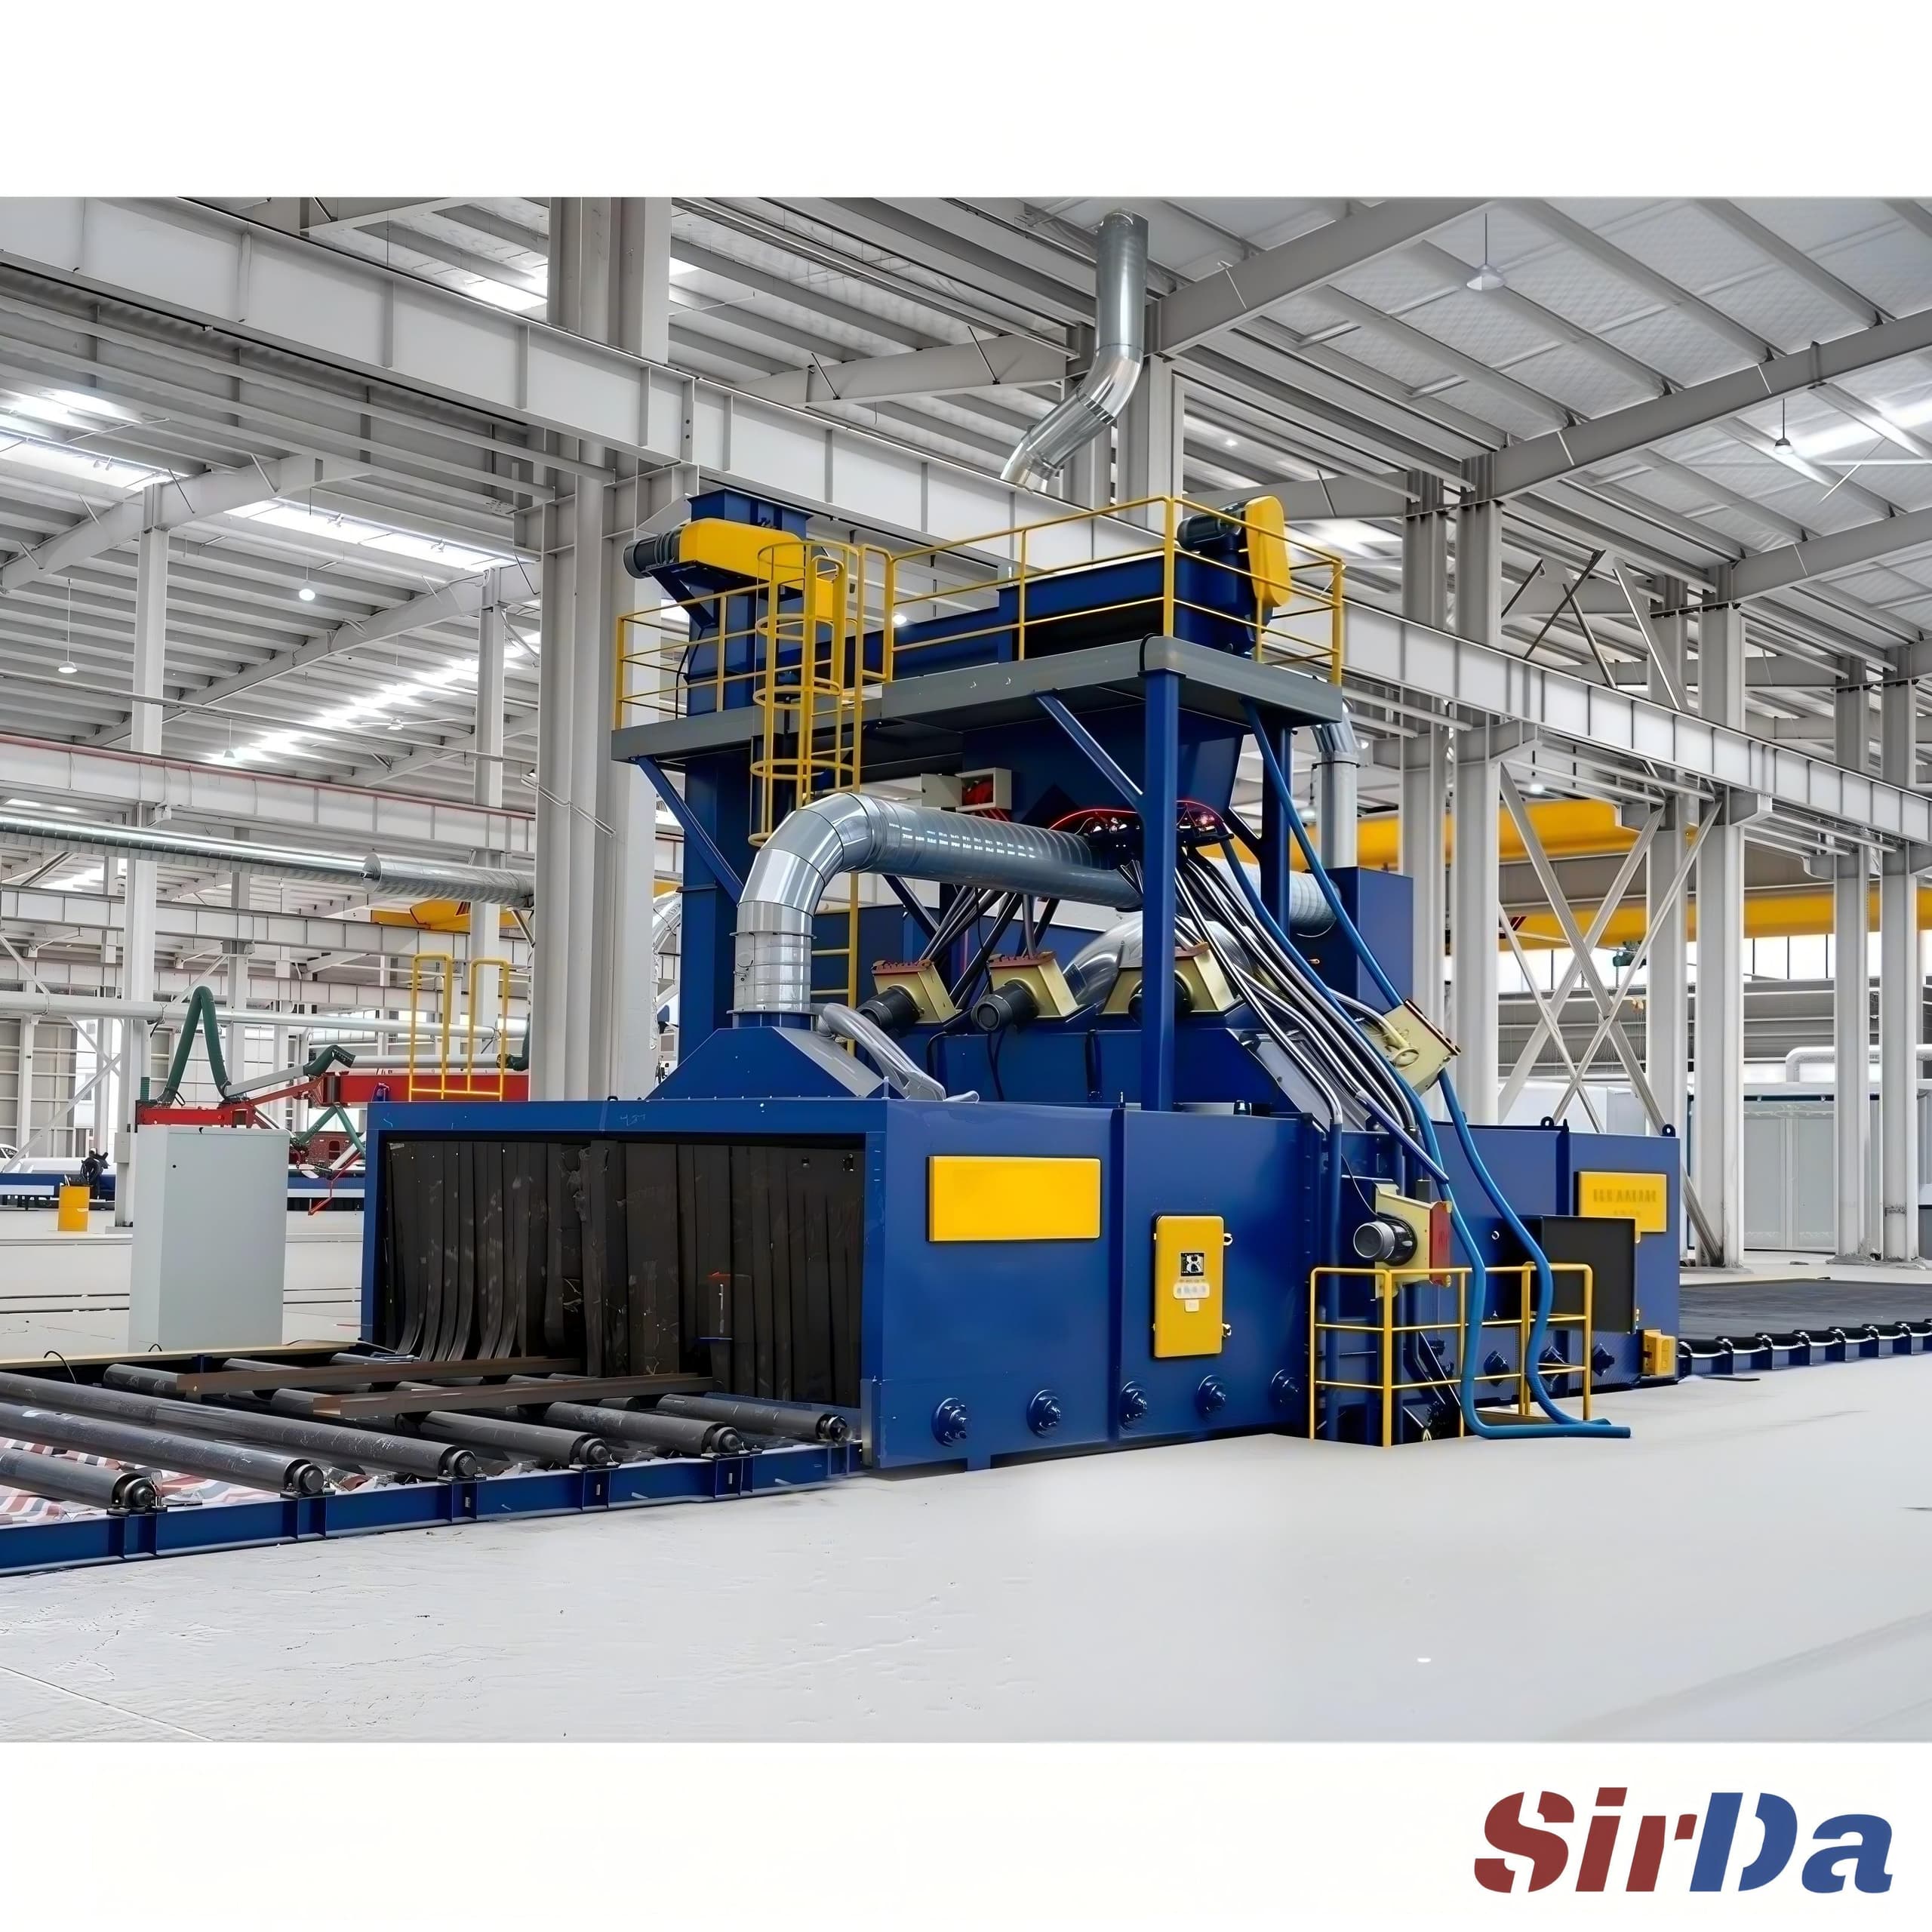
Une face d'une seule pièce qui se nettoie différemment du reste de cette même pièce n'est pas un problème de réglage, c'est un problème de diagnostic. La réaction habituelle — augmenter la pression, ajouter du média, ralentir le convoyeur — s'attaque au symptôme alors que la cause est presque toujours géométrique, et le résultat est souvent une surface plus dégradée qu'avant. Le diagnostic suit un seul sens : repérer où se situe la zone mal nettoyée, séparer les trois variables qui peuvent la produire, puis mesurer.
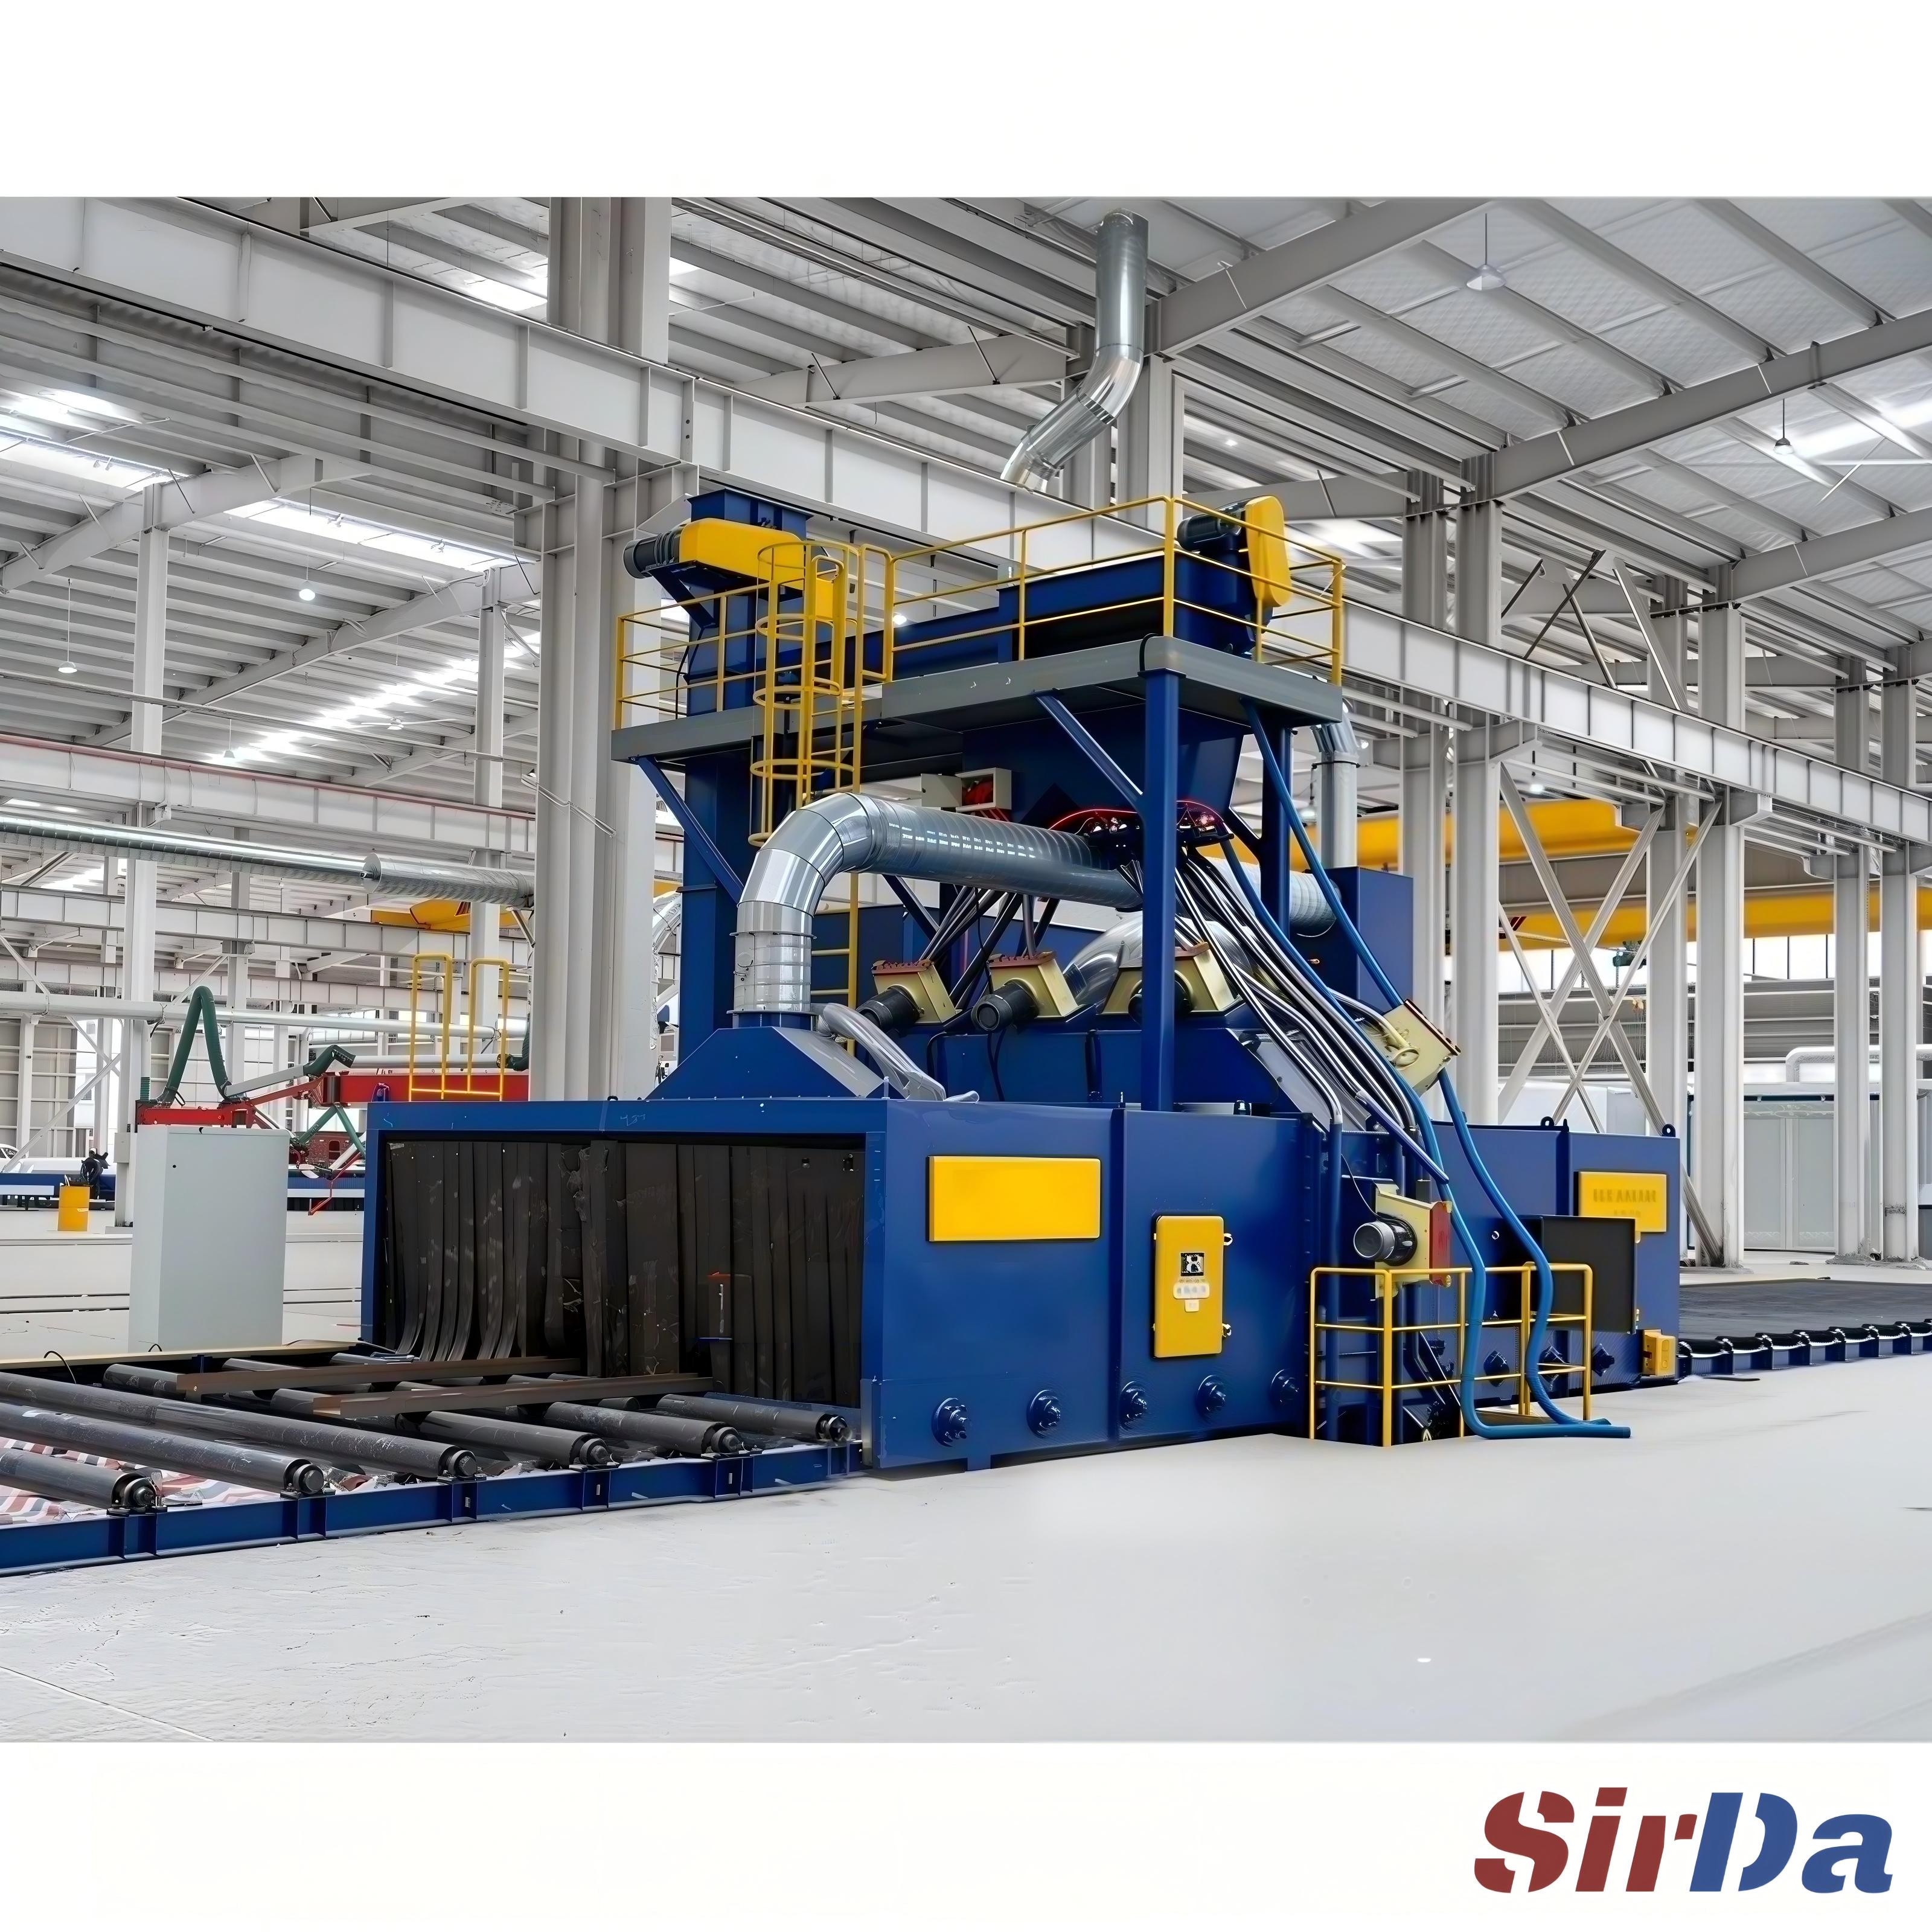
Le motif est la preuve
Notez où se trouve le défaut avant de regarder la machine. La géométrie de la zone mal nettoyée désigne la cause plus vite que n'importe quel réglage.
- Des stries dans le sens de l'avancement de la pièce. La pièce est nettoyée par bandes et non dans son ensemble. Le plus souvent elle ne tourne pas ou ne bouge pas assez pendant le temps qu'elle passe sous le jet : une même bande de la surface reçoit l'essentiel du média, le reste ne vit que de média ricoché.
- Un dégradé du clair au sombre sur une même face. C'est le bord d'un motif de projection. Soit les turbines ne recouvrent pas assez leurs motifs, soit la pièce n'est pas centrée dans le motif, soit la distance de jet s'est allongée.
- Une ombre sur une arête ou un coin. Quelque chose bloque le flux : un montage, une pièce voisine suspendue trop près, ou une plaque de protection usée qui mord dans le motif.
- Une tache sombre isolée sur une face par ailleurs propre. C'est presque toujours le média : un agglomerat, un lit de matière qui se fige, ou une bouffée de poussière venue du séparateur et qui frappe la pièce d'un seul coup.
- Une face entière plus sombre, sans motif visible. Examinez d'abord l'état du média et la pression à la buse, car un problème d'énergie touche toutes les faces de toutes les pièces, pas une seule.
Marquez le défaut avant le sablage : indiquez de quelle face il s'agit, notez l'orientation de la pièce dans la machine et conservez une pièce non sacrifiée comme référence. Comparer la même face sur trois pièces consécutives dit si la cause voyage avec la machine ou avec la pièce.
Trois variables, testées une par une
Un nettoyage irrégulier additionne trois choses : l'énergie délivrée, le temps de séjour et l'exhaustivité de la couverture. On les modifie presque toujours ensemble, et c'est pourquoi le problème survit au réglage.
L'énergie, c'est l'état du média et la pression à la buse. Un média qui a fait assez de cycles dans la machine a perdu sa répartition granulométrique et s'est chargé de poussière, et les fines ne font presque rien. Criblez, gardez une population de grenaille homogène, maintenez un niveau de réserve correct pour que la vanne d'alimentation n'aspire pas d'air, et traitez la poussière dans le flux comme une panne distincte et non comme un problème de média. La pression se mesure à la buse, pas au compresseur : un long tuyau et une buse usée peuvent coûter 20 psi sur le trajet, et une machine pilotée à un consigne jamais mesurée n'est pas une machine pilotée du tout.
Le temps de séjour, c'est le trajet de la pièce dans la zone de sablage. Sur un convoyeur à rouleaux continu, les vitesses de travail des machines publiées se situent autour de 0,5 à 2,5 m/min ; sur les lignes à rouleaux inclinés, la pièce tourne à environ 10 à 30 tr/min. Ces deux nombres fixent combien de temps un point quelconque de la surface reste sous le flux. Modifier la vitesse de convoyage change l'intégrale de temps de l'abrasion sur la pièce, et elle change de la même façon pour toutes les pièces : c'est pourquoi la vitesse règle les problèmes par lots et jamais un seul côté.
La couverture, c'est de la géométrie pure. Les turbines doivent projeter des motifs qui se recouvrent sur toute la largeur de la pièce, et la pièce doit occuper le milieu de ce motif, pas son bord. La distance de jet arbitre entre énergie d'impact et étalement, avec 250 à 350 mm comme compromis usuel pour les travaux courants, et un angle d'impact proche de 75° qui donne le meilleur équilibre entre pouvoir de coupe et rejet. Une face sous-sablée alors que la face opposée est propre relève presque toujours d'un problème de couverture : aucun temps de séjour supplémentaire n'y remédiera, puisque le média n'y arrive simplement pas.
Mesurer avant d'ajuster
L'intérêt du diagnostic est d'arriver à des chiffres et non à des impressions.
- Des éprouvettes Almen disposées en grille. Fixez-les aux coins et au centre de la face et mesurez la flèche après le cycle. Des valeurs comprises dans les 10 % autour de la moyenne indiquent une uniformité acceptable ; un écart plus large signale une intensité délivrée irrégulière, et la grille indique où.
- Des plaquettes témoins. Des plaques de acier rouillé identiques sur la même grille montrent le même défaut visuellement, sans aucun instrument à lire.
- Le profil de surface de la face. Mesurez le Ra en plusieurs points de la face suspecte. L'écart-type d'un point à l'autre est le chiffre qui compte ; une bonne moyenne avec une forte dispersion est toujours un produit rebuté.
- La comparaison au référentiel écrit. La norme SSPC-SP 10 admet au plus 5 % de salissures aléatoires par unité de surface, une unité de surface étant un carré de 76 mm sur 76 mm ; SSPC-SP 6 en admet 33 %, et SSPC-SP 5 n'en admet aucune. Un défaut qui échoue sur une seule face condamne la pièce, quelle que soit l'apparence du reste.
L'ordre qui referme vraiment le sujet
Ne modifiez qu'une variable à la fois, dans cet ordre : d'abord la géométrie (position des turbines, recouvrement des motifs, distance de jet, angle d'impact, dégagement des montages), ensuite le temps de séjour (rotation et vitesse de convoyage), puis l'énergie (état du média, état de la buse, efficacité du séparateur), enfin le captage des poussières. Re-mesurez après chaque changement. Modifier deux variables à la fois, c'est la façon dont une usine passe six mois sur un défaut qu'une simple correction d'angle aurait supprimé.
Si le motif reste irrégulier après tout cela, la variable restante est la pièce elle-même : une pièce de fonderie dont la calamine est épaisse et irrégulière, une pièce pas assez rigide pour présenter une face stable, ou un montage qui change de forme d'une pièce à l'autre. SIRDA construit des machines à convoyeur à rouleaux, à crochet et des cabines de sablage pour ce type de travail, et la configuration de machine qu'il faut discuter en premier reste toujours celle qui place la pièce au milieu du motif.