Q37
Grenailleuse à crochet
Pièces moulées et pièces suspendues complexes
Découvrir la machine
Accueil / Machines / Machine de sablage par projection à têtes montées au-dessus pour petites pièces de fonderie et pièces embouties
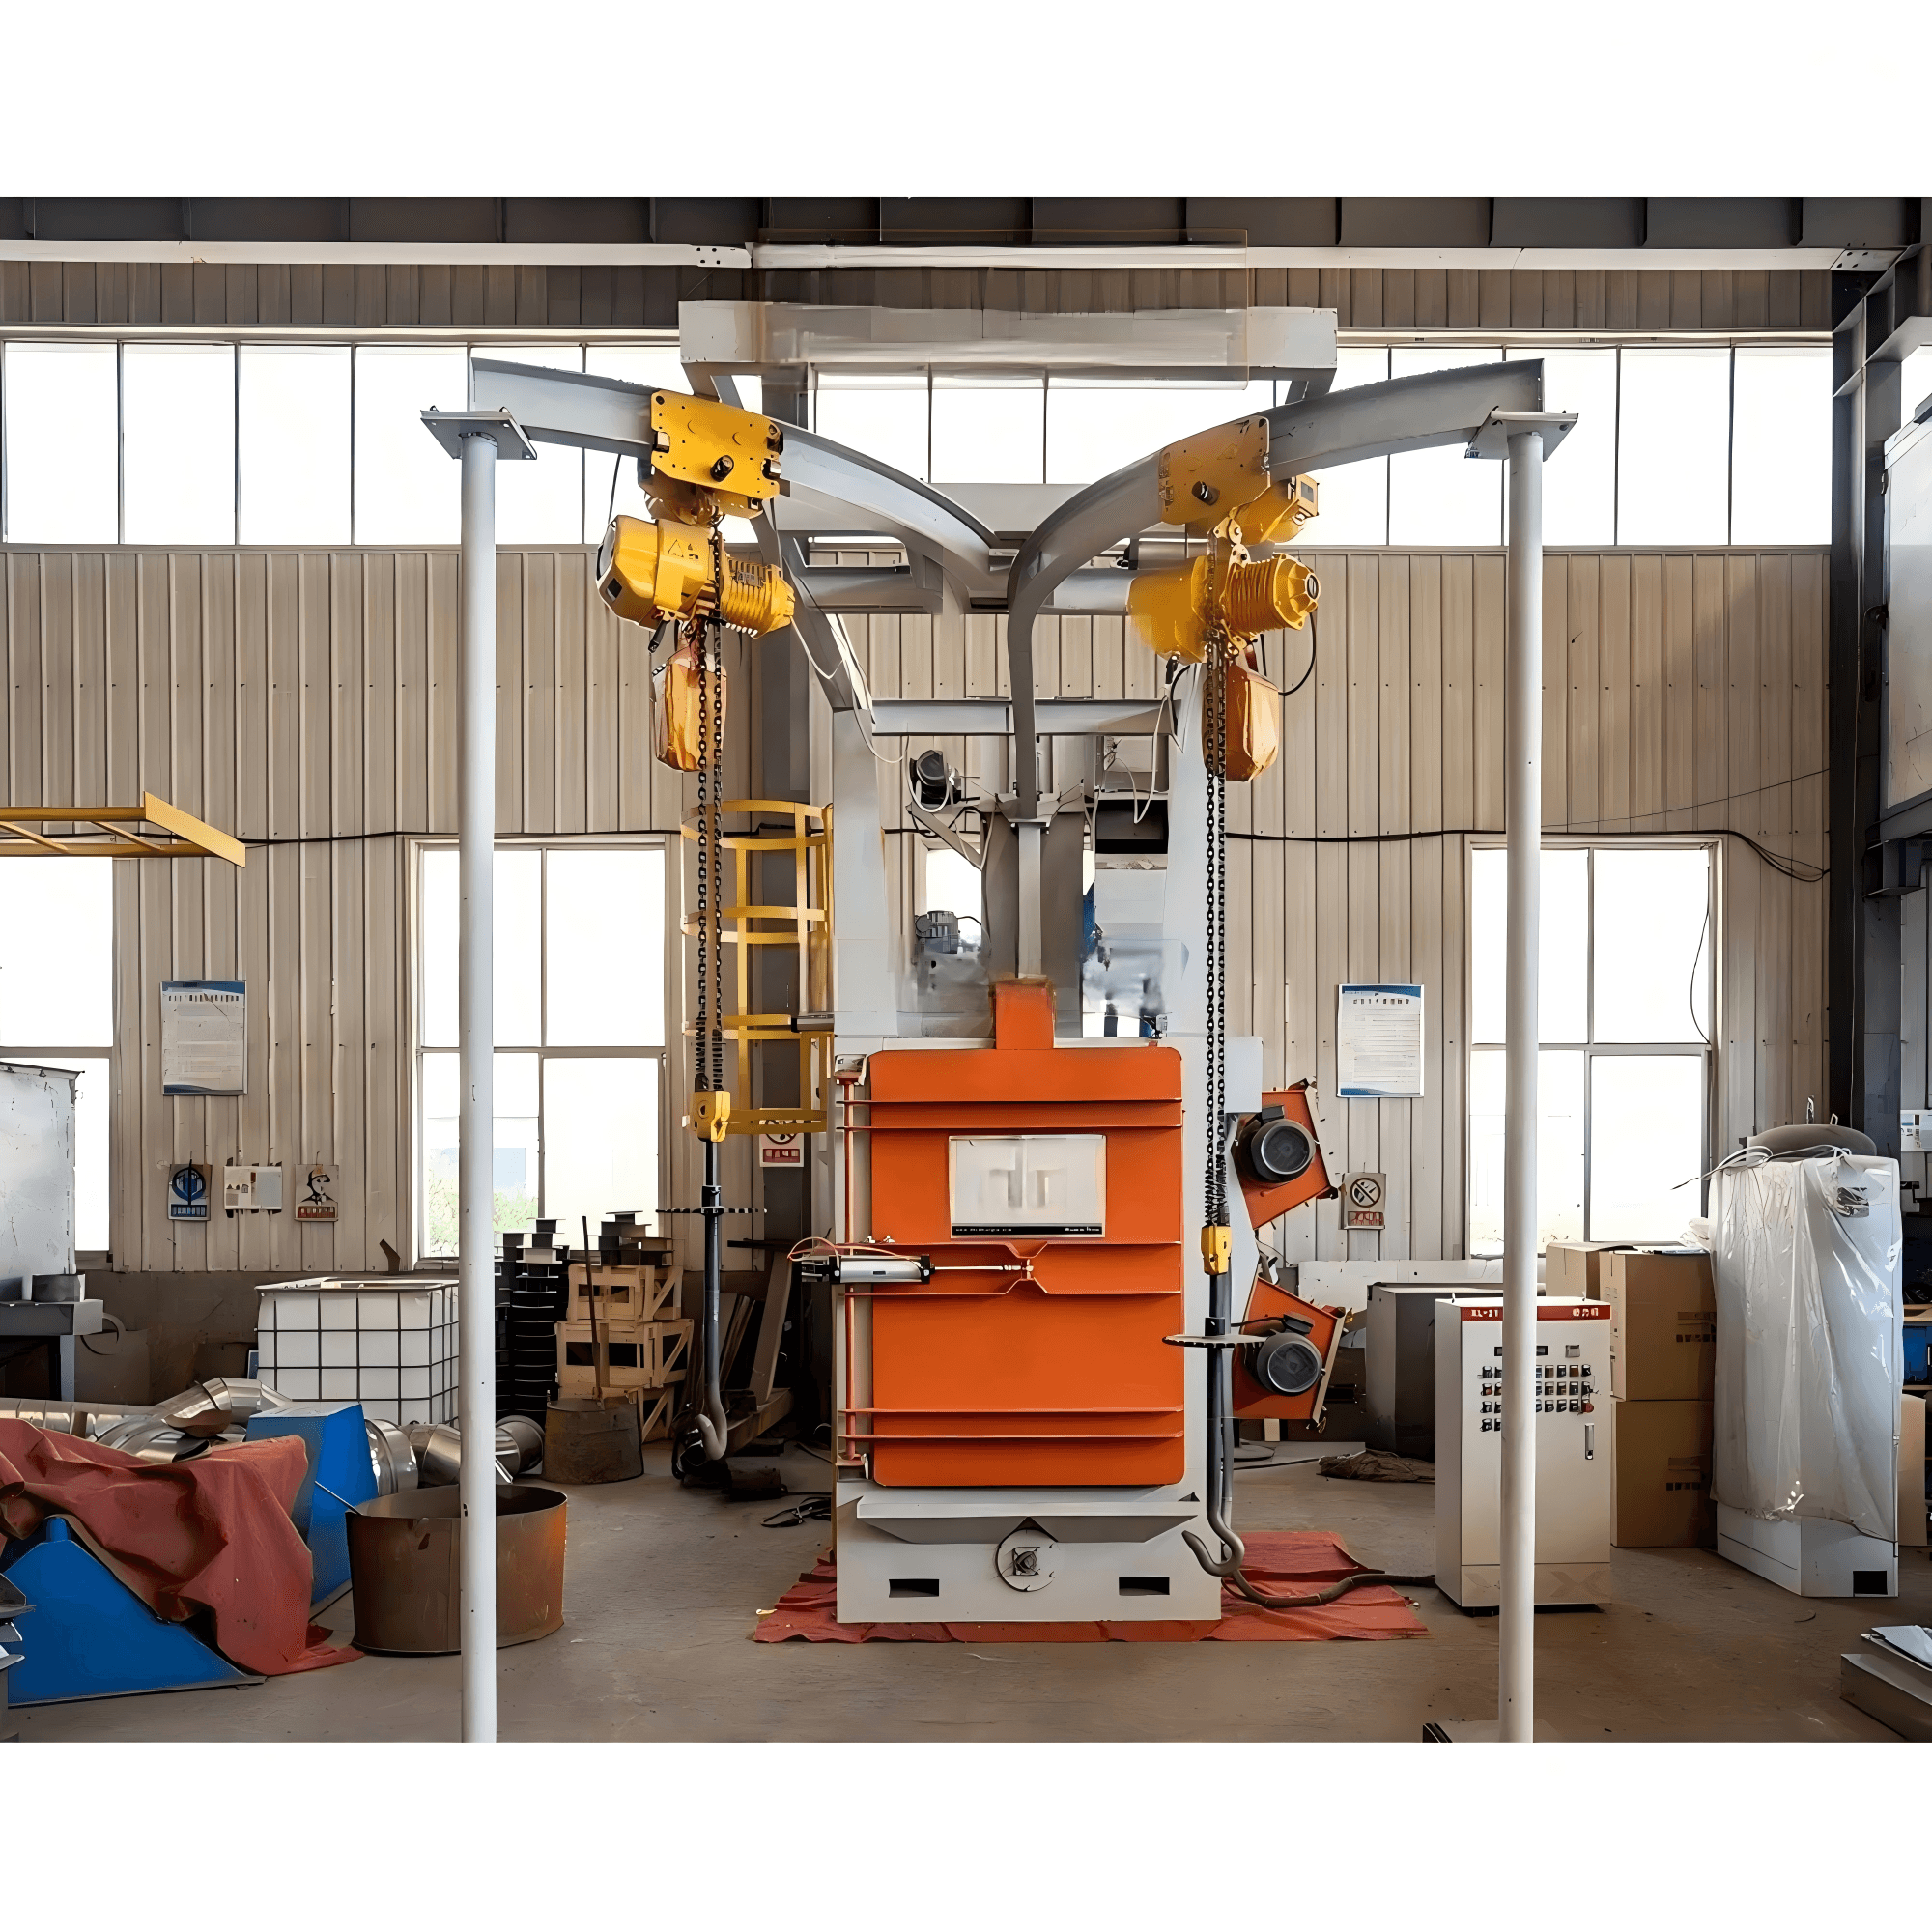
Une machine de sablage par projection par lots dont les têtes de projection sont montées au-dessus d'une chambre horizontale et dont la décharge se fait par une trappe en bas. Les petites pièces de fonderie et les pièces embouties sont nettoyées dans plusieurs directions pendant un même cycle, sans bridage ni accrochage sur crochet.
Lire les détails du produit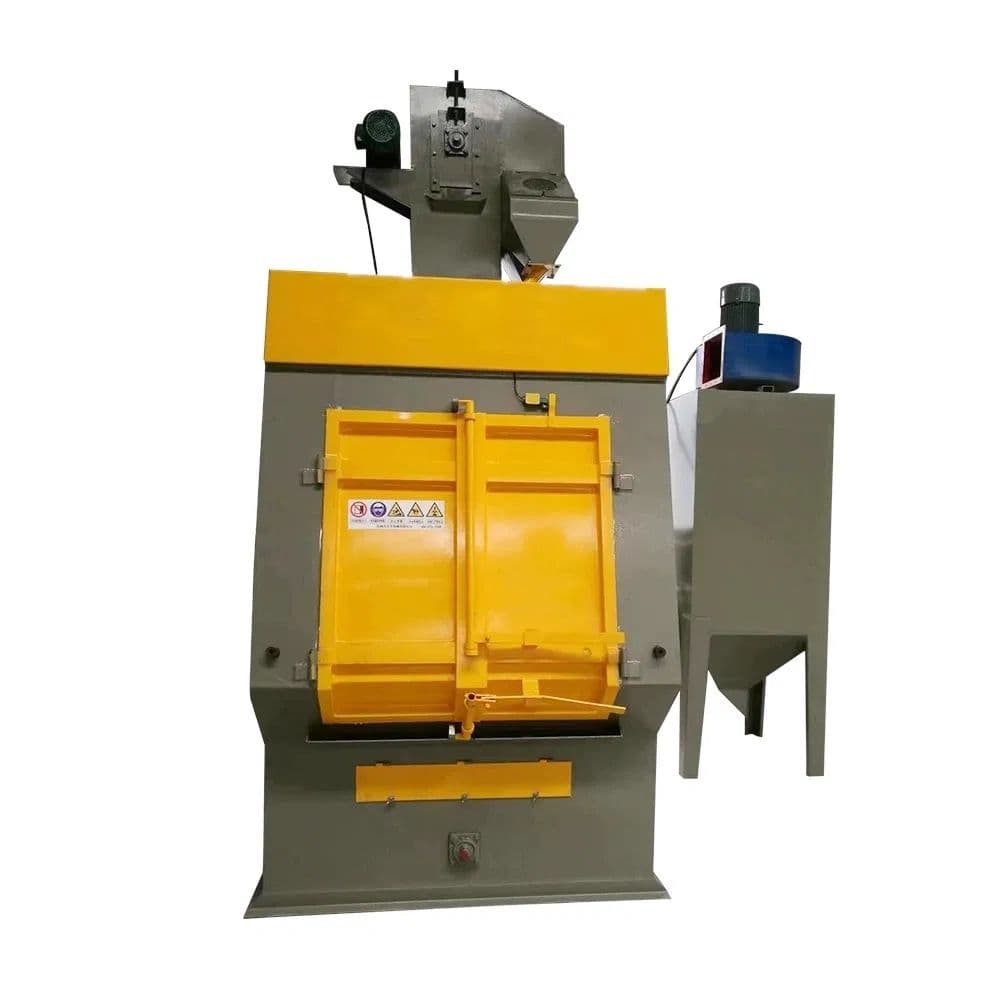
La plupart des lignes de nettoyage des petites pièces de fonderie et des pièces embouties sont vendues d'après la manière dont elles transportent la pièce : à crochets, à bande, à plateau, à convoyeur à rouleaux. Cette machine est nommée d'après la manière dont elle projette. Les têtes de projection sont montées au-dessus d'une chambre horizontale, les pièces sont traitées de haut en bas, et la sortie du lot se fait par une trappe située sous la chambre.
Cette disposition compte pour la géométrie des pièces visées. Les petites pièces de fonderie présentent des nervures fines, des parois minces et des cavités borgnes. Une seule source de projection dirigée d'un côté laisse la face opposée partiellement dans l'ombre, et l'opérateur compense en réorganisant le lot et en le repassant. Lorsque plusieurs têtes de projection interviennent dans la même chambre, un passage applique le média sur les faces supérieures, les parois latérales et les faces inférieures en même temps, et le nombre de manipulations par lot diminue d'autant.
Le même raisonnement vaut pour les pièces embouties, généralement fines, plates et empilées serrées. Le média projeté depuis le dessus atteint directement les faces ouvertes, sans avoir à retourner les pièces une à une.
La machine est configurée autour des pièces que vous y faites passer, plusieurs points doivent donc être tranchés d'abord.
La pièce est le point de départ. Les petites pièces de fonderie et les pièces embouties diffèrent par l'épaisseur de paroi, par la profondeur des cavités et par la part de surface qui reste masquée lorsque la pièce est dans la chambre. Transmettez les plans ou des échantillons, et indiquez quelles surfaces doivent réellement être nettoyées et lesquelles doivent être masquées.
Les têtes de projection et leur disposition sont ensuite vérifiées par rapport à cette géométrie : combien de têtes sont nécessaires, où chacune est dirigée, et comment le flux de média est mis en forme pour pénétrer dans les cavités sans laisser d'angle mort sur les arêtes. L'intensité est réglée selon la pièce, car le réglage qui enlève la calamine d'un carter en fonte marquera un support embouti mince.
Le média lui-même découle de l'état de surface recherché et de la cadence d'enlèvement visée, et il doit être compatible avec les pièces d'usure de la machine.
Les équipements périphériques - cyclone, dépoussiéreur et où ils évacuent - sont confirmés par rapport à la cellule, y compris la position de chargement, l'accès pour la maintenance autour de la chambre et la manière dont le lot est introduit et repris.
Enfin le périmètre de commande est arrêté : quelles étapes du cycle sont automatiques, comment la recette change entre les types de pièces et quels verrous la ligne doit posséder. Les besoins d'interface avec les installations voisines sont exprimés en même temps.
La construction de la machine, le volume de la chambre et le comportement du cycle sont confirmés par rapport à la pièce et au gabarit de la cellule avant toute remise de prix.
Partagez une photo ou un plan, le matériau, les dimensions maximales et la cadence attendue pour étudier une configuration adaptée.
Envoyer vos besoinsQ37
Pièces moulées et pièces suspendues complexes
Découvrir la machine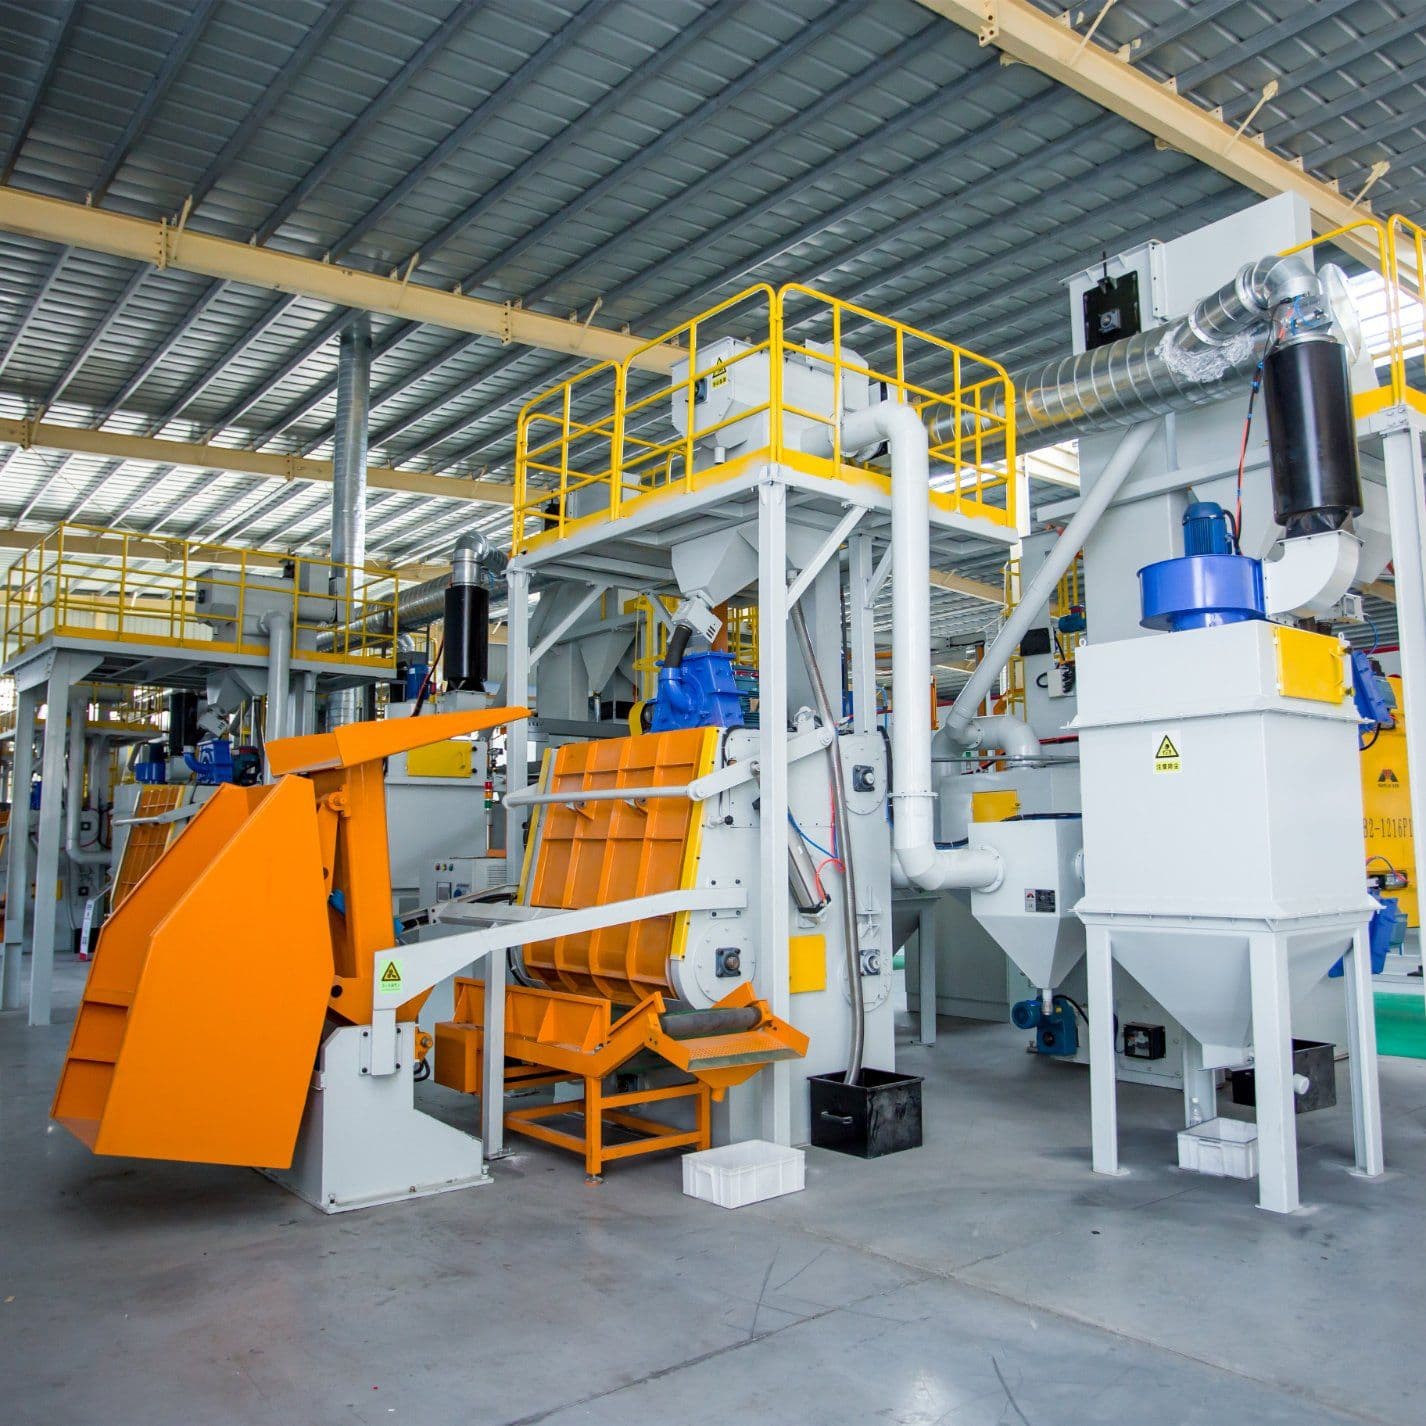
Nettoyage par lots
Une machine à traitement par lots qui porte les pièces sur une bande caoutchouc souple et les fait culbuter dans un jet centrifuge en console, afin de décaper les pièces en cuivre et en aluminium à faible paroi sans les déformer, sans les marquer et sans les presser.
Découvrir la machine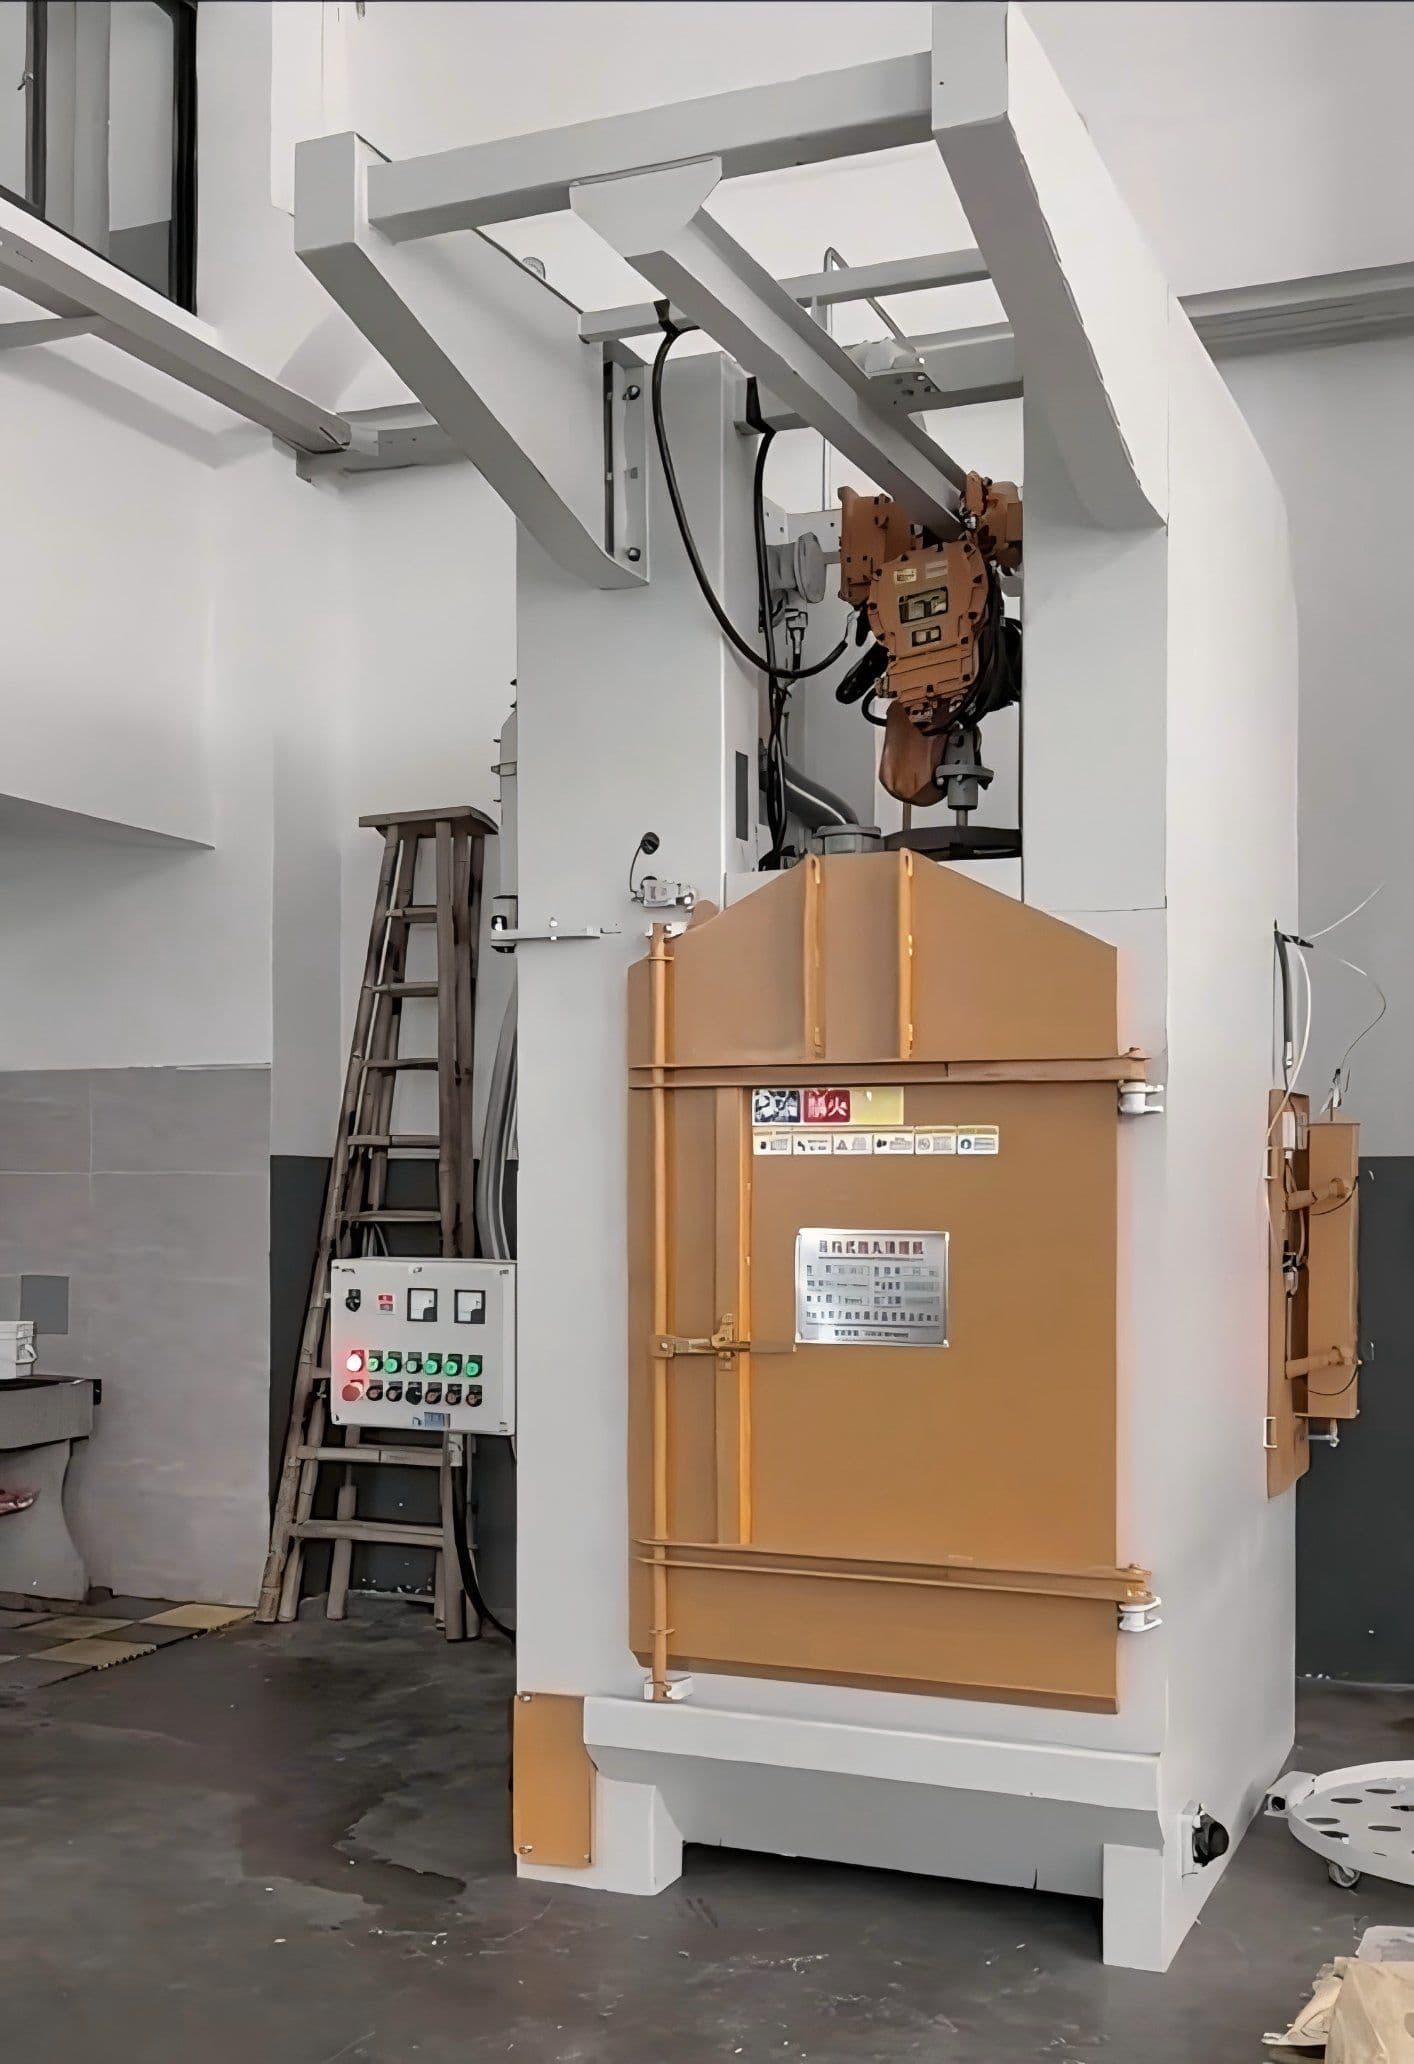
Nettoyage par lots
La machine à sablage à crochet rotatif combine la révolution du bras porte-hooks avec la rotation de la pièce sur son propre axe, si bien que chaque point de la surface d'une pièce forgée passe périodiquement devant le jet de média et que la bande d'ombre laissée par une source fixe disparaît.
Découvrir la machine