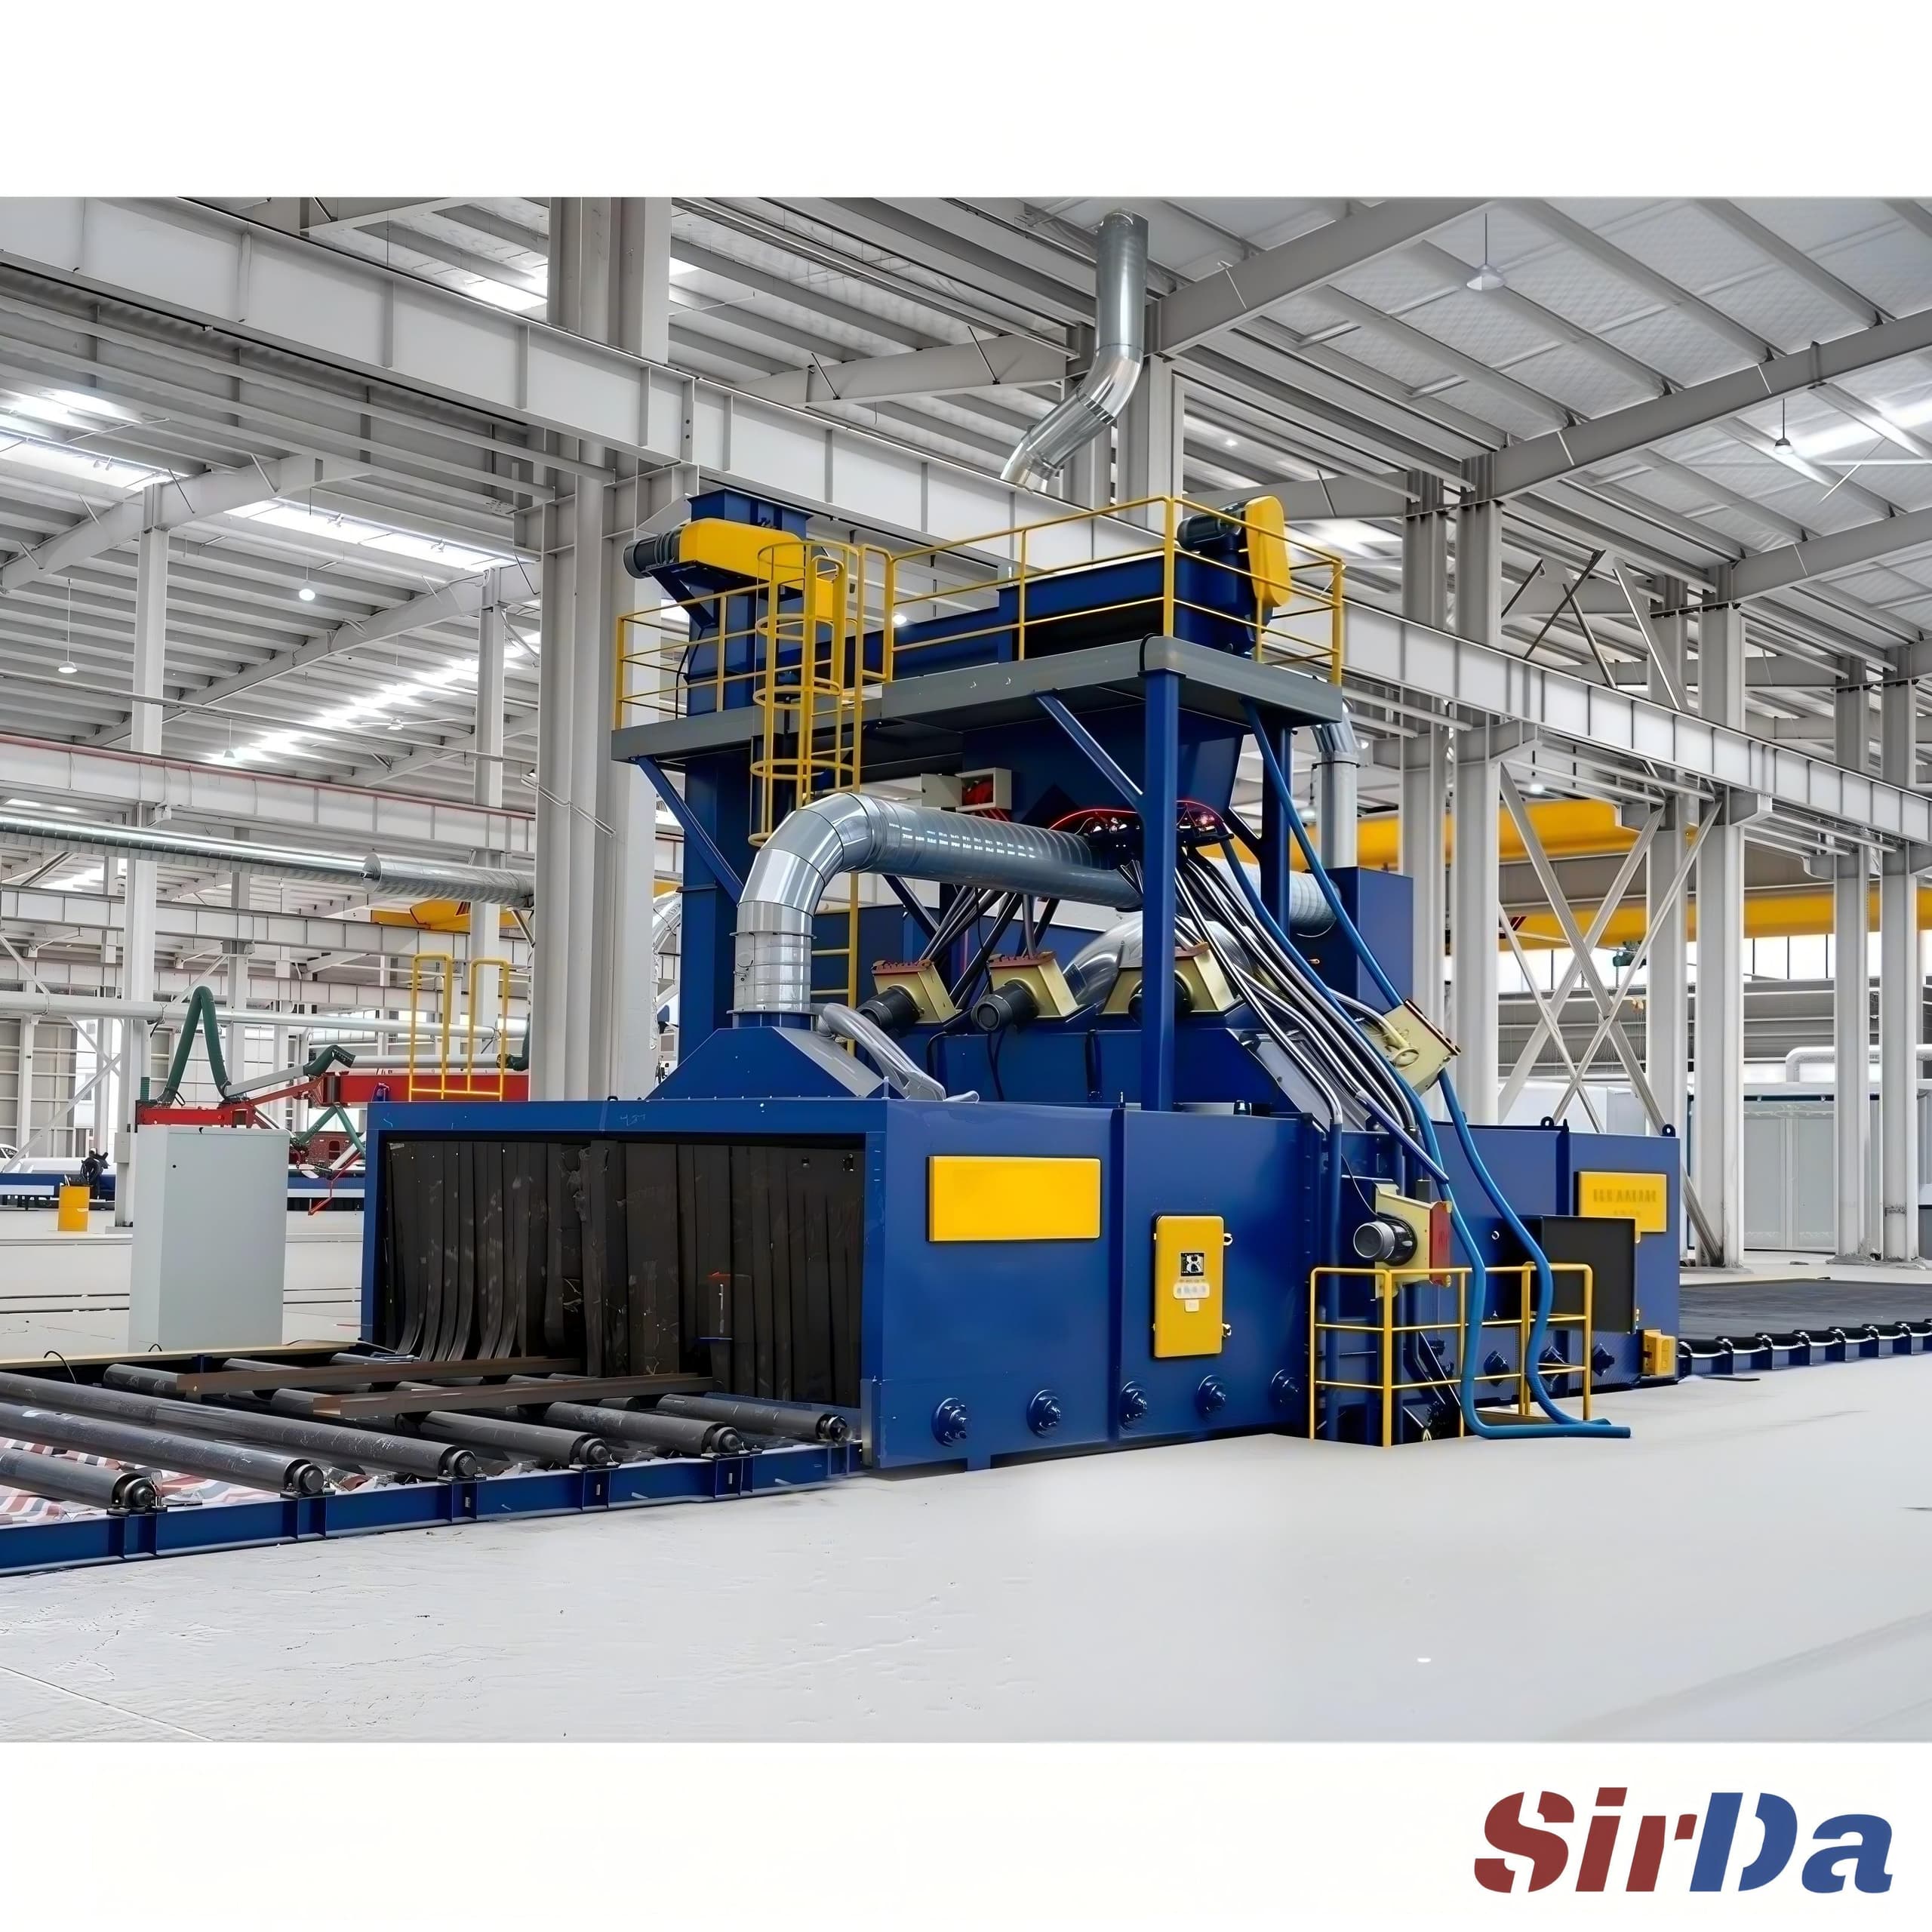
Q69
Grenailleuse à convoyeur à rouleaux
Tôles, profilés et structures métalliques
Découvrir la machine
Accueil / Machines / Système de récupération du abrasif pour lignes de grenaille à rouleaux
Un système de récupération du abrasif pour ligne de grenillage à rouleaux referme la boucle entre la chambre de projection et l'alimentation en abrasif : le média usagé et les débris détachés de la pièce sont séparés avant que le média ne revienne aux roues. La qualité de la récupération détermine le coût des consommables, la fréquence d'entretien des roues et la régularité de la ligne.
Lire les détails du produit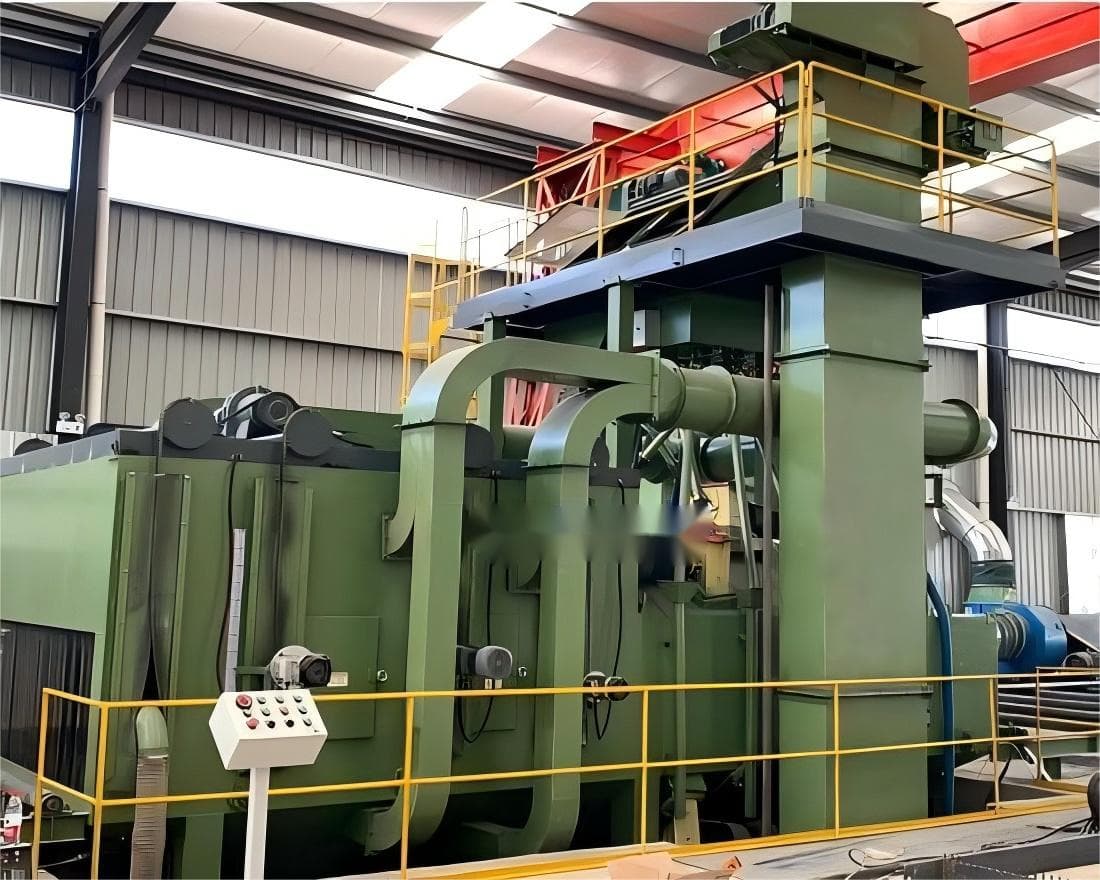
Dans une ligne de grenillage à rouleaux continue, l'alimentation en abrasif ressemble à un détail de consommation et se comporte comme un centre de coûts. Le grillage ou le fil d'acier est projeté sur la pièce par les roues de grenillage, se fragmente en particules plus fines au cours du travail et se charge de deux populations indésirables : les grains trop fins pour rester utiles et les débris arrachés à la pièce elle-même. Tout ce qui n'est pas séparé avant que l'abrasif ne revienne aux roues repart dans la chambre.
C'est exactement le rôle d'un système de récupération d'abrasif. Il se place entre la chambre de projection et l'alimentation en abrasif et accomplit une seule chose : séparer les trois populations afin que seul un abrasif encore utilisable revienne aux roues.
Une roue de grenillage ne nettoie pas le média, elle le consomme. Chaque impact enlève un peu de surface au grain, et le grain voyage depuis la roue, traverse la chambre, suit le chemin de récupération et revient à la roue. Si ce chemin ne sait pas trier par granulométrie et par densité, le cycle censé préserver le média le détruit lentement.
Trois modes de défaillance en découlent directement. Ils se ressemblent sur le terrain mais ont des causes totalement différentes, et méritent donc d'être distingués.
Aucun de ces modes ne se manifeste par un événement spectaculaire. Ils s'accumulent, et c'est pourquoi le système de récupération doit être conçu et contrôlé comme une partie de la machine, et non comme un accessoire ajouté plus tard.
Le chemin qui ramène le média de la chambre au silo de recharge est une suite de séparations, et chaque étape élimine une population différente. L'ordre compte davantage que la sophistication d'une étape isolée.
Une conséquence pratique de cet ordre passe facilement inaperçue quand une ligne est achetée pièce par pièce. Chaque étage ne fonctionne que si le matériau qui y arrive est dans un état prévisible. Un séparateur alimenté avec un média chargé de débris ne se comporte pas comme le même séparateur alimenté avec du média propre, et le réglage correct lors de la mise en service ne l'est plus une fois que la ligne a traité une série de pièces de production. La performance de récupération est donc un état entretenu, pas une caractéristique figée.
L'abrasif s'achète au poids, et la fraction utile de ce poids dépend de ce que le système de récupération conserve et de ce qu'il rejette. Un système qui renvoie trop de fines semblera efficace sur le papier, puisque davantage de média revient au silo, et consommera en réalité le média plus vite, car les fines ne décapent pas et sont consommées quand même. Un système qui rejette trop violemment produit l'inverse : le volume récupéré paraît faible et le coût de complément d'abrasif augmente.
Le même mécanisme se retrouve dans la maintenance. Un média laissé à se fragmenter arrive au chemin de récupération sous forme de mélange et non de flux uniforme, et un flux mélangé modifie la façon dont le matériau circule, dont les chemises s'usent et dont le carter s'use à la racine des lames. La roue de grenillage est la pièce d'usure la plus coûteuse de la ligne, et sa durée de vie est déterminée par l'état du média qui lui arrive, pas par le nombre d'heures passées.
Un troisième effet passe souvent sous silence. La charge de poussière dans la chambre dépend largement de ce que le chemin de récupération laisse passer vers l'aval. Quand fines et débris sont entraînés dans le filtre au lieu d'être séparés, le filtre travaille davantage, la perte de charge monte et le ventilateur d'extraction doit tourner plus fort pour maintenir la même depression dans la chambre. La performance de récupération est donc aussi un coût de dépoussiérage, et elle se relie directement au dimensionnement de l'extraction.
Un système de récupération intégré à la machine est la bonne configuration lorsque la ligne fait passer en continu une série de pièces dans une chambre de projection et que le même abrasif doit être réutilisé sur de nombreuses pièces. C'est le cas normal d'une ligne à rouleaux : le budget d'abrasif ne tient que si la fraction récupérée suffit à réduire le complément à un niveau acceptable.
La configuration importe moins lorsque le volume de travail est faible, que les pièces sont peu nombreuses et lourdes, ou que le média est intrinsèquement de courte durée dans l'application. Une machine à lots qui traite quelques grosses pièces de fonderie par semaine n'a pas besoin d'une boucle de récupération continue pour être rentable, et en équiper une ajoute de l'investissement et de la maintenance pour un rendement très faible. Il en va de même quand la pièce est assez fragile pour que la charge de débris constitue la contrainte dominante : le chemin de récupération doit alors rester franchement ouvert, et l'on ne peut pas supposer un taux de récupération élevé.
Pour une production mixte, où une ligne traite à la fois de petites pièces en volume et occasionnellement des pièces lourdes, le système de récupération doit être conçu pour le cas qui le met réellement à l'épreuve. Un séparateur qui traite bien les fines peut néanmoins s'encrasser sur les gros débris de pièce lourds, et c'est exactement là que se voit la différence entre un chemin de récupération conçu et un chemin improvisé.
Chaque point ci-dessous est examiné par rapport au besoin réel de production plutôt que fixé à l'avance.
Partagez une photo ou un plan, le matériau, les dimensions maximales et la cadence attendue pour étudier une configuration adaptée.
Envoyer vos besoinsQ69
Tôles, profilés et structures métalliques
Découvrir la machine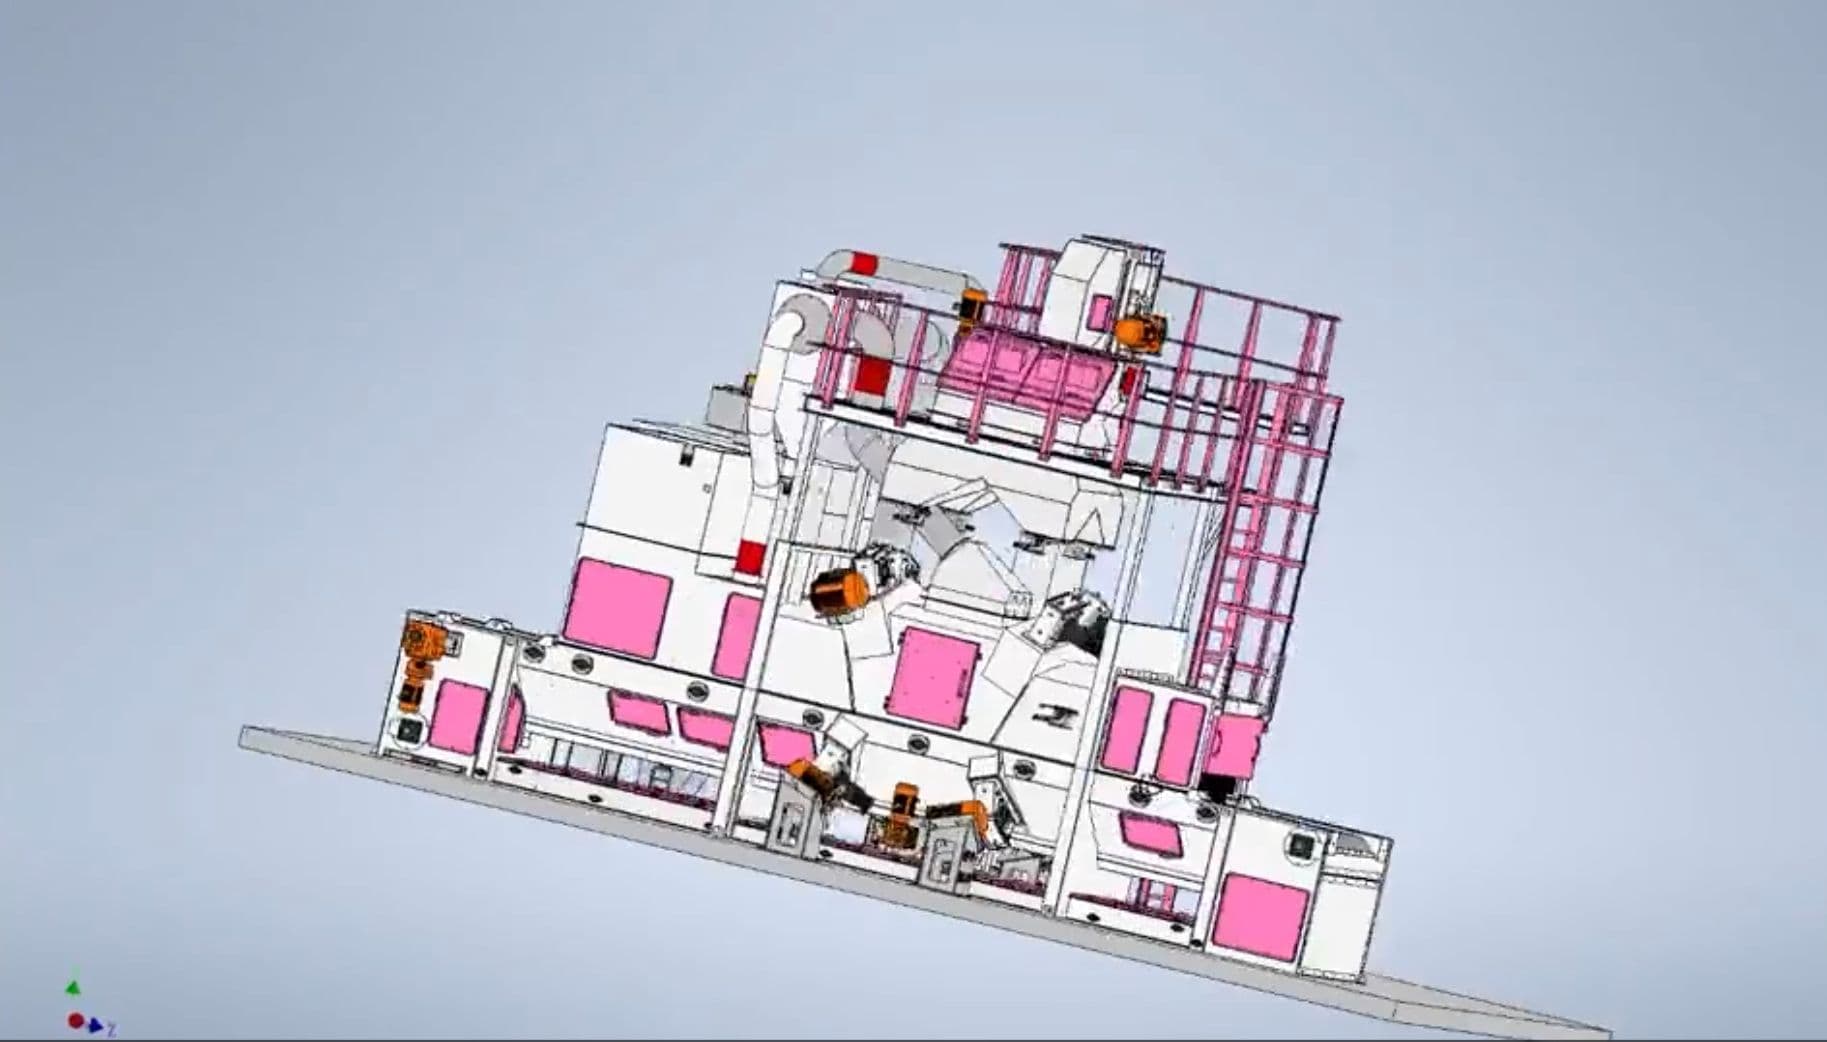
Flux continu
Machine de grenaillage à tapis maillé pour les petites pièces d'acier produites en grande série, comme les colliers d'échafaudage et les pièces de pavé. Le passage continu supprime le temps de chargement et de déchargement des machines par batch, donc le débit suit la vitesse du tapis.
Découvrir la machine
Flux continu
La ligne de grenaillage continue à passage traite profilés, tubes et tôles en marche. Cette page explique comment la disposition des turbines, le recyclage de l'abrasif et le réseau de dépoussiérage sont configurés autour de la section de la pièce.
Découvrir la machine