
Préparer les pièces moulées à la peinture : l'adhérence commence avant le grenaillage
La plupart des défauts de revêtement sur pièces moulées naissent à la surface, et non dans la peinture. Ce guide explique comment spécifier le grade de propreté ISO 8501-1, maîtriser le profil d'ancrage, choisir le grenaillage à billes ou à grenaille, et dimensionner une machine sur le débit réel.
Pourquoi les revêtements échouent sur pièces moulées avant d'affronter les intempéries
Une pièce moulée sort du moule avec du sable brûlé, des résidus de noyau, des calamines et une « peau de coulée » variable que le plan ne montre jamais. Peindre sur cette interface, c'est coller à du matériau meuble, pas au métal. Quand le revêtement cloque ou s'écaille plus tard, l'instinct est de blâmer la peinture — or la défaillance a été décidée plus tôt, à la surface.
Sur les pièces moulées, la plupart des défaillances précoces du revêtement remontent à trois causes : le grenaillage était incomplet, la pièce a rouillé avant l'application du primaire, ou une contamination a été introduite après le grenaillage. Aucune n'est visible à l'œil nu et toutes passent l'inspection « ça a l'air propre ». La plus trompeuse est le sel soluble. Les chlorures et les sulfates ne sont pas éliminés par le grenaillage — ils peuvent même être enfoncés plus profondément dans le profil — et une fois piégés sous le film ils attirent l'humidité par osmose, créant assez de pression pour soulever le revêtement en deux ou trois ans.
Spécifier le grade de propreté et le profil d'ancrage
La préparation de surface pour revêtement est gradée selon l'ISO 8501-1, de Sa 1 (léger) à Sa 2 (soigné), jusqu'à Sa 2.5 (très soigné, proche du blanc métal) et Sa 3 (blanc métal). Pour la plupart des systèmes industriels, y compris les primaires riches en zinc, Sa 2.5 est la cible réaliste. Équivalent à la norme proche du blanc métal, il laisse environ 95 % de la surface exempte de contaminant visible, ne restant que de légères ombres.
Un point surprend les acheteurs : le grade est un jugement visuel. Le profil de surface, le niveau de poussière et la teneur en sels solubles se mesurent séparément, selon l'ISO 8503 et l'ISO 8502. Une pièce peut réussir le grade visuel tout en portant un profil inadapté au revêtement, ou un sel qui détruira l'adhérence de l'intérieur.
Le profil d'ancrage est la texture que le revêtement saisit. Trop lisse, l'adhérence souffre ; trop profond, le revêtement ne couvre pas les pics à l'épaisseur de film sec spécifiée, laissant les pointes exposées à la corrosion. Pour les systèmes époxy typiques, un grenaillage à billes S230 ou S280 produit un profil d'environ 25 à 40 micromètres à Sa 2.5 — la plage où l'adhérence est forte sans sur-grenaillage.
Choisir l'abrasif : billes, grenaille ou mélange
Le grenaillage à billes utilise des billes sphériques. Elles peinent la surface, laissent un fini lisse à fossettes et sont le cheval de bataille pour enlever le sable et les calamines des pièces moulées. Leur forme arrondie leur donne aussi une longue durée dans un système de récupération — souvent 1 000 à 2 000 cycles ou plus, avec des tailles comme S330 à S460.
La grenaille d'acier est angulaire et coupe agressivement. Elle génère un profil d'ancrage plus rugueux et la meilleure clé mécanique pour la peinture, au prix d'une durée plus courte — typiquement 500 à 1 500 cycles, en tailles comme G25 et G40.
Pour les pièces moulées, la règle est simple : utilisez des billes quand le travail est le nettoyage et le décalaminage, utilisez la grenaille quand le système de revêtement exige un profil profond, et utilisez un mélange billes-grenaille quand vous voulez vitesse et profil en une seule passe. Le séparateur devient alors le vrai contrôle qualité. Un mélange de travail stable compte plus que la taille d'abrasif affichée, car les particules cassées et les fines non retirées produisent un fini inégal et augmentent la charge de poussière.
Une règle n'est pas négociable : n'utilisez jamais un abrasif contenant du fer sur l'acier inoxydable ou les pièces moulées non ferreuses. Les particules de fer enfouies rouillent en quelques jours et ruinent la résistance à la corrosion du matériau ; pour ces substrats, passez à un abrasif minéral.
Dimensionner la machine et prévenir les défaillances
Le débit est un rapport simple qu'on dimensionne facilement mal. La capacité requise en kilogrammes par heure égale la charge du poste divisée par les heures de grenaillage effectives. L'erreur est de dimensionner sur la moyenne journalière. Dimensionnez sur le goulot d'étranglement de pointe — l'heure où le décochage déverse vos pièces les plus lourdes alors qu'un lot précédent est encore dans la machine — et ajoutez une marge de 15 à 20 %.
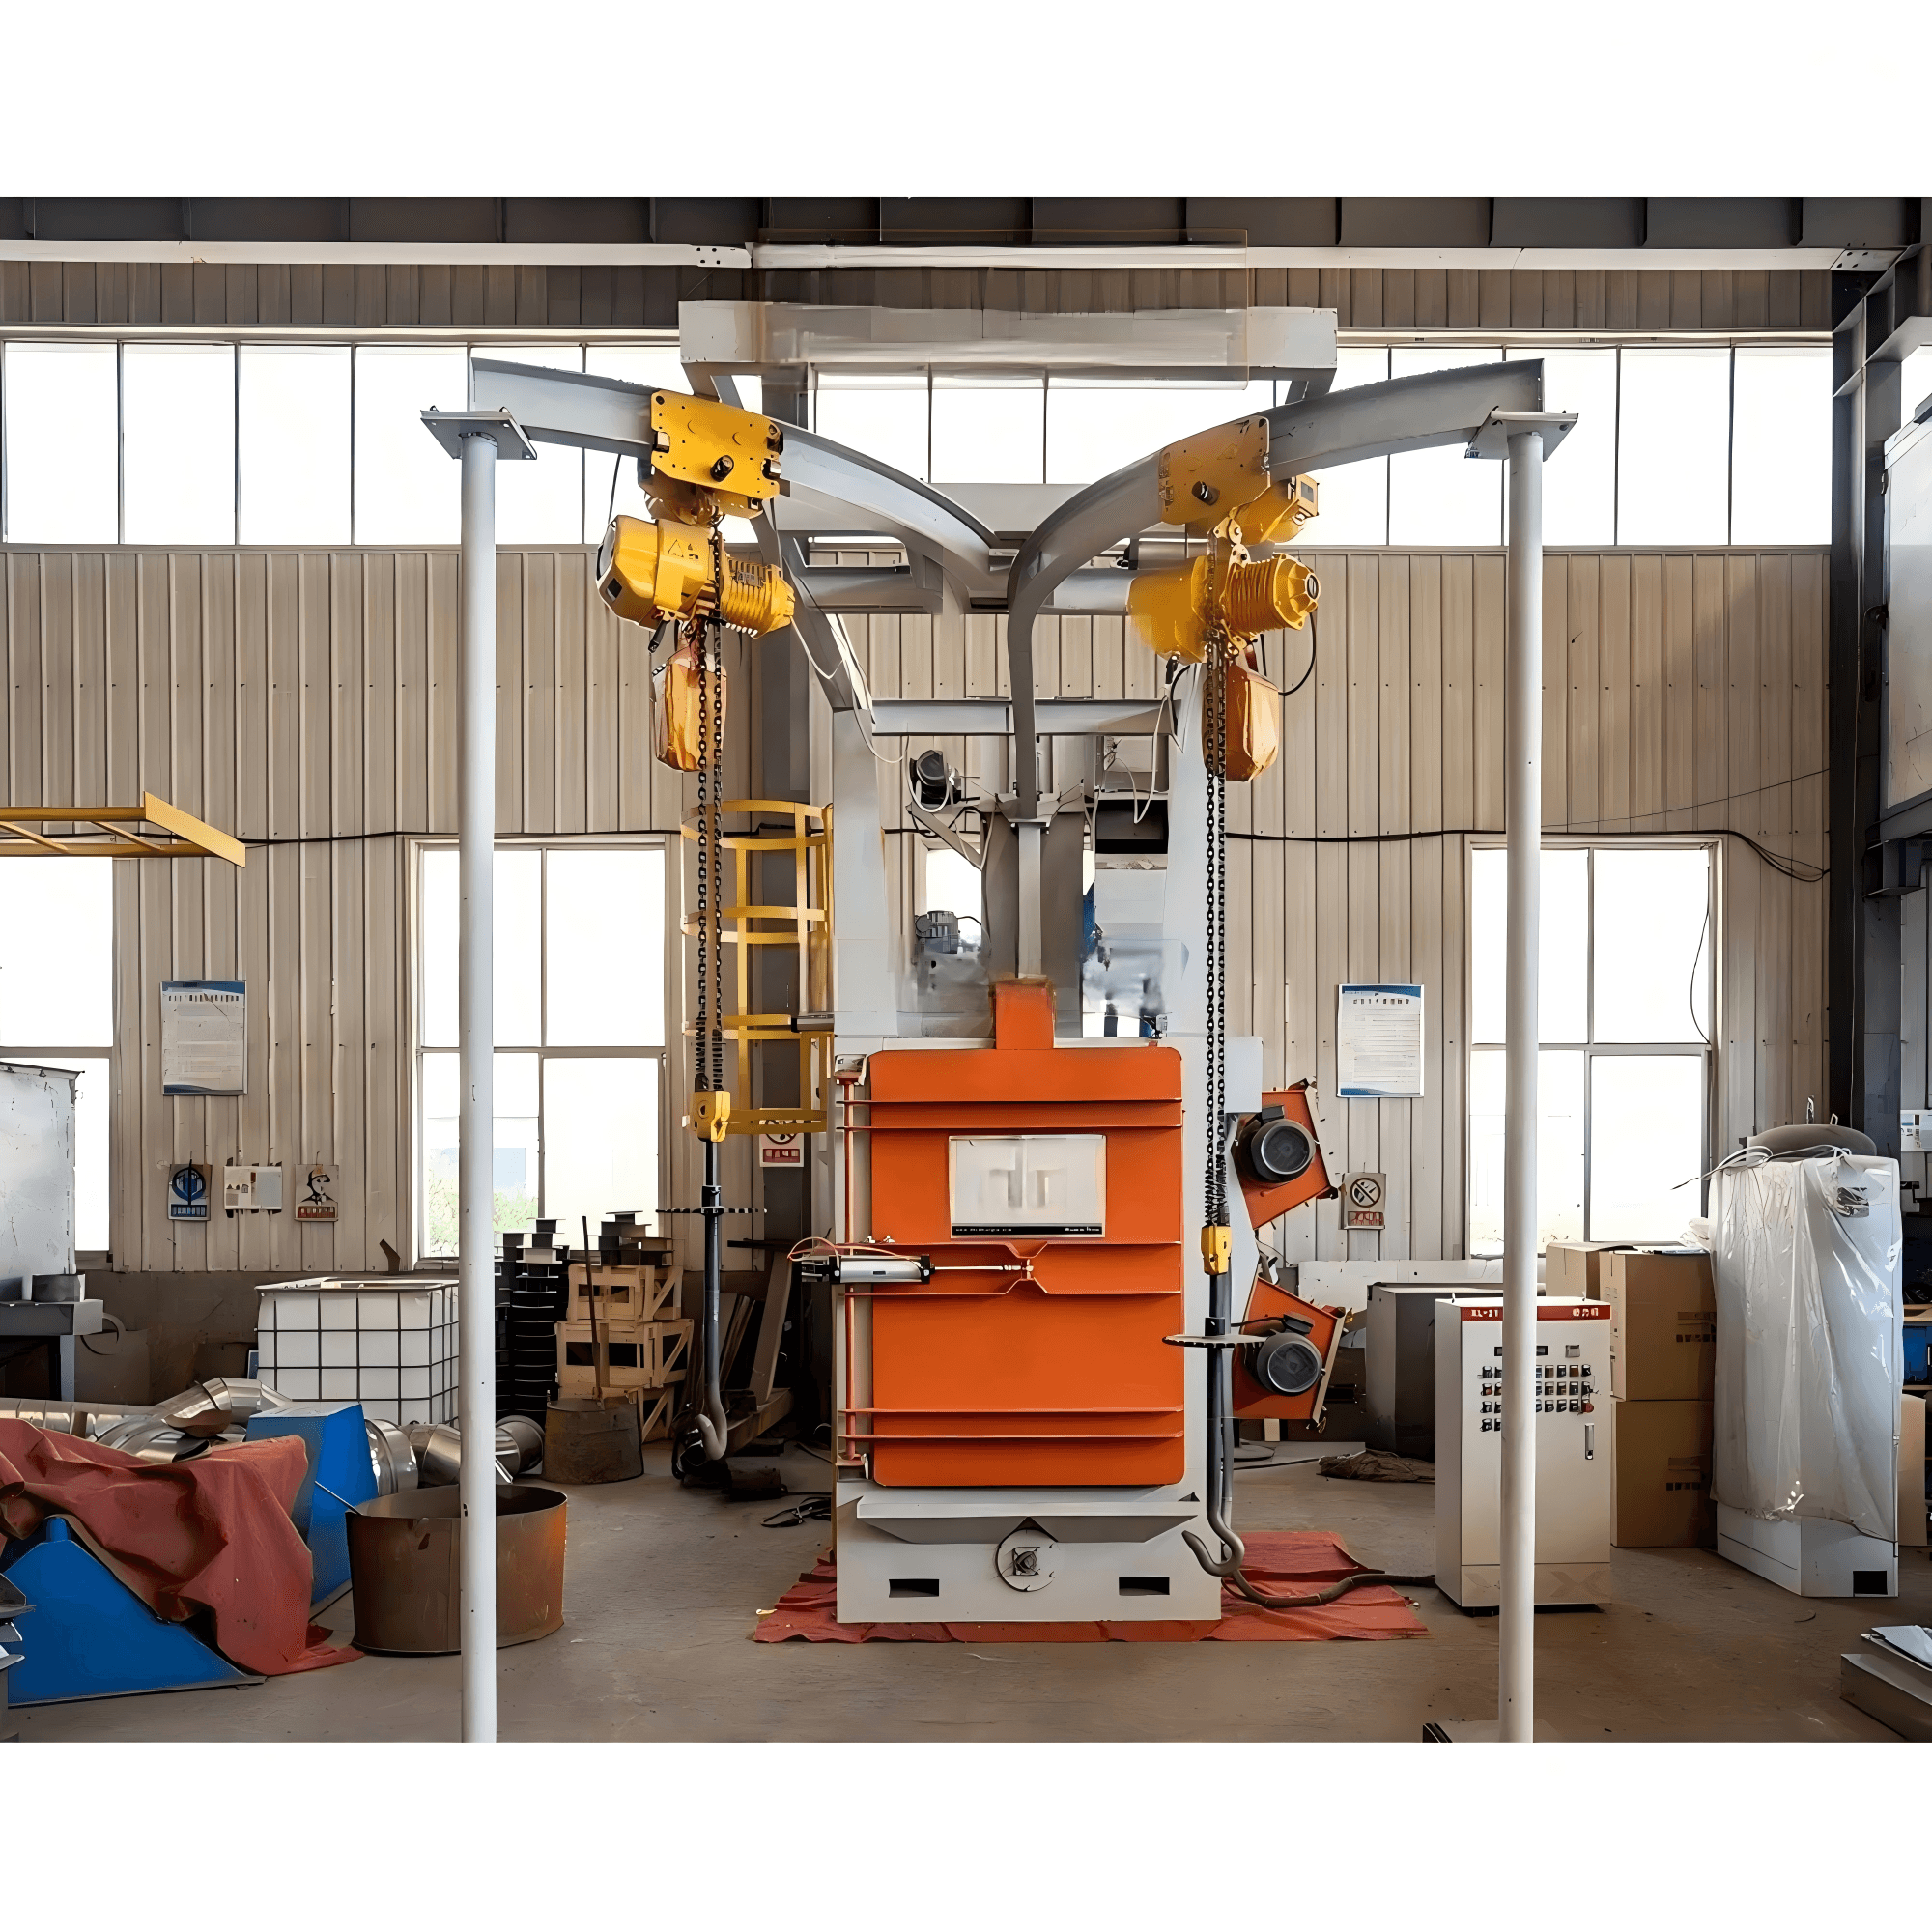
Un exemple à tapis bascule rend cela concret. Un lot de 300 kilogrammes nécessitant 8 minutes de grenaillage plus 2 minutes de chargement et 2 minutes de déchargement donne un cycle de 12 minutes, soit environ 1 500 kilogrammes par heure. Une ligne à monorail suspendu est plus lente par pièce, souvent 6 à 10 minutes chacune, car la pièce doit être présentée au flux de tous les côtés.
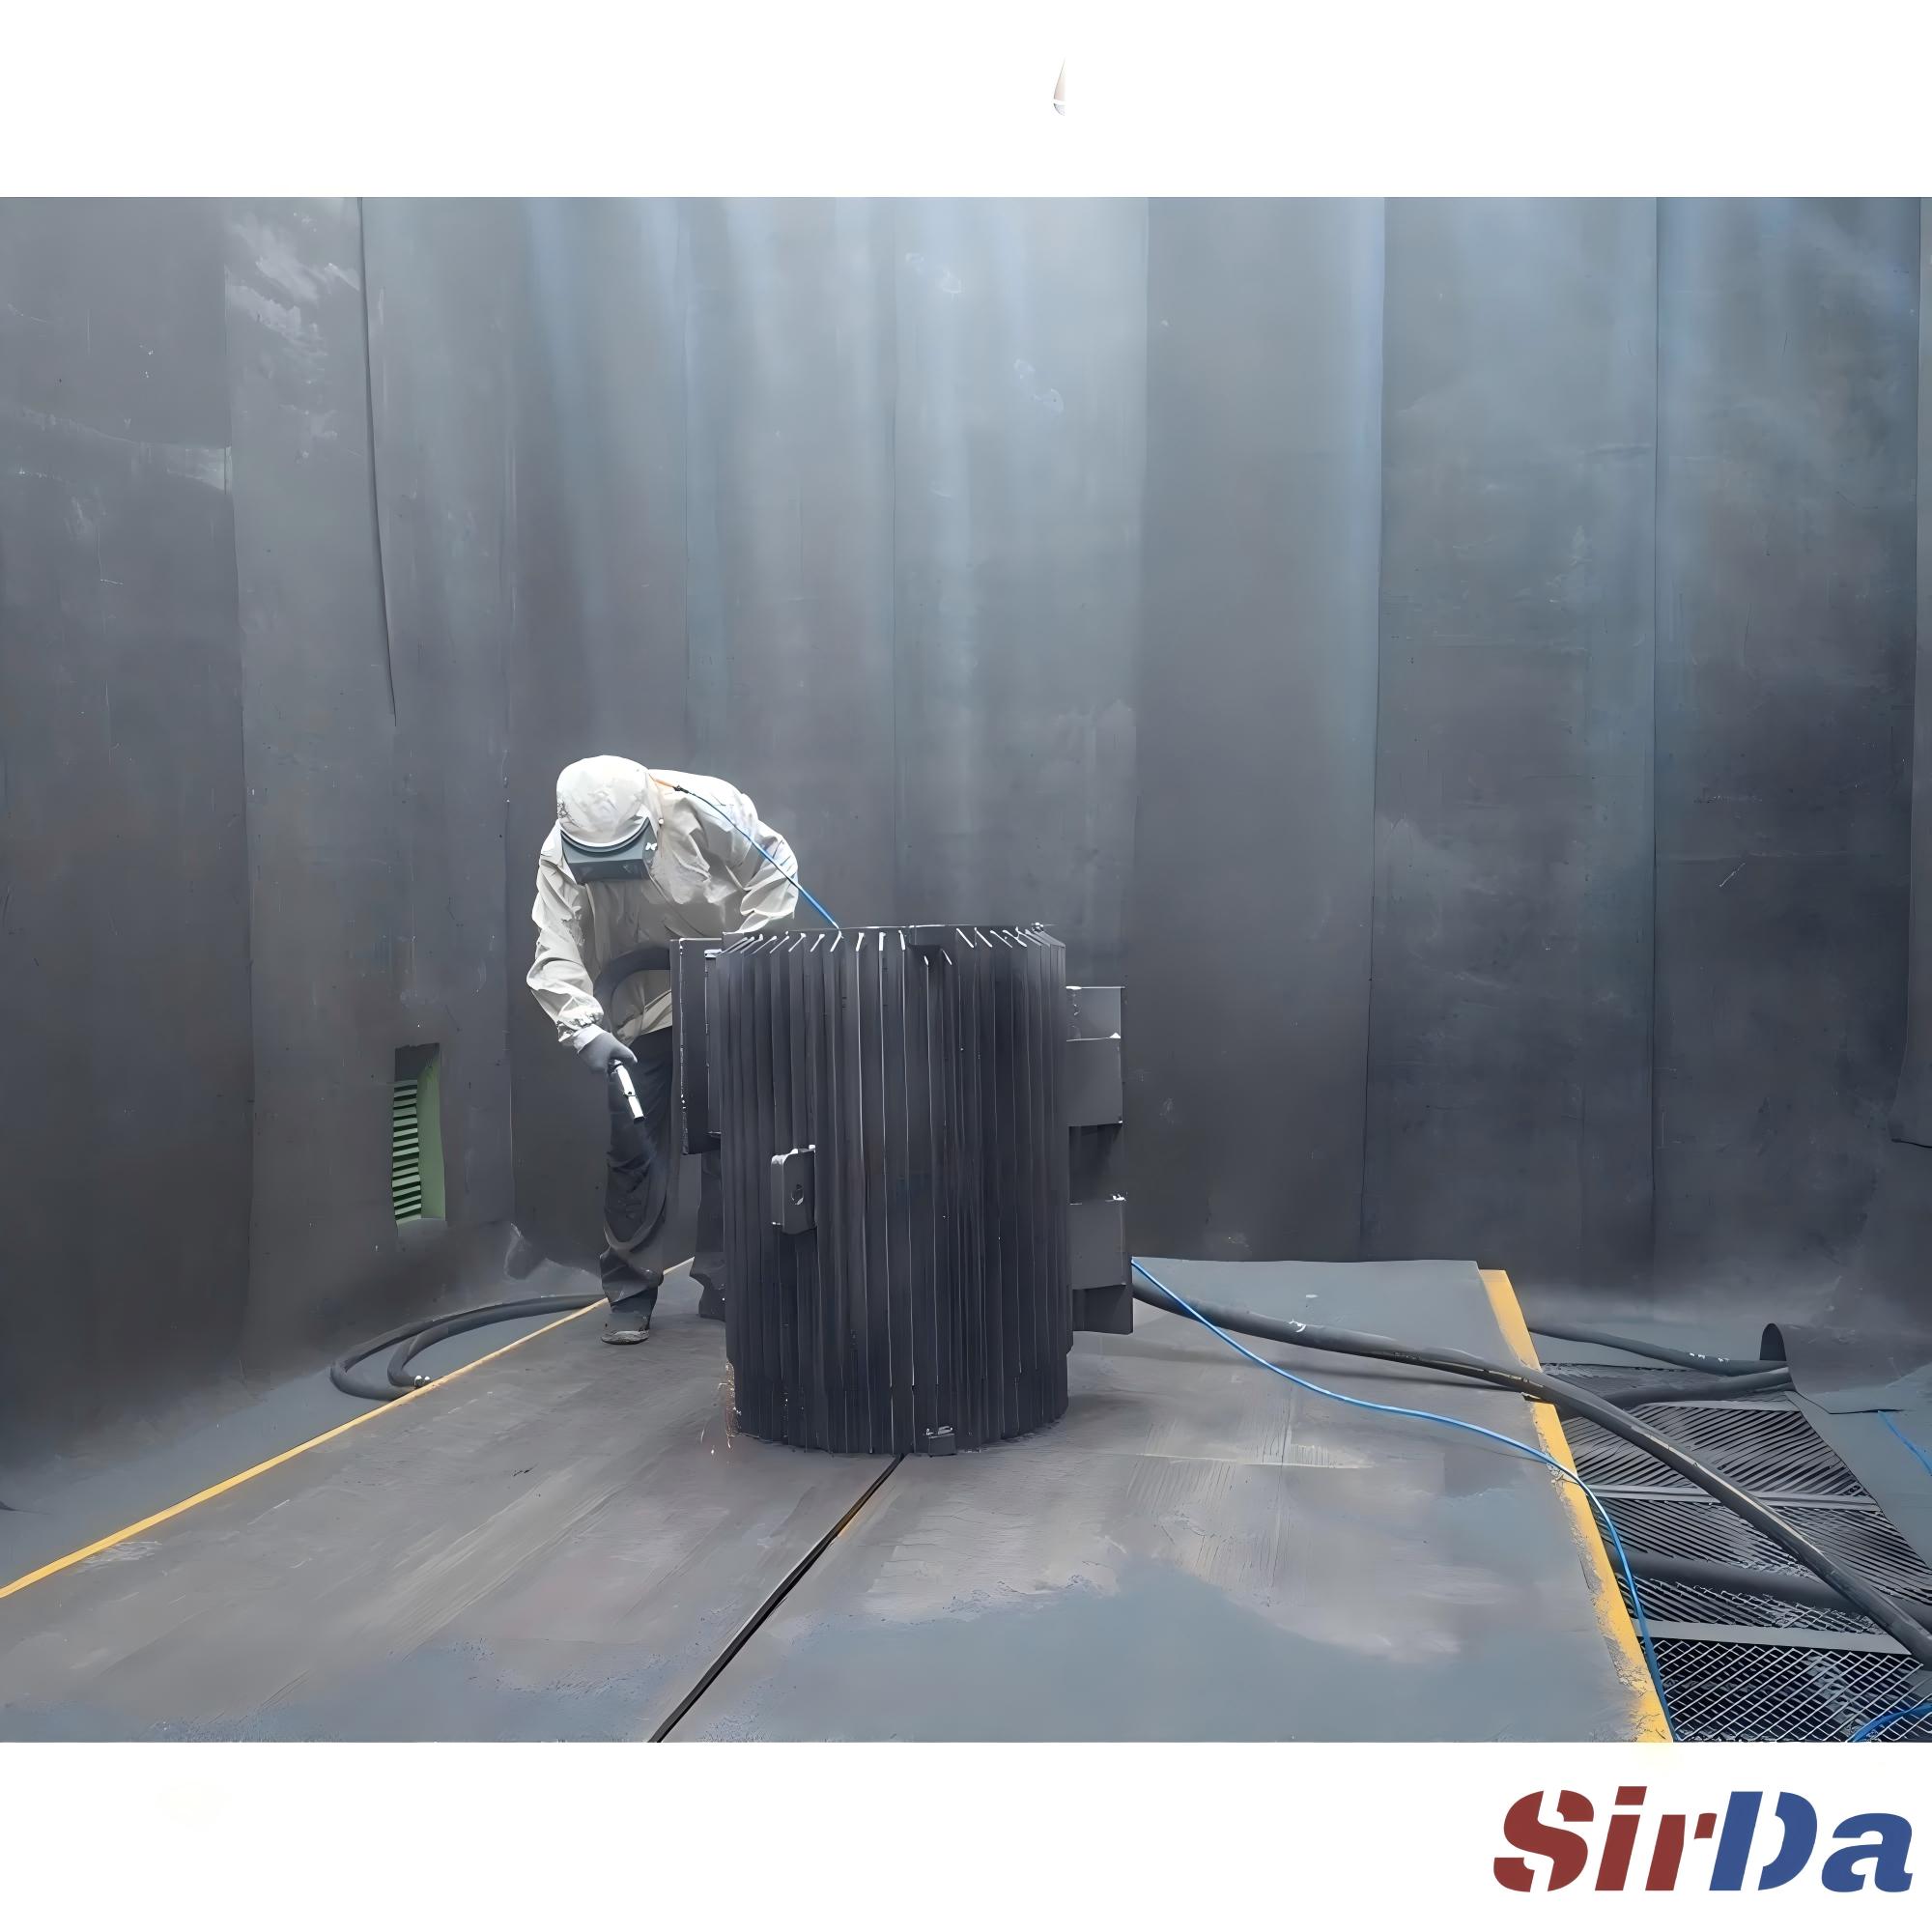
Les turbines effectuent le travail : généralement 2 à 8 turbines de 7,5 à 22 kilowatts chacune, projetant de 150 à 300 kilogrammes de média par minute par turbine. La position et l'angle des turbines importent plus que le nombre brut — quatre turbines bien visées battent six mal placées. Les lignes modernes font varier la vitesse des turbines et le débit de média par lot depuis le pupitre, donc passer d'un support léger à un carter lourd ne nécessite aucune modification mécanique.
Le collecteur de poussière n'est pas un accessoire. Dimensionné sur le débit d'air, communément 5 000 à 80 000 mètres cubes par heure, avec des filtres à cartouche ou à manches maintenant la poussière résiduelle sous 20 milligrammes par mètre cube, il protège à la fois la visibilité, la conformité et la récupération de l'abrasif. Bouclez sur le calendrier : appliquez le primaire dans la fenêtre spécifiée — souvent quelques heures seulement en air humide ou côtier — maintenez la surface au moins 3 degrés Celsius au-dessus du point de rosée, et traitez toute rouille de surface avant le primaire comme une défaillance, pas une marque.
- Abrasif enclavé — séparation magnétique ou aspiration après le grenaillage pour empêcher les billes de se loger dans les recoins.
- Profil trop profond — passez à une taille plus petite ou réduisez la vitesse des turbines ; un profil profond gaspille simplement de la peinture sur des pics non couverts.
- Contamination huileuse — dégraissage alcalin avant le grenaillage ; l'huile bloque à la fois la liaison mécanique et chimique.
- Sels solubles — vérifiez par la méthode du patch Bresle (ISO 8502-6/9) et lavez jusqu'au seuil avant le primaire.
- Rouille de surface — appliquez le primaire dans la fenêtre, ou utilisez un film inhibiteur de corrosion volatil pour le transport.
- Négligence du séparateur — un mélange de travail contaminé est la cause silencieuse d'un fini inégal entre les équipes.
L'adhérence d'un revêtement sur pièce moulée se gagne ou se perd au grenaillage, pas au primaire. Spécifiez le grade, contrôlez le profil, choisissez l'abrasif pour le substrat, respectez le calendrier — le reste, la peinture le fait facilement. Quand vous adaptez une machine à votre mix de moulages, partez de la géométrie de la pièce et de l'heure de pointe, pas d'un nombre de chevaux sur une fiche.