
Retirer les projections de soudage sans arrêter la production
Les projections de soudage gênent le contrôle par essais non destructifs, dégradent l'adhérence des revêtements et perturbent la soudure suivante. Cet article détaille le coût réel du nettoyage manuel, le calcul du temps de cycle d'un poste de sablage en ligne face au takt, et les pannes qui arrêtent la ligne à nouveau.
Pourquoi le nettoyage des projections de soudage arrête sans cesse votre ligne
Les projections de soudage sont le défaut qu'un atelier de charpente produit et nettoie le plus souvent : de petites gouttelettes de métal en fusion éjectées du bain de fusion qui se déposent sur la pièce, sur les outillages et au sol autour du joint. Ce n'est pas un défaut structurel, mais c'est un défaut fonctionnel : il perturbe le contrôle par essais non destructifs, l'adhérence des revêtements, la protection contre la corrosion et la soudure suivante déposée sur le même assemblage. Les codes l'exigent déjà. ASME B31.3 et AWS D1.1 imposent l'élimination des projections lorsqu'elles gênent le CND ou les conditions de service, les revêtements de pipelines tels que FBE et 3LPE exigent une surface dépourvue de projections pour bien adhérer, et l'inox en milieu corrosif traite les billes de projection comme des amorces de corrosion dans les interstices.
Ce qui surprend la plupart des ateliers, c'est l'adhérence. Les projections ne reposent pas simplement sur la tôle : elles se soudent métallegiquement au métal de base par le cycle de chauffe et de refroidissement, et l'adhérence est la plus forte là où la goutte s'est déposée sur un acier non préparé et oxydé. À partir d'un certain point, aucune méthode mécanique ne les sépare sans emporter le métal de base avec elles. C'est pourquoi la prévention coûte toujours moins cher que le nettoyage.
Ce que coûte réellement le nettoyage manuel
La plupart des ateliers enlèvent les projections avec des outils déjà présents dans l'atelier, et chacun possède une limite mesurée :
- Meuleuse avec disque de meulage ou disque à lamelles - rapide, omniprésente et utile pour les reprises locales, mais elle ne produit aucune finition comparable au sablage. Dans une comparaison indépendante menée dans un chantier naval (Dankiw et Fosdike, 2018), une meuleuse grain 36 et un disque à lamelles grain 40 mesuraient 30-40 µm sur les mêmes aciers qui donnaient 50-80 µm avec un outil à brosses souples, et la meuleuse laisse des stries directionnelles qui peuvent compromettre l'adhérence du revêtement sur les capping de soudure et les arêtes.
- Pistolet à aiguilles - cité parmi les moyens d'impact dans SSPC-SP 11 et efficace contre les projections lourdes, la calamine détachée et les angles, y compris les géométries qu'un outil rotatif ne peut pas atteindre. Là où les aiguilles atteignent réellement la pièce, un profil est possible, mais SSPC-SP 11 exige du métal nu avec au moins 25 µm (1 mil) de profil vérifié, et dans la pratique ce profil est irrégulier, généralement entre 30 et 60 µm.
- Brosse métallique - la bonne réponse pour des projections légères à modérées, et la mauvaise pour tout le reste. Une brosse polit au lieu de créer un profil, et la brosse en acier utilisée sur un soudage en acier contaminera l'inox si elle le touche ensuite.
- Décapage chimique - il retire le revêtement, pas les projections, et ne crée aucun profil d'ancrage. Une étape mécanique ou de sablage reste indispensable avant toute application de peinture.
Le vrai coût n'est pas l'outil, c'est le rythme. Chacune de ces méthodes est une opération séquentielle, pilotée par l'opérateur et réalisée en dehors du flux de production, et sur une ligne qui fabrique des pièces sous pression ou des réservoirs, le poste de nettoyage devient discrètement la contrainte qui limite les expéditions de tout l'atelier.
Intégrer l'élimination dans le flux
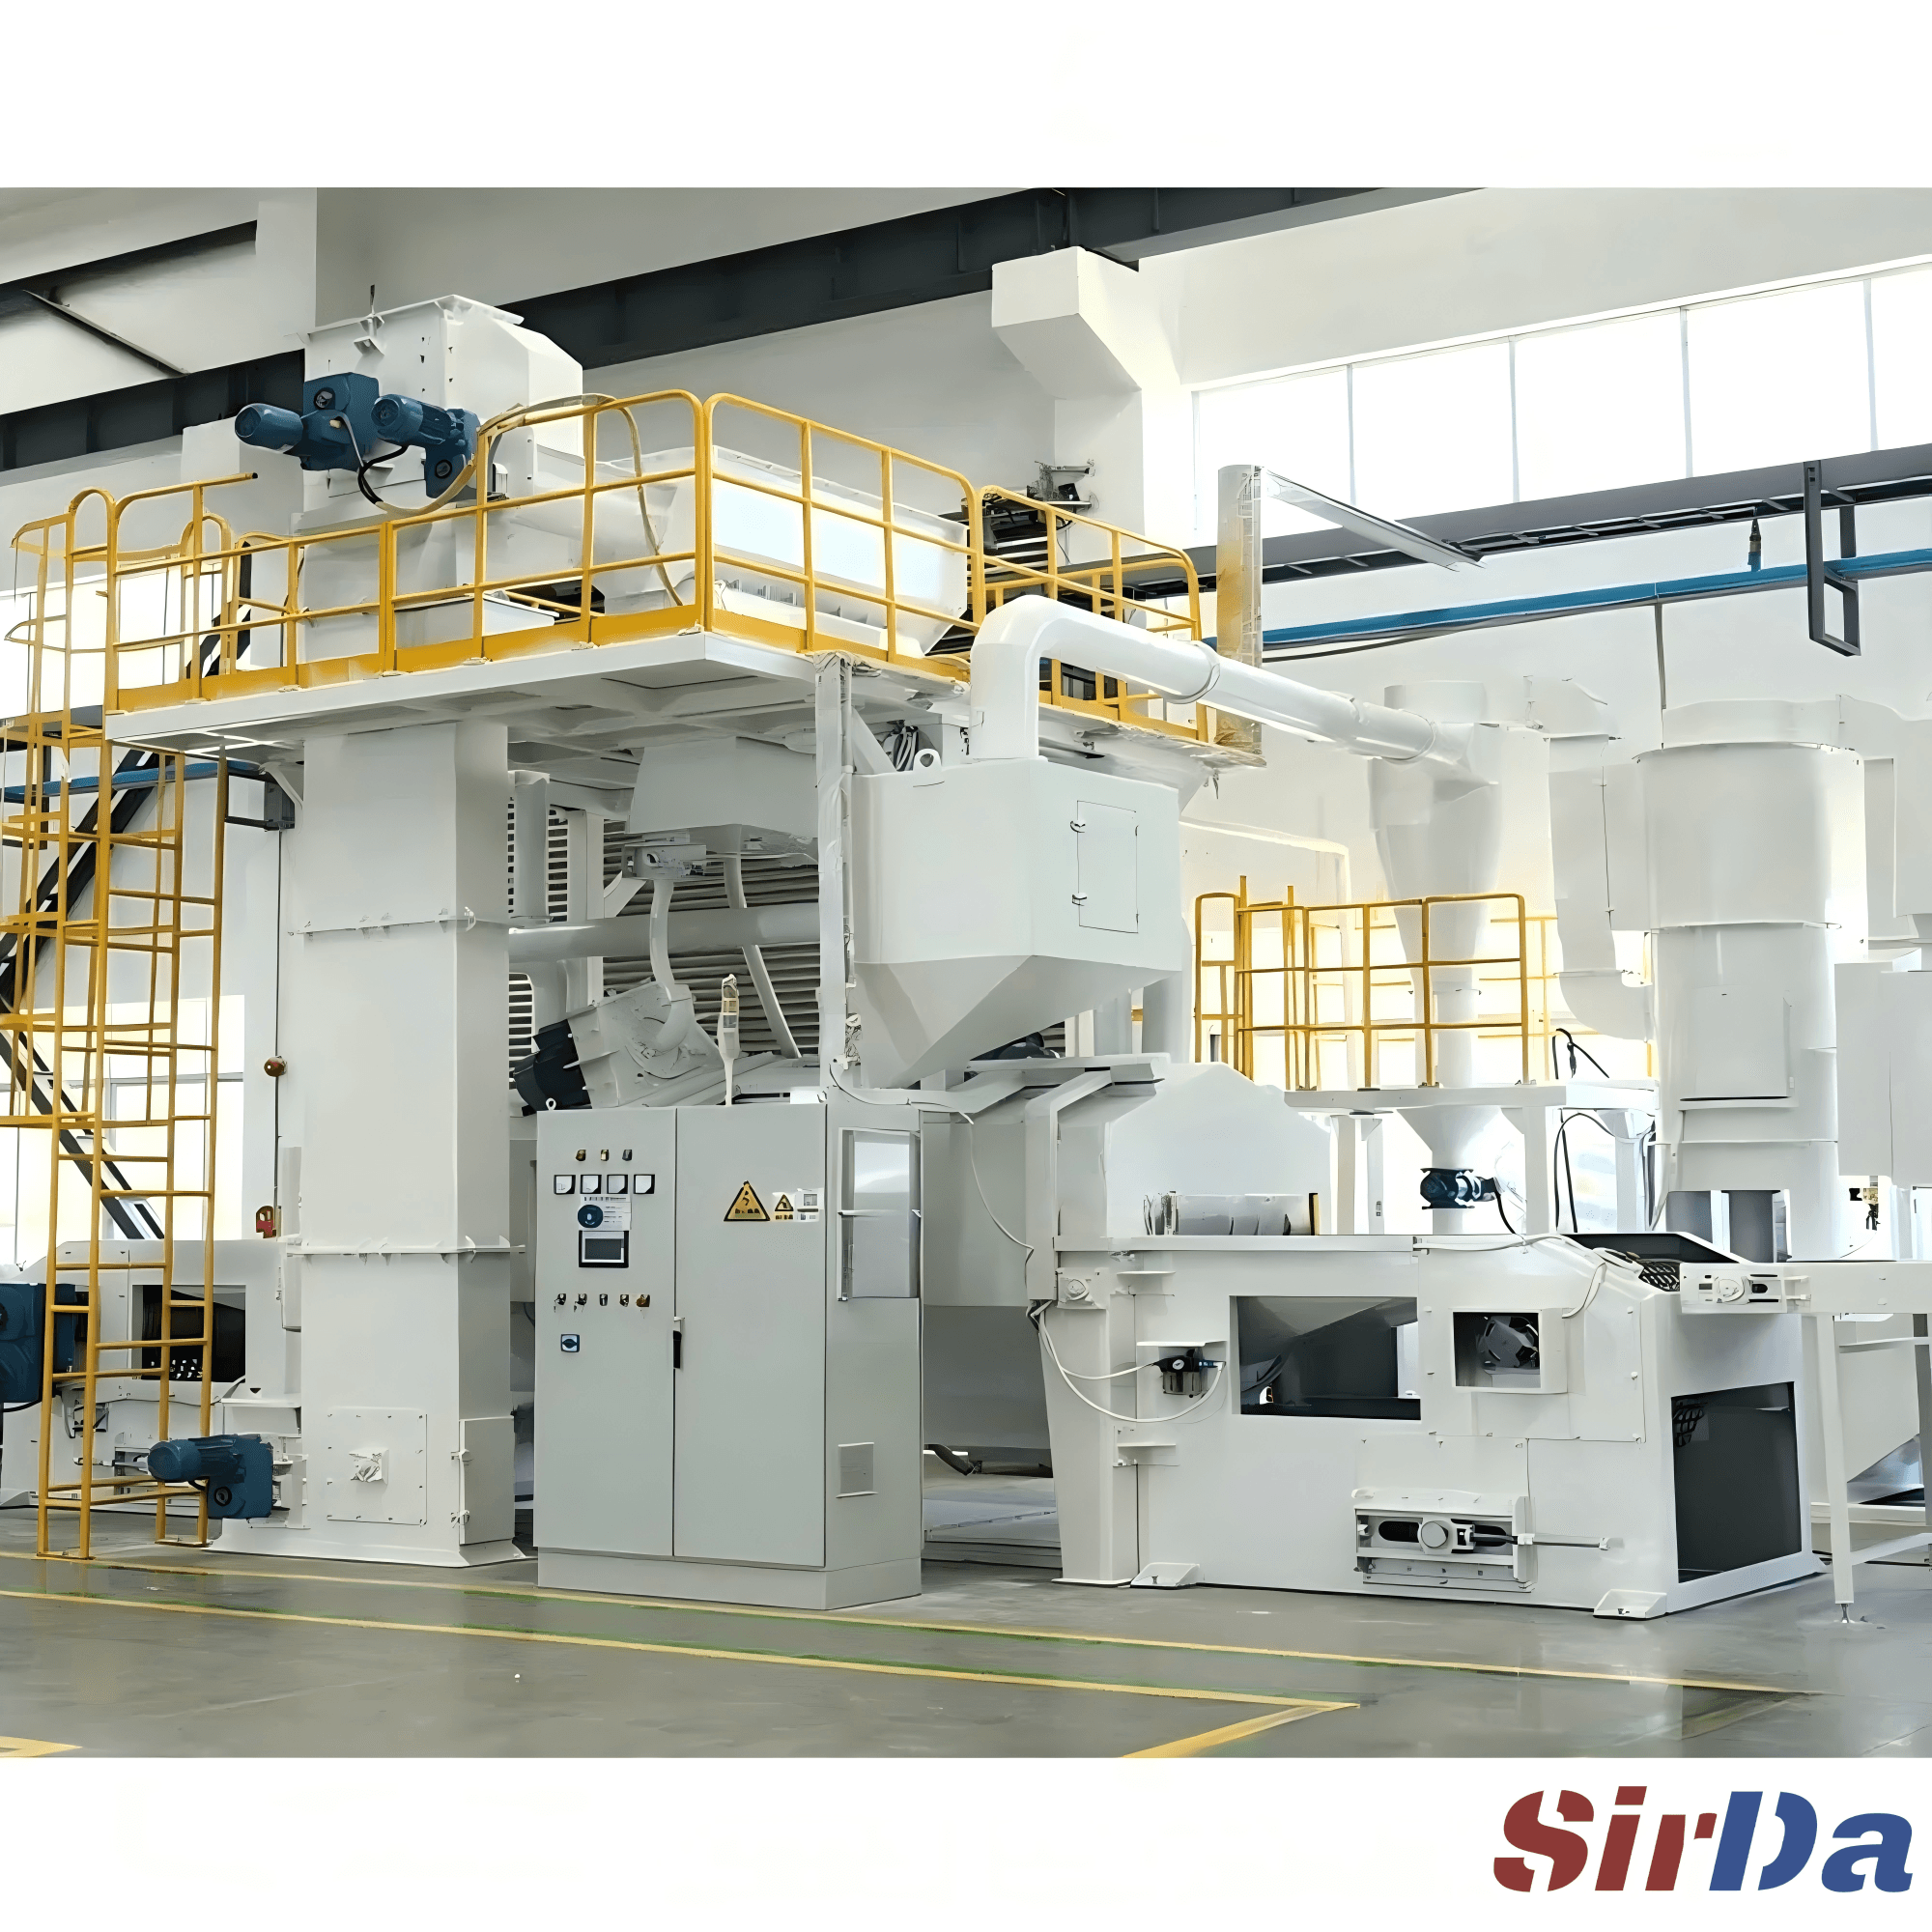
L'alternative consiste à placer la machine de sablage dans la ligne, afin que les projections se détachent pendant le passage de la pièce et non après son mise à l'arrêt. Le calcul commence par le temps de cycle, qui est une longueur divisée par une vitesse : la longueur utile de la cabine de sablage divisée par la vitesse du convoyeur. Sur le terrain, ce chiffre est toujours corrigé à la hausse pour l'espacement des pièces, leur dimension, l'intensité de nettoyage exigée et un coefficient de rendement machine, puis multiplié par un majorateur de sécurité.
Ce temps de cycle corrigé doit ensuite tenir dans le temps de cadence de la ligne, c'est-à-dire le temps de production disponible divisé par la demande client. Cyclez plus lentement que la cadence et les pièces s'accumulent devant le poste, qui devient le nouveau goulot d'étranglement ; cyclez beaucoup plus vite et vous avez payé une capacité que la ligne n'utilisera pas. Le poste de sablage doit tourner un peu plus vite que la cellule de soudage qui l'alimente, avec un tampon chaque fois que l'écart entre deux postes est trop large pour être absorbé par un seul.
Les valeurs courantes en atelier pour l'approche en deux étapes constituent un point de départ et non une spécification. Un passage grossier avec du grenat de 3 à 4 mm de diamètre et une dureté HRC 45-50 convient aux soudures de tôle épaisse, tandis que du grenat de 1,5 à 2 mm à HRC 35-40 convient aux pièces fines ou de précision. La vitesse de la turbine tourne entre 1500 et 2000 tr/min pour le grossier et entre 1000 et 1500 tr/min pour la finition, la vitesse du convoyeur entre 0,5 et 1 m/min en grossier et entre 1 et 2 m/min en finition, l'incidence se situe entre 45 et 60 degrés par rapport à la pièce, avec un à deux passages sur les soudures simples et deux à trois sur les soudures complexes. L'abrasif quitte la turbine à 60-80 m/s et perd environ 10 % de son énergie cinétique par mètre parcouru, donc la pièce se place entre 0,7 et 1,5 m de l'axe de la turbine. L'intérêt est que la vitesse du convoyeur devient un paramètre pilotable en continu plutôt qu'un réglage figé au démarrage, si bien que le temps de séjour peut suivre la sévérité des projections.
Abrasifs, dépoussiérage et modes de défaillance récurrents
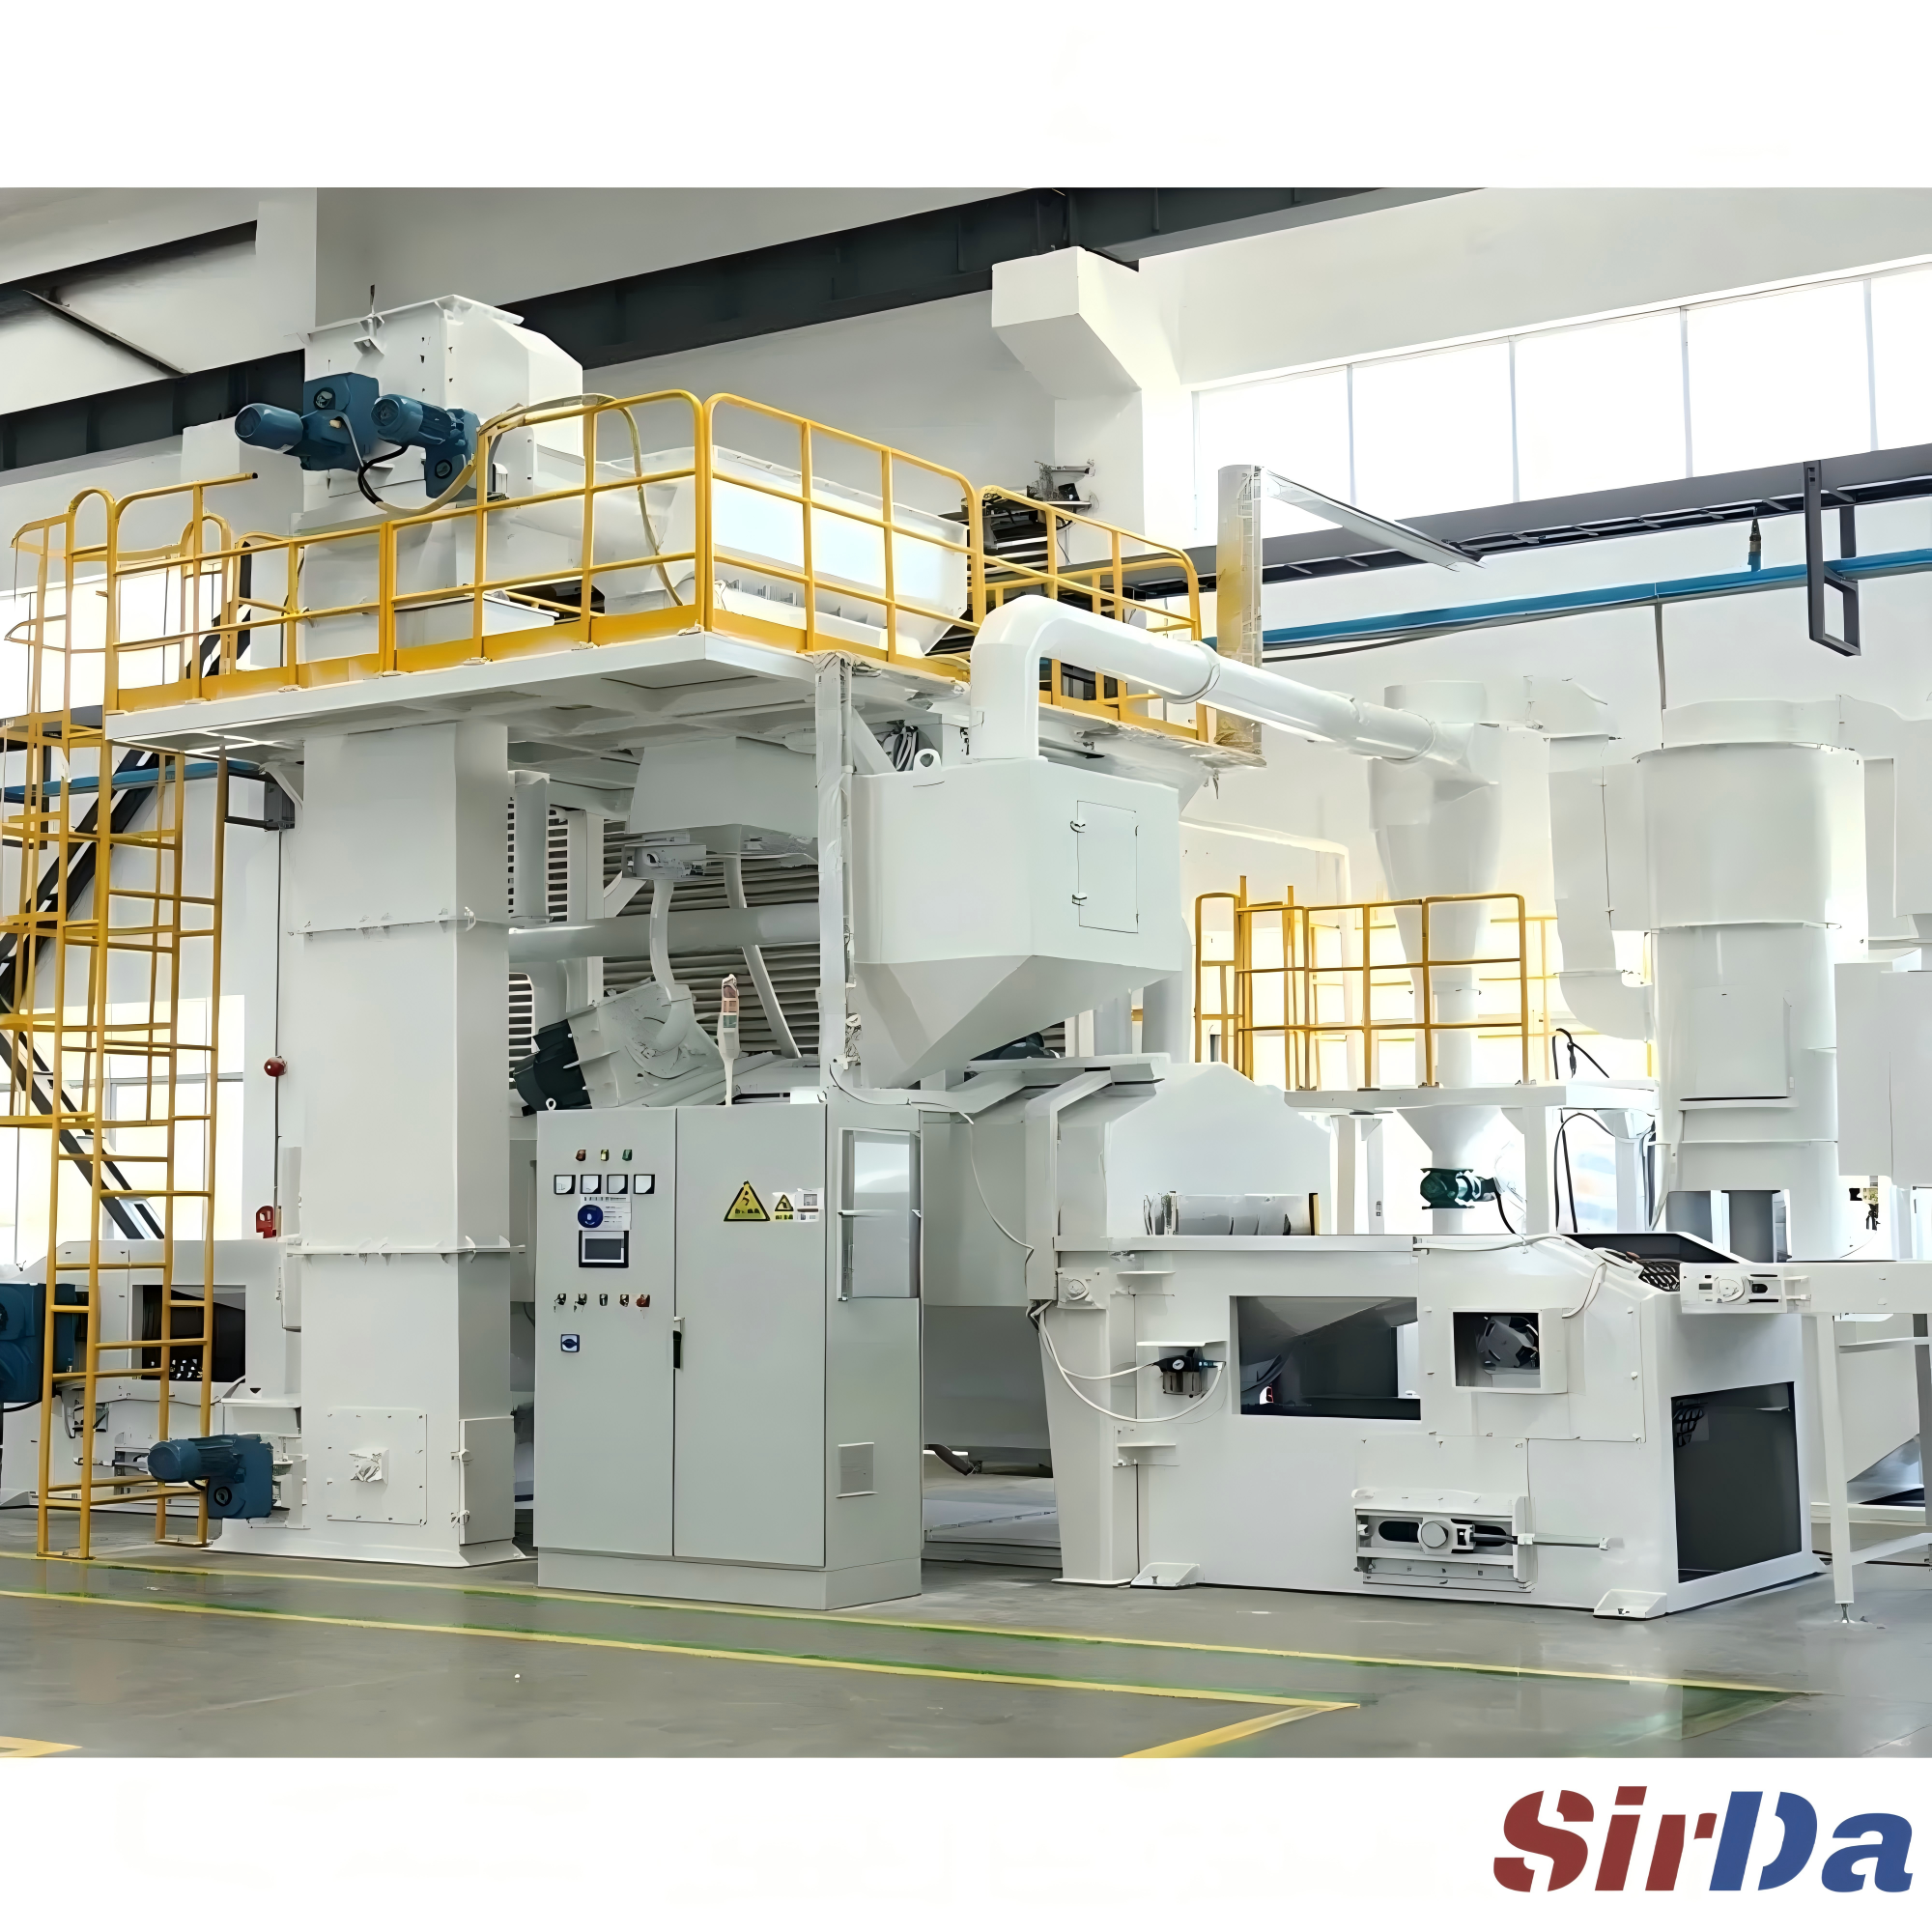
Le choix de l'abrasif est là où beaucoup de programmes de sablage en ligne se trompent. Le grenat anguleux cisaille les projections, la grenaille sphérique les peigne et les lisse. Une projection refroidie et durcie est un dépôt dense et dur que la grenaille sphérique parcourt sans mordre, là où le grenat anguleux l'arrache. Sur de l'inox, utilisez un abrasif inox ou un abrasif non contaminant, car une turbine en acier laisse du fer libre sur la surface, qui rouillera.
Le dépoussiérage d'un local de sablage ne se dimensionne pas comme une ventilation générale. Un environnement de sablage exige un rapport air-surface filtrante de 2,5:1 ou moins : un rapport plus élevé brûle les cartouches prématurément, un rapport plus bas signifie simplement que la machine est surdimensionnée. Les cartouches montées verticalement durent environ 30 % de plus que les cartouches horizontales, car la poussière tombe au lieu de cascade sur la cartouche du dessous. L'entrée d'air par le bas évite que l'abrasif ne frappe directement le média filtrant, la pression de dépoussiérage par impulsion se situe habituellement entre 0,4 et 0,6 MPa, et un manomètre de perte de charge en amont et en aval du caisson de filtres constitue la première alerte.
Gardez le séparateur et le dépoussiéreur séparés. Le séparateur traite l'abrasif utilisable et retire les fines du flux de récupération, tandis que le dépoussiéreur traite les particules en suspension emportées par l'extraction. L'OSHA est explicite : lorsque l'abrasif est recyclé, la ventilation d'extraction ne doit pas être considérée comme le moyen d'éliminer les fines de l'abrasif usagé.
Les modes de défaillance qui reviennent méritent d'être affichés dans l'atelier :
- Projections déjà soudées au métal de base - aucun abrasif ne les séparera sans emporter le métal de base avec elles.
- Anti-projections appliqué sur la face de la préparation - le silicone ou l'huile contamine la soudure et provoque des porosités. Appliquez uniquement sur le métal de base autour du joint, jamais sur le joint.
- Buse de gaz encrassée par les projections - elle perturbe le flux de gaz de protection, ce qui produit encore plus de projections, qui s'accumulent encore plus vite. Nettoyez la buse toutes les quelques passes.
- Protection 100 % CO2 - le niveau de projections est élevé par nature. Un mélange argon 80/20 ou 90/10 le réduit nettement.
- Tension et vitesse d'alimentation du fil déséquilibrées - une vitesse de fil trop élevée pour la tension, ou une tension trop élevée pour la vitesse de fil, provoquent toutes deux des projections. Un problème de réglage n'est pas une panne de machine.
- Abrasif trop fin pour le dépôt - la grenaille fine lustre là où elle devrait couper, la bille reste en place et le temps de cycle s'allonge pour compenser.
Aucun de ces paramètres ne se règle depuis un bureau. Ils doivent être validés sur vos propres soudures, et c'est pourquoi un essai de temps de cycle sur des pièces réelles reste la seule façon honnête de dimensionner la machine. SIRDA Machinery construit des machines à convoyeur à rouleaux, à bande grillagée et des cabines sur mesure autour des pièces et de la cadence que vous exploitez réellement.