
Ce que le grenaillage fait à la durée de vie en fatigue
Le grenaillage de durcissement est un procédé de déformation à froid : les impacts répétés de billes sphériques laissent dans la surface une couche de contraintes résiduelles compressives, et c'est elle qui retarde l'amorçage des fissures de fatigue. Cet article traite des deux chiffres qui définissent un procédé de grenaillage, l'intensité d'Almen et la couverture, explique pourquoi plus de grenaillage n'est pas toujours mieux, passe en revue les défaillances de média et les contaminations qui bloquent une cellule de production, et montre comment la chaîne de séparation des médias, la dépoussiérage et le temps d'exposition se traduisent en temps de cycle tenable sur une ligne continue.
Ce que le grenaillage de durcissement change réellement
Le grenaillage de durcissement n'est pas une opération de nettoyage, et le confondre avec le sablage de décapage est la raison la plus fréquente pour laquelle une pièce durcie casse quand même en service. Le sablage, lui, entaille : une particule angulaire cisaille la calamine et laisse une surface rugueuse mais propre. L'impact de grenaillage fait tout autre chose. Une petite bille sphérique déforme plastiquement un faible volume de métal, en étirant la couche superficielle latéralement. Cette couche étirée est bridée par le matériau élastique situé en dessous ; lorsque la bille s'éloigne, le matériau environnant la comprime et la laisse dans un état de compression.
Répètez ces impacts et les empreintes individuelles fusionnent en une couche continue de contrainte résiduelle compressive, d'environ 0,1 à 0,5 mm de profondeur selon la taille des billes, l'intensité et la dureté du matériau de base. Le maximum de compression se situe généralement légèrement sous la surface extérieure plutôt qu'en elle, équilibré par une contrainte tensile de plus faible amplitude dans la profondeur. Aucun métal n'est retiré, et la surface finit plus lisse que celle d'une pièce sablée, autour de Ra 3,2 à 12,5 µm.
Le même impact accomplit encore deux choses. Il écrouit la couche, augmentant la dureté de surface de 10 à 30 pour cent dans la plupart des métaux, et sur un acier carburé il peut transformer l'austénite résiduelle de surface en martensite, ce qui ajoute encore 0,5 à 2 HRC. C'est la contrainte résiduelle qui fait le travail en fatigue.
Comment cela se traduit en durée de vie en fatigue
Une fissure de fatigue naît presque toujours sur une surface libre, là où la contrainte tensile cyclique est la plus forte et où le matériau est le moins contraint. La contrainte résiduelle compressive agit exactement à l'opposé. Sur un diagramme de Goodman, le point de fonctionnement se déplace vers la zone compressive et la contrainte alternée admissible augmente.
Les chiffres publiés sont assez frappants pour justifies une planification. Un ressort de compression en acier au carbone EN 10270-1 DH, travaillant entre des contraintes corrigées de 104 et 727 MPa, serait en risque de rupture par fatigue peu après 100 000 cycles ; grenaillé, sa durée de vie prévue dépasse 10 millions de cycles. Une étude du SAE Fatigue Design and Evaluation Committee a rapporté des soudures non traitées cassant à 250 000 cycles, contre des soudures grenailées survivant au-delà de 2,5 millions. Pour les engrenages carburés et trempés, un grenaillage intensif a été rapporté comme relevant les limites de fatigue en flexion de plus de 30 pour cent, et jusqu'à 50 ou 100 pour cent dans certains cas.
Ce qui décide du résultat n'est pas un seul réglage, et c'est là que la production industrielle se trompe le plus souvent. Des recherches sur l'acier AISI 4140 en flexion rotative ont montré que la durée de vie en fatigue augmentait de façon non monotone avec la couverture. À 37 MPa, le meilleur résultat est apparu à 1000 pour cent de couverture, soit une hausse de 797 pour cent, tandis qu'à 44 MPa l'optimum retombait à 400 pour cent. À 1500 pour cent, la durée de vie chutait de 33 pour cent par rapport au cas à 1000 pour cent. La rugosité passait de Ra 0,20 à 6,15 µm et la dureté de 199 à 343 HV quand la couverture allait de 100 à 1500 pour cent, et la contrainte résiduelle culminait à -294 MPa pour 100 pour cent de couverture mais atteignait -503 MPa à 1500 pour cent, au prix d'une redistribution des contraintes et d'excursions tensile près de la surface. Plus de grenaillage a donné plus de compression et moins de durée de vie. La couche compressive se détend aussi avec le temps à température de service élevée, si bien que le bénéfice est surtout bien caractérisé pour les pièces maintenues nettement en dessous de la plage de fluage.
Intensité et couverture : les deux chiffres du plan
Un procédé de grenaillage est défini par deux paramètres indépendants, et les confondre est la façon dont un atelier obtient une surface qui a l'air correcte mais se comporte mal.
L'intensité se mesure sur des éprouvettes d'Almen : des coupons plats en acier à ressort laminé à froid SAE 1070, à 44 ou 50 HRC, en trois types qui diffèrent par leur épaisseur, A à 1,29 mm, N à 0,79 mm et C à 2,39 mm. L'éprouvette est bridée, grenaillée sur une face, libérée, puis l'arc qu'elle prend est lu sur un comparateur. Les mesures s'écrivent hauteur d'arc et type d'éprouvette, 0,012A signifiant 0,012 pouce sur une éprouvette A, et une unité sur une éprouvette C équivaut à environ 3,5 unités sur une éprouvette A. Formellement, l'intensité est la hauteur d'arc au point de saturation, défini par SAE J443 comme le temps d'exposition au-delà duquel doubler le temps n'ajoute plus que 10 pour cent à la hauteur d'arc.
La couverture est la part de la surface cible réellement frappée. Ce n'est pas une mesure d'intensité, et elle ne croît pas linéairement avec le temps d'exposition : les derniers pour cent de surface nue prennent un temps disproportionné, ce qui explique que la couverture soit traitée comme exponentielle. Par convention, 98 pour cent de couverture mesurée valent couverture totale, et une spécification demandant 200 pour cent correspond au double du temps d'exposition de la couverture totale, ce qui laisse une marge contre les zones non traitées. La vérification utilise un traceur fluorescent appliqué avant le grenaillage et inspecté sous lampe UV ensuite, où la surface frappée présente un marquage visible.
Les deux paramètres doivent être spécifiés ensemble. Les intensités usualles se situent entre 0,008 et 0,014A pour les ressorts hélicoïdaux et de soupape d'automobile, et entre 0,012 et 0,020A pour les ressorts de leaf-spring de camions et remorques. Les constructeurs de machines chiffrent la même grandeur en hauteur d'arc métrique, avec 0,38 à 0,50 mmA courant pour le traitement des dentures d'engrenages coniques, et 200 pour cent de couverture courant en 45 à 60 secondes par série. Quand c'est la contrainte résiduelle qui fait foi plutôt que la hauteur d'arc, les spécifications publiées visent -500 MPa à 0,02 mm sous le fond de dent, et -950 MPa entre 0,02 et 0,06 mm sous celui-ci.
Où le grenaillage se dérègle, et ce que la machine doit corriger
- Surcharge de grenaillage - pousser la couverture au-delà de la fenêtre qualifiée accroît la rugosité, amorce des micro-fissures de surface et peut coûter de la durée de vie en fatigue, même si la contrainte compressive mesurée continue de monter.
- Grenaillage insuffisant - une couverture incomplète laisse un champ de contraintes compressives hétérogène, et les fissures s'amorcent tôt dans les zones non traitées.
- Billes cassées ou déformées dans le flux - les particules fracturées ne durcissent pas, elles entaillent. La classification par gravité sépare par densité, la séparation par forme élimine les particules non sphériques, et MIL-S-13165B fixe la proportion maximale de particules inacceptables.
- Un stock de billes qui dérive - à mesure que les fines et les billes cassées sont retirées, la population utile doit être réapprovisionnée automatiquement, sinon l'intensité réellement délivrée à la pièce s'écarte de la valeur qualifiée au fil du poste.
- Contamination ferreuse - les billes d'acier laissent du fer libre sur l'aluminium, l'inox et le titane. Ces matériaux demandent des billes de verre ou de céramique, et une machine qui fait tourner un seul média sur des travaux mélangés finira par contaminer quelque chose.
- Taille de bille face au fond de dent - le diamètre du média ne devrait pas dépasser environ la moitié du rayon du congé de fond de dent, sinon l'empreinte ne correspond plus à la géométrie supposée par l'analyse de contraintes.
- Détente en service - la contrainte résiduelle compressive se détend avec le temps à température élevée, il faut donc considérer ensemble la qualification du procédé et la température de service.
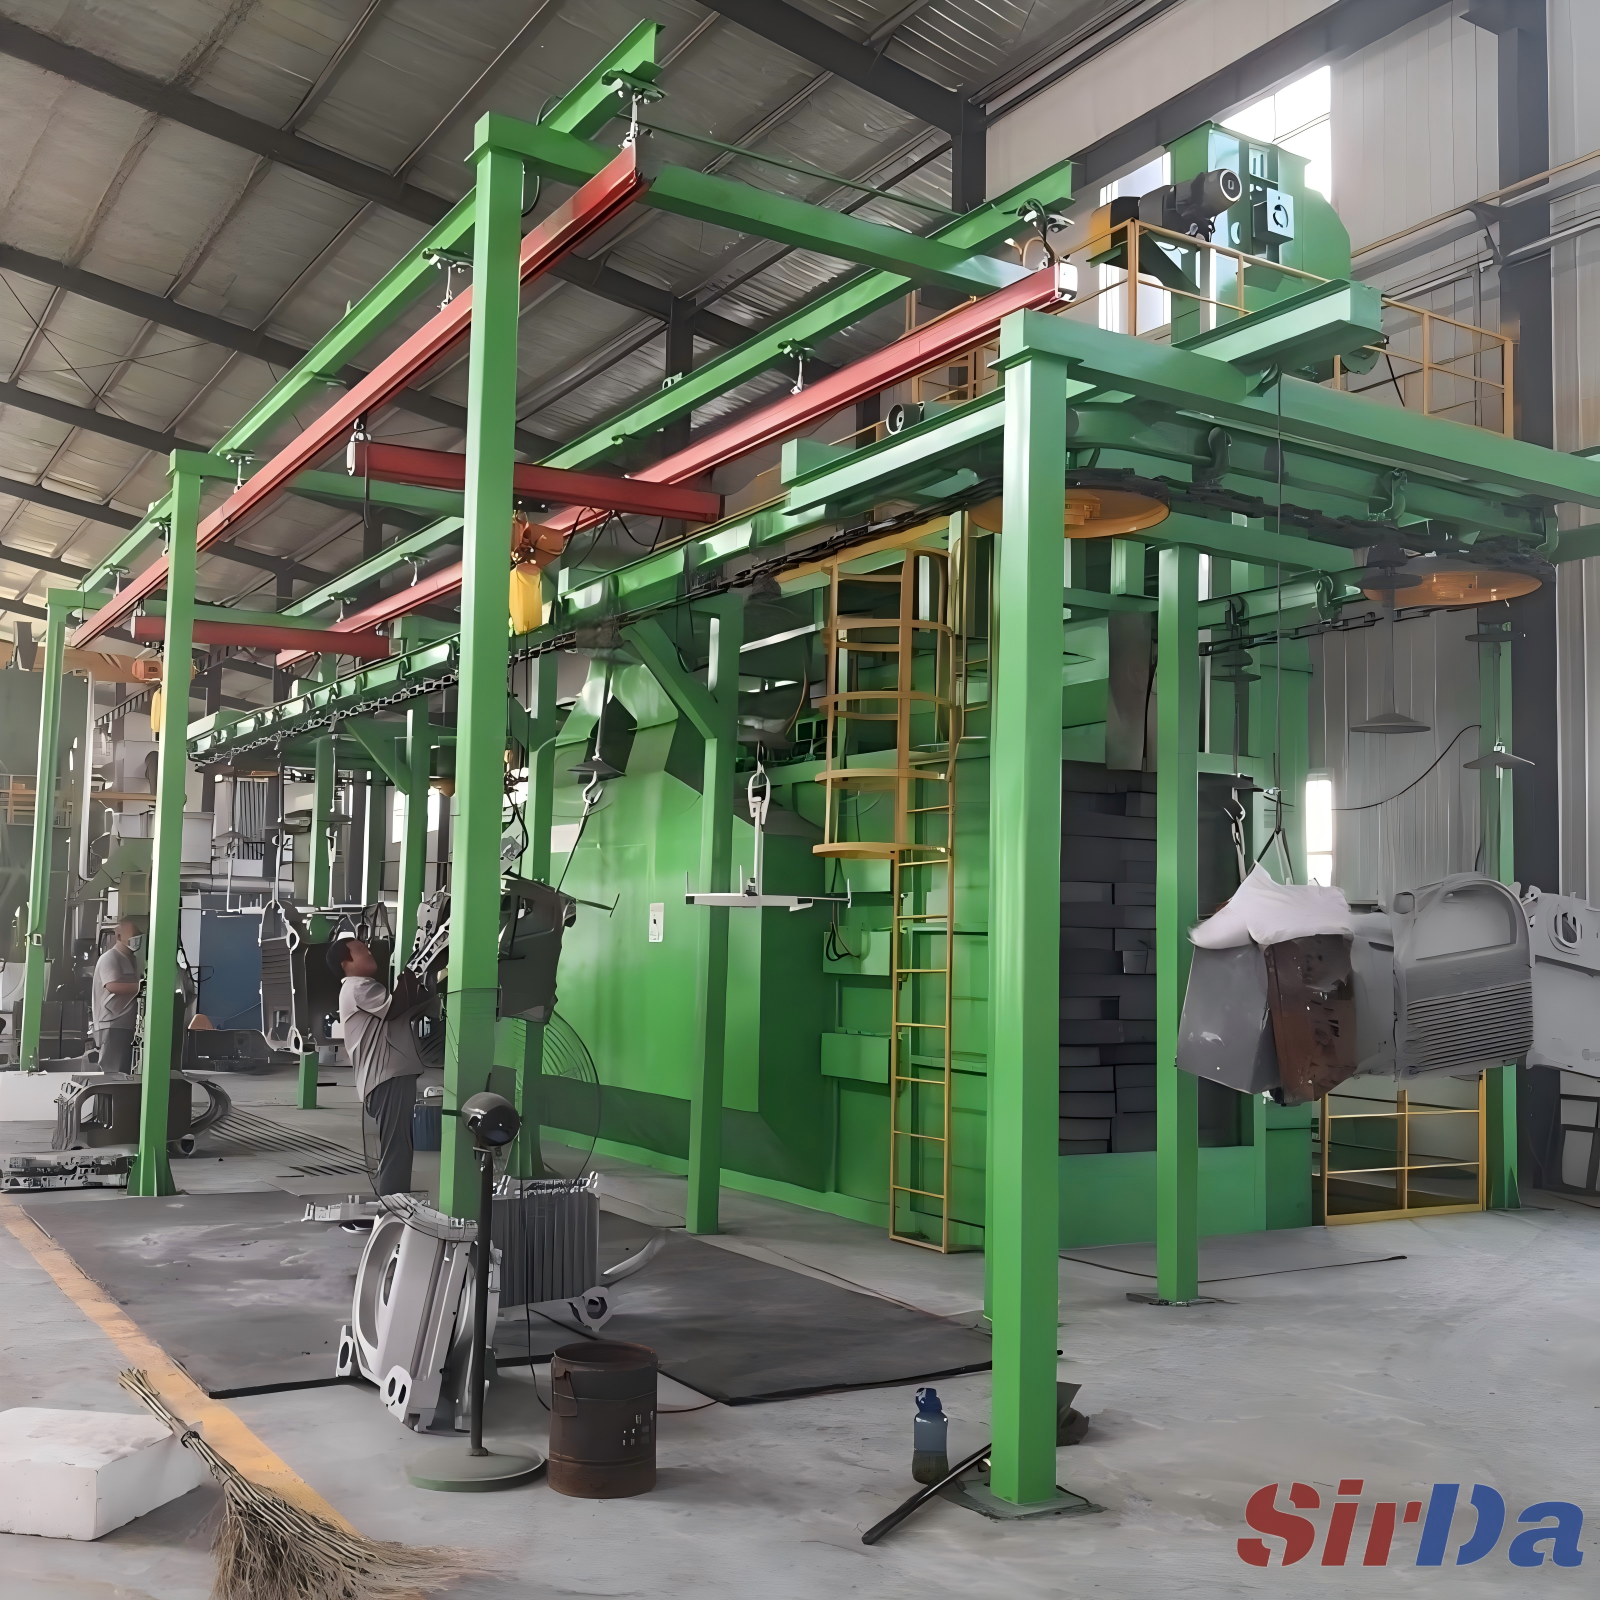
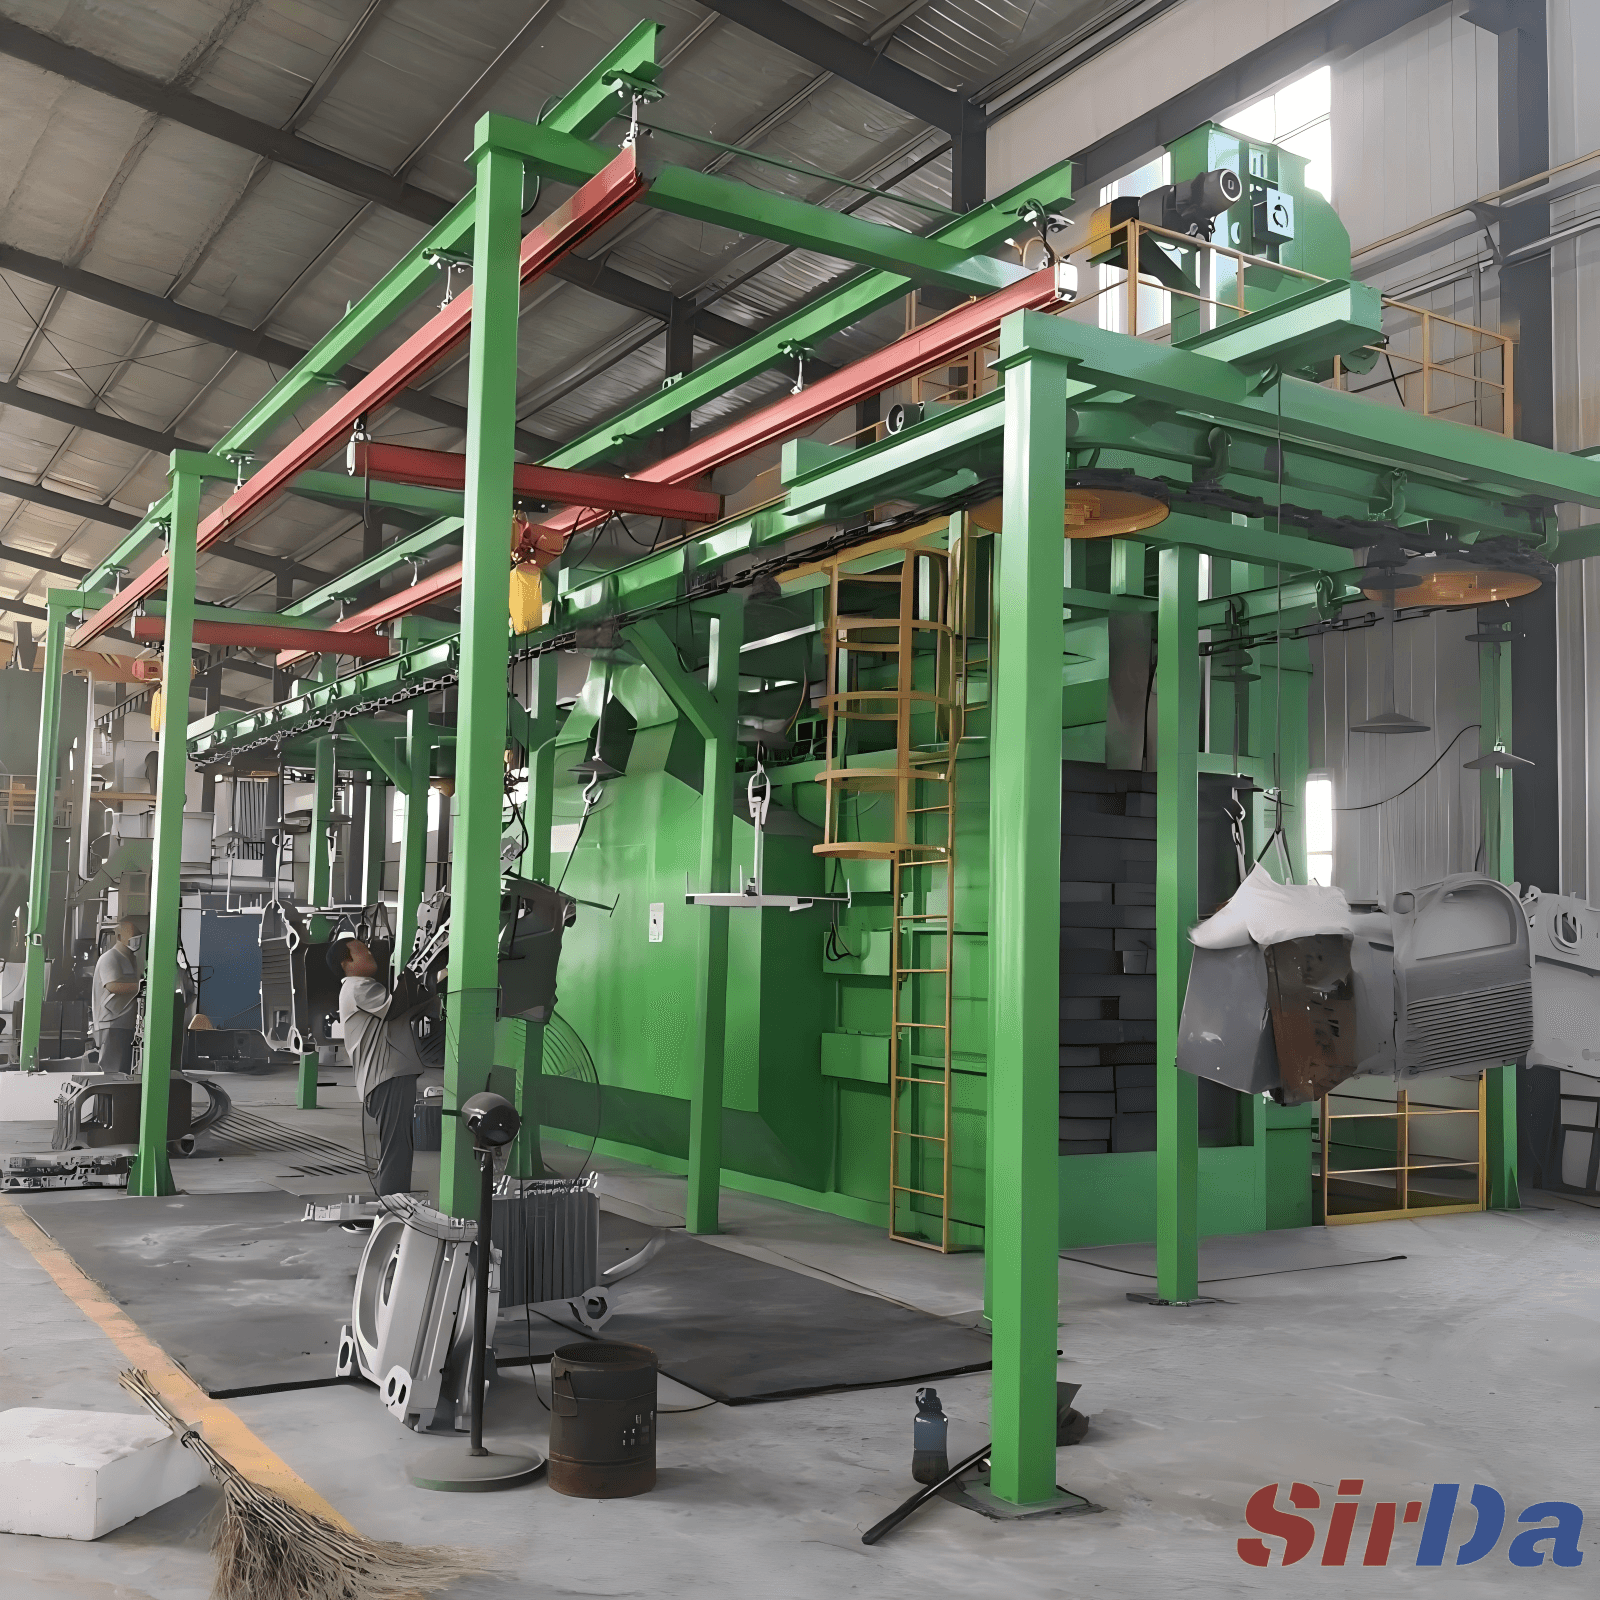
La machine doit assumer tout cela, et les différences avec une ligne de sablage sont très concrètes. La séparation des médias se fait normalement en trois étages : un lavage d'air qui évacue la poussière et les fines de 0,1 à 0,2 mm, un cyclone qui retire les particules de 0,05 à 0,1 mm et allège la charge du collecteur, et un tamis vibrant qui calibre ce qui retourne à la roue. Le dépoussiérage reste une fonction distincte de la séparation des médias, et la poussière de grenaillage est une particule métallique fine qui doit malgré tout être captée. Le temps de cycle est dicté par l'exposition et non par la longueur de la chambre, si bien qu'un cycle à 200 pour cent de couverture de 45 à 60 secondes par série impose tout le takt. Enfin, l'éprouvette d'Almen doit être placée là où se trouve la surface critique, ce qui fait du montage et de la présentation de la pièce une part intégrante de la qualification du procédé. SIRDA Machinery conçoit des lignes continues de sablage et de grenaillage autour de ce temps d'exposition, de cette chaîne de séparation et du takt que exploitez réellement.