
Pourquoi la vitesse du convoyeur à crochet décide de la qualité de finition
La vitesse du convoyeur à crochet est un paramètre de procédé, pas de manutention. Elle fixe le temps de passage, donc le nombre d'impacts d'abrasif reçus par la surface. Cet article passe en revue le calcul, les plages de vitesse qui tiennent en pratique et les quatre défauts qui remontent directement au réglage.
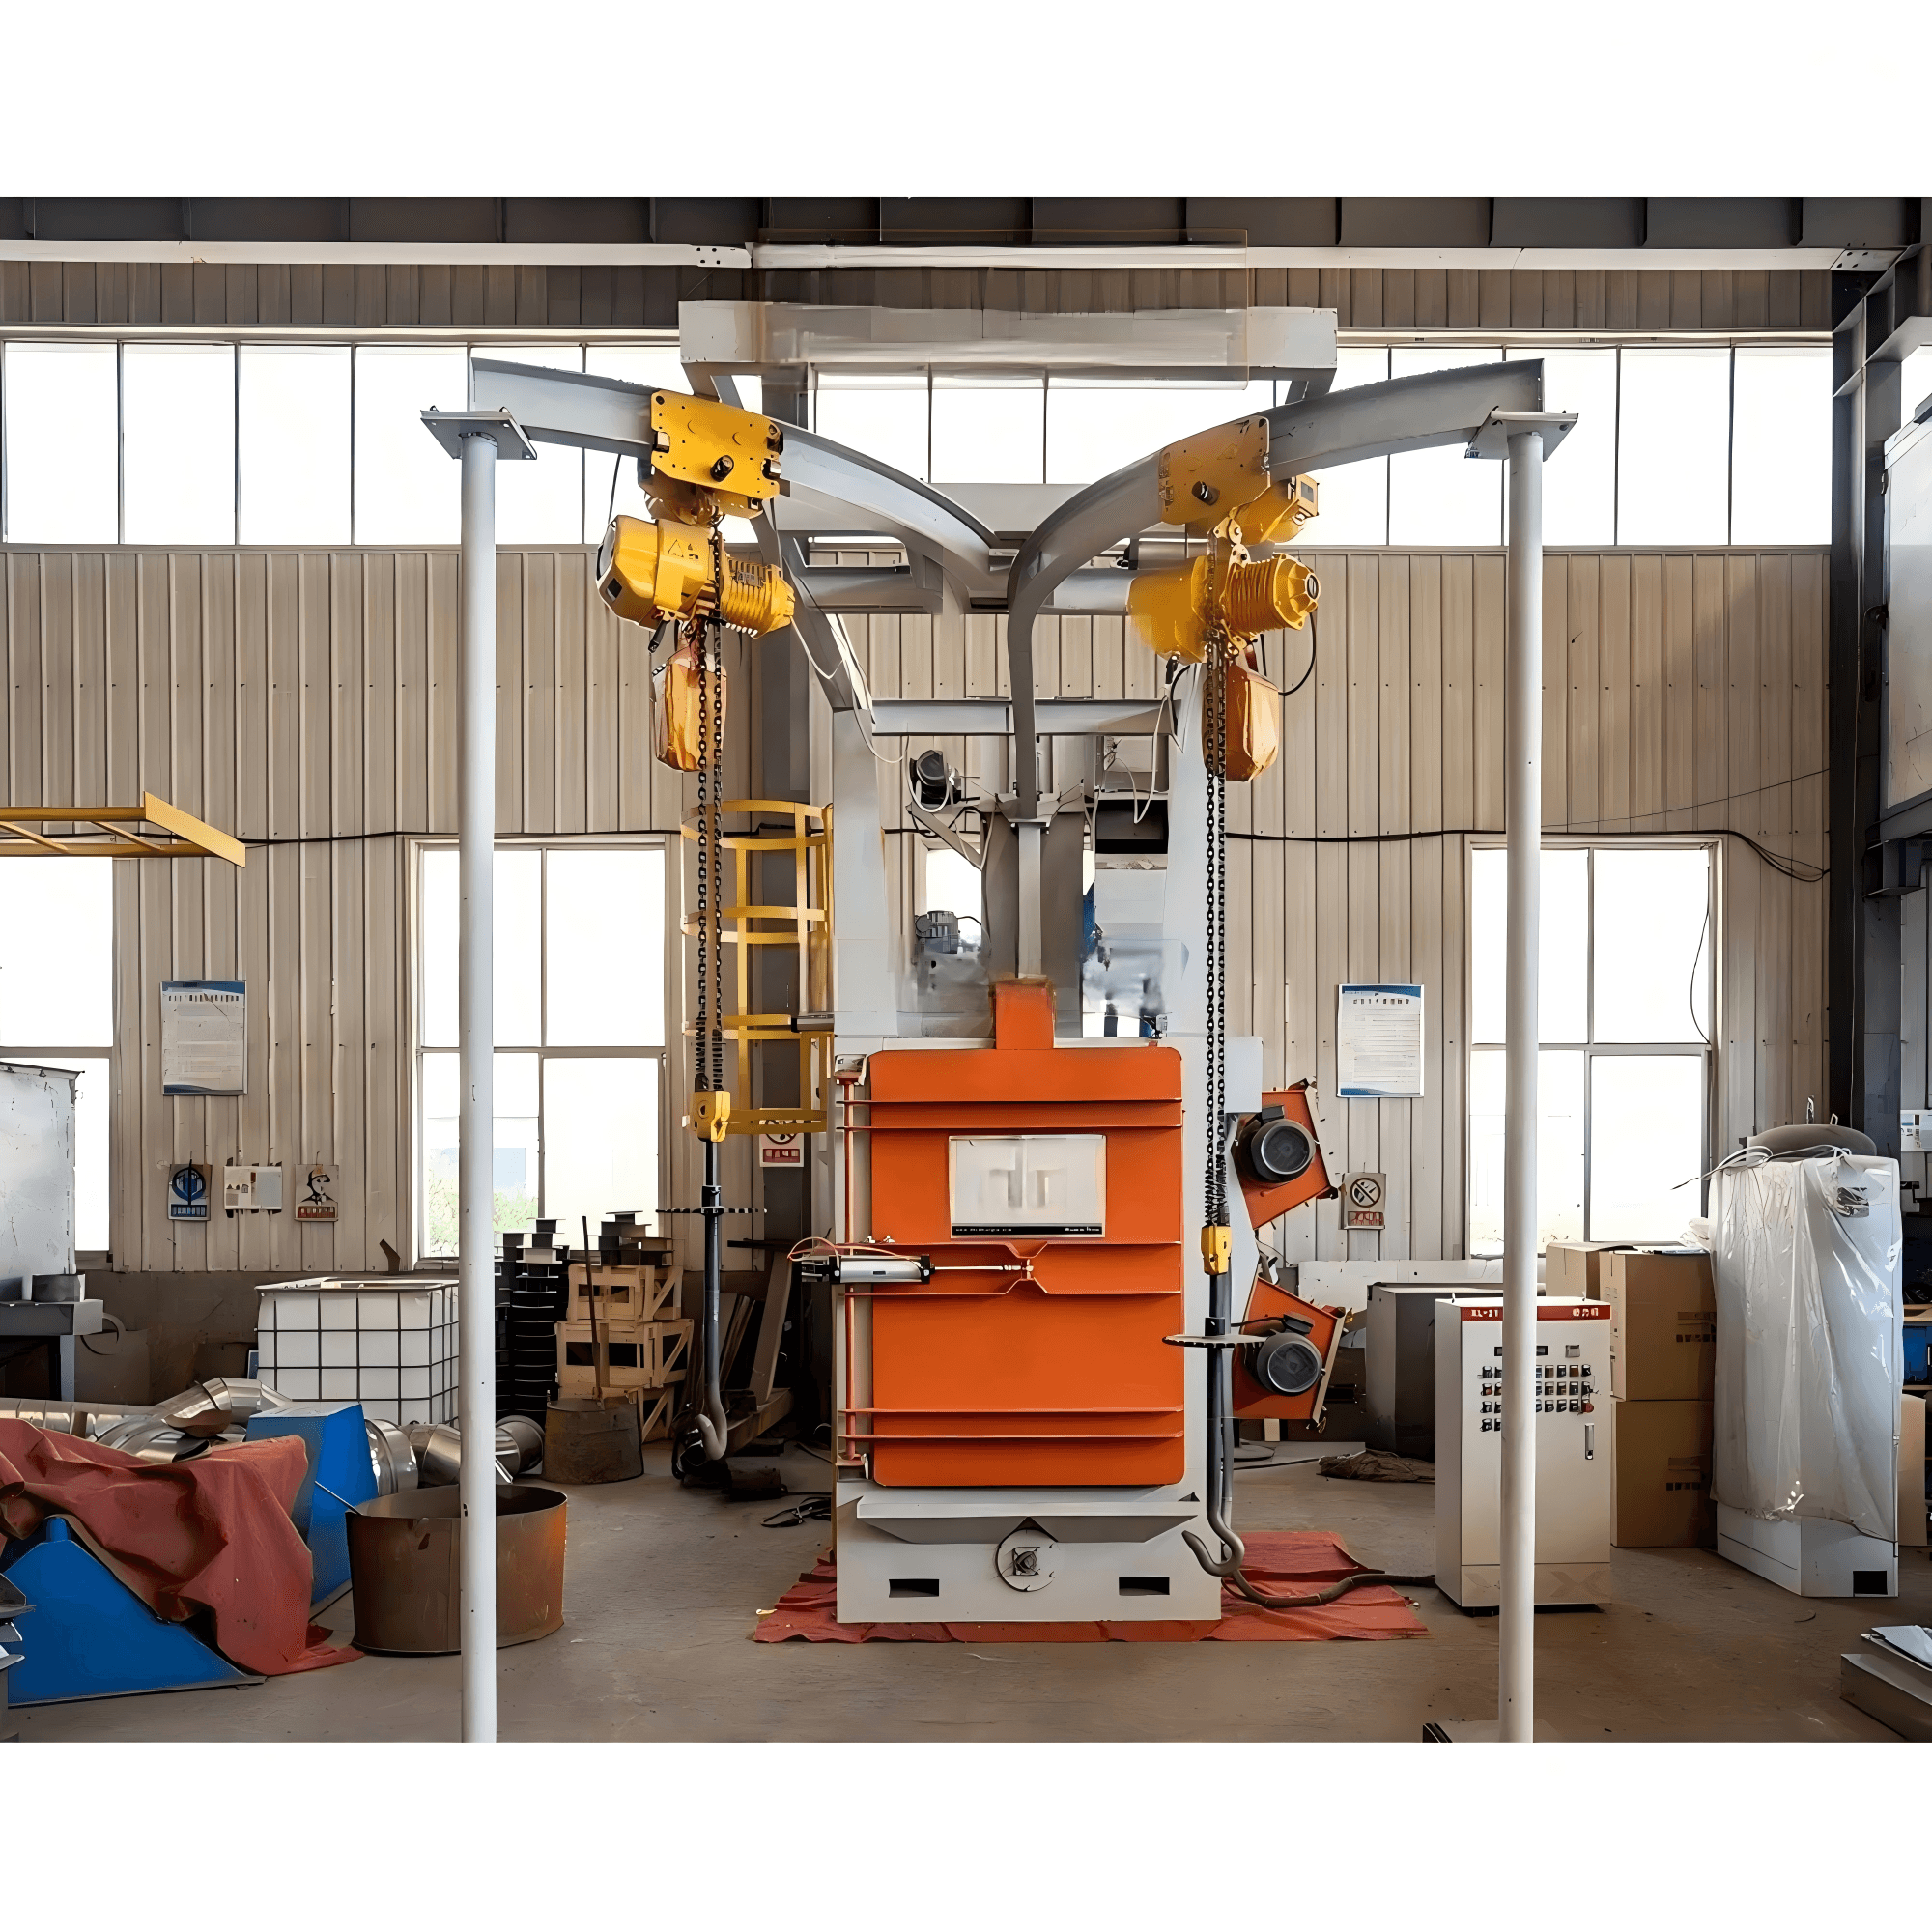
Les convoyeurs à crochet sont généralement traités comme un problème de manutention : combien de pièces par heure, combien de temps pour changer de série, combien de crochets il faut. Ce cadrage passe à côté de l'essentiel. Sur une machine à crochet ou à chaîne suspendue continue, la vitesse du convoyeur est un paramètre de procédé. Elle détermine combien d'impacts d'abrasif chaque centimètre carré de surface reçoit, et une fois ce nombre modifié, aucune puissance de turbine ne ramène la finition à sa valeur initiale.
Tout part d'une seule équation. Si la longueur effective de la zone de sablage de votre chambre vaut L mètres et que la chaîne circule à V mètres par minute, chaque pièce passe t = L / V minutes dans le flux. Diviser la vitesse par deux double le temps d'exposition. Tout le mécanisme est là, et toutes les règles pratiques sur les lignes à crochet en découlent.
Les trois valeurs qui doivent concorder
Une bonne couverture n'est pas un réglage unique, c'est l'accord de trois réglages : temps de passage, débit d'abrasif et rotation de la pièce.
- Le temps de passage découle de la longueur de chambre et de la vitesse de chaîne. Une zone effective de trois mètres à 1,2 m/min donne 150 secondes d'exposition. Passez à 2,0 m/min et la même pièce n'en obtient plus que 90.
- Le débit d'abrasif remplit ces secondes. La quantité de grenaille larguée par minute divisée par la surface de la pièce en transit donne le nombre de recouvrements, c'est-à-dire combien de fois la même zone d'acier est frappée. Pour un Sa2,5 sur acier au carbone, la pratique courante est de trois à cinq impacts qui se recouvrent ; une calamine épaisse, une ancienne peinture ou une peau de moulage en demande cinq à huit ; une simple oxydation légère sur aluminium ou inox demande seulement deux à trois.
- La rotation évite qu'un point soit martelé pendant qu'un autre est ignoré. Un crochet qui décrit trois tours complets pendant son passage présente pratiquement chaque face au flux au moins une fois.
Surveillez le courant du moteur de turbine pendant le réglage. Si la turbine reçoit environ 85 à 95 pour cent de son courant nominal, le débit de média est sain. Si le courant reste bas quel que soit l'ouverture de la vanne d'alimentation, la machine manque de grenaille et vous traitez un problème de débit avec un problème de vitesse.
Adapter la vitesse de chaîne au travail
La tentation est toujours d'aller plus vite. Plus vite, c'est plus de pièces par heure, un amortissement plus rapide et un plus joli chiffre sur le devis. Le résultat, c'est une machine qui paraît productive et qui rend des pièces avec de la calamine dans les creux.
Voici des plages qui tiennent la route en pratique, pour les lignes à crochet continues en amont d'une opération de peinture :
- Acier neuf ou préparation légère avant peinture — travaillez près du haut de la plage, autour de 2,0 à 2,6 m/min, avec une rotation de crochet proche de 3 tr/min. Le dépôt est mince et régulier, et la peinture fait le gros du travail.
- Dérustage courant de charpente jusqu'à Sa2,5 — la plage intermédiaire, environ 1,0 à 1,4 m/min, avec une rotation de 4 à 5 tr/min. C'est là que se tranchent la plupart des désaccords entre devis et réalité.
- Ancienne peinture, rouille épaisse, moulages avec peau — ralentissez à 0,7 ou 0,9 m/min et admettez que le débit tombe. Dans ce cas, augmenter la rotation vers 5 ou 6 tr/min aide davantage qu'allonger le temps de passage.
- Tôle mince en dessous d'environ 3 mm — vitesse basse, exposition courte, rotation faible. Une pièce mince se déforme sous les impacts répétés bien plus facilement qu'elle ne reste sale.
Vitesse et rotation vont de pair. Si vous raccourcissez le temps de passage, il faut augmenter la rotation pour conserver le même nombre de tours dans la chambre ; sinon la pièce sort avec une face propre et une face encore rouillée, la réclamation la plus fréquente sur les lignes à crochet.
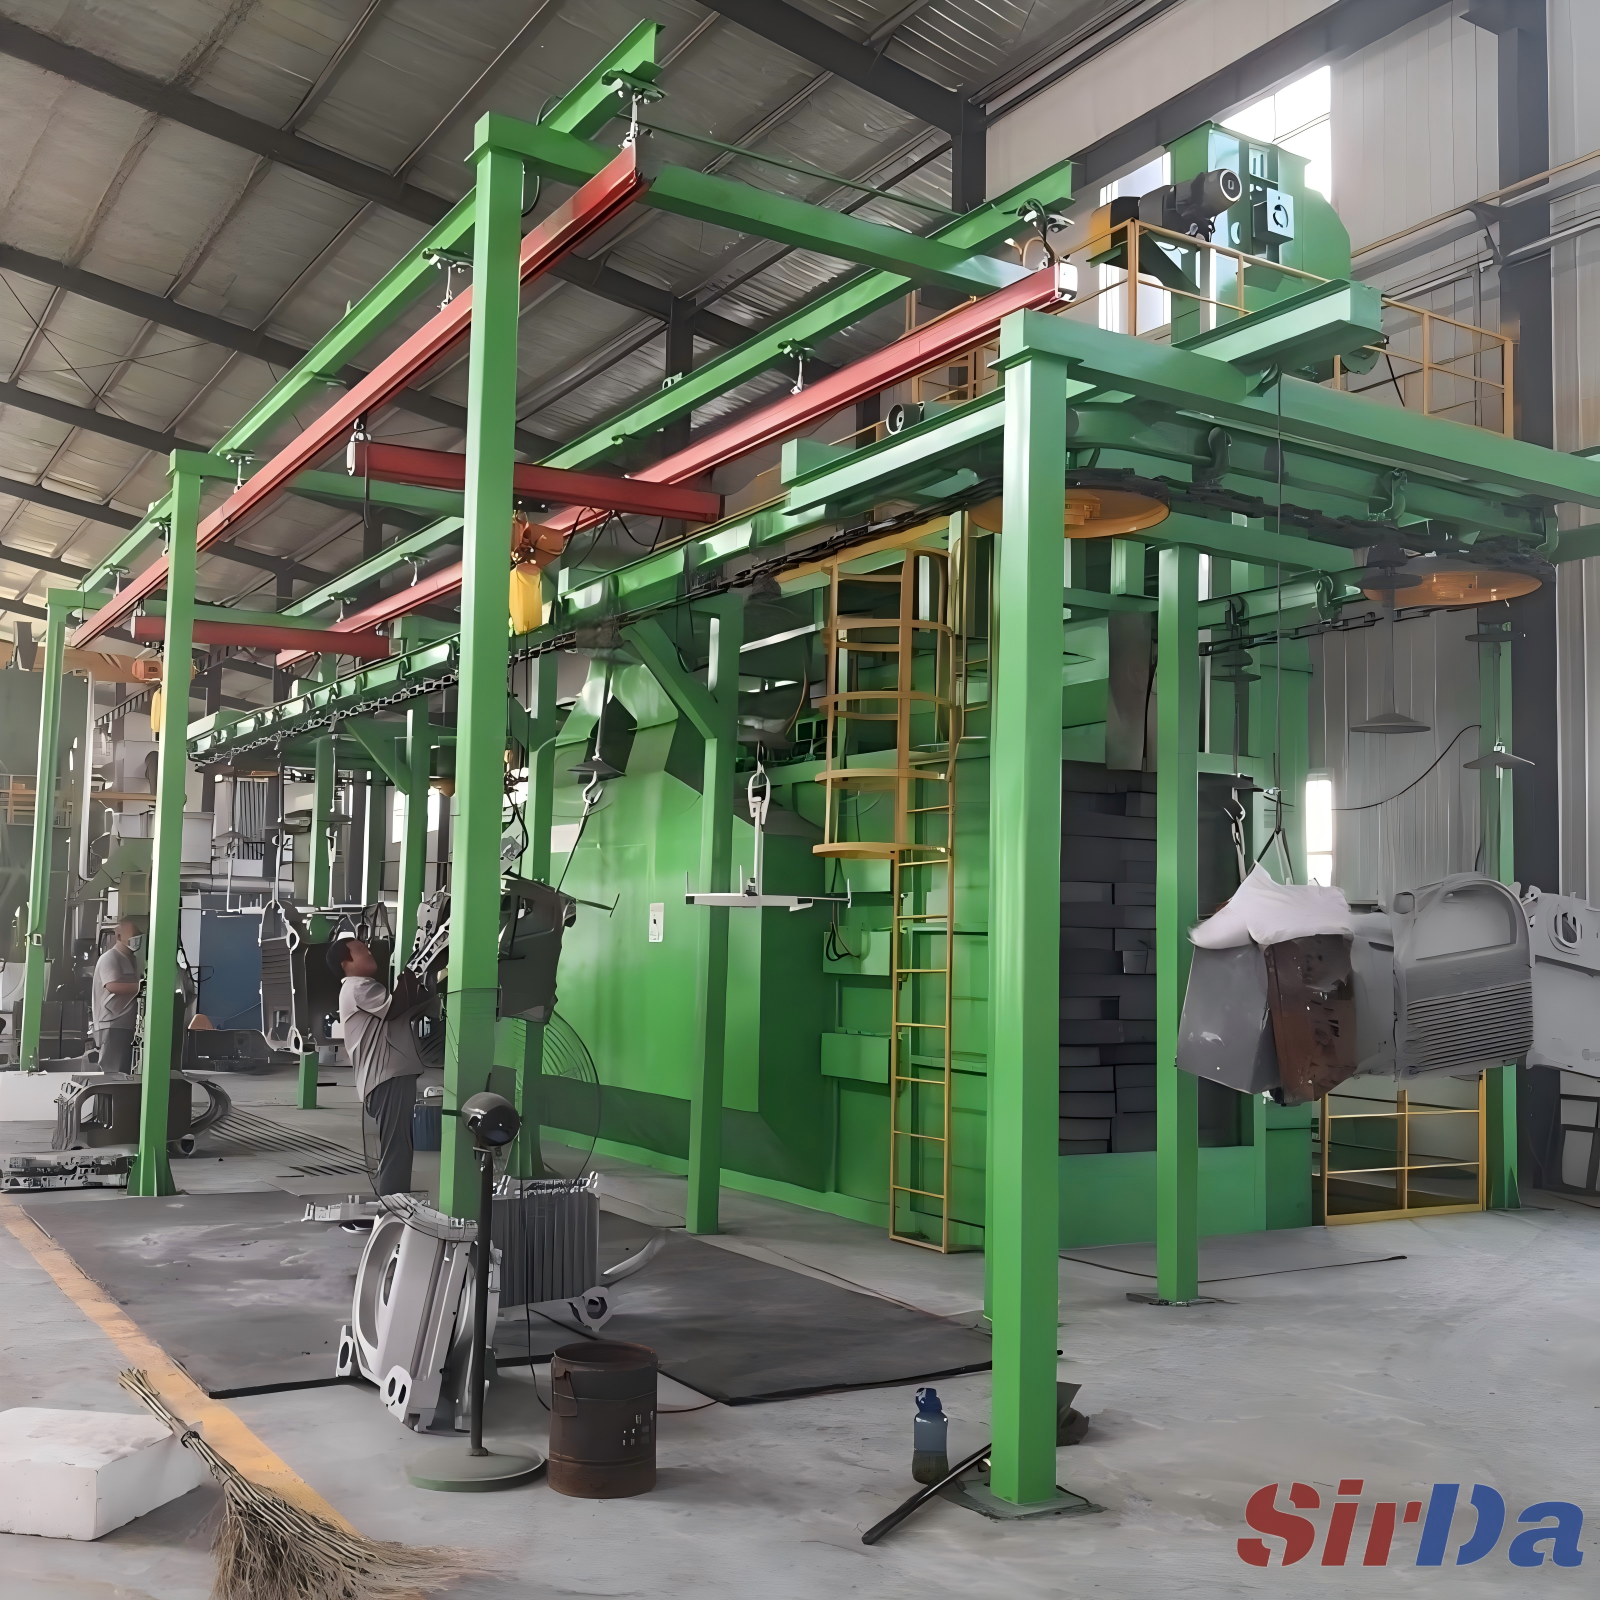
Les défaillances qui remontent directement à la vitesse
La plupart des réclamations sur les machines à crochet ne sont pas mystérieuses. Elles se ramenent à quatre cas, et chacun a une cause liée à la vitesse.
- Une face propre, la face opposée encore couverte de calamine. La rotation est trop lente pour le temps de passage, donc la face arrière n'est jamais présentée au flux. Allongez l'exposition, augmentez la rotation, ou les deux. Sur les machines pilotées par automate, une rotation alternée dans les deux sens pendant le passage supprime l'ombre que projettent le crochet et le point de suspension.
- Sur-sablage local, rugosité hors spécification, tôle mince déformée. Le cas inverse : une pièce qui tourne lentement garde une épaule dans le même flux. Augmentez la rotation et raccourcissez l'exposition totale.
- Résultats variables d'une pièce à l'autre, sans motif. Le plus souvent un accrochage décentré. Une pièce mal équilibrée sur son crochet oscille pendant la rotation et entre et sort du flux efficace. Corrigez la suspente, pas le convoyeur.
- Angles internes et poches profondes qui restent en angle mort. Les buses droites projettent en biais, et une cavité profonde dont l'ouverture regarde à l'opposé du flux est géométriquement inaccessible quelle que soit la vitesse. Faire tourner lentement la pièce, ou prévoir un retournement manuel pendant un long cycle de série, résout ce qu'une turbine plus rapide ne résoudra jamais.
Une autre défaillance mérite d'être nommée parce qu'elle se prête mal au diagnostic : la rotation qui s'arrête carrément. Les roues de friction et les rouleaux d'entraînement s'usent, la tension baisse, et le crochet traverse la zone de rotation sans tourner. Rien dans cela ne ressemble à un défaut de convoyeur, et l'atelier répond généralement en ralentissant la chaîne : le cycle dure plus longtemps et rien n'est corrigé.
Il reste une question à trancher avant de chiffrer une ligne à crochet. Une plage de vitesse qu'un fournisseur accepte d'engager sur papier vaut mieux qu'un pic que personne ne peut tenir. Demandez la longueur effective de la zone de sablage et la plage de vitesse utilisable, puis vérifiez-les sur la pièce la plus lente de votre mix. Demandez combien de tours le crochet décrit à la vitesse admissible la plus basse, pas à pleine vitesse. Demandez ce que devient la rotation quand un crochet porte une charge décentrée, et si l'entraînement a le couple suffisant pour la pièce la plus lourde du panier.
La plupart des litiges sur les performances d'un convoyeur à crochet viennent de quelqu'un qui traite la vitesse comme un paramètre de manutention. Elle ne l'est pas. Elle fixe le temps d'exposition, le temps d'exposition fixe le nombre d'impacts, et le nombre d'impacts est précisément ce que le client achète quand il écrit Sa2,5.