La pièce reste immobile et c'est la buse qui se déplace
Une grenause suppose que la pièce bouge. Un plateau tournant la fait pivoter, un crochet la balance, une bande la retourne. Dès que ce mouvement existe, chaque point de la surface passe sans cesse dans la zone de projection, et la couverture découle de la géométrie plutôt que de l'humeur de l'opérateur ce jour-là.
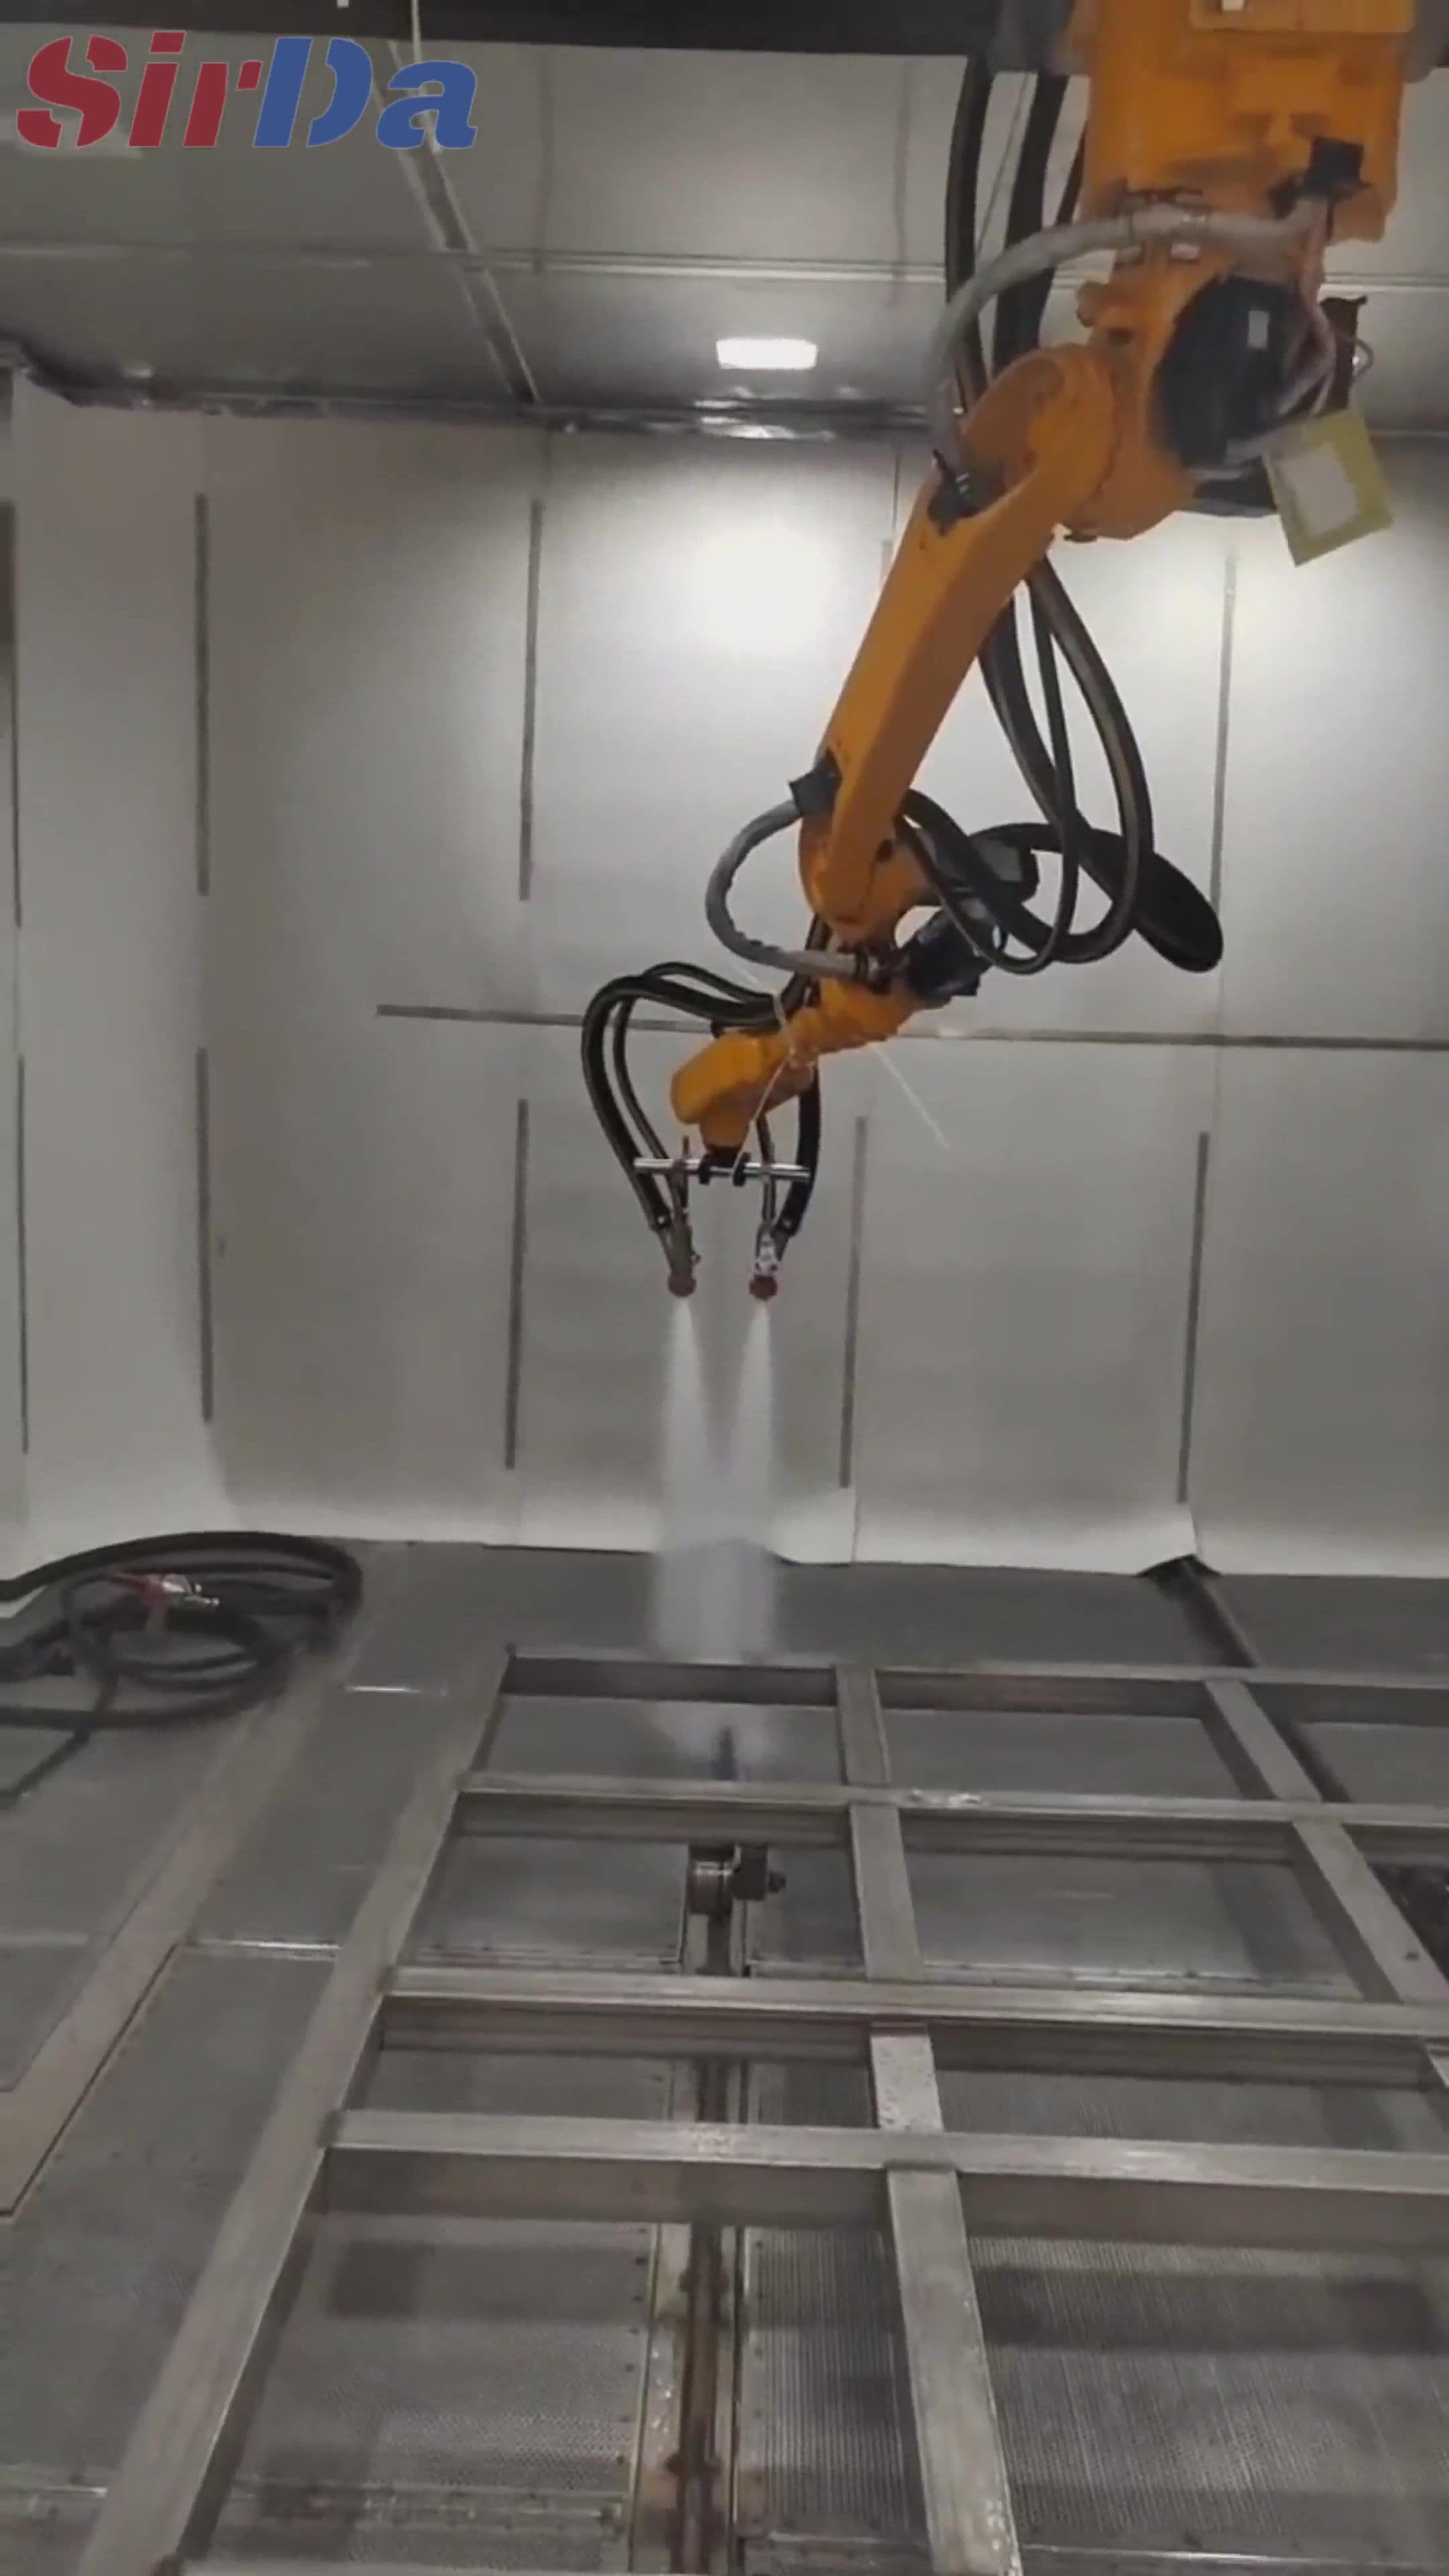
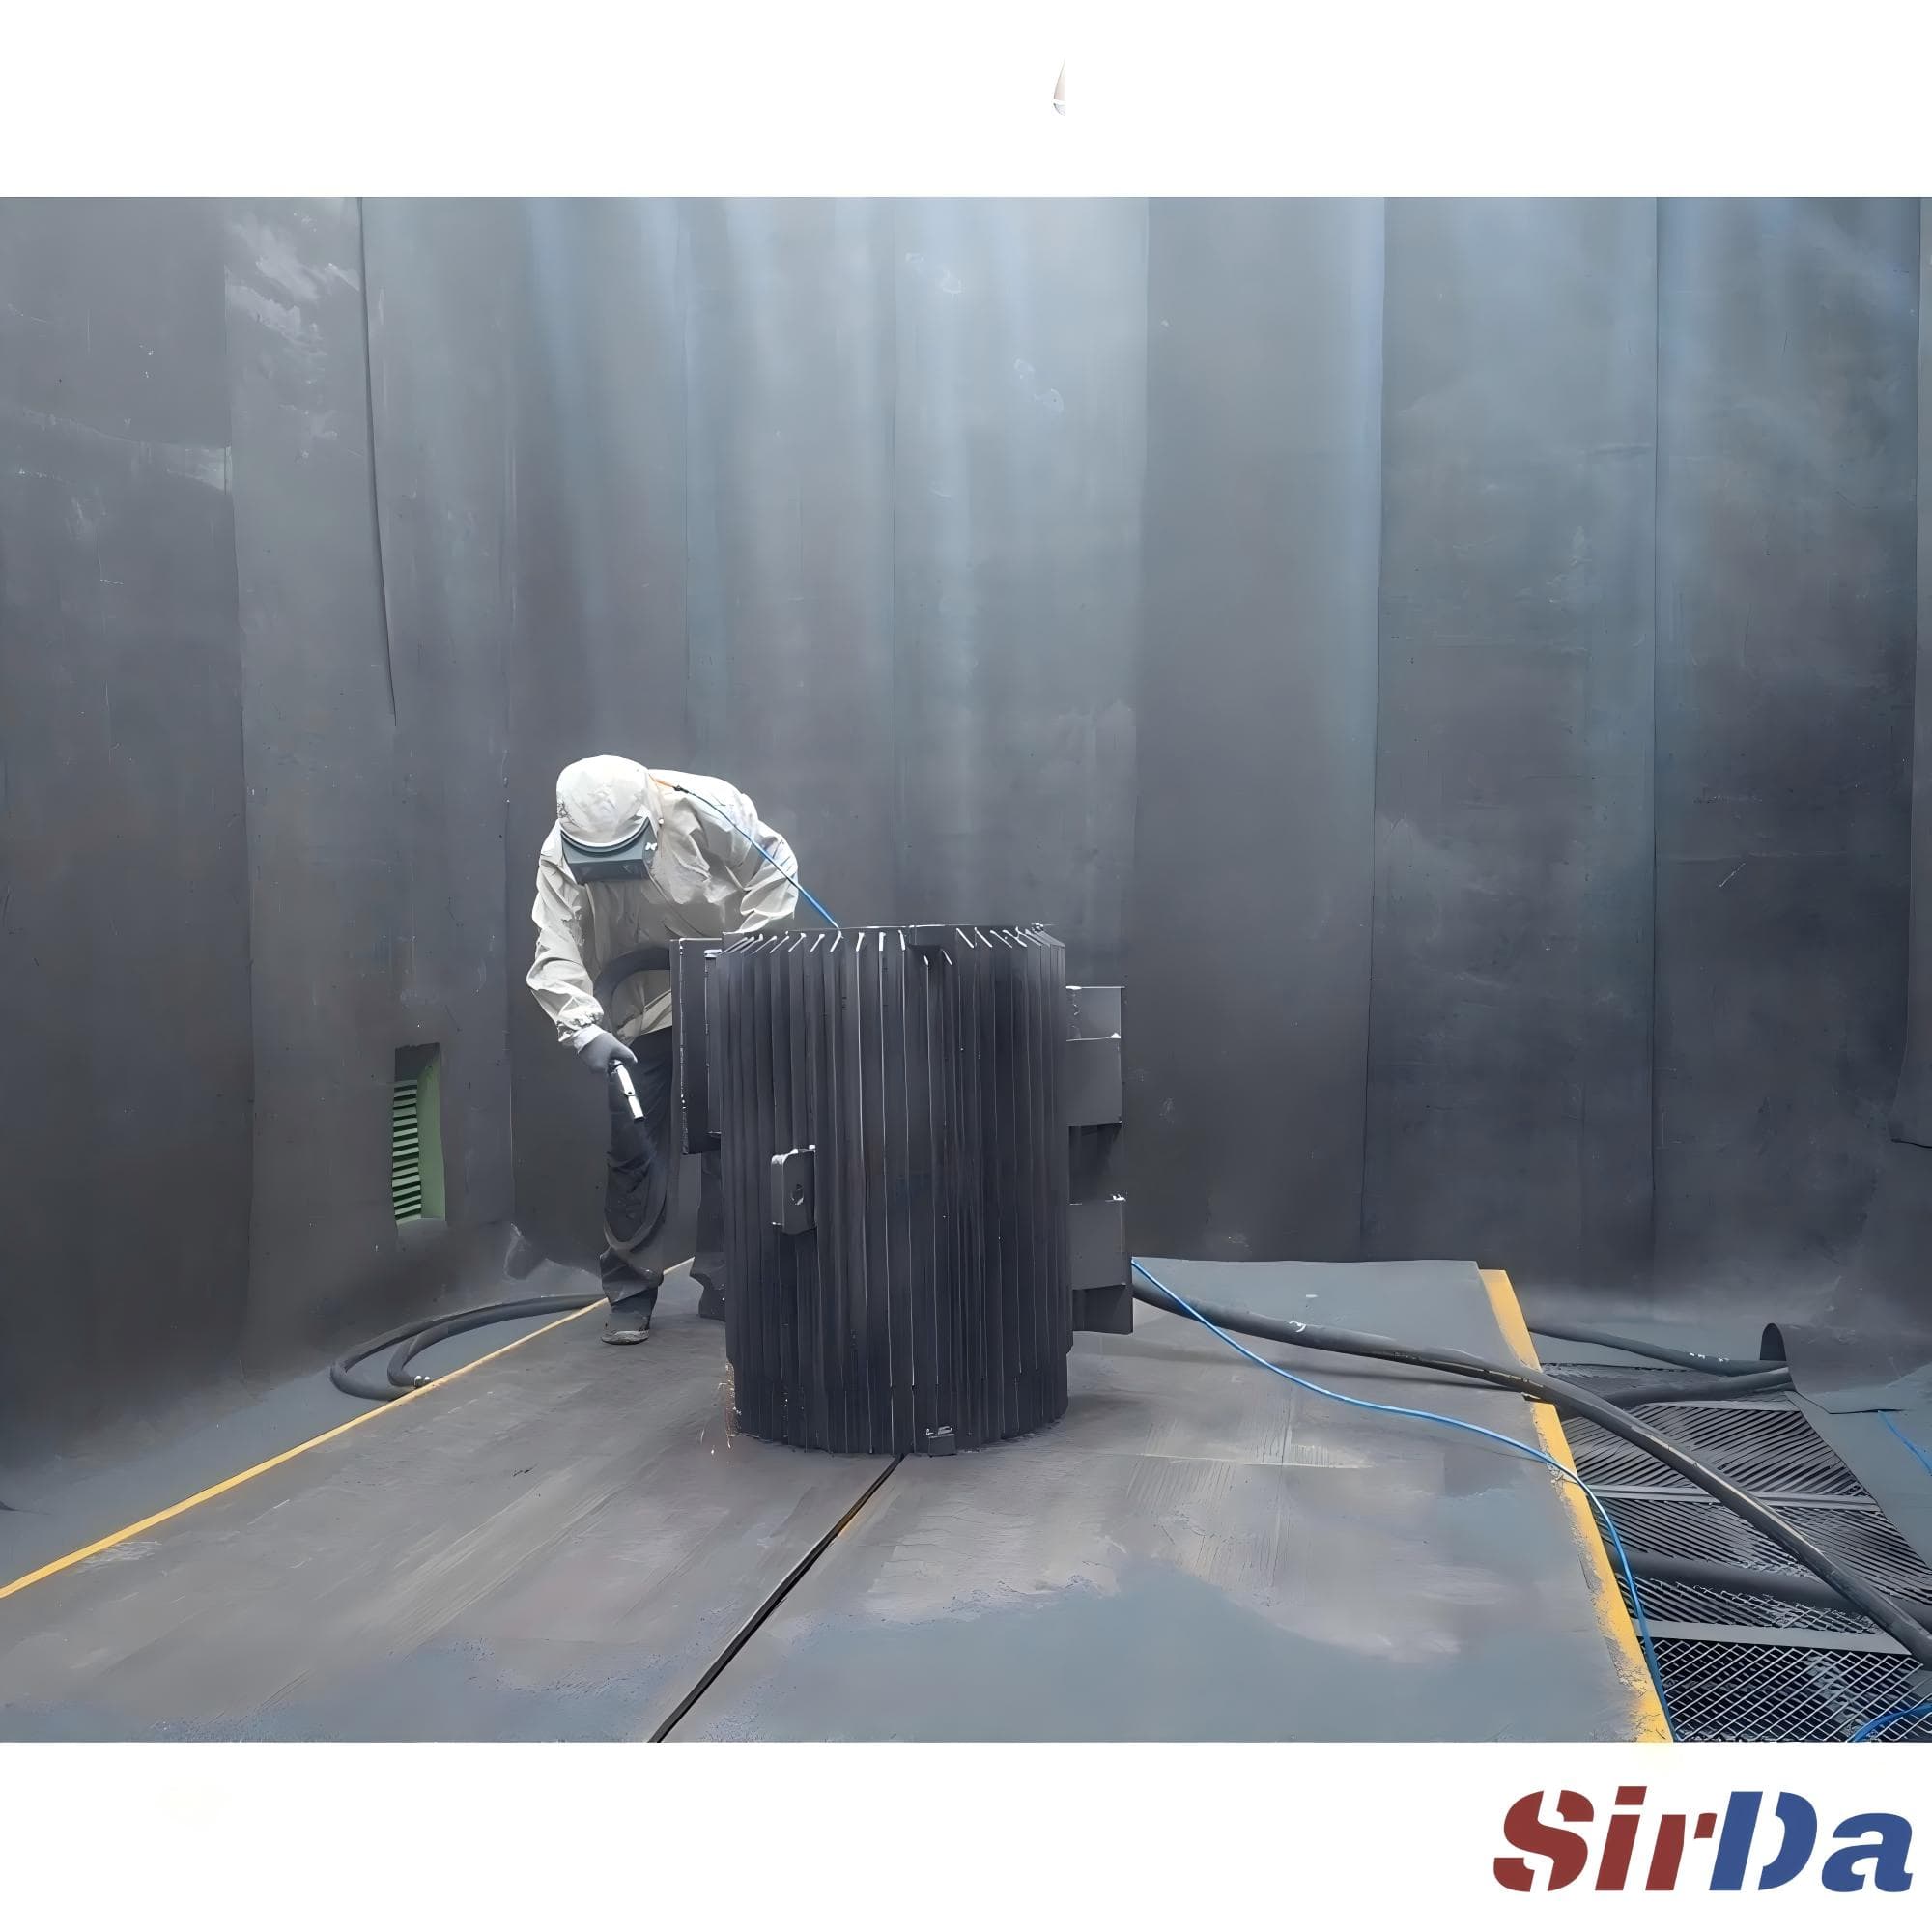
Une cabine robotisée abandonne cette hypothèse. La pièce est ancrée au sol ou sur un gabarit, et la couverture est produite par la trajectoire du bras. L'échange vaut la peine quand la pièce est trop grande, trop lourde ou trop irrégulière pour être tournée, et que le vrai coût d'un gros chantier n'a jamais été l'abrasif mais les heures de grue passées à retourner la pièce pour atteindre l'envers.
La couverture devient un problème de trajectoire et non de mouvement
- Le recouvrement entre passes est le seul indicateur qui compte - une pièce en rotation brise d'elle-même ses ombres, un bras doit recouvrir les passes voisines jusqu'à fermer l'interstice. Une zone manquée est manquée définitivement, il n'y aura pas de rotation suivante pour y revenir.
- La constance de la distance buse-surface commande la constance du résultat - le jet s'élargit avec la distance, donc une même charge d'abrasif agit très différemment à 200 mm et à 400 mm. L'intérêt du robot est de tenir cette distance, pas de la laisser au poignet de l'opérateur.
- Les fonds et le dos des brides demandent une pose dédiée ou une buse dédiée - l'intérieur d'un réservoir et l'étroit espace derrière une bride sont les vraies difficultés sur cette famille de pièces, et c'est la partie du périmètre à clarifier avant de fixer un prix.
- Le changement de série se joue sur le programme, pas sur la mécanique - sur une grenause, une nouvelle pièce impose de nouveaux paramètres et un nouveau gabarit. Ici, elle impose l'apprentissage d'un nouveau chemin. Pour les réservoirs, les cheminées et les brides d'about, où le lot est modeste mais la variété forte, c'est exactement ce qui fait baisser le coût d'une petite série sur mesure.
La chute de média est une source de contamination secondaire
C'est là qu'une cabine et une grenause sont réellement deux machines différentes. La grenause est une boucle fermée : l'abrasif est projeté, frappe la pièce, est rattrapé par les palettes et les garnitures, séparé des débris, puis renvoyé dans la trémie. Le circuit de média ne touche jamais le sol.
Une cabine est ouverte. L'abrasif qui rate la pièce tombe directement au sol, mélangé aux éclats de peinture, à la calamine et à la rouille qu'il vient d'arracher. Récupérer ce matériau au sol et le renvoyer tel quel à la buse, c'est projeter les débris une seconde fois sur la pièce. La finition ne s'améliore pas, la boucle devient plus sale à chaque tour.
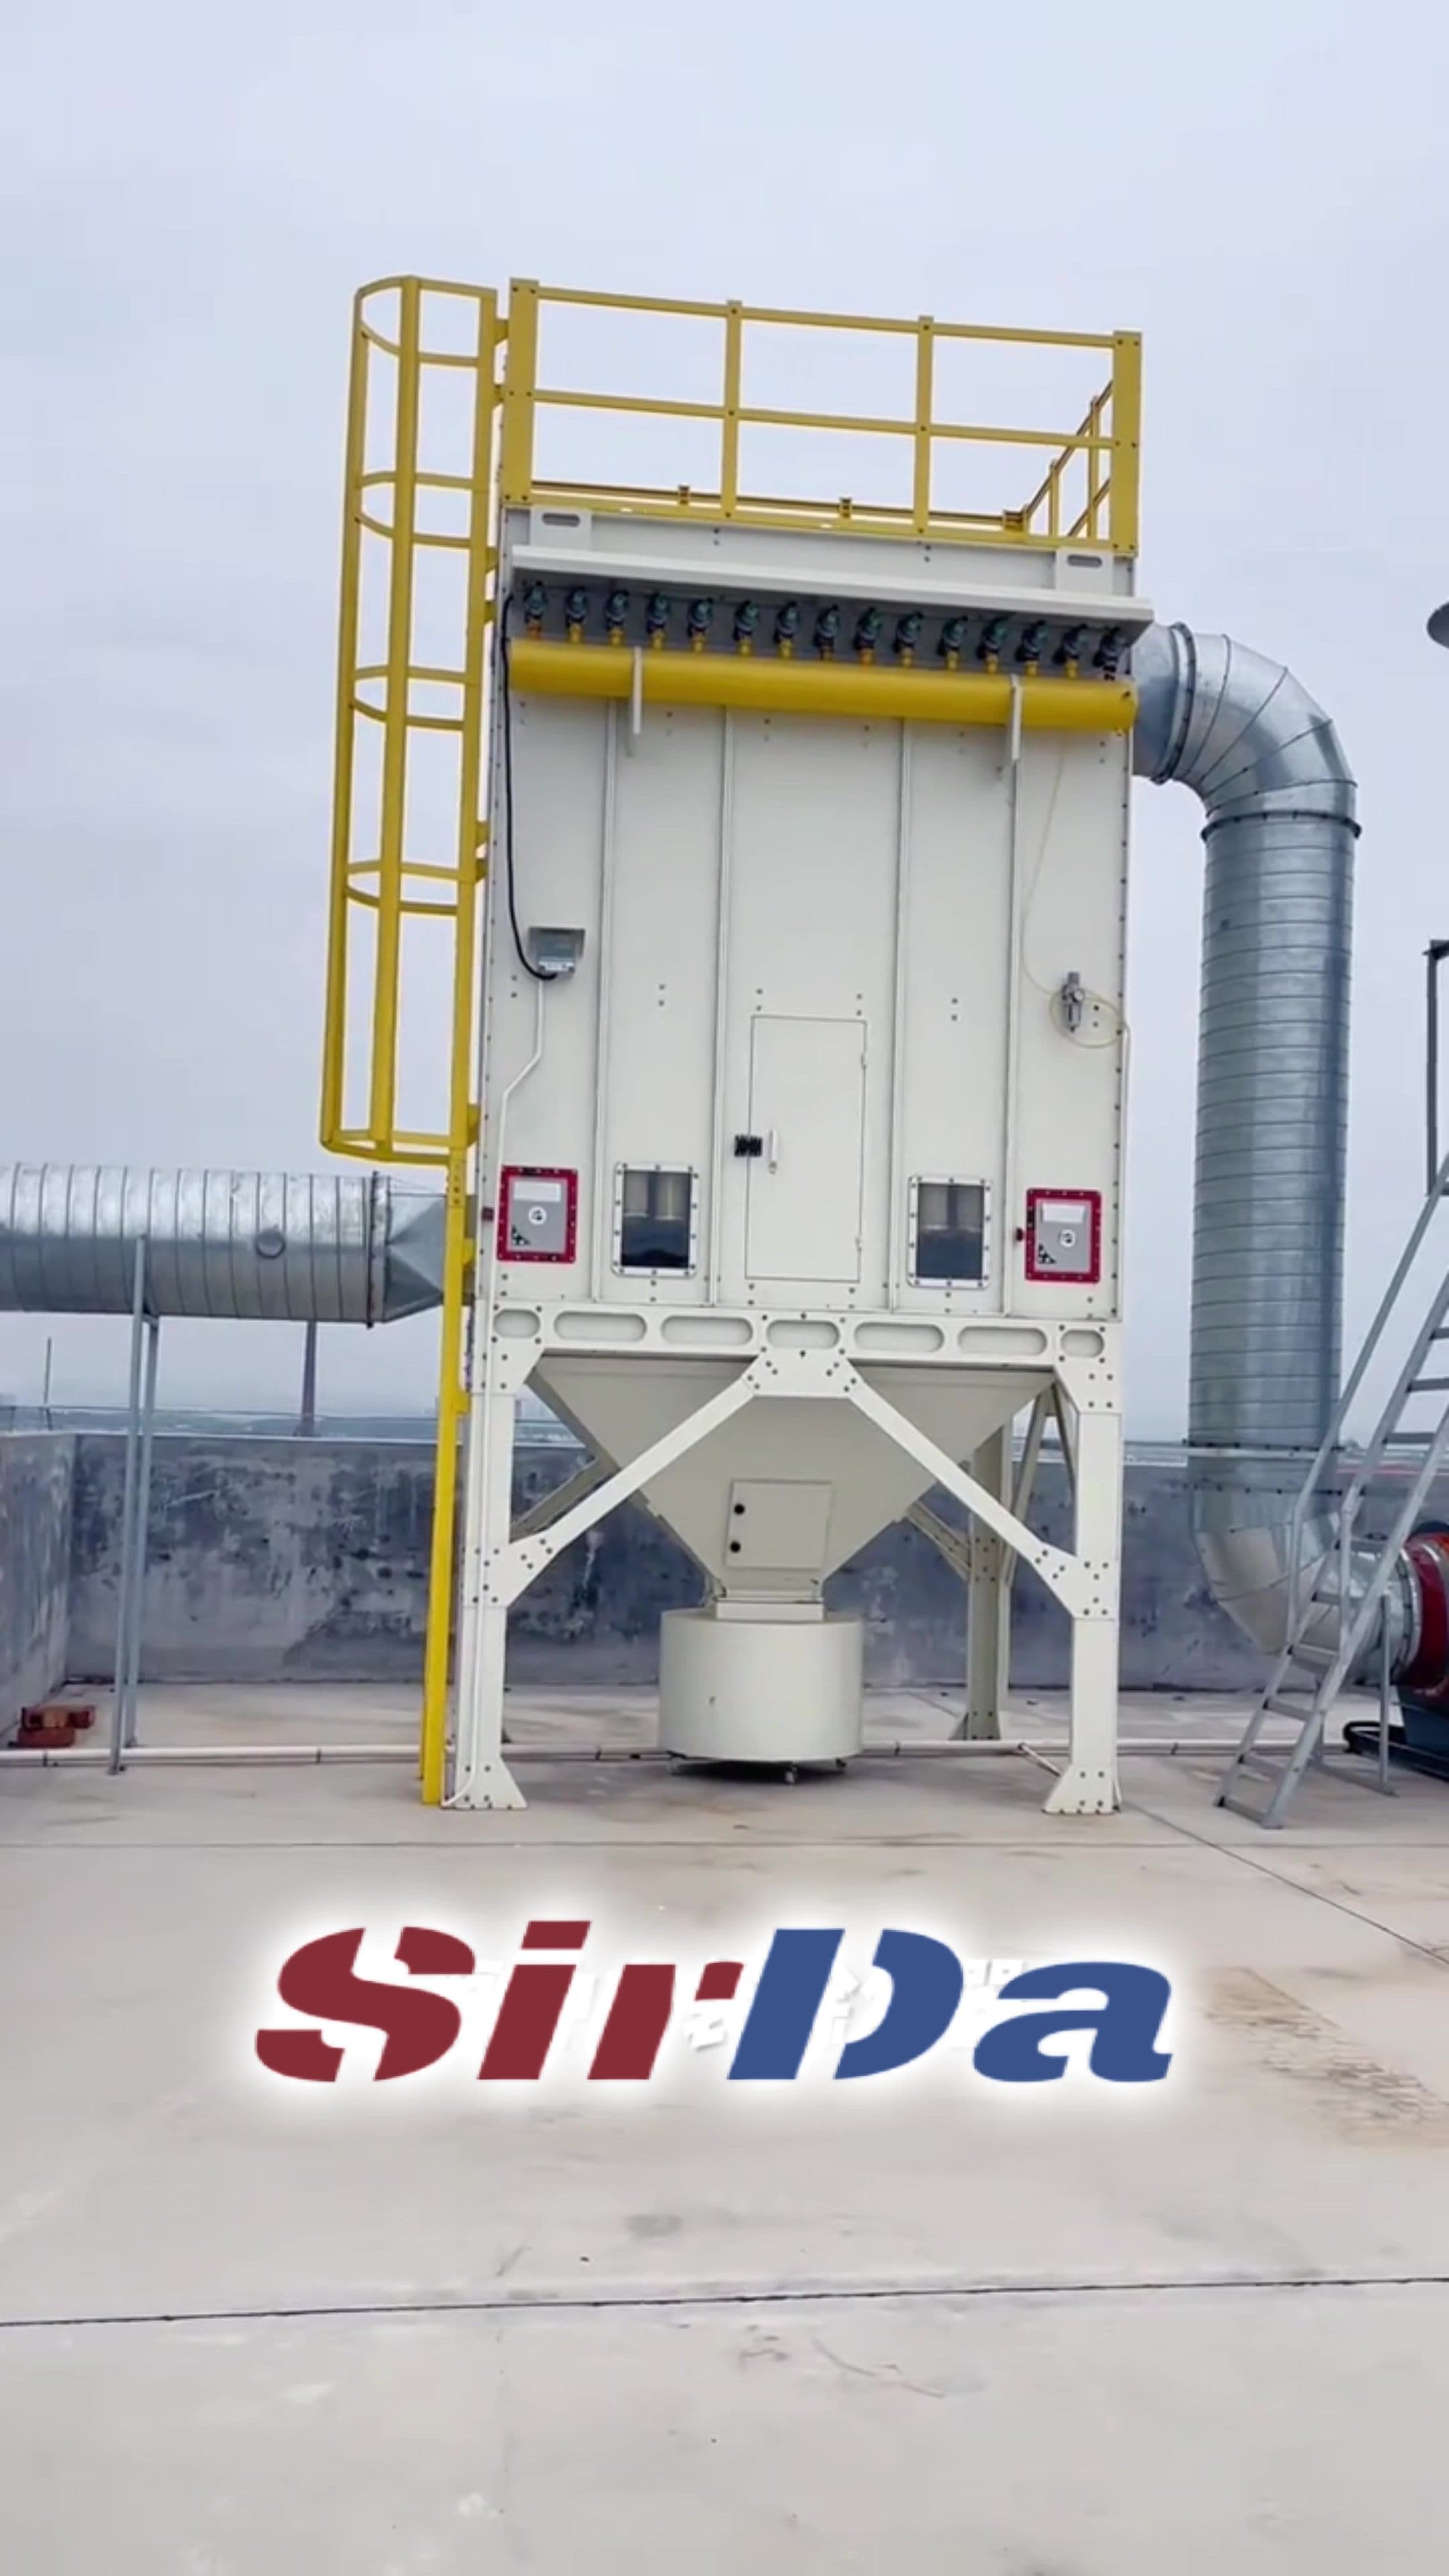
La question à poser sur une cabine n'est donc pas la taille de la salle, mais l'endroit où le média est récupéré, comment le sol est balayé et dans quel état le média revient à la buse.
Ce que cela apporte et où cela s'arrête
Le résultat : la préparation de surface devient reproductible grâce à la trajectoire et aux paramètres plutôt que grâce à l'opérateur, et la couverture ne dépend plus de la possibilité de retourner la pièce. Cela convient aux grandes pièces difficiles à manutentionner produites en quantités modestes avec de nombreuses variantes : réservoirs, cheminées, tôles de navire, ossatures soudées.
L'autre sens mérite d'être dit aussi. Les petites pièces régulières en grande série restent moins chères sur un plateau tournant ou une bande continue, parce qu'une révolution couvre toute la circonférence en une seule passe, bien plus vite qu'un balayage point par point, et sans fond à explorer. Une cabine robotisée ne remplace pas une ligne continue. Elle répond aux travaux qu'une ligne continue ne peut pas prendre.
Portée du bras, type de buse, dimensions de la cabine et volume d'extraction sont confirmés après évaluation de la géométrie réelle de la pièce et des conditions du site.