Q69
Grenailleuse à convoyeur à rouleaux
Tôles, profilés et structures métalliques
Découvrir la machine
Accueil / Machines / Grenailleuse à convoyeur à rouleaux pour tubes carrés et profilés
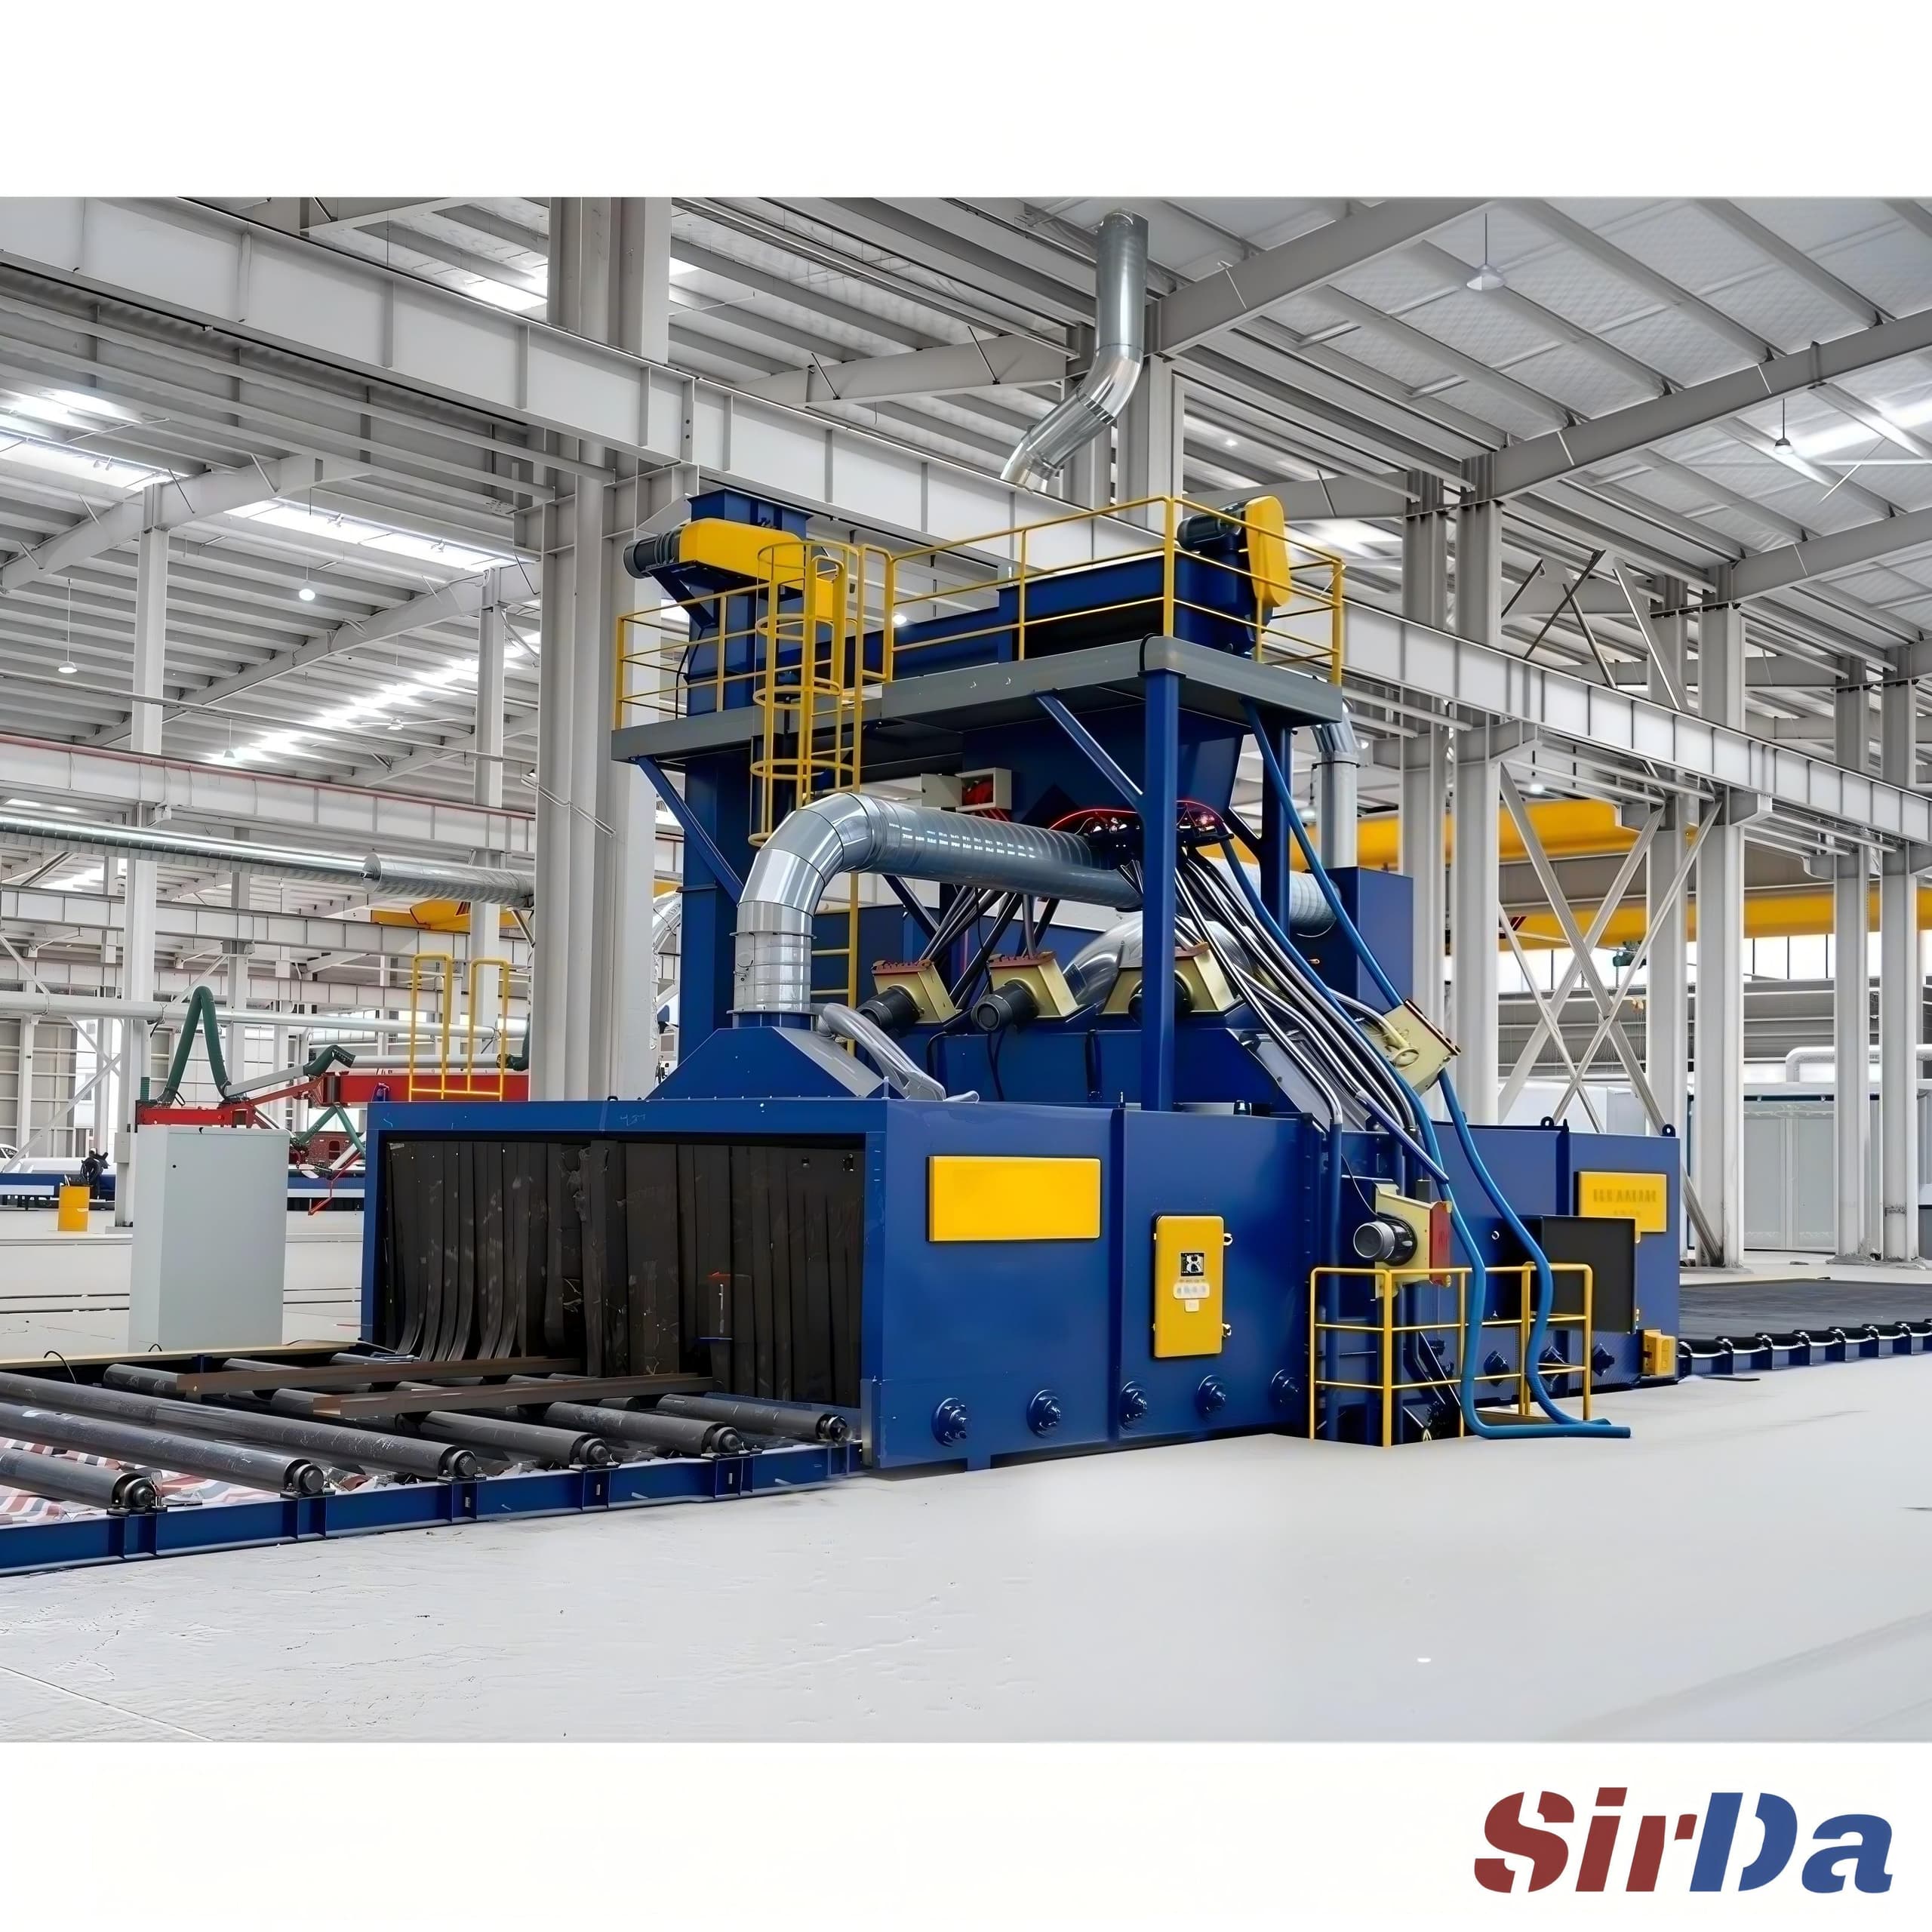
Une grenailleuse à convoyeur à rouleaux qui fait passer les tubes carrés et rectangulaires dans la cabine d'abrasion sur des rouleaux entraînés, le frottement faisant tourner chaque pièce sur son propre axe : les quatre faces et les angles sont traités au même niveau et le laitier de soudure estfragmenté dans la même passe.
Lire les détails du produit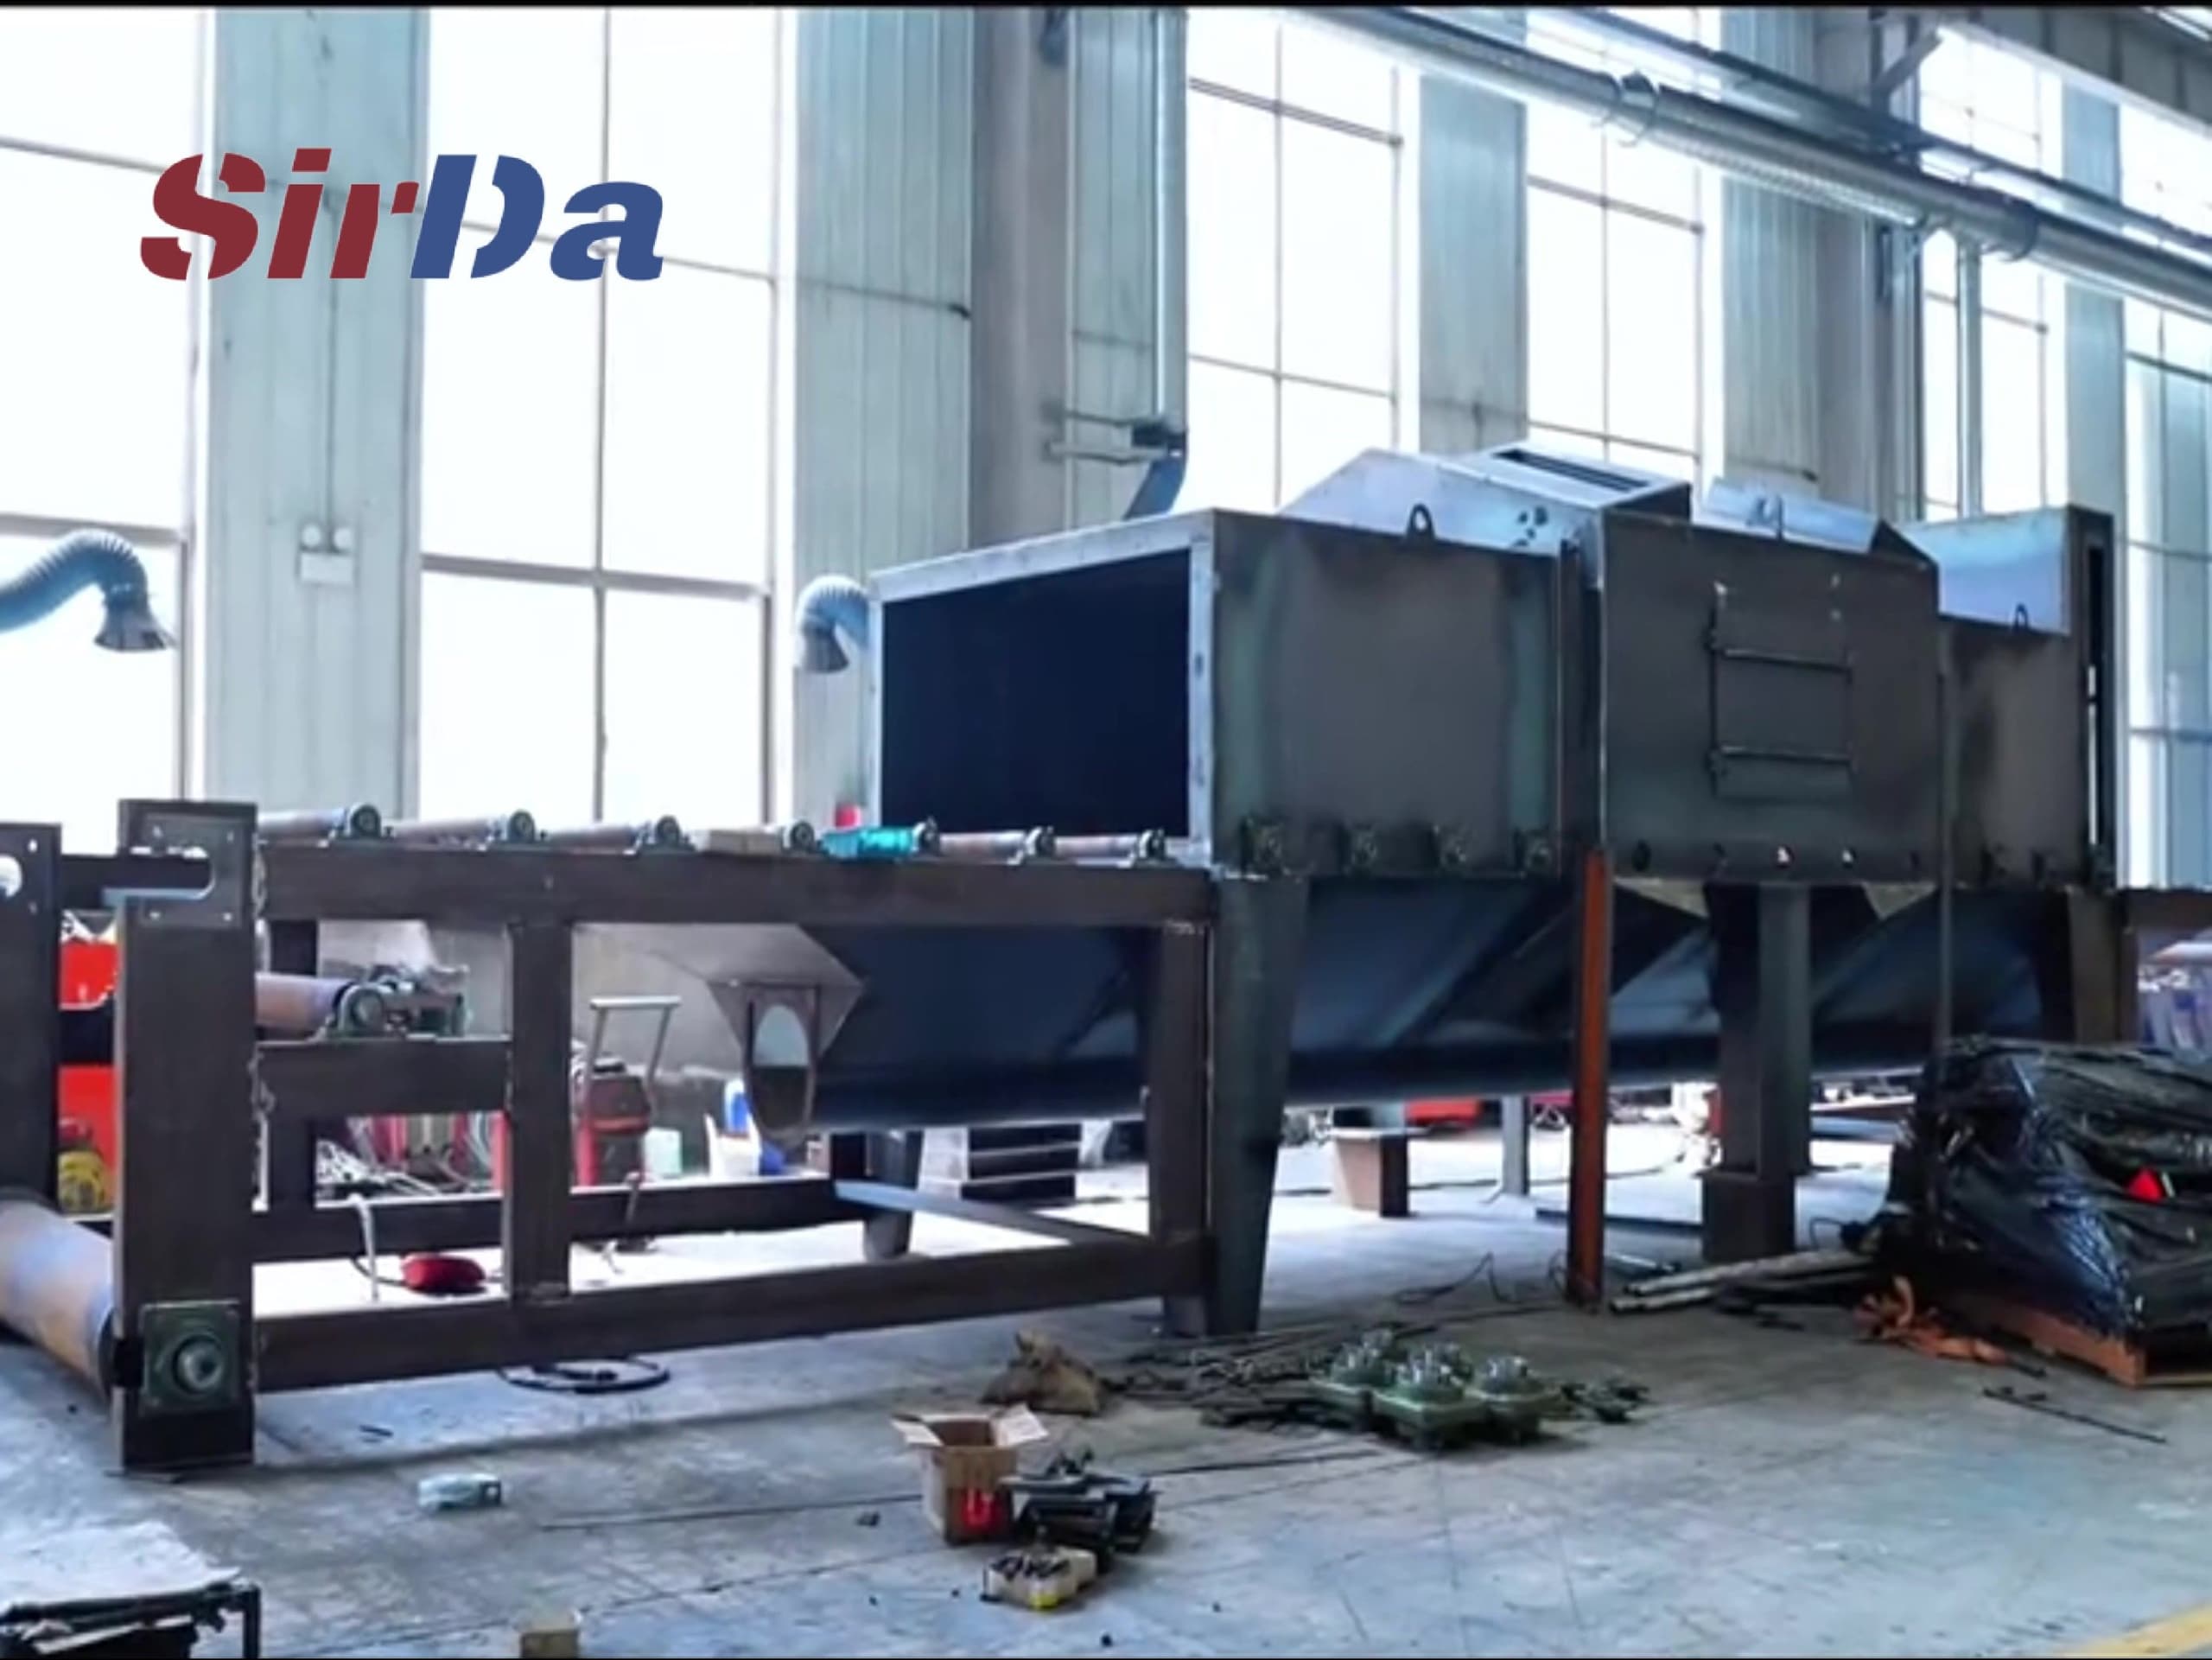
Un profilé structurel arrive sur la ligne de grenailleuse avec deux choses très différentes sur sa surface. La première est la calamine : l'oxyde formé au laminoir, friable, peu adhérent, qui n'attend que de se détacher. La deuxième, ce sont les scelles et les projections de soudure : les résidus de flux et le métal refondu qui a coulé hors du joint, vitrifiés, souvent fusionnés au métal de base et dressés sur la surface en cordon dur.
Les traiter avec un seul réglage, c'est un compromis qui perd des deux côtés. Frapper assez fort pour briser une scelle vitrifiée, c'est aussi enfoncer l'abrasif dans l'acier doux et, sur une section à paroi mince, marquer le tube. Frapper assez doucement pour protéger la paroi, c'est laisser la scelle survivre en arête dure que le revêtement décollera plus tard — un défaut qui n'apparaît que des semaines après, loin de la ligne qui l'a causé.
La conséquence pratique est simple : une ligne pour profilés se spécifie autour de la soudure, pas autour du plan. Où passe le joint, sa largeur, s'il a déjà été arasé au niveau du profil, de combien le cordon dépasse la surface — voilà ce qui décide si la machine se règle une fois pour toute la section ou si elle exige un second traitement défini sur la zone soudée.
Un tube carré a quatre faces et quatre angles. Posé sur une table fixe sous une source fixe, le jet n'atteint que la face supérieure, et la qualité se défait précisément aux angles : c'est le point le plus difficile à traiter et le premier qu'un atelier remarque. Le remède n'est pas plus de pression à l'angle. C'est de faire tourner la pièce.
Sur un convoyeur à rouleaux, la pièce repose sur des rouleaux entraînés qui l'avancent, et le frottement la fait tourner autour de son propre axe longitudinal. À mesure qu'elle tourne, chaque face et chaque angle passe à son tour dans le jet : le motif tracé par la turbine se répète sur tout le pourtour au lieu d'être concentré sur le dessus. Le convoyeur assume alors deux fonctions : avancer la pièce à une vitesse maîtrisée dans la zone d'abrasion, et régler la rotation qui gouverne la couverture.
La couverture devient donc une relation entre trois choses qui ne se règlent pas séparément : la part de périmètre que la turbine balaie en un passage, la vitesse à laquelle le convoyeur amène une nouvelle pièce dans ce balayage, et la vitesse à laquelle chaque pièce parcourt sa propre portion de tour. Changer de longueur change le temps de passage. Changer de paroi change l'intensité que la surface peut supporter. La machine est spécifiée quand les trois sont cohérentes avec un même niveau d'acceptation.
Cette machine convient aux profilés droits, réguliers et ouverts à un traitement périphérique complet : tubes carrés et rectangulaires, tubes de structure, plats et cornières. Elle ne résout pas les pièces à cavités internes fermées, inaccessibles de l'extérieur, et elle ne remplace pas le meulage lorsqu'une soudure doit être arasée à un profil défini avant de poursuivre la fabrication.
Sur une section à paroi mince, l'impact qui brise la scelle marque la paroi si la combinaison n'a pas été étudiée ; sur un produit déjà revêtu ou galvanisé, la spécification peut demander un traitement plus doux que celui du métal nu. Ce sont des décisions de spécification, pas des options de machine.
La configuration suit les profilés réellement traités : gamme de sections, épaisseur de paroi, pièce la plus longue, géométrie des soudures et hauteur du cordon, niveau de décapage requis, et l'état attendu de la section avant l'étape suivante — revêtement, galvanisation ou soudage. Ces données déterminent l'implantation du convoyeur, la disposition des turbines et le choix de l'abrasif ; elles doivent être arrêtées avant la spécification de l'équipement, pas après.
Partagez une photo ou un plan, le matériau, les dimensions maximales et la cadence attendue pour étudier une configuration adaptée.
Envoyer vos besoinsQ69
Tôles, profilés et structures métalliques
Découvrir la machine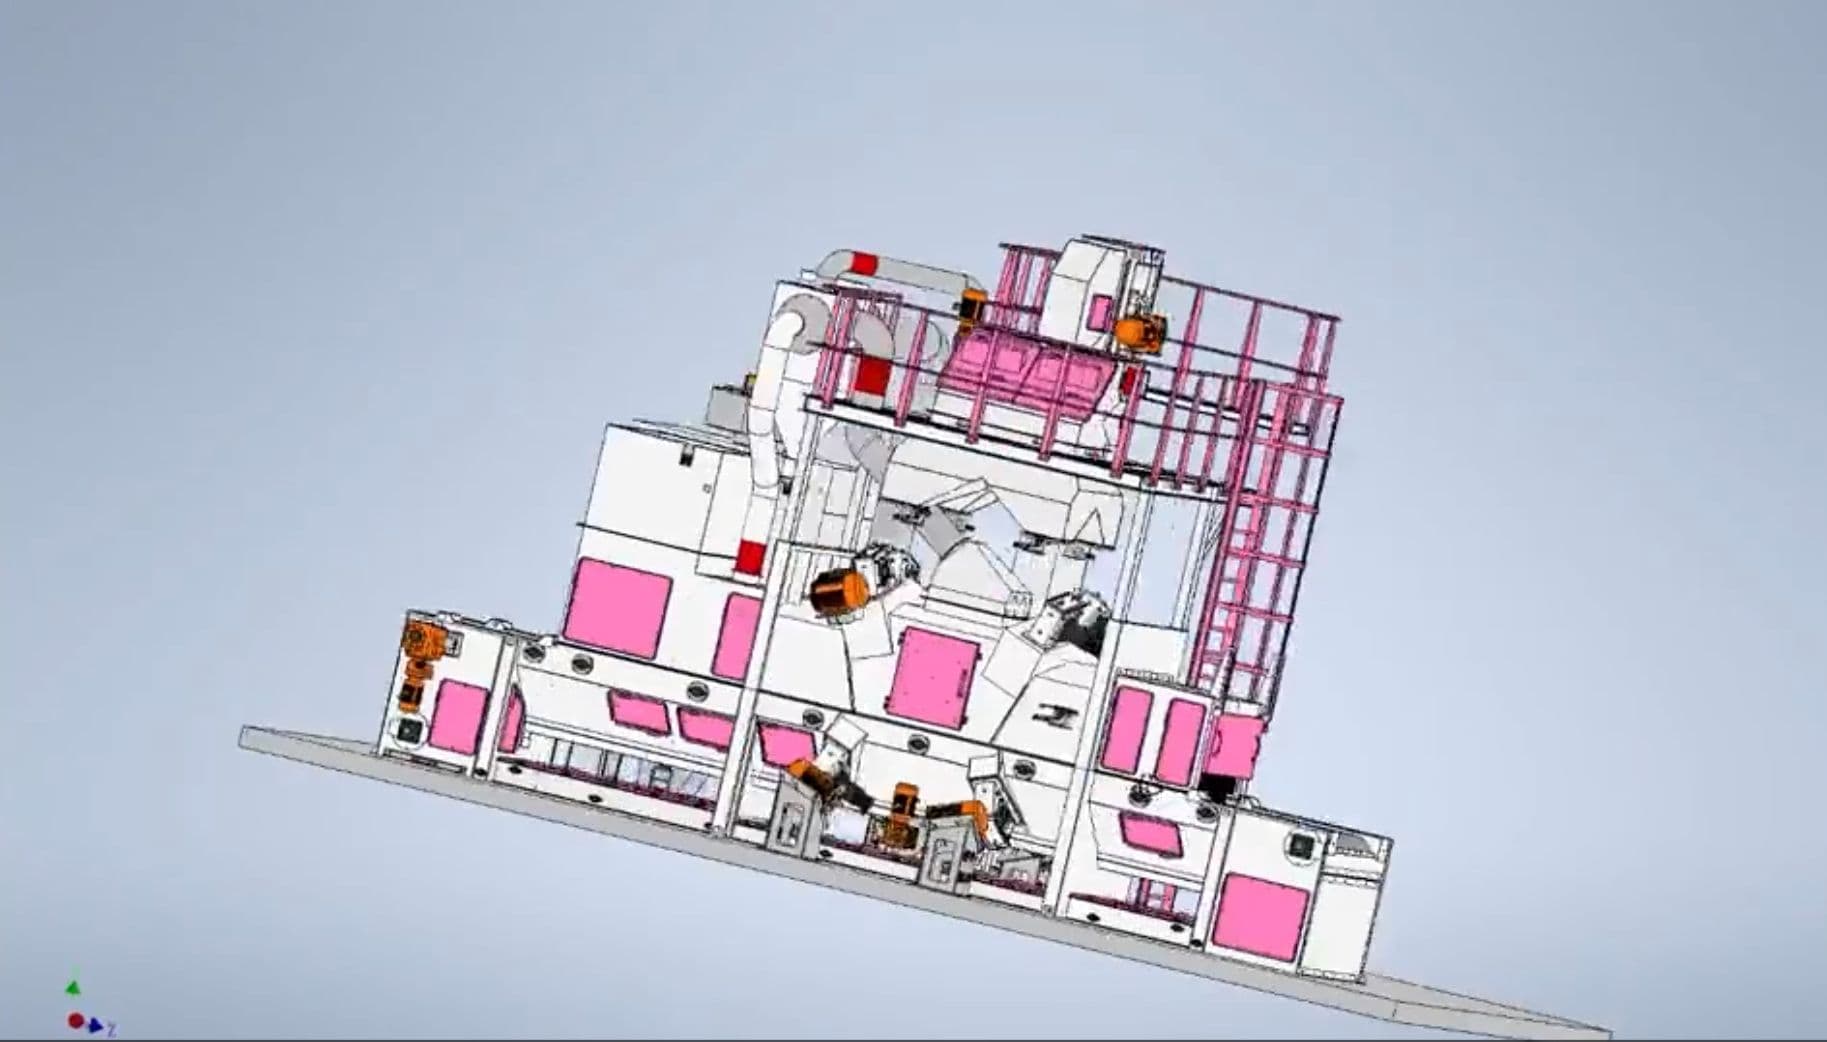
Flux continu
Machine de grenaillage à tapis maillé pour les petites pièces d'acier produites en grande série, comme les colliers d'échafaudage et les pièces de pavé. Le passage continu supprime le temps de chargement et de déchargement des machines par batch, donc le débit suit la vitesse du tapis.
Découvrir la machine
Flux continu
La ligne de grenaillage continue à passage traite profilés, tubes et tôles en marche. Cette page explique comment la disposition des turbines, le recyclage de l'abrasif et le réseau de dépoussiérage sont configurés autour de la section de la pièce.
Découvrir la machine