Accueil / Machines / Machine de sablage à tambour sur bande caoutchouc pour pièces en cuivre et à faible paroi
Machine de sablage à tambour sur bande caoutchouc pour pièces en cuivre et à faible paroi
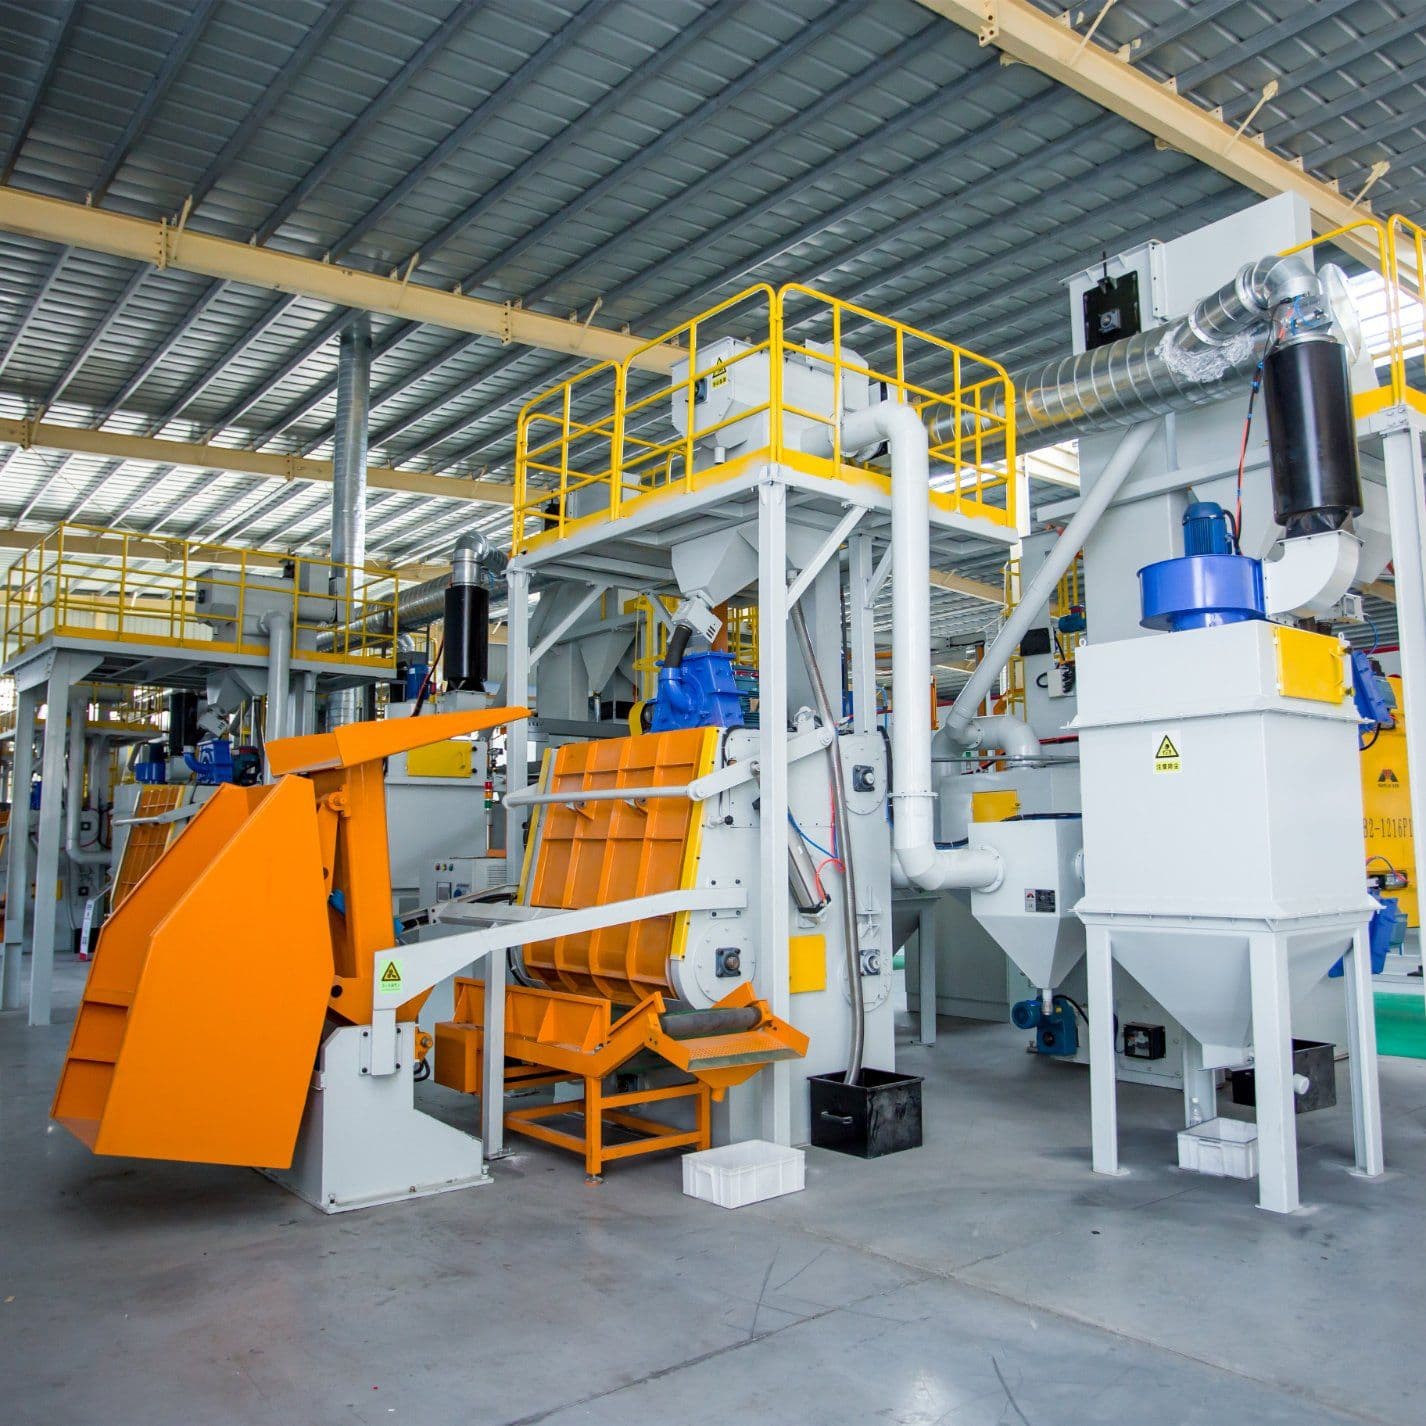
Une machine à traitement par lots qui porte les pièces sur une bande caoutchouc souple et les fait culbuter dans un jet centrifuge en console, afin de décaper les pièces en cuivre et en aluminium à faible paroi sans les déformer, sans les marquer et sans les presser.
PRÉPAREZ
LA SUITE.
Adaptez manutention, configuration de grenaillage et flux de production à votre application.
Demander un devisPourquoi un support souple plutôt qu'un serrage
Le cuivre, l'aluminium et les pièces de fonderie à faible paroi partagent une propriété désagréable : elles sont faciles à nettoyer et faciles à abîmer. Une pièce parfaitement nettoyable sur le principe peut déjà être devenue inexploitable au moment où on la serre. Un mors en acier peut écraser une paroi fine, laisser une marque sur une face usinée, ou faire éclater une pièce de fonderie qui conserve encore des contraintes résiduelles. Les tambours et crochets revêtus de caoutchouc ont été la première réponse de l'industrie et restent la bonne réponse pour les petites pièces fragiles et de valeur.
Le tambour sur bande caoutchouc en est une amélioration. Au lieu de soulever la pièce et de la laisser retomber, ou de la maintenir dans un montage, la machine porte la pièce sur une bande souple et laisse son propre poids assurer le retournement. La bande est la surface de contact : elle adhère assez pour entraîner la pièce et elle cède au contact au lieu de la marquer. Il n'y a aucune force de serrage à dimensionner, puisqu'il n'y a pas de serrage. C'est pourquoi la même machine peut traiter un carter à faible paroi le matin et un support plus lourd l'après-midi sans reprendre le montage.
La conséquence sur le procédé est directe. Comme la pièce est libre de tourner au lieu d'être fixée dans une orientation, elle présente une face différente au jet presque à chaque passage. Le traitement n'est pas un jet fixe dirigé vers une surface fixe, mais un traitement statistique d'une masse en rotation, ce qui correspond exactement aux pièces irrégulières ou semi-finies.
Ce que change la tête de sablage en console
L'extrémité de sablage est une tête centrifuge en console : la turbine est montée sur un bras qui plonge dans le tambour, si bien que l'abrasif tombe sur le lit en mouvement par le haut sans que le corps de la turbine obture le passage de sortie. Deux conséquences découlent de cette géométrie.
D'abord, le rideau d'abrasif atteint la face supérieure du lit pendant que le tambour la retourne en dessous. Une turbine fixe orientée horizontalement vers un tambour en rotation passe une bonne partie de son temps à projeter l'abrasif contre la paroi intérieure de la machine. Suspendre la tête au-dessus du lit supprime ce gaspillage.
Ensuite, la disposition en console est ce qui rend la multiplicité de têtes réalisable. Comme chaque tête pénètre depuis l'extérieur au lieu d'être enchâssée dans un caisson, une deuxième, troisième ou quatrième tête peut être ajoutée à une autre hauteur ou sous un autre angle sans reprendre le tambour. Les configurations à plus forte capacité augmentent donc par ajout de têtes et par ajustement de la charge, pas par modification de la structure de la machine. Le temps de cycle, la consommation d'abrasif par pièce et le profil de surface obtenu sont ensuite examinés par rapport à la pièce et à la finition requise, plutôt que fixés par la configuration d'origine.
Le circuit d'abrasif suit le même principe : c'est la chute à travers le lit qui fait le travail, donc le séparateur et le chemin de recirculation sont dimensionnés autour d'une granulométrie constante plutôt qu'autour du plus grand volume d'air.
À quoi cette machine est faite
- Manutention sans déformation — la bande souple porte la charge et la pièce tourne sous l'effet de la pesanteur ; aucune force de serrage ne peut déformer une paroi fine ni marquer une face usinée
- Nettoyage homogène sur une masse en rotation — la pièce change d'orientation en cours de parcours, donc les géométries irrégulières et semi-finies sont nettoyées sans outillage de centrage dédié
- Aucun outillage de centrage ou d'orientation — c'est la charge et le chargement de la bande qui changent, pas le montage ; une seule machine couvre plusieurs familles de pièces
- Énergie de sablage évolutive — des têtes en console supplémentaires peuvent être ajoutées pour augmenter la capacité sur les dépôts épais, avec une configuration revue par rapport à la pièce et à la finition requise
- Poussière et bruit maîtrisés — une unité à filtre à impulsions en aval du tambour maintient une capture efficace des particules et soutient des niveaux d'émission conformes
- Déchargement automatique — la charge est évacuée sans manipulation manuelle, ce qui supprime une opération répétitive et l'exposition qu'elle crée
Où se situe la limite d'application
Ce format est une machine à lots, et il est honnête d'en tirer les conséquences. Elle traite une charge à la fois, ce qui convient naturellement aux étapes où les pièces arrivent en paniers, en plateaux ou en vrac. Pour une ligne de production qui exige un passage continu sans accumulation, une machine à convoyeur à bande ou à convoyeur à crochet est le bon choix structurel.
Les pièces qui lui conviennent le mieux partagent trois caractéristiques : une paroi fine, une surface déjà usinée ou partiellement finie, et un revêtement à retirer sans emporter le métal de base avec lui. Les ébauches de paliers en cuivre et en aluminium, les carters de fonderie à faible paroi et les supports usinés en font partie. Les sections massives et très épaisses, ainsi que les très grandes pièces, ne sont pas dans le territoire naturel d'un tambour de cette dimension.
L'état de surface traité, le temps de cycle, le type d'abrasif et le nombre de têtes sont confirmés après l'examen de vos pièces. Indiquez le matériau, l'épaisseur de paroi, la géométrie, le revêtement entrant et la finition souhaitée, et la configuration sera établie sur cette base.
DÉFINISSEZ LA CONFIGURATION.
- Pièce
- Pièces en cuivre et aluminium, pièces de fonderie à faible paroi, supports usinés
- Manutention
- Bande caoutchouc souple, pièce retournée par gravité, traitement par lots
- Enlèvement
- Couches de coulée, peinture et oxyde sans entailler le métal de base
- Tête de sablage
- Tête centrifuge en console, têtes supplémentaires selon la charge
- Poussière
- Unité de filtration à impulsions en aval du tambour
- Déchargement
- Déchargement automatique de la charge
- Configuration
- Revue selon le matériau, l'épaisseur de paroi, la géométrie et la finition requise
PRÉSENTEZ-NOUS VOTRE PIÈCE.
Partagez une photo ou un plan, le matériau, les dimensions maximales et la cadence attendue pour étudier une configuration adaptée.
Envoyer vos besoins