Q69
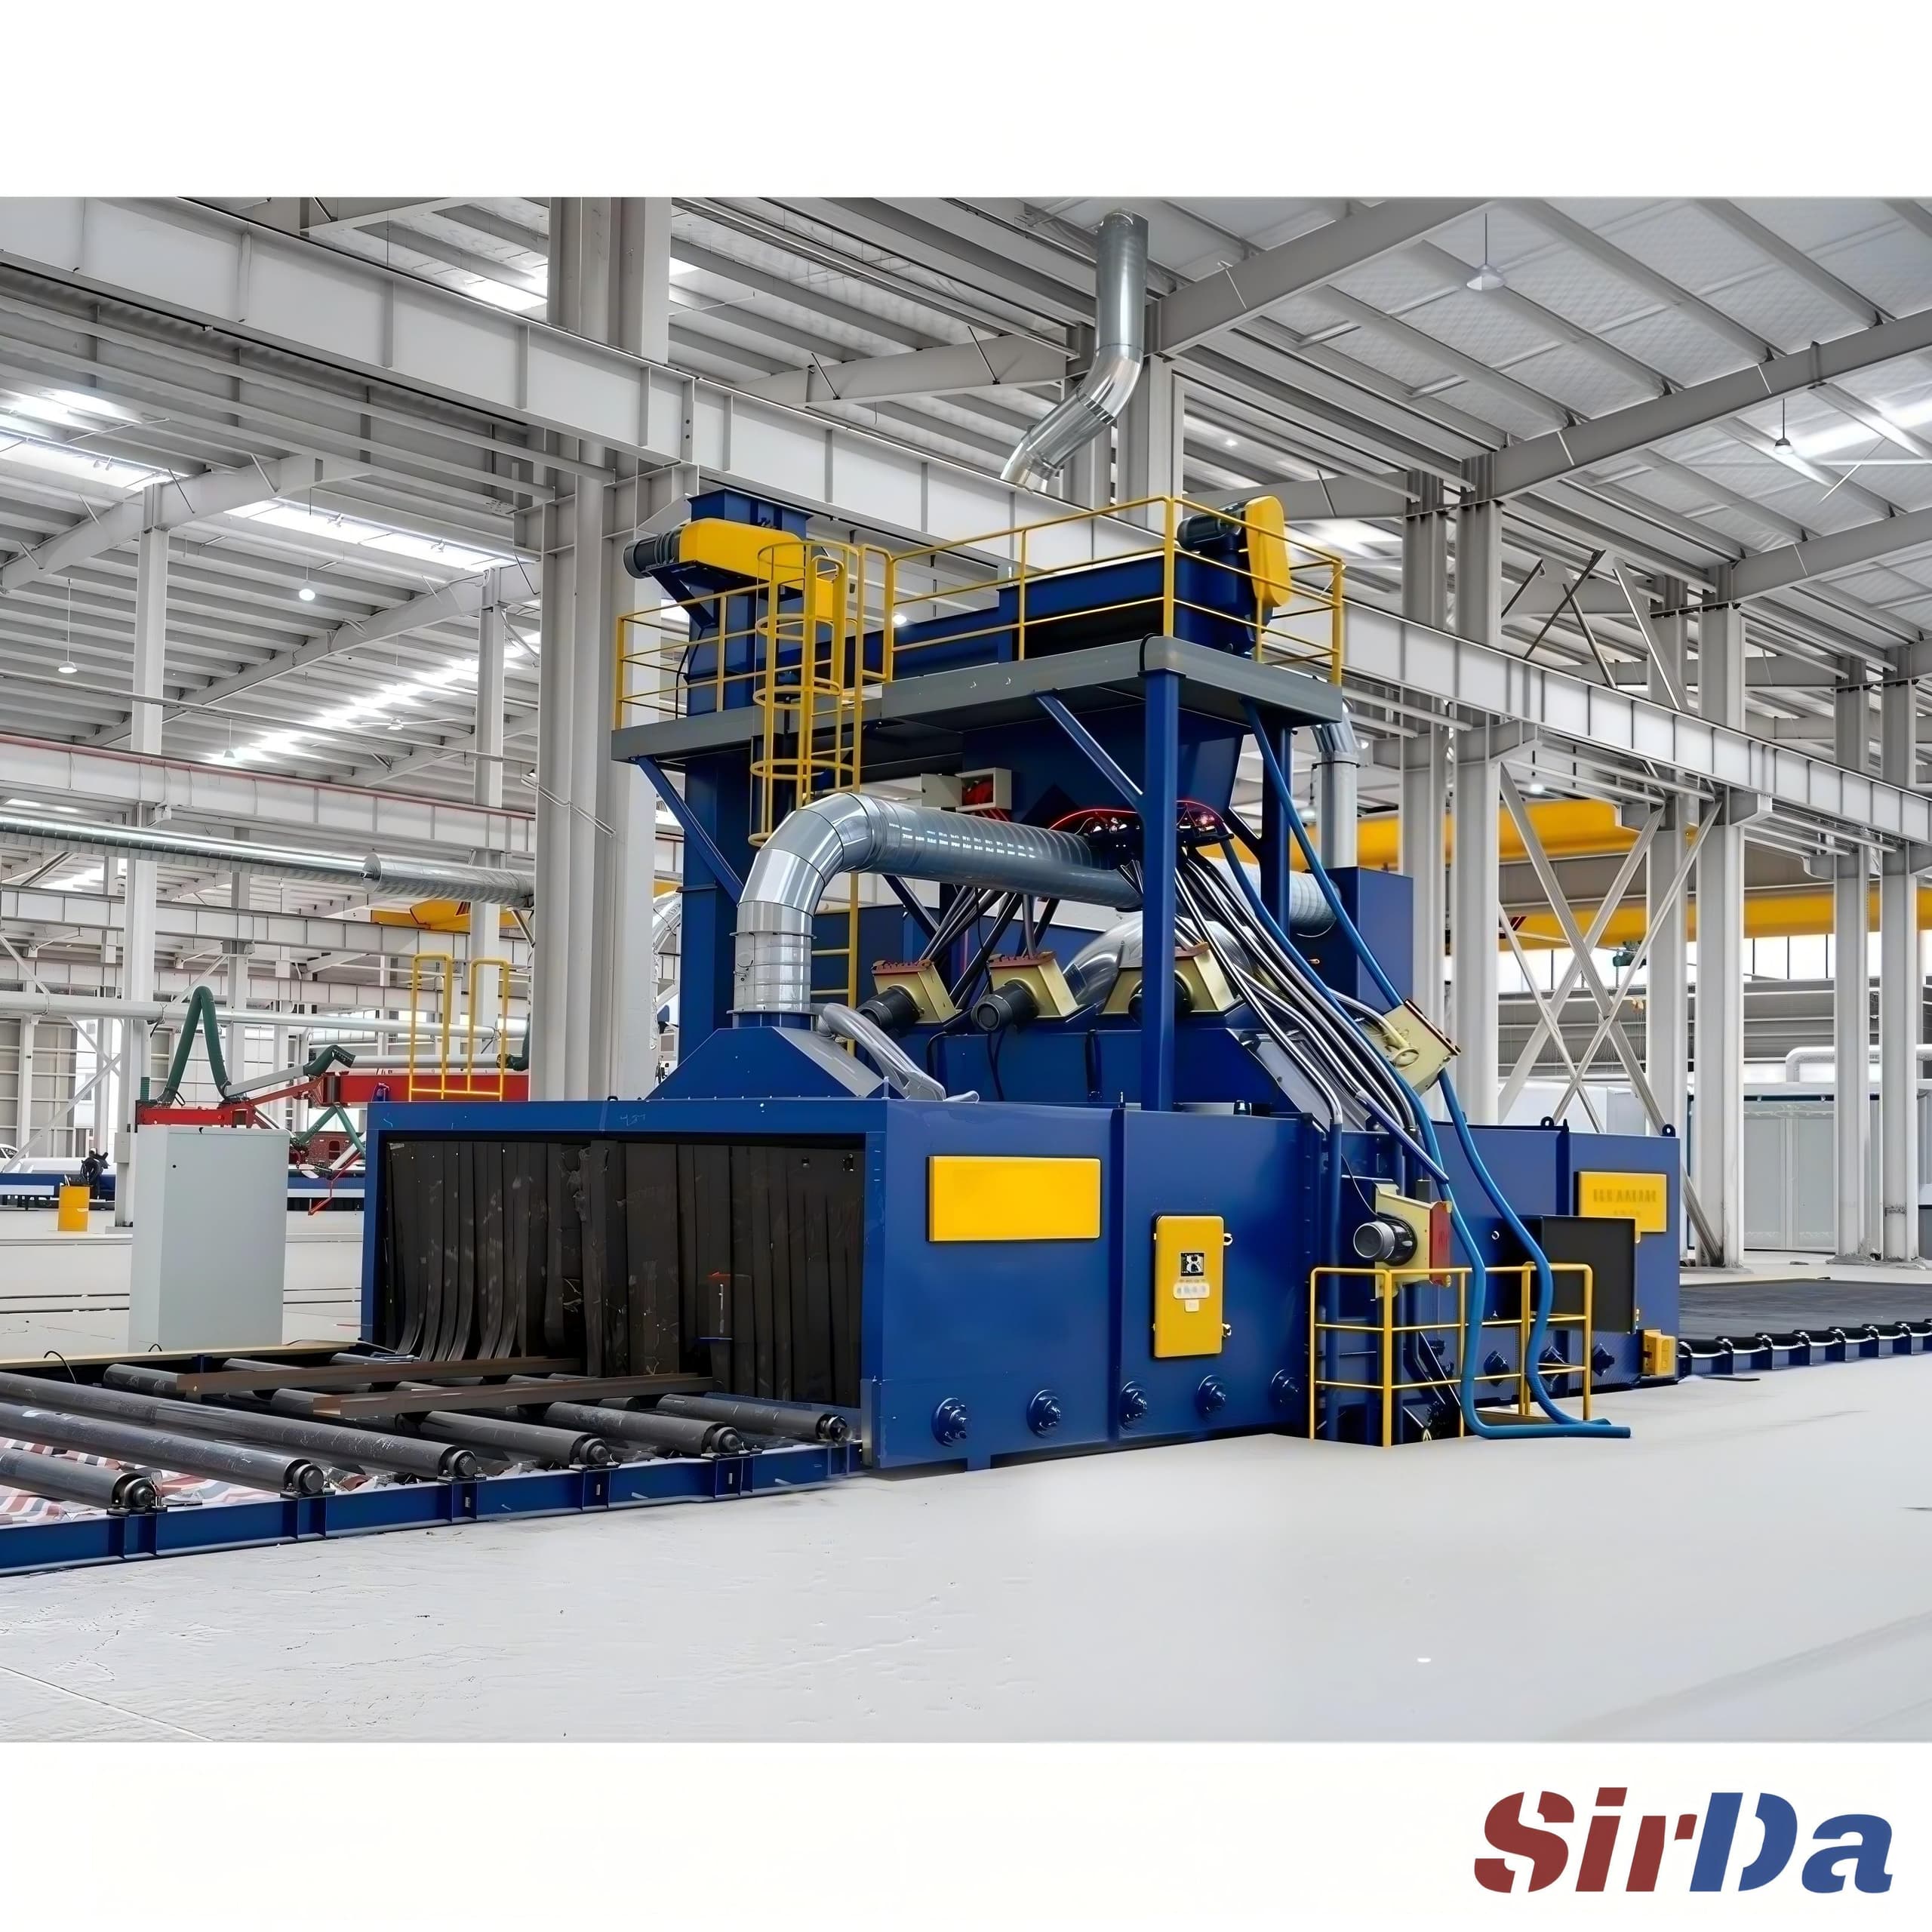
Grenailleuse à convoyeur à rouleaux
Tôles, profilés et structures métalliques
Découvrir la machine
Accueil / Machines / Machine de sablage à tapis grillagé pour pièces d'acier traitées thermiquement
Machine de sablage à tapis grillagé en continu, destinée à éliminer calamine, écrou de laminage et résidus de traitement thermique sur les pièces d'acier ; la géométrie du grillage permet à l'abrasif d'atteindre trois faces et aux débris de retomber sous la pièce. Pour fonderies, forgeries et lignes de traitement thermique.
Lire les détails du produit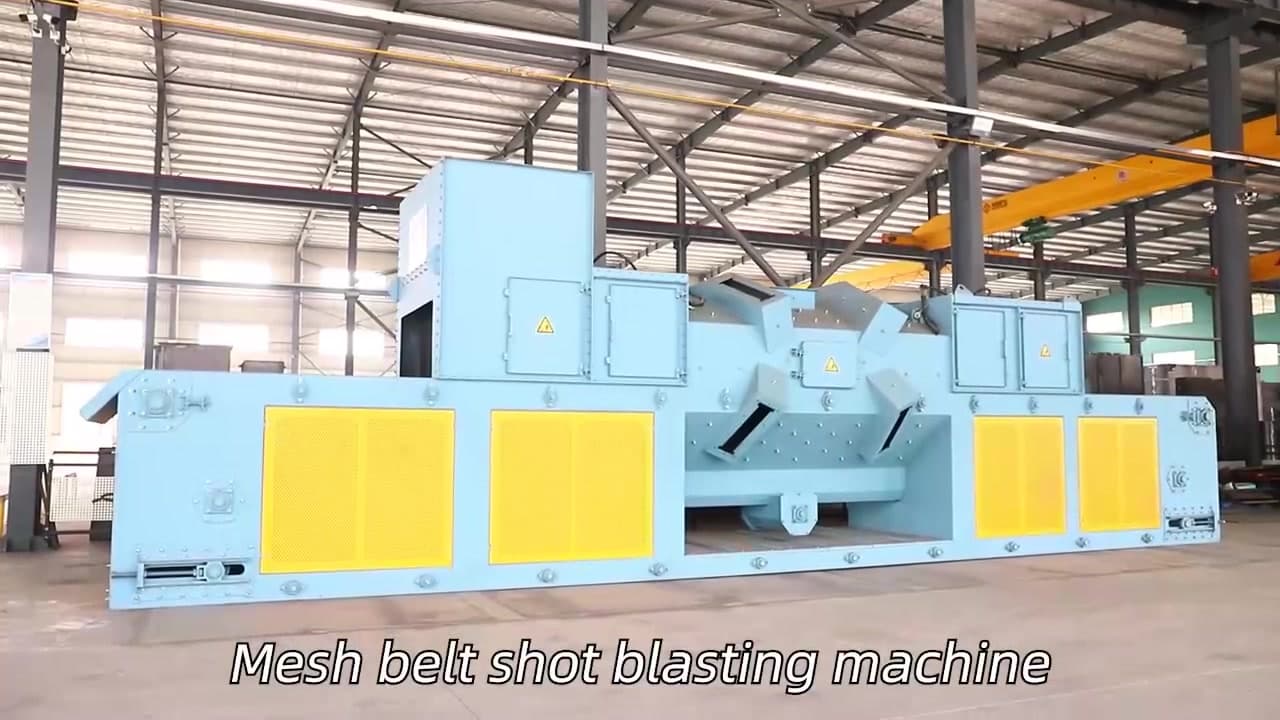
Une pièce qui sort d'une ligne de traitement thermique porte deux couches qui se ressemblent et qui se comportent de façon opposée. Il y a d'abord l'oxyde — le tartre issu du laminage ou de la forge, la calamine de traitement thermique, parfois un voile coloré de revenu — puis le métal de base en dessous, qui sur beaucoup de pièces a été durci volontairement pour répondre à une norme. L'oxyde est friable et doit partir. Le métal de base n'est pas de l'oxyde : c'est la pièce à livrer.
C'est pourquoi l'intensité du sablage cesse d'être un simple chiffre. Un traitement assez agressif pour retirer une double calamine tenace en une passe peut, sur la même pièce, enfoncer l'abrasif dans la surface et transmettre ce dégât aux étapes suivantes de revêtement, de placage ou de soudage. L'objectif n'est jamais la quantité maximale retirée. C'est l'intensité la plus faible qui élimine la couche que vous avez spécifiée, avec une marge suffisante pour que le résultat soit reproductible de la première pièce à la millième.
Deux propriétés de la pièce conditionnent presque toutes les décisions de configuration, et toutes deux doivent être établies avant de spécifier l'équipement, pas après :
Un tapis grillagé n'est pas un tapis plein percé de trous, et cette différence compte davantage qu'elle ne le paraît. Le tapis est à la fois le convoyeur et le support de la pièce, et le maillage ouvert est une surface de travail, pas une surface structurelle.
L'abrasif atteint trois faces au lieu d'une. Sur un tapis recouvert, le contact est au mieux bilatéral, car le tapis sépare physiquement la face inférieure de la pièce du flux d'abrasif. Un maillage ouvert laisse passer le flux : il atteint la face du dessous pendant que la pièce repose encore sur le tapis. Pour une pièce traitée thermiquement dont les deux faces portent de l'oxyde — cas fréquent lorsqu'une seule face a été masquée ou bridée pendant le traitement — c'est la différence entre une passe et deux.
Les débris retombent loin de la pièce. À mesure que la calamine se détache, le maillage ouvert la laisse retomber dans la chambre au lieu de la maintenir coincée entre la pièce et la surface du tapis. La calamine retenue est elle-même abrasive : elle continue de circuler sur la pièce pendant la bande, et elle agit précisément là où l'on voulait éviter tout contact non désiré. Évacuer les débris loin de la pièce, c'est supprimer ce second procédé incontrôlé.
Les petites pièces restent en place sans bridage. Le maillage soutient la pièce sur toute son empreinte tout en ne lui offrant aucune surface fermée sur laquelle glisser. Cela convient aux composants légers, de faible dimension et en grand nombre qui sortent des lignes de traitement thermique, et supprime les bridages qui masqueraient précisément les surfaces à nettoyer.
La pièce peut pivoter, et même rouler. Rien dans le maillage n'empêche une pièce de pivoter légèrement pendant l'avancement. Cette liberté de mouvement est utile pour les pièces allongées ou asymétriques, que l'on peut orienter afin que le flux d'abrasif attaque la surface sous un angle utile au lieu de la raser.
Un tapis grillagé est conçu autour de pièces assez stables pour être portées par un maillage et assez légères pour ne pas le charger fortement. Ce n'est pas le bon point de départ lorsque les pièces sont assez lourdes pour que le chargement du tapis doive être étudié en détail, lorsque la géométrie est très fortement en creux et que l'ombrage domine, ou lorsque le volume de production est trop faible pour justifier une unité continue et qu'un traitement par lots conviendrait mieux.
Comme ces limites touchent la conception elle-même et pas seulement le prix, nous confirmons les points suivants avant toute spécification. Aucune des valeurs sur lesquelles nous travaillons n'est inventée : elles sont lues sur vos pièces et sur votre procédé :
Envoyez-nous un plan ou une photographie d'une pièce finie avec la norme d'acceptation à respecter, et nous vous dirons franchement si cette configuration convient, ou s'il en faut une autre.
Partagez une photo ou un plan, le matériau, les dimensions maximales et la cadence attendue pour étudier une configuration adaptée.
Envoyer vos besoinsQ69
Tôles, profilés et structures métalliques
Découvrir la machine
Flux continu
Machine de grenaillage à tapis maillé pour les petites pièces d'acier produites en grande série, comme les colliers d'échafaudage et les pièces de pavé. Le passage continu supprime le temps de chargement et de déchargement des machines par batch, donc le débit suit la vitesse du tapis.
Découvrir la machine
Flux continu
La ligne de grenaillage continue à passage traite profilés, tubes et tôles en marche. Cette page explique comment la disposition des turbines, le recyclage de l'abrasif et le réseau de dépoussiérage sont configurés autour de la section de la pièce.
Découvrir la machine