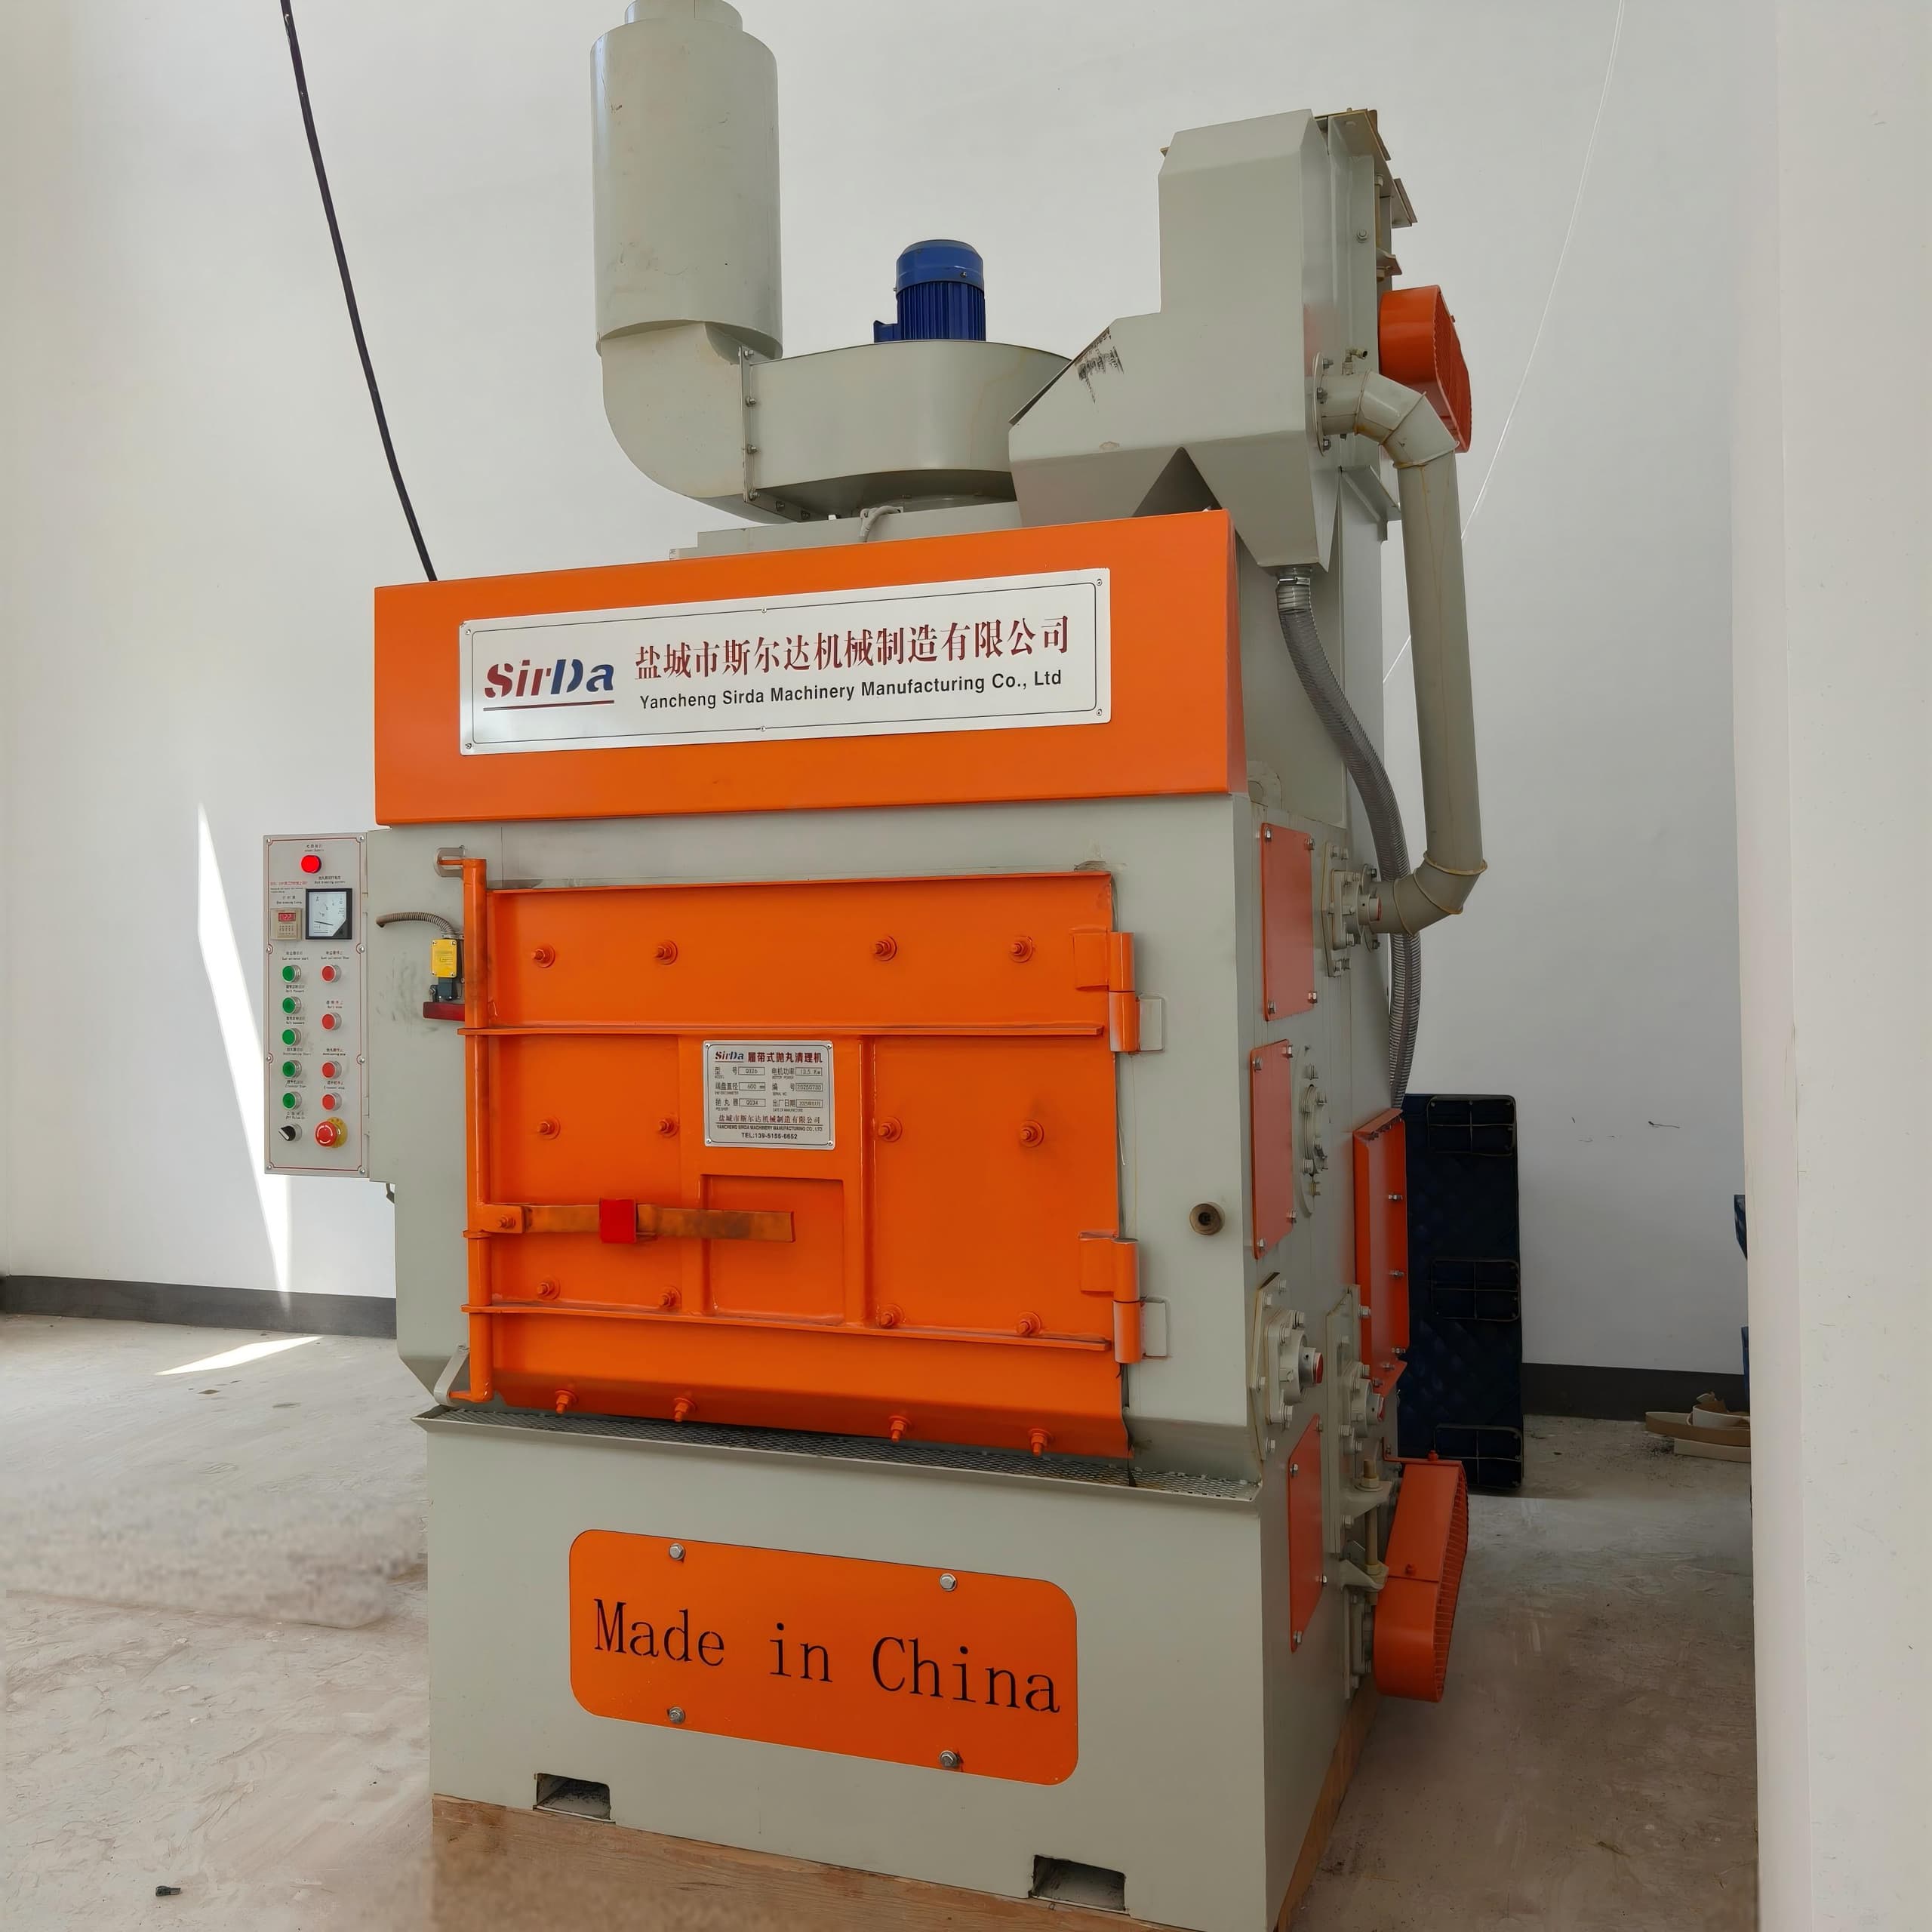
Штрихкодовая прослеживаемость входных отливок
Прослеживаемость отливок чаще всего рвётся на дробемёте, где краску, этикетки и клейма срывает абразив. Разберите маркировки, переживающие очистку, и точки считывания в MES от приёмки до выпуска.
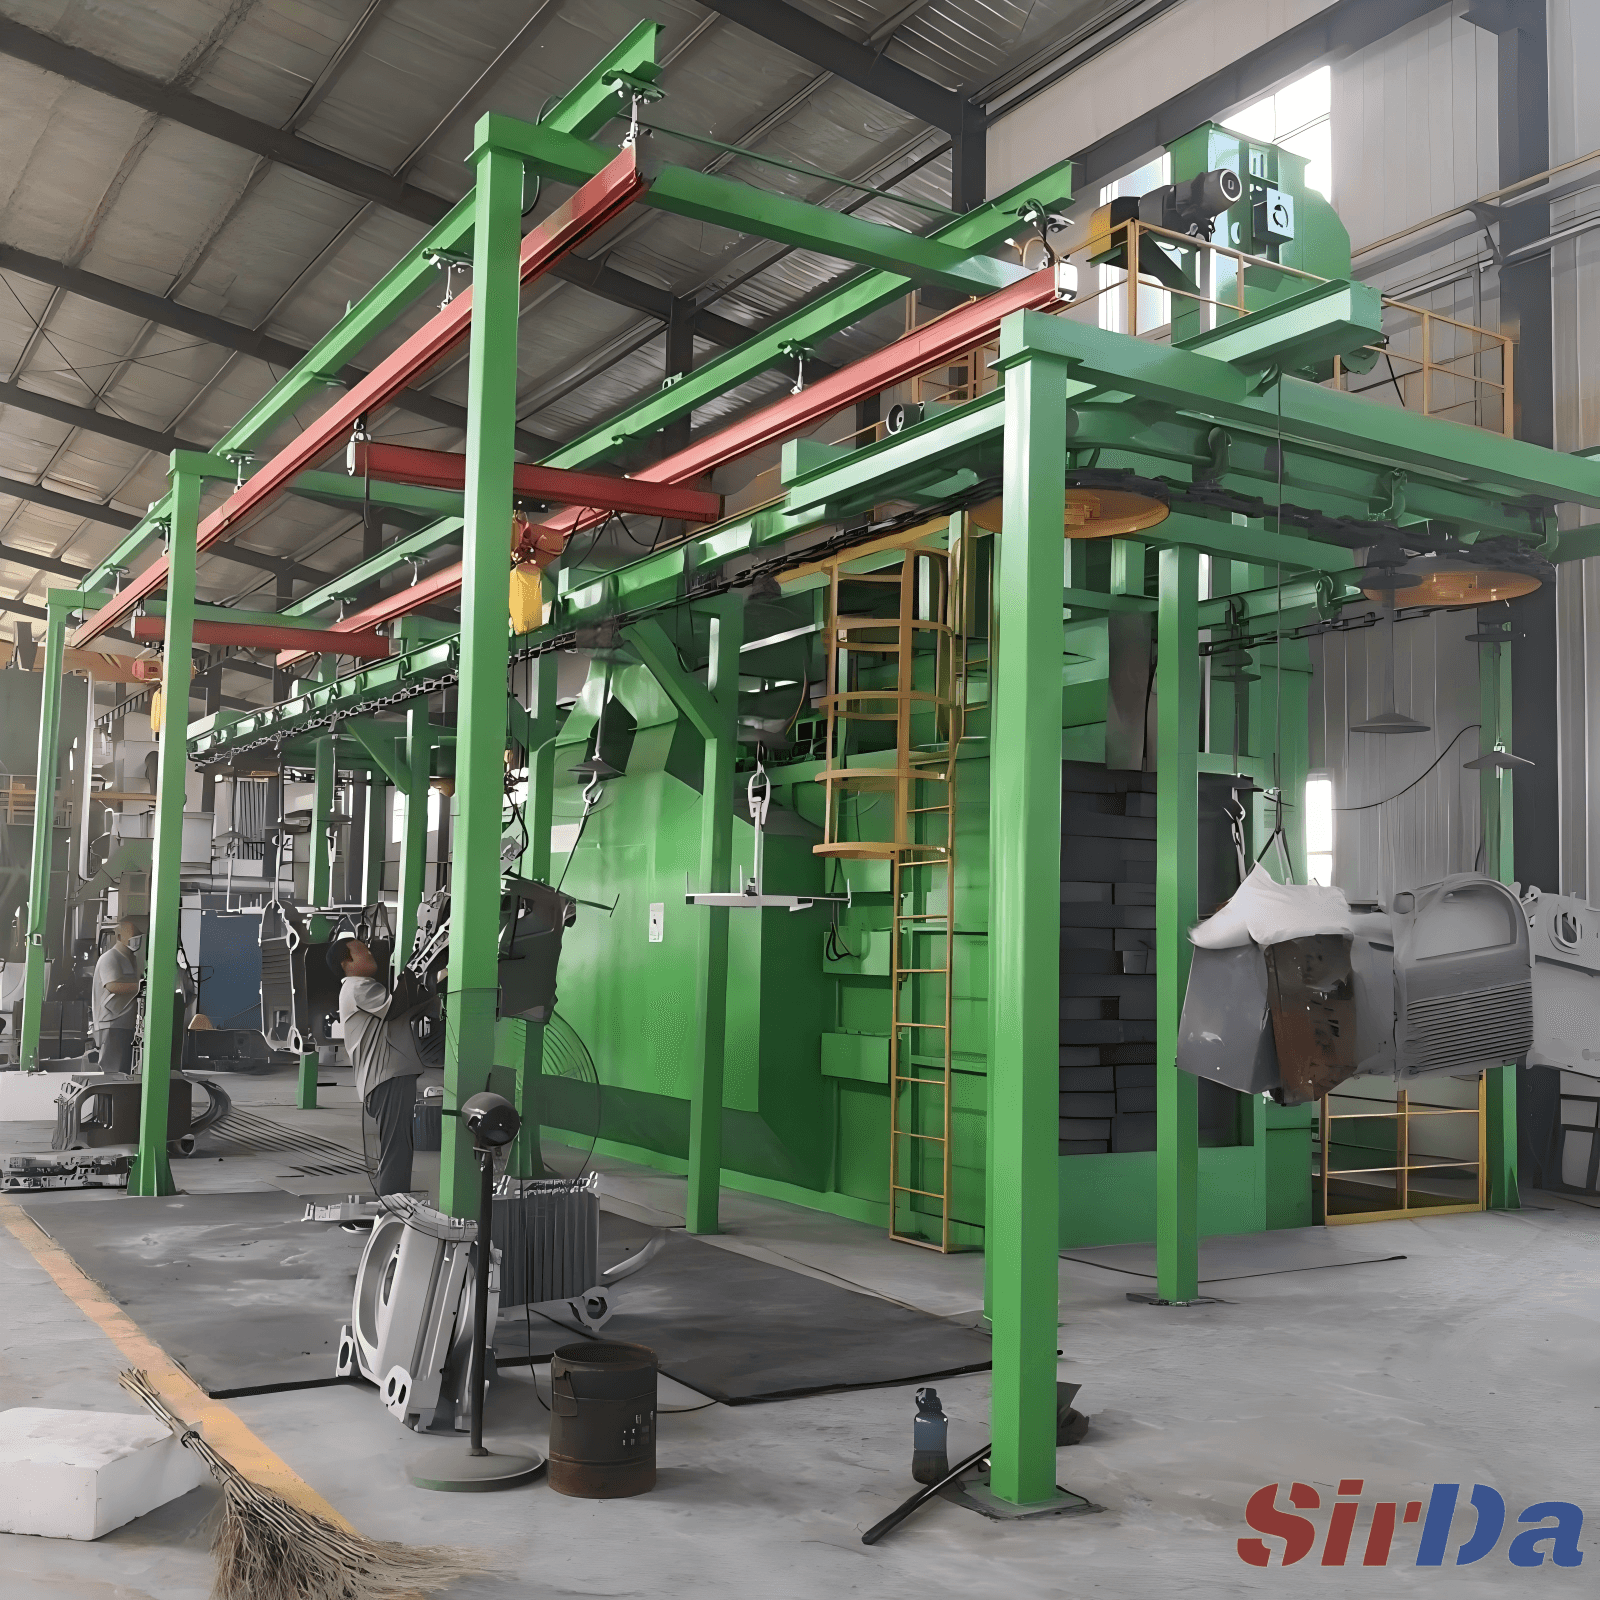
Почему метка должна пережить дробемётную очистку
Система прослеживаемости настолько надёжна, насколько надёжен самый слабый идентификатор на детали. На большинстве литейных дворов отливки поступают с ярлыком, крашеным кодом или наклеенной распечаткой на поверхности. Такой идентификатор годится на складе, но не переживает первую реальную операцию. Когда отливка попадает на дробемётную линию, абразивный поток срывает краску, отклеивает этикетки и забивает выгравированные знаки дробью. К моменту выхода из дробемётной камеры код, который должен был сопровождать деталь по всему маршруту, исчезает вместе со связью к номеру плавки, химии расплава и акту испытаний.
Вот центральное правило прослеживаемости отливок: метка должна пережить обработку поверхности, а не только бумагу. Код, исчезающий при очистке, хуже его отсутствия, потому что создаёт видимость прослеживаемости, на деле разрывая цепь.
Где код считывается на линии
Прослеживаемость строится из событий считывания, а не из одного сканирования. На типичной линии дробемётной очистки отливка идентифицируется в нескольких точках, и каждое считывание подтверждает деталь и добавляет строку в её генеалогический файл.
- Ворота приёмки. Отливка или её носитель сканируются в момент входа на завод. Номер плавки привязывается к сертификату материала (CoA) и к внутренней записи партии до того, как деталь сдвинется с места.
- Контроль перед дробемётом. Визуальное или сканерное считывание прямо перед камерой проверяет, остался ли код читаемым после выбивки, зачистки или перемещения. Если нет, деталь направляют на повторную маркировку, пока она не потеряла идентичность.
- Подтверждение после дробемёта. Второе считывание после камеры подтверждает, что метка пережила абразивный поток. Именно здесь терпят неудачу большинство систем на этикетках.
- Портал подачи. Пока отливка движется по цепному или роликовому конвейеру к машине, портальный считыватель захватывает ID без остановки линии, связывая деталь с применённой программой дробемёта, временем пребывания и параметрами крыльчатки.
Каждое считывание должно записывать в MES событие с отметкой времени, чтобы поздний дефект можно было проследить вперёд ко всем деталям той же плавки или назад от возврата с поля к точной плавке и форме.
Выбрать маркировку, которая держится
Не всякая маркировка выдерживает удар стальной дроби. Выбор зависит от того, насколько агрессивна обработка ниже по потоку.
Лазерная гравировка и точечное клеймение вырезают или вдавливают постоянную метку под поверхностным слоем. Когда глубина лазера откалибрована так, чтобы пережить дробемётную очистку, механическую обработку и даже порошковую окраску, код остаётся машиночитаемым на всём протяжении отделочной последовательности. Литые коды — идентификаторы полости или литейные метки, встроенные прямо в оснастку, — самые прочные, поскольку идентификатор является частью отливки и не может быть удалён.
Напротив, этикетки матрицы 2D и клеящиеся наклейки плотны и дёшевы в нанесении, но расходны. Они отклеиваются в барабане, сгорают у термообработки и срываются дробемётом. Используйте их только для носителей, поддонов и производственных заказов — никогда как поштучная идентичность отливки, если маршрут включает дробемётную очистку.
Тест на выживание прост: пропустите маркированный образец через весь процесс и считайте его в конце. Если сканер не разрешает код после дробемёта, маркировка неверна, независимо от того, насколько читаемой она казалась на воротах.
Режимы отказа, которые молча рвут цепь
Большинство разрывов прослеживаемости — не программные проблемы, а проблемы дисциплины. Обычные подозреваемые:
- Бумажные маршрутные листы, введённые недели спустя. Номера плавок, записанные на бумаге и вбитые в систему задолго после заливки, теряют связь с живыми данными процесса и с уже отгруженными деталями.
- Химия, лежащая в ПК спектрометра. Результаты, которые никогда не покидают прибор, — это не прослеживаемость; они должны быть привязаны к плавке в MES в момент заливки.
- Смешанные плавки в одной формовочной партии. Когда две плавки залиты в один лот без документирования, один дефект может обвинить тысячи не относящихся к делу деталей или пропустить те, что важны.
- Путаница партия / единица. Сериализация каждой детали дорога и часто излишня; многие контракты удовлетворяются прослеживаемостью по партии или плавке. Но при многогнездной пресс-форме общая партийная этикетка может наказать здоровую полость за дефект соседней — проблема «обрушения полости». Определите зерно прослеживаемости до закупки оборудования.
- Непроверенная синхронизация часов. Если часы сканера, печи и MES уходят вразнос, временны́е связки между событием качества и записью процесса превращаются в догадки. Записывайте состояние синхронизации, а не только отметки времени.
Исправление — это в основном дисциплина процесса плюс единое место для связки записей. Раз в квартал проводите смоделированный отзыв реальной партии: начните с отгруженной детали и восстановите её полную историю за несколько часов. Если не получается, цепь уже разорвана, и вы узнаете об этом только при возврате заказчиком.