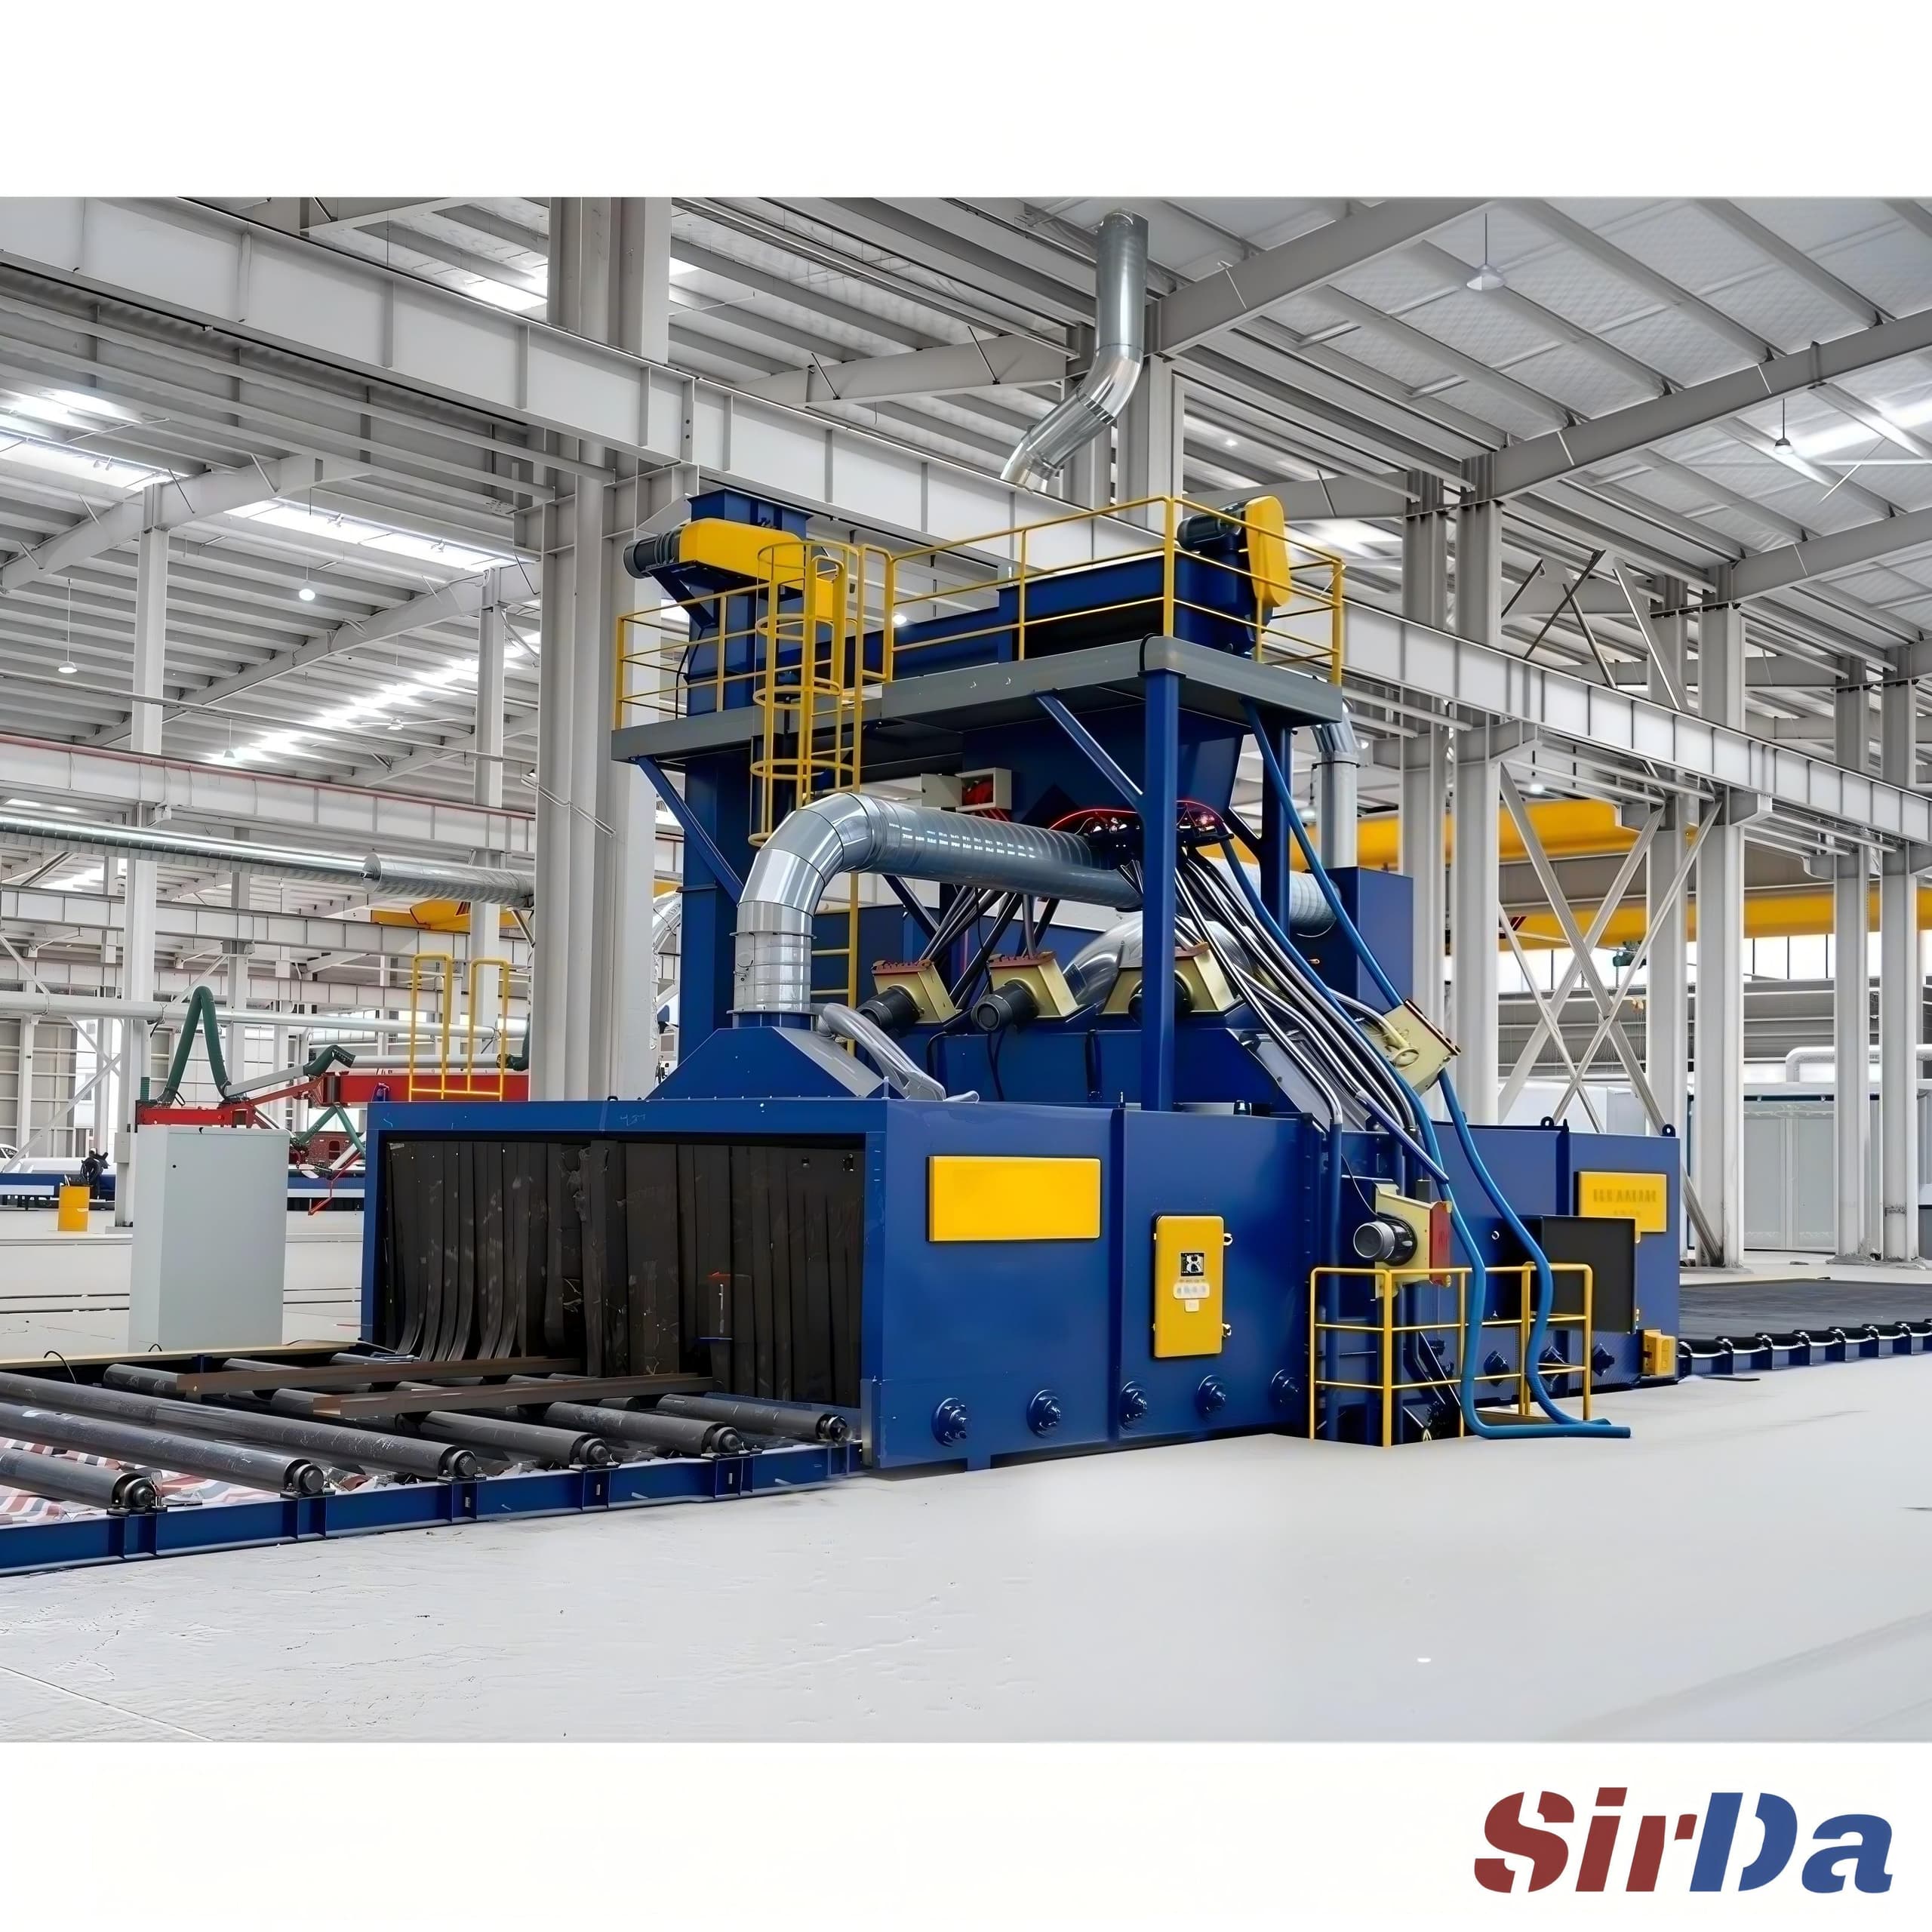
Q69
Рольганговая дробемётная установка
Листы, профили и металлоконструкции
Подробнее об оборудовании
Главная / Оборудование / Система рекуперации абразива для роликовых дробеструйных линий
Система рекуперации абразива для роликовой дробеструйной линии замыкает контур между камерой абразивной обработки и подачей абразива: отработанный материал и осыпь, сбитая с изделия, разделяются до того, как абразив вернётся к дробеструйным колёсам. Качество рекуперации определяет себестоимость расходников, периодичность обслуживания колёс и стабильность результата на линии.
Подробнее об оборудовании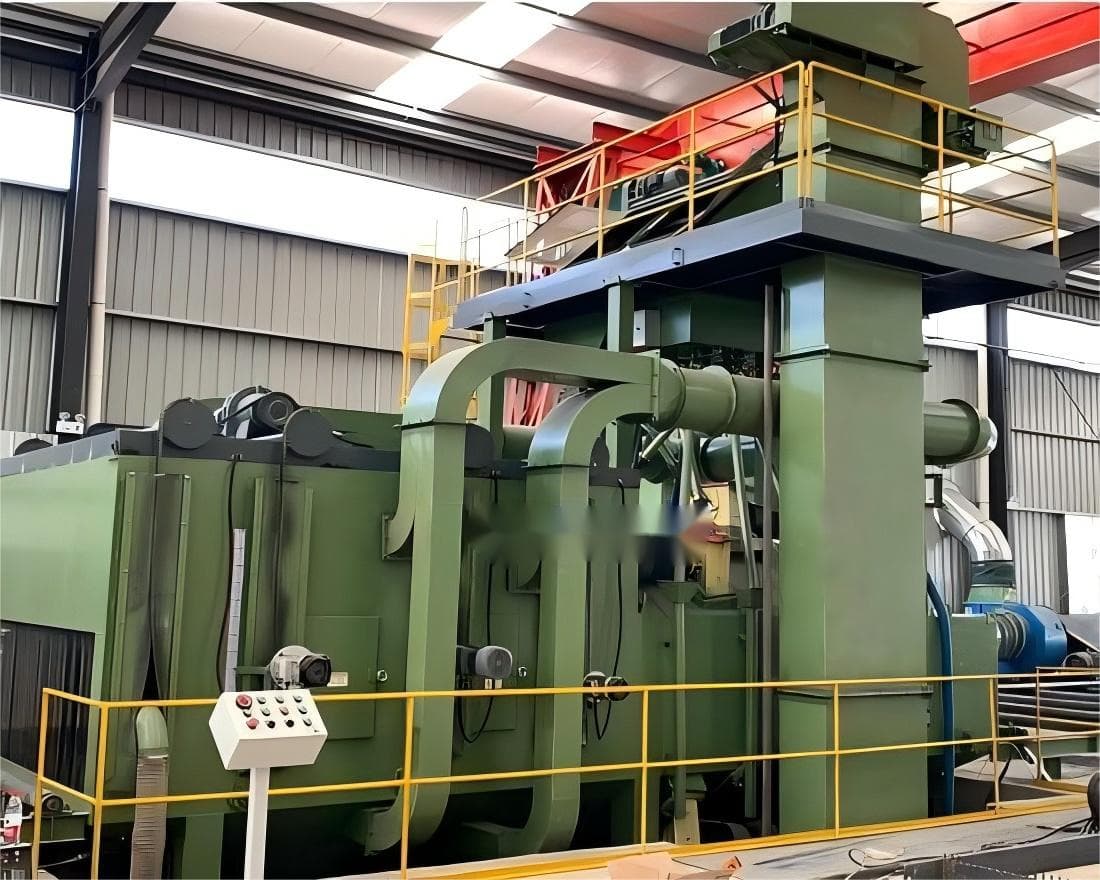
В непрерывной роликовой дробеструйной линии подача абразива выглядит как расходная деталь, а по сути является центром затрат. Дробь или стальная проволока подаётся на изделие дробеструйными колёсами, в процессе работы дробится на всё более мелкие частицы и собирает с собой две нежелательные составляющие: зёрна, уже непригодные к работе, и осыпь, сбитую с самого изделия. Всё, что не отделено до возвращения абразива к колёсам, возвращается в камеру.
Именно это и делает система рекуперации абразива. Она располагается между камерой обработки и подачей абразива и решает одну задачу: разделяет эти три составляющие, чтобы к колёсам возвращался только ещё пригодный абразив.
Дробеструйное колесо не очищает абразив, а расходует его. Каждый удар снимает с зерна небольшую часть поверхности, и зерно проходит путь от колеса через камеру по траектории рекуперации и возвращается на колесо. Если эта траектория не умеет сортировать по крупности и по плотности, цикл, предназначенный сохранять абразив, постепенно разрушает его.
Отсюда прямо вытекают три способа отказа. На площадке они выглядят похоже, но имеют совершенно разные причины, поэтому их стоит разделять.
Ни один из этих способов отказа не проявляется как яркий аварийный случай. Они накапливаются, и именно поэтому систему рекуперации следует проектировать и контролировать как часть машины, а не считать аксессуаром, который добавляют позже.
Путь от камеры обратно к бункеру для абразива — это последовательность разделений, и каждый этап убирает свою составляющую. Значение имеет именно порядок этапов, а не изощрённость отдельной ступени.
Практическое следствие такого порядка легко упустить, когда линию закупают по узлам. Каждый этап работает только тогда, когда поступающий на него материал находится в предсказуемом состоянии. Сепаратор, получающий абразив с осыпью, ведёт себя иначе, чем тот же сепаратор на чистом абразиве, и настройка, верная при пусконаладке, перестаёт быть верной после того, как линия отработала партию изделий. Поэтому рекуперация — это поддерживаемое состояние, а не разовый параметр.
Абразив покупается по весу, и долю полезного веса определяет то, что система рекуперации удерживает, а что отбрасывает. Система, возвращающая слишком много мелочи, выглядит эффективной на бумаге, поскольку в бункер возвращается больше абразива, но на практике расходует абразив быстрее, потому что мелочь не съёмает покрытие, а всё равно расходуется. Система, отбрасывающая слишком резко, даёт обратный эффект: объём рекуперата выглядит низким, и растёт стоимость долива абразива.
Тот же механизм проявляется в обслуживании. Если дать абразиву раздробиться, к траектории рекуперации он приходит не равномерным потоком, а смесью, и смешанный поток меняет характер движения материала, характер износа защитных плит и характер износа корпуса колеса у основания лопаток. Дробеструйное колесо — самая дорогая изнашиваемая деталь линии, и её ресурс определяется состоянием абразива, приходящим на неё, а не числом отработанных часов.
Есть ещё одно следствие, которое часто упускают. Пылевая нагрузка в камере в значительной мере определяется тем, что траектория рекуперации пропускает дальше по потоку. Когда мелочь и осыпь уносятся в фильтр вместо того, чтобы быть отделеными, фильтр работает интенсивнее, растёт сопротивление на нём, и вентилятор вытяжки приходится запускать сильнее, чтобы удержать то же разрежение в камере. Значит, рекуперация — это ещё и затраты на пылеудаление, и она напрямую связана с подбором вытяжной системы.
Система рекуперации, интегрированная в машину, — правильная конфигурация, когда через камеру непрерывным потоком проходит серия изделий и один и тот же абразив должен использоваться многократно. Для роликовой линии это обычный случай: бюджет абразива сходится только тогда, когда доля рекуперата достаточно велика, чтобы удержать потребность в доливе на приемлемом уровне.
Значение конфигурации меньше, когда объём работы невелик, изделий мало и они тяжёлые, либо когда абразив в данном применении сам по себе недолговечен. Партийная машина, обрабатывающая несколько крупных литейных изделий в неделю, не нуждается в непрерывном контуре рекуперации для экономичности, и оснащение такой машины добавляет вложения и обслуживание ради очень малой отдачи. То же относится к случаям, когда изделие достаточно хрупкое и определяющим ограничением становится осыпь: тогда траекторию рекуперации приходится держать заметно открытой, и высокую долю рекуперата предполагать нельзя.
При смешанном производстве, когда линия обрабатывает и мелкие изделия большим объёмом, и изредка крупные, систему рекуперации следует проектировать под тот случай, который действительно создаёт нагрузку. Сепаратор, хорошо работающий с мелочью, всё же может забиваться крупной осыпью, которую дают тяжёлые изделия, и именно здесь проходит граница между спроектированной траекторией рекуперации и импровизированной.
Каждый пункт ниже рассматривается по реальному производственному требованию, а не задаётся заранее.
Пришлите фото или чертёж, материал, максимальные размеры и требуемую производительность для подбора конфигурации.
Отправить требованияQ69
Листы, профили и металлоконструкции
Подробнее об оборудовании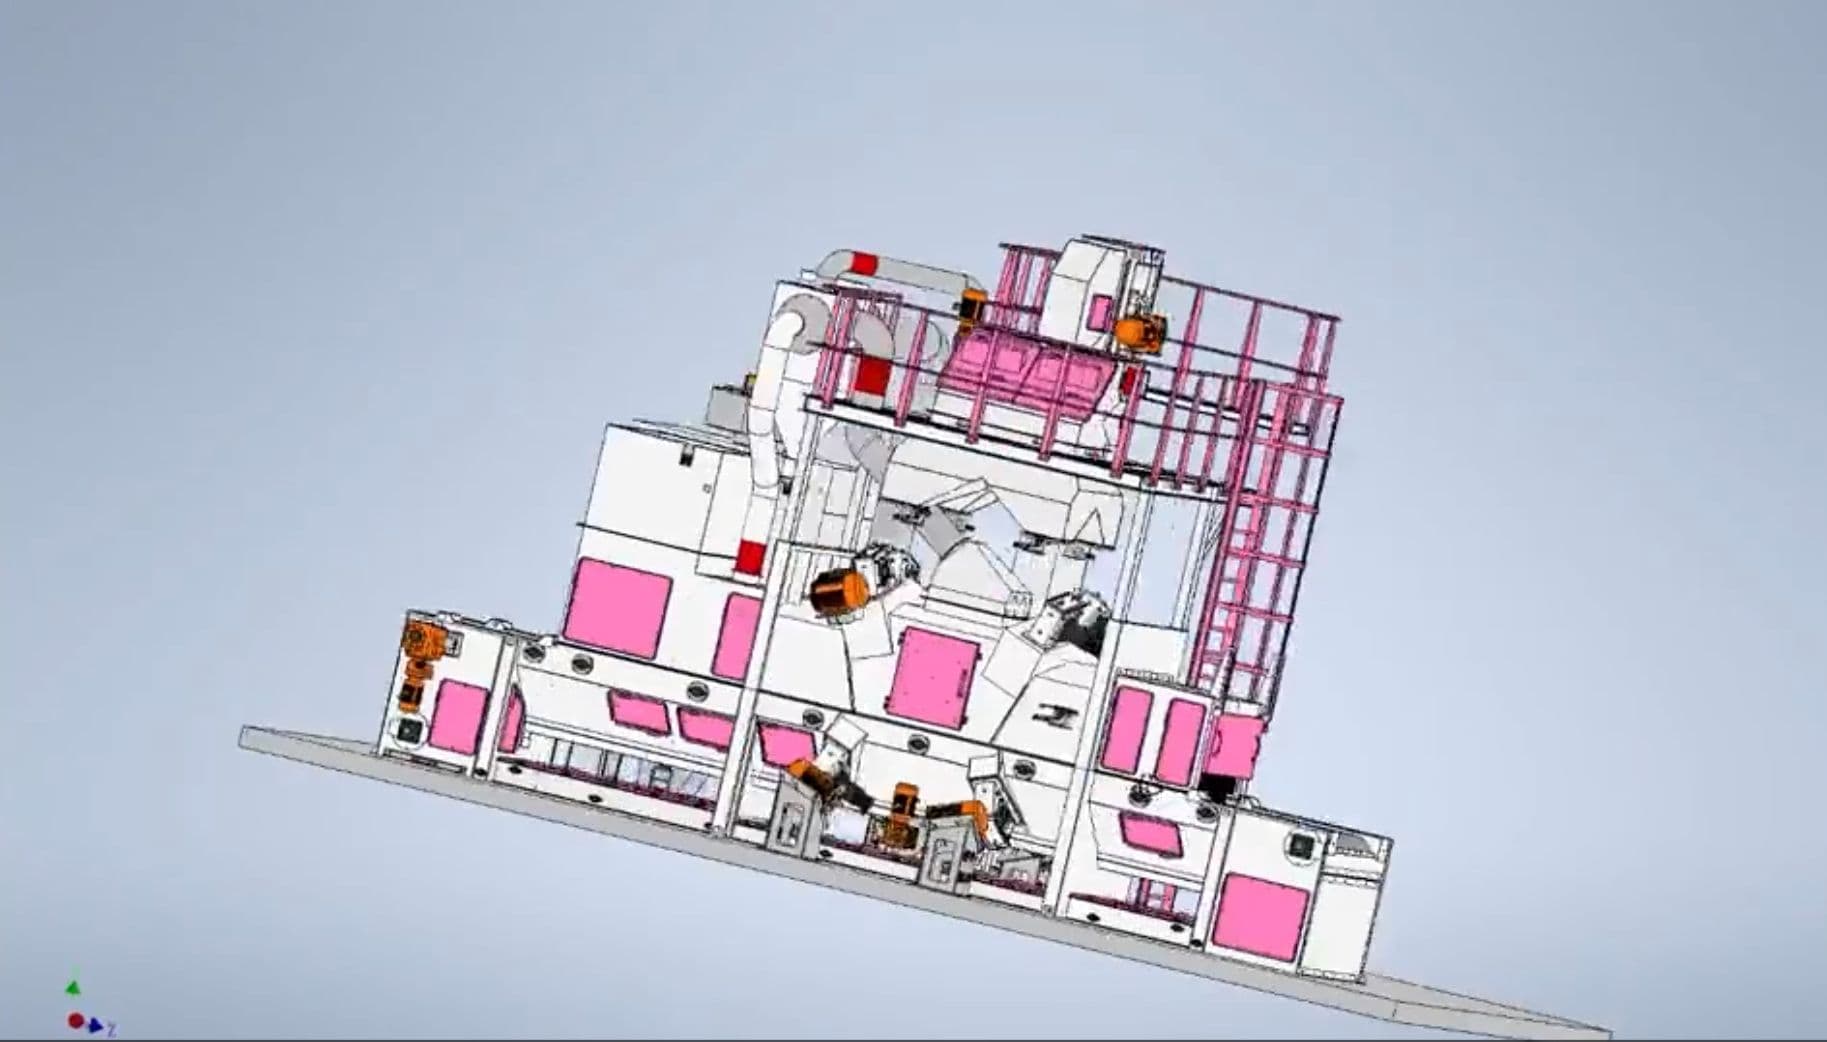
Непрерывный поток
Дробемётная установка с сетчатым конвейером для мелких стальных деталей крупной серии, таких как хомуты лесов и элементы брусчатки. Непрерывный проход убирает паузу загрузки и выгрузки партийных машин, поэтому производительность зависит от скорости ленты.
Подробнее об оборудовании
Непрерывный поток
Проходная дробемётная линия непрерывного действия очищает профиль, трубы и листы на ходу. На этой странице объясняется, как расстановка турбин, рециркуляция абразива и пылеудаление настраиваются вокруг сечения детали.
Подробнее об оборудовании