
Диагностика неравномерной очистки на одной грани детали
Одна грань одной детали, которая очищается иначе, чем остальные грани той же детали, — это задача диагностики, а не настройки. Сначала прочитайте форму дефекта: полосы вдоль направления движения указывают на недостаточное вращение, переход от светлого к тёмному — на край рисунка зоны обработки, тень на кромке — на препятствие потоку, а одиночное тёмное пятно на чистой грани — на сам абразив. Затем разложите выход на три переменные, которые дают неравномерную очистку (энергия, время пребывания и покрытие рисунком), и проверяйте их по одной. Измеряйте пробами Алмена по сетке, контрольными пластинами, профилем поверхности на подозрительной грани и по письменному уровню, где SSPC-SP 10 допускает не более 5 процентов случайных загрязнений на единицу площади. Меняйте по одной переменной, начиная с геометрии, и перемеряйте после каждого изменения.
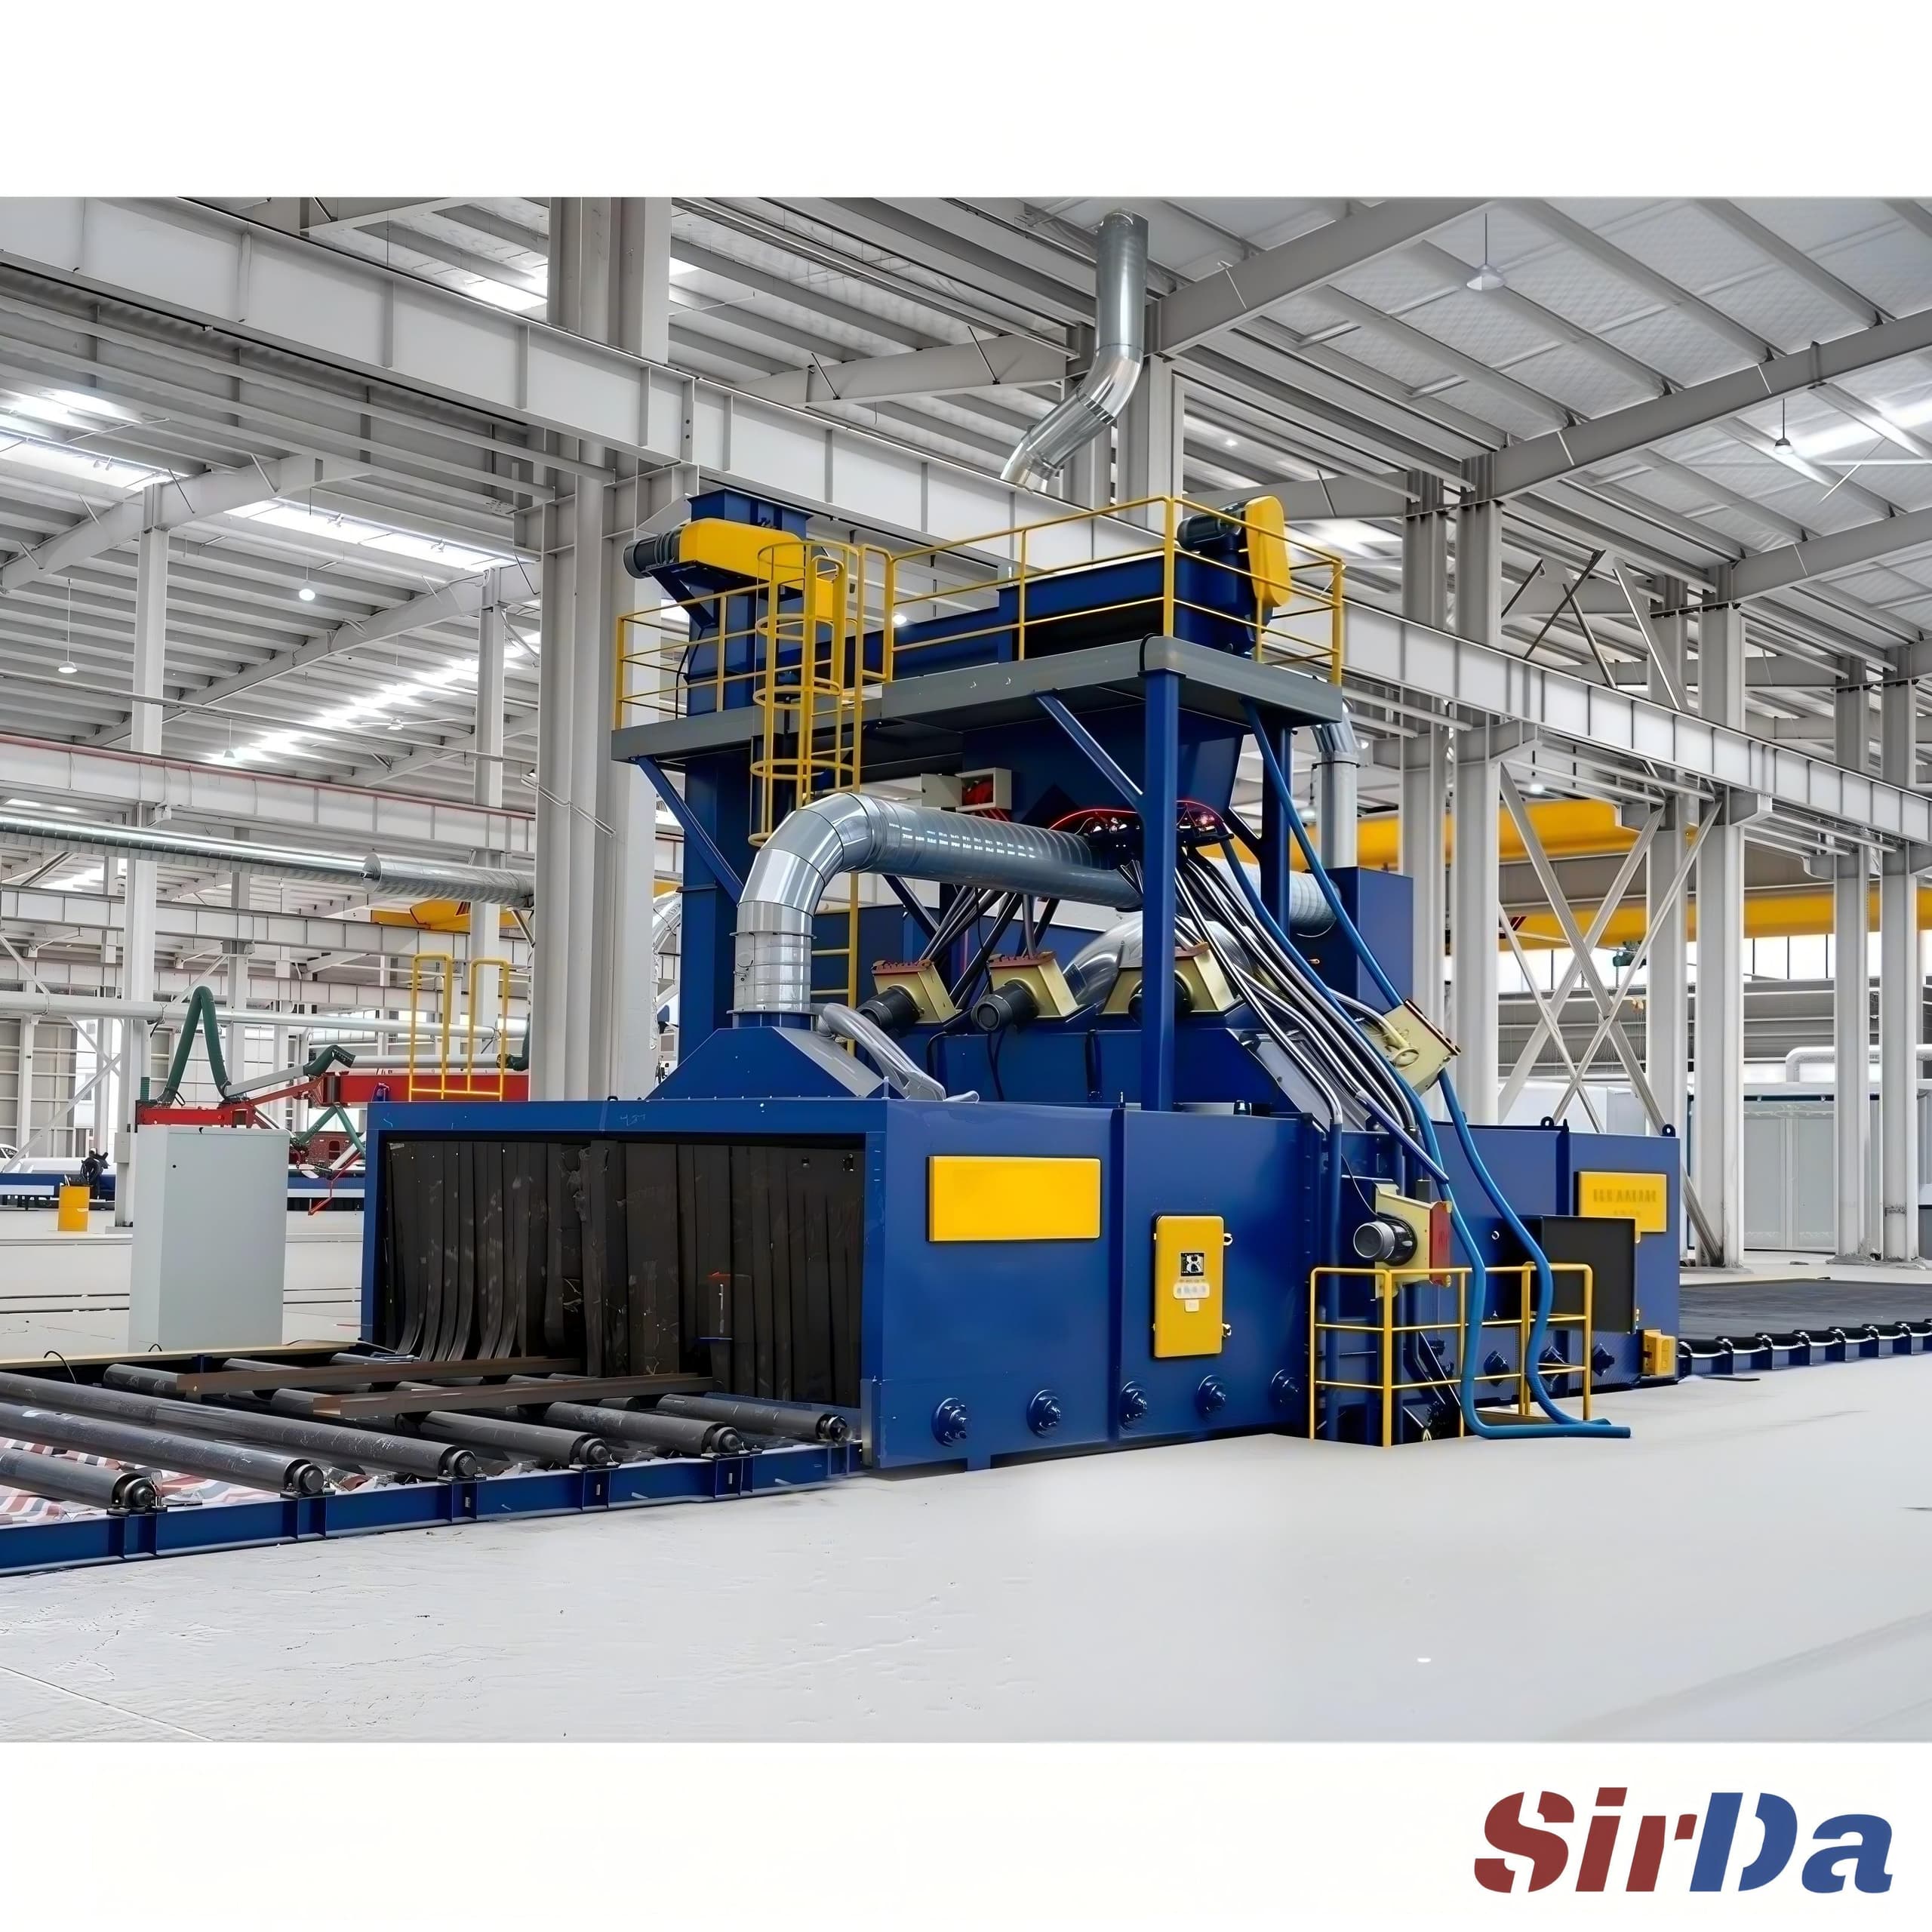
Одна грань одной детали, которая очищается иначе, чем остальные грани той же детали, — это не задача настройки, это задача диагностики. Обычная первая реакция — поднять давление, добавить абразива, замедлить конвейер — бьёт по симптому, тогда как причина почти всегда геометрическая, и поверхность после такой правки обычно становится хуже. Диагностика идёт в одну сторону: сначала найти, где именно расположен неочищенный участок, потом разложить выход на три возможные переменные, а затем измерить.
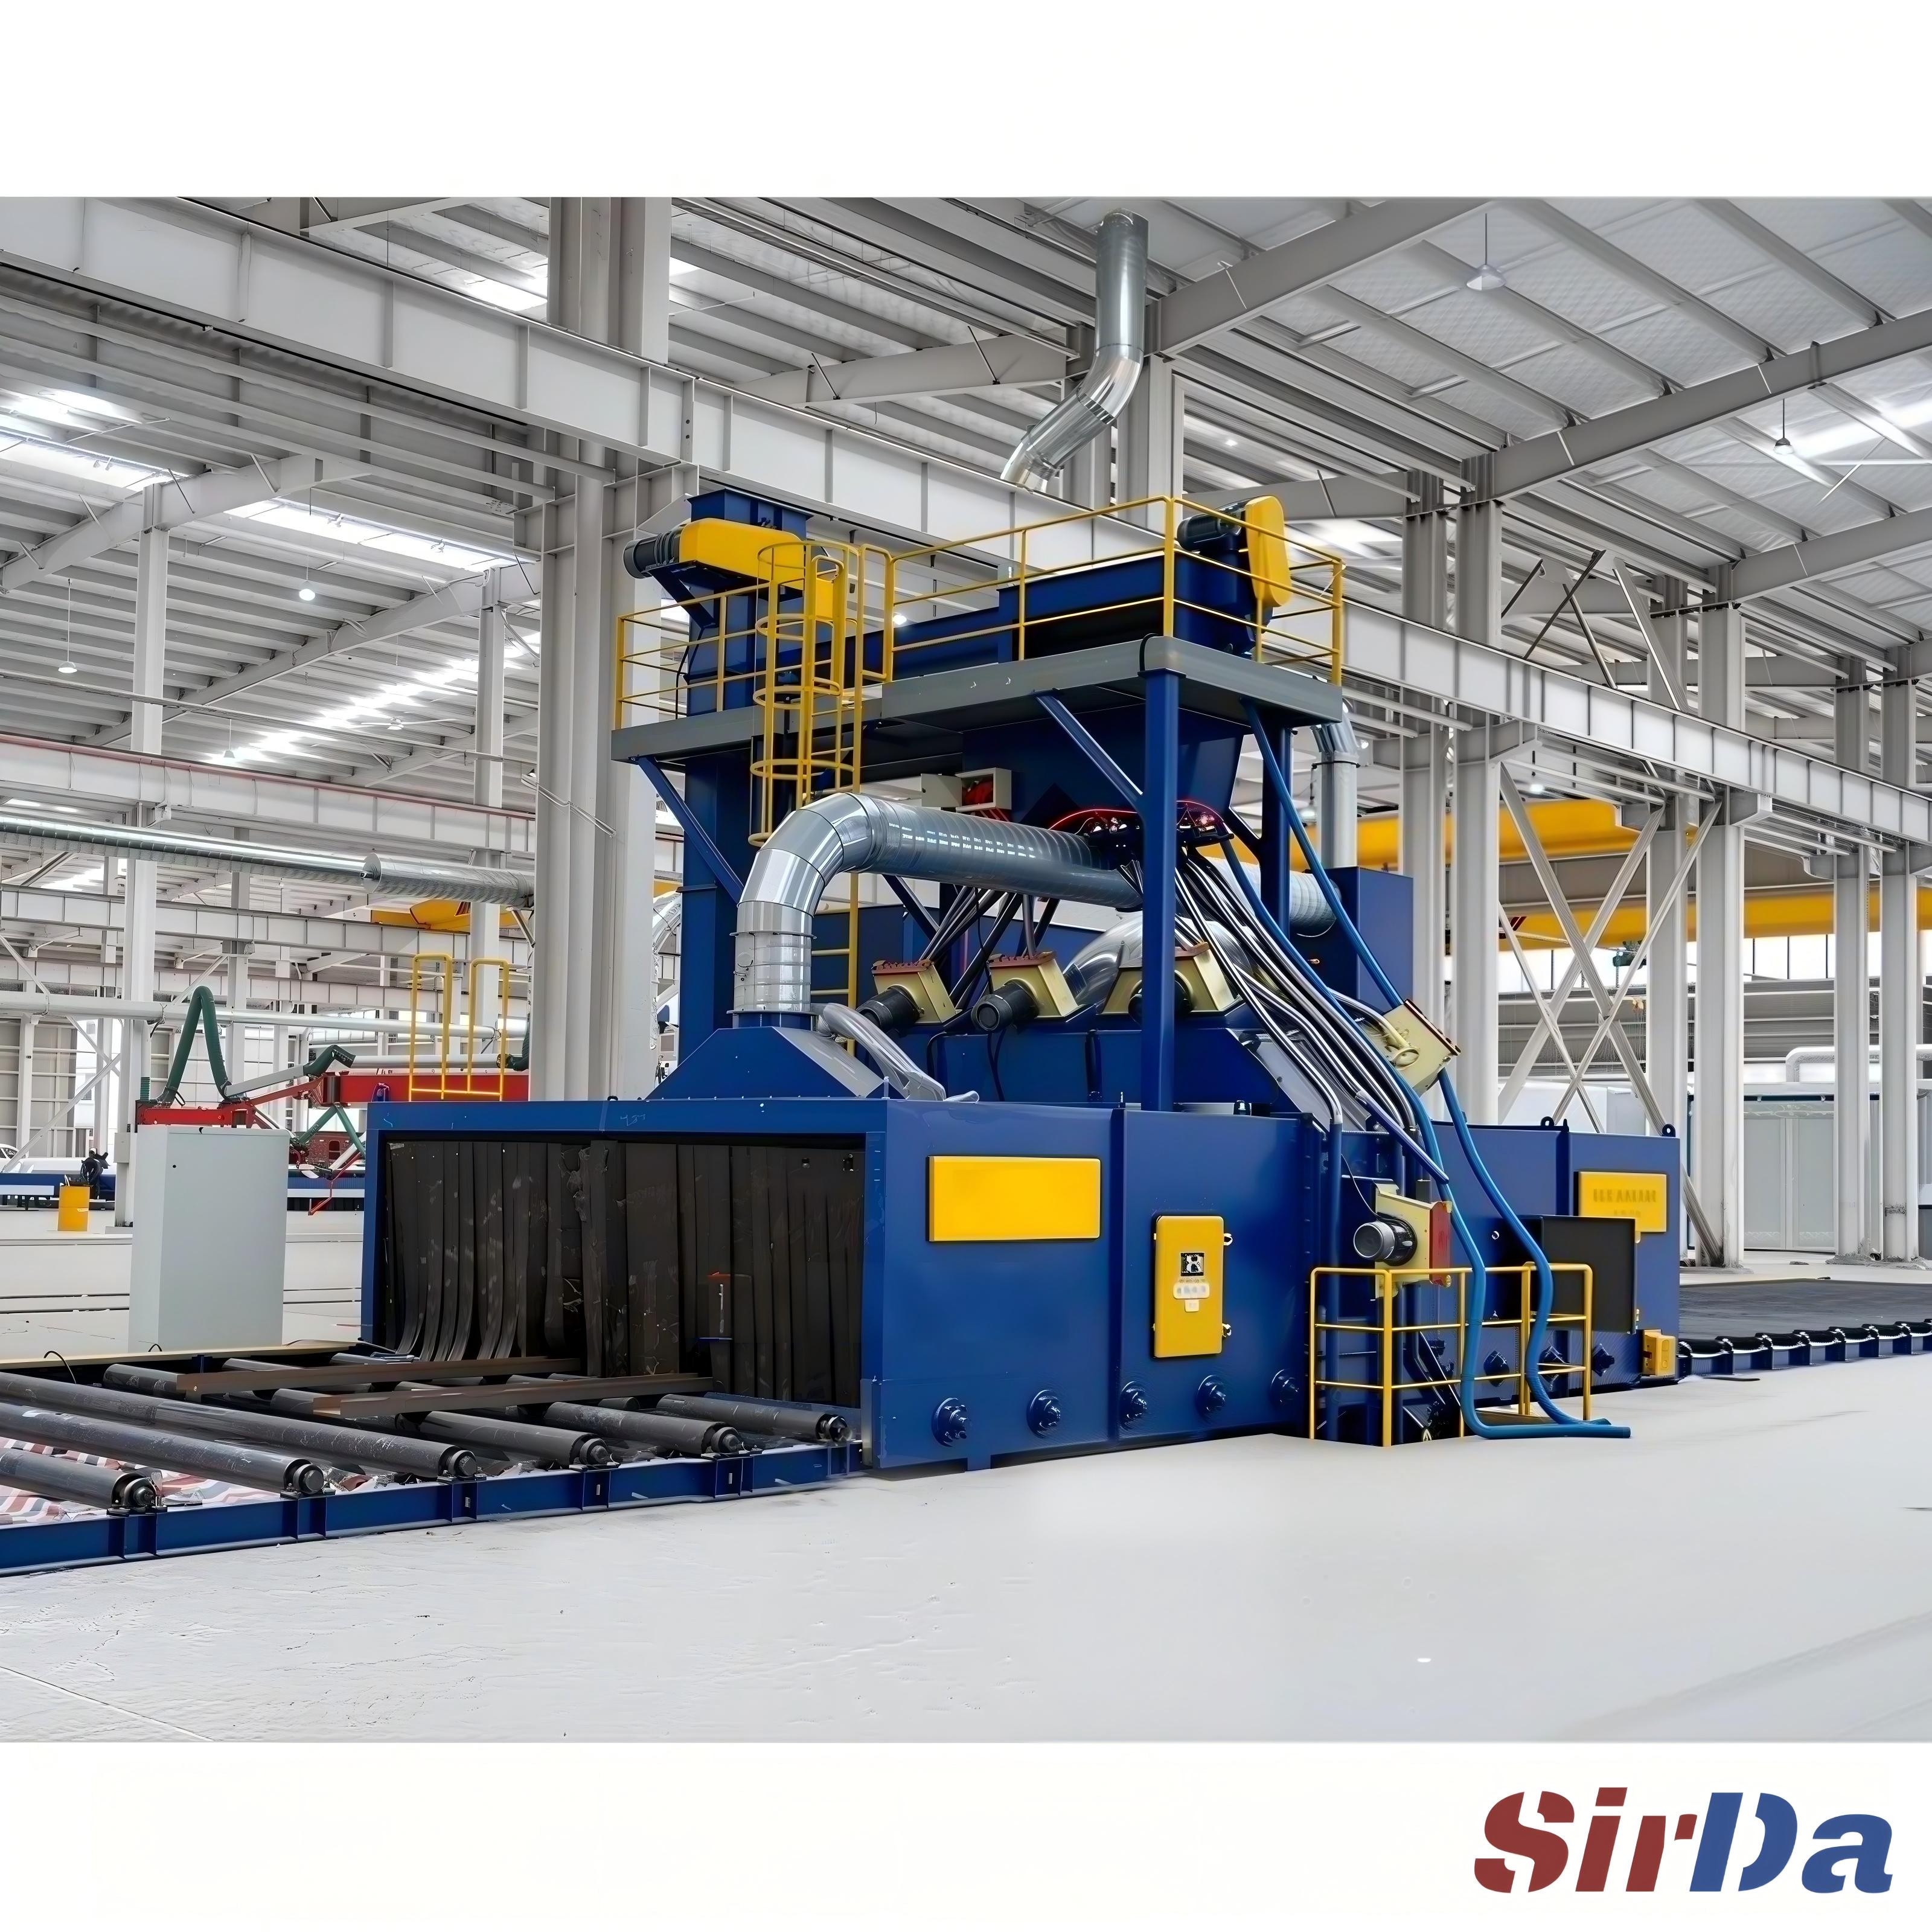
Рисунок дефекта и есть доказательство
Запишите, где находится дефект, прежде чем смотреть на машину. Геометрия неочищенного участка указывает на причину быстрее, чем любые перенастройки.
- Полосы вдоль направления движения детали. Деталь очищается полосами, а не целиком. Чаще всего она недостаточно вращается или колеблется за то время, которое проводит под струёй, поэтому одна и та же полоса поверхности получает почти весь абразив, а остальное питается только рикошетом.
- Переход от светлого к тёмному на одной грани. Это край рисунка зоны обработки. Либо турбины недостаточно перекрывают свои рисунки, либо деталь смещена относительно центра рисунка, либо увеличилась дистанция вылета.
- Тень на кромке или в углу. Что-то перекрывает поток: оснастка, соседняя деталь, подвешенная слишком близко, или изношенная защитная плита, вросшая в рисунок.
- Одно тёмное пятно на в остальном чистой грани. Это почти всегда абразив: сгусток, зависшая порция или порыв пыли из сепаратора, обрушившийся на деталь одним ударом.
- Вся грань темнее и без всякого рисунка. Сначала смотрите состояние абразива и давление у сопла, потому что проблема энергии бьёт по всем граням всех деталей, а не по одной.
Пометьте дефект до дробеструйной обработки: укажите, о какой грани речь, запишите ориентацию детали в машине и сохраните одну деталь как эталон, не жертвуя ею. Сравнение одной и той же грани на трёх деталях подряд показывает, следует ли причина за машиной или за деталью.
Три переменные, каждая проверяется отдельно
Неравномерная очистка складывается из трёх вещей: сколько энергии приходит, сколько она находится на поверхности и насколько полно рисунок её покрывает. Меняют их, как правило, одновременно — и именно поэтому проблема выживает после настройки.
Энергия — это состояние абразива и давление у сопла. Абразив, прошедший достаточно циклов в машине, теряет гранулометрический состав и набирает пыль, а мелкая фракция почти не работает. Грохотите его, поддерживайте однородную популяцию гранул, держите разумный запас в бункере, чтобы питающий клапан не засасывал воздух, и считайте пыль в потоке отдельной неисправностью, а не проблемой абразива. Давление измеряют у сопла, а не у компрессора: длинный рукав и изношенное сопло способны отнять 20 psi на пути, а машина, работающая по уставке, которую никто не измеряет, — это машина, которой никто не управляет.
Время пребывания — это путь детали через зону обработки. На непрерывном роликовом конвейере рабочая скорость у машин из опубликованных спецификаций составляет примерно от 0,5 до 2,5 м/мин; на линиях с наклонными роликами деталь вращается примерно 10–30 об/мин. Оба числа задают, сколько времени произвольная точка поверхности находится под потоком. Изменение скорости конвейера меняет временной интеграл абразивного воздействия на деталь, причём одинаково для всех деталей, — поэтому скорость решает задачи партии и никогда не решает задачу одной грани.
Покрытие — это чистая геометрия. Турбины должны давать рисунки, перекрывающиеся по всей ширине детали, и деталь должна занимать середину этого рисунка, а не его край. Дистанция вылета ищет баланс между энергией удара и шириной разброса, и для обычных работ обычно берут 250–350 мм, а угол удара около 75 градусов даёт лучшее соотношение режущей способности и отскока. Одна грань, обработанная хуже, при чистой противоположной грани почти всегда означает проблему покрытия, и никакое дополнительное время пребывания это не исправит, потому что абразив туда просто не доходит.
Сначала измерение, потом настройка
Смысл диагностики в том, чтобы в итоге получить числа, а не впечатления.
- Пробы Алмена по сетке. Закрепите их по углам и в центре грани и измерьте прогиб после цикла. Отклонения в пределах 10 процентов от среднего означают допустимую равномерность; больший разброс говорит о неравномерной интенсивности, и сетка показывает, где именно.
- Контрольные пластины. Одинаковые проржавевшие стальные пластины на той же сетке показывают то же самое глазом, без всякого прибора.
- Профиль поверхности на грани. Измерьте Ra в нескольких точках подозрительной грани. Значение имеет разброс между точками; хорошее среднее при плохом разбросе всё равно даёт брак.
- Сверка с письменным уровнем. Стандарт SSPC-SP 10 допускает не более 5 процентов случайных загрязнений на единицу площади, где единица площади — квадрат 76 на 76 мм; SSPC-SP 6 допускает 33 процента, а SSPC-SP 5 не допускает ничего. Дефект, не прошедший по одной грани, забраковывает всю деталь, как бы чисто ни выглядела остальная поверхность.
Порядок, который действительно закрывает вопрос
Меняйте по одной переменной и в таком порядке: сначала геометрия (положение турбин, перекрытие рисунков, дистанция вылета, угол удара, зазоры оснастки), затем время пребывания (вращение и скорость конвейера), потом энергия (состояние абразива, состояние сопла, эффективность сепаратора) и в конце — пылеудаление. После каждого изменения перемеряйте. Одновременная правка двух переменных — это способ потратить полгода на дефект, который решила бы простая корректировка угла.
Если после всего этого рисунок остаётся неравномерным, то оставшаяся переменная — сама деталь: отливка с толстой и неровной окалиной, деталь недостаточной жёсткости, чтобы держать стабильную грань, или оснастка, меняющая форму от детали к детали. SIRDA выпускает машины с роликовым конвейером, крюковые машины и дробеструйные камеры именно под такие задачи, и конфигурация машины, которую стоит обсуждать в первую очередь, — всегда та, что ставит деталь в середину рисунка.