
Подготовка отливок к окраске: адгезия начинается до абразивной обработки
Большинство отказов покрытия на отливках закладывается на поверхности, а не в самой краске. В этом руководстве — как задать степень чистоты по ИСО 8501-1, контролировать профиль поверхности, выбрать дробеструйную обработку шариком или колотой дробью и рассчитать производительность машины по реальному потоку.
Почему покрытия на отливках отказывают ещё до непогоды
Отливка выходит из формы с пригаром, остатками стержня, окалиной и непостоянной « коркой », которой нет на чертеже. Краска, нанесённая на такую границу, держится за рыхлый слой, а не за металл. Когда покрытие позже вздувается или отслаивается, первым желанием бывает винить краску — но отказ решился раньше, на поверхности.
На отливках большинство ранних отказов покрытия восходят к трём причинам: дробеструйная обработка была неполной, деталь заржавела до грунтования, или загрязнение попало после обработки. Ни одна из них не видна глазу и все проходят осмотр « выглядит чисто ». Самая коварная — растворимая соль. Хлориды и сульфаты дробеструйной обработкой не удаляются — их могут даже вдавить глубже в рельеф, — а оказавшись под плёнкой, они по осмосу тянут влагу и создают давление, способное поднять покрытие за два-три года.
Назначить степень чистоты и профиль поверхности
Подготовка поверхности под покрытие градуируется по ИСО 8501-1: от Са 1 (лёгкая) через Са 2 (тщательная) к Са 2.5 (очень тщательная, близкая к белому металлу) и Са 3 (белый металл). Для большинства промышленных систем, включая цинкнаполненные грунты, Са 2.5 — реалистичная цель. Эквивалент близкой к белому металлу степени оставляет около 95 процентов поверхности без видимых загрязнений, только с лёгкими тенями.
Одно удивляет заказчиков: степень — визуальная оценка. Профиль поверхности, уровень пыли и содержание растворимых солей измеряются отдельно, по ИСО 8503 и ИСО 8502. Деталь может пройти визуальную степень и при этом нести профиль, неподходящий для покрытия, либо соль, которая разрушит сцепление изнутри.
Профиль поверхности — это рельеф, за который держится покрытие. Слишком гладко — страдает адгезия; слишком глубоко — покрытие не закроет пики при заданной толщине сухой плёнки, оставляя острия открытыми коррозии. Для типичных эпоксидных систем дробеструйная обработка шариком С230 или С280 даёт профиль около 25–40 микрометров при Са 2.5 — диапазон, где адгезия высока без перебработки.
Выбор абразива: шарик, колотая дробь или смесь
Дробеструйная обработка шариком использует сферы. Они наклепывают поверхность, оставляют гладкий ямчатый вид и составляют основу для удаления песка и окалины с отливок. Круглая форма также даёт долгий срок в системе рециркуляции — часто 1000–2000 циклов и более, размерами от С330 до С460.
Стальная колотая дробь угловатая и режет агрессивно. Она формирует более шершавый профиль и самое прочное механическое зацепление для краски, ценой меньшего срока — обычно 500–1500 циклов, размерами Г25 и Г40.
Для отливок правило просто: применяйте шарик, когда задача — очистка и снятие окалины; применяйте колотую дробь, когда система покрытия требует глубокого профиля; применяйте смесь шарик-дробь, когда нужны и скорость, и профиль за один проход. Тогда сепаратор становится настоящим контролем качества. Устойчивая рабочая смесь важнее заявленного размера абразива, потому что неудалённые осколки и пыль дают неравномерный вид и рост пылевой нагрузки.
Правило не обсуждается: никогда не применяйте абразив, содержащий железо, по нержавеющей стали или цветным отливкам. Внедрённые частицы железа ржавеют за дни и губят коррозионную стойкость материала; для таких оснований переходите на минеральный абразив.
Расчёт машины и предотвращение отказов
Производительность — простое отношение, которое легко посчитать неверно. Требуемая ёмкость в килограммах в час равна загрузке смены, делённой на эффективные часы обработки. Ошибка — считать по среднесменному значению. Считайте по пиковому узкому месту — тому часу, когда выбивная решётка вываливает самые тяжёлые детали, пока предыдущая партия ещё в машине, — и добавьте запас 15–20 процентов.
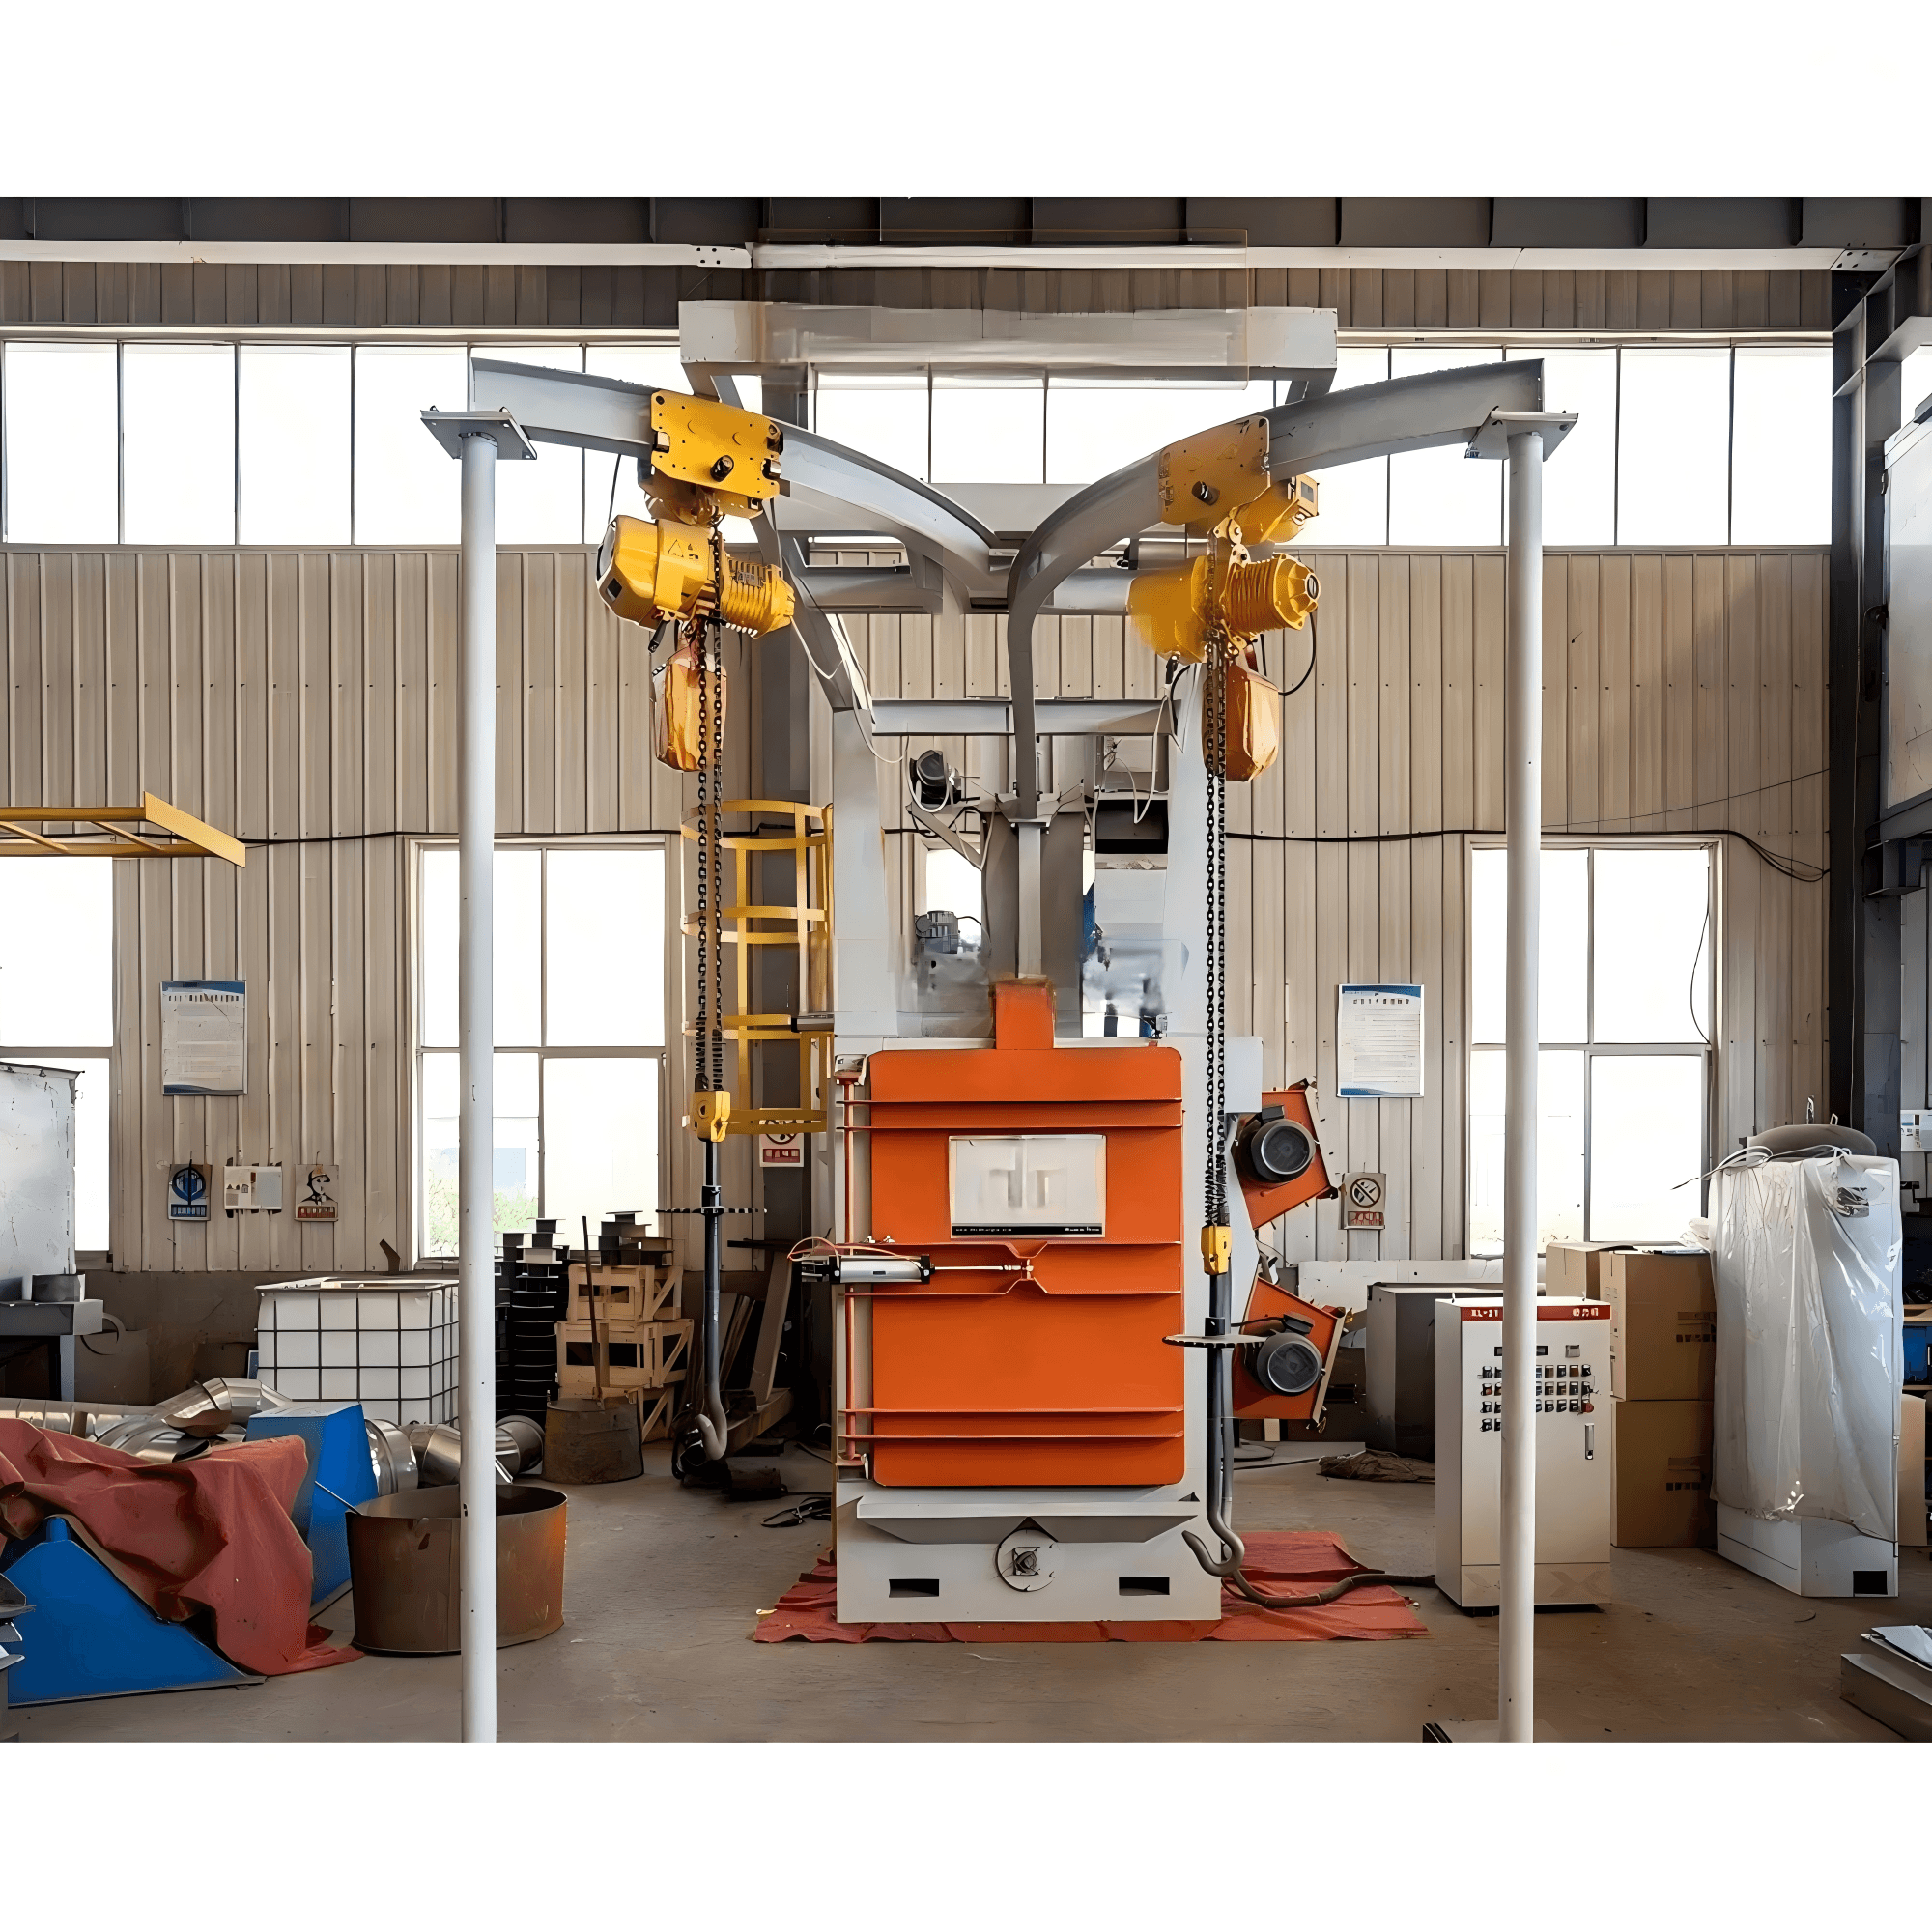
Пример с ленточно-кулачковым барабаном делает это наглядным. Партия 300 килограммов, требующая 8 минут обработки плюс 2 минуты загрузки и 2 выгрузки, даёт цикл 12 минут, около 1500 килограммов в час. Линия на подвесном монорельсе медленнее на деталь, часто 6–10 минут каждая, потому что деталь должна быть подставлена к потоку со всех сторон.
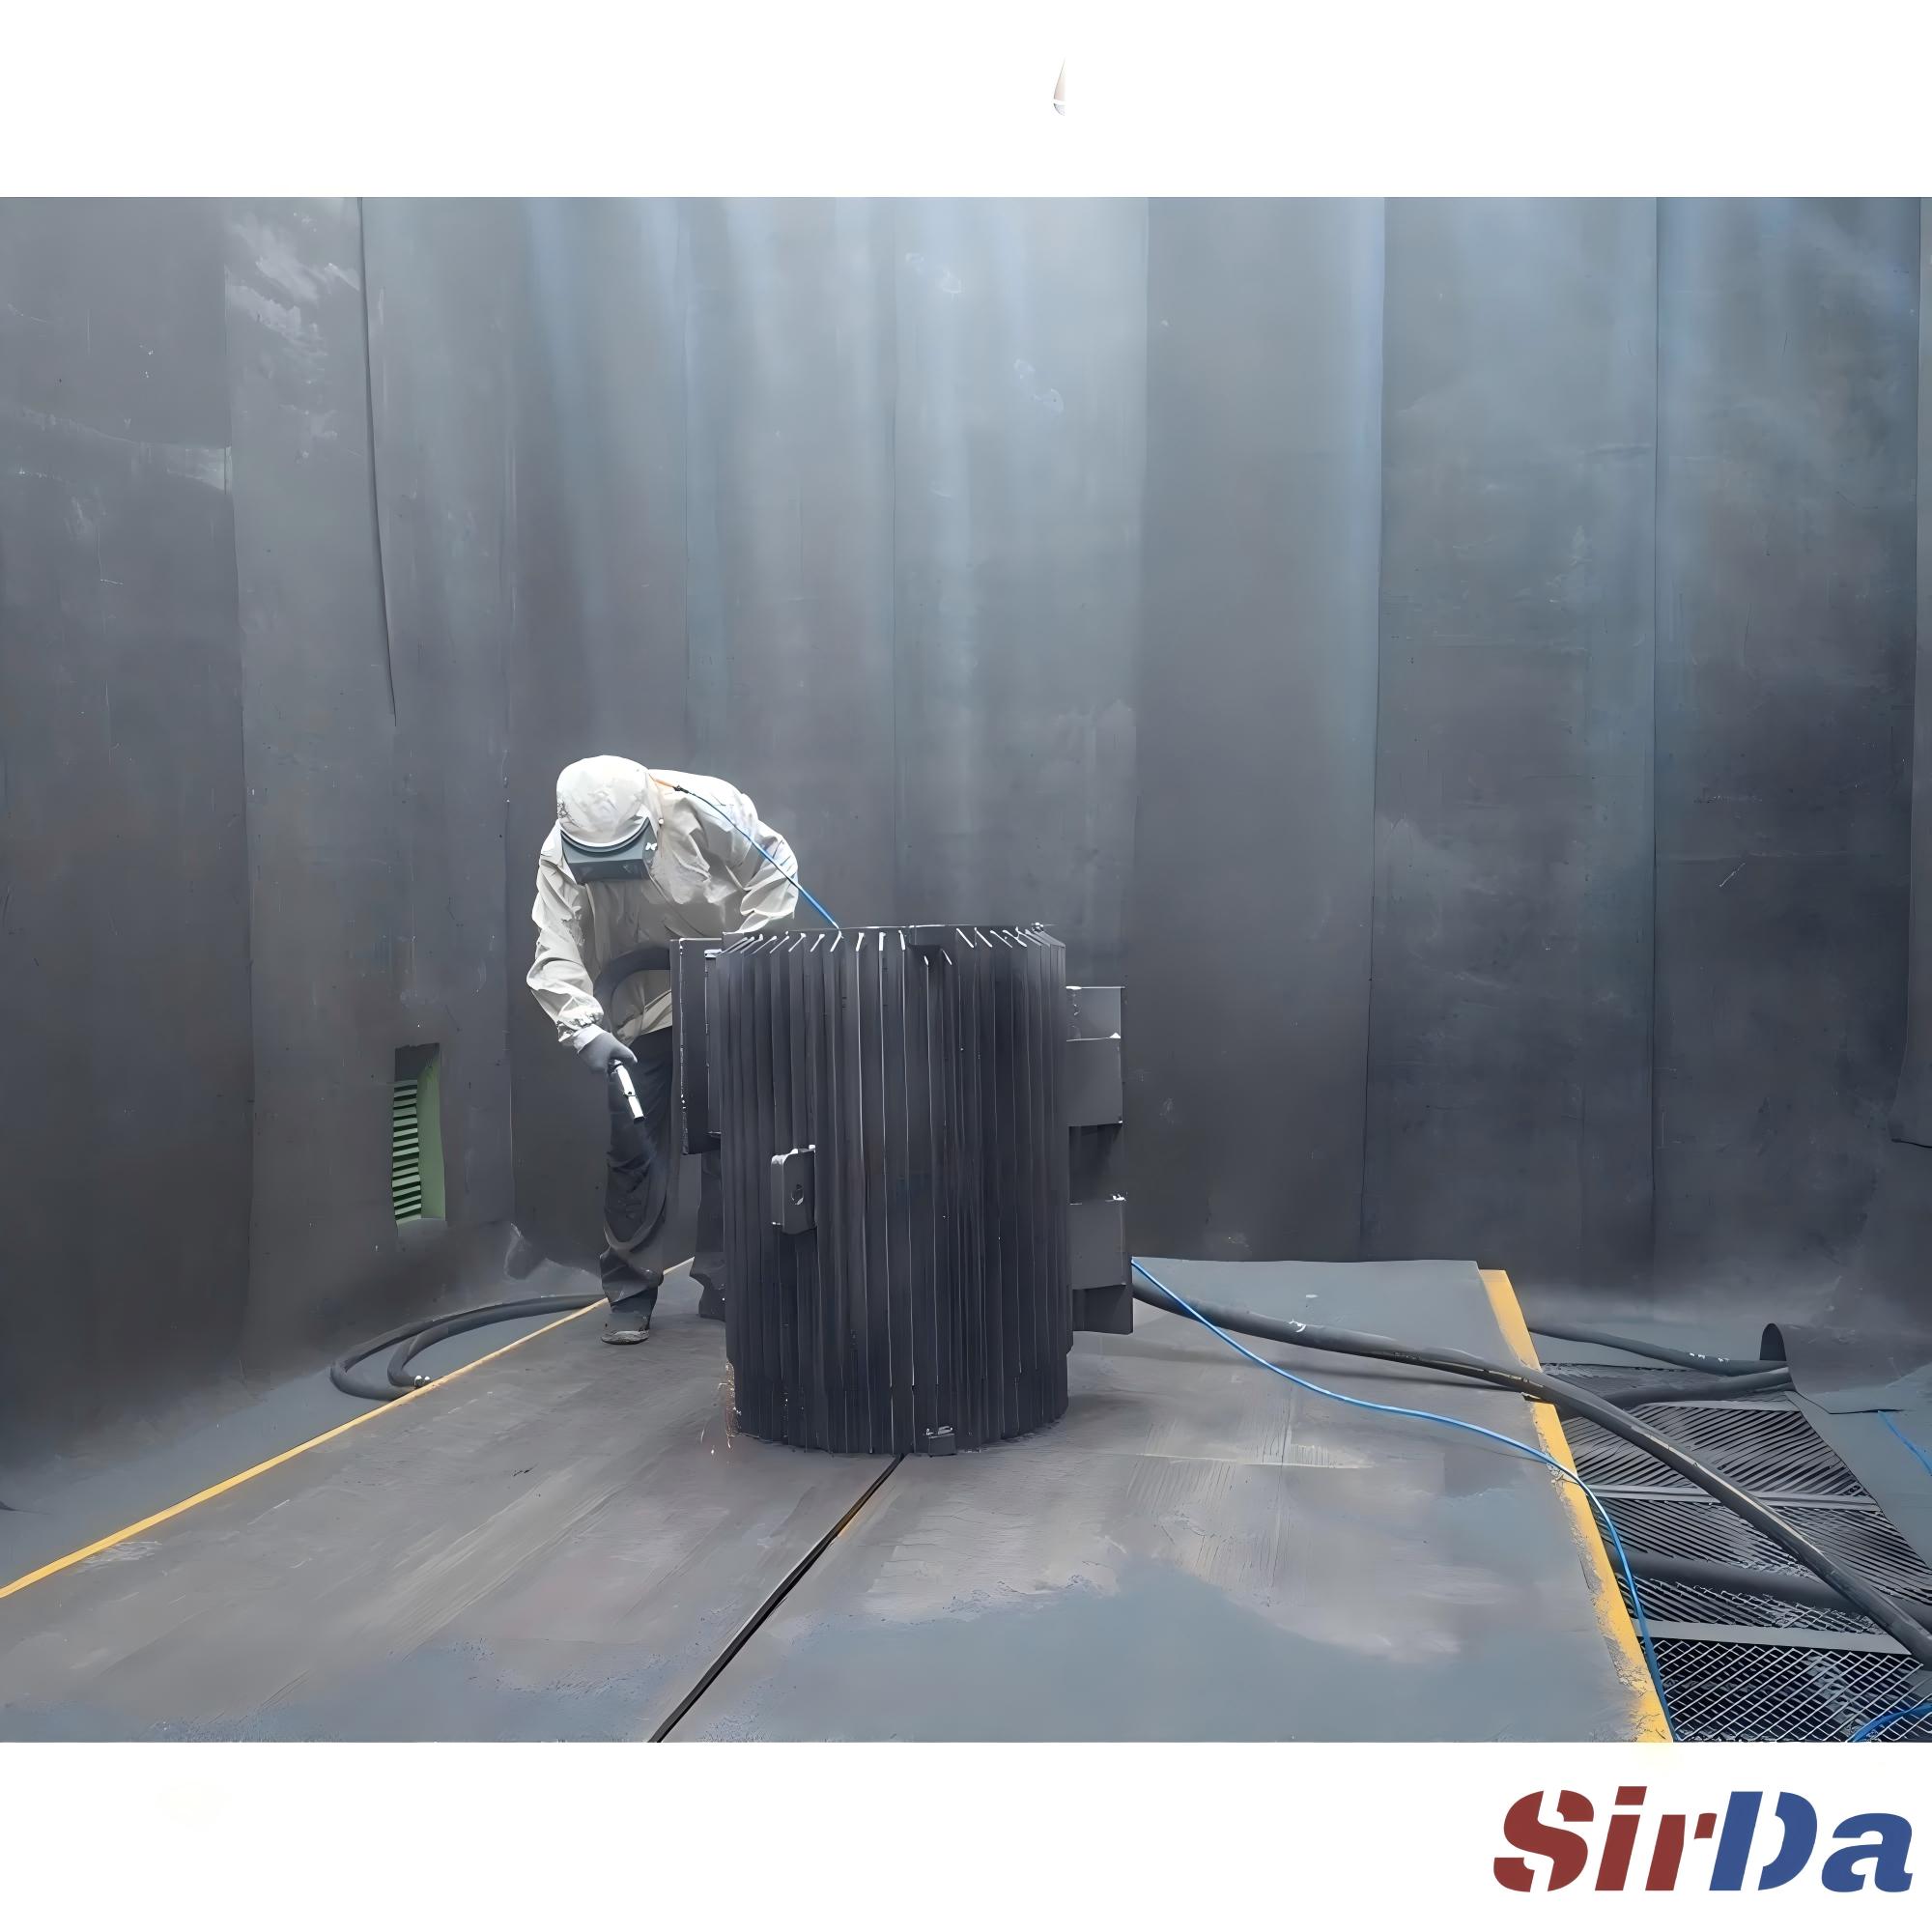
Работу делают турбины: обычно 2–8 турбин по 7,5–22 киловатта каждая, бросающих 150–300 килограммов среды в минуту на турбину. Расположение и угол турбин важнее их числа — четыре точно нацеленных бьют шесть поставленных криво. Современные линии меняют скорость турбины и расход среды по партиям с пульта, так что переход от лёгкого кронштейна к тяжёлому корпусу не требует механической переналадки.
Пылеуловитель — не аксессуар. Он рассчитывается по расходу воздуха, обычно 5000–80000 кубометров в час, с патронными или рукавными фильтрами, удерживающими остаточную пыль ниже 20 миллиграммов на кубометр, и сразу бережёт видимость, соответствие и возврат абразива. Замкните по времени: нанесите грунт в заданном окне — во влажном или прибрежном воздухе часто лишь несколько часов, — держите поверхность минимум на 3 градуса Цельсия выше точки росы, а любую поверхностную ржавчину до грунта считайте отказом, а не помаркой.
- Внедрённый абразив — магнитная сепарация или отсос после обработки не дают шарику засесть в углублениях.
- Слишком глубокий профиль — перейдите на меньший размер или снизьте скорость турбины; глубокий профиль лишь тратит краску на незакрытые пики.
- Масляное загрязнение — щелочное обезжиривание перед обработкой; масло блокирует и механическое, и химическое сцепление.
- Растворимые соли — проверьте методом пластыря (ИСО 8502-6/9) и промойте до порога перед грунтом.
- Поверхностная ржавчина — нанесите грунт в окне либо используйте плёнку ингибитора коррозии на транспорт.
- Запущенный сепаратор — загрязнённая рабочая смесь — скрытая причина неравномерного вида между сменами.
Адгезия покрытия на отливке решается при дробеструйной обработке, а не при грунтовании. Назначьте степень, контролируйте профиль, выберите абразив под основание, уважайте время — остальное краска сделает легко. Подбирая машину под свой состав отливок, исходите из геометрии детали и пикового часа, а не из числа лошадиных сил в буклете.