
Как читать требования к профилю поверхности: Ra, Sa и их слепые зоны
Спецификация на абразивную обработку обычно содержит два числа, и типичная ошибка — считать их одним и тем же. Степени Sa описывают чистоту стали, а Ra, Rz и Rmax — её шероховатость. Разбираем, что реально измеряет каждый параметр, какой прибор к нему применим и как давление на сопле, выбор абразива и дистанция определяют итоговый профиль.
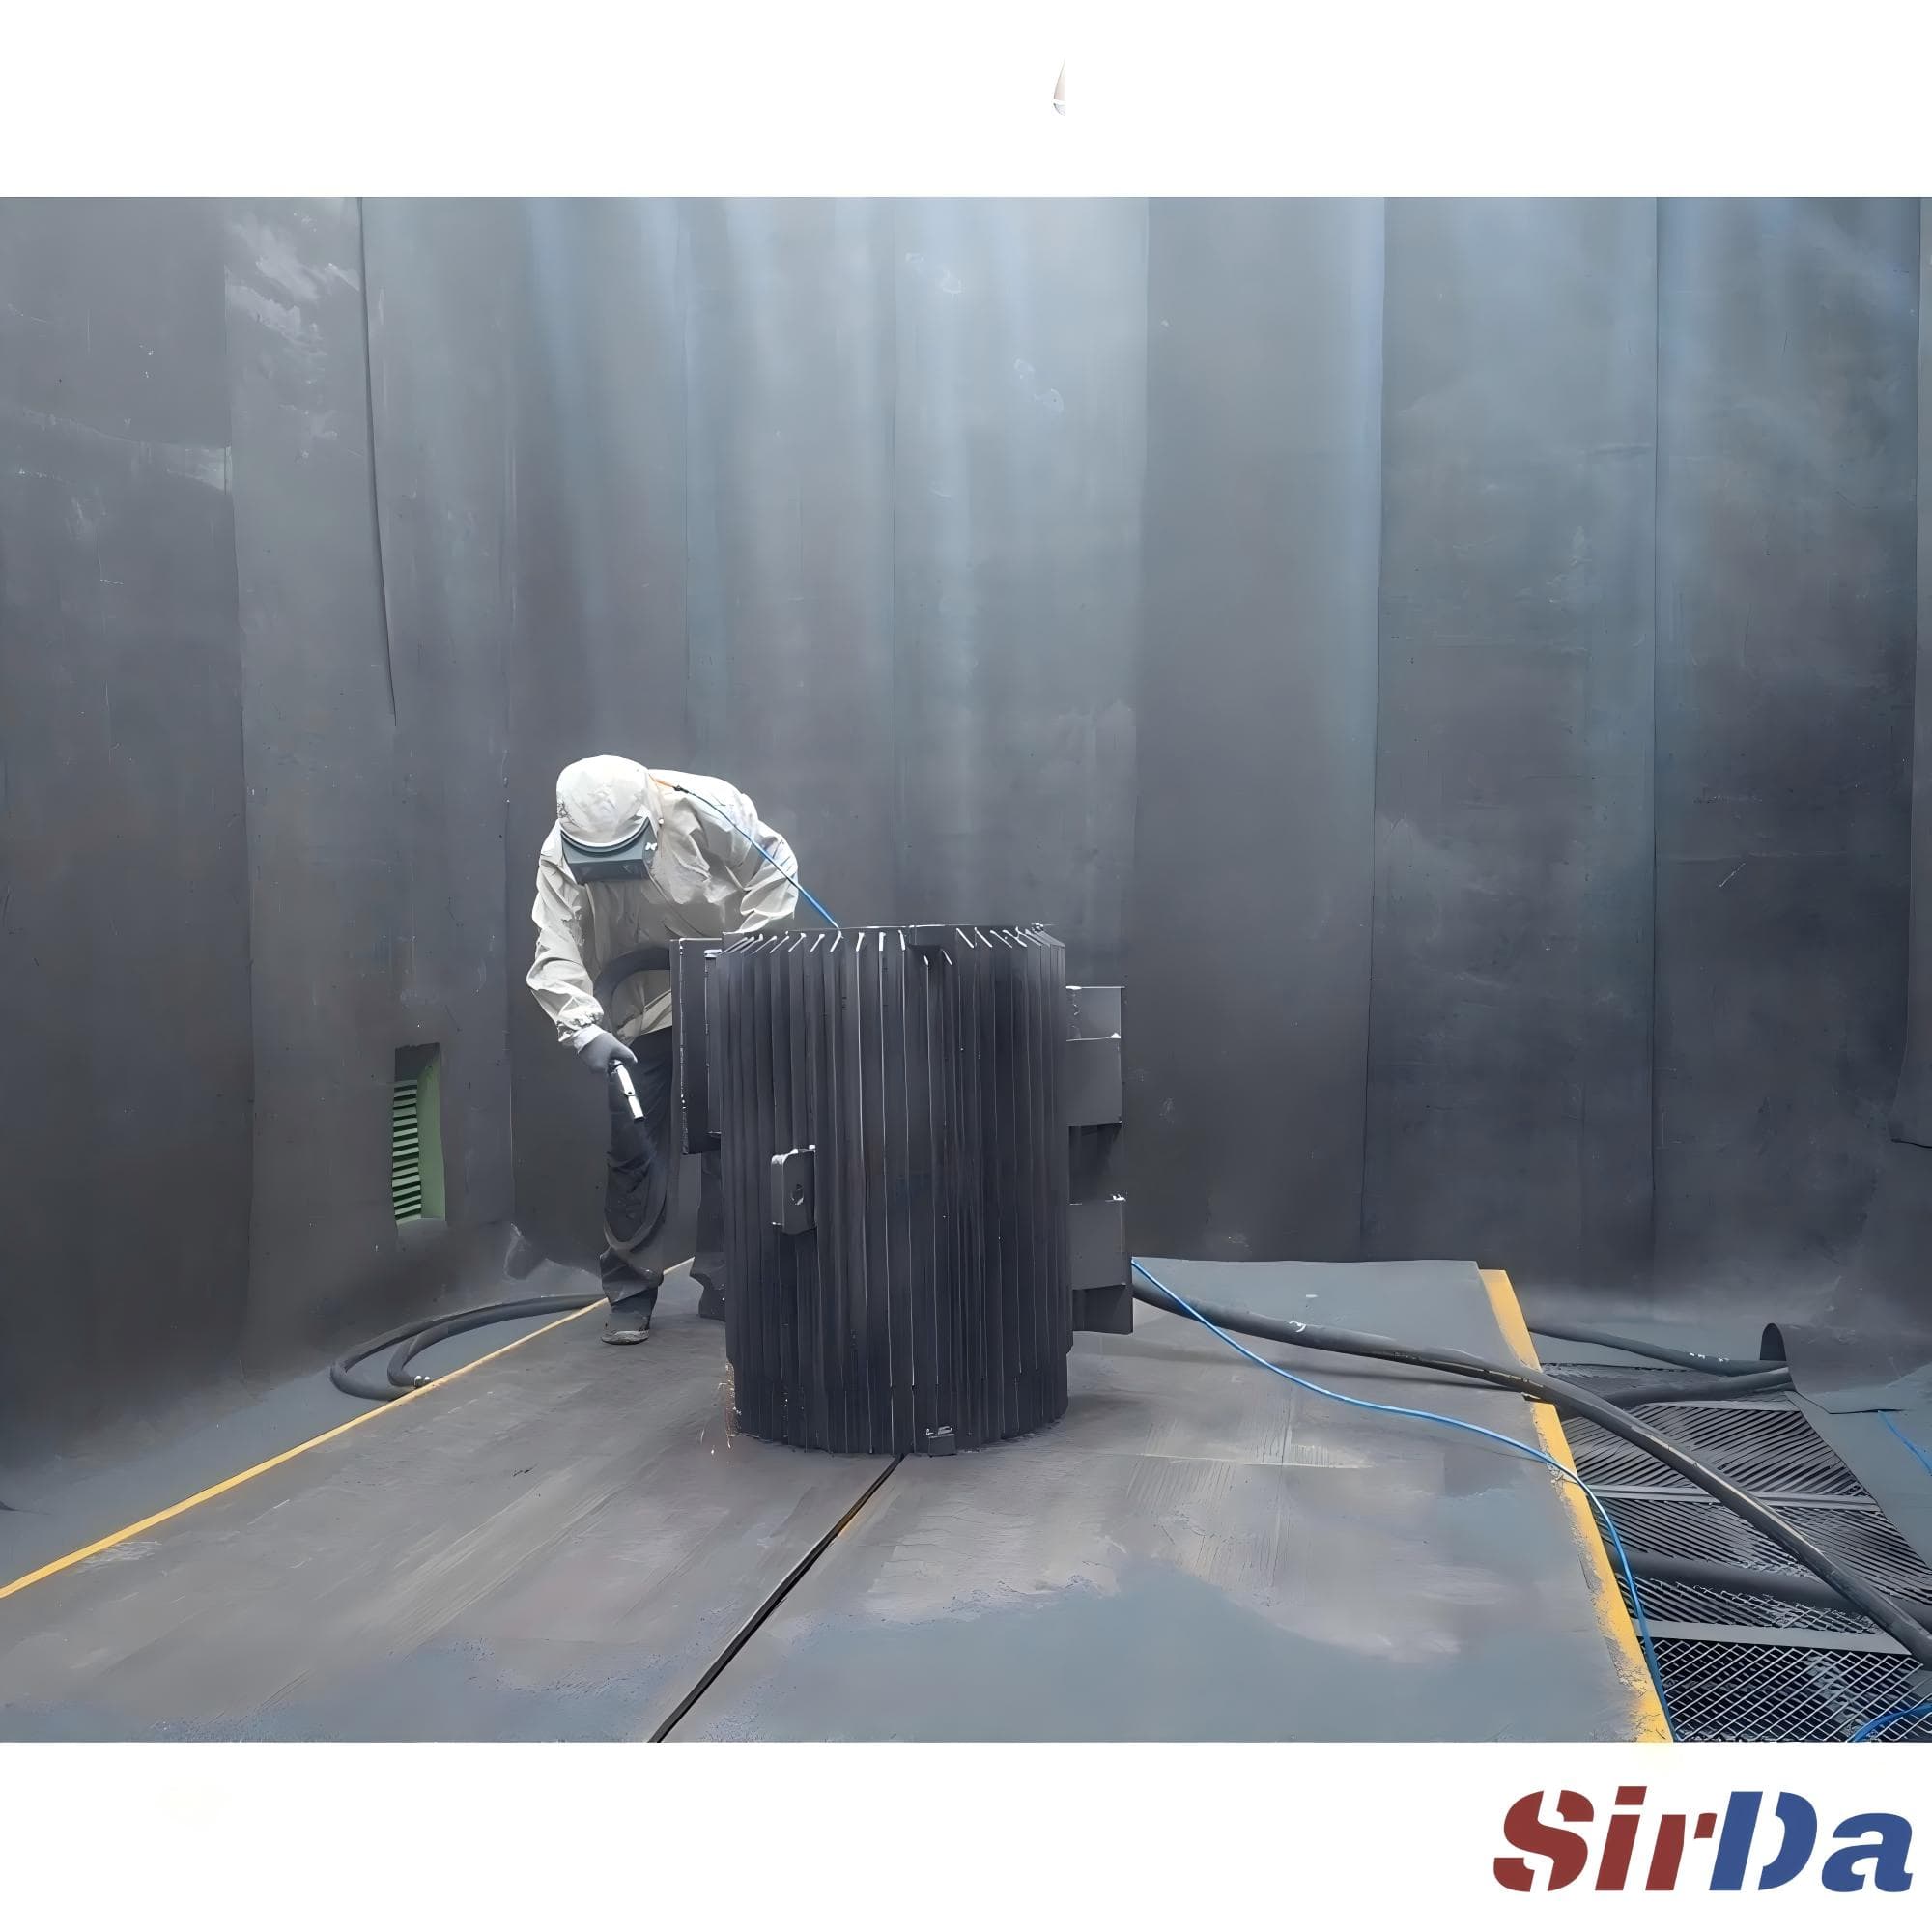
Два числа — две разные вещи
Спецификация на абразивную обработку обычно содержит два числа, и самая частая ошибка их чтения — считать, что они описывают одно и то же. Первое — это степень чистоты по ISO 8501-1: Sa1, Sa2, Sa2½ или Sa3. Второе — числовое значение шероховатости, в микронах или милах. Sa2½ означает, что после обработки на поверхности могут остаться лёгкие тени и пятна на площади не более 5 %. О текстуре здесь не сказано ничего. Североамериканские аналоги идут параллельно: SSPC-SP 10 / NACE No 2 соответствует Sa2½, SP 6 / No 3 — Sa2, SP 5 / No 1 — Sa3.
Одна и та же поверхность может быть чистой по Sa2½ с профилем 30 микрон и с профилем 90 микрон, и оба снимка проходят норму. Именно поэтому спецификация на покрытие объединяет оба числа: степень чистоты плюс диапазон профиля, обычно 40–70 или 50–75 микрон, взятый из технического листа покрытия. Если оператору дробеструйной установки передать только степень чистоты, вы задали уборку, а не подготовку поверхности. Если маляру передать только профиль, вы не сказали ему ничего о том, что осталось на стали.
Оба параметра важны из-за механической анкорации. Покрытие затекает в углубления и затвердевает на пиках, и именно эта анкорация, а не блеск стали, несёт нагрузку в эксплуатации.
Что на самом деле измеряет значение шероховатости
С параметром шероховатости путаница становится сильнее, потому что несколько величин используют вперемешку. Ra — среднее арифметическое всех отклонений профиля от средней линии, определённое в ISO 4287. Rz — среднее максимальных высот от пика до впадины на пяти последовательных длинах выборки, определённое в ISO 8503; именно её используют спецификации покрытий и таблицы подбора абразива. Rmax — наибольшая высота от пика до впадины в пределах длины оценивания, и она важна, когда покрытие достаточно тонкое, чтобы высочайшие пики его прокололи.
Эти три величины изменяются не пропорционально друг другу. На стали после абразивной обработки Ra обычно составляет примерно одну пятую или одну седьмую от Rz, поэтому профиль Rz 60 микрон может читаться как Ra 8–12. Задайте Ra 10, а затем измеряйте Rz с помощью копировальной ленты, и вы сделаете вывод, что поверхность плохая, хотя она в норме. Третья ловушка — единицы измерения: в североамериканских документах профиль указывают в милах, где один мил равен 25,4 микрона, поэтому «от 2 до 3 милов» на деле означает диапазон 51–76 микрон. Таблицы «абразив — профиль» также предполагают 90–100 psi на сопле и дают среднюю глубину, а не гарантированный минимум или максимум.
Затем встаёт вопрос прибора. Копировальная лента с пружинным микрометром по ASTM D4417 Method C остаётся основным полевым методом: стандартная лента читает примерно 20–64 микрона, сверхгрубая — 38–115, с точностью порядка ±2,5 микрона и повторяемостью между операторами ±5 микрон при правильной технике. Профилометр с щупом выдаёт напрямую Ra, Rz и Rmax, и его показания нельзя считать взаимозаменяемыми с показаниями ленты, потому что это разные параметры. Сравнительные образцы по ISO 8503-1, серия G для угловатых абразивов и серия S для дробинки, годятся для быстрой приёмки, но дают категорию, а не число.
Что упускает спецификация на абразивную обработку
- Чистота и профиль — это два независимых требования. Укажите оба и скажите, к какой поверхности они относятся. Степень Sa2½ на видимых сторонах ничего не говорит о внутренней полости отливки или о нижней плоскости фланца.
- Связь между профилем и толщиной плёнки. Профиль должен составлять примерно четверть или треть от общей сухой толщины и никогда не должен превышать толщину первого слоя. Система с толщиной 200 микрон спокойно выдерживает 75 микрон; тонкий грунт 75 микрон по профилю 100 микрон — это прямой путь к проколу пиков и точечной коррозии.
- Какой параметр и какой прибор. Назовите Ra, Rz или Rmax, укажите метод (ASTM D4417 Method C, ISO 8503-5) и задайте, сколько замеров требуется и в скольких точках.
- Абразив и технологическое окно. Тип, фракция и твёрдость абразива, давление на сопле, геометрия сопла, дистанция до изделия и угол наклона определяют результат. Более долгая обработка мелким абразивом даёт более чистую, а не более шероховатую поверхность: «стрелять, пока не покажется нормально», профиль не увеличит.
- Пауза до нанесения покрытия. Свежеабразированная поверхность быстро окисляется. Наносите покрытие в установленном временном окне либо защищайте изделие, потому что поверхностная ржавчина трудно удаляется, и покрытие не рассчитано на то, чтобы лежать на ней.
- Загрязнения и растворимые соли. Масло, смазка и соли не удаляются абразивной обработкой. Обезжиривание растворителем или щелочью по SSPC-SP 1 должно предшествовать контакту абразива со сталью.
- Допустимый разброс. Один замер не описывает поверхность. Сделайте три замера в трёх точках и укажите размах вместе со средним, потому что широкий разброс почти всегда указывает на сбой процесса, а не на невезение.
Где на самом деле сбоит профиль
Профиль задаётся абразивом и условиями удара, и машина значит больше энтузиазма оператора. Фракция абразива задаёт масштаб: угловатые абразивы нарезают острый неровный рисунок пиков и впадин, тогда как сферическая дробинка выдавливает округлые углубления и даёт заметно меньшую механическую анкорацию. Твёрдость и удельный вес определяют, сколько энергии удара доживает до изделия. Сопло Вентури даёт более глубокий профиль, чем прямая трубка того же диаметра, а сто футов шланга с изношенным соплом могут стоить около 20 psi на выходе. Приближение к детали и удар строго перпендикулярно поверхности углубляют профиль; отдаление или работа под углом его сглаживают. Практическое правило из документации SSPC — применять самый мелкий абразив, который справляется с задачей, и проводить пробные работы до изменения любого из этих параметров.
Режимы отказа предсказуемы, и у каждого своё лечение. Слишком малый профиль оставляет покрытие без сцепления: ждите отслоения по краям, вздутия и раннюю деламинацию, а лекарство здесь — более крупный или более твёрдый абразив, а не увеличение времени выдержки. Слишком глубокий профиль оставляет пики выше тонкой плёнки, и тогда коррозия начинается сначала на высотах, а расход краски растёт: профиль 4–5 милов увеличивает его примерно на четверть. Вкраивание абразива проявляется как загрязнённые питинги, которые не покрыть никакой краской, обычно из-за бросания угловатого абразива под 90 градусов в мягкую основу. Полосы и незачищенные участки вызваны слабым перекрытием и неровной скоростью прохода, а не абразивом. Поверхностная ржавчина между обработкой и покраской — это сбой планирования, а не обработки. Изношенное сопло овальной формы или падение давления в длинном шланге тихо вдвое снижают энергию удара, и поэтому манометр на конце шланга нужен любой машине, которая должна держать профиль.
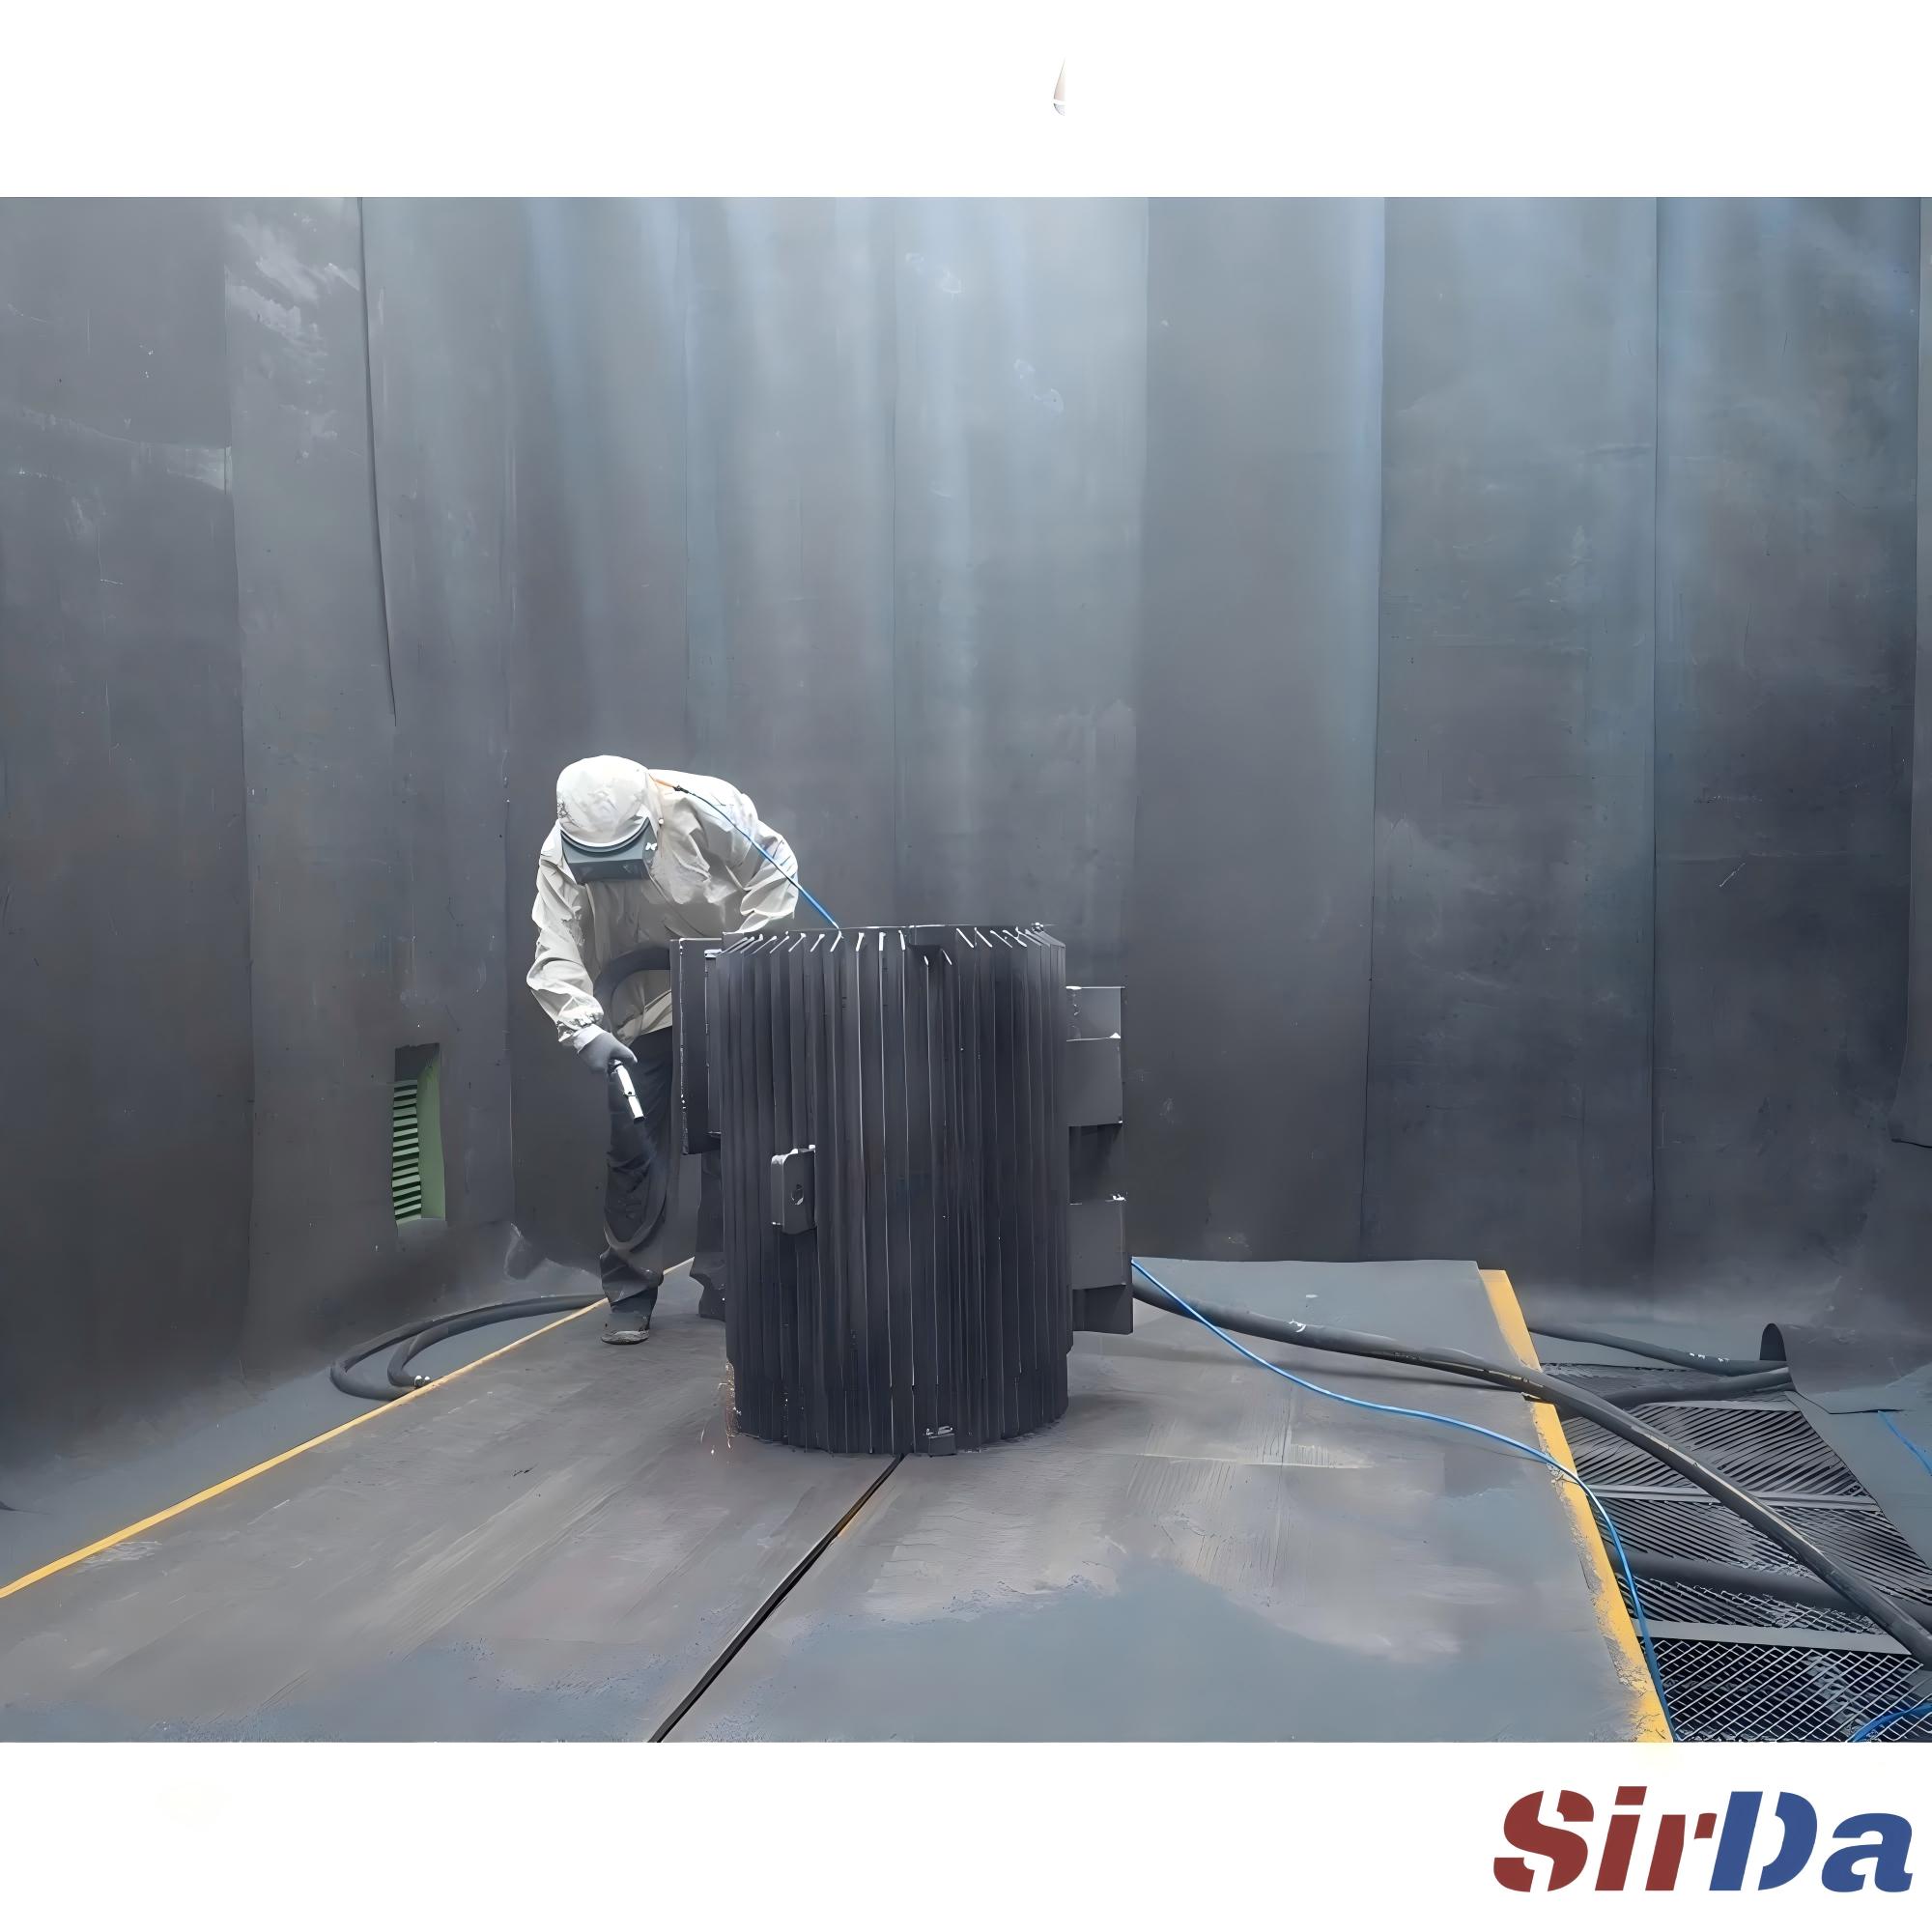
Превратите это в процедуру: контролируйте профиль на первой детали, при каждой смене абразива и после любого изменения сопла или давления, фиксируя размах, а не только среднее. Если вы выбираете машину, а не эксплуатируете её, спросите, как она удерживает постоянное давление на сопле, как дозируется абразив и как изделие подводится к зоне обработки, ведь профиль, который не повторяется от партии к партии, — это не спецификация, а совпадение.