
Удаление брызг наплавки без остановки производства
Сварочные брызги мешают неразрушающему контролю, портят адгезию покрытий и влияют на следующий шов. Разобрана реальная стоимость ручной очистки, расчёт времени цикла конвейерного дробеструйного участка по такту линии, выбор абразива и шесть повторяющихся причин отказов.
Почему очистка сварочных брызг снова и снова останавливает линию
Сварочные брызги — тот дефект, который сварочный цех производит и удаляет чаще всего: мелкие капли расплавленного металла, выбрасываемые из сварочной ванны, которые оседают на заготовке, на оснастке и на полу вокруг шва. Это не структурный дефект, но функциональный: брызги мешают неразрушающему контролю, ухудшают адгезию покрытий, нарушают антикоррозионную защиту и портят следующий шов, укладываемый на то же соединение. Требования к этому уже закреплены. ASME B31.3 и AWS D1.1 требуют удалять брызги там, где они мешают неразрушающему контролю или условиям эксплуатации, трубные покрытия типа FBE и 3LPE требуют поверхности без брызг для нормального сцепления, а нержавеющая сталь в коррозионной среде рассматривает брызги как очаги щелевой коррозии.
Больше всего удивляет сцепление. Брызги не просто лежат на листе: в процессе нагрева и остывания они металлургически соединяются с основным металлом, и соединение тем прочнее, где капля упала на неподготовленную окисленную сталь. С некоторого момента никакой механический способ не отделяет их, не унося с собой основной металл. Именно поэтому предупреждение брызг всегда дешевле их удаления.
Во что на самом деле обходится ручная очистка
Большинство цехов убирают брызги теми инструментами, которые уже есть на площадке, и у каждого есть измеренная граница:
- Угловая шлифовальная машина с кругом или лепестковым диском - быстро, доступно везде и удобно для локальной подготовки, но не даёт поверхности, сопоставимой с абразивной обработкой. В независимом сравнении на верфи (Dankiw и Fosdike, 2018) шлифмашина с зерном 36 и лепестковый диск с зерном 40 давали 30-40 мкм на тех же сталях, где мягкие щётки давали 50-80 мкм, а шлифмашина оставляет направленные риски, способные ослабить адгезию покрытия на облицовке шва и на кромках.
- Игольчатый пистолет - внесён в SSPC-SP 11 среди ударных способов очистки и эффективен против тяжёлых брызг, рыхлой окалины и в углах, куда не достаёт вращающийся инструмент. Там, где иглы действительно касаются детали, профиль может быть получен, но SSPC-SP 11 требует чистый металл с проверяемым профилем не менее 25 мкм (1 мил), и на практике профиль получается нерегулярным, обычно 30-60 мкм.
- Металлическая щётка - верный ответ на лёгкие и средние брызги и неверный на всё остальное. Щётка полирует, а не создаёт профиль, и стальная щётка, которой работали по стальному шву, загрязнит нержавеющую сталь, если коснётся её.
- Химическая очистка покрытий - снимает покрытие, а не брызги, и не создаёт никакого профиля. Перед покраской всё равно нужна механическая или абразивная операция.
Настоящая цена не в инструменте, а в ритме. Каждая из этих операций последовательна, зависит от темпа оператора и выполняется вне производственного потока, и на линии, выпускающей сосуды под давлением или резервуары, участок очистки незаметно становится ограничением отгрузки всего цеха.
Встроить удаление в поток
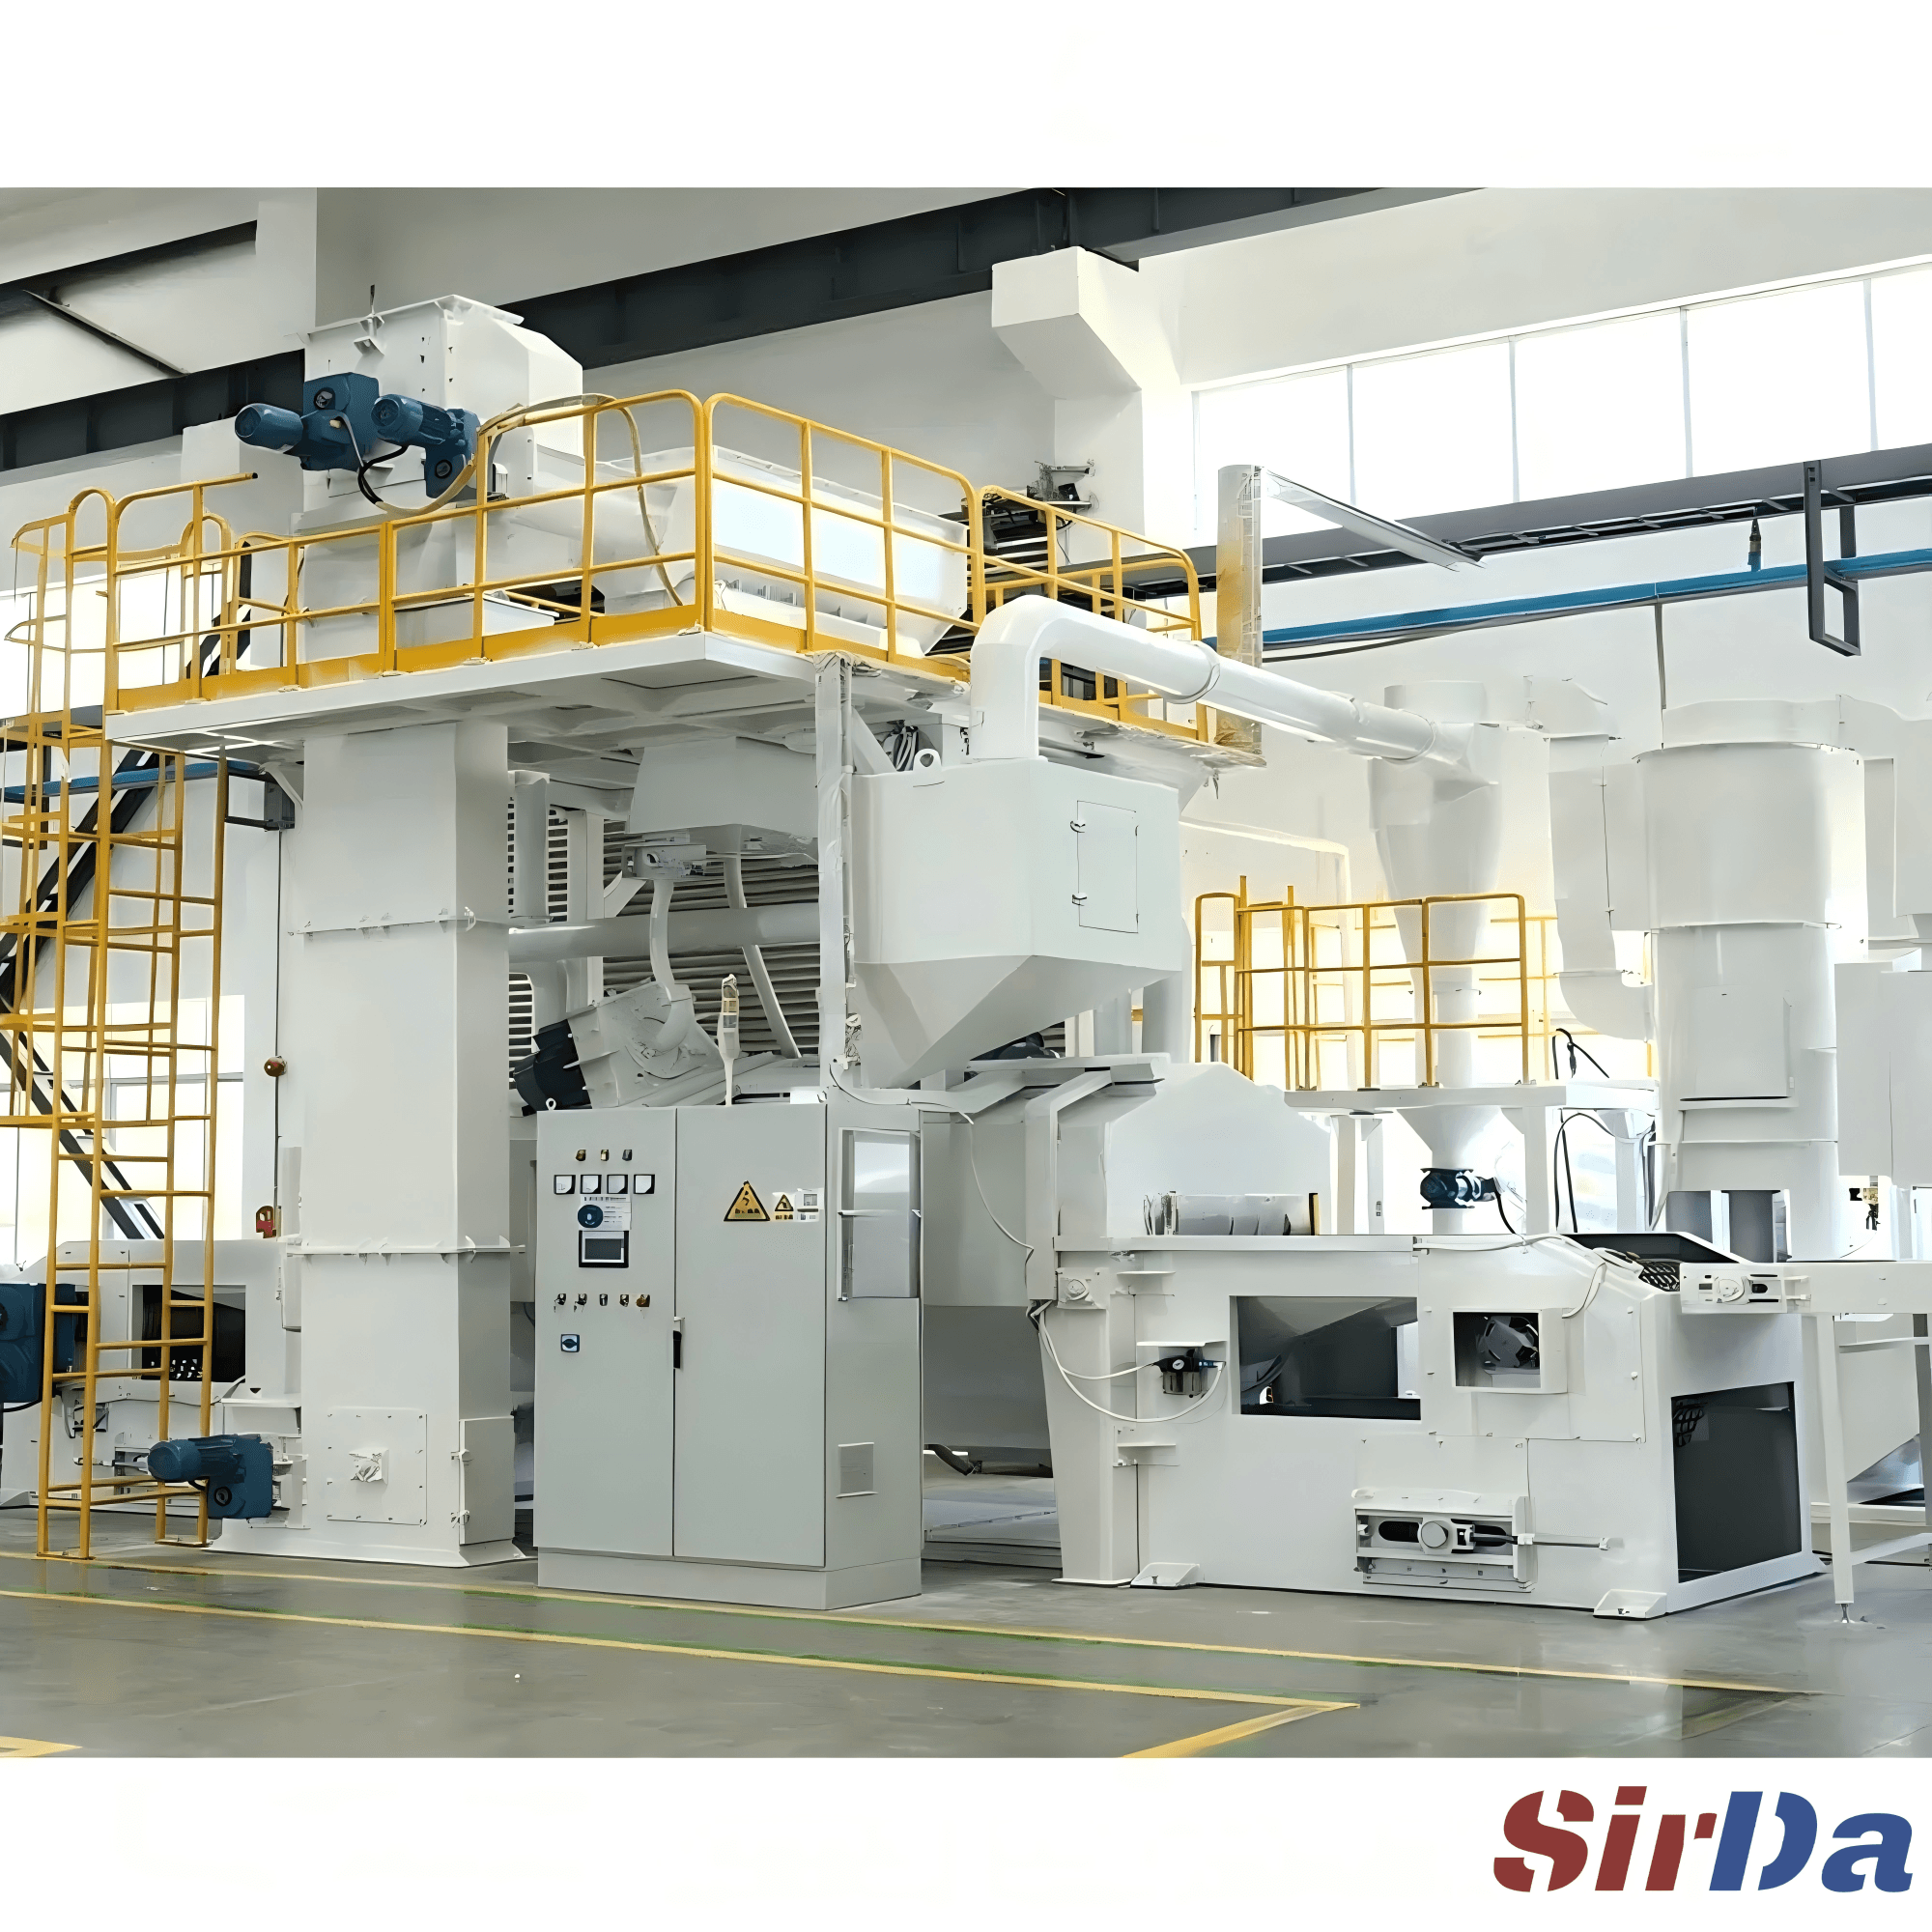
Альтернатива — поставить дробеструйную машину в линию, чтобы брызги снимались прямо на ходу детали, а не после того, как её остановили. Расчёт начинается с времени цикла, и это длина, делённая на скорость: рабочая длина дробеструйной камеры, делённая на скорость конвейера. На практике это число всегда корректируют вверх с учётом расстояния между деталями, их габарита, требуемой интенсивности очистки и коэффициента полезного действия машины, а затем умножают на коэффициент запаса.
Это скорректированное время цикла должно укладываться в такт линии, то есть в доступное производственное время, делённое на заказ клиента. Если цикл медленнее такта, детали копятся перед участком, и он становится новым узким местом; если цикл заметно быстрее, вы заплатили за мощность, которой линия не использует. Участок дробеструйной обработки должен работать чуть быстрее сварочной ячейки, которая его снабжает, а между участками с большим разрывом ставят буфер.
Типовые цеховые значения для двухступенчатой схемы дают отправную точку, а не спецификацию. Грубый проход дробью 3-4 мм твёрдостью HRC 45-50 подходит для сварных швов на толстом листе, а дробь 1,5-2 мм твёрдостью HRC 35-40 — для тонких и прецизионных деталей. Турбина вращается на 1500-2000 об/мин при грубой обработке и на 1000-1500 об/мин при чистовой, скорость конвейера составляет 0,5-1 м/мин при грубой обработке и 1-2 м/мин при чистовой, угол удара задают 45-60 градусов к детали, при этом простые сварные узлы проходят один-два прохода, а сложные два-три. Дробь вылетает из турбины со скоростью 60-80 м/с и теряет примерно 10% кинетической энергии на каждом метре полёта, поэтому деталь располагают в 0,7-1,5 м от оси турбины. Преимущество в том, что скорость конвейера становится параметром, который меняется в ходе работы, а не настройкой, зафиксированной при запуске, и время пребывания можно подстраивать под тяжесть брызг.
Абразивы, пылеудаление и повторяющиеся причины отказов
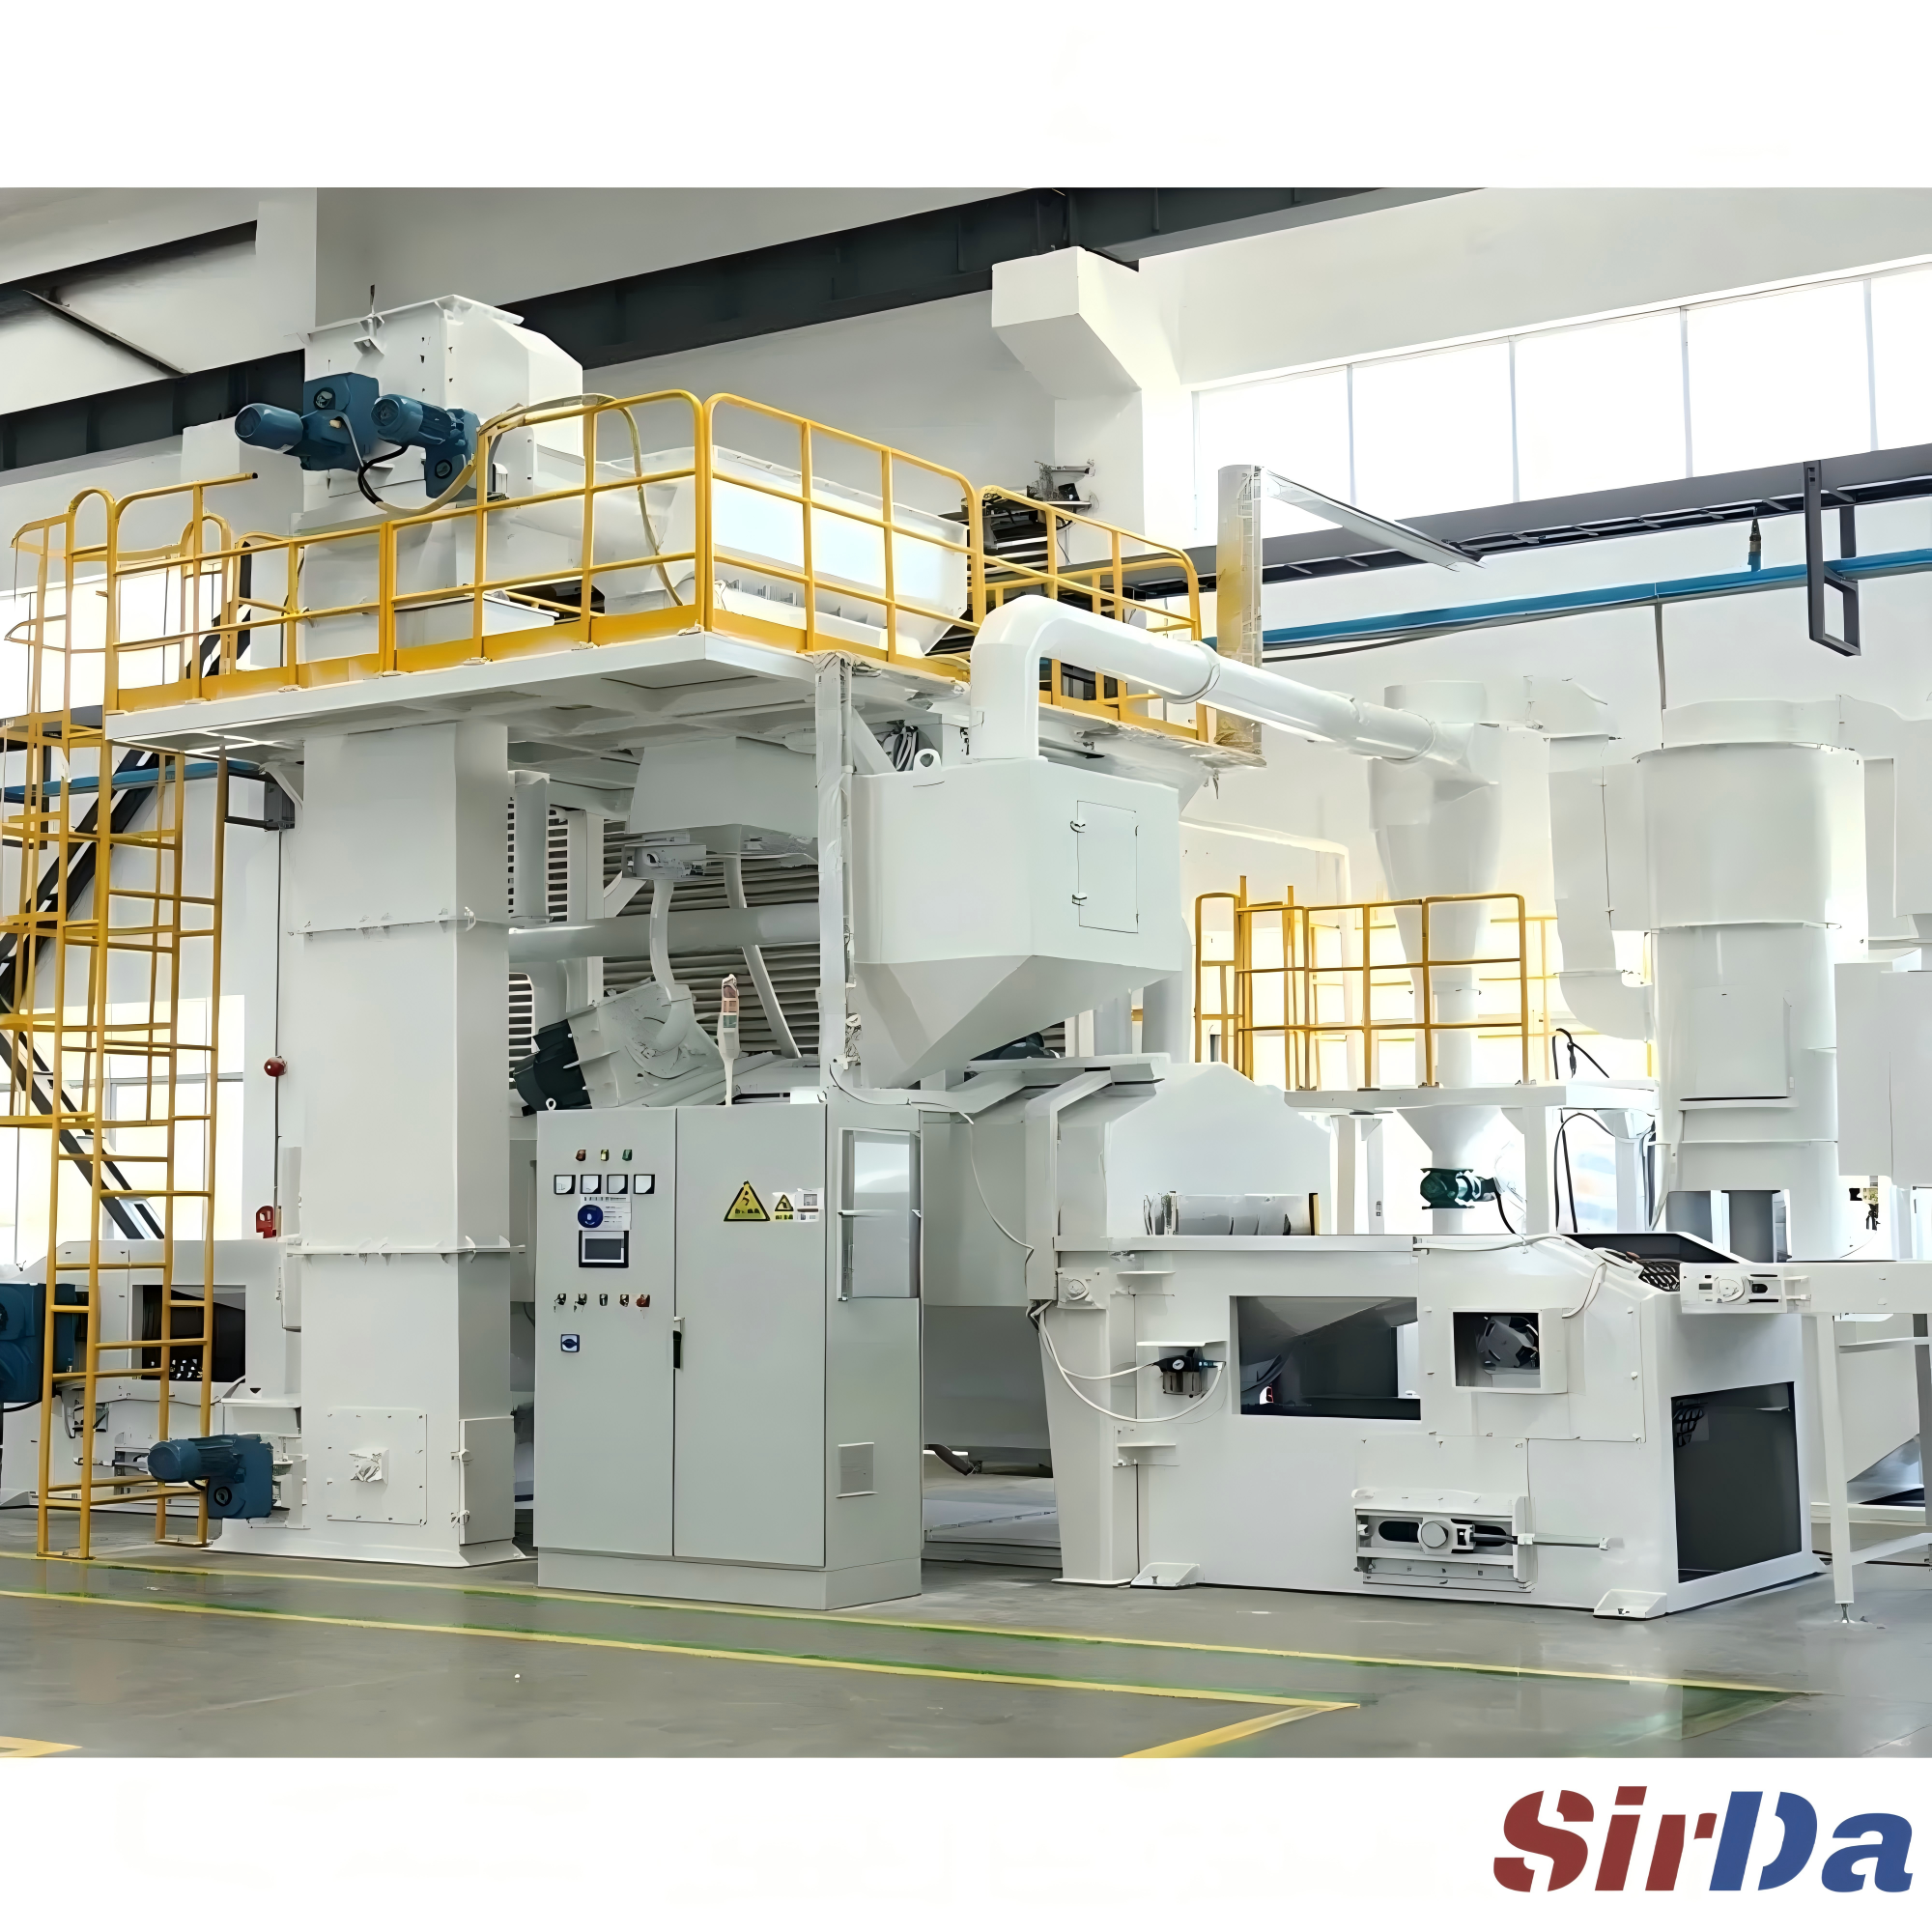
Выбор абразива — именно здесь чаще всего ошибаются в программах дробеструйной обработки на конвейере. Угловатая дробь срезает брызги, а шариковая дробь их полирует и заглаживает. Остывшая и затвердевшая брызга — это твёрдый и плотный налёт, по которому шариковая дробь скользит, тогда как угловатая дробь его срывает. При работе с нержавеющей сталью применяйте нержавеющий или не загрязняющий абразив, поскольку стальная турбина оставляет на поверхности свободное железо, которое затем корродирует.
Пылеудаление в дробеструйном цехе рассчитывают не как обычную вентиляцию. Для среды абразивной обработки требуется отношение воздуха к площади фильтрующей поверхности 2,5:1 или ниже: большее отношение изнашивает картриджи, меньшее означает просто перебор по размеру оборудования. Вертикально установленные картриджи служат примерно на 30% дольше горизонтальных, поскольку пыль осыпается вниз, а не каскадит на картридж ниже. Подача воздуха снизу не даёт абразиву бить прямо по фильтрующему материалу, давление импульсной продувки обычно составляет 0,4-0,6 МПа, а манометр перепада давления на фильтровальной секции служит самым ранним сигналом о неполадке.
Разделитель и пылеуловитель должны выполнять разные функции. Разделитель обрабатывает пригодный абразив и отделяет мелкую фракцию от потока рецикла, а пылеуловитель собирает взвешенные частицы, уносимые отсосом. OSHA формулирует это прямо: при рециркуляции абразива вытяжная вентиляция не должна считаться способом удаления мелочи из отработанного абразива.
Повторяющиеся причины отказов стоит выписать на стену:
- Брызги, уже сцепившиеся с основным металлом - никакой абразив не отделит их, не унося с собой основной металл.
- Антибрызговое средство, нанесённое на кромку подготовки - силикон или масло загрязняют шов и вызывают пористость. Наносите только на основной металл вокруг шва, никогда на сам шов.
- Сопло, забитое брызгами - оно нарушает поток защитного газа, отчего брызг становится больше, и они накапливаются ещё быстрее. Очищайте сопло каждые несколько проходов.
- Защита чистым CO2 - уровень брызг при ней изначально высокий. Смесь аргона 80/20 или 90/10 заметно снижает его.
- Напряжение и скорость подачи проволоки не согласованы - слишком высокая подача при данном напряжении или слишком высокое напряжение при данной подаче одинаково дают брызги. Это вопрос настройки, а не неисправность машины.
- Абразив слишком мелкий для налёта - мелкая дробь полирует там, где должна резать, брызга остаётся, и время цикла растягивается, чтобы компенсировать это.