
Почему скорость крюкового конвейера определяет качество поверхности
Скорость крюкового конвейера — это параметр технологического процесса, а не транспортировки. Она задаёт время пребывания, а значит и число ударов абразивом по поверхности. Разбираем расчёт, рабочие диапазоны скорости и четыре типа отказов, которые прямо вытекают из настройки.
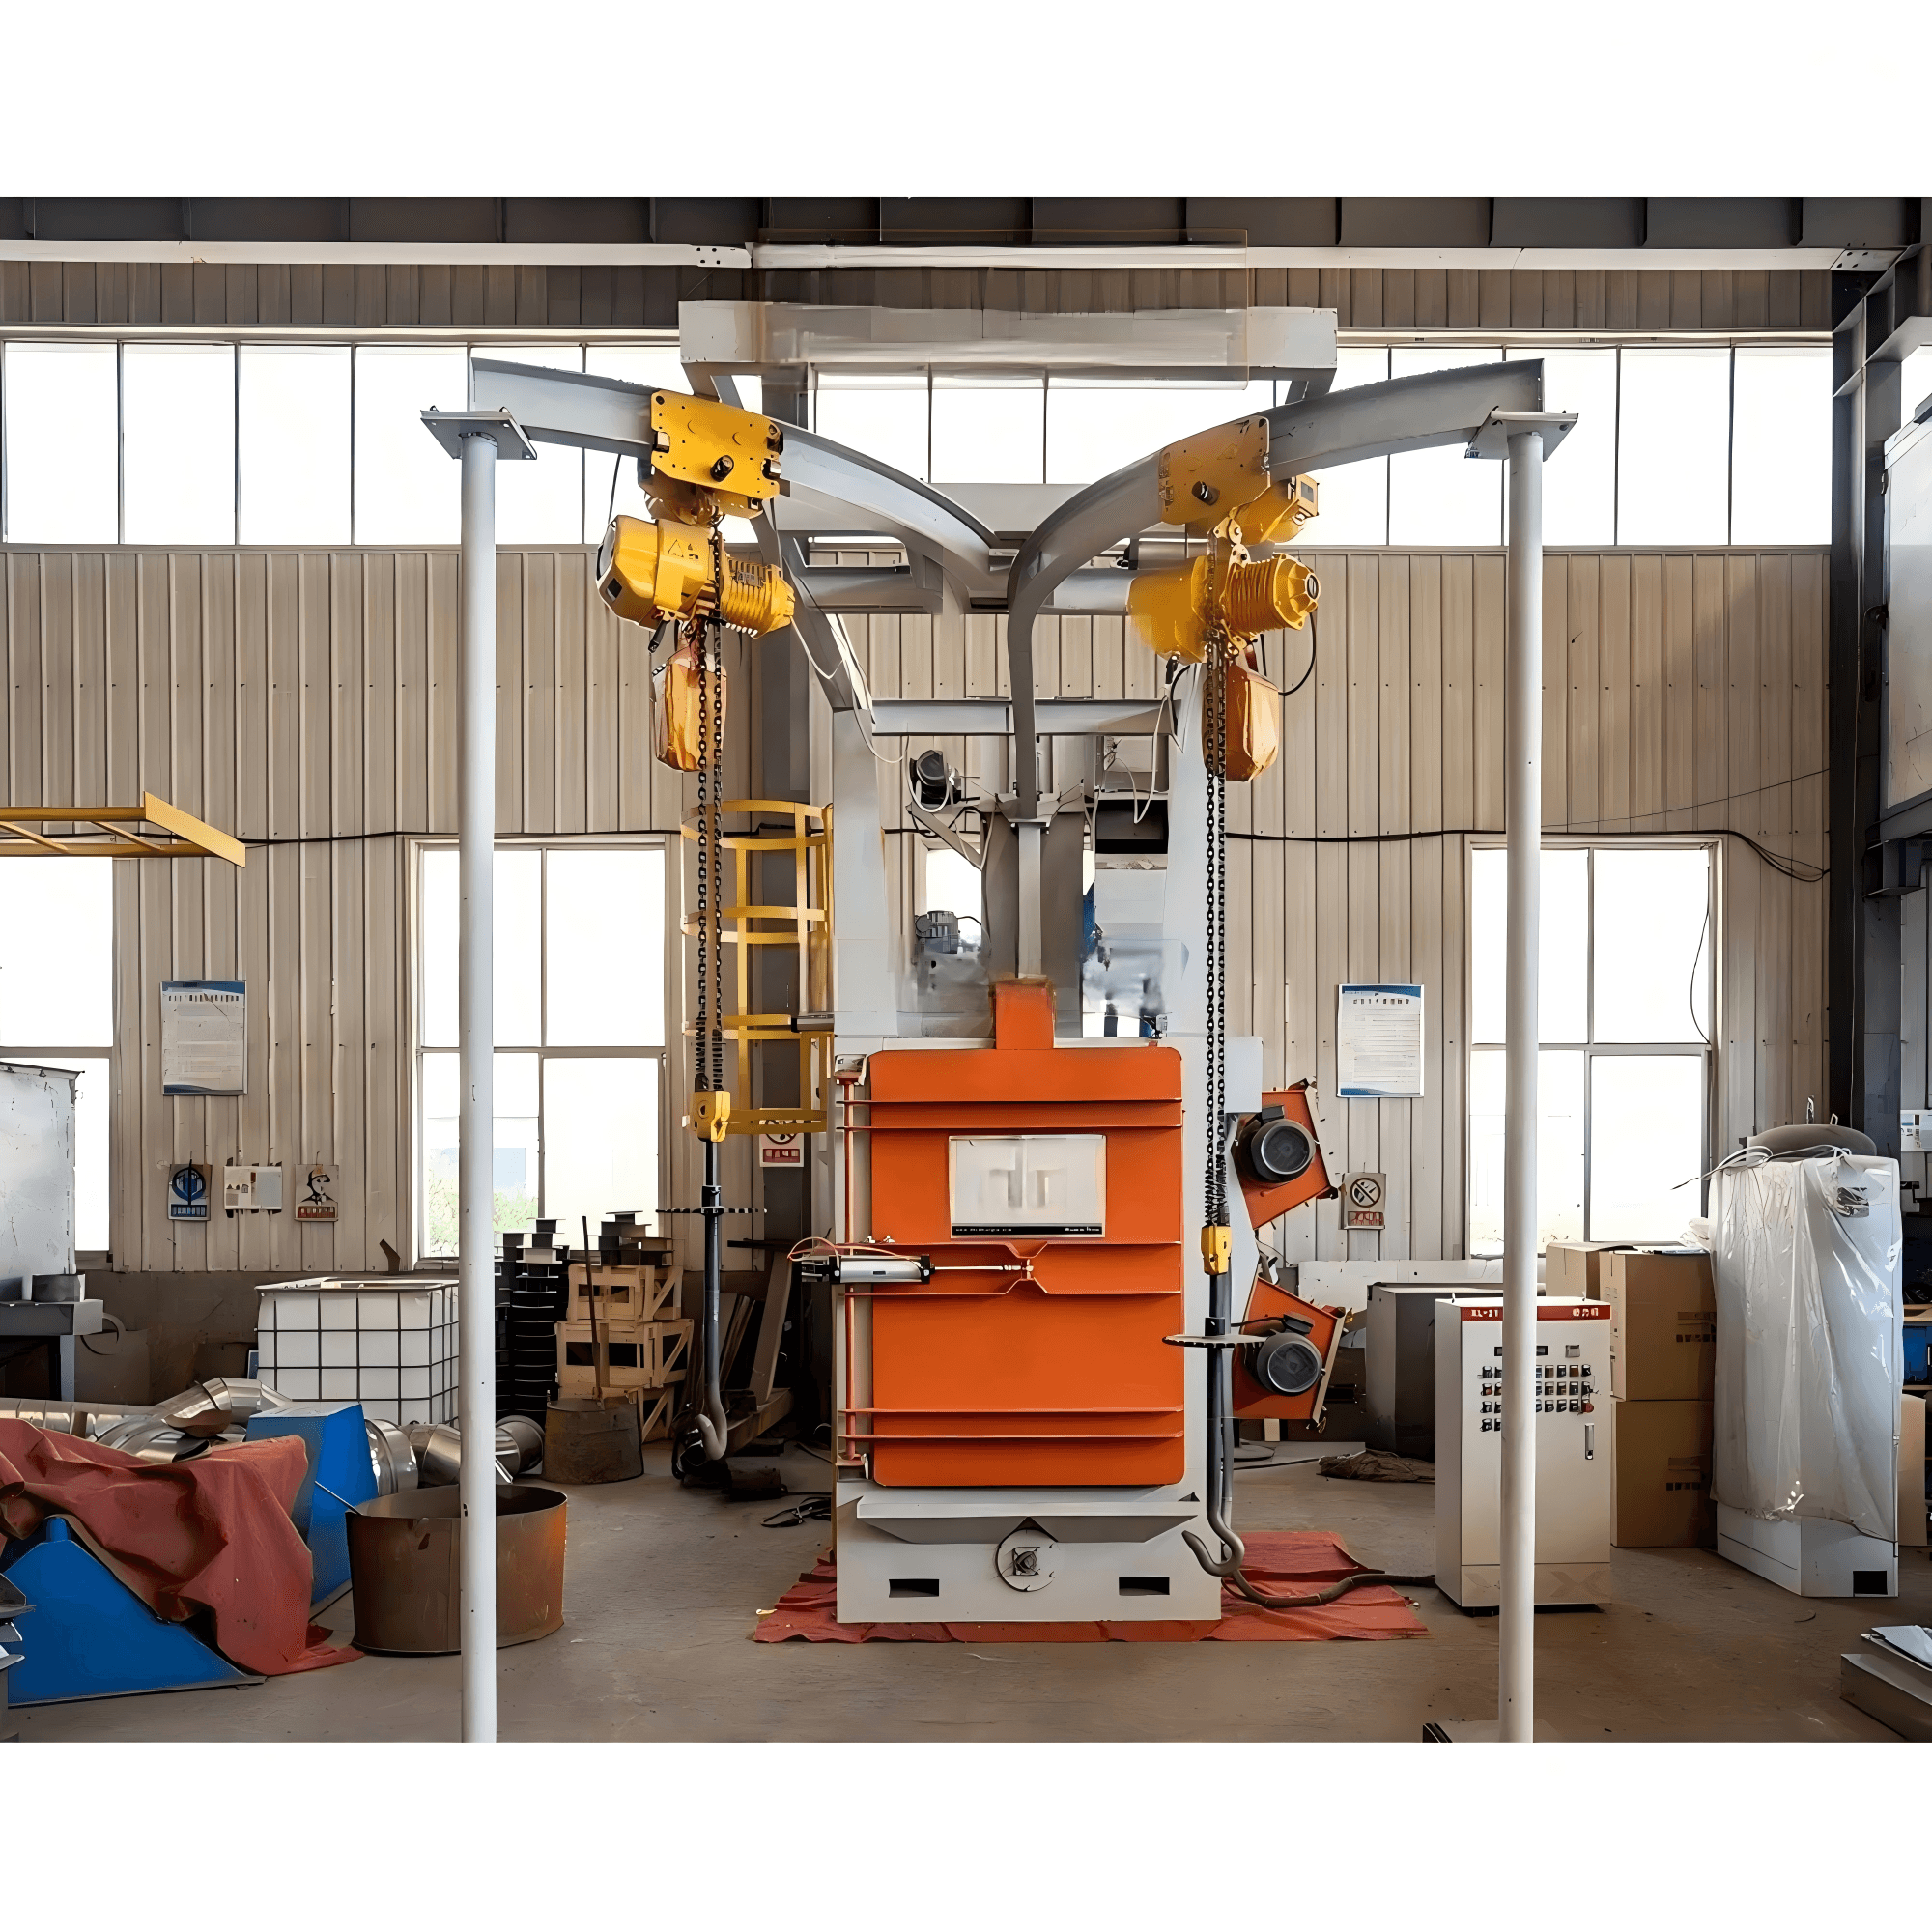
Крюковые конвейеры обычно обсуждают как задачу транспортировки: сколько деталей в час, сколько занимает переход между партиями, сколько крюков нужно. Такая рамка упускает главное. На крюковой машине или на непрерывной подвесной цепи скорость конвейера — это параметр технологического процесса. Она определяет, сколько ударов абразивом получает каждый квадратный сантиметр поверхности, и если это число изменилось, никакая мощность турбины не вернёт качество к прежнему виду.
Всё вытекает из одного уравнения. Если эффективная длина зоны абразивной обработки камеры равна L метрам, а цепь движется со скоростью V метров в минуту, то каждая деталь находится в потоке t = L / V минут. Уменьшение скорости вдвое удваивает время экспозиции. Вот весь механизм, и все практические правила для крюковых линий выводятся из него.
Три значения, которые должны согласовываться
Хорошее покрытие — это не одна настройка, а согласованность трёх: времени пребывания, подачи абразива и вращения детали.
- Время пребывания определяется длиной камеры и скоростью цепи. Зона эффективной длиной три метра при 1,2 м/мин даёт 150 секунд экспозиции. Перейдите на 2,0 м/мин — та же деталь получит только 90 секунд.
- Подача абразива заполняет эти секунды. Количество дроби, выбрасываемое в минуту, делённое на площадь проходящей детали, даёт число перекрытий, то есть сколько раз по одной и той же зоне стали ударять. Для Sa2,5 на углеродистой стали обычной практикой считается от трёх до пяти перекрывающихся ударов; толстая окалина, старая краска или литьёвая корка требуют от пяти до восьми; лёгкое окисление на алюминии или нержавеющей стали требует всего двух-трёх.
- Вращение не даёт одной точке получать удары непрерывно, пока соседняя остаётся без внимания. Крюк, совершивший три полных оборота за время прохода, практически подставляет каждую грань под струю хотя бы один раз.
Следите за током двигателя турбины во время настройки. Если турбина работает на уровне 85–95 процентов номинального тока, подача абразива в норме. Если ток остаётся низким при любом положении питающего затвора, машина голодна по дроби, и вы решаете задачу подачи средствами скорости.
Подбор скорости цепи под конкретную задачу
Соблазн всегда в том, чтобы идти быстрее. Быстрее — значит больше деталей в час, быстрее окупается оборудование, приятнее цифра в предложении. В результате машина выглядит производительной, а возвращает детали со сплошной окалиной в углублениях.
Ниже — диапазоны, которые держатся на практике, для непрерывных крюковых линий перед операцией окраски:
- Новая сталь или лёгкая подготовка под покраску — работайте у верхней границы, примерно 2,0–2,6 м/мин, при вращении крюка около 3 об/мин. Слой тонкий и равномерный, и основную работу делает краска.
- Общая очистка стальных конструкций до Sa2,5 — средний диапазон, около 1,0–1,4 м/мин, при вращении 4–5 об/мин. Здесь чаще всего и разрешаются споры между предложением и реальностью.
- Старая краска, толстая ржавчина, отливки с коркой — снижайтесь до 0,7–0,9 м/мин и примите, что производительность упадёт. Здесь подъём вращения до 5–6 об/мин помогает больше, чем увеличение времени пребывания.
- Тонкий лист толщиной менее примерно 3 мм — низкая скорость, короткая экспозиция, малые обороты. Тонкая деталь деформируется от повторных ударов гораздо охотнее, чем остаётся грязной.
Скорость и вращение работают в паре. Если сокращаете время пребывания, поднимайте вращение, чтобы сохранить то же число оборотов внутри камеры; иначе деталь выходит с одной чистой стороной и противоположной стороной, ещё покрыта ржавчиной, — это самая частая жалоба на крюковых линиях.
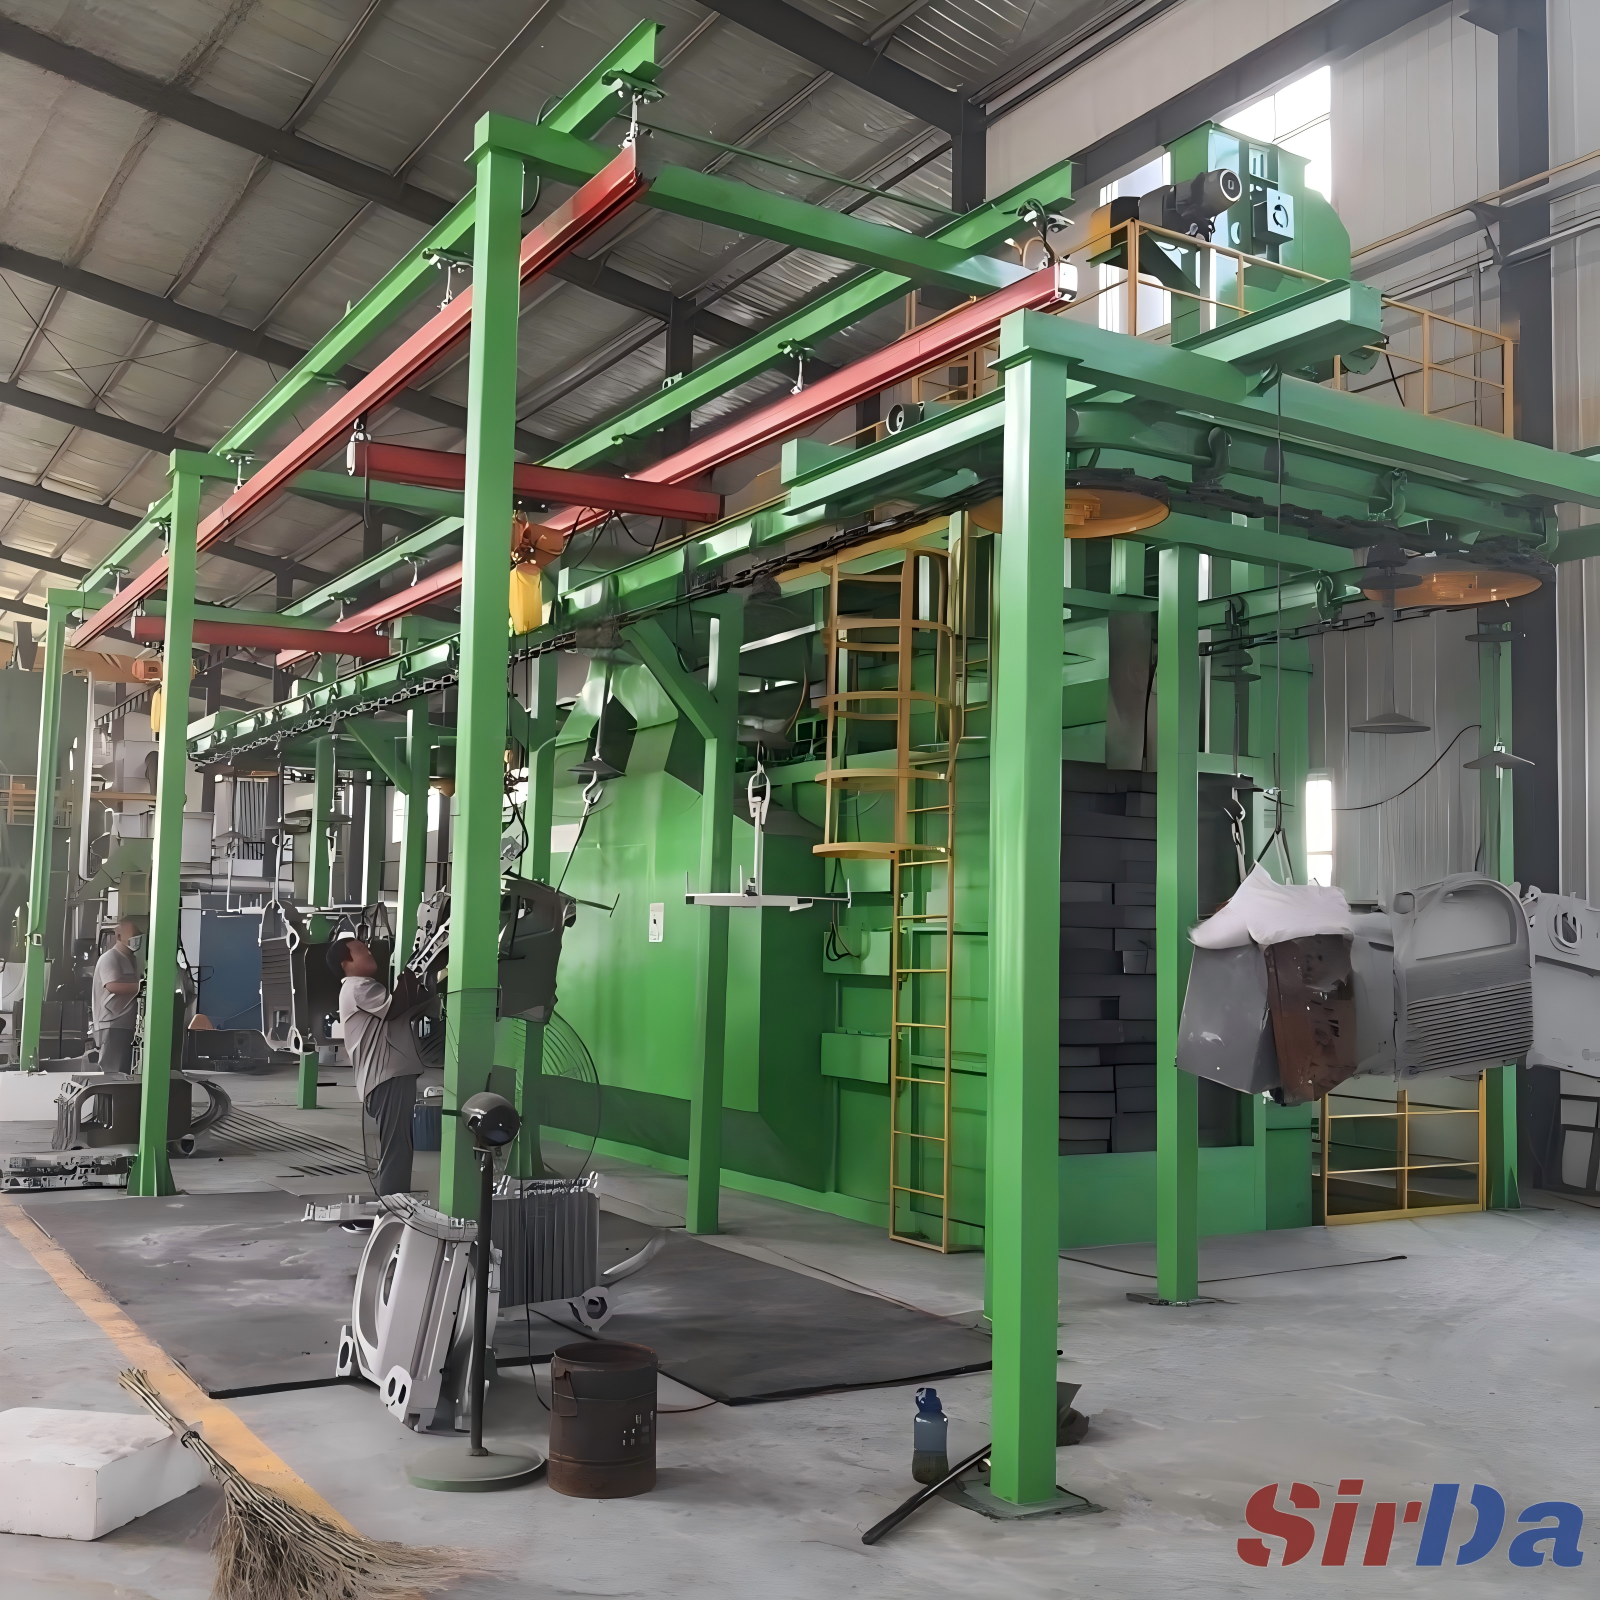
Режимы отказов, которые напрямую указывают на скорость
Большинство жалоб на крюковых машинах не загадочны. Их сводится к четырём, и у каждой причина, связанная со скоростью.
- Одна сторона чистая, противоположная ещё в окалине. Вращение слишком медленное для времени пребывания, поэтому тыльная сторона никогда не подставляется под струю. Увеличьте экспозицию, поднимите вращение или сделайте и то и другое. На машинах с ПЛК чередование направления вращения на протяжении прохода убирает тень, которую отбрасывают крюк и точка подвеса.
- Локальный перегрев обработки, шероховатость вне допуска, деформация тонкого листа. Обратный случай: медленно вращающаяся деталь держит плечо в одной и той же струе. Поднимите вращение и сократите суммарную экспозицию.
- Нестабильные результаты от детали к детали без закономерности. Чаще всего это нецентрованная подвеска. Плохо уравновешенная на крюке деталь раскачивается при вращении и то входит, то выходит из эффективного потока. Исправляйте подвеску, а не конвейер.
- Повторяющиеся затенённые зоны во внутренних углах и глубоких карманах. Прямые сопла дают наклонную струю, и глубокая полость, обращённая устьем от потока, геометрически недостижима при любой скорости. Медленное вращение детали или ручной переворот на длинном цикле партии решают то, чего не решит более быстрая турбина.
Есть ещё один отказ, который стоит назвать отдельно, потому что его часто диагностируют неверно: вращение останавливается полностью. Фрикционные колёса и приводные ролики изнашиваются, натяжение падает, и крюк проходит зону вращения, не провернувшись. Ничто в этом не похоже на неисправность конвейера, и цех обычно реагирует замедлением цепи — цикл становится длиннее, а проблема остаётся.
Один вопрос стоит закрыть до составления предложения по крюковой линии. Диапазон скоростей, который поставщик готов зафиксировать в документах, дороже максимальной цифры, которую никто не выдержит. Спросите эффективную длину зоны обработки и рабочий диапазон скоростей, затем сверьте их с самой медленной деталью вашего набора. Спросите, сколько оборотов делает крюк на минимально допустимой скорости, а не на полной. Спросите, что происходит с вращением, когда крюк несёт нецентрованный груз, и достаточно ли момента привода для самой тяжёлой детали в корзине.
Большинство споров о производительности крюкового конвейера сводится к тому, что кто-то считает скорость параметром транспортировки. Это не так. Она задаёт время экспозиции, время экспозиции задаёт число ударов, а число ударов — это именно то, что покупает заказчик, когда в техническом задании написано Sa2,5.