
Автокомпоненты
Очистка автомобильных деталей, Южная Америка
Поставщик автокомпонентов в Южной Америке выпускает кронштейны, штампованные детали и элементы подвески для линии катафореза. Детали поступают с прокатной окалиной и лёгкой ржавчиной, и завод раньше очищал их партиями. Плоские кронштейны вкладывались друг в друга, поэтому часть поверхностей была закрыта, а другая помечена контактом. Линия покрытия требует одинаковую поверхность на каждой детали, и поставщик хотел непрерывный процесс в такт линии, а не партийный цикл. На одной линии идут несколько семейств деталей, и очистка должна переналаживаться без длительной остановки катафореза.
Выбрали дробеструйную машину с сетчатым конвейером QWD800 для непрерывной транспортировки. Проходное отверстие 800 × 500 мм, скорость конвейера 0,5–4 м/мин, что соответствует размерам кронштейнов и ритму линии. Паспортная производительность 1,0–3,0 т/ч, линия работает на 2,4 т/ч. Детали раскладываются на сетчатой ленте и проходят зону обработки без оснастки, затем выгружаются на существующий конвейер. Машина установлена между штамповочным участком и постом загрузки катафореза. Сетчатую ленту выбрали вместо роликового конвейера, потому что мелкие кронштейны проваливались бы между роликами; ширина ленты и отверстие проверены по самому широкому кронштейну подвески. Компоновка сохранила существующий маршрут погрузчиков.
Скорость ленты для текущей номенклатуры — 1,8 м/мин. Детали загружаются одним слоем, чтобы каждая поверхность видела поток дроби; при анализе выявили небольшую группу деталей, которым из-за формы нужен второй проход. Пылеуловитель рассчитан на 12 000 м³/ч и подключён к камере ленты; система рекуперации возвращает дробь после отделения пыли и мелочи. Оператор проверяет загрузку ленты и выгрузку перед каждой сменой. Бригада загрузки использует простой шаблон на входе, чтобы держать детали в пределах отверстия, а выходной лоток настроен так, чтобы детали не падали друг на друга. Лопатки колёс проверяют в каждое окно обслуживания, ленту осматривают на сход и разрывы.
При 2,4 т/ч линия держит темп штамповки и катафореза без буферного запаса. Перед каждым запуском поставщик проверяет эталонный кронштейн на поверхность и профиль. Непрерывный поток устранил проблему вложения, и плоские поверхности приходят на покрытие без следов контакта. Поставка включала фундамент ленты, интерфейс с существующими конвейерами, пусконаладку на производственных деталях и обучение операторов. Быстроизнашиваемые детали и контроль хода ленты включены в план профилактического обслуживания. Переходы между семействами выполняются по списку рецептов, первые детали новой серии проверяют до разрешения скорости линии. Поставщик также держит на площадке запасную сетчатую ленту, потому что разрыв остановит линию. Монтаж выполнили в плановую остановку, производство возобновилось по графику; операторов научили загрузке, аварийной остановке и ежедневным проверкам. В журнал участка вносят скорость ленты, результат контроля первых деталей и все остановки, чтобы технологическая группа могла сопоставить поверхность с настройками рецепта. Раз в неделю проверяют натяжение ленты и состояние направляющих, а также очищают камеру от накопившейся мелочи.
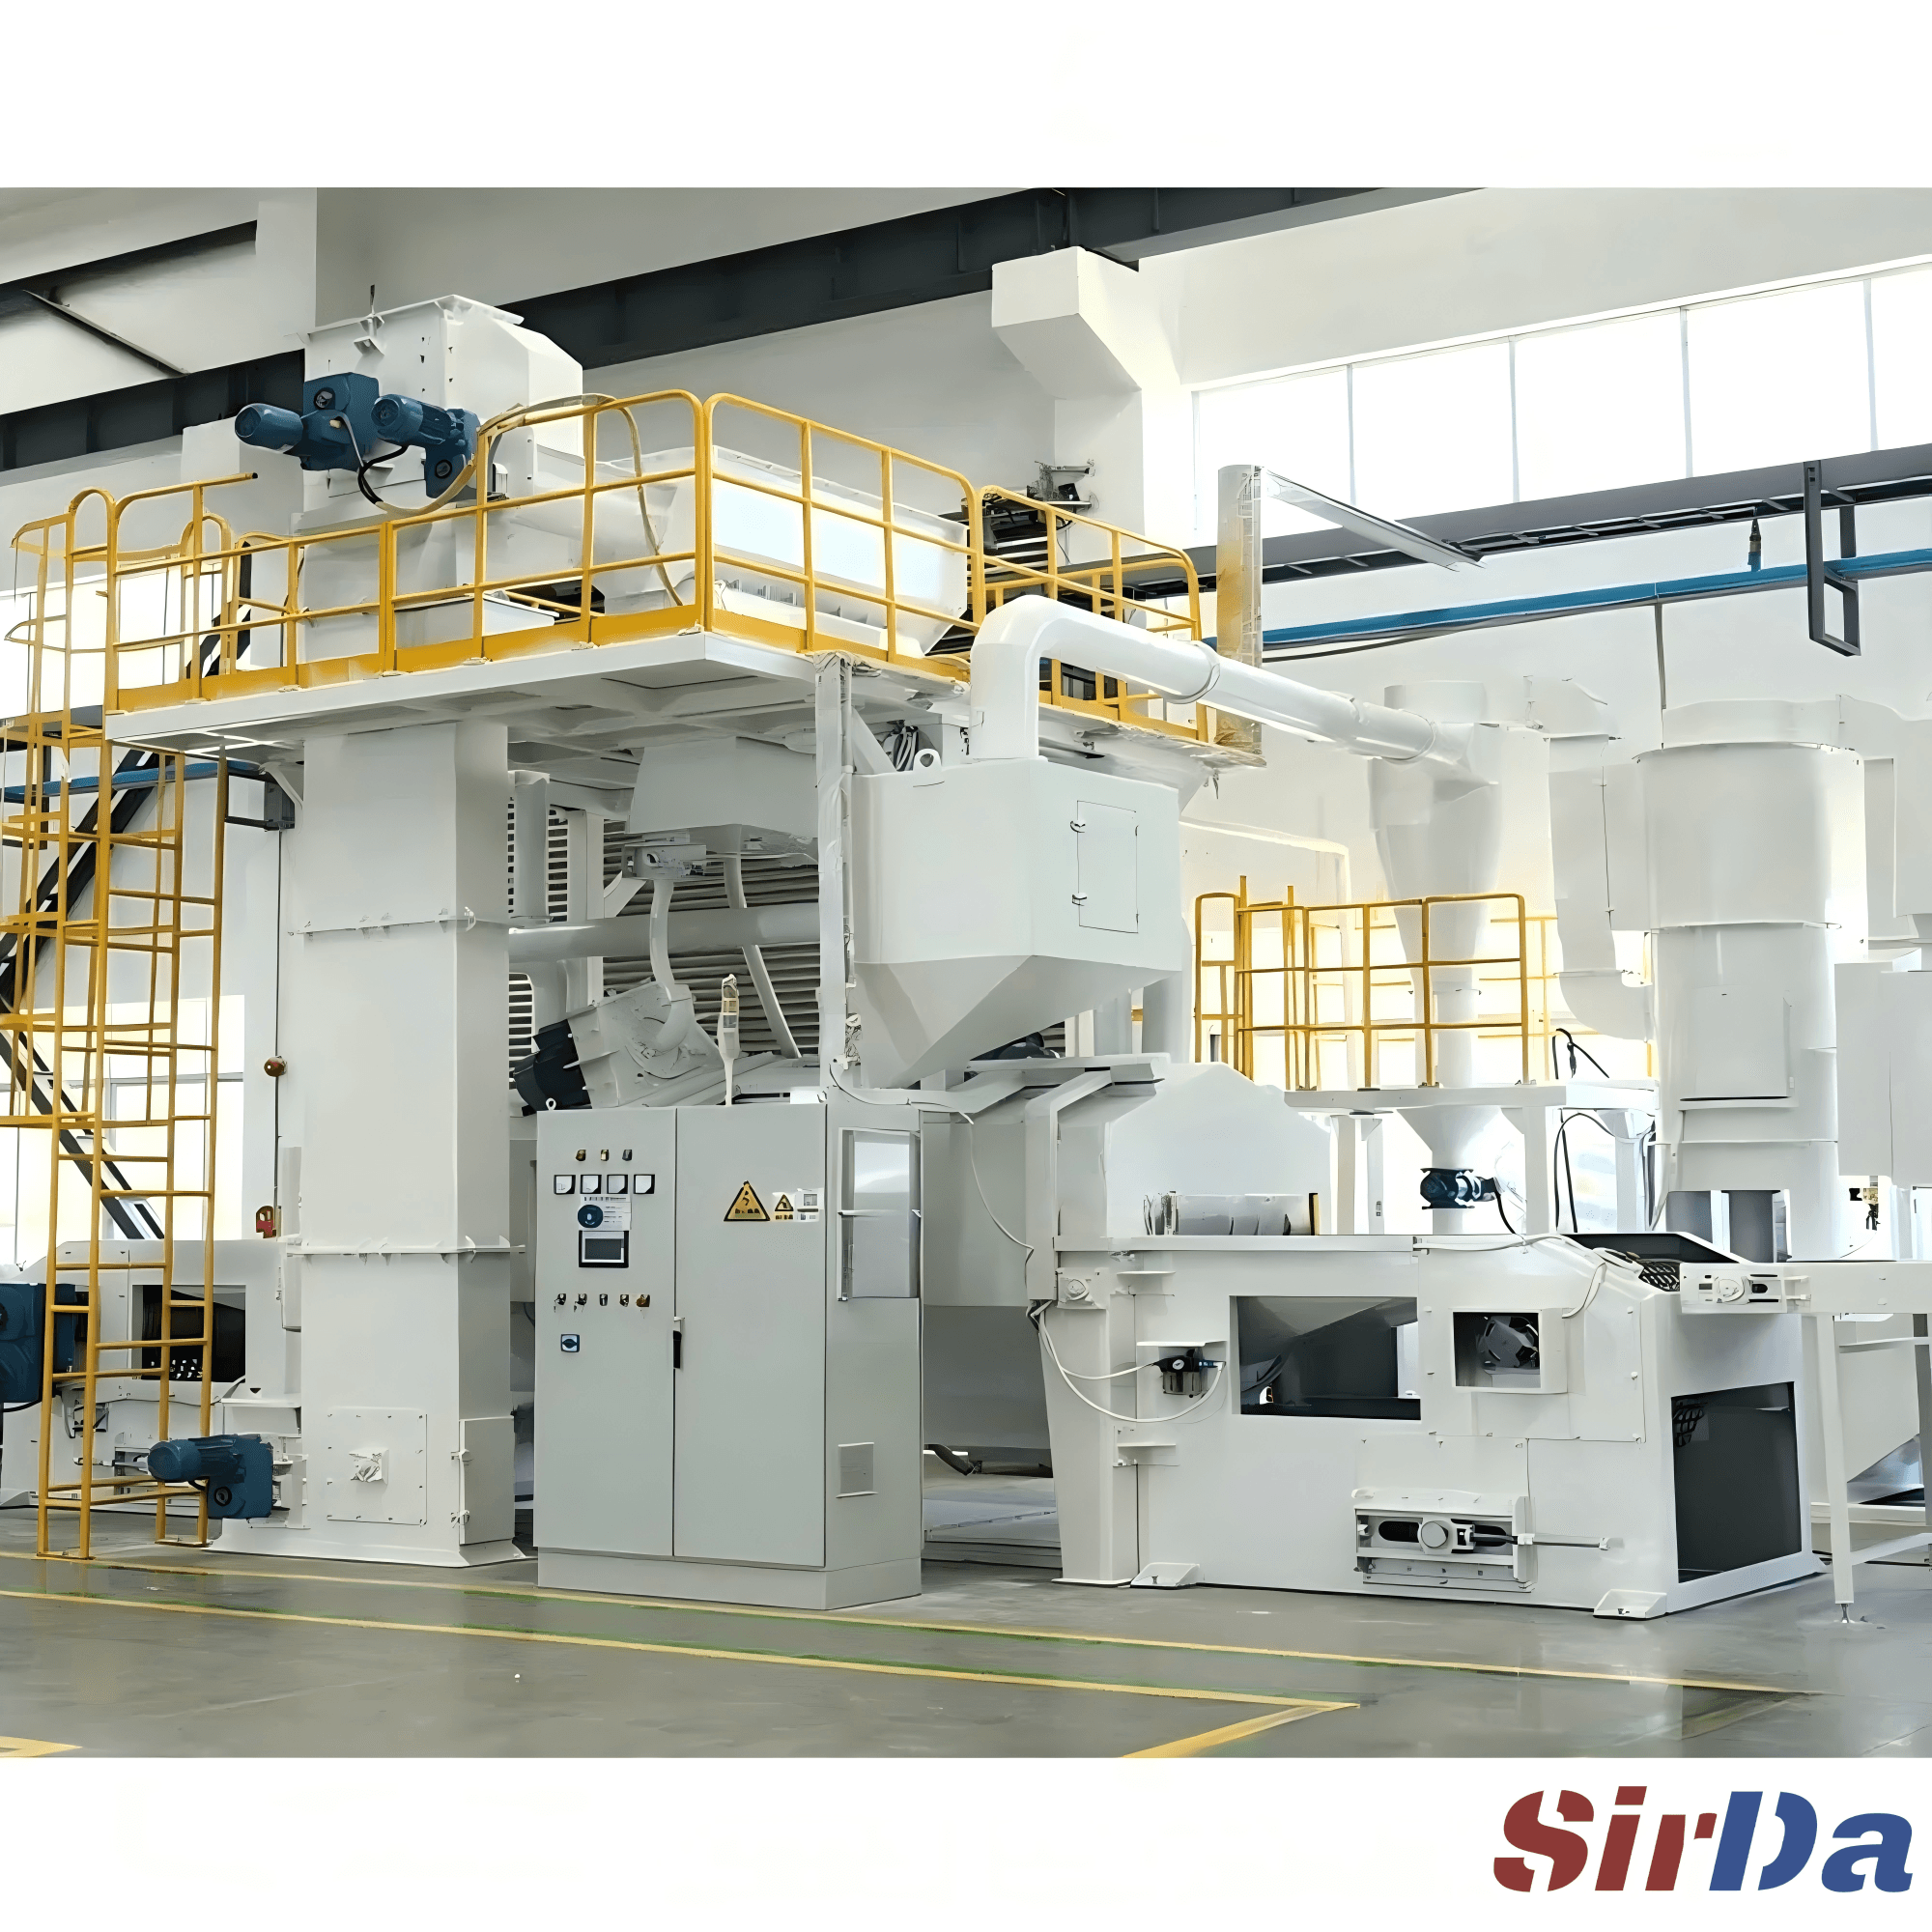
Параметры проекта
- Отрасль
- Автокомпоненты
- Страна / регион
- Южная Америка
- Заготовка
- Кронштейны, штампованные детали и элементы подвески, 0,2–3 кг
- Машина
- Дробеструйная машина с сетчатым конвейером QWD800
- Результат / такт
- Непрерывный проход 2,4 т/ч; SA 2.5 перед катафорезом

Ваш следующий проект
Найдём ваше решение.
Расскажите о детали и требованиях к производству.
Подберём подходящую дробемётную систему.