Q69
Рольганговая дробемётная установка
Листы, профили и металлоконструкции
Подробнее об оборудовании
Главная / Оборудование / Дробеструйная машина с роликовым конвейером для квадратных труб и профилей
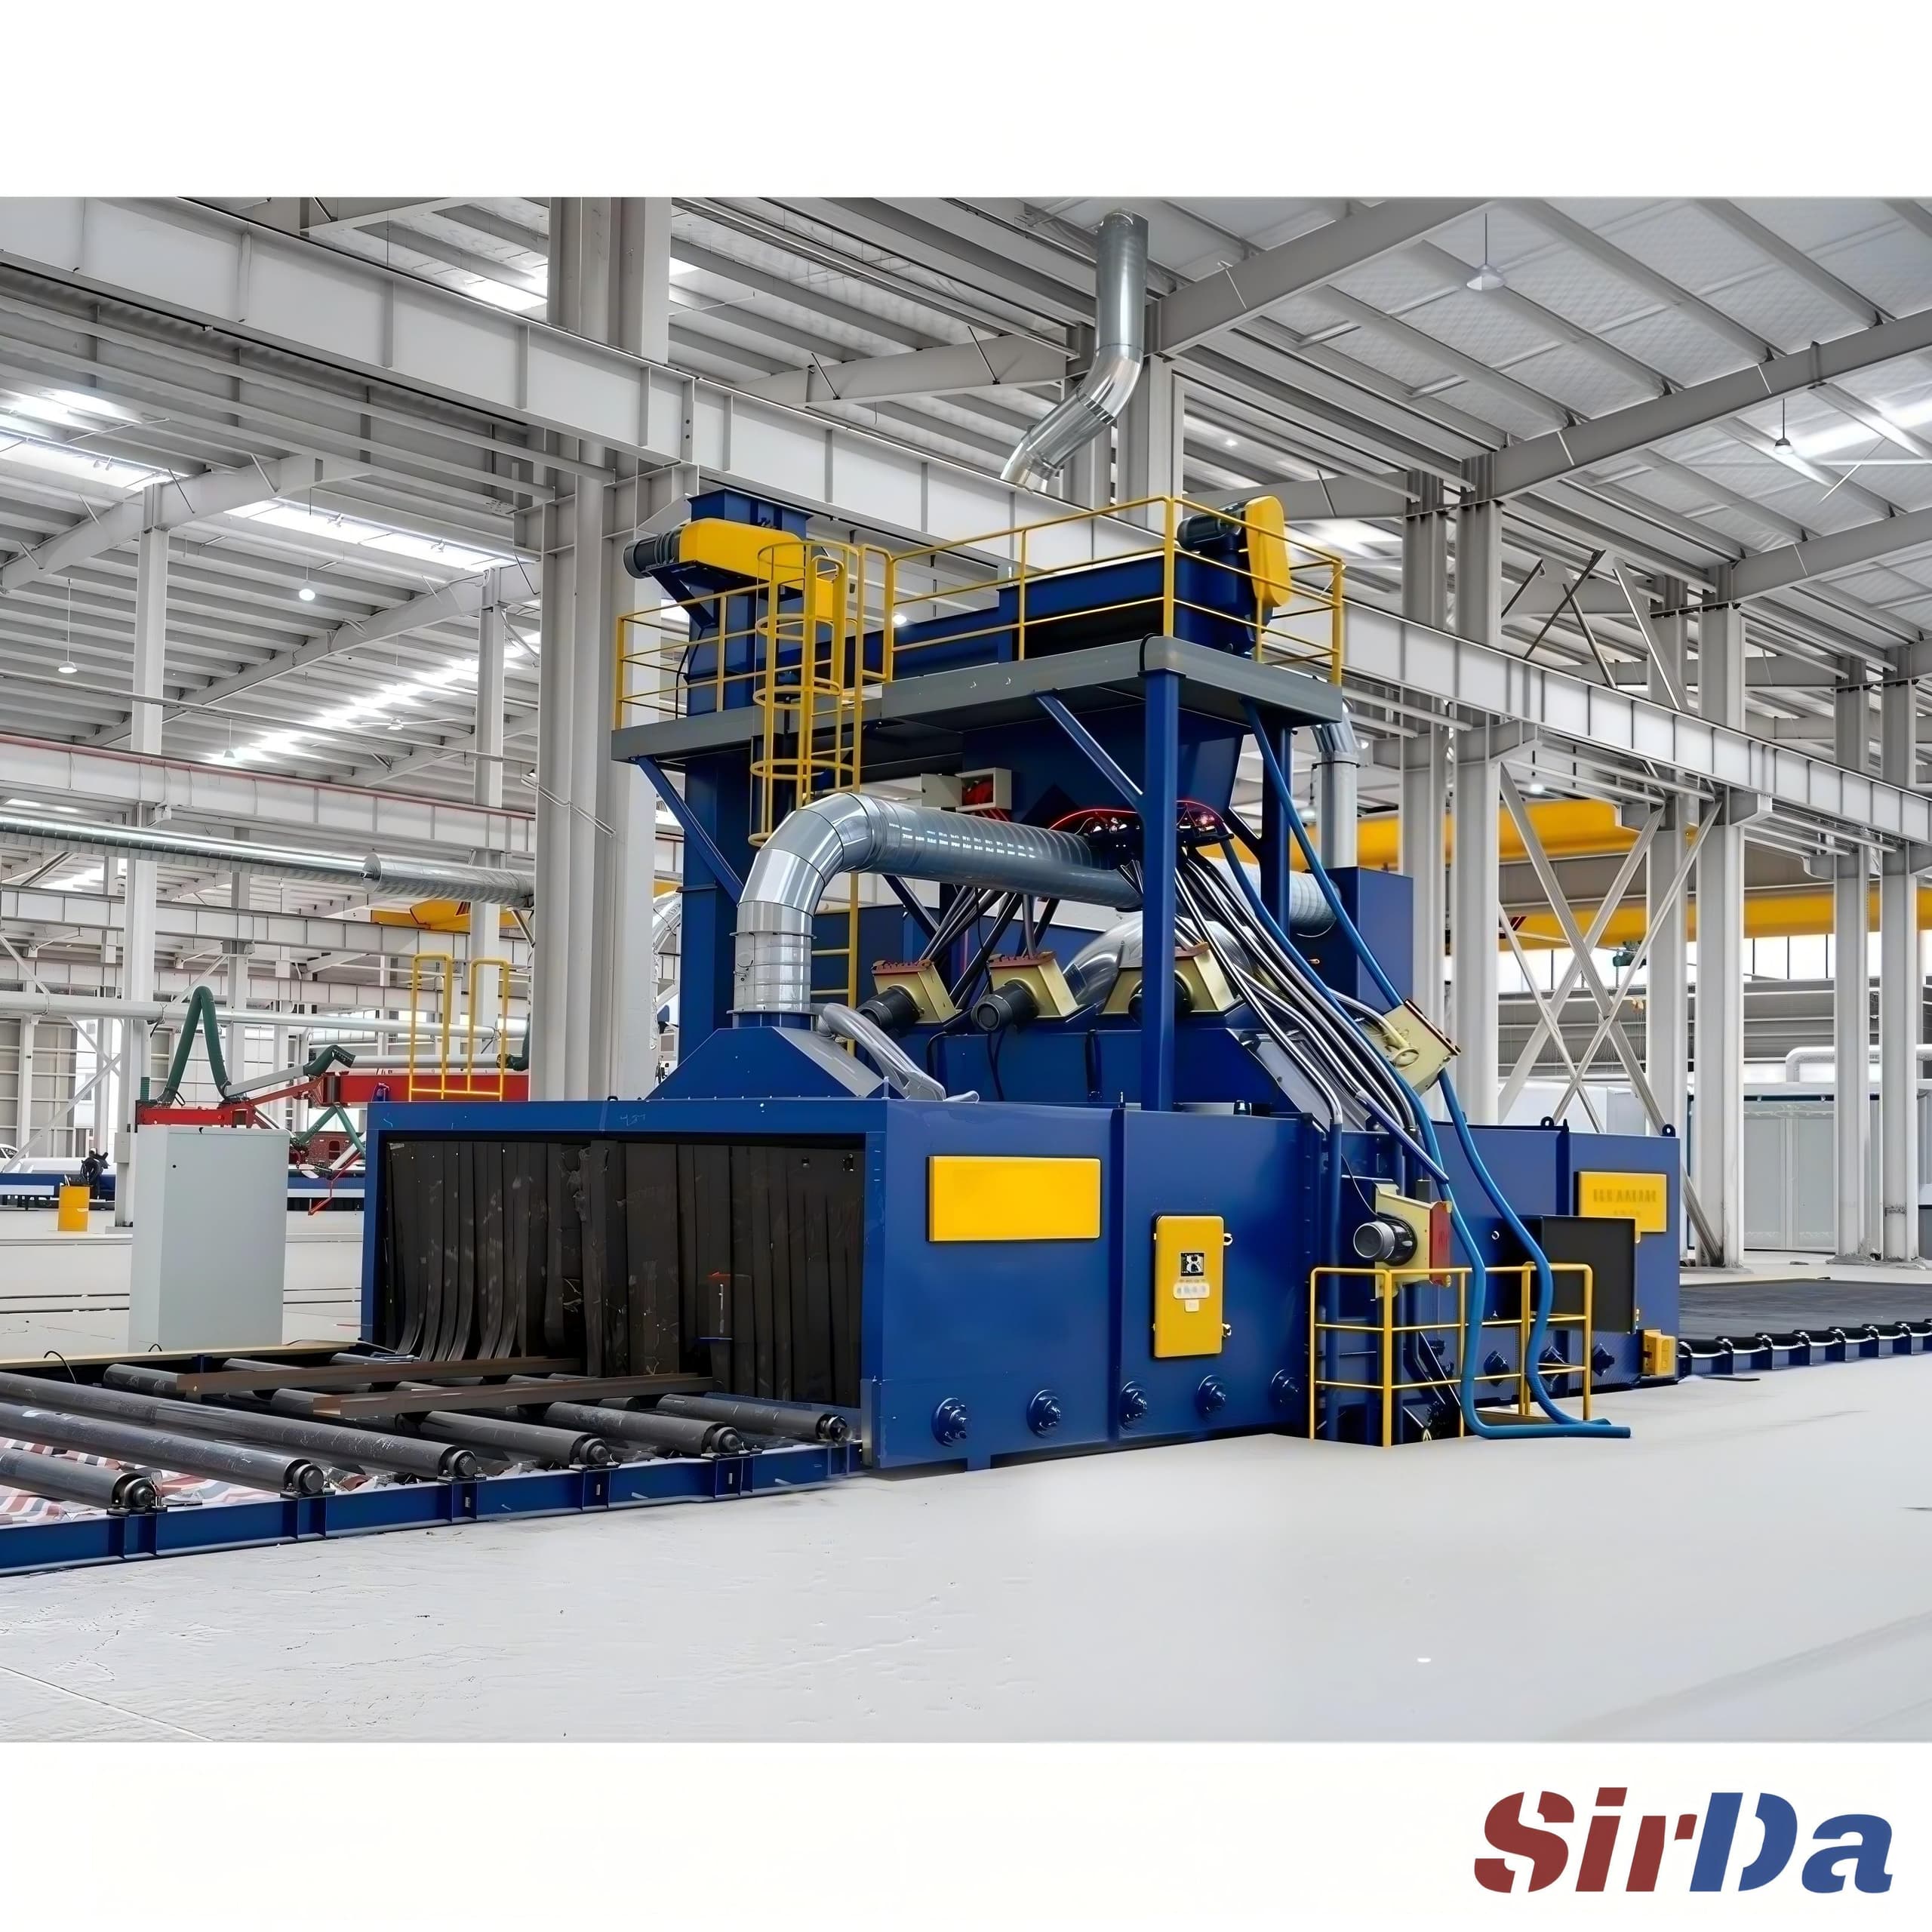
Дробеструйная машина с роликовым конвейером: квадратные и прямоугольные трубы проходят через камеру по приводным роликам, и трение вращает каждое изделие вокруг собственной оси, поэтому все четыре грани и рёбра обрабатываются одинаково, а сварочный шлак разрушается за один проход.
Подробнее об оборудовании
На линию дробеструйной обработки конструкционный профиль приходит с двумя совершенно разными веществами на поверхности. Первое — прокатная окалина: оксидный слой, оставшийся после прокатки, рыхлый, слабо связанный с металлом, который только и ждёт, чтобы отслоиться. Второе — сварочный шлак и брызги: остатки флюса и переплавленный металл, вытекший из шва, уже стекловидный, часто сплавленный с основным металлом и выступающий над поверхностью твёрдым валиком.
Обрабатывать их одним режимом — значит проиграть на обоих направлениях. Удар достаточной силы, чтобы разрушить стекловидный шлак, тем же импульсом вбивает абразив в мягкую сталь, а на тонкостенной трубе оставляет вмятину в стенке. Удар достаточной мягкости, чтобы уберечь стенку, оставляет шлак в виде твёрдого ребра, который позже срывает покрытие: дефект обнаруживается через несколько недель, далеко от линии, которая его создала.
Практическое следствие простое: линия для профилей проектируется вокруг шва, а не вокруг плоскости. Где проходит шов, каков его ширина, выровнен ли он уже заподлицо с профилем, насколько валик выступает над поверхностью — именно это решает, можно ли настроить машину один раз на всё сечение или зону сварки нужно обрабатывать отдельным проходом.
У квадратной трубы четыре грани и четыре ребра. Если положить её на неподвижный стол под неподвижный источник, струя обрабатывает верхнюю грань, и качество разваливается как раз на рёбрах — это самое трудное место для очистки и первое, которое замечает производство. Лечится это не увеличением давления на ребре, а вращением детали.
На роликовом конвейере деталь лежит на приводных роликах, которые перемещают её вперёд, а трение между роликом и деталью вращает её вокруг собственной продольной оси. По мере вращения каждая грань и каждое ребро по очереди входят в струю, и след, который оставляет турбина, повторяется по всему периметру вместо того, чтобы концентрироваться на верхней грани. Конвейер тогда решает две задачи: перемещать деталь с регулируемой скоростью через зону обработки и задавать частоту вращения, от которой зависит полнота покрытия.
Полнота покрытия, таким образом, есть соотношение трёх величин, которые нельзя настраивать по отдельности: какую долю периметра турбина обходит за один проход, с какой скоростью конвейер подаёт новую деталь в этот обход и с какой скоростью каждая деталь проходит собственный участок окружности. Смена длины меняет время пребывания в зоне. Смена толщины стенки меняет допустимую силу удара. Машина считается подобранной, когда все три согласованы с одним уровнем требований.
Эта машина подходит для прямых, регулярных профилей, открытых полному окружному воздействию: квадратных и прямоугольных труб, конструкционных труб, полос и уголков. Она не решает задачу деталей с закрытыми внутренними полостями, недоступными снаружи, и не заменяет шлифовку там, где шов должен быть выведен на заданный профиль перед продолжением сборки.
На тонкостенном профиле тот же удар, который разрушает шлак, оставит вмятину на стенке, если сочетание не отработано; для изделий с покрытием или цинковым покрытием спецификация может требовать более мягкой обработки, чем обработка голого металла. Это решения по техническим требованиям, а не опции машины.
Комплектация машины определяется после того, как рассмотрены реально обрабатываемые профили: диапазон сечений, толщина стенки, максимальная длина детали, геометрия швов и высота валика, требуемая глубина снятия и то, как профиль должен выглядеть перед следующей операцией — покраской, цинкованием или сваркой. Эти данные определяют компоновку конвейера, расположение турбин и выбор абразива, и их следует зафиксировать до выбора оборудования, а не после.
Пришлите фото или чертёж, материал, максимальные размеры и требуемую производительность для подбора конфигурации.
Отправить требованияQ69
Листы, профили и металлоконструкции
Подробнее об оборудовании
Непрерывный поток
Дробемётная установка с сетчатым конвейером для мелких стальных деталей крупной серии, таких как хомуты лесов и элементы брусчатки. Непрерывный проход убирает паузу загрузки и выгрузки партийных машин, поэтому производительность зависит от скорости ленты.
Подробнее об оборудовании
Непрерывный поток
Проходная дробемётная линия непрерывного действия очищает профиль, трубы и листы на ходу. На этой странице объясняется, как расстановка турбин, рециркуляция абразива и пылеудаление настраиваются вокруг сечения детали.
Подробнее об оборудовании