
Q69
Рольганговая дробемётная установка
Листы, профили и металлоконструкции
Подробнее об оборудовании
Главная / Оборудование / Установка дробеструйной очистки с сетчатой лентой для нержавеющих деталей
Установка непрерывной дробеструйной очистки на металлической сетчатой ленте, предназначенная для изделий из нержавеющей стали. Процесс строится вокруг одного ограничения: не допустить остатков свободного железа на поверхности. Детали проходят через камеру на открытой ленте, а замкнутый контур безжелезистого абразива, сепарация и очистка на выходе удаляют окалину, цвета побежалости сварных швов и старые покрытия перед пассивацией, окраской или подготовкой к сварке. Тип абразива, скорость ленты и компоновка дробемётных турбин подтверждаются после осмотра реальных деталей.
Подробнее об оборудовании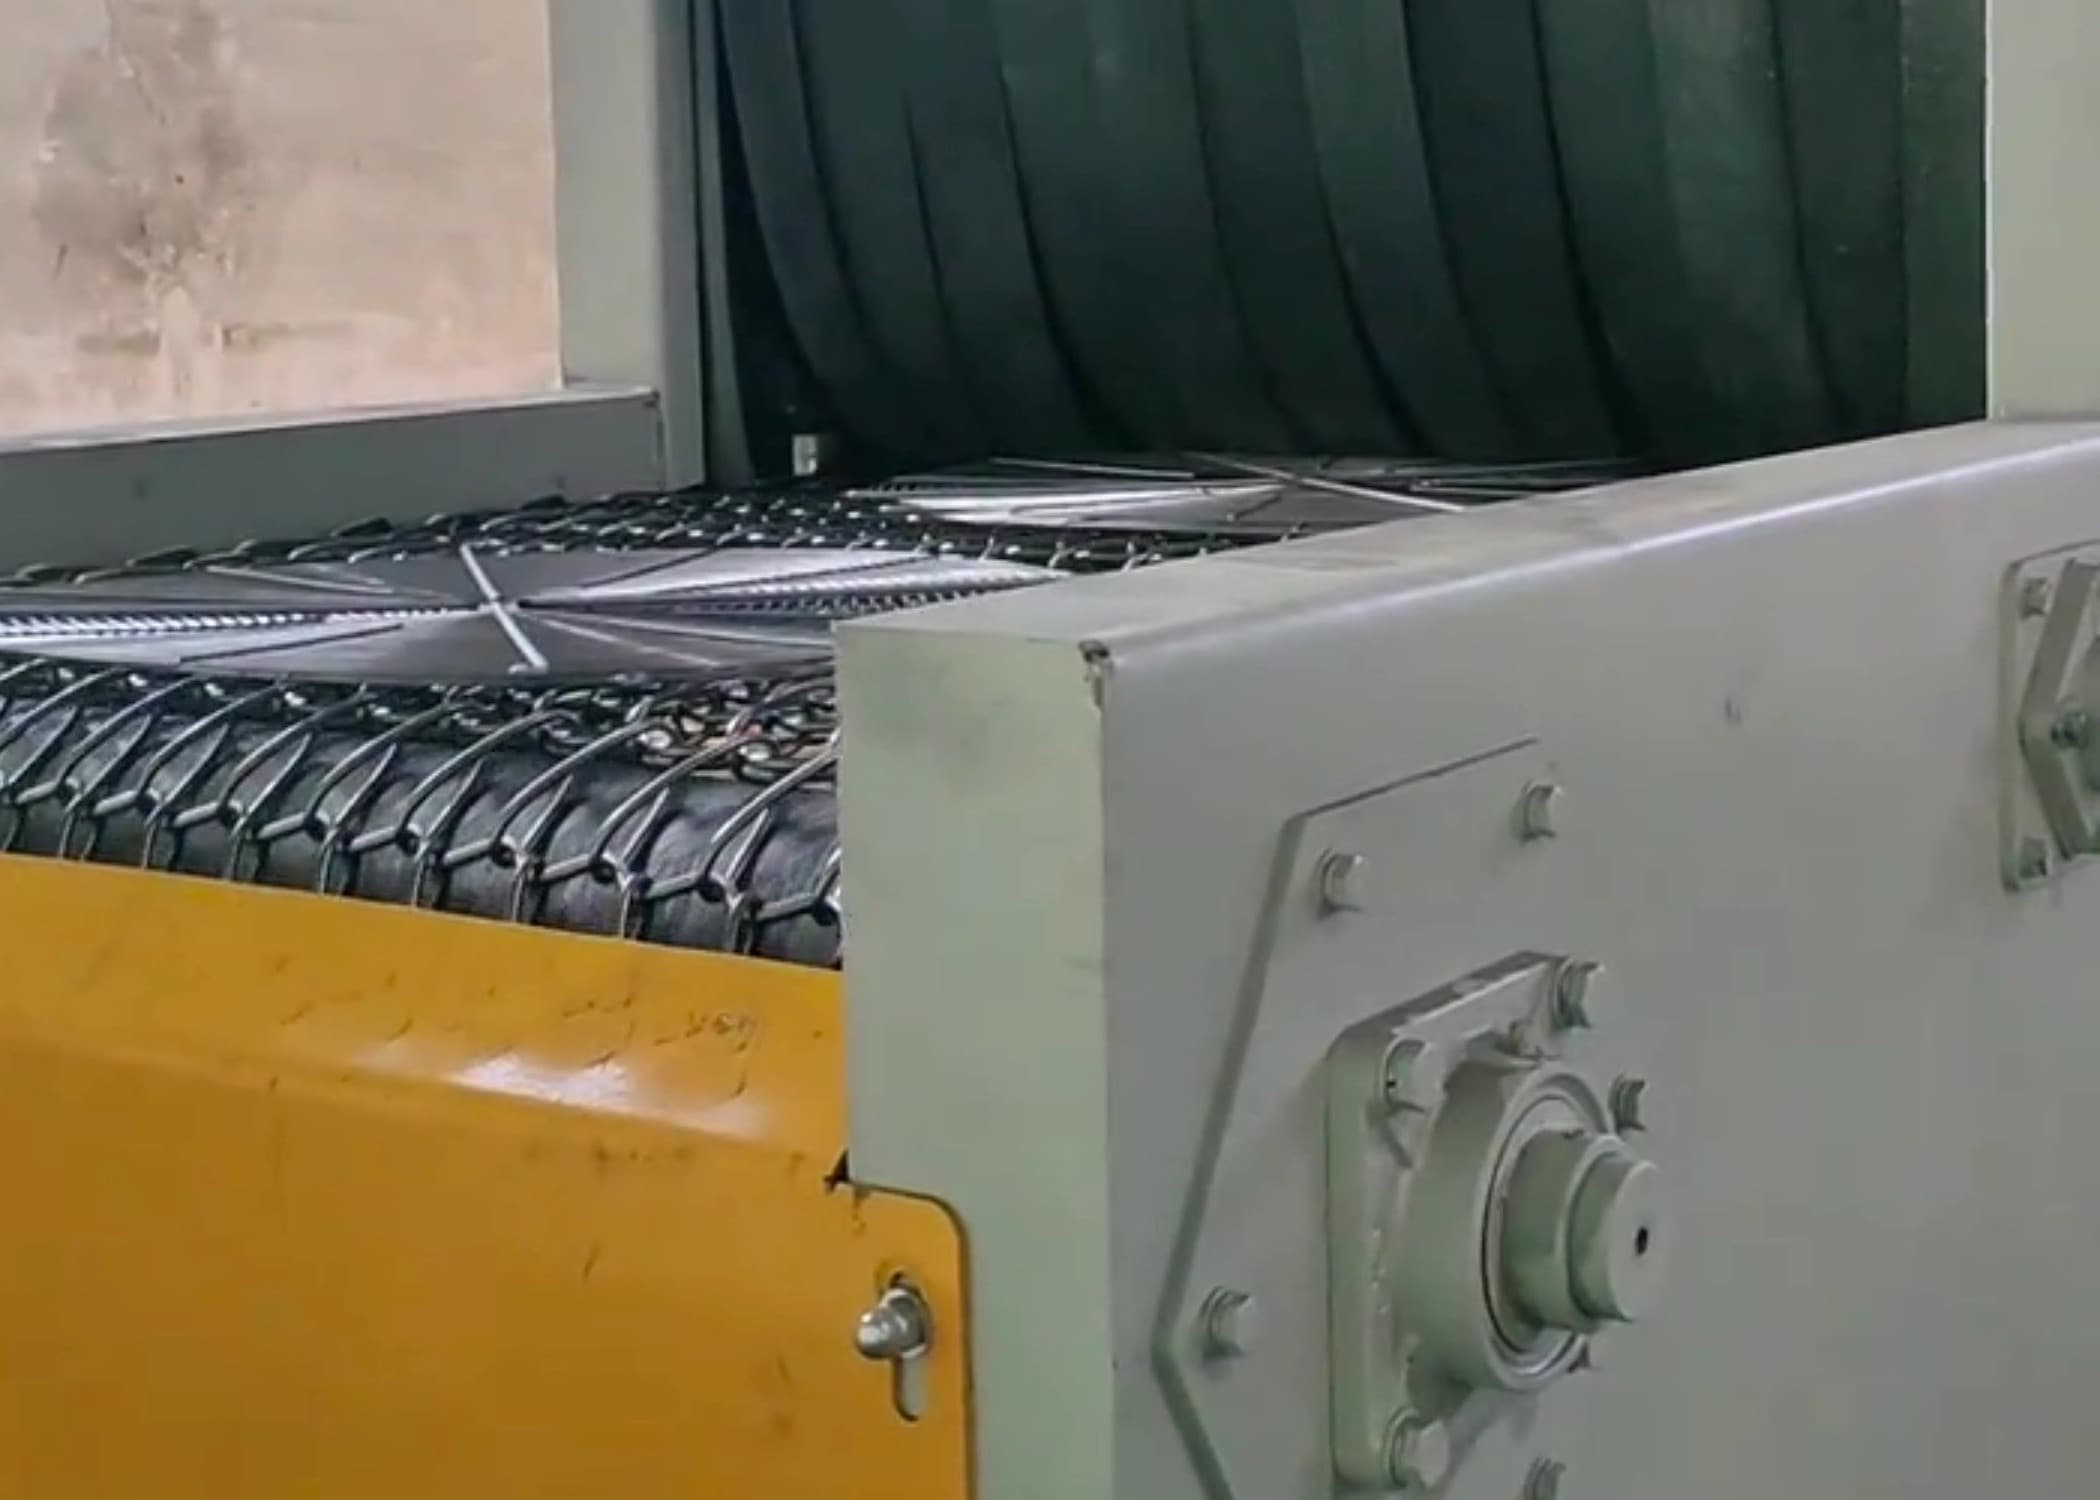
При очистке углеродистой стали главным показателем считается скорость удаления окалины. Для нержавеющей стали решающим становится то, что остаётся на поверхности после обработки. Дробь из углеродистой стали либо абразив, ранее работавший на обычной стали, способен вдавить в поверхность частицы свободного железа. Во влажной среде они корродируют первыми, вызывая пятна ржавчины и точечную коррозию, разрушая пассивный слой, ради которого и выбран данный материал. Поэтому линию для нержавеющих деталей проектируют как управляемый контур, где абразив, его возврат и контактные поверхности камеры рассматриваются как единая система.
Детали укладывают плашмя на металлическую сетчатую ленту и за один проход проводят через камеру очистки. Открытая структура ленты позволяет струе достигать как верхней, так и нижней плоскости, что важно для листовых заготовок, штампованных деталей и сварных узлов, которые нельзя перекатывать в барабане или подвешивать поштучно. Дробемётные турбины перекрывают всю рабочую ширину, а скорость ленты задают по фактическому состоянию поверхности, а не по условной расчётной производительности. Детали не сталкиваются друг с другом, поэтому тонкие сечения и уже обработанные плоскости получают повторяемый результат.
Целью является чистая однородная поверхность с равномерным профилем шероховатости и без вдавленного свободного железа, готовая к заданной последующей обработке. Такая компоновка лучше всего подходит для плоских и умеренно изогнутых изделий из нержавеющей стали, устойчиво лежащих на ленте. Очень тонкие и склонные к короблению детали, зеркально полированные поверхности и узлы с точными посадочными местами, требующими маскировки, рассматриваются отдельно, поскольку интенсивная обработка способна изменить внешний вид или посадку. Тип абразива, компоновка турбин, скорость ленты и требуемая чистота поверхности подтверждаются после осмотра реальной детали; никакие показатели производительности заранее не принимаются.
| Параметр | Значение |
|---|---|
| Деталь | Марка стали, геометрия, толщина и состав партии подлежат подтверждению |
| Состояние поверхности | Окалина, цвета побежалости, остатки сварки или старое покрытие подлежат осмотру |
| Абразив | Тип безжелезистого абразива и необходимость отдельного контура согласовываются |
| Подача | Непрерывный проход на сетчатой ленте; ширина и скорость подлежат подтверждению |
| Последующая обработка | Пассивация, окраска, склеивание или подготовка к сварке уточняются |
| Компоновка | Расположение турбин и встраивание в линию оцениваются по конкретной детали |
Пришлите фото или чертёж, материал, максимальные размеры и требуемую производительность для подбора конфигурации.
Отправить требованияQ69
Листы, профили и металлоконструкции
Подробнее об оборудовании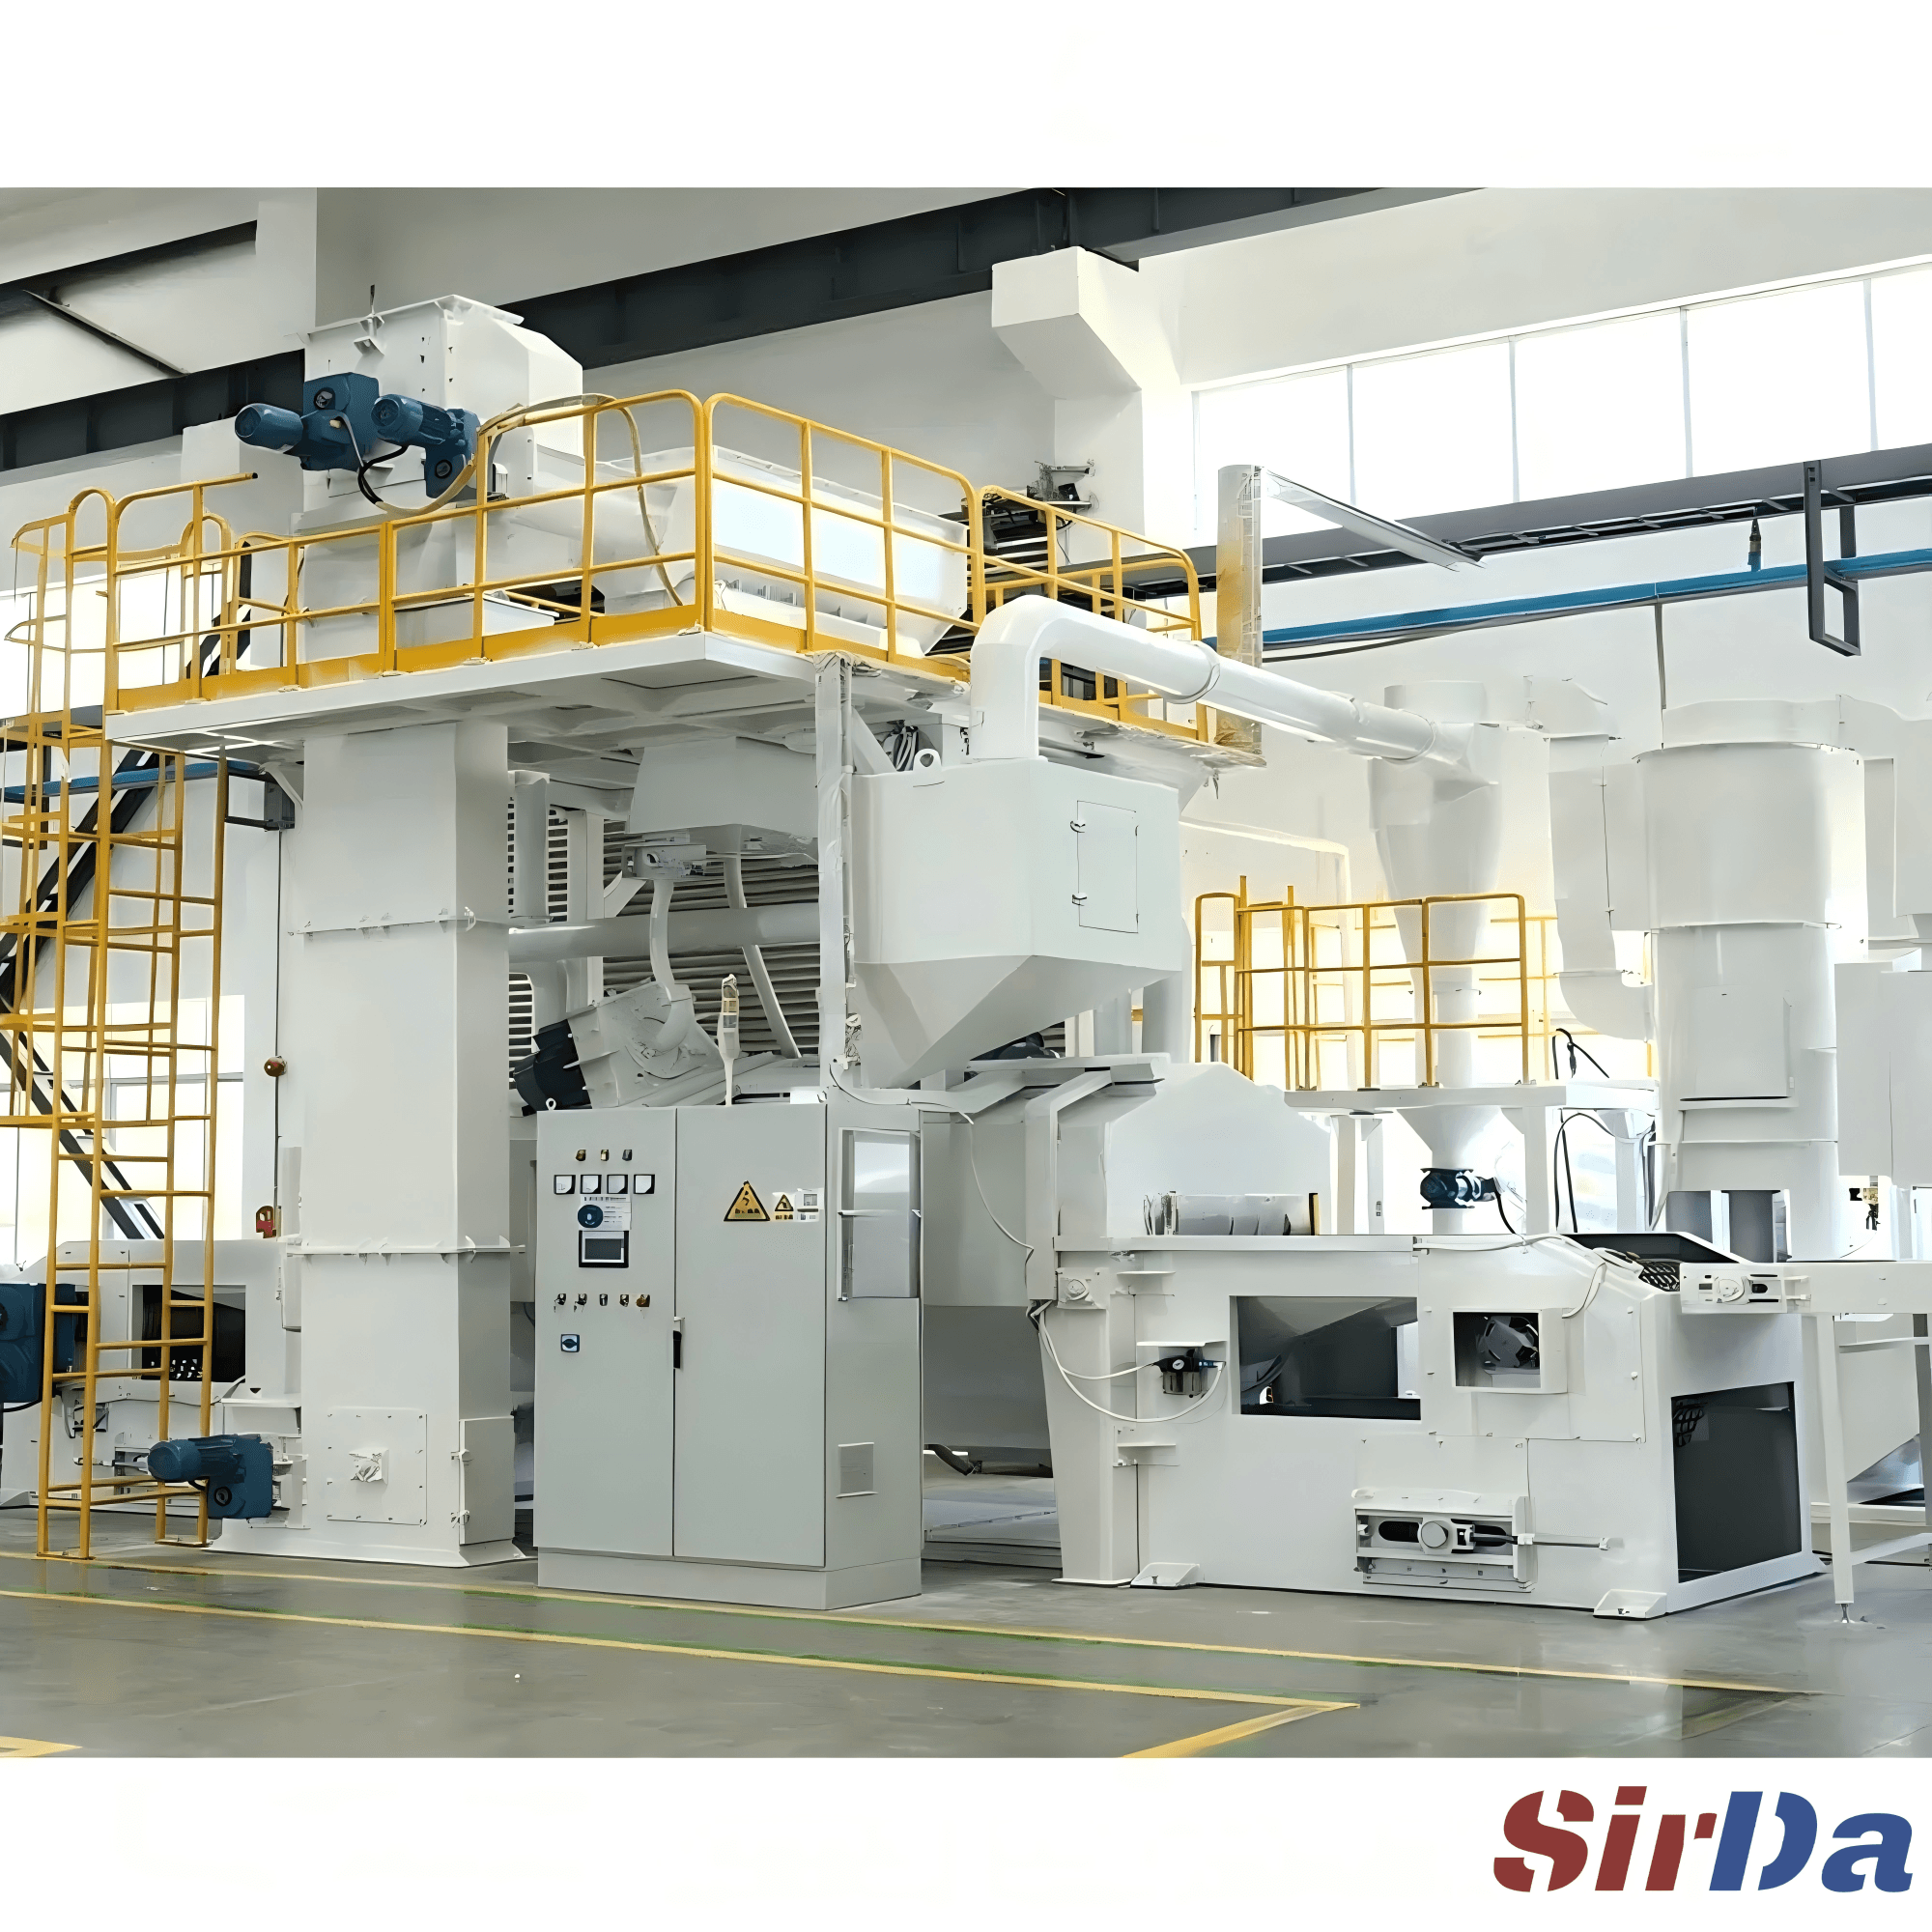
QWD800
Детали, проходящие непрерывную дробемётную обработку
Подробнее об оборудовании
Непрерывный поток
Проходная дробемётная линия непрерывного действия очищает профиль, трубы и листы на ходу. На этой странице объясняется, как расстановка турбин, рециркуляция абразива и пылеудаление настраиваются вокруг сечения детали.
Подробнее об оборудовании
Непрерывный поток
Система рекуперации абразива для роликовой дробеструйной линии замыкает контур между камерой абразивной обработки и подачей абразива: отработанный материал и осыпь, сбитая с изделия, разделяются до того, как абразив вернётся к дробеструйным колёсам. Качество рекуперации определяет себестоимость расходников, периодичность обслуживания колёс и стабильность результата на линии.
Подробнее об оборудованииПодберите транспортировку, конфигурацию обработки и производственный поток под вашу задачу.
