
Diagnosticar una limpieza irregular en la misma cara de la pieza
Una cara de una sola pieza que se limpia de forma distinta al resto de esa misma pieza es un problema de diagnóstico, no de ajustes. Lea primero la forma del defecto: las rayas en el sentido de avance apuntan a una rotación insuficiente, un degradado de claro a oscuro apunta al borde de un patrón de proyección, una sombra en una arista apunta a una obstrucción y una mancha oscura aislada sobre una cara por lo demás limpia apunta al propio abrasivo. Separe después las tres variables que producen una limpieza irregular - la energía entregada, el tiempo de permanencia y la cobertura del patrón - y pruébelas una a una. Mida con probetas Almen en rejilla, con placas de prueba, con el perfil de superficie de la cara sospechosa y frente al nivel escrito, donde SSPC-SP 10 admite como máximo un 5 por ciento de suciedad aleatoria por unidad de superficie. Cambie una sola variable cada vez, la geometría primero, y vuelva a medir después de cada cambio.
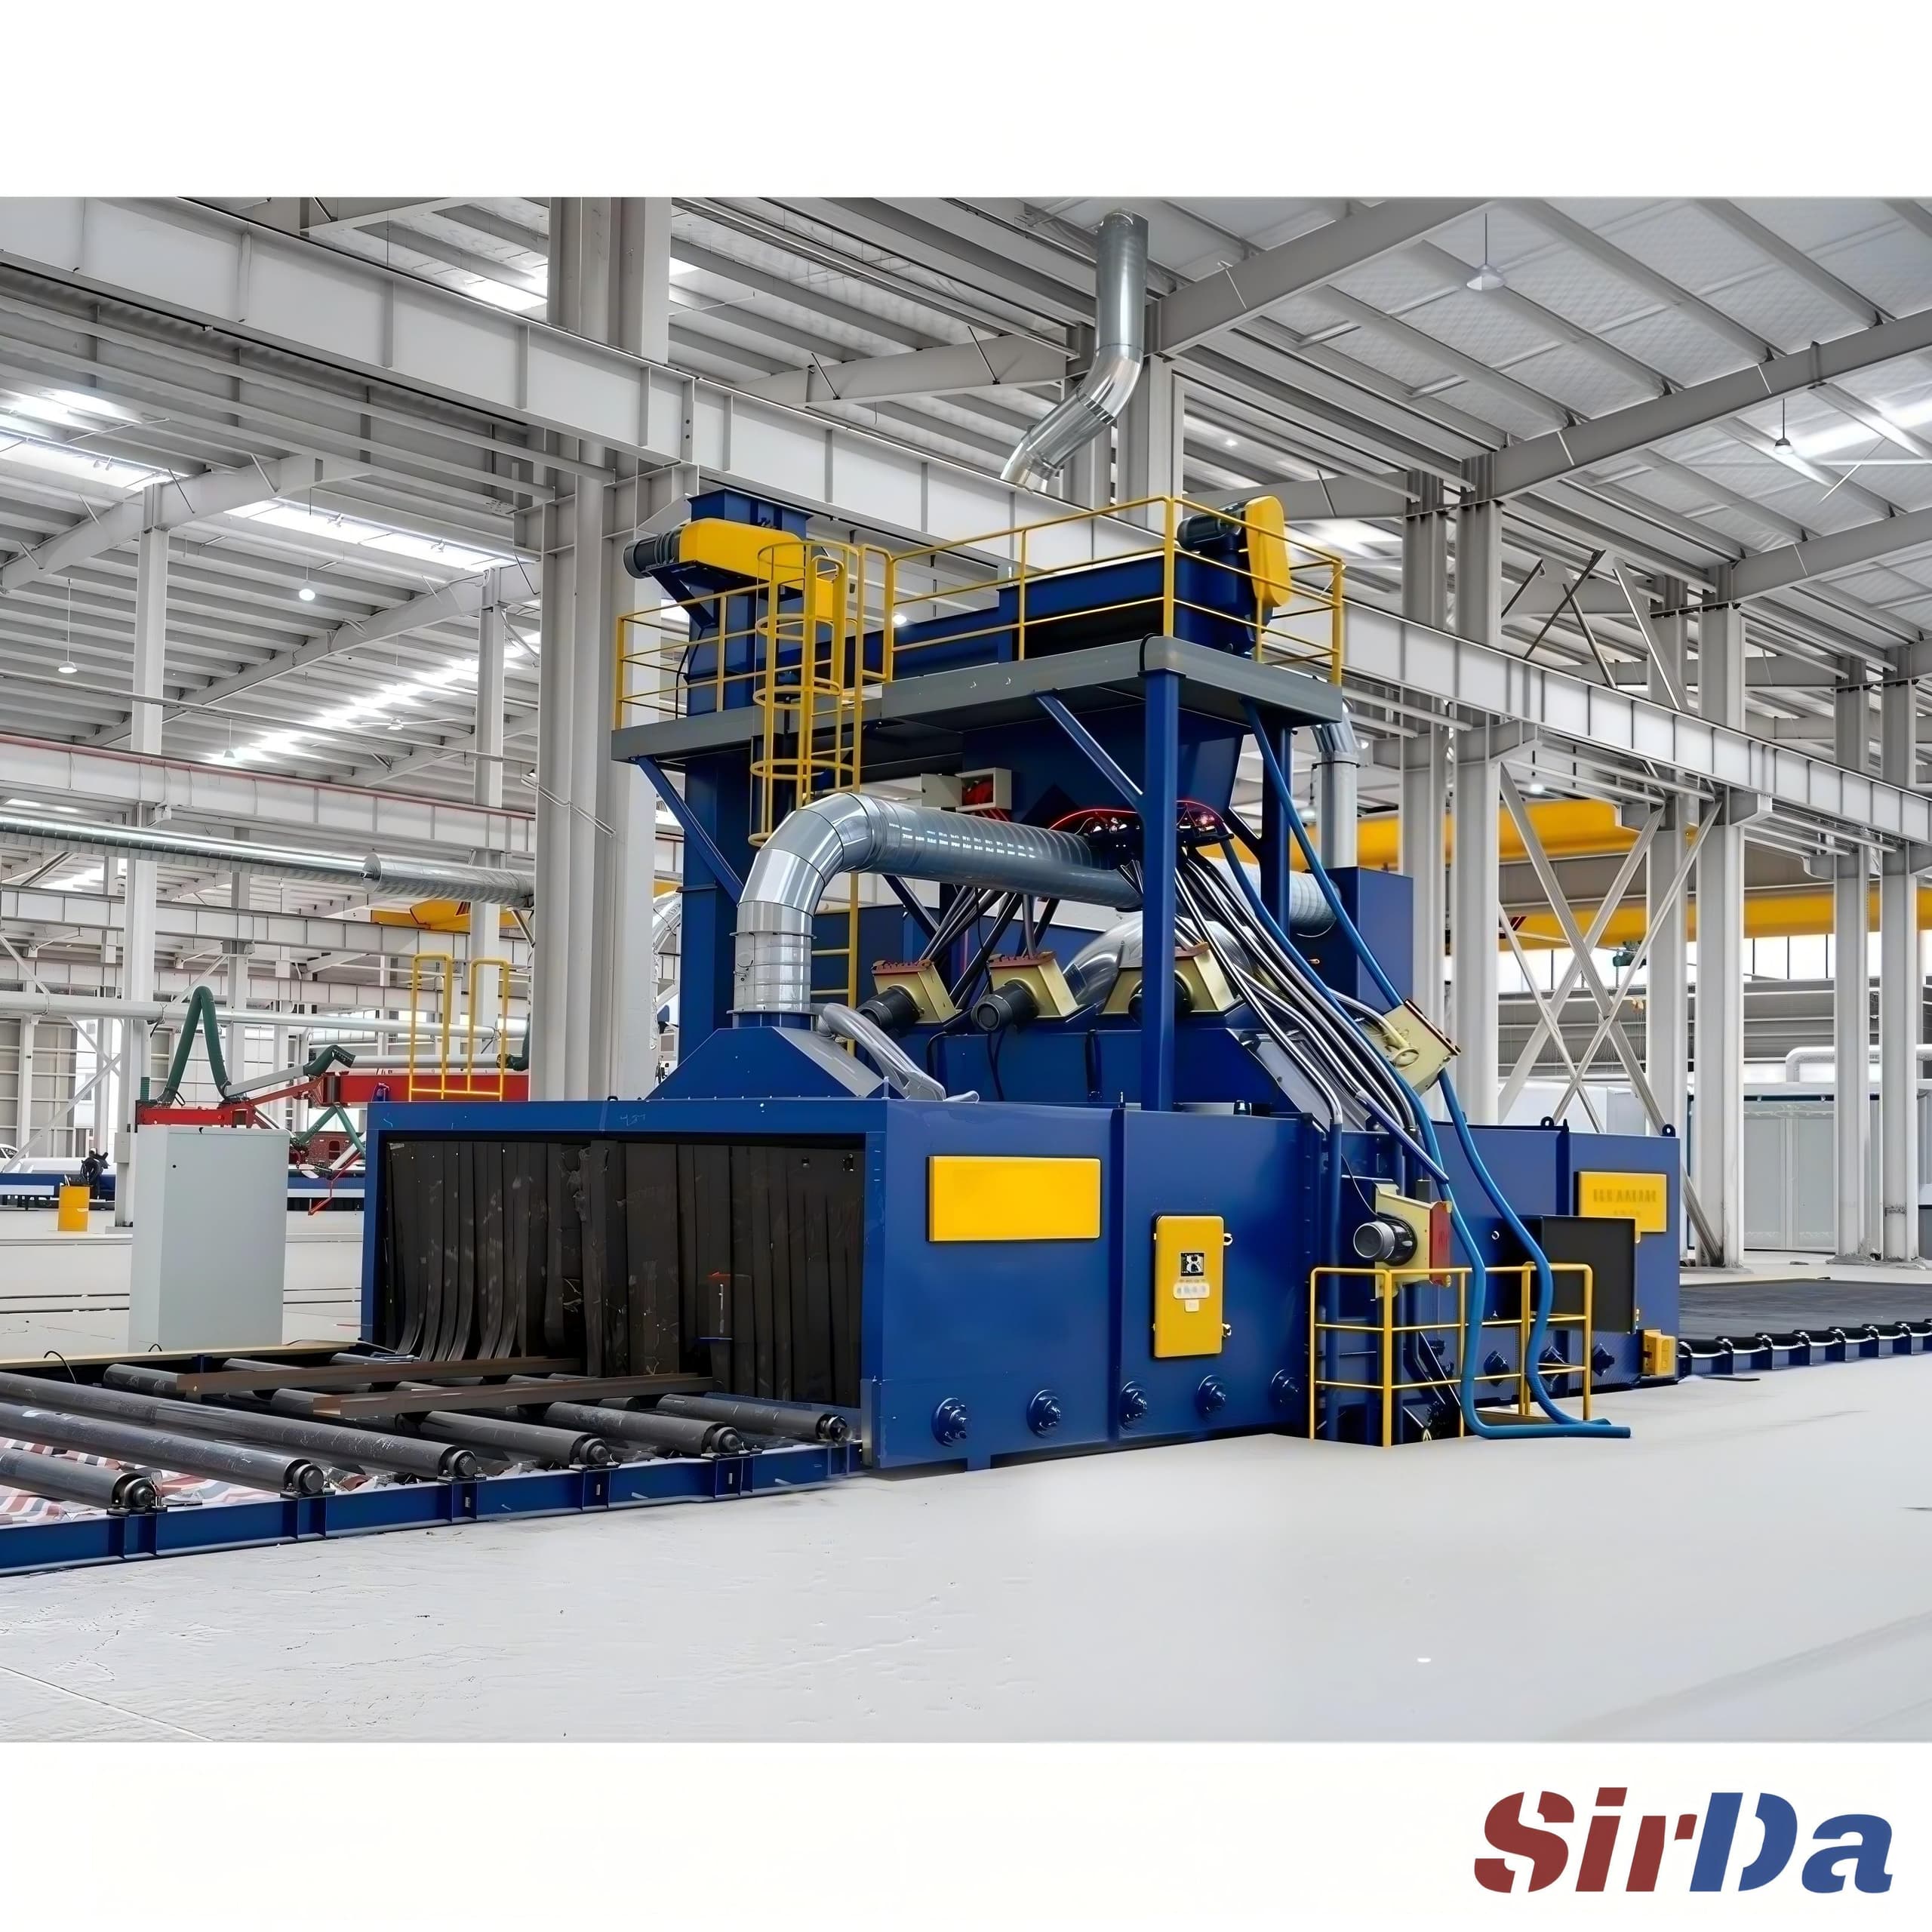
Una cara de una misma pieza que se limpia de forma distinta al resto de esa misma pieza no es un problema de ajustes, es un problema de diagnóstico. La reacción habitual — subir la presión, añadir más abrasivo, frenar el transportador — ataca el síntoma mientras que la causa casi siempre es geométrica, y el resultado suele ser una superficie peor que antes. El diagnóstico va en una sola dirección: localizar dónde queda la zona mal limpiada, separar las tres variables que pueden producirla y después medir.
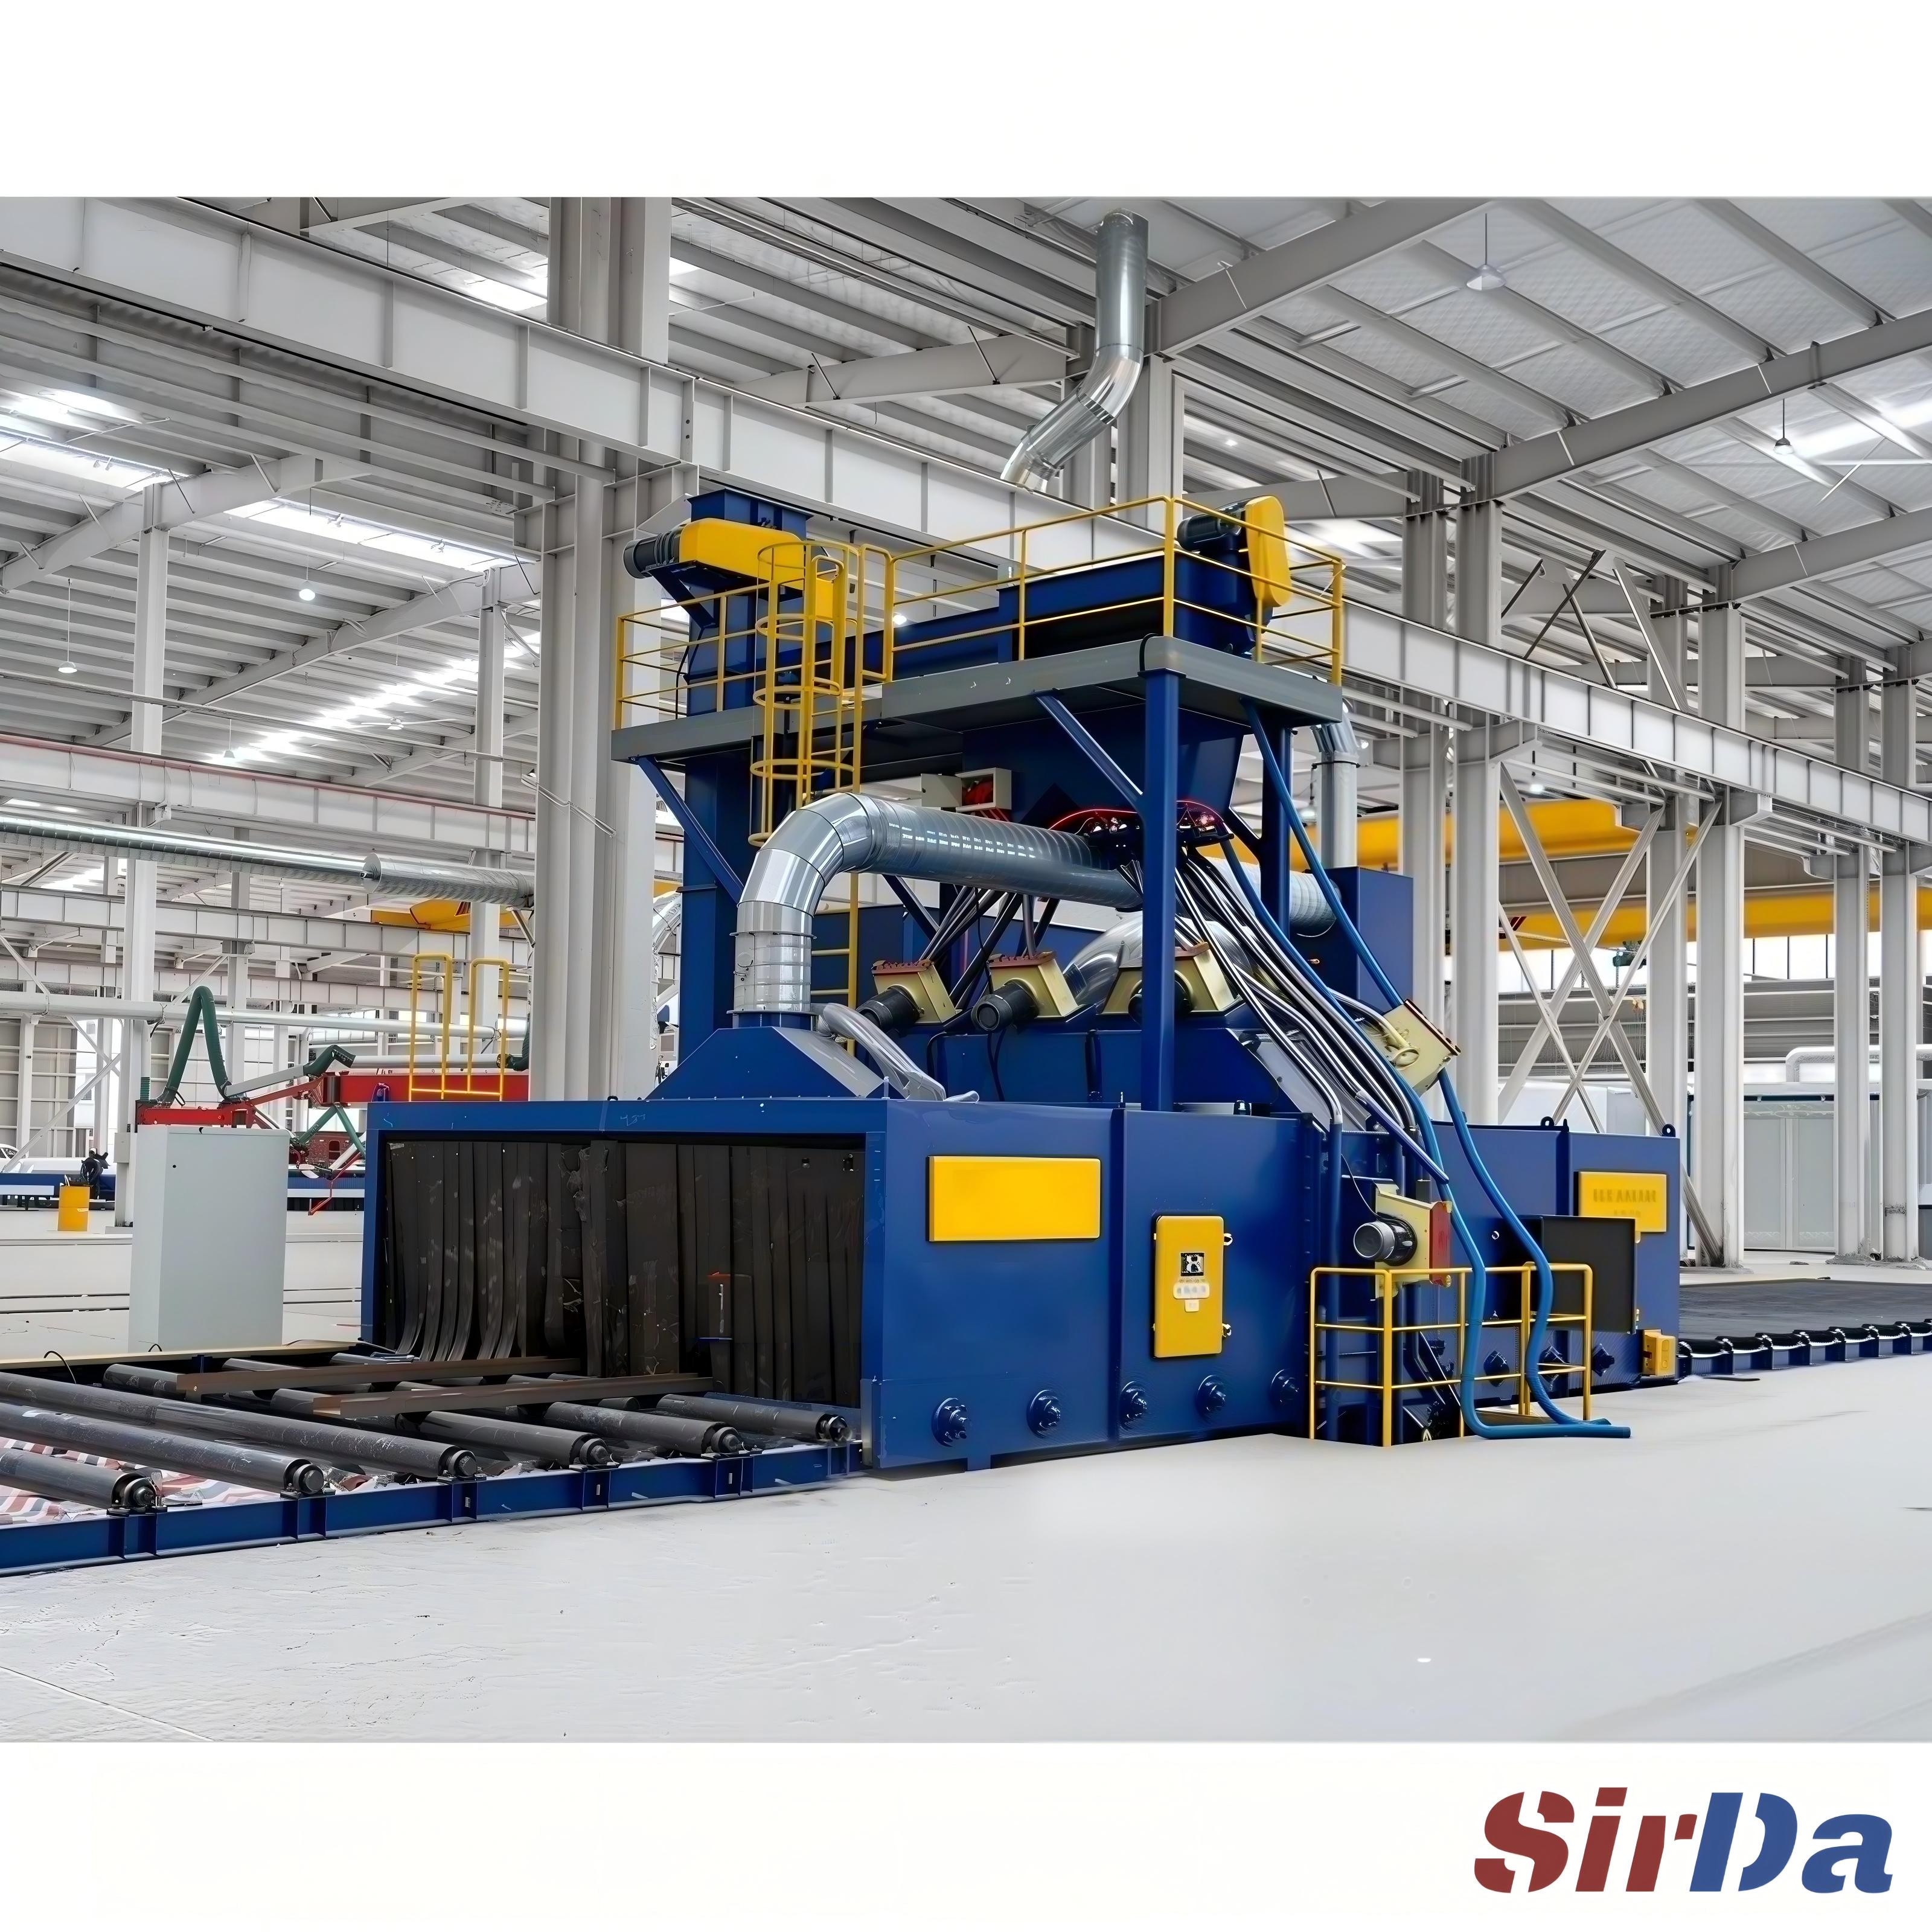
El patrón es la prueba
Anote dónde está el defecto antes de mirar la máquina. La geometría de la zona mal limpiada señala la causa más rápido que cualquier ajuste.
- Rayas en el sentido de avance de la pieza. La pieza se limpia a bandas en lugar de por completo. Lo más habitual es que no gire ni se oscile lo suficiente durante el tiempo que permanece bajo el chorro, de modo que una misma franja de la superficie recibe casi todo el abrasivo y el resto solo se alimenta de rebote.
- Un degradado de claro a oscuro en una misma cara. Es el borde de un patrón de proyección. O las turbinas no solapan suficiente sus patrones, o la pieza no está centrada en el patrón, o la distancia de proyección ha aumentado.
- Una sombra en una arista o esquina. Algo está bloqueando el flujo: un utillaje, una pieza vecina colgada demasiado cerca o una placa de protección desgastada que ha mordido el patrón.
- Una mancha oscura aislada en una cara por lo demás limpia. Es casi siempre el abrasivo: un grumo, una carga apelmazada o una bocanada de polvo salida del separador que golpea la pieza de una sola vez.
- Una cara entera más oscura y sin patrón visible. Revise primero el estado del abrasivo y la presión en la boquilla, porque un problema de energía afecta a todas las caras de todas las piezas, no a una sola.
Marque el defecto antes de granallar: indique de qué cara se trata, anote la orientación de la pieza en la máquina y conserve una pieza no sacrificada como referencia. Comparar la misma cara en tres piezas consecutivas dice si la causa viaja con la máquina o con la pieza.
Tres variables, probadas una a una
Una limpieza irregular suma tres cosas: la energía que llega, el tiempo que permanece y lo completa que es la cobertura. Casi siempre se modifican a la vez, y por eso el problema sobrevive al ajuste.
La energía es el estado del abrasivo y la presión en la boquilla. Un abrasivo que ha dado suficientes vueltas dentro de la máquina ha perdido su distribución granulométrica y ha cargado polvo, y las partículas finas casi no hacen trabajo. Cribelo, mantenga una población de granalla homogénea, mantenga un nivel de reserva razonable para que la válvula de alimentación no aspire aire y trate el polvo en el flujo como una avería distinta, no como un problema de abrasivo. La presión se mide en la boquilla, no en el compresor: una manguera larga y una boquilla gastada pueden costar 20 psi por el camino, y una máquina que funciona a un valor de consigna que nadie mide no es una máquina que nadie controla.
El tiempo de permanencia es el recorrido de la pieza por la zona de granallado. En un transportador de rodillos continuo, las velocidades de trabajo de las máquinas publicadas rondan los 0,5 a 2,5 m/min; en líneas de rodillos inclinados la pieza gira a unos 10 a 30 rpm. Esos dos números fijan cuánto tiempo permanece cualquier punto de la superficie bajo el flujo. Cambiar la velocidad del transportador cambia la integral de tiempo de la abrasión sobre la pieza y la cambia igual en todas las piezas: por eso la velocidad resuelve problemas de lote y nunca resuelve una cara concreta.
La cobertura es geometría pura. Las turbinas tienen que proyectar patrones que se solapen en toda la anchura de la pieza, y la pieza tiene que ocupar el centro de ese patrón, no su borde. La distancia de proyección arbitra entre energía de impacto y dispersión, con 250 a 350 mm como compromiso habitual en trabajos corrientes, y un ángulo de impacto cercano a 75 grados que ofrece el mejor equilibrio entre poder de corte y rechazo. Una cara poco granallada mientras la cara opuesta está limpia casi siempre es un problema de cobertura, y ningún tiempo de permanencia adicional lo va a resolver, porque el abrasivo simplemente no llega ahí.
Mida antes de ajustar
El objeto del diagnóstico es terminar con números en lugar de impresiones.
- Probetas Almen en rejilla. Fíjalas en las esquinas y en el centro de la cara y mida la flecha tras el ciclo. Valores dentro de un 10 por ciento alrededor de la media indican una uniformidad aceptable; una dispersión mayor indica que la máquina entrega intensidad irregular, y la rejilla indica dónde.
- Placas de prueba. Placas de acero oxidado idénticas en la misma rejilla muestran lo mismo a simple vista y sin ningún instrumento que leer.
- Perfil de superficie de la cara. Mida el Ra en varios puntos de la cara sospechosa. La desviación típica entre puntos es la cifra que importa; una buena media con mala dispersión sigue siendo un producto defectuoso.
- Comparación con el nivel escrito. La norma SSPC-SP 10 admite como máximo un 5 por ciento de suciedad aleatoria por unidad de superficie, siendo la unidad de superficie un cuadrado de 76 por 76 mm; SSPC-SP 6 admite un 33 por ciento, y SSPC-SP 5 no admite ninguna. Un defecto que falla en una sola cara condemna la pieza, por limpia que parezca el resto.
El orden que realmente cierra el asunto
Cambie una sola variable cada vez y en este orden: primero la geometría (posición de las turbinas, solape de patrones, distancia de proyección, ángulo de impacto, holgura del utillaje), después el tiempo de permanencia (rotación y velocidad del transportador), luego la energía (estado del abrasivo, estado de la boquilla, eficiencia del separador) y por último la captación de polvo. Vuelva a medir después de cada cambio. Cambiar dos variables a la vez es la forma en que una planta gasta seis meses en un defecto que una simple corrección de ángulo habría resuelto.
Si el patrón sigue siendo irregular después de todo eso, la variable que queda es la propia pieza: una fundición con calamina gruesa e irregular, una pieza poco rígida para ofrecer una cara estable o un utillaje que cambia de forma de una pieza a otra. SIRDA construye máquinas de transportador de rodillos, de gancho y cabinas de granallado para este tipo de trabajo, y la configuración de máquina que conviene discutir primero es siempre la geometría que coloca la pieza en el centro del patrón.