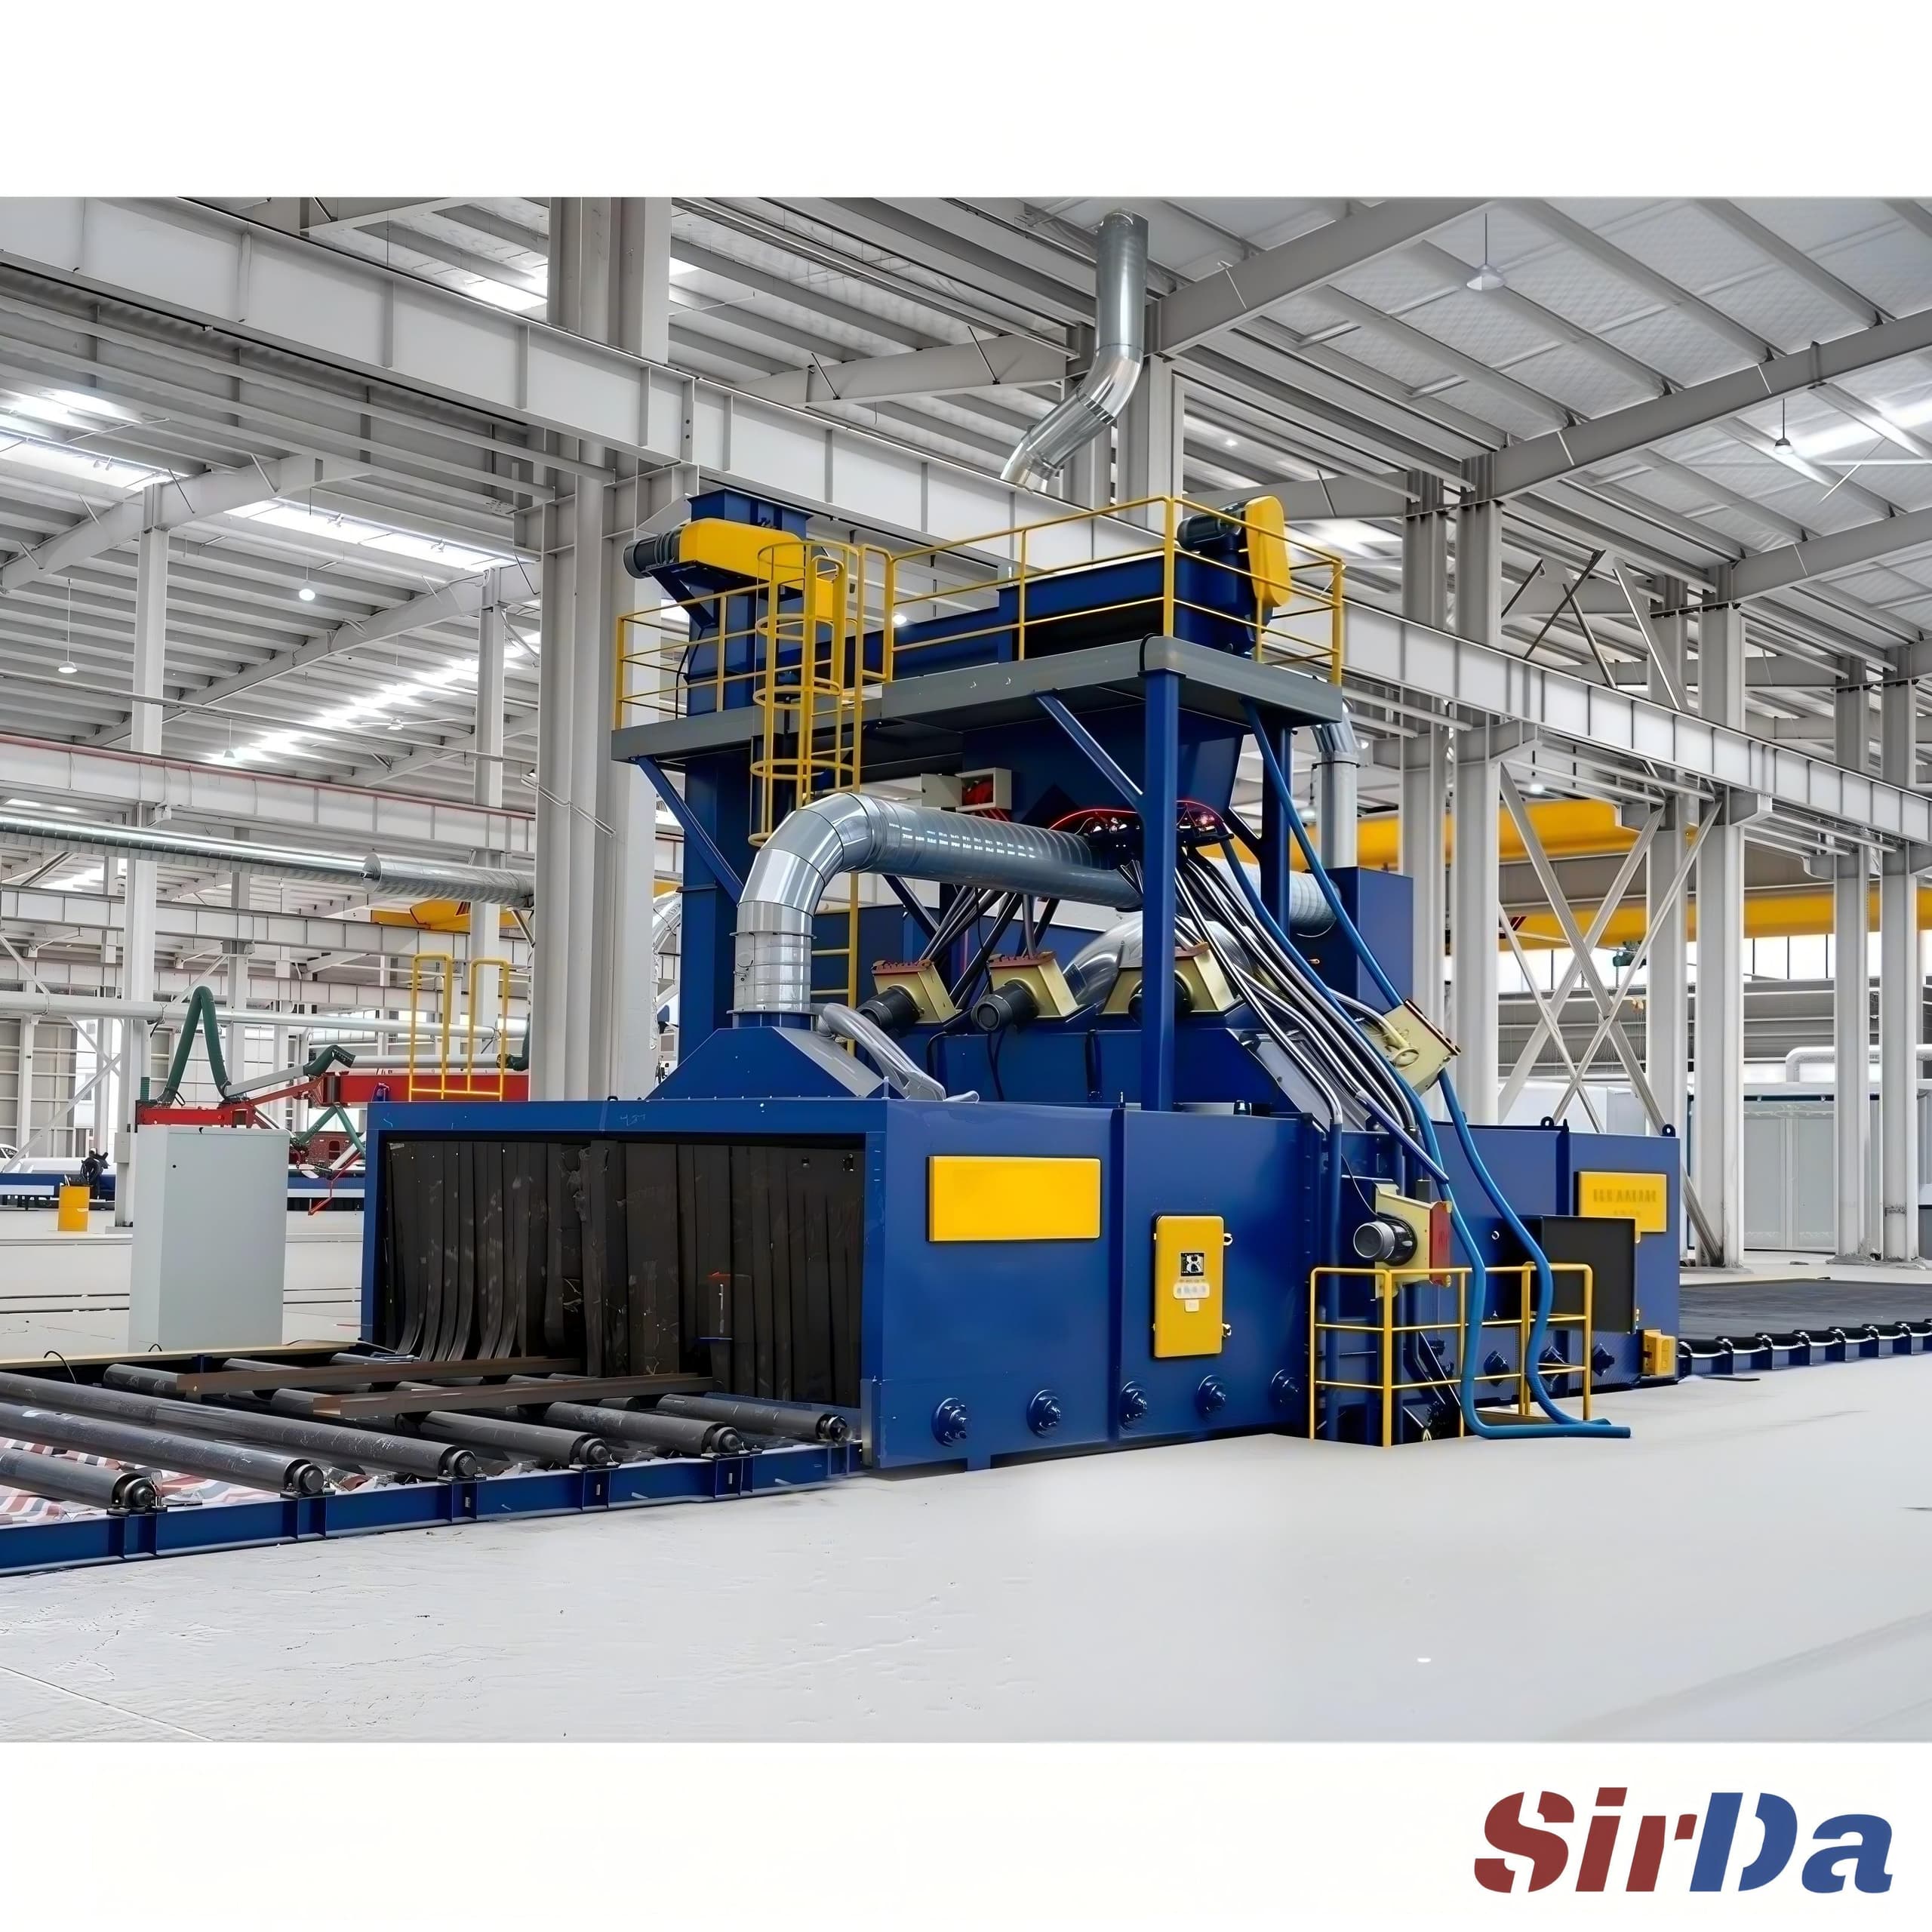
Q69
Granalladora de rodillos
Chapas, perfiles y estructuras metálicas
Ver máquina
Inicio / Máquinas / Sistema de recuperación de abrasivo para líneas de granallado con rodillos
Un sistema de recuperación de abrasivo para línea de granallado con rodillos cierra el circuito entre la cámara de proyección y la alimentación de abrasivo: el medio agotado y los detritos desprendidos de la pieza se separan antes de que el medio regrese a las ruedas. La calidad de la recuperación determina el coste de consumibles, la frecuencia de mantenimiento de las ruedas y la constancia de la línea.
Ver detalles del producto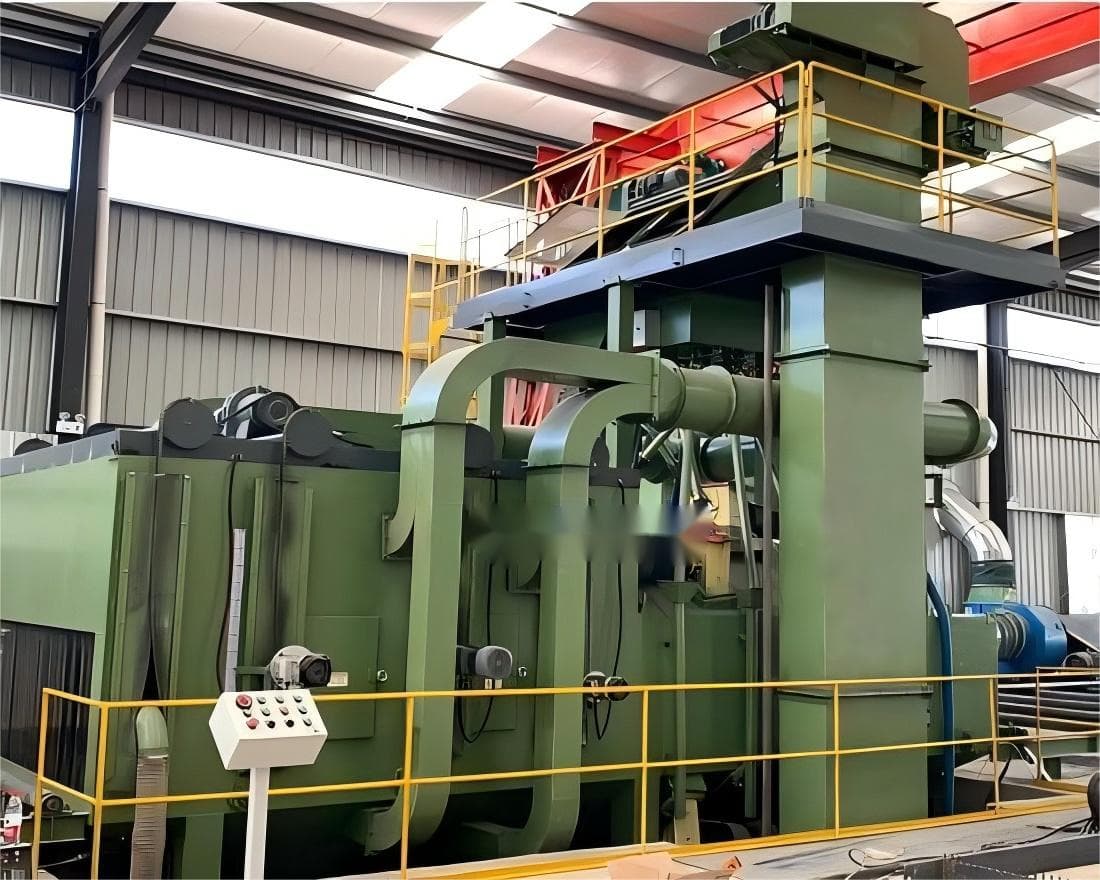
En una línea continua de granallado con rodillos, la alimentación de abrasivo parece un detalle de consumo y se comporta como un centro de coste. El perdigón o el alambre de acero se proyecta contra la pieza mediante las ruedas de granallado, se fragmenta en partículas más pequeñas durante el trabajo y se carga de dos poblaciones indeseables: los granos demasiado finos para seguir siendo útiles y los detritos desprendidos de la propia pieza. Todo lo que no se separa antes de que el abrasivo vuelva a las ruedas regresa a la cámara.
Ese es precisamente el papel de un sistema de recuperación de abrasivo. Se sitúa entre la cámara de proyección y la alimentación de abrasivo y hace una sola cosa: separar las tres poblaciones para que solo un abrasivo todavía utilizable regrese a las ruedas.
Una rueda de granallado no limpia el medio, lo consume. Cada impacto arranca una pequeña parte de la superficie del grano, y el grano viaja desde la rueda, atraviesa la cámara, sigue la ruta de recuperación y vuelve a la rueda. Si esa ruta no sabe clasificar por granulometría y por densidad, el ciclo que debía preservar el medio acaba destruyéndolo poco a poco.
De ahí se derivan directamente tres modos de fallo. En planta parecen parecidos y tienen causas completamente distintas, así que conviene separarlos.
Ninguno de estos modos se manifiesta como un episodio aislado. Se acumulan, y por eso el sistema de recuperación tiene que diseñarse e inspeccionarse como parte de la máquina, y no tratarse como un accesorio que se añade más adelante.
La ruta que devuelve el medio desde la cámara al silo es una secuencia de separaciones, y cada paso elimina una población distinta. Que el orden sea el correcto importa más que el refinamiento de un paso aislado.
Una consecuencia práctica de este orden se pasa por alto con facilidad cuando una línea se compra por partes. Cada etapa solo funciona si el material que llega a ella está en un estado previsible. Un separador alimentado con medio cargado de detritos no se comporta igual que el mismo separador alimentado con medio limpio, y el ajuste correcto en la puesta en marcha deja de serlo cuando la línea ha procesado una tanda de piezas de producción. Por tanto, el rendimiento de la recuperación es un estado que hay que mantener, no una característica fija.
El abrasivo se compra por peso, y la fracción útil de ese peso la determina lo que el sistema de recuperación conserva y lo que descarta. Un sistema que devuelve demasiados finos parecerá eficiente sobre el papel, porque vuelve más medio al silo, y en realidad consumirá el medio más rápido, porque los finos no decapan y se consumen igualmente. Un sistema que descarta con demasiada agresividad produce lo contrario: el volumen recuperado parece bajo y aumenta el coste de reposición de abrasivo.
El mismo mecanismo aparece en el mantenimiento. Si se deja que el medio se fragmente, llega a la ruta de recuperación como una mezcla y no como una corriente uniforme, y una corriente mixta cambia cómo circula el material, cómo se desgastan las placas de protección y cómo se desgasta el carter en la raíz de las palas. La rueda de granallado es la pieza de desgaste más cara de la línea, y su vida útil la determina el estado del medio que llega a ella, no las horas de reloj.
Hay un tercer efecto que suele pasar desapercibido. La carga de polvo en la cámara depende en gran medida de lo que la ruta de recuperación deja pasar aguas abajo. Cuando los finos y los detritos son arrastrados hasta el filtro en lugar de separarse, el filtro trabaja más, sube la pérdida de carga y el ventilador de extracción tiene que funcionar más fuerte para mantener la misma depresión en la cámara. El rendimiento de la recuperación es por tanto también un coste de desempolvado, y conecta directamente con cómo se dimensiona la extracción.
Un sistema de recuperación integrado en la máquina es la configuración correcta cuando la línea hace pasar de forma continua una serie de piezas por una cámara de proyección y el mismo abrasivo tiene que reutilizarse en muchas piezas. Ese es el caso normal en una línea de rodillos: el presupuesto de abrasivo solo cuadra si la fracción recuperada es lo bastante alta como para mantener la reposición en un nivel aceptable.
La configuración importa menos cuando el volumen de trabajo es pequeño, cuando las piezas son pocas y pesadas, o cuando el medio es de por sí de vida corta en esa aplicación. Una máquina de lotes que procesa unas pocas piezas grandes de fundición por semana no necesita un circuito continuo de recuperación para ser rentable, y equiparla añade inversión y mantenimiento a cambio de muy poco. Lo mismo ocurre cuando la pieza es lo bastante frágil como para que la carga de detritos sea la restricción dominante: en ese caso la ruta de recuperación debe quedar francamente abierta, y no se puede suponer una tasa de recuperación elevada.
En producción mixta, donde una línea trata a la vez piezas pequeñas en volumen y de forma ocasional piezas pesadas, el sistema de recuperación debe diseñarse para el caso que realmente lo pone a prueba. Un separador que trabaja bien las finos puede atascarse igualmente con los detritos grandes que acompañan a las piezas pesadas, y ahí es donde se ve la diferencia entre una ruta de recuperación diseñada y una improvisada.
Cada punto se revisa frente a la necesidad real de producción en lugar de fijarse por anticipado.
Comparta una foto o plano, material, dimensiones máximas y producción esperada para evaluar la configuración adecuada.
Enviar requisitos del proyectoQ69
Chapas, perfiles y estructuras metálicas
Ver máquina
Flujo continuo
Máquina de granallado con cinta de malla para piezas de acero pequeñas producidas en gran volumen, como abrazaderas de andamio y piezas de pavimento. El paso continuo elimina la pausa de carga y descarga de las máquinas por lotes, así el rendimiento sigue la velocidad de la cinta.
Ver máquina
Flujo continuo
La línea continua de granallado de paso trata perfiles, tubos y chapas en movimiento. Esta página explica cómo se configuran la disposición de turbinas, el reciclado del abrasivo y la red de extracción de polvo alrededor de la sección de la pieza.
Ver máquina