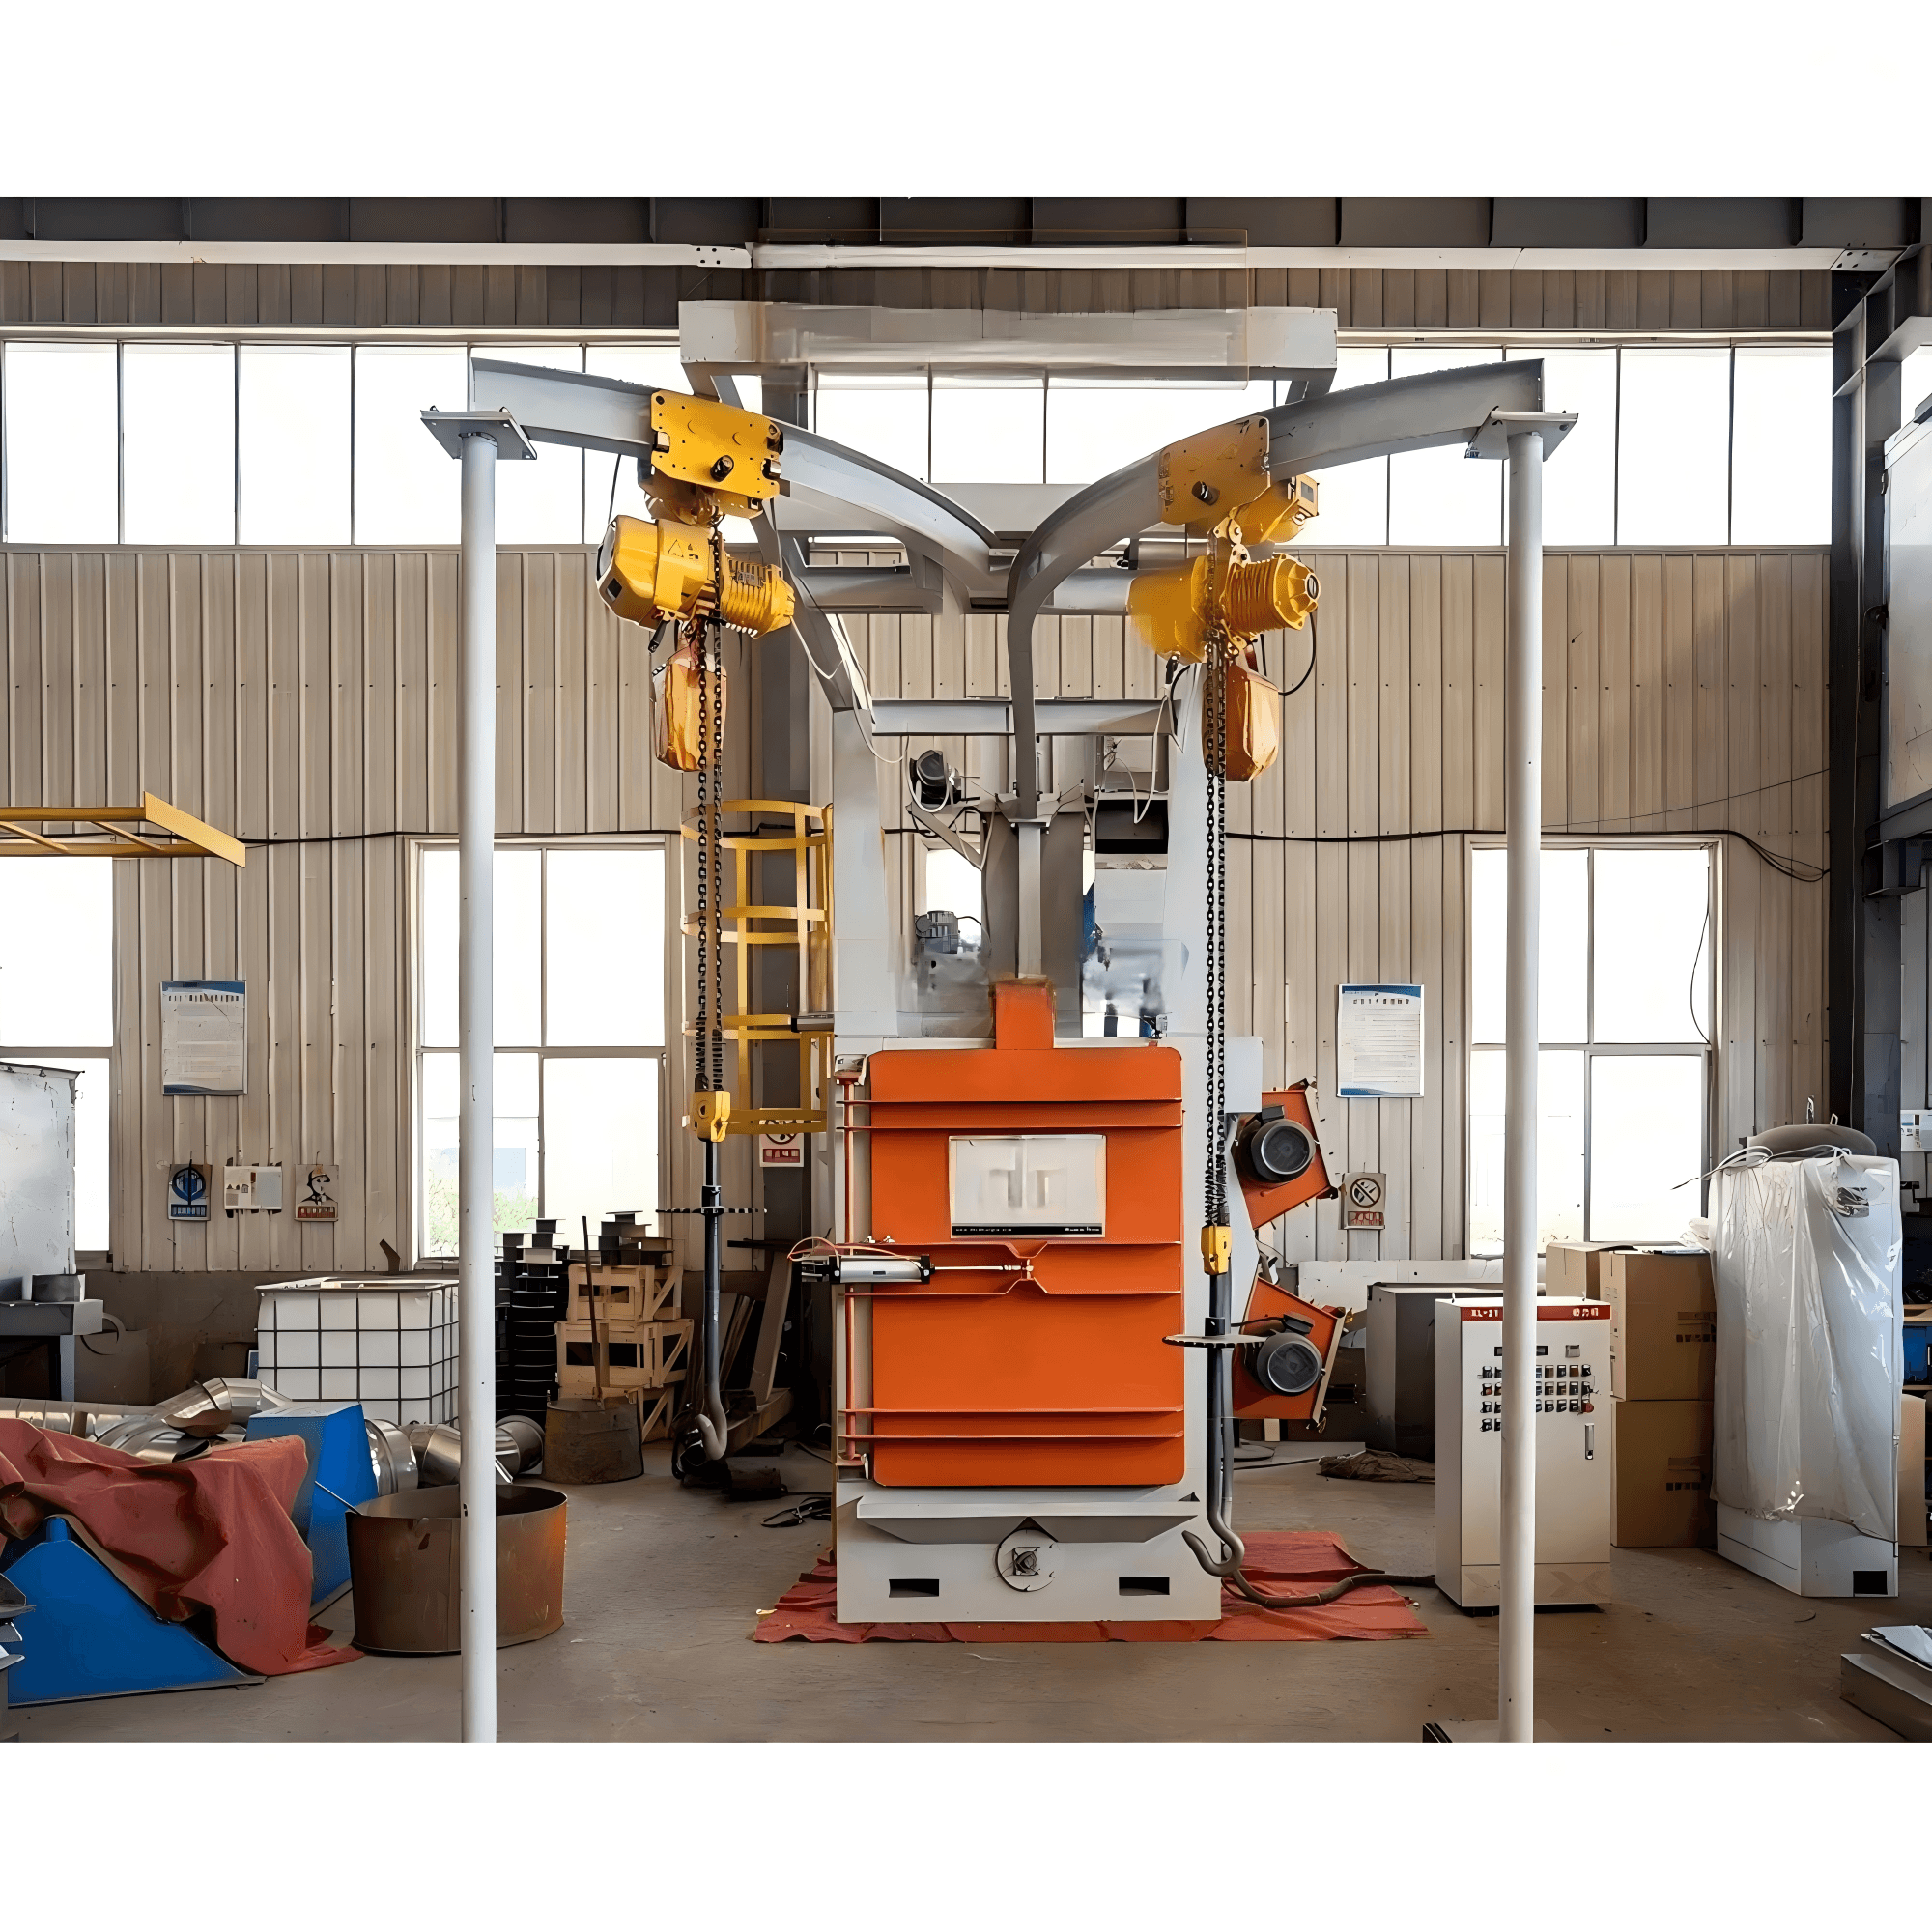
Q37
Granalladora de gancho
Piezas fundidas y piezas suspendidas complejas
Ver máquina
Inicio / Máquinas / Máquina de granallado por proyección con cabezales montados encima para piezas de fundición pequeñas y piezas estampadas
Máquina de granallado por proyección por lotes con los cabezales de proyección montados sobre una cámara horizontal y la descarga por una compuerta inferior. Las piezas de fundición pequeñas y las piezas estampadas se limpian desde varias direcciones en un mismo ciclo, sin sujeción ni colgador de gancho.
Ver detalles del producto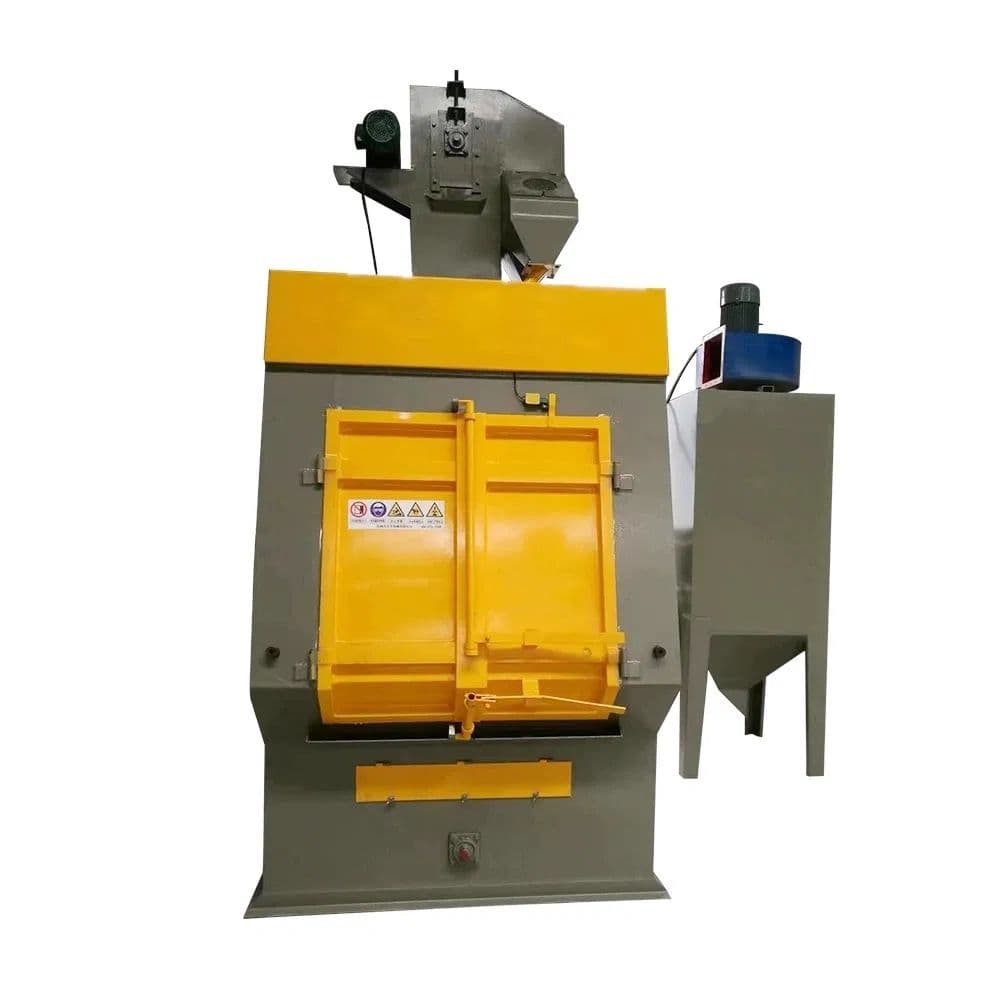
La mayoría de las líneas que limpian piezas de fundición pequeñas y piezas estampadas se nombran según cómo transportan la pieza: de gancho, de cinta, de plato o de rodillos. Esta máquina se nombra según cómo proyecta. Los cabezales de proyección están montados sobre una cámara horizontal, las piezas se tratan de arriba abajo y la salida del lote se hace por una compuerta situada bajo la cámara.
Esa disposición importa por la geometría de las piezas a las que se destina. Las piezas de fundición pequeñas tienen nervios finos, paredes delgadas y cavidades ciegas. Una única fuente de proyección dirigida desde un lado deja la cara opuesta parcialmente en sombra, y el operario lo compensa reorganizando el lote y pasándolo otra vez. Cuando varios cabezales de proyección trabajan en la misma cámara, una pasada aplica el abrasivo sobre las caras superiores, las paredes laterales y las caras inferiores al mismo tiempo, y con ello baja el número de manipulaciones por lote.
El mismo razonamiento vale para las piezas estampadas, que suelen ser finas, planas y apiladas muy juntas. El abrasivo lanzado desde arriba alcanza directamente las caras abiertas, sin tener que girar las piezas una a una.
La máquina se configura alrededor de las piezas que van a pasar por ella, así que hay varios puntos que deben cerrarse primero.
La pieza es el punto de partida. Las piezas de fundición pequeñas y las estampadas se diferencian en el espesor de pared, en la profundidad de las cavidades y en cuanta superficie queda tapada cuando la pieza está dentro de la cámara. Envíe planos o muestras e indique qué superficies hay que limpiar realmente y cuáles deben ir enmascaradas.
A continuación se revisan los cabezales de proyección y su disposición frente a esa geometría: cuántos cabezales hacen falta, hacia dónde apunta cada uno y cómo se conforma el flujo de abrasivo para entrar en las cavidades sin dejar zonas muertas en las aristas. La intensidad se ajusta a la pieza, porque el ajuste que quita la calamina a una carcasa de hierro fundido marcará un soporte estampado delgado.
El propio abrasivo se deduce del acabado que se busca y de la velocidad de eliminación prevista, y debe ser compatible con las piezas de desgaste de la máquina.
Los equipos auxiliares -ciclón, colector de polvo y el punto de descarga de estos- se confirman frente a la célula, incluyendo la posición de carga, el acceso para el mantenimiento alrededor de la cámara y la forma de introducir y retirar el lote.
Por último se fija el alcance del control: qué pasos del ciclo son automáticos, cómo se cambia la receta entre tipos de pieza y qué enclavamientos necesita la línea. Los requisitos de interfaz con las instalaciones vecinas se indican en el mismo momento.
La construcción de la máquina, el volumen de la cámara y el comportamiento del ciclo se confirman frente a la pieza y el esquema de la célula antes de cotizar.
Comparta una foto o plano, material, dimensiones máximas y producción esperada para evaluar la configuración adecuada.
Enviar requisitos del proyectoQ37
Piezas fundidas y piezas suspendidas complejas
Ver máquina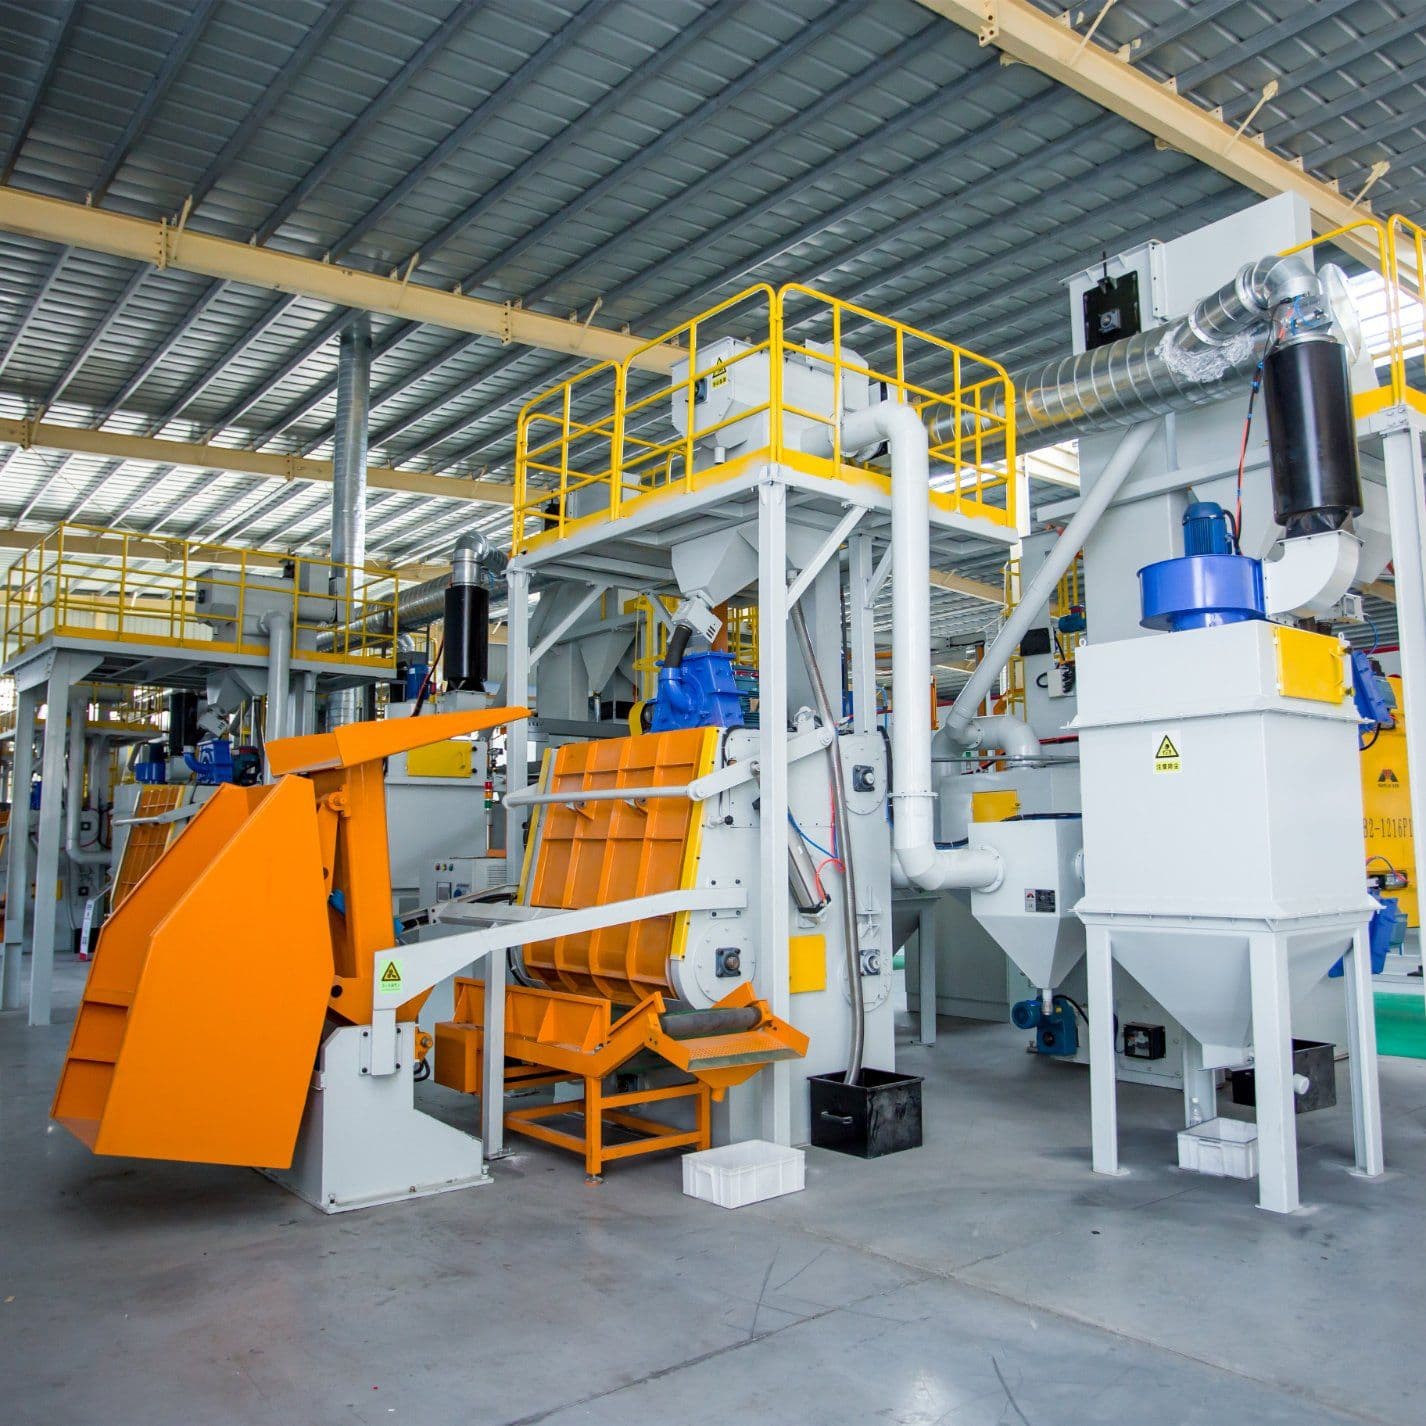
Limpieza por lotes
Máquina de tratamiento por lotes que transporta las piezas sobre una banda de goma flexible y las hace voltear bajo un chorro centrífugo en voladizo, para decapar piezas de cobre y de aluminio de pared fina sin deformarlas, sin marcarlas y sin prensarlas.
Ver máquina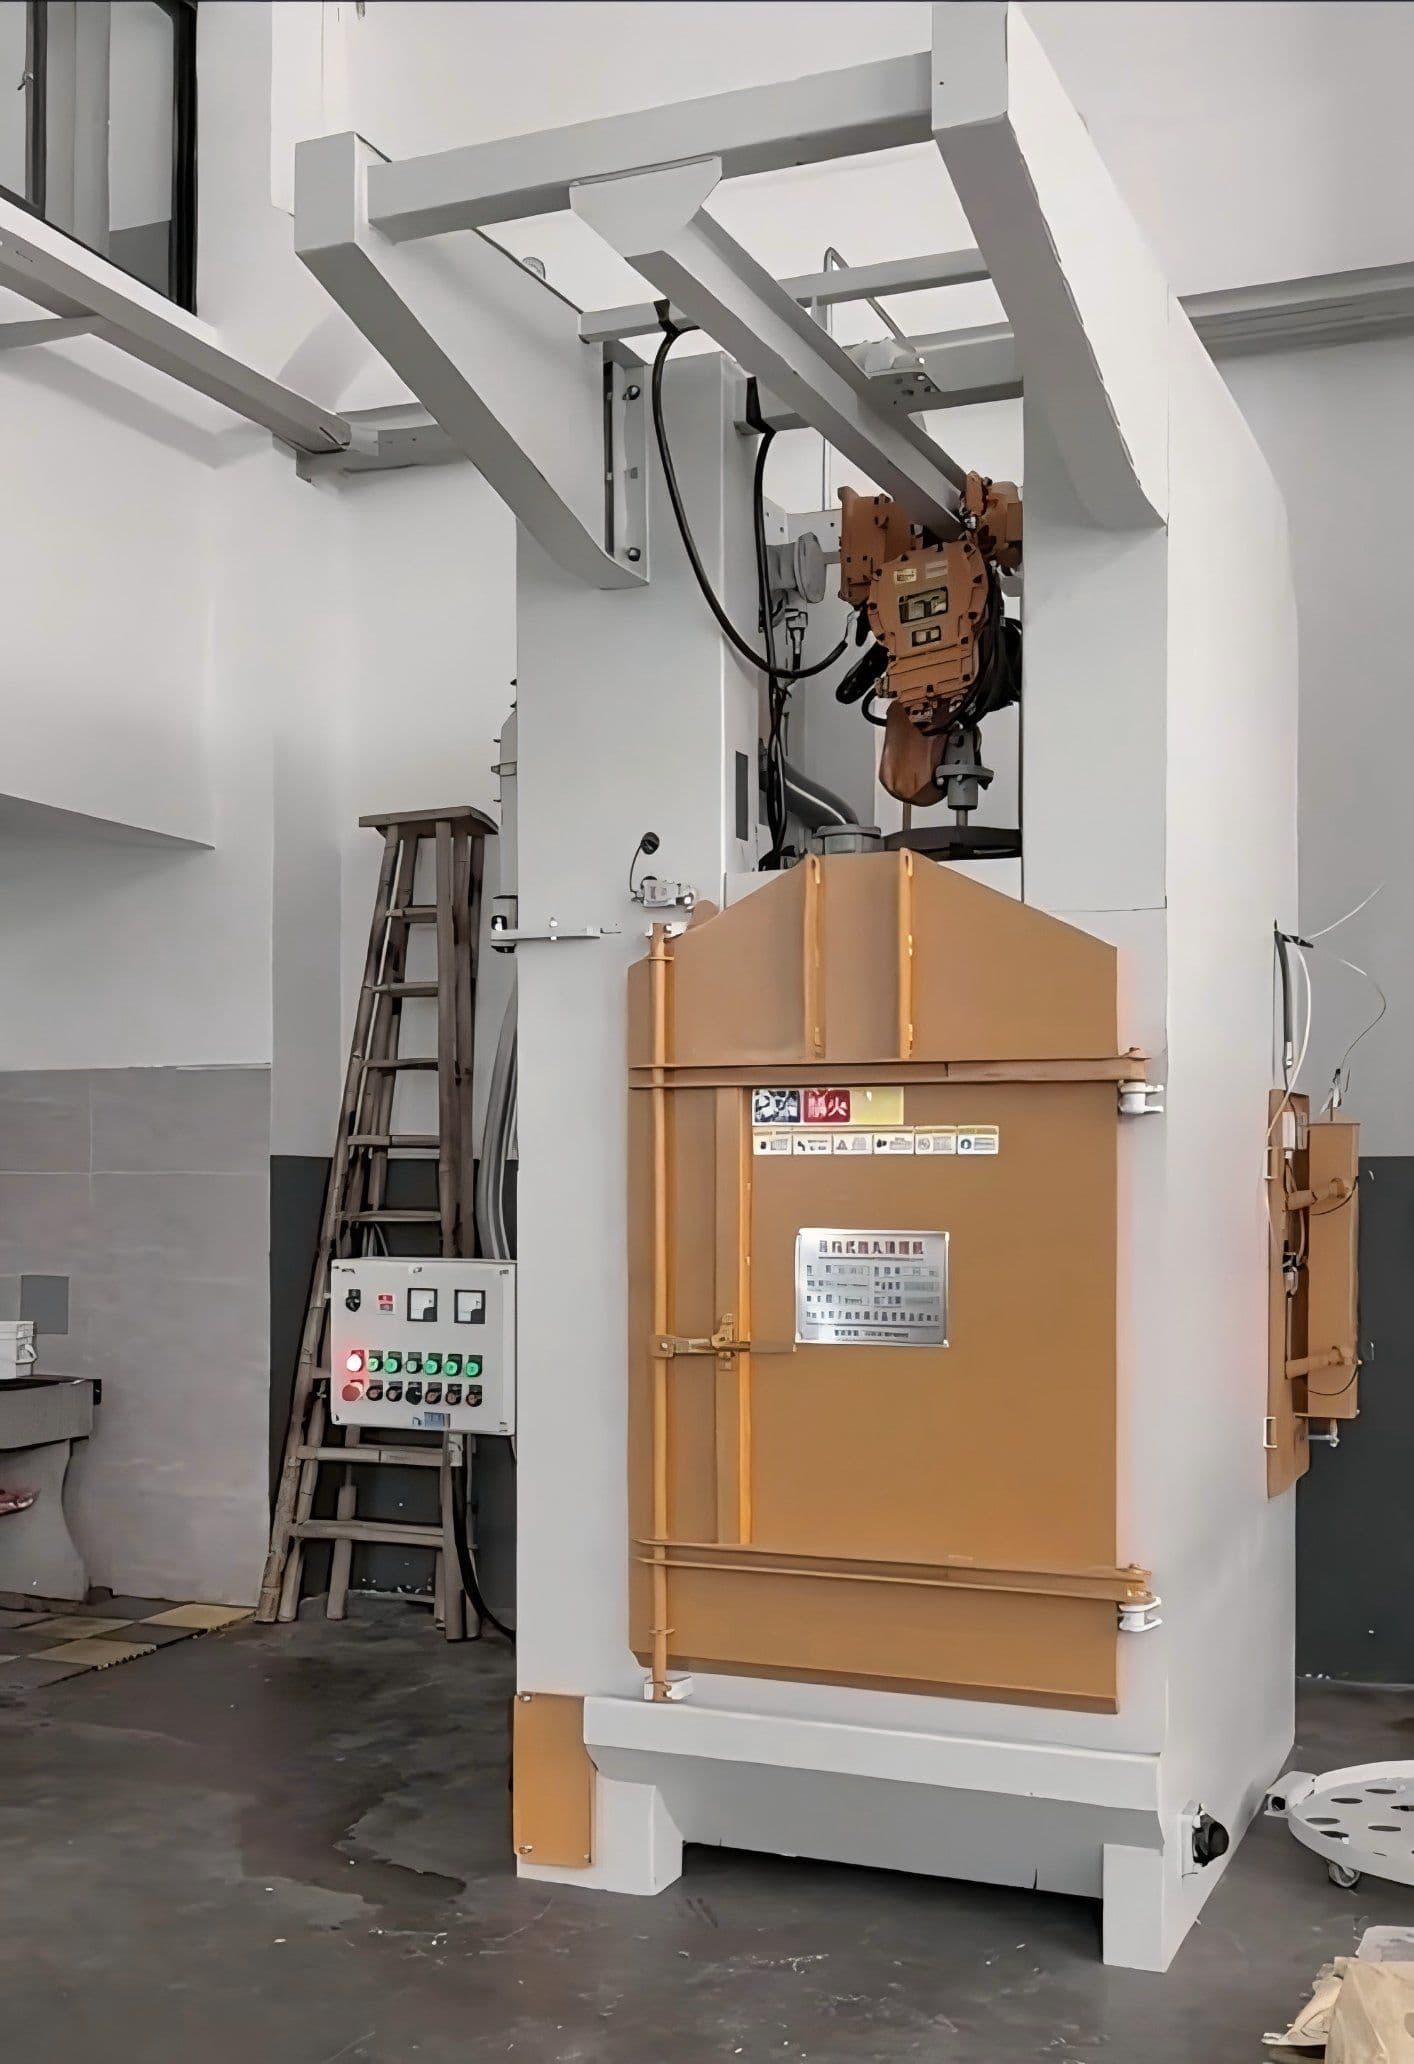
Limpieza por lotes
En la máquina de granallado con gancho rotativo, la revolución del brazo portaganchos se suma a la rotación de la propia pieza sobre su eje, de modo que cada punto de la superficie de una pieza forjada pasa periódicamente por el chorro de abrasivo y desaparece la franja de sombra que deja una fuente fija.
Ver máquina