
Preparar piezas de fundición para pintura: la adhesión empieza antes del granallado
La mayoría de los fallos de recubrimiento en piezas de fundición comienzan en la superficie, no en la pintura. Esta guía explica cómo especificar el grado de limpieza ISO 8501-1, controlar el perfil de anclaje, elegir granallado con bolas o granalla, y dimensionar la máquina según el caudal real.
Por qué los recubrimientos fallan en piezas de fundición antes de enfrentar la intemperie
Una pieza de fundición sale del molde con arena quemada, residuos de macho, cascarilla y una « piel de colada » variable que el plano nunca muestra. Pintar sobre esa interfaz es adherirse a material suelto, no al metal. Cuando el recubrimiento depois ampolla o se descama, el instinto es culpar a la pintura — pero la falla se decidió antes, en la superficie.
En las piezas de fundición, la mayoría de los fallos tempranos del recubrimiento remontan a tres causas: el granallado fue incompleto, la pieza volvió a oxidarse antes del imprimante, o se introdujo contaminación tras el granallado. Ninguna es visible a simple vista y todas pasan la inspección de « parece limpio ». La más engañosa es la sal soluble. Los cloruros y los sulfatos no se eliminan con el granallado — pueden incluso quedar empujados más adentro del perfil — y una vez atrapados bajo la película atraen la humedad por ósmosis, generando presión suficiente para levantar el recubrimiento en dos o tres años.
Especificar el grado de limpieza y el perfil de anclaje
La preparación de superficie para recubrimiento se gradúa según la ISO 8501-1, de Sa 1 (ligero) a Sa 2 (exhaustivo), hasta Sa 2.5 (muy exhaustivo, cerca del blanco metal) y Sa 3 (blanco metal). Para la mayoría de los sistemas industriales, incluidas las imprimaciones ricas en zinc, Sa 2.5 es el objetivo realista. Equivalente a la norma cercana al blanco metal, deja aproximadamente el 95 % de la superficie libre de contaminante visible, solo con leves sombras.
Un punto sorprende a los compradores: el grado es un juicio visual. El perfil de superficie, el nivel de polvo y el contenido de sales solubles se miden por separado, según la ISO 8503 y la ISO 8502. Una pieza puede aprobar el grado visual y aun así llevar un perfil inadecuado para el recubrimiento, o una sal que destruirá la adherencia desde adentro.
El perfil de anclaje es la textura que el recubrimiento agarra. Demasiado liso, la adherencia sufre; demasiado profundo, el recubrimiento no cubre los picos a la película seca especificada, dejando las puntas expuestas a la corrosión. Para sistemas epoxi típicos, un granallado con bolas S230 o S280 produce un perfil de unos 25 a 40 micrometros a Sa 2.5 — el rango donde la adherencia es fuerte sin sobre-granallar.
Elegir el abrasivo: bolas, granalla o mezcla
El granallado con bolas usa esferas. Peening la superficie, dejan un acabado liso con hoyuelos y son el caballo de batalla para quitar arena y cascarilla de las piezas de fundición. Su forma redonda también les da larga vida en un sistema de recuperación — a menudo 1 000 a 2 000 ciclos o más, en tamaños como S330 a S460.
La granalla de acero es angular y corta con agresividad. Genera un perfil de anclaje más rugoso y la mejor llave mecánica para la pintura, a costa de una vida más corta — típicamente 500 a 1 500 ciclos, en tamaños como G25 y G40.
Para piezas de fundición la regla es simple: use bolas cuando el trabajo es limpiar y decapar, use granalla cuando el sistema de recubrimiento exige un perfil profundo, y use una mezcla bolas-granalla cuando quiera velocidad y perfil en una sola pasada. El separador se vuelve entonces el verdadero control de calidad. Una mezcla de trabajo estable importa más que el tamaño de abrasivo declarado, porque las partículas rotas y las finas no retiradas producen un acabado desigual y suben la carga de polvo.
Una regla no se negocia: nunca use abrasivo con hierro en acero inoxidable o piezas de fundición no férreas. Las partículas de hierro incrustadas se oxidan en días y arruinan la resistencia a la corrosión del material; para esos sustratos, cambie a abrasivo mineral.
Dimensionar la máquina y prevenir fallas
El caudal es una razón simple que se dimensiona fácilmente mal. La capacidad requerida en kilogramos por hora equivale a la carga del turno dividida por las horas efectivas de granallado. El error es dimensionar sobre el promedio diario. Dimensione sobre el cuello de botella de pico — la hora en que la descoquización vuelca sus piezas más pesadas mientras un lote anterior sigue en la máquina — y agregue un margen del 15 al 20 %.
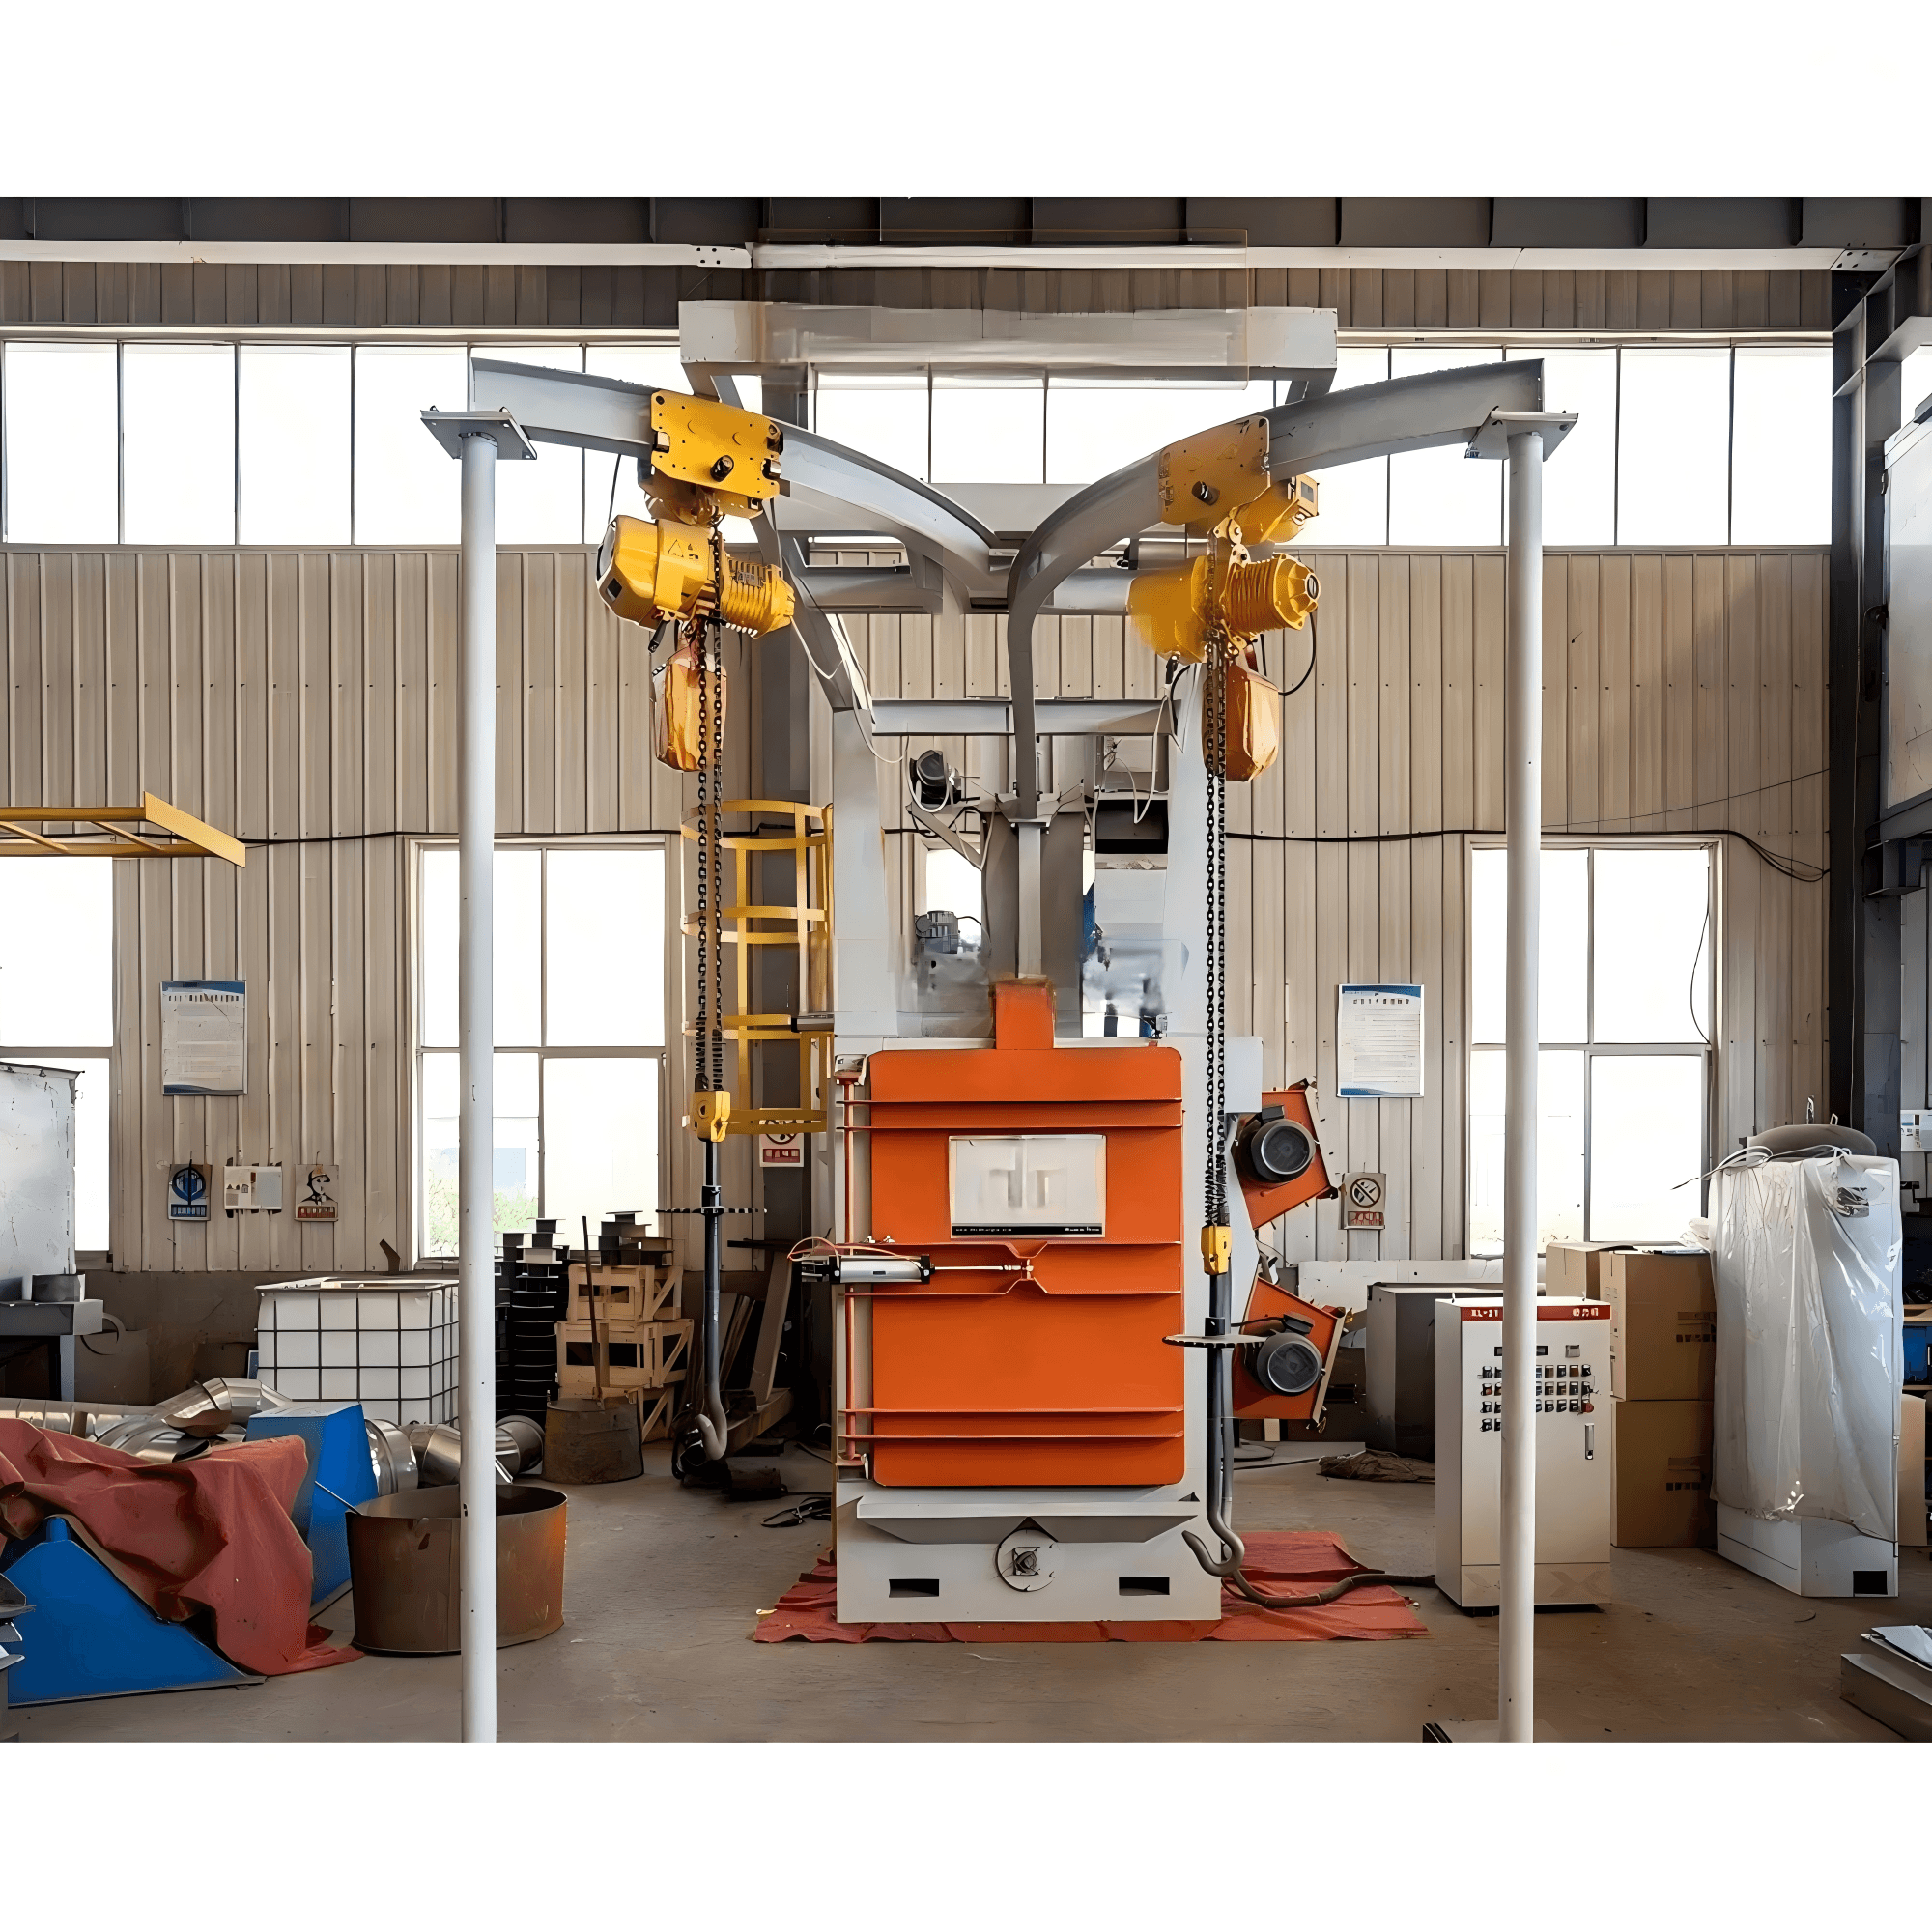
Un ejemplo de cinta volteadora lo hace concreto. Un lote de 300 kilogramos que necesita 8 minutos de granallado más 2 de carga y 2 de descarga da un ciclo de 12 minutos, unos 1 500 kilogramos por hora. Una línea de monorriel suspendido es más lenta por pieza, a menudo 6 a 10 minutos cada una, porque la pieza debe presentarse al flujo desde todos lados.
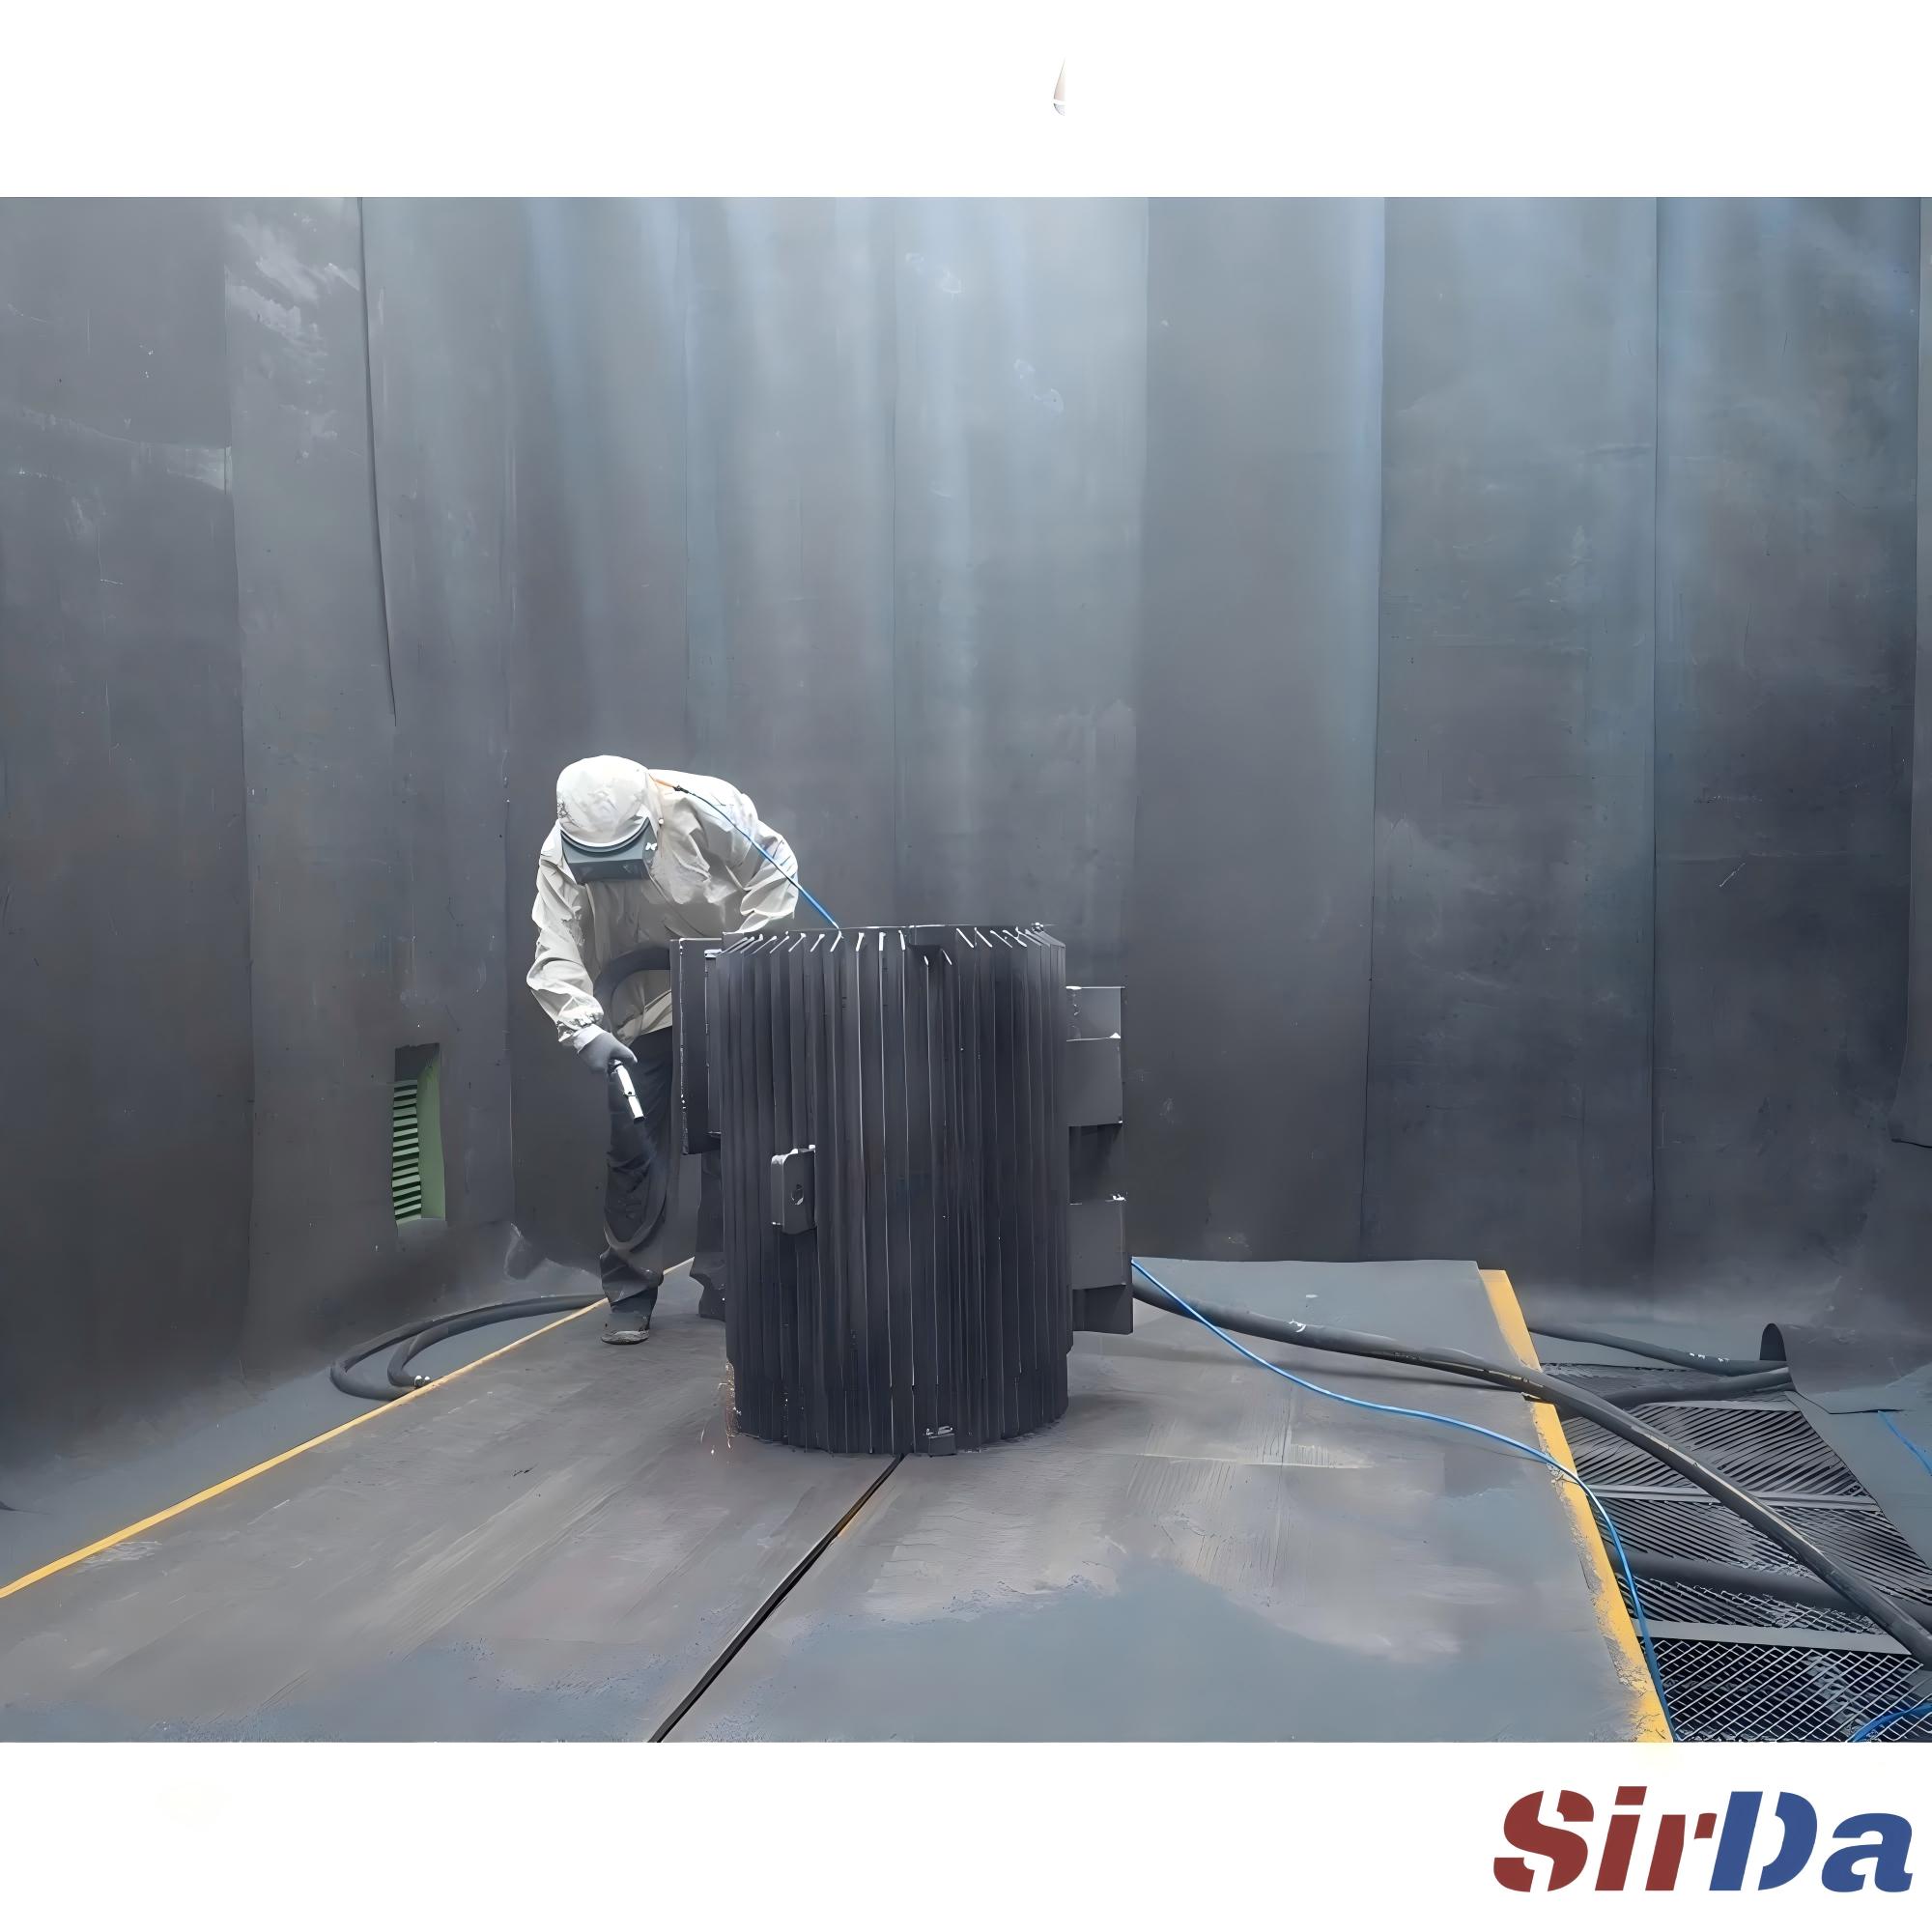
Las turbinas hacen el trabajo: típicamente 2 a 8 turbinas de 7,5 a 22 kilovatios cada una, lanzando de 150 a 300 kilogramos de medio por minuto por turbina. La posición y el ángulo de las turbinas importan más que la cantidad bruta — cuatro turbinas bien apuntadas vencen a seis mal colocadas. Las líneas modernas varían la velocidad de la turbina y el flujo de medio por lote desde el panel, así que pasar de una ménsula ligera a una carcasa pesada no requiere cambio mecánico.
El colector de polvo no es un accesorio. Dimensionado al caudal de aire, comúnmente 5 000 a 80 000 metros cúbicos por hora, con filtros de cartucho o mangas que mantienen el polvo residual bajo 20 miligramos por metro cúbico, protege a la vez la visibilidad, el cumplimiento y la recuperación del abrasivo. Cierre el ciclo en el tiempo: aplique el imprimante dentro de la ventana especificada — a menudo solo unas horas en aire húmedo o costero — mantenga la superficie al menos 3 grados Celsius por encima del punto de rocío, y trate cualquier óxido superficial antes del imprimante como una falla, no como una marca.
- Abrasivo incrustado — separación magnética o aspiración tras el granallado para evitar que las bolas se alojen en recovecos.
- Perfil demasiado profundo — baje a un tamaño menor o reduzca la velocidad de la turbina; un perfil profundo solo malgasta pintura en picos no cubiertos.
- Contaminación grasa — desengrase alcalino antes del granallado; el aceite bloquea tanto la unión mecánica como la química.
- Sales solubles — verifique con el método de parche Bresle (ISO 8502-6/9) y lave hasta el umbral antes del imprimante.
- Óxido superficial — aplique el imprimante dentro de la ventana, o use una película inhibidora de corrosión volátil para el transporte.
- Negligencia del separador — una mezcla de trabajo contaminada es la causa silenciosa de un acabado desigual entre turnos.
La adherencia del recubrimiento en pieza de fundición se gana o se pierde en el granallado, no en el imprimante. Especifique el grado, controle el perfil, elija el abrasivo para el sustrato y respeté el tiempo — el resto lo hace fácil la pintura. Al adaptar una máquina a su mezcla de fundición, parta de la geometría de la pieza y de la hora de pico, no de un número de caballos en una ficha.