
Leer un perfil de superficie: Ra, Sa y lo que no dicen
Una especificación de granallado suele llevar dos números, y el error habitual es creer que describen lo mismo. Los grados Sa indican la limpieza del acero, mientras que Ra, Rz y Rmax indican su rugosidad. Aquí verá qué mide cada parámetro, qué instrumento le corresponde y cómo la presión de boquilla, la elección del abrasivo y la distancia de proyección deciden el perfil final.
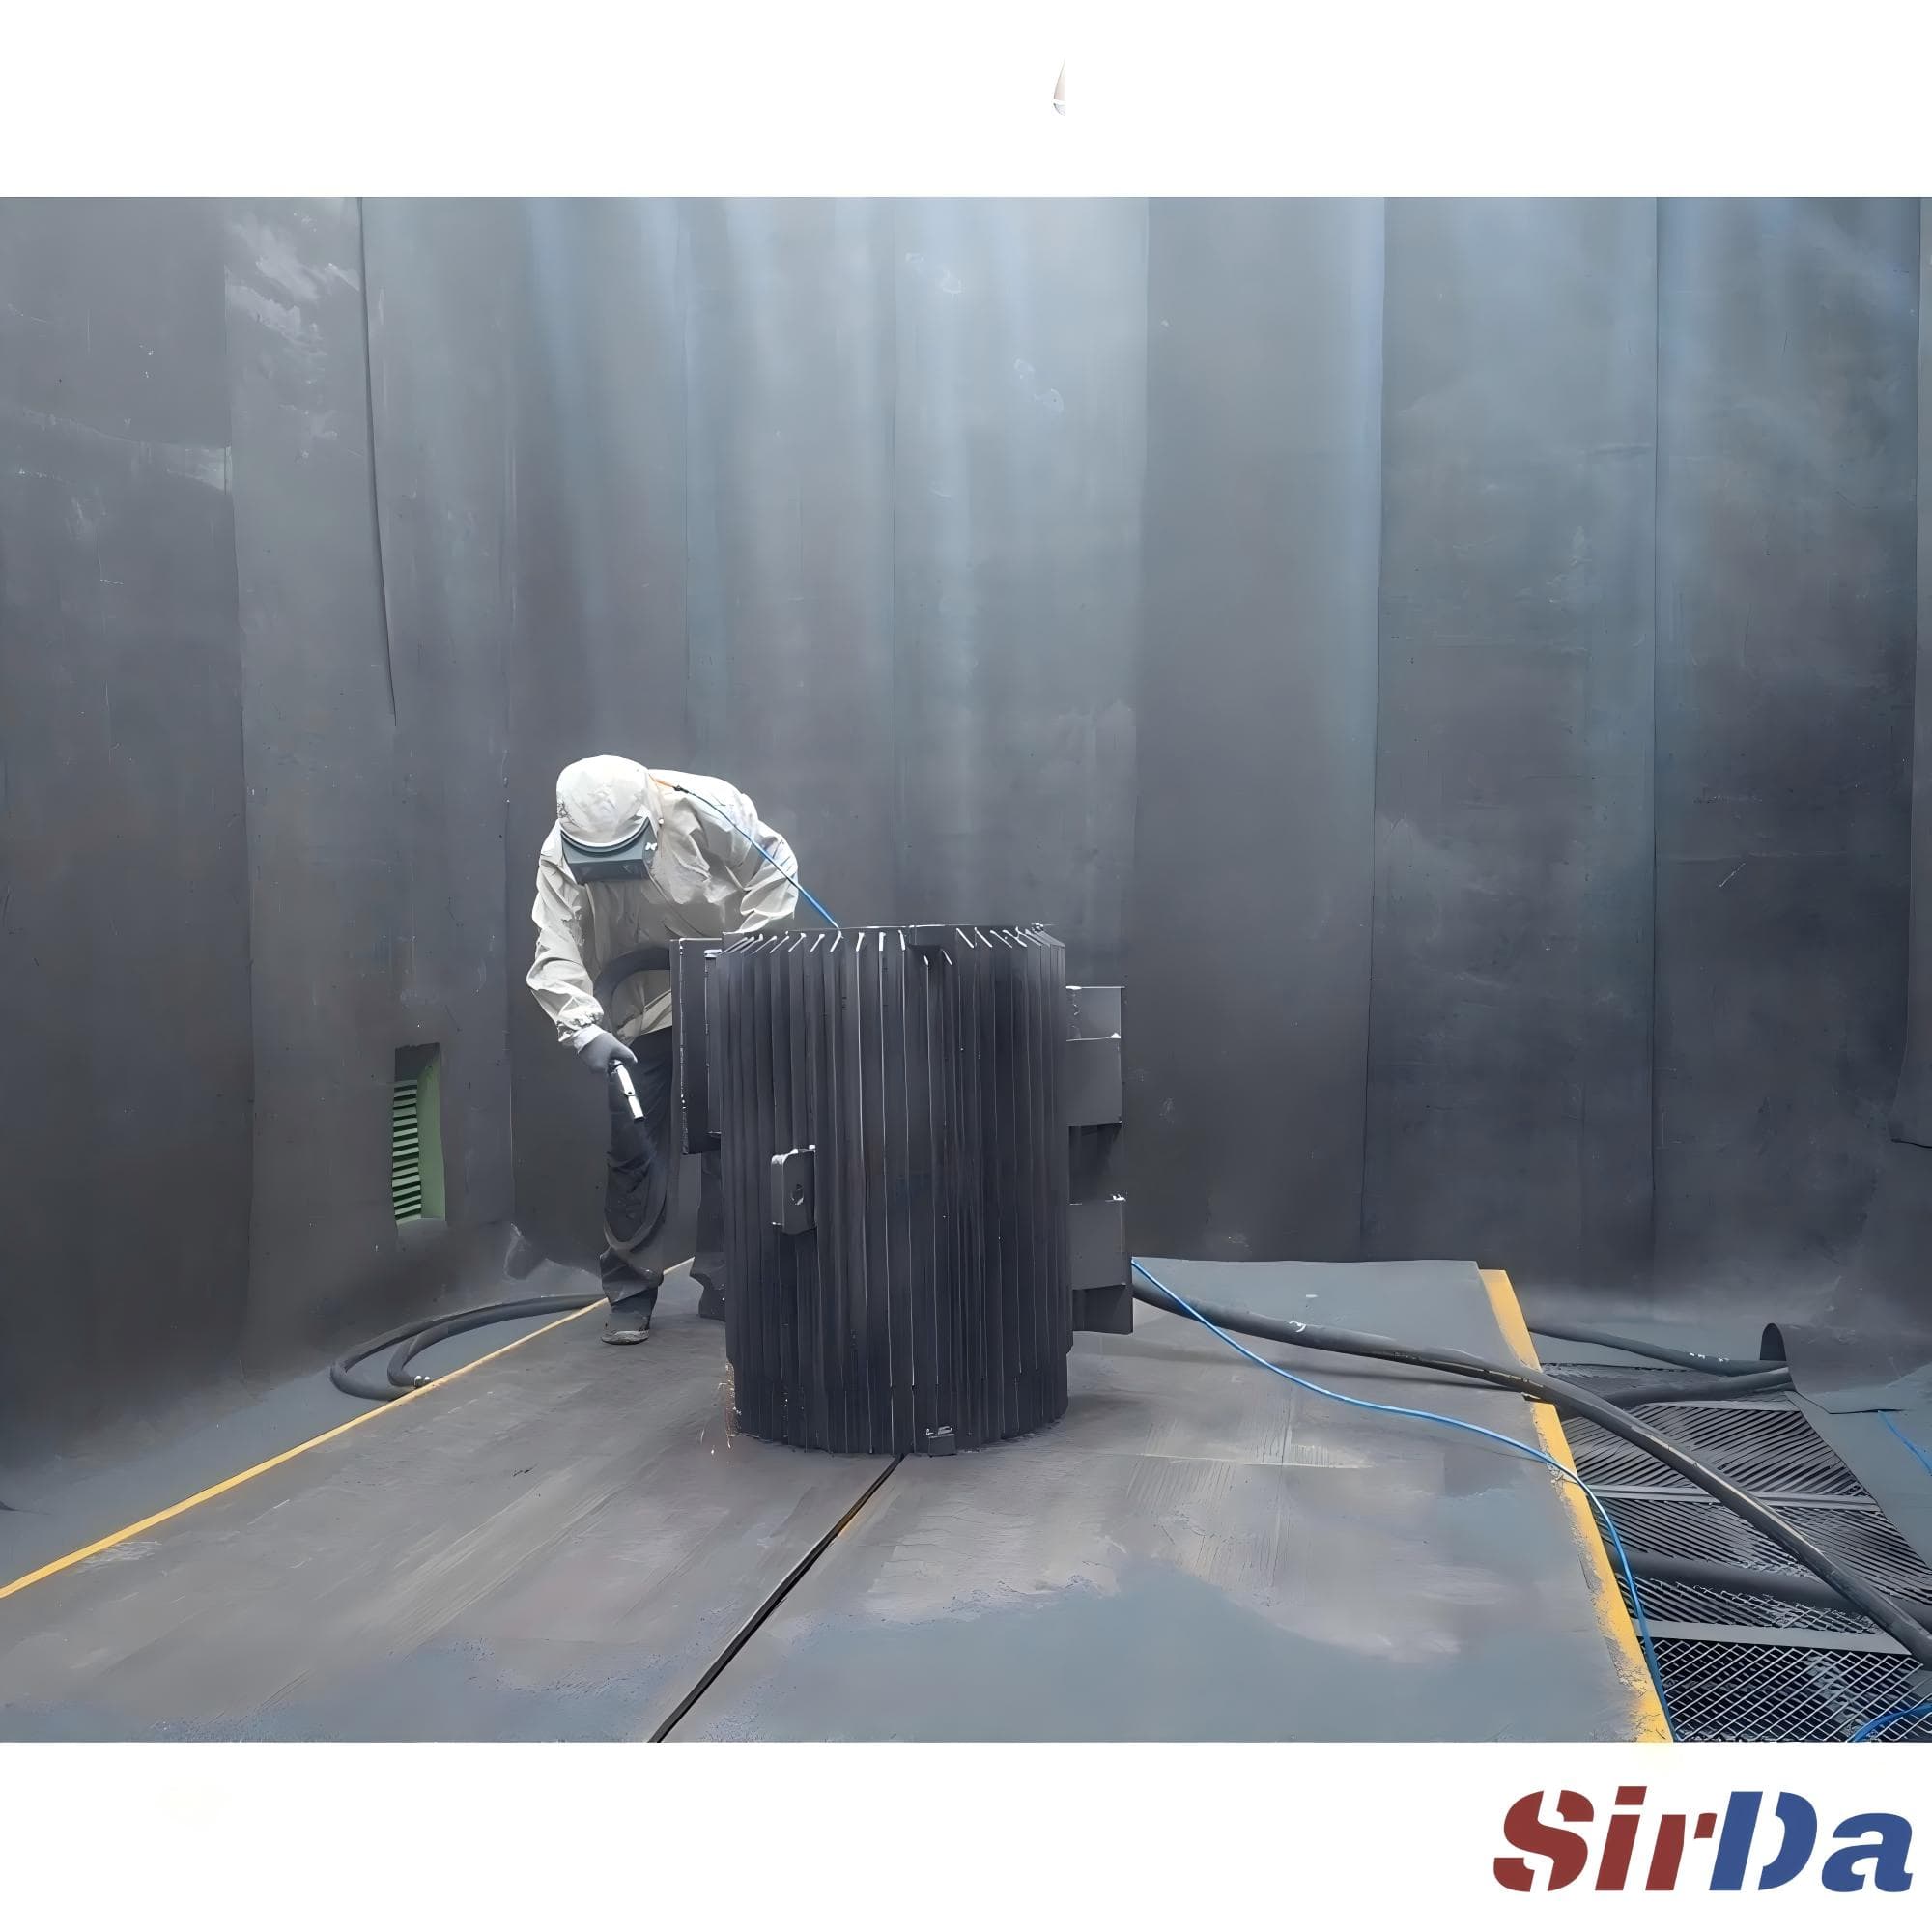
Dos números, dos cosas distintas
Una especificación de granallado suele llevar dos números, y el error de lectura más habitual es suponer que ambos describen lo mismo. El primero es un grado de limpieza según la ISO 8501-1: Sa1, Sa2, Sa2½ o Sa3. El segundo es un valor de rugosidad, expresado en micras o mils. Sa2½ significa que tras la limpieza pueden quedar sombras ligeras y manchas sobre no más del 5 % de la superficie. No dice absolutamente nada sobre la textura. Los equivalentes norteamericanos van en paralelo: SSPC-SP 10 / NACE No 2 para Sa2½, SP 6 / No 3 para Sa2, SP 5 / No 1 para Sa3.
La misma superficie puede estar limpia según Sa2½ con un perfil de 30 micras o con un perfil de 90 micras, y ambas fotografías pasan la norma. Por eso exactamente una especificación de pintura empareja los dos números: un grado de limpieza más una banda de perfil, habitualmente 40–70 o 50–75 micras, tomada de la ficha técnica del recubrimiento. Si al granallador solo se le da el grado, ha definido una limpieza, no una preparación. Si al pintor solo se le da el perfil, no le ha dicho nada de lo que sigue en el acero.
Ambos importan por el anclaje mecánico. El recubrimiento fluye dentro de los valles y cura sobre los picos, y es ese anclaje, no el brillo del acero, lo que soporta la carga en servicio.
Qué mide realmente el valor de rugosidad
El valor de rugosidad es donde la confusión se agrava, porque varios parámetros se usan de forma indistinta. Ra es la media aritmética de todas las desviaciones del perfil respecto a la línea media, definida en ISO 4287. Rz es la media de las alturas máximas entre pico y valle sobre cinco longitudes de muestreo consecutivas, definida en ISO 8503, y es el que realmente usan las especificaciones de recubrimiento y las tablas de selección de abrasivo. Rmax es el punto más alto entre pico y valle de la longitud de evaluación, y cuenta cuando el recubrimiento es lo bastante fino para que los picos más altos lo atraviesen.
Las tres magnitudes no evolucionan igual. En acero granallado, Ra suele valer entre una quinta y una séptima parte de Rz, de modo que un perfil Rz de 60 micras puede leerse como Ra 8 a 12. Si especifica Ra 10 y luego mide Rz con cinta adhesiva, concluirá que la superficie está mal cuando no lo está. Una tercera trampa son las unidades: los documentos norteamericanos expresan el perfil en mils, y un mil equivale a 25,4 micras, de modo que «de 2 a 3 mils» es en realidad una banda de 51 a 76 micras. Las tablas de abrasivo y perfil también dan por supuesto 90–100 psi en la boquilla y ofrecen una profundidad media, no un mínimo ni un máximo garantizado.
Después está el instrumento. La cinta de réplica medida con un micrómetro de resorte, según ASTM D4417 Method C, es el método de campo de referencia: la cinta estándar lee del orden de 20–64 micras y la extra gruesa 38–115, con una precisión del orden de ±2,5 micras y una repetibilidad entre operadores de ±5 micras cuando la técnica es correcta. Un perfilómetro de estilete ofrece directamente Ra, Rz y Rmax, y sus valores no son intercambiables con una lectura de cinta, porque son parámetros distintos. Los patrones comparadores de ISO 8503-1, con una serie G para abrasivos angulares y una serie S para perdigones, sirven para una revisión rápida pero devuelven una categoría, no una cifra.
Qué omite una especificación de granallado
- Limpieza y perfil son dos requisitos distintos. Indique ambos, y diga a qué superficie se aplican. Un grado Sa2½ en las caras visibles no dice nada del interior de una pieza de fundición ni de la cara inferior de una brida.
- La relación entre el perfil y el espesor de película. El perfil debería representar aproximadamente una cuarta parte o un tercio del espesor seco total, y nunca más que la primera capa. Un sistema de alto espesor de 200 micras tolera sin problema 75 micras; un imprimador fino de 75 micras sobre un perfil de 100 micras está pidiendo que los picos la atraviesen y aparezcan picaduras de óxido.
- Qué parámetro y qué instrumento. Nombre Ra, Rz o Rmax, indique el método (ASTM D4417 Method C, ISO 8503-5) y diga cuántas lecturas se exigen y en cuántos puntos.
- El abrasivo y la ventana de proceso. Tipo, calibre y dureza del medio, presión de boquilla, geometría de la boquilla, distancia de proyección y ángulo de impacto fijan el resultado. Granallar más tiempo con un medio fino produce una superficie más limpia, no más rugosa: seguir hasta que «parezca bien» nunca alcanza un perfil más profundo.
- El tiempo de espera antes de pintar. Una superficie recién granallada se oxida rápido. Aplique dentro de una ventana definida o proteja la pieza, porque el herrumbre superficial es difícil de retirar y el recubrimiento no fue diseñado para apoyarse sobre él.
- Contaminación y sales solubles. Aceite, grasa y sales no se eliminan con granallado. Una limpieza con disolvente o con álcali, SSPC-SP 1, debe preceder al contacto del abrasivo con el acero.
- La tolerancia de variación. Una lectura no describe una superficie. Tome tres lecturas en tres puntos e informe del rango además de la media, porque una dispersión amplia casi siempre señala un fallo de proceso y no mala suerte.
dónde falla de verdad el perfil
El perfil lo fijan el abrasivo y las condiciones de impacto, y la máquina importa más que el entusiasmo del operario. El calibre del medio fija la escala: los abrasivos angulares tallan un patrón de picos y valles afilado e irregular, mientras que los perdigones esféricos martillean un patrón redondeado y hundido, con un anclaje mecánico bastante menor. La dureza y la densidad determinan qué parte de la energía de impacto sobrevive al trayecto. Una boquilla venturi desarrolla un perfil más profundo que una de tubo recto del mismo diámetro, y cien pies de manguera con una boquilla gastada pueden costar alrededor de 20 psi en la salida. Acercar la proyección y golpear en perpendicular a la superficie profundiza el perfil; alejarse o trabajar en ángulo lo aplana. La regla práctica de la documentación SSPC es emplear el abrasivo más pequeño que haga el trabajo, y hacer ensayos antes de modificar cualquiera de esos parámetros.
Los modos de fallo son previsibles, y cada uno tiene su remedio. Un perfil demasiado flojo deja al recubrimiento sin agarre: espere levantamientos de borde, ampollas y delaminación precoz, y el remedio es un abrasivo más grueso o más duro, no más tiempo de permanencia. Un perfil demasiado profundo deja los picos por encima de una película fina, de modo que la corrosión arranca primero en los puntos altos y el consumo de pintura aumenta, y un perfil de 4 a 5 mils puede incrementarlo alrededor de un cuarto. La incrustación de medio se manifiesta en picaduras contaminadas que ningún recubrimiento puede cubrir, normalmente por haber lanzado abrasivos angulares a 90 grados contra un sustrato blando. Las bandas y las zonas sin tratar provienen de un solapamiento insuficiente y de una velocidad de avance irregular, no del abrasivo. El herrumbre superficial entre el granallado y la pintura es un fallo de planificación, no de granallado. Una boquilla gastada en forma de huevo o una caída de presión en una manguera larga reduce a la mitad y en silencio la energía de impacto, y por eso un manómetro en el extremo de la manguera tiene su sitio en cualquier máquina que deba mantener un perfil.
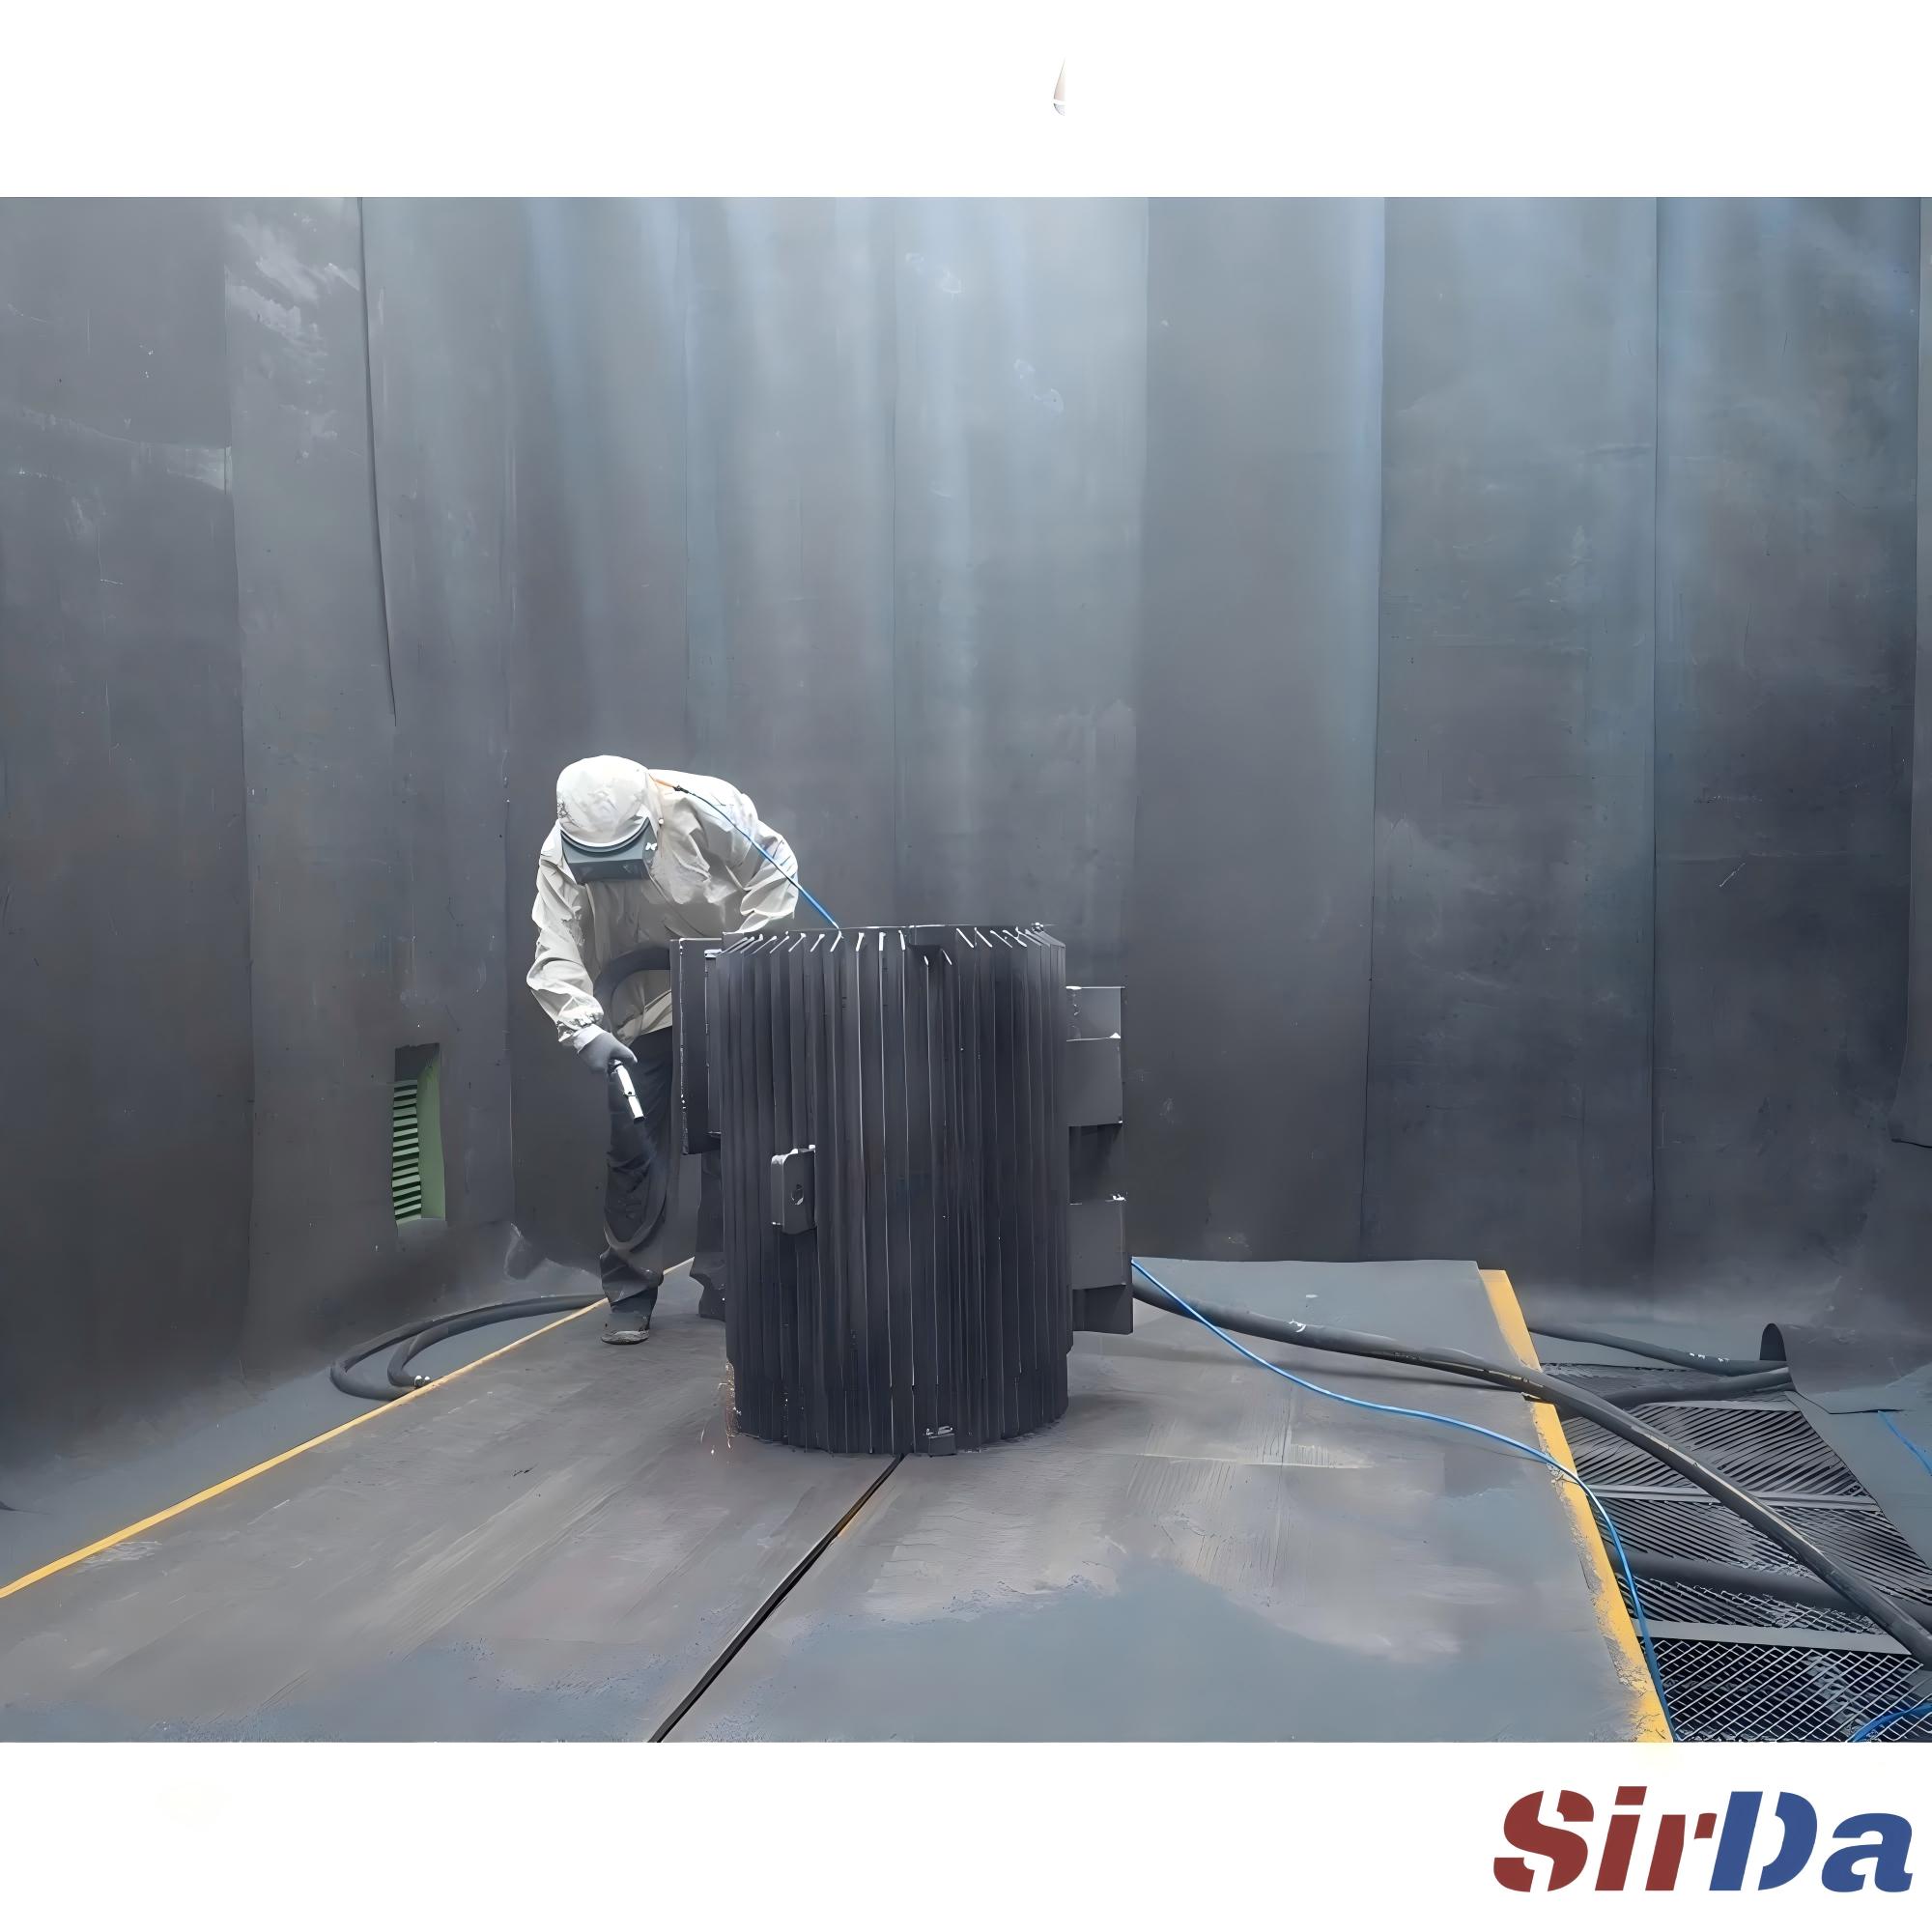
Conviértalo en rutina: compruebe el perfil en la primera pieza, en cada cambio de abrasivo y después de cualquier cambio de boquilla o de presión, y registre el rango además de la media. Si está especificando una máquina en lugar de operarla, pregunte cómo mantiene constante la presión de boquilla, cómo se dosifica el medio y cómo se presenta la pieza al chorro, porque un perfil que no se repite de un lote a otro no es una especificación sino una coincidencia.