
Eliminar las salpicaduras de soldadura sin parar la producción
Las salpicaduras de soldadura interfieren con los ensayos no destructivos, estropean la adherencia de los recubrimientos y alteran la soldadura siguiente. Repasamos el coste real de la limpieza manual, el cálculo del tiempo de ciclo de una estación de granallado en línea frente al takt, y los fallos que vuelven a parar la línea.
Por qué la limpieza de salpicaduras de soldadura detiene una y otra vez su línea
Las salpicaduras de soldadura son el defecto que un taller de caldería produce y limpia con mayor frecuencia: pequeñas gotas de metal fundido expulsadas del charco de fusión que caen sobre la pieza, los utillajes y el suelo alrededor de la unión. No es un defecto estructural, pero sí funcional: interfiere con los ensayos no destructivos, con la adherencia de los recubrimientos, con la protección contra la corrosión y con la siguiente soldadura que se deposita en la misma unión. Los códigos ya lo dicen. ASME B31.3 y AWS D1.1 exigen eliminar las salpicaduras cuando interfieren con los END o con las condiciones de servicio, los recubrimientos de tubería como FBE y 3LPE exigen una superficie libre de salpicaduras para adherir bien, y el acero inoxidable en servicio corrosivo trata las perlas de salpicadura como puntos de inicio de corrosión en fisuras.
Lo que sorprende a la mayoría de talleres es la adherencia. Las salpicaduras no se quedan simplemente encima de la chapa: se unen metalúrgicamente al metal base mediante el ciclo de calentamiento y enfriamiento, y la unión es más fuerte allí donde la gota cayó sobre acero sin preparar y oxidado. A partir de cierto punto ningún método mecánico las separa sin llevarse el metal base consigo. Por eso la prevención siempre sale más barata que la limpieza.
Lo que cuesta realmente la limpieza manual
La mayoría de talleres retiran las salpicaduras con herramientas que ya están en el taller, y cada una tiene un límite medido:
- Amoladora angular con disco de desbaste o disco de láminas - rápida, omnipresente y útil para la preparación local, pero no produce un acabado comparable al granallado. En una comparación independiente realizada en un astillero (Dankiw y Fosdike, 2018), una amoladora de grano 36 y un disco de láminas de grano 40 midieron entre 30 y 40 µm en los mismos aceros que daban entre 50 y 80 µm con una herramienta de cepillos flexibles, y la amoladora deja surcos direccionales que pueden comprometer la adherencia del recubrimiento sobre los capping de soldadura y los bordes.
- Pistola de púas - citada entre los medios de impacto en SSPC-SP 11 y eficaz contra salpicaduras pesadas, calamina suelta y esquinas, incluida la geometría a la que no llega una herramienta rotativa. Donde las púas alcanzan realmente la pieza puede haber perfil, pero SSPC-SP 11 exige metal desnudo con al menos 25 µm (1 mil) de perfil verificado, y en la práctica ese perfil es irregular, normalmente entre 30 y 60 µm.
- Cepillo de alambre - la respuesta correcta para salpicaduras ligeras o moderadas y la equivocada para todo lo demás. Un cepillo bruñe en lugar de crear perfil, y el cepillo de acero usado en una soldadura de acero contaminará el inoxidable si luego toca esa pieza.
- Decapado químico - retira el recubrimiento, no las salpicaduras, y no crea perfil de anclaje alguno. Sigue haciendo falta una etapa mecánica o de granallado antes de pintar.
El coste real no es la herramienta sino el ritmo. Cada una de estas operaciones es secuencial, depende del operario y se realiza fuera del flujo de producción, y en una línea que fabrica piezas a presión o depósitos, el puesto de limpieza se convierte sin ruido en el límite de lo que puede expedir todo el taller.
Llevar la eliminación dentro del flujo
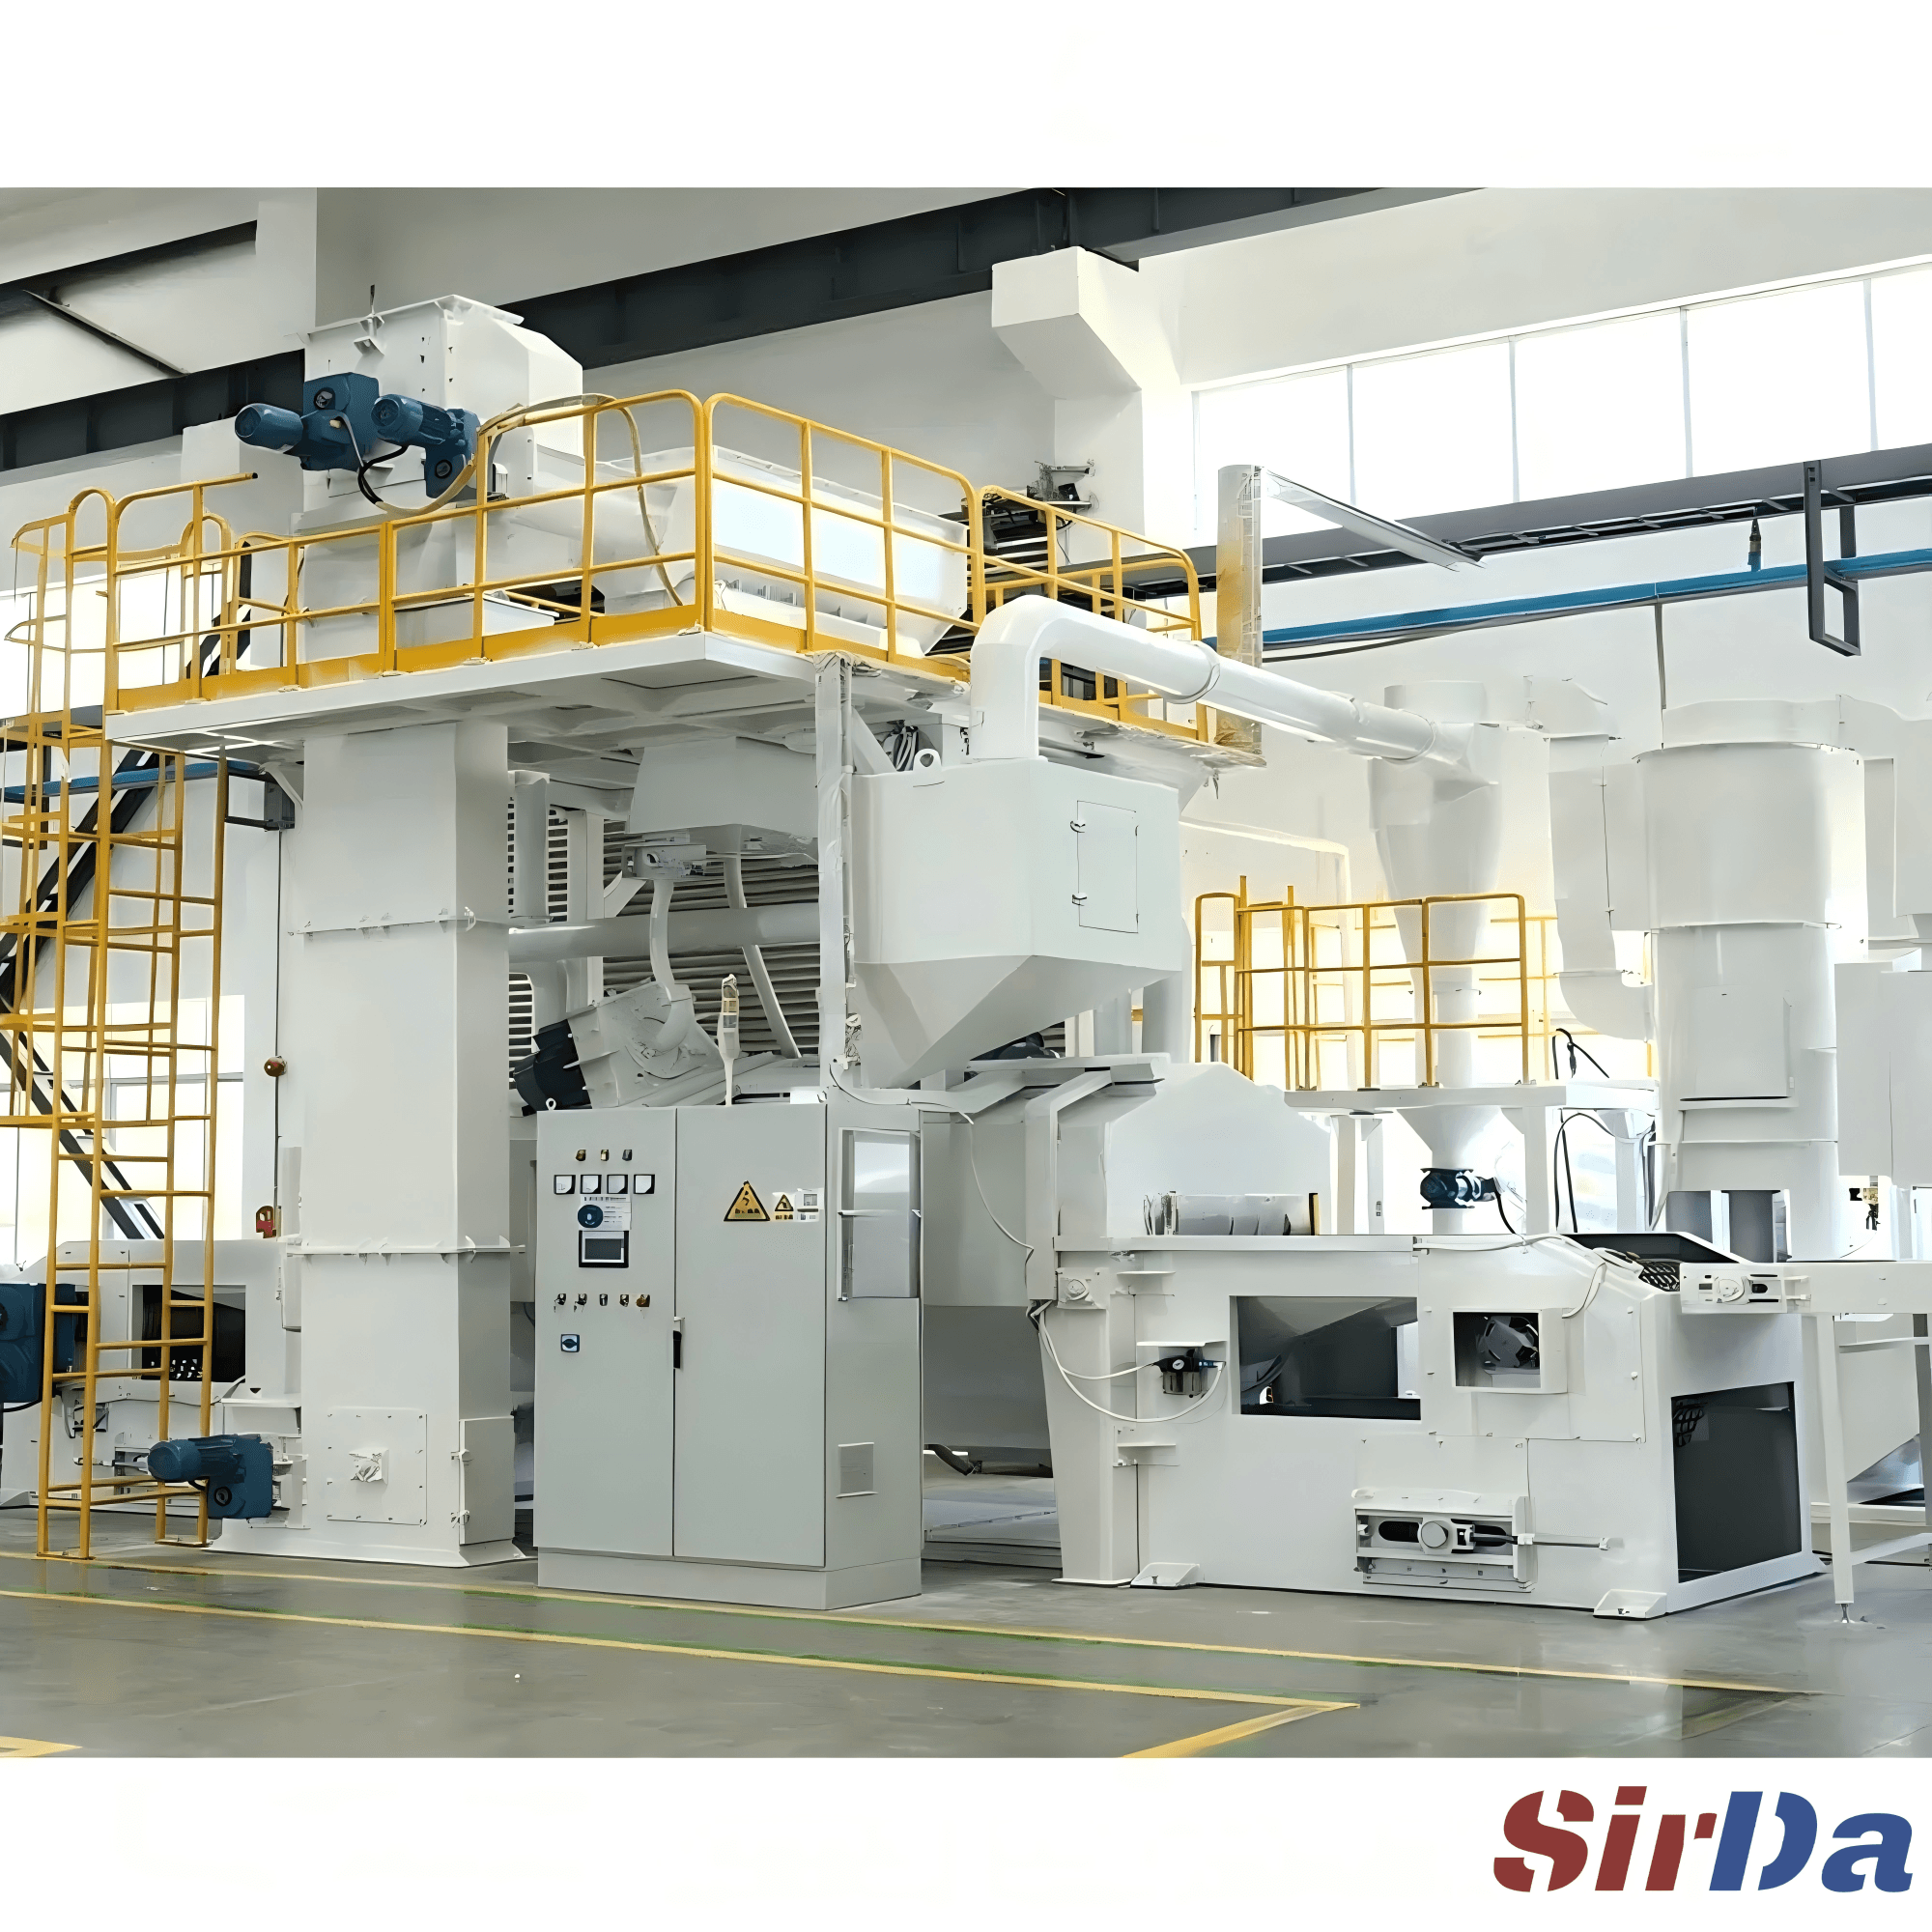
La alternativa es colocar la máquina de granallado en la línea, de forma que las salpicaduras se desprendan mientras la pieza avanza en lugar de después de haberla parado. La aritmética empieza por el tiempo de ciclo, que es una longitud dividida por una velocidad: la longitud útil de la cámara de granallado dividida por la velocidad de la cinta transportadora. En la práctica ese valor siempre se corrige al alza por el espaciado entre piezas, su tamaño, la intensidad de limpieza exigida y un factor de rendimiento de la máquina, y después se multiplica por un factor de seguridad.
Ese tiempo de ciclo corregido tiene que caber dentro del tiempo de cadencia de la línea, que es el tiempo de producción disponible dividido por la demanda del cliente. Si se cicla más despacio que la cadencia, las piezas se acumulan delante del puesto y ese puesto se convierte en el nuevo cuello de botella; si se cicla mucho más rápido, se ha pagado una capacidad que la línea no va a usar. El puesto de granallado debe ir algo más rápido que la celda de soldadura que lo alimenta, con un buffer allí donde la diferencia entre dos puestos sea demasiado grande para que uno solo la absorba.
Los valores habituales de taller para el enfoque en dos etapas son un punto de partida y no una especificación. Una pasada gruesa con granalla de 3 a 4 mm y dureza HRC 45-50 conviene para solduras de chapa gruesa, mientras que granalla de 1,5 a 2 mm a HRC 35-40 conviene para piezas finas o de precisión. La turbina gira entre 1500 y 2000 rpm en el grueso y entre 1000 y 1500 rpm en el acabado, la cinta avanza entre 0,5 y 1 m/min en el grueso y entre 1 y 2 m/min en el acabado, la incidencia se sitúa entre 45 y 60 grados respecto a la pieza, con una o dos pasadas en solduras sencillas y dos o tres en solduras complejas. El abrasivo sale de la turbina a 60-80 m/s y pierde alrededor del 10 % de su energía cinética por metro recorrido, por lo que la pieza se sitúa entre 0,7 y 1,5 m del eje de la turbina. La ventaja es que la velocidad de la cinta pasa a ser un parámetro ajustable en continuo y no un ajuste congelado en el arranque, de modo que el tiempo de residencia puede seguir la severidad de las salpicaduras.
Abrasivos, extracción de polvo y modos de fallo que vuelven a parar la línea
La elección del abrasivo es donde fallan muchos programas de granallado en línea. El granate angulado corta las salpicaduras; la granalla esférica las peina y las alisa. Una salpicadura ya enfriada y solidificada es un depósito duro y denso que la granalla esférica recorre sin morder, mientras que el granate angulado la arranca. En trabajo con inoxidable, use abrasivo de inoxidable o un abrasivo no contaminante, porque una turbina de acero deja hierro libre en la superficie que después se oxidará.
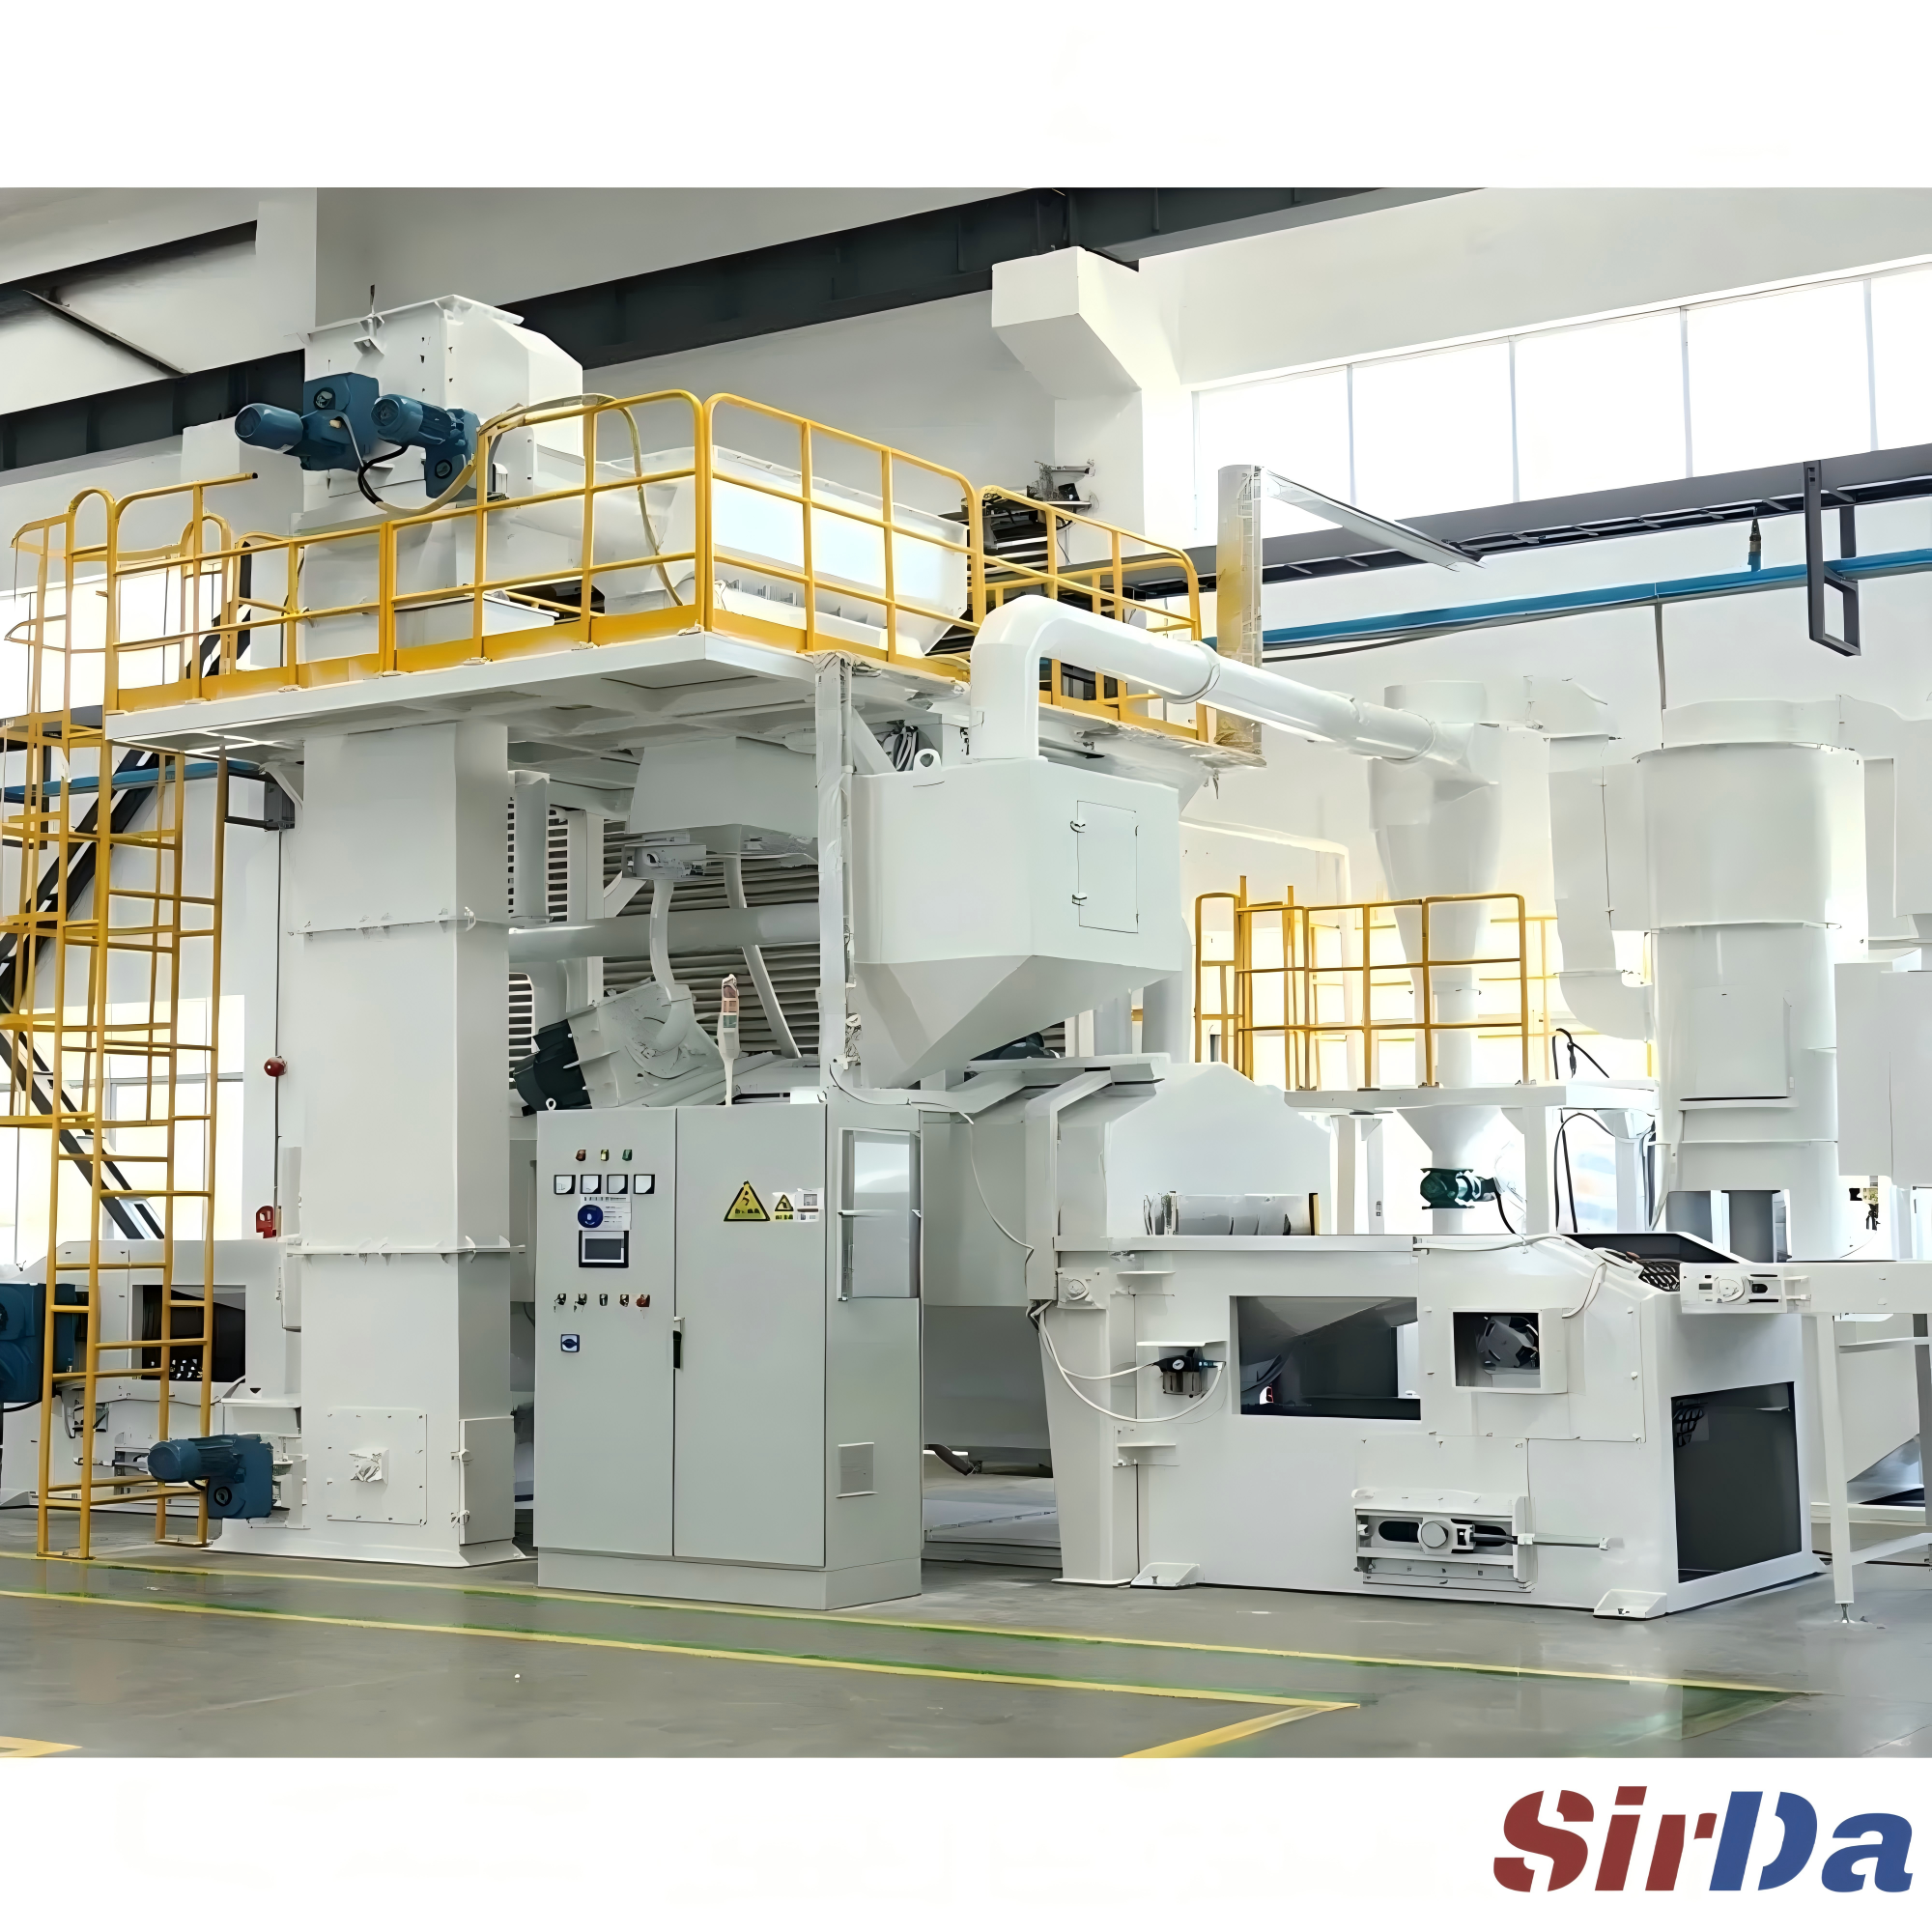
La extracción de polvo de una cabina de granallado no se dimensiona como una ventilación general. Un entorno de granallado exige una relación aire-superficie filtrante de 2,5:1 o menor: una relación mayor consume los cartuchos antes de tiempo, y una menor simplemente significa que la máquina está sobredimensionada. Los cartículos montados en vertical duran alrededor de un 30 % más que los horizontales, porque el polvo cae en lugar de cascarse sobre el cartucho de debajo. La entrada de aire por abajo evita que el abrasivo golpee directamente el medio filtrante, la presión de limpieza por pulsos suele situarse entre 0,4 y 0,6 MPa, y un manómetro de pérdida de carga a la entrada y a la salida del módulo de filtros es la primera advertencia de que algo va mal.
Mantenga separados el separador y el colector de polvo. El separador gestiona el abrasivo recuperable y separa los finos del flujo de recuperación, mientras que el colector gestiona las partículas en suspensión arrastradas por la extracción. OSHA es explícito: cuando el abrasivo se recicla, la ventilación de extracción no debe considerarse el medio para eliminar los finos del abrasivo gastado.
Estos modos de fallo que se repiten merecen estar escritos en la pared:
- Salpicaduras ya unidas al metal base - ningún abrasivo las separará sin llevarse el metal base consigo.
- Antisalpicaduras aplicado sobre la cara de la preparación - el silicona o el aceite contamina la soldadura y provoca porosidad. Aplíquelo solo sobre el metal base alrededor de la unión, nunca sobre la unión.
- Boquilla de gas taponada por salpicaduras - altera el flujo de gas protector, lo que genera más salpicaduras, que se acumulan más deprisa. Limpie la boquilla cada pocas pasadas.
- Protección con 100 % CO2 - el nivel de salpicaduras es alto por naturaleza. Una mezcla de argón 80/20 o 90/10 lo reduce de forma notable.
- Tensión y velocidad de alimentación del hilo descompensadas - un avance de hilo demasiado alto para la tensión, o una tensión demasiado alta para el avance, provocan salpicaduras. Un problema de ajuste no es una avería de máquina.
- Abrasivo demasiado fino para el depósito - la granalla fina alisa donde debería cortar, la perla se queda y el tiempo de ciclo se alarga para compensarlo.
Ninguno de estos parámetros se resuelve desde una mesa de oficina. Hay que fijarlos contra sus propias soldaduras, y por eso una prueba de tiempo de ciclo sobre piezas reales es la única forma honesta de dimensionar la máquina. SIRDA Machinery construye máquinas de cinta de rodillos, de cinta de malla y cabinas a medida en torno a las piezas y a la cadencia que usted realmente tiene.