
Qué hace el granallado con la vida en fatiga
La proyección por perdigones es un proceso de deformación en frío: los impactos sucesivos de perdigones esféricos dejan en la superficie una capa de tensión residual compresiva, y esa capa es la que retrasa el inicio de las grietas de fatiga. Este artículo trata los dos números que definen un proceso de proyección, la intensidad de Almen y la cobertura, explica por qué proyectar más no siempre es mejor, repasa los fallos de medio y las contaminaciones que paralizan una célula de producción, y muestra cómo la cadena de separación de medios, la aspiración de polvo y el tiempo de exposición se traducen en un tiempo de ciclo que una línea continua puede sostener.
Qué hace realmente el granallado por proyección
El granallado por proyección no es un proceso de limpieza, y confundirlo con el decapado por abrasiveo es la razón más habitual de que una pieza endurecida siga fallando en servicio. El decapado corta: una partícula angular arranca la cascarilla y deja una superficie rugosa pero limpia. El impacto de proyección hace algo distinto. Una pequeña perdigón esférico deforma plástico un volumen poco profundo de metal, estirando la capa superficial lateralmente. Esa capa estirada está contenida por el material elástico que hay debajo, así que cuando la perdigón se retira, el material circundante la comprime y la deja en compresión.
Repite esos impactos y las marcas individuales se fusionan en una capa continua de tensión residual compresiva, de unos 0,1 a 0,5 mm de profundidad según el tamaño de la perdigón, la intensidad y la dureza del material base. El valor máximo de compresión suele situarse algo por debajo de la superficie exterior y no en ella, equilibrado por una tensión de tracción de menor amplitud en el interior. No se retira metal, y la superficie acaba más lisa que la de una pieza decapada, alrededor de Ra 3,2 a 12,5 µm.
El mismo impacto hace además dos cosas más. Endurece por deformación la capa, elevando la dureza superficial entre un 10 y un 30 por ciento en la mayoría de los metales, y en un acero carburado puede transformar la austenita residual de la superficie en martensita, lo que añade entre 0,5 y 2 HRC. La tensión residual es lo que hace el trabajo frente a la fatiga.
Cómo se traduce eso en vida a fatiga
Una grieta de fatiga casi siempre nace en una superficie libre, donde la tensión cíclica de tracción es más alta y el material está menos restringido. La tensión residual compresiva actúa exactamente en contra. En un diagrama de Goodman el punto de trabajo se desplaza hacia el lado compresivo y la tensión alternada admisible aumenta.
Las cifras publicadas son lo bastante grandes como para planificar con ellas. Un muelle de compresión de acero al carbono EN 10270-1 DH, trabajando entre tensiones corregidas de 104 y 727 MPa, correría riesgo de rotura por fatiga poco después de 100 000 ciclos; previa proyección, su vida prevista supera los 10 millones de ciclos. Un estudio del SAE Fatigue Design and Evaluation Committee informó de soldaduras sin tratar que fallaban a los 250 000 ciclos frente a soldaduras proyectadas que superaban los 2,5 millones. En engranajes carburados y templados, la proyección intensiva haelevado el límite de fatiga a flexión en más de un 30 por ciento, y en algunos casos entre un 50 y un 100 por ciento.
Lo que decide si obtienes ese beneficio no es un único ajuste, y ahí es donde la producción industrial se equivoca con más frecuencia. Investigaciones sobre el acero AISI 4140 bajo flexión rotatoria mostraron que la vida a fatiga subía de forma no monótona con la cobertura. A 37 MPa el mejor resultado apareció al 1000 por ciento de cobertura, con un incremento del 797 por ciento, mientras que a 44 MPa el óptimo bajaba al 400 por ciento. Al 1500 por ciento, la vida caía un 33 por ciento respecto al caso del 1000 por ciento. La rugosidad pasó de Ra 0,20 a 6,15 µm y la dureza de 199 a 343 HV al ir la cobertura de 100 a 1500 por ciento, y la tensión residual alcanzó su máximo de -294 MPa con 100 por ciento de cobertura pero llegó a -503 MPa al 1500 por ciento, a costa de una redistribución de tensiones y de excursiones de tracción cerca de la superficie. Más proyección dio más compresión y menos vida. La capa compresiva también se relaja con el tiempo a temperatura de servicio elevada, de modo que el beneficio está mejor caracterizado para piezas que permanecen muy por debajo del rango de fluencia.
Intensidad y cobertura: los dos números del plano
Un proceso de proyección se especifica con dos parámetros independientes, y confundirlos es como un taller acaba con una superficie que parece correcta y se comporta mal.
La intensidad se mide en probetas de Almen: coupons planos de acero de muelle laminado en frío SAE 1070, de 44 a 50 HRC, en tres tipos que difieren en grosor, A de 1,29 mm, N de 0,79 mm y C de 2,39 mm. La probeta se sujeta, se proyecta por una cara, se libera y el arco que adopta se lee con un comparador. Las lecturas se escriben como altura de arco y tipo de probeta, 0,012A significando 0,012 pulgadas en una probeta A, y una unidad en una probeta C equivale aproximadamente a 3,5 unidades en una probeta A. Formalmente, la intensidad es la altura de arco en el punto de saturación, definido por SAE J443 como el tiempo de exposición a partir del cual duplicar el tiempo no añade más del 10 por ciento a la altura de arco.
La cobertura es la porción de la superficie objetivo realmente golpeada. No es una medida de la intensidad, y no crece de forma lineal con el tiempo de exposición: los últimos puntos porcentuales de superficie desnuda llevan un tiempo desproporcionado, y por eso la cobertura se trata como exponencial. Por convenio, un 98 por ciento de cobertura medida se considera cobertura total, y una especificación que pida 200 por ciento significa el doble del tiempo de exposición de la condición de cobertura total, dejando margen frente a zonas sin tratar. La verificación utiliza un trazador fluorescente aplicado antes de proyectar e inspeccionado después con luz UV, donde las zonas golpeadas aparecen marcadas.
Ambos parámetros deben especificarse juntos. Las intensidades habituales se sitúan entre 0,008 y 0,014A para muelles helicoidales y de válvula de automoción, y entre 0,012 y 0,020A para hojas de muelle de camiones y remolques. Los fabricantes de máquinas cifran la misma magnitud en altura de arco métrica, con 0,38 a 0,50 mmA habitual en el tratamiento de dentados de engranajes cónicos, y el 200 por ciento de cobertura corriendo de 45 a 60 segundos por serie. Cuando el criterio de aceptación es la tensión residual y no la altura de arco, las especificaciones publicadas apuntan a -500 MPa a 0,02 mm por debajo del fondo de diente y a -950 MPa entre 0,02 y 0,06 mm por debajo.
Dónde falla la proyección y qué tiene que resolver la máquina
- Sobreexposición - llevar la cobertura más allá de la ventana cualificada aumenta la rugosidad, nuclea microfisuras superficiales y puede costar vida a fatiga, incluso mientras la tensión compresiva medida siga subiendo.
- Proyección insuficiente - la cobertura incompleta deja un campo de tensiones compresivas heterogéneo, y las grietas se inician pronto en las zonas no tratadas.
- Perdigones rotos o fuera de forma en el flujo - las partículas fracturadas no endurecen, cortan. La clasificación por gravedad separa por densidad, la separación por forma elimina las partículas no esféricas, y MIL-S-13165B fija la proporción máxima de partículas no aceptables.
- Un inventario de perdigones que se desvía - a medida que se retiran los finos y los perdigones rotos, la población útil tiene que reponerse de forma automática, o la intensidad real sobre la pieza se aleja del valor cualificado a lo largo del turno.
- Contaminación ferrosa - los perdigones de acero dejan hierro libre sobre el aluminio, el acero inoxidable y el titanio. Esos materiales necesitan perdigones de vidrio o cerámica, y una máquina que trabaja un solo medio con piezas mezcladas acabará contaminando algo.
- Tamaño de perdigón frente al fondo de diente - el diámetro del medio no debería exceder aproximadamente la mitad del radio del redondeo del fondo de diente, o la marca deja de coincidir con la geometría que asume el análisis de tensiones.
- Relajación en servicio - la tensión residual compresiva se atenúa con el tiempo a temperatura elevada, así que la cualificación del proceso y la temperatura de servicio deben considerarse juntas.
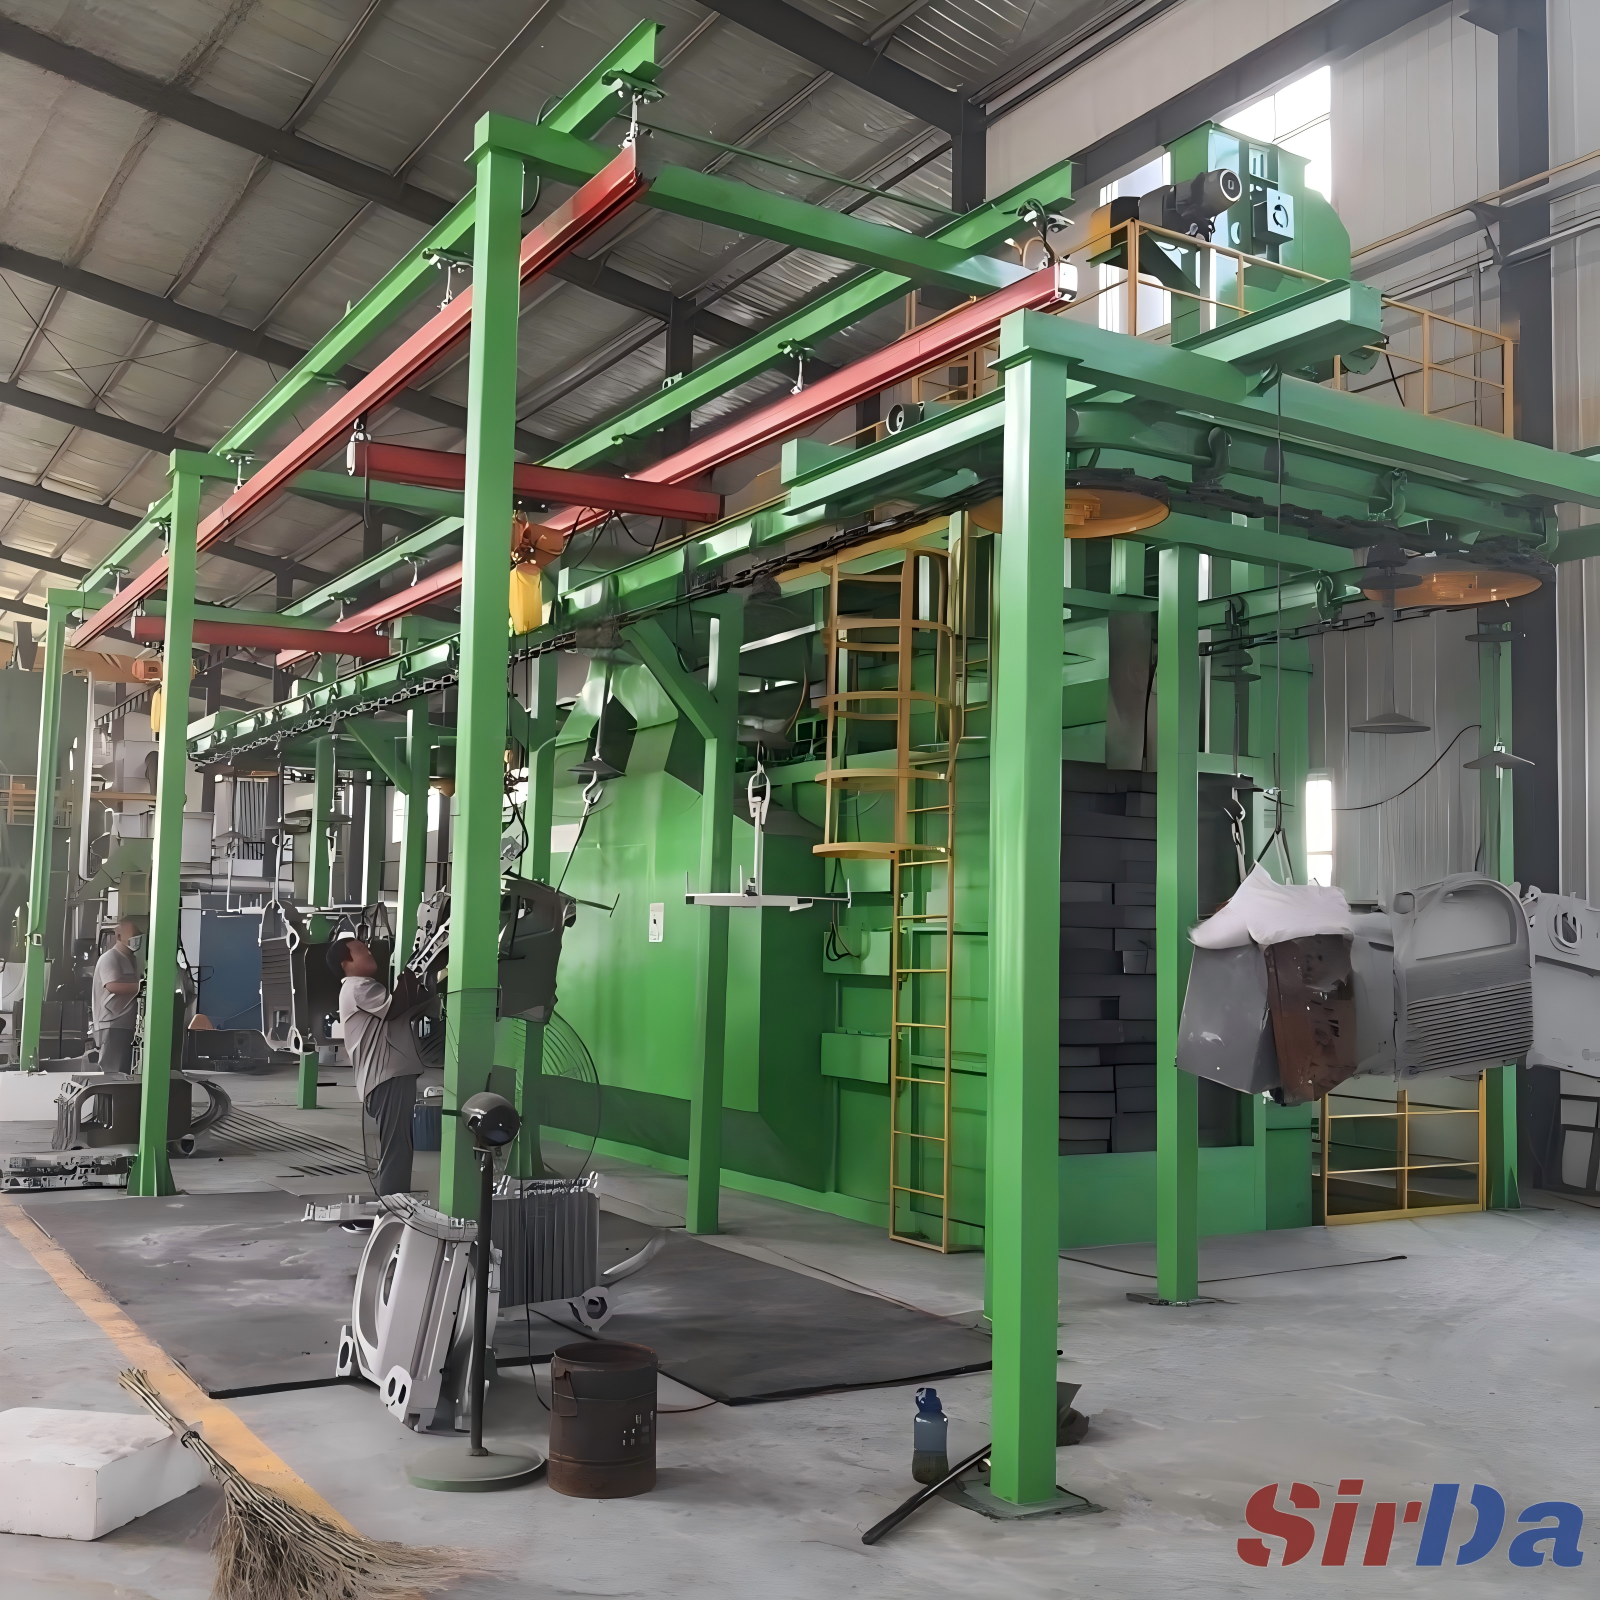
La máquina tiene que resolver todo eso, y las diferencias con una línea de decapado son concretas. La separación de medios se hace normalmente en tres etapas: un lavado de aire que retira el polvo y los finos de 0,1 a 0,2 mm, un ciclón que recoge las partículas de 0,05 a 0,1 mm y aligera la carga del colector, y un tamiz vibratorio que calibra lo que vuelve a la rueda. La aspiración de polvo sigue siendo una función aparte de la separación de medios, y el polvo de proyección es partícula metálica fina que también hay que captar. El tiempo de ciclo lo marca la exposición y no la longitud de la cámara, de modo que un ciclo al 200 por ciento de cobertura de 45 a 60 segundos por serie impone todo el takt. Y la probeta de Almen tiene que estar allí donde está la superficie crítica, lo que convierte el utillaje y la presentación de la pieza en parte de la cualificación del proceso. SIRDA Machinery construye líneas continuas de decapado y proyección en torno a ese tiempo de exposición, esa cadena de medios y el takt que realmente ejecutas.