
Por qué la velocidad del transportador de gancho decide el acabado
La velocidad del transportador de gancho es un parámetro de proceso, no de manipulación. Marca el tiempo de permanencia y, con él, cuántos impactos de abrasivo recibe la superficie. Repasamos el cálculo, los rangos de velocidad que funcionan en la práctica y los cuatro defectos que se traces directamente al ajuste.
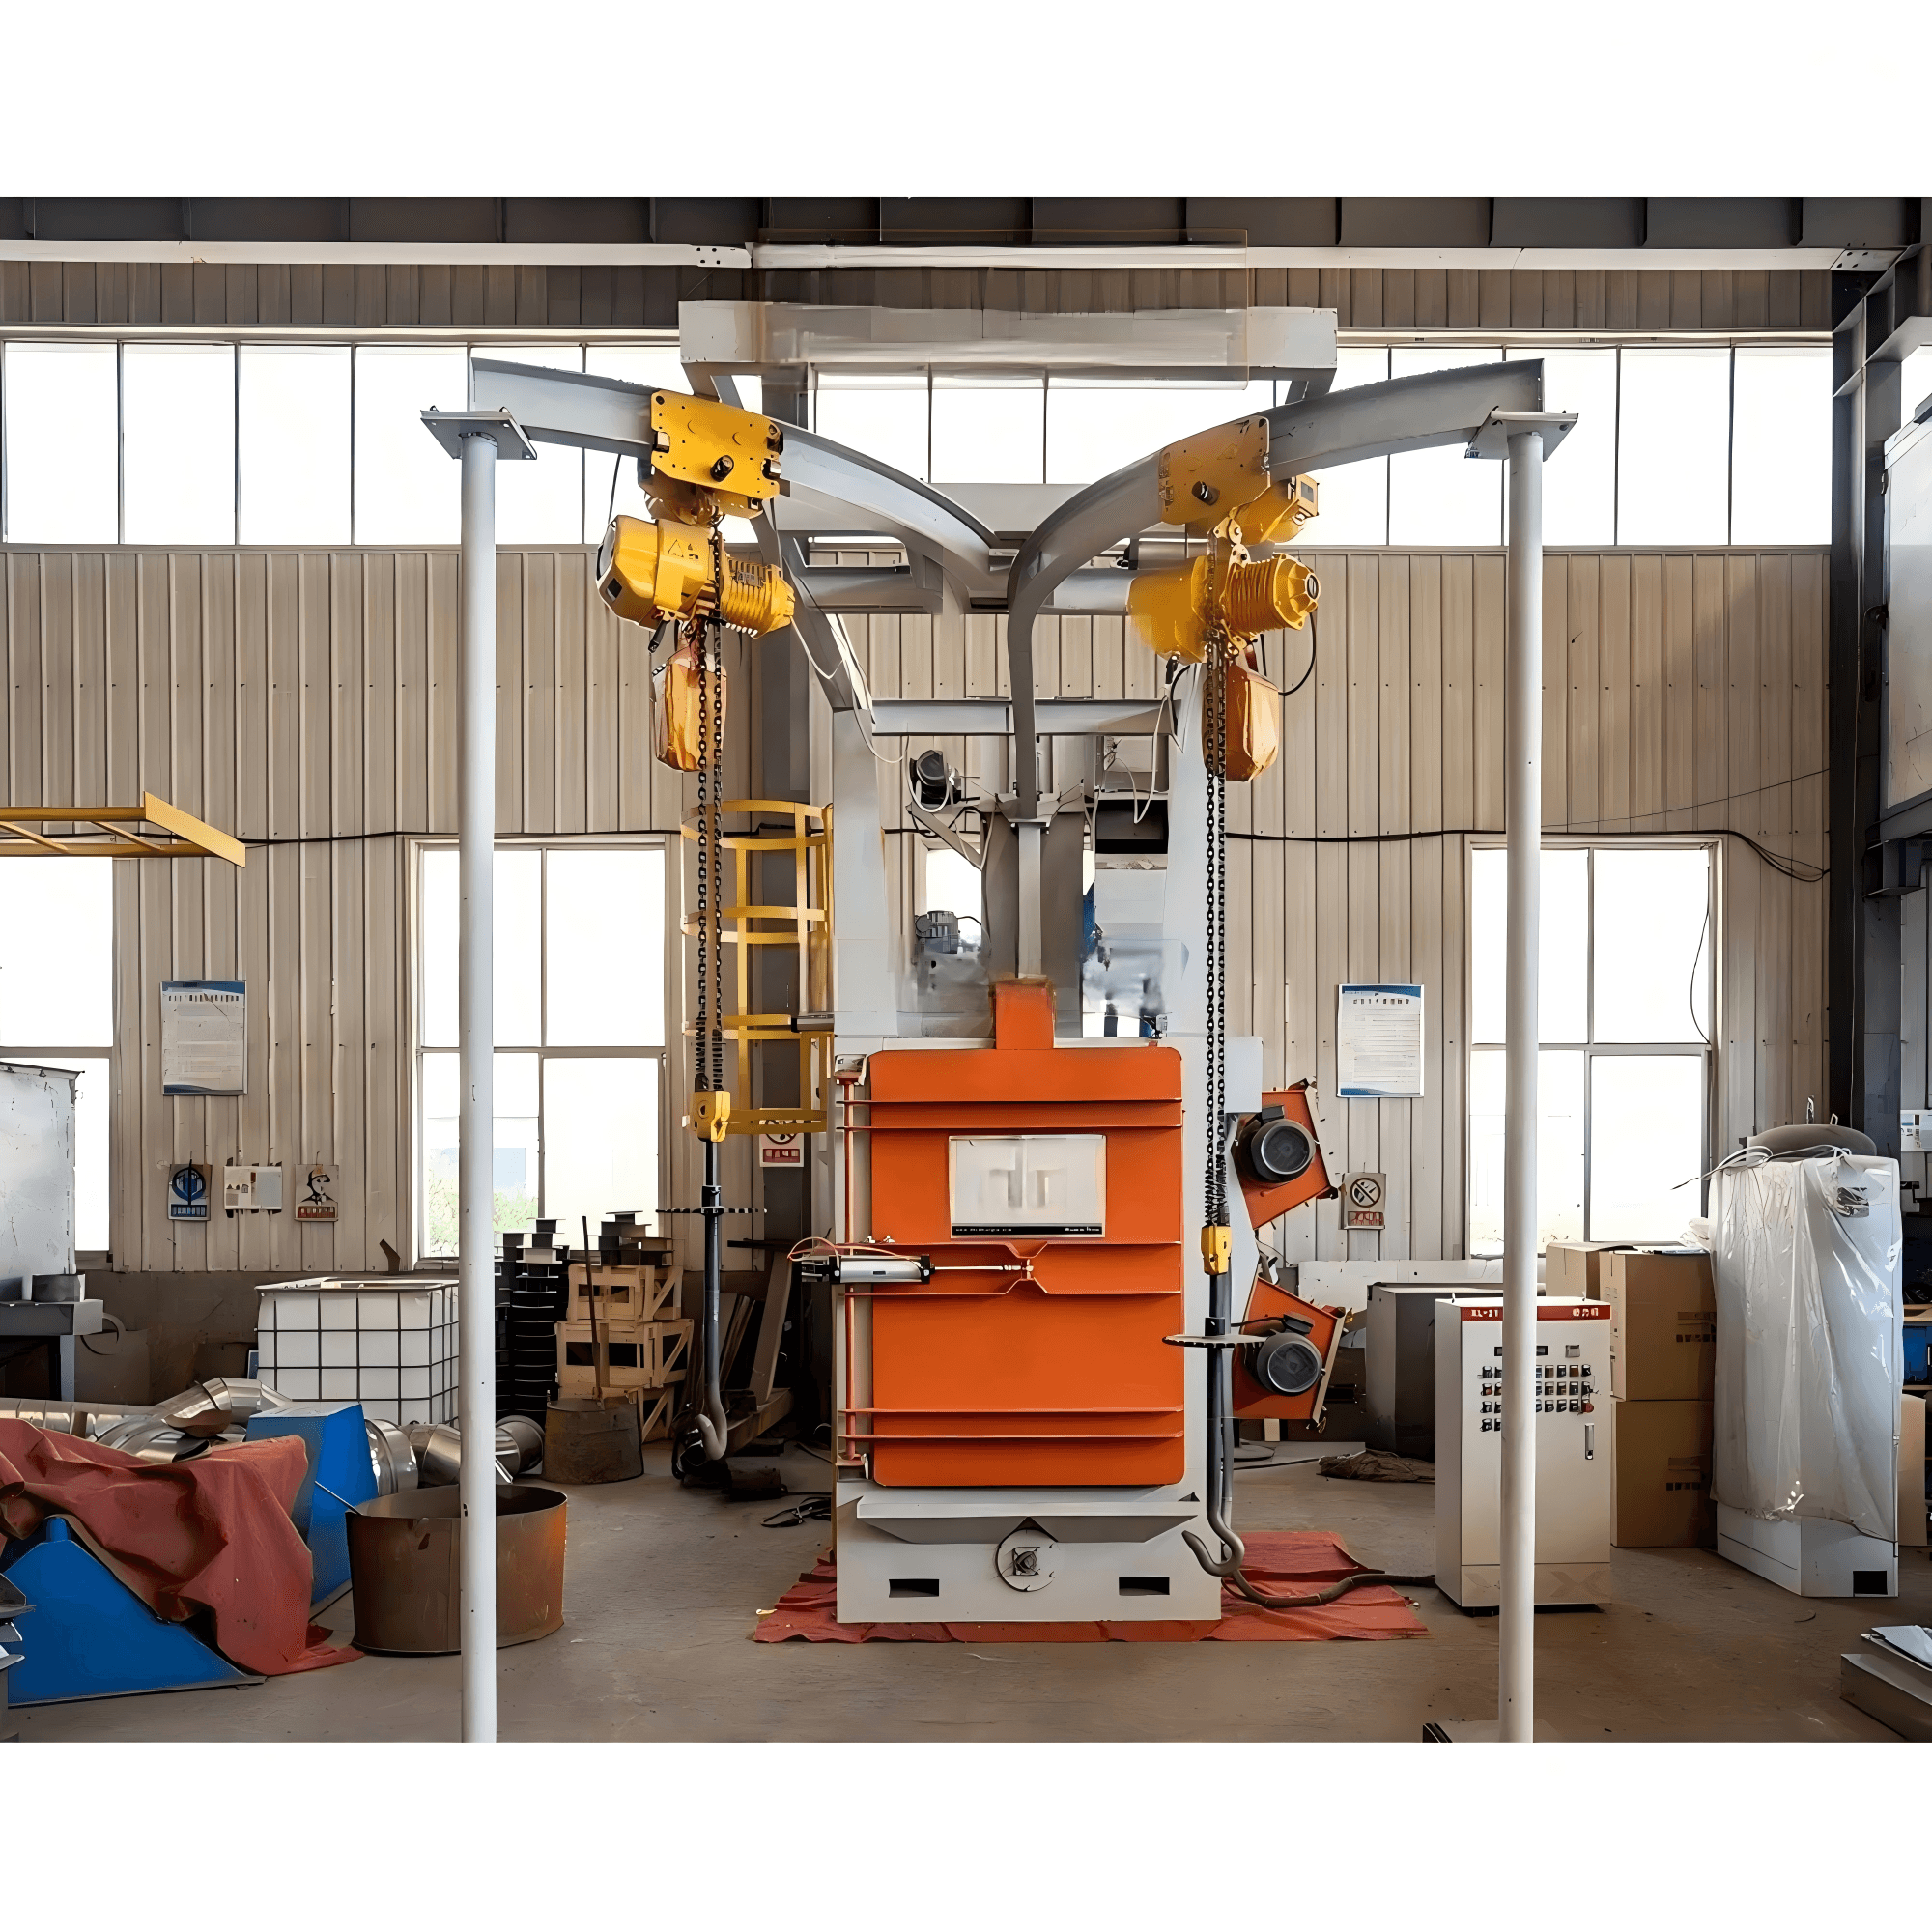
Los transportadores de gancho suelen plantearse como un problema de manipulación: cuántas piezas por hora, cuánto se tarda en cambiar de lote, cuántos ganchos hacen falta. Ese enfoque se queda corto. En una máquina de gancho o de cadena suspendida continua, la velocidad del transportador es un parámetro de proceso. Determina cuántos impactos de abrasivo recibe cada centímetro cuadrado de superficie, y una vez cambiado ese número, ninguna potencia de turbina devuelve el acabado a su valor anterior.
Todo parte de una sola ecuación. Si la longitud efectiva de la zona de granallado de la cámara es L metros y la cadena circula a V metros por minuto, cada pieza pasa t = L / V minutos dentro del chorro. Reducir la velocidad a la mitad duplica el tiempo de exposición. Ahí está todo el mecanismo, y de ahí se derivan todas las reglas prácticas sobre líneas de gancho.
Los tres valores que deben coincidir
Una buena cobertura no es un ajuste único, es la concordancia de tres ajustes: tiempo de permanencia, caudal de abrasivo y rotación de la pieza.
- El tiempo de permanencia se deduce de la longitud de la cámara y de la velocidad de cadena. Una zona efectiva de tres metros a 1,2 m/min da 150 segundos de exposición. Si se pasa a 2,0 m/min, la misma pieza obtiene solo 90.
- El caudal de abrasivo llena esos segundos. La cantidad de granalla lanzada por minuto dividida entre la superficie de la pieza en tránsito da el número de solapamientos, es decir, cuántas veces se golpea la misma zona de acero. Para un Sa2,5 sobre acero al carbono la práctica habitual son de tres a cinco impactos solapados; una cascarilla gruesa, una pintura antigua o una piel de fundición exigen de cinco a ocho; una simple oxidación ligera en aluminio o inoxidable necesita solo dos o tres.
- La rotación evita que un punto reciba golpes sin parar mientras su vecino queda desatendido. Un gancho que da tres vueltas completas durante el paso presenta prácticamente cada cara al chorro al menos una vez.
Vigile la corriente del motor de la turbina mientras ajusta. Si la turbina recibe entre el 85 y el 95 por ciento de su corriente nominal, el caudal de medio es sano. Si la corriente se mantiene baja por mucho que abra la válvula de alimentación, la máquina se queda sin granalla y usted está tratando con un problema de velocidad un problema de caudal.
Ajustar la velocidad de cadena al trabajo
La tentación siempre es ir más rápido. Más rápido significa más piezas por hora, una amortización mejor y una cifra más vistosa en el presupuesto. El resultado es una máquina que parece productiva y devuelve piezas con cascarilla en los huecos.
Estas son bandas que se sostienen en la práctica, para líneas continuas de gancho alimentando una operación de pintado:
- Acero nuevo o preparación ligera antes de pintar — trabaje cerca del extremo alto, alrededor de 2,0 a 2,6 m/min, con rotación de gancho próxima a 3 r/min. El depósito es fino y uniforme, y la pintura hace el trabajo pesado.
- Desoxidado general de estructuras hasta Sa2,5 — la banda intermedia, unos 1,0 a 1,4 m/min, con rotación de 4 a 5 r/min. Aquí se resuelven la mayoría de las disputas entre presupuesto y realidad.
- Pintura antigua, óxido grueso, fundiciones con piel — baje a 0,7 o 0,9 m/min y admita que el rendimiento cae. En este caso subir la rotación hacia 5 o 6 r/min ayuda más que alargar el tiempo de permanencia.
- Chapa fina por debajo de unos 3 mm — velocidad baja, exposición corta, rotación baja. Una pieza fina se deforma por impactos repetidos con mucha más facilidad de lo que queda sucia.
Velocidad y rotación van en pareja. Si acorta el tiempo de permanencia, tiene que subir la rotación para conservar el mismo número de vueltas dentro de la cámara; si no, la pieza sale con una cara limpia y la opuesta todavía oxidada, que es la reclamación más habitual en líneas de gancho.
Modos de fallo que llevan directamente a la velocidad
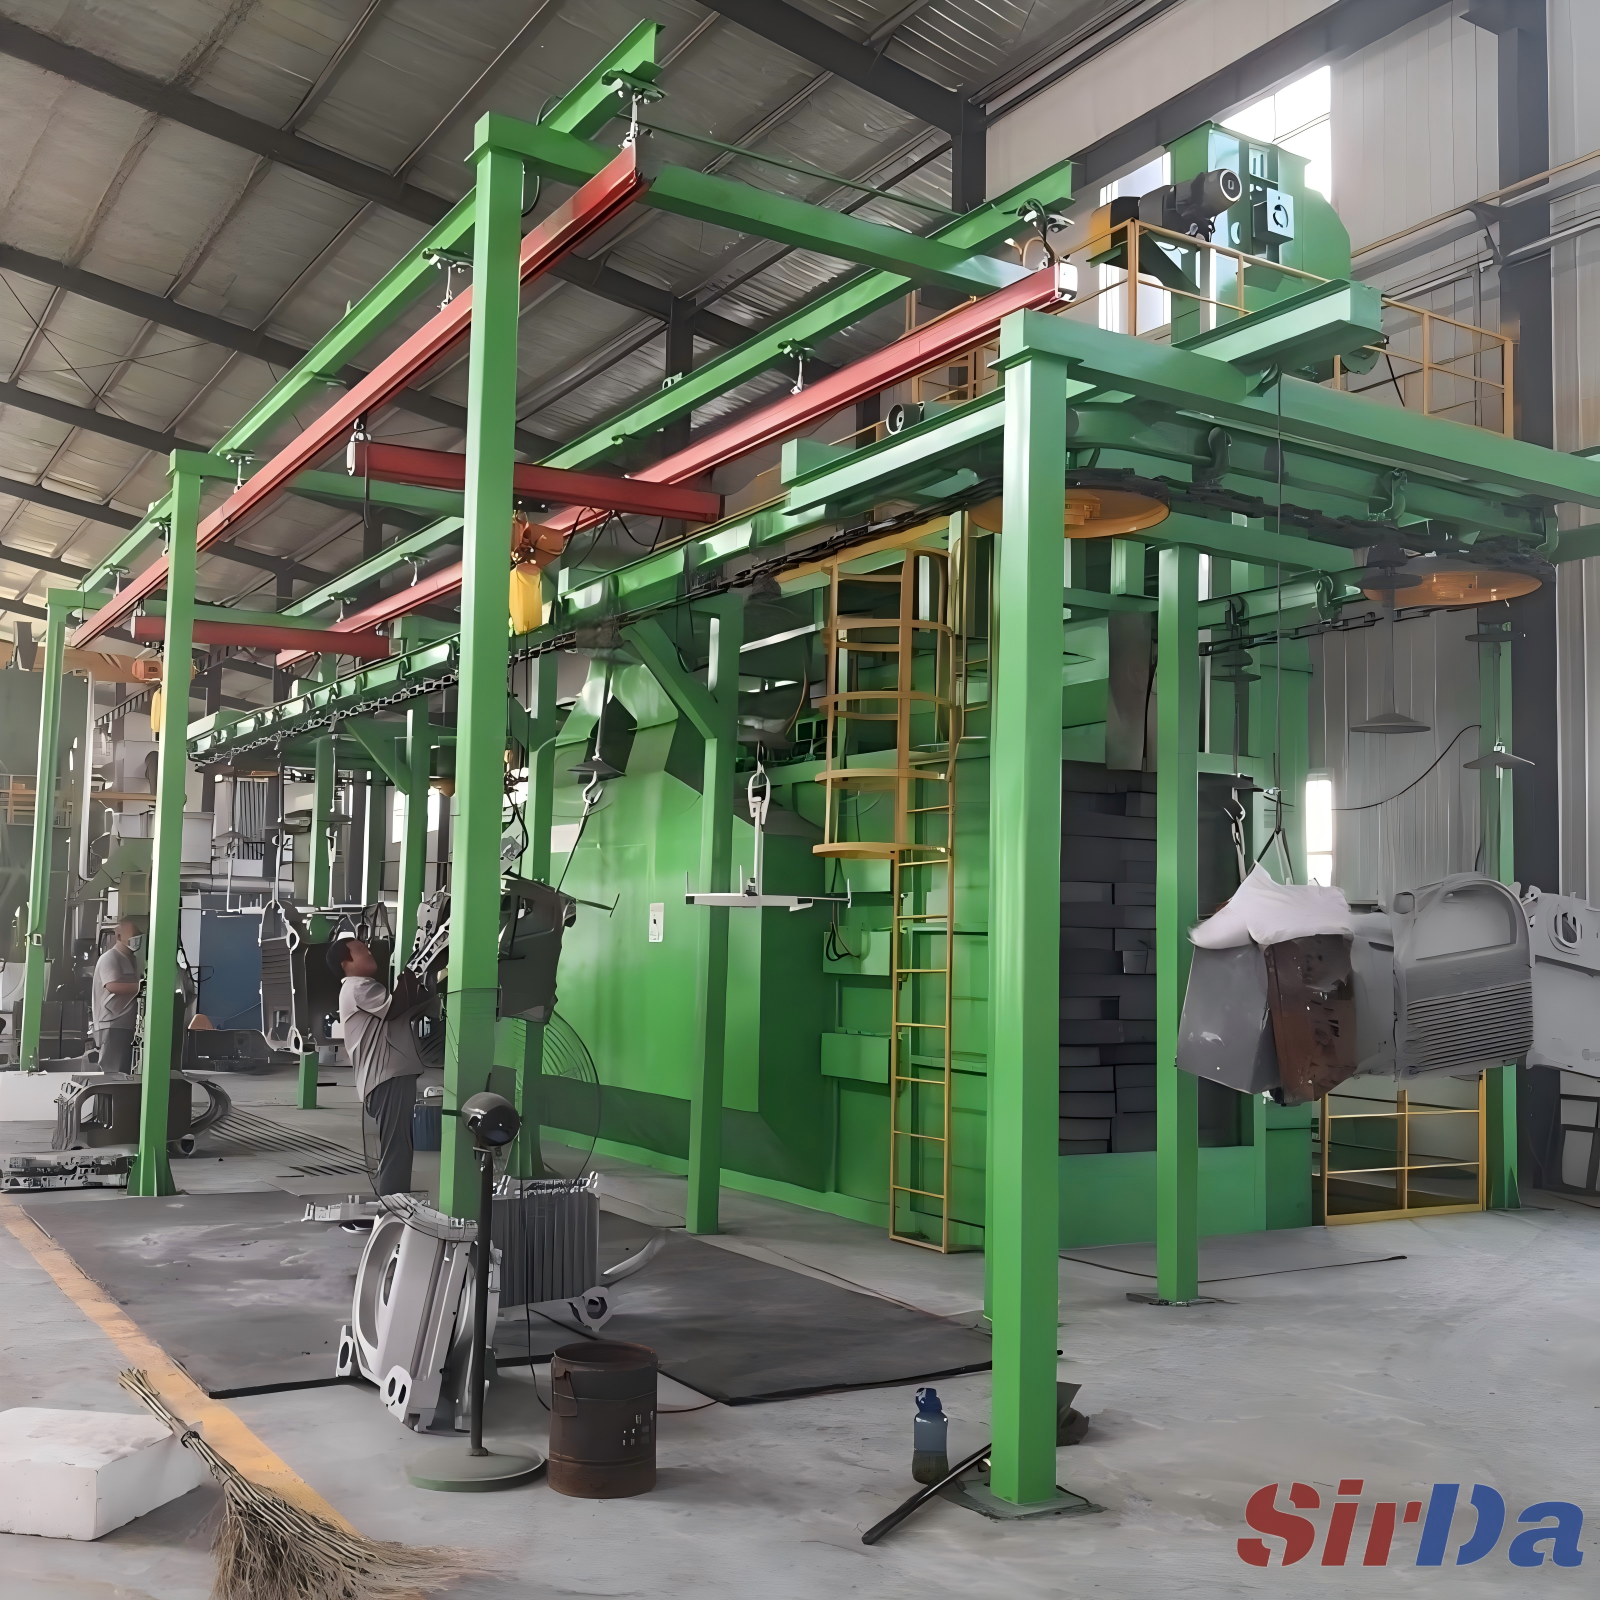
La mayoría de las reclamaciones en máquinas de gancho no tienen misterio. Se reducen a cuatro, y cada una tiene una causa relacionada con la velocidad.
- Una cara limpia, la cara opuesta todavía con cascarilla. La rotación es demasiado lenta para el tiempo de permanencia, así que la parte trasera nunca se presenta al chorro. Alargue la exposición, aumente la rotación, o ambas cosas. En máquinas con control por autómata, una rotación alterna de sentido a lo largo del recorrido elimina la sombra que proyectan el gancho y el punto de suspensión.
- Sobreexplotación local, rugosidad fuera de especificación, chapa fina deformada. El fallo opuesto: una pieza que gira despacio mantiene un hombro dentro del mismo chorro. Aumente la rotación y acorte la exposición total.
- Resultados dispares de una pieza a otra, sin patrón. Casi siempre un colgado descentrado. Una pieza mal equilibrada en su gancho oscila al girar y entra y sale del flujo eficaz. Corrija el colgado, no el transportador.
- Zonas ciegas recurrentes en esquinas interiores y bolsillos profundos. Las boquillas rectas disparan en diagonal, y una cavidad profunda cuya boca mira en dirección contraria al chorro es geométricamente inalcanzable a cualquier velocidad. Hacer girar la pieza lentamente, o programar un volteo manual durante un ciclo de lote largo, resuelve lo que una turbina más rápida nunca resolverá.
Hay otro fallo que merece nombre propio porque se diagnostica mal: la rotación que se detiene por completo. Las ruedas de fricción y los rodillos de transmisión se desgastan, la tensión baja, y el gancho atraviesa la zona de rotación sin girar. Nada de eso parece una avería del transportador, y la planta suele responder ralentizando la cadena: el ciclo dura más y no se arregla nada.
Queda una cuestión que conviene resolver antes de presupuestar una línea de gancho. Un rango de velocidad que un proveedor se compromete a sostener por escrito vale más que una cifra máxima que nadie puede alcanzar. Pregunte por la longitud efectiva de la zona de granallado y por el rango de velocidad utilizable, y compruébelos contra la pieza más lenta de su mezcla. Pregunte cuántas vueltas da el gancho a la velocidad admisible más baja, no a plena velocidad. Pregunte qué ocurre con la rotación cuando un gancho carga un peso descentrado, y si el accionamiento tiene par suficiente para la pieza más pesada del cesto.
La mayoría de las disputas sobre el rendimiento de un transportador de gancho vienen de alguien que trata la velocidad como un parámetro de manipulación. No lo es. Fija el tiempo de exposición, el tiempo de exposición fija el número de impactos, y el número de impactos es exactamente lo que el cliente compra cuando escribe Sa2,5.