Q69
Granalladora de rodillos
Chapas, perfiles y estructuras metálicas
Ver máquina
Inicio / Máquinas / Máquina de granallado con cinta de malla metálica para piezas de acero tratadas térmicamente
Máquina de granallado continua con cinta de malla metálica wire mesh para eliminar óxido, cascarilla de laminación y residuos del tratamiento térmico en piezas de acero. La geometría de la malla permite que el abrasivo alcance tres caras y que los detritos caigan bajo la pieza. Aptas para fundiciones, forjas y líneas de tratamiento térmico.
Ver detalles del producto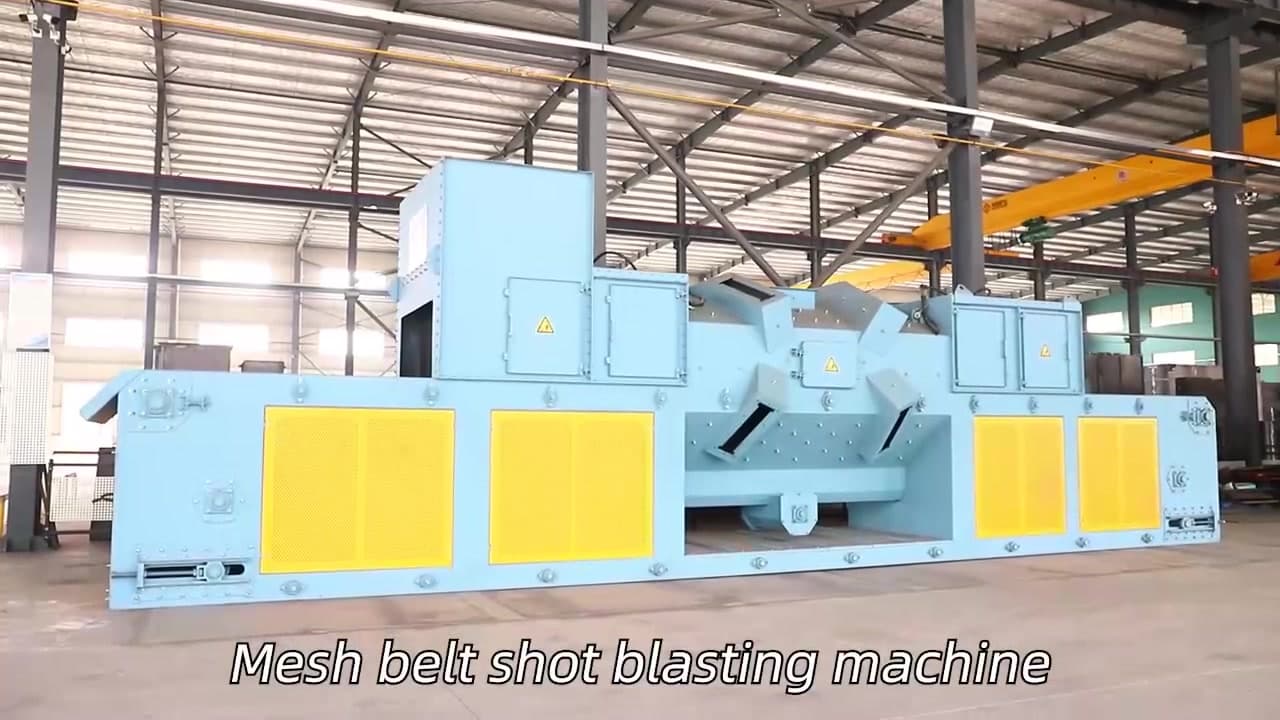
Una pieza que acaba de salir de una línea de tratamiento térmico arrastra dos capas que se parecen y que se comportan de forma opuesta. Está primero el óxido: la cascarilla que genera el laminado o la forja, la calamina del propio tratamiento térmico y a veces una película coloreada de revenido. Y debajo está el metal base, que en muchos componentes tratados térmicamente ha sido endurecido deliberadamente para cumplir una norma. El óxido es friable y tiene que irse. El metal base no es óxido: es la pieza que se entrega.
Por eso la intensidad del granallado deja de ser un único número. Un tratamiento lo bastante agresivo como para eliminar una doble cascarilla tenaz en una sola pasada puede, sobre esa misma pieza, presionar el abrasivo contra la superficie y arrastrar ese daño hasta las etapas posteriores de recubrimiento, electrodeposición o soldadura. El objetivo nunca es la máxima eliminación. Es la intensidad más baja que retira la capa que usted ha especificado, con un margen suficiente para que el resultado sea reproducible desde la primera pieza hasta la milésima.
Dos propiedades del workpiece condicionan casi todas las decisiones de configuración, y ambas deben establecerse antes de especificar el equipo, no después:
Una cinta de malla metálica no es una cinta maciza con agujeros, y esa diferencia importa más de lo que parece a primera vista. La cinta es a la vez el transportador y el soporte de la pieza, y la malla abierta es una superficie de trabajo, no una superficie estructural.
El abrasivo alcanza tres caras en lugar de una. Sobre una cinta cubierta, el contacto es como mucho bilateral, porque la cinta separa físicamente la cara inferior de la pieza del flujo de abrasivo. Una malla abierta deja pasar el flujo: alcanza la cara de abajo mientras la pieza sigue apoyada en la cinta. Para una pieza tratada térmicamente con óxido en las dos caras —algo habitual cuando durante el tratamiento solo se enmascara o se sujeta una de ellas— esa es la diferencia entre una pasada y dos.
Los detritos caen lejos de la pieza. A medida que la cascarilla se desprende, la malla abierta la deja caer dentro de la cámara de granallado en lugar de mantenerla atrapada entre la pieza y la superficie de la cinta. La cascarilla retenida es abrasivo en sí misma: sigue desplazándose sobre la pieza mientras la cinta avanza y actúa exactamente donde el operador quería evitar cualquier contacto no previsto. Alejar los detritos de la pieza elimina ese segundo proceso no controlado.
Las piezas pequeñas se mantienen en su sitio sin utillaje. La malla apoya la pieza en toda su huella y al mismo tiempo no le ofrece ninguna superficie cerrada sobre la que deslizar. Eso conviene a los componentes ligeros, de poco tamaño y en gran cantidad que salen de las líneas de tratamiento térmico, y elimina los utillajes que taparían precisamente las superficies que hay que limpiar.
La pieza puede girar, e incluso rodar. Nada en la malla impide que una pieza gire ligeramente mientras avanza la cinta. Ese grado de libertad resulta útil para piezas alargadas o asimétricas, que pueden orientarse de modo que el flujo de abrasivo golpee la superficie en un ángulo útil en lugar de rozarla.
Una cinta de malla metálica está pensada para piezas suficientemente estables para ser transportadas por una malla y suficientemente ligeras para no cargarla con fuerza. No es un punto de partida adecuado cuando las piezas son tan pesadas que la carga sobre la cinta tiene que estudiarse en detalle, cuando la geometría está muy rehundida y domina el sombreado, o cuando el volumen de producción es demasiado bajo para justificar una unidad continua y el trabajo por lotes serviría mejor.
Como esos límites afectan al diseño y no solo al precio, confirmamos lo siguiente antes de especificar nada. Ninguno de los datos con los que trabajamos es inventado: se leen de sus piezas y de su proceso:
Envíenos un plano o una fotografía de una pieza terminada junto con la norma de aceptación que debe cumplir, y le diremos con claridad si esta configuración es la adecuada o si conviene otra.
Comparta una foto o plano, material, dimensiones máximas y producción esperada para evaluar la configuración adecuada.
Enviar requisitos del proyectoQ69
Chapas, perfiles y estructuras metálicas
Ver máquina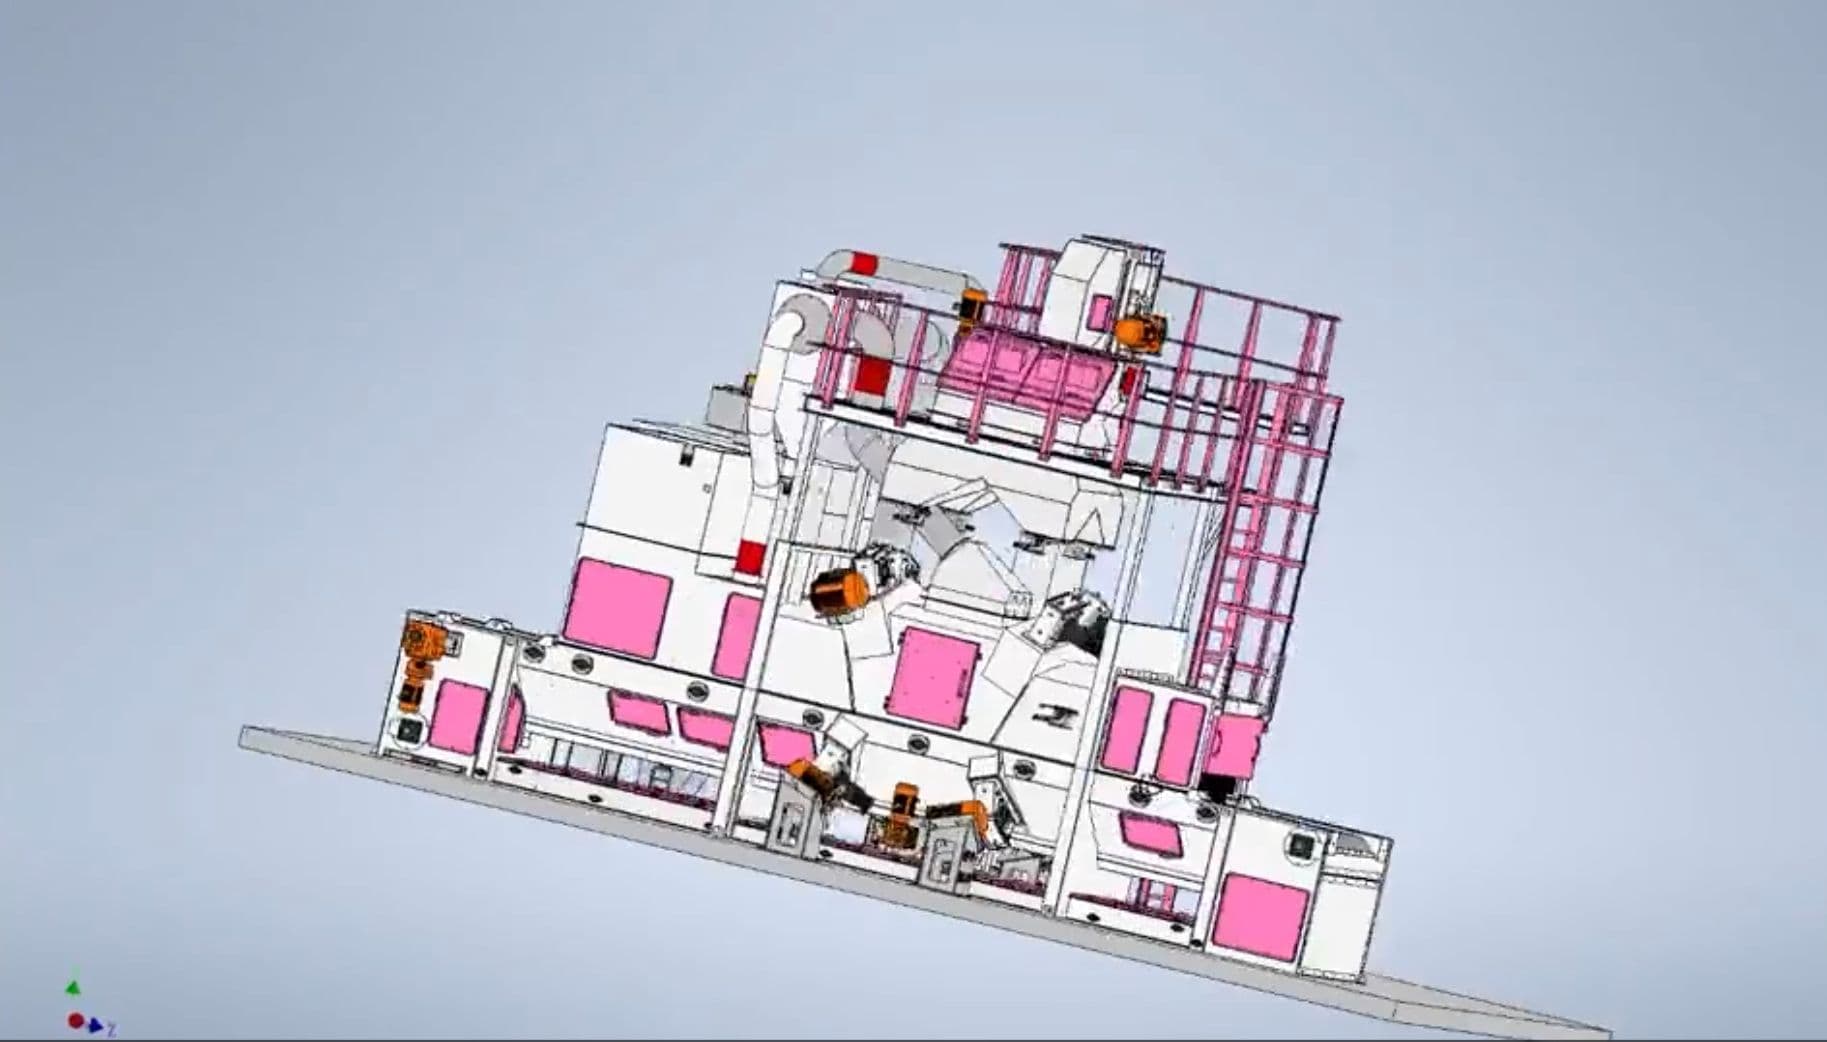
Flujo continuo
Máquina de granallado con cinta de malla para piezas de acero pequeñas producidas en gran volumen, como abrazaderas de andamio y piezas de pavimento. El paso continuo elimina la pausa de carga y descarga de las máquinas por lotes, así el rendimiento sigue la velocidad de la cinta.
Ver máquina
Flujo continuo
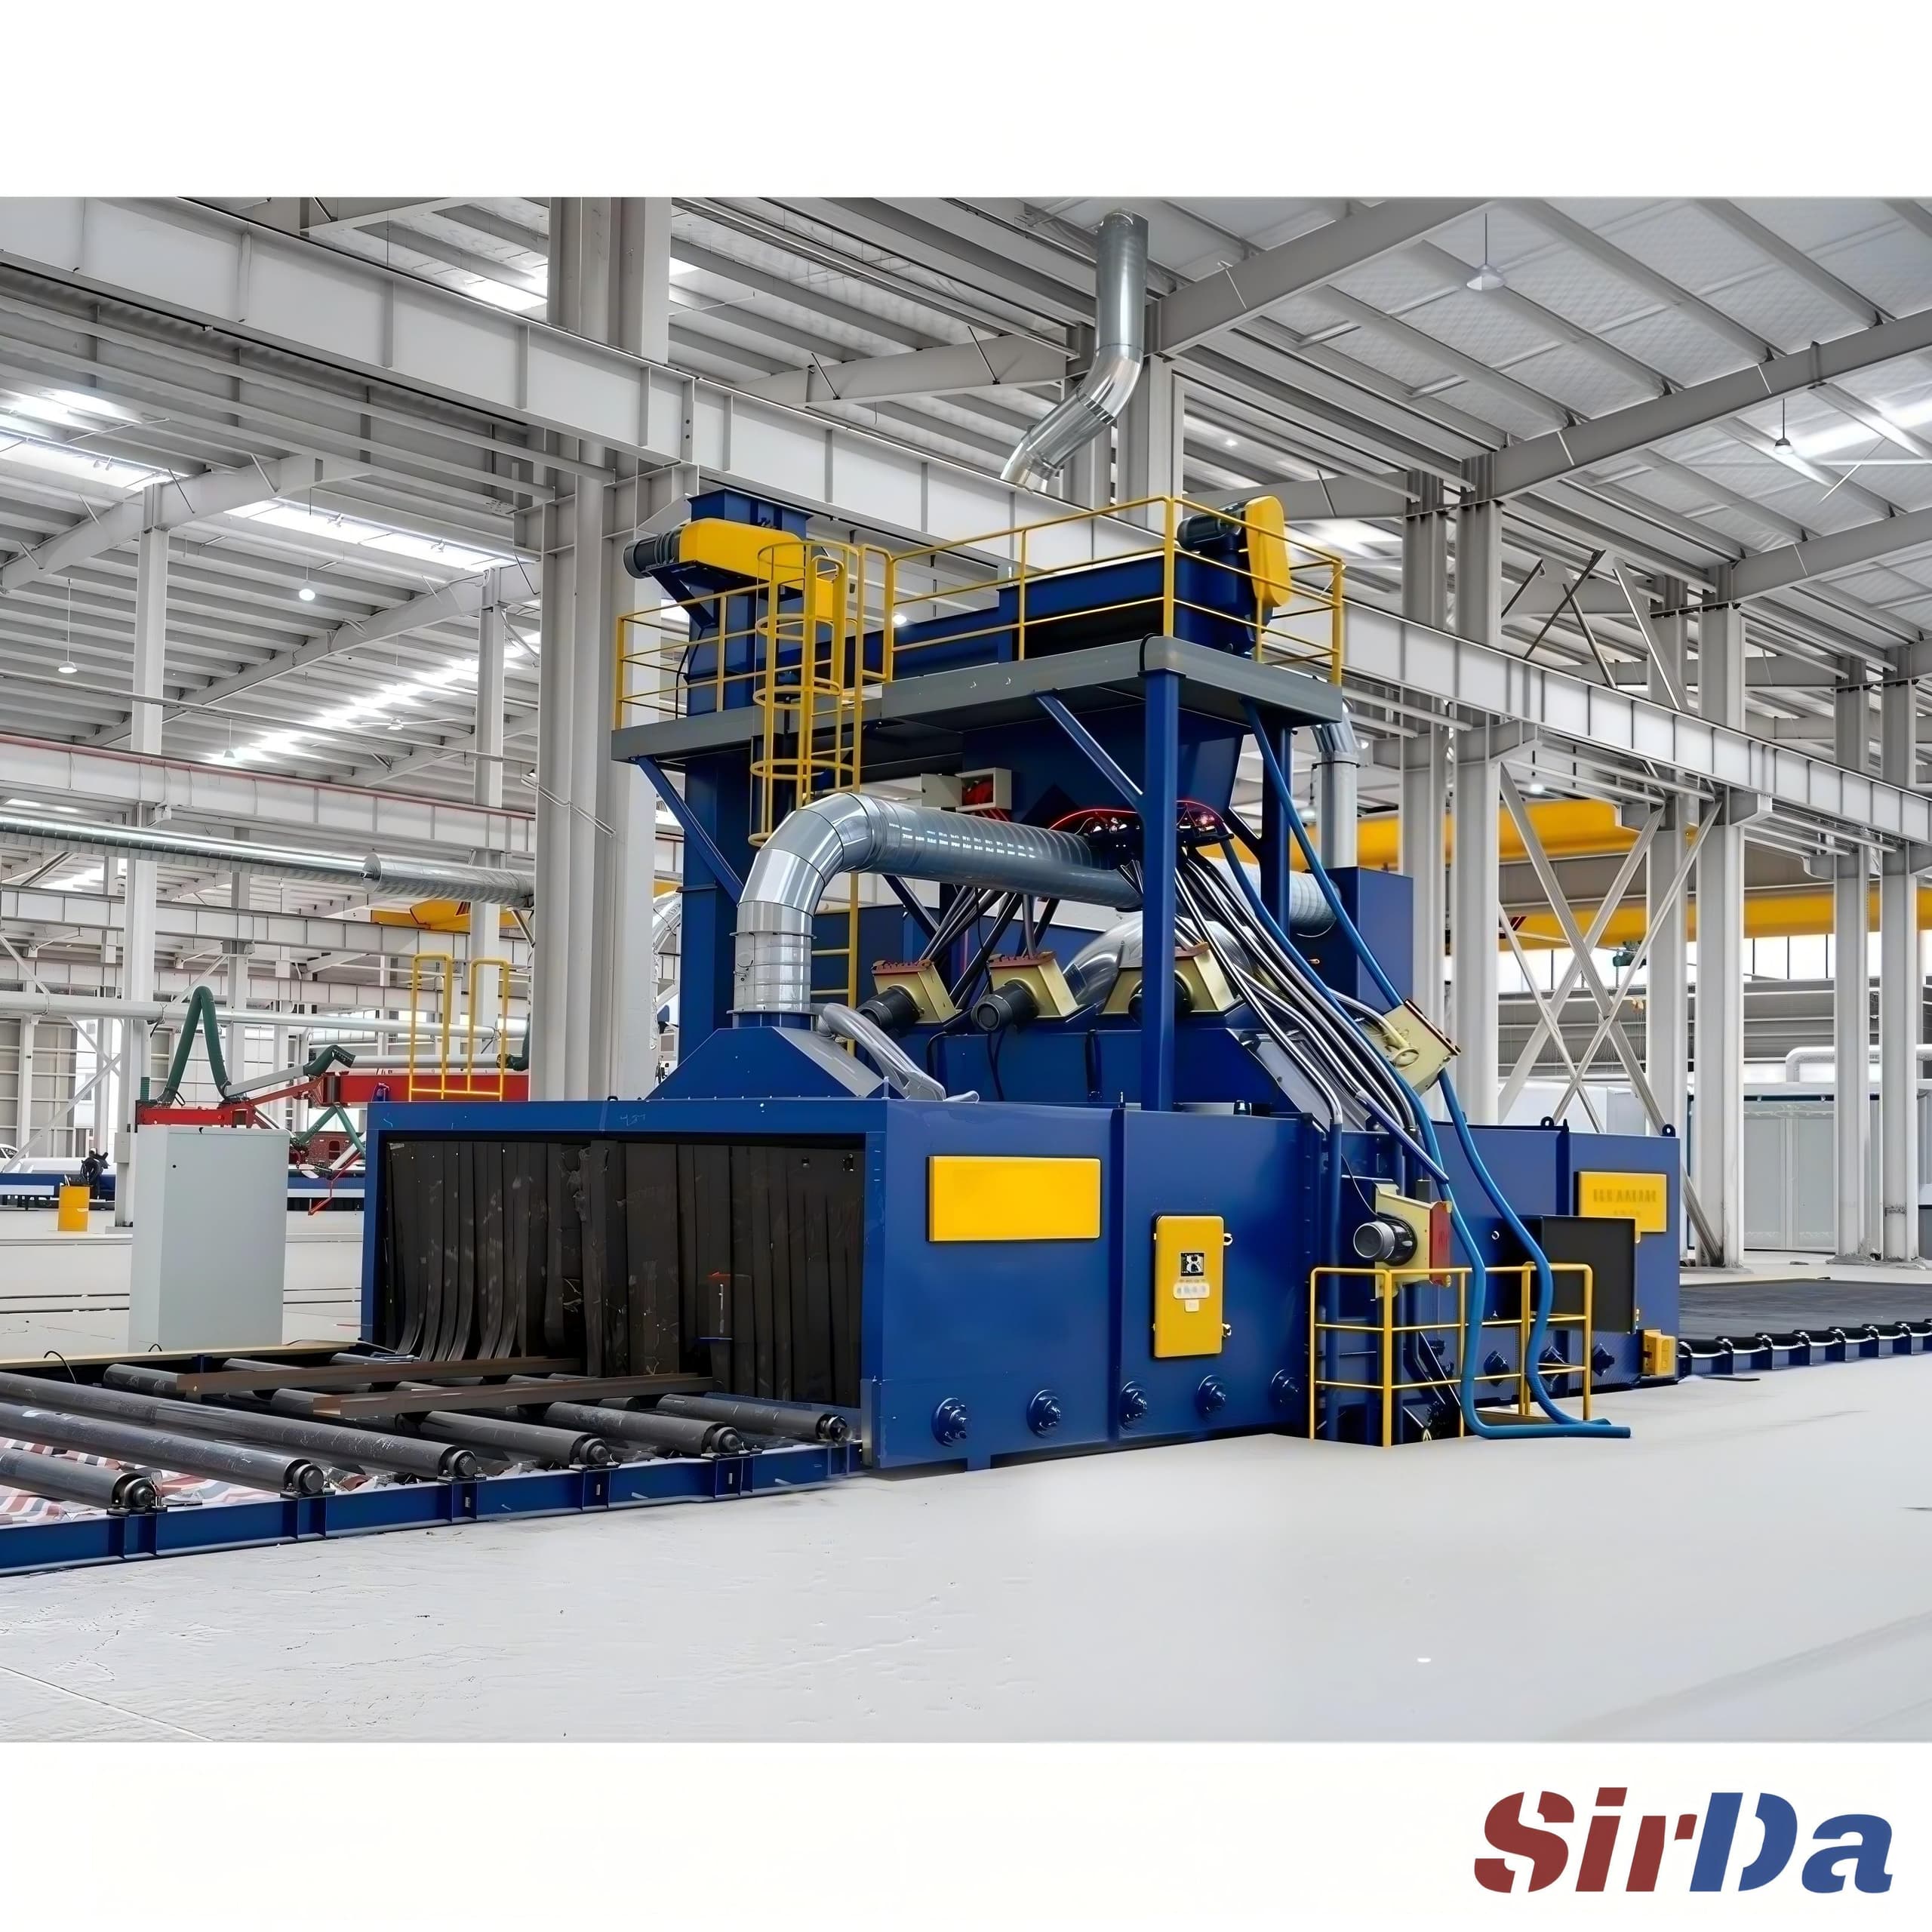
La línea continua de granallado de paso trata perfiles, tubos y chapas en movimiento. Esta página explica cómo se configuran la disposición de turbinas, el reciclado del abrasivo y la red de extracción de polvo alrededor de la sección de la pieza.
Ver máquina