Sablage par turbine ou par air comprimé : quel recyclage pour votre atelier
Le grenaillage par turbine et le sablage à air comprimé ne sont pas seulement deux façons de projeter l'abrasif : ils impliquent deux boucles de récupération distinctes. Nous comparons le débit abrasif, le réglage du séparateur, les options de plancher de récupération, le dépoussiérage et les défaillances silencieuses qui érodent la qualité et le débit.

Les acheteurs présentent souvent le choix ainsi : « grenaillage par turbine contre sablage à air comprimé ». C'est un mauvais point de départ. Le mode de projection n'est que le premier maillon d'une chaîne, et la chaîne qui décide de votre coût d'exploitation est la boucle de récupération : comment l'abrasif usé est collecté, débarrassé de la rouille et des fines, puis renvoyé vers la turbine ou la buse. Changer de mode de projection modifie toute la boucle en aval.
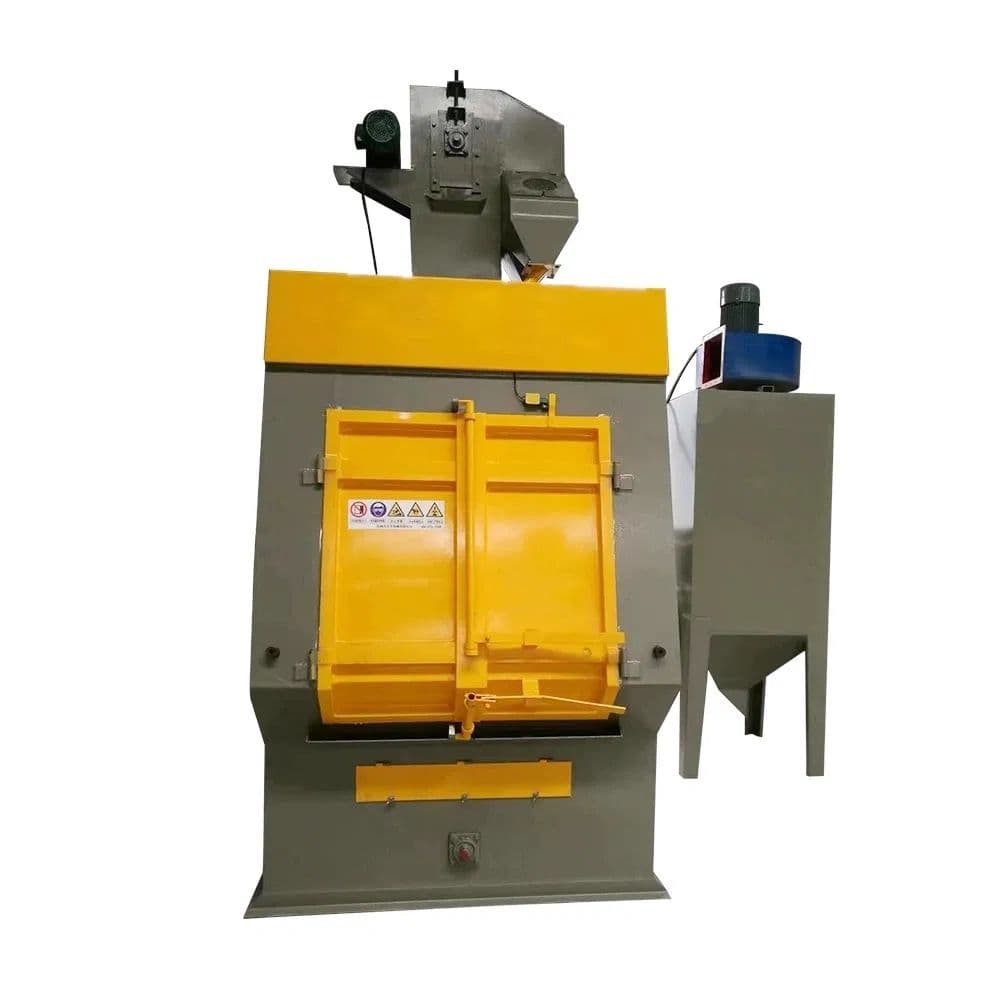
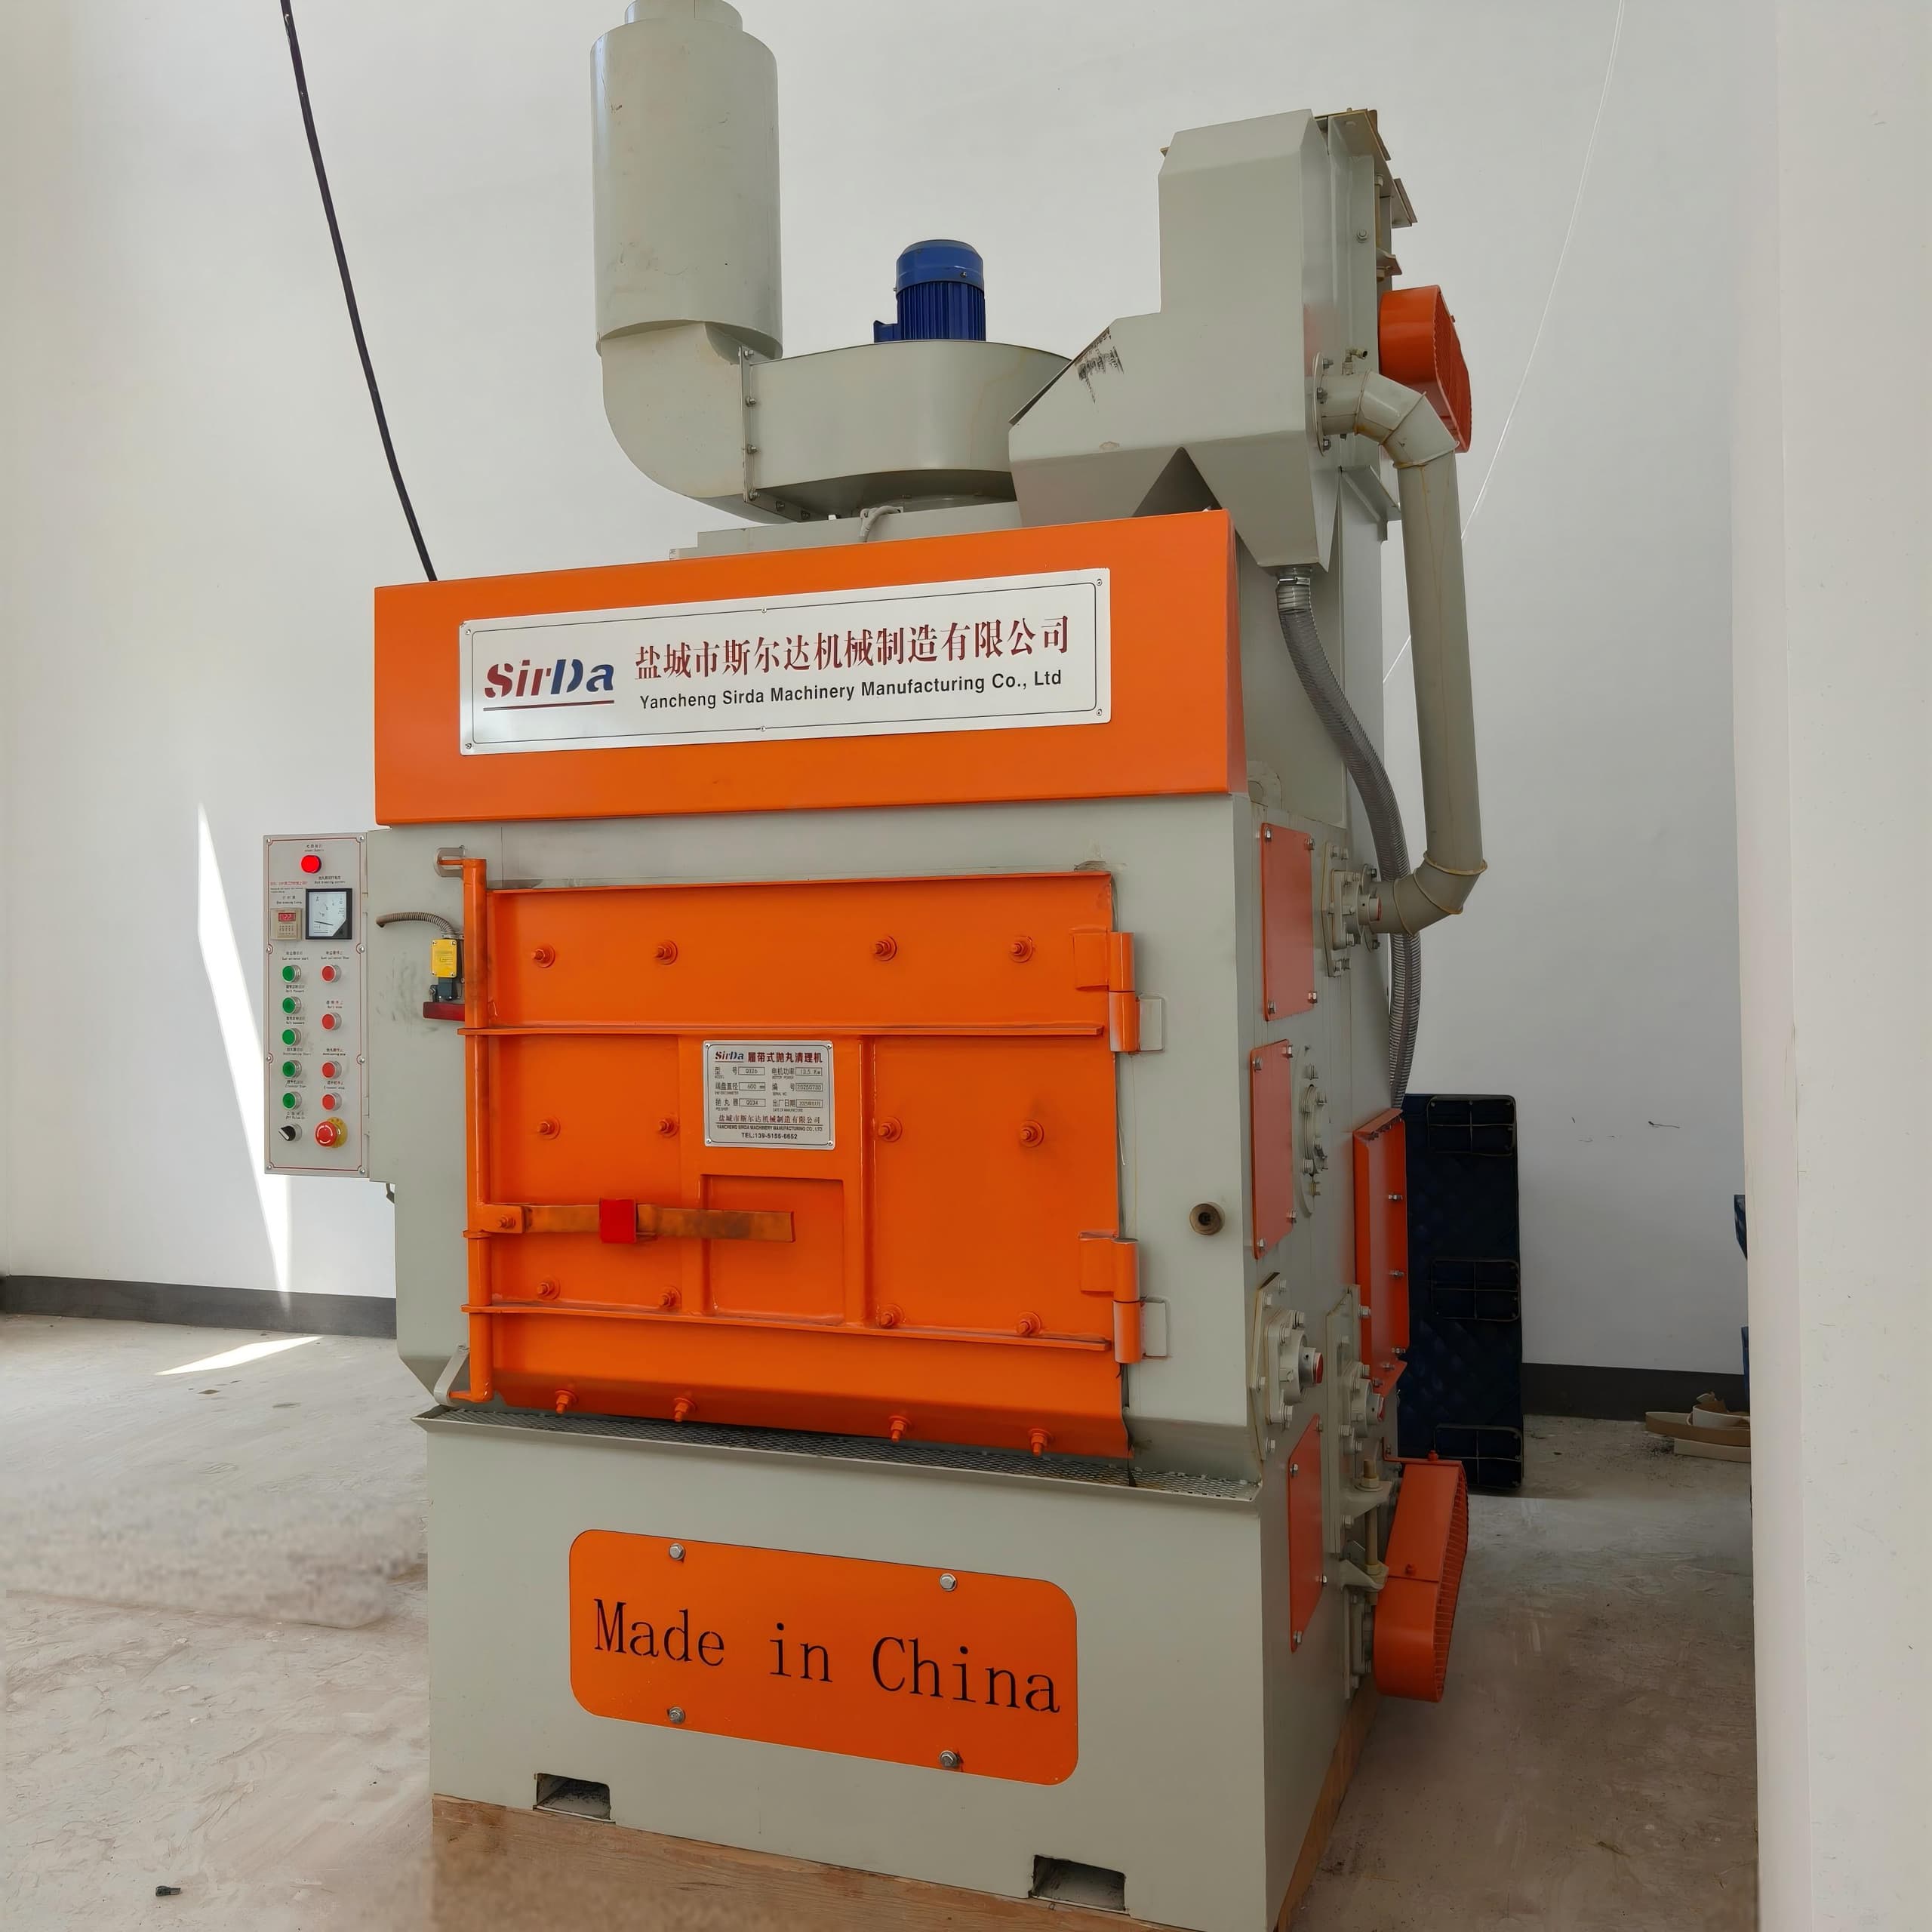
Dans une machine sans air (turbine centrifuge), une turbine entraînée par moteur projette de la grenaille d'acier ou du grit sur la pièce, sans air comprimé. Les fabricants citent couramment des vitesses de turbine d'environ 2 000 à 3 600 tr/min et une vitesse de sortie de l'abrasif d'environ 60 à 90 m/s. Une seule turbine peut déplacer environ 360 kg d'abrasif par minute, contre environ 32 kg/min pour une buse à air de 9,5 mm. Cet écart d'un ordre de grandeur sur le débit d'abrasif explique pourquoi les machines à turbine dominent les lots répétitifs à forte cadence.
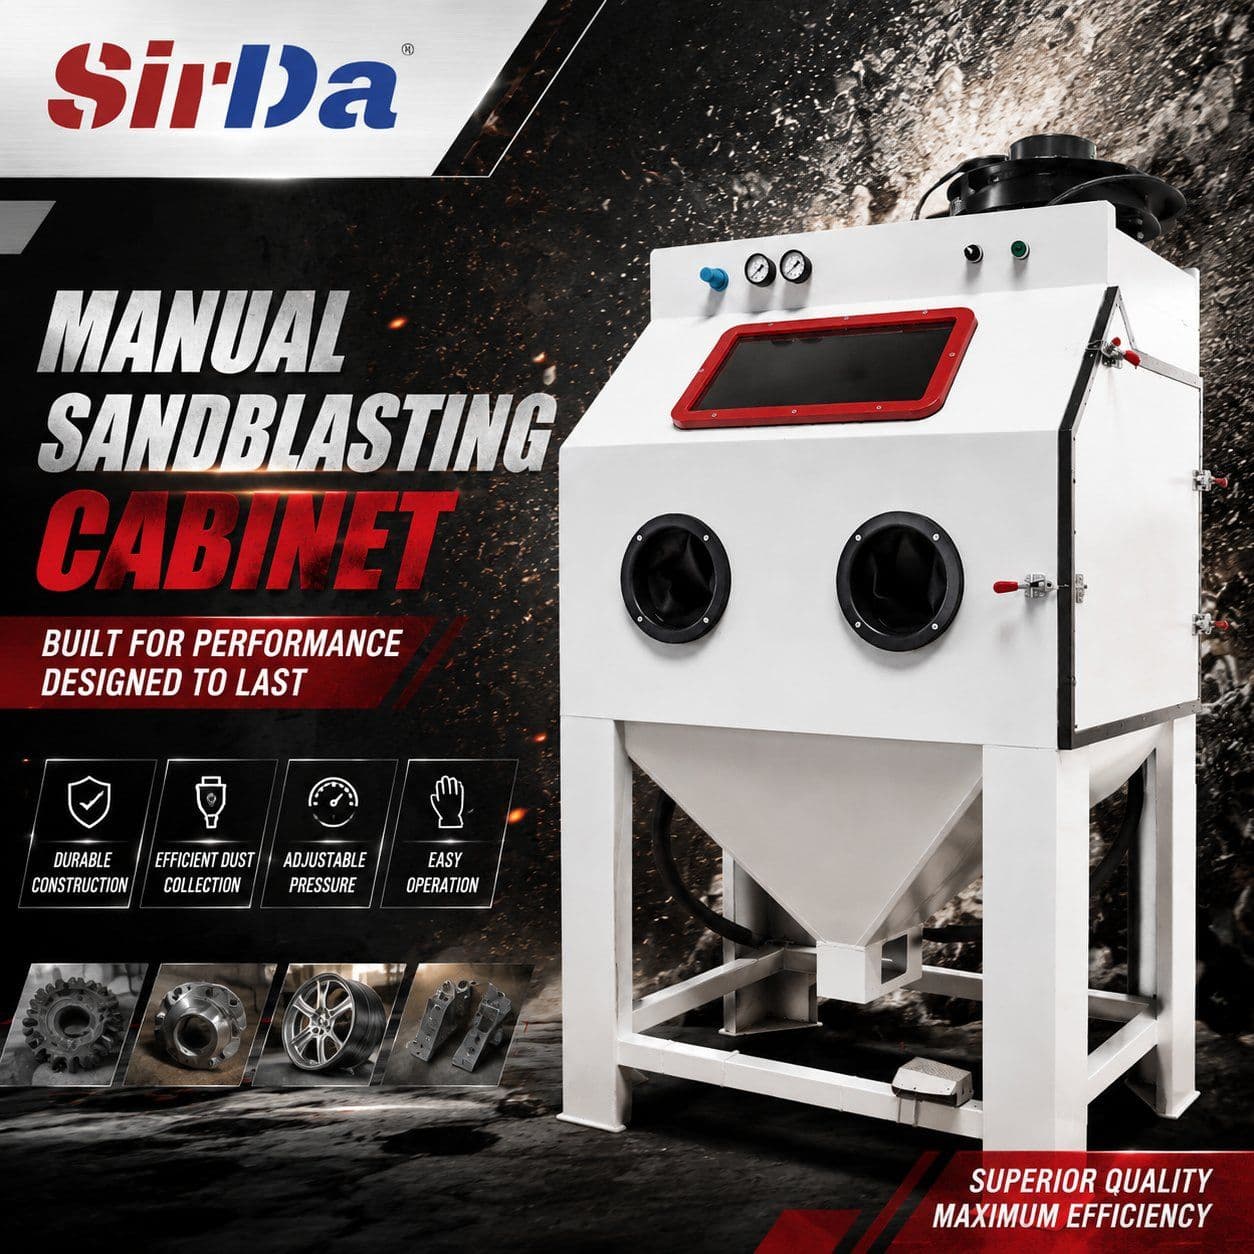
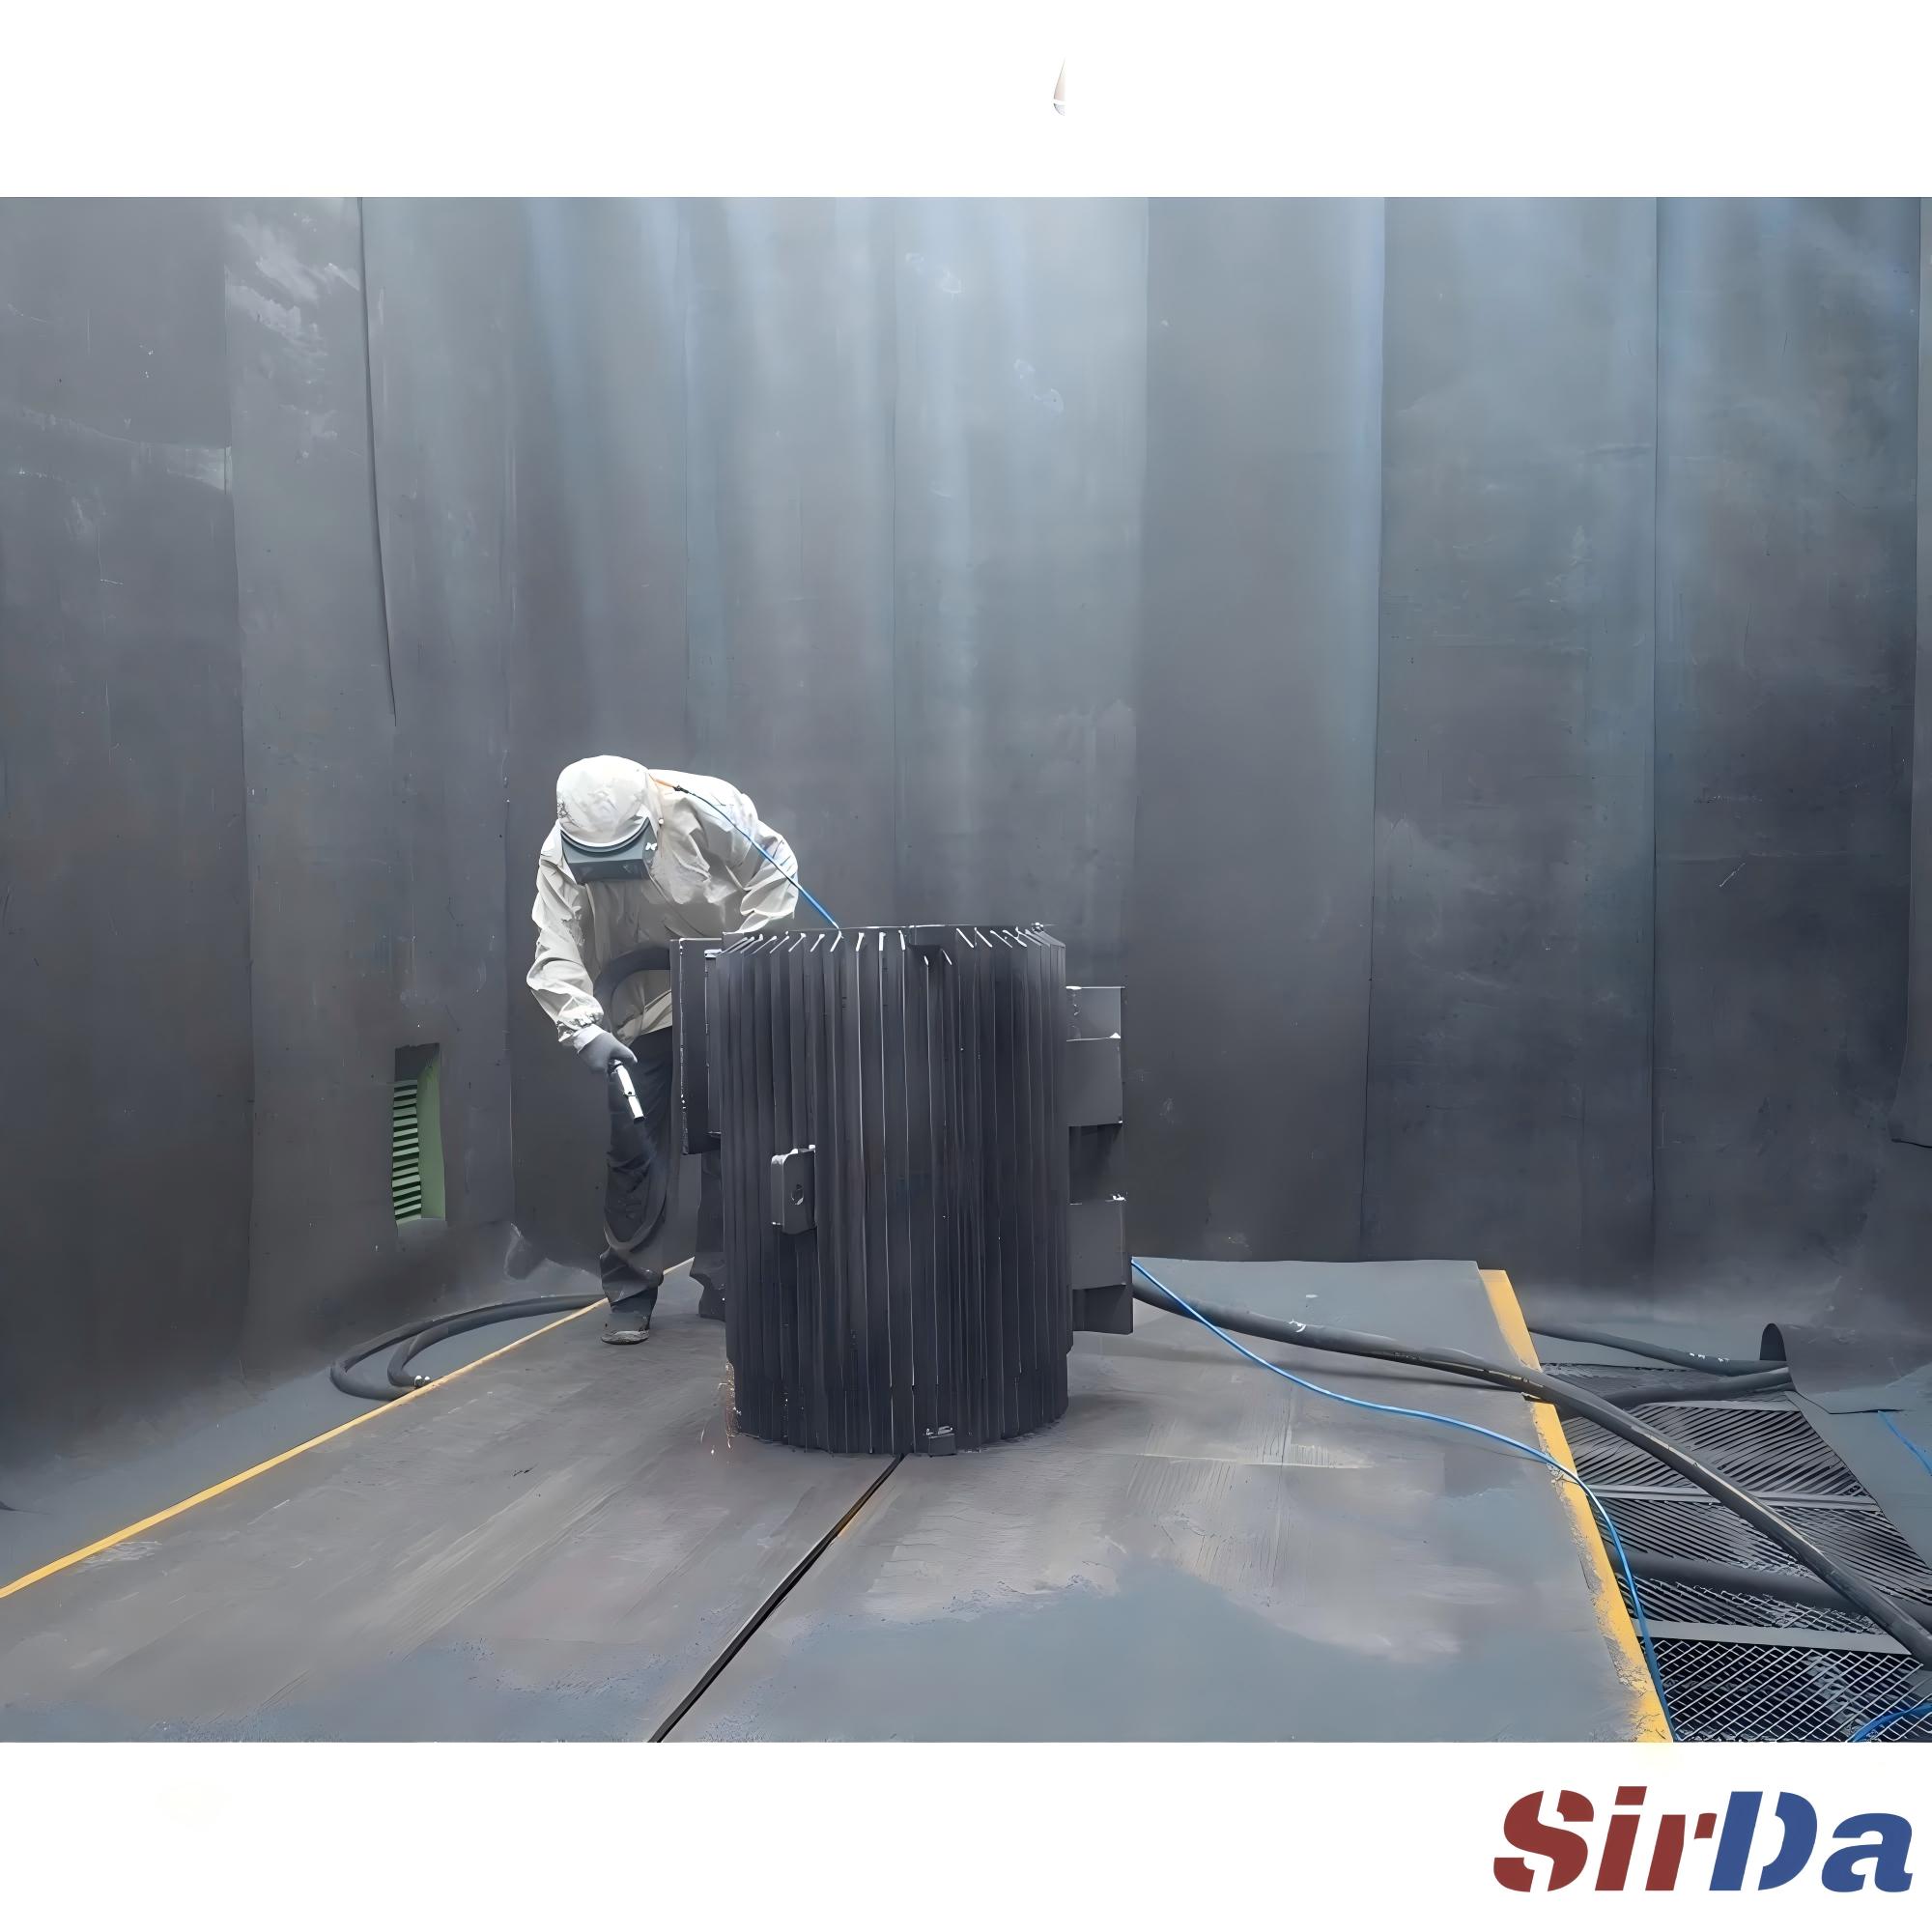
Les systèmes à air comprimé (sablage) propulsent l'abrasif à travers un flexible et une buse. La buse est bien plus agile : elle atteint les cavités, l'intérieur des réservoirs et les structures qu'on ne peut pas placer dans une cabine. Mais cette souplesse s'achète avec l'air comprimé, qui est un service coûteux, et avec un abrasif souvent utilisé une seule fois puis jeté, à moins d'un plancher de récupération.
La vraie question est donc moins de savoir quelle méthode nettoie le mieux que de déterminer quelle boucle de récupération peut servir vos pièces, votre abrasif et votre cadence de manière économique.
Ce que la boucle de récupération doit accomplir
Une boucle fermée remplit quatre fonctions en série. Si l'une d'elles flanche, tout le circuit se dégrade silencieusement.
- Collecte — l'abrasif usé et les débris doivent quitter la zone de travail. Dans une cabine à turbine, une grille perforée fait tomber l'abrasif dans une trémie située dessous. Dans une cabine de sablage, la récupération va du simple fosse de balayage à un plancher grillagé complet au-dessus de vis sans fin ou de convoyeurs oscillants.
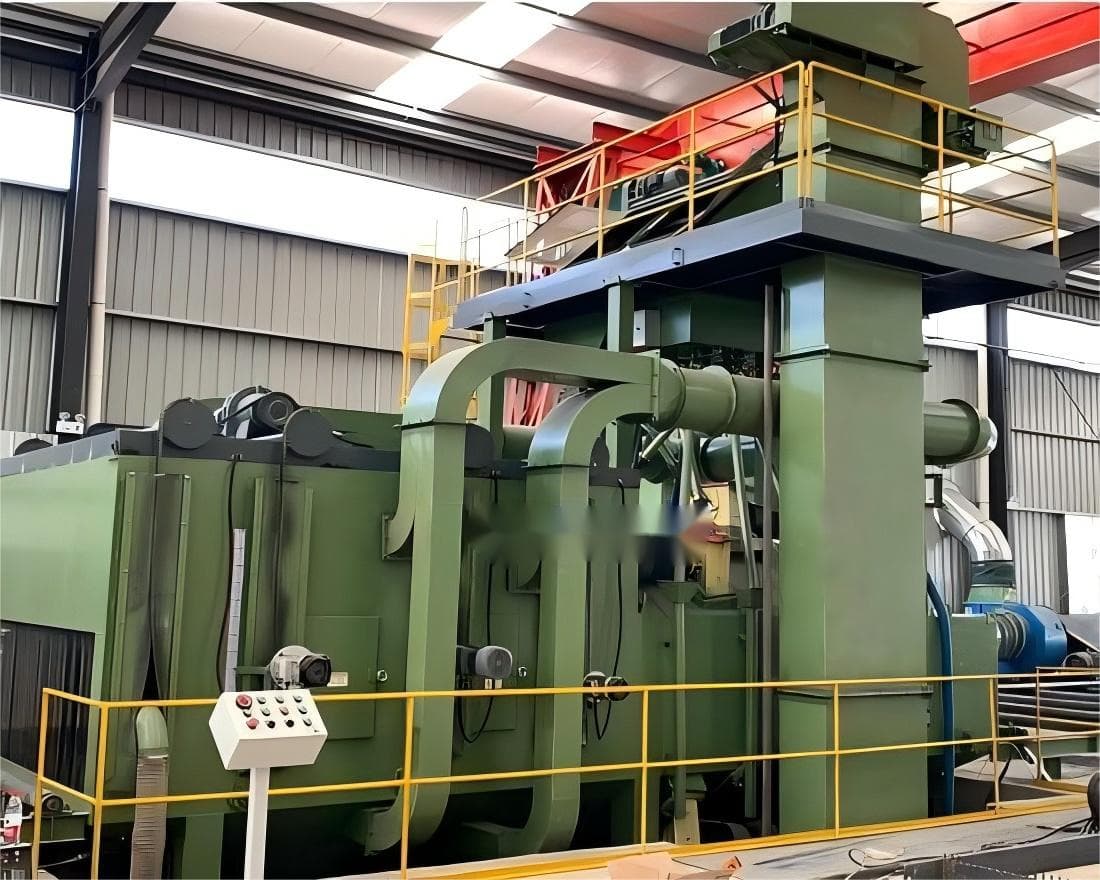
- Élévation — un élévateur à godets remonte l'abrasif du sol vers un séparateur monté au-dessus de la machine. Sa capacité (tonnes/heure) doit correspondre au débit de projection, sinon il devient un goulot d'étranglement qui plafonne la production, quelle que soit la puissance de la turbine ou du compresseur.
- Nettoyage et tri — un séparateur à rideau d'air fait passer l'abrasif dans un courant d'air transversal contrôlé. Les poussières, les grains cassés trop fins et les calcines sont assez légers pour être aspirés vers le dépoussiéreur ; les grains denses et conformes tombent dans la trémie de stockage. Pour l'abrasif d'acier, une étape magnétique retire les débris non magnétiques et les métaux étrangers.
- Stockage et réalimentation — une trémie au-dessus du pot ou de la turbine garde assez d'abrasif propre pour un fonctionnement continu et l'alimente par gravité à la demande.
Le séparateur est le point de contrôle qualité. Une vitesse d'air trop élevée emporte l'abrasif utilisable ; trop faible, elle laisse revenir les fines dégradées, ce qui élargit la granulométrie et ruine le profil d'ancrage. Recalibrez à chaque changement de type ou de granulométrie d'abrasif, car la vitesse terminale dépend à la fois de la densité et de la taille des grains. Les fournisseurs de machines à turbine annoncent souvent des taux de récupération d'environ 90 à 95 % par cycle, mais ce chiffre n'a de sens que si le séparateur est bien réglé.
Adapter l'abrasif et le plancher à la méthode
Le choix de l'abrasif et le matériel de récupération sont indissociables.
Les machines sans air privilégient un abrasif métallique dense et durable — grenaille d'acier pour le grenaillage de précontrainte et le nettoyage courant, grit anguleux pour couper la calamine et créer un profil d'ancrage. Un mélange grenaille-grit équilibre coupe et couverture. Ces abrasifs supportent des centaines de cycles de réutilisation, mais seulement si la boucle les protège ; alimenter une turbine en grenat ou en microbilles de verre sans accord explicite du fabricant accélère la dégradation de l'abrasif et l'usure de l'équipement.
Les systèmes à air comprimé acceptent une gamme bien plus large — grenat, alumine, microbilles de verre, abrasif plastique, grit d'acier — et passent de l'un à l'autre en quelques minutes. Cette souplesse compte en atelier de sous-traitance. Pour les abrasifs légers ou friables comme les fines microbilles de verre ou l'alumine de maille 120, un plancher à aspiration avec séparateur cyclone est généralement plus doux qu'une vis mécanique et un élévateur. Pour le grit d'acier dense sous forte charge de contaminants, un plancher à vis mécanique avec élévateur à godets et séparateur à rideau d'air reste le choix robuste et économique.
Le choix du plancher de récupération d'une cabine de sablage dépend de la cadence :
- Moins d'environ 10 heures par semaine — une trémie de balayage ou de pelle garde un faible investissement et accepte la main-d'œuvre.
- Environ 20 heures ou moins — un plancher partiel avec une seule tranchée et un convoyeur transversal réduit le balayage à quelques pas.
- Cadence moyenne à élevée — des planchers à vis en U ou en H le long des murs récupèrent automatiquement environ 60 à 90 % du média, le reste étant balayé en fin de poste.
- Fonctionnement continu — un plancher grillagé complet renvoie presque tout l'abrasif et supprime le nettoyage manuel, mais exige une conception soignée de la manutention des pièces et, souvent, une fosse peu profonde.
Cadence, dépoussiérage et défaillances insidieuses
Le calcul de production commence par le débit d'abrasif, pas par la puissance du moteur. Une ligne de convoyeur atteignant la propreté SSPC-SP 10 tourne généralement à 1,2 à 1,8 m/min ; pour plus de propreté ou plusieurs passes, il faut ralentir la vitesse ou repasser. Pour une cabine de sablage, multipliez le nombre de buses par le débit et le taux de nettoyage par buse, puis soustrayez le chargement, l'attente et le nettoyage. La capacité du compresseur est un plafond dur pour les systèmes à air : ajoutez une buse et toute la cabine peut manquer d'air.
Le dépoussiérage fait partie de la boucle de récupération, ce n'est pas un ajout après coup. Un dépoussiéreur à cartouches spécifique au grenaillage, avec nettoyage par impulsion inverse, doit être dimensionné selon le volume de la cabine et l'abrasif utilisé ; l'air poussiéreux du séparateur et l'échappement de l'enceinte y aboutissent tous deux. Pour des revêtements contenant de la silice ou des métaux lourds, les exigences de filtration se resserrent nettement. Avant un nettoyage final, gardez la surface de la pièce au moins 3 °C au-dessus du point de rosée, sinon une rouille fugitive apparaît en quelques heures et annule le travail payé.
Surveillez ces modes de défaillance :
- Dérive du séparateur — une vitesse d'air mal calibrée envoie le bon abrasif aux déchets ou renvoie des fines qui ruinent le profil.
- Usure de l'élévateur et des vis — godets, revêtements et paliers d'une boucle continue sont les consommables silencieux ; un élévateur usé plafonne le débit sans prévenir.
- Cartouches colmatées et gaines obstruées — une mauvaise visibilité est souvent mise sur le seul compte des filtres, mais une admission restreinte, des gaines bouchées et une production excessive de fines sont tout aussi coupables.
- Entraînement de contaminants — écailles de peinture, métaux étrangers ou abrasif d'une charge précédente revenant à la buse donnent une couverture irrégulière et incrustent des particules ferreuses dans les pièces sensibles.
Choisir sans deviner
Partez de la pièce et de l'état de surface visé, puis remontez la chaîne. Des lots répétitifs de pièces robustes qui entrent dans une cabine, avec une calamine épaisse à retirer et un fort volume quotidien, orientent vers une machine à turbine avec boucle fermée d'abrasif d'acier. Les grandes structures fixes, les cavités profondes, les surfaces délicates, les abrasifs doux ou variés et une cadence faible ou variable orientent vers une installation à air comprimé — n'investissez dans un plancher de récupération que lorsque la cadence le justifie.
Demandez à un fournisseur de traiter vos pièces réelles avec votre profil et votre abrasif cibles, et de montrer les réglages du séparateur et le taux de récupération obtenus. Le mode de projection n'est qu'une spécification ; la boucle de récupération est le système. C'est le système qu'il faut juger.