Снятие заусенцев с мелких прецизионных деталей партиями
Снятие заусенцев вручную с тысяч мелких деталей съедает маржу и нестабильно от оператора к оператору. Обработка партиями делает процесс управляемым — при верном абразиве, расчёте партии и улавливании пыли.

Почему серийное снятие заусенцев — задача барабанной дробемётной машины
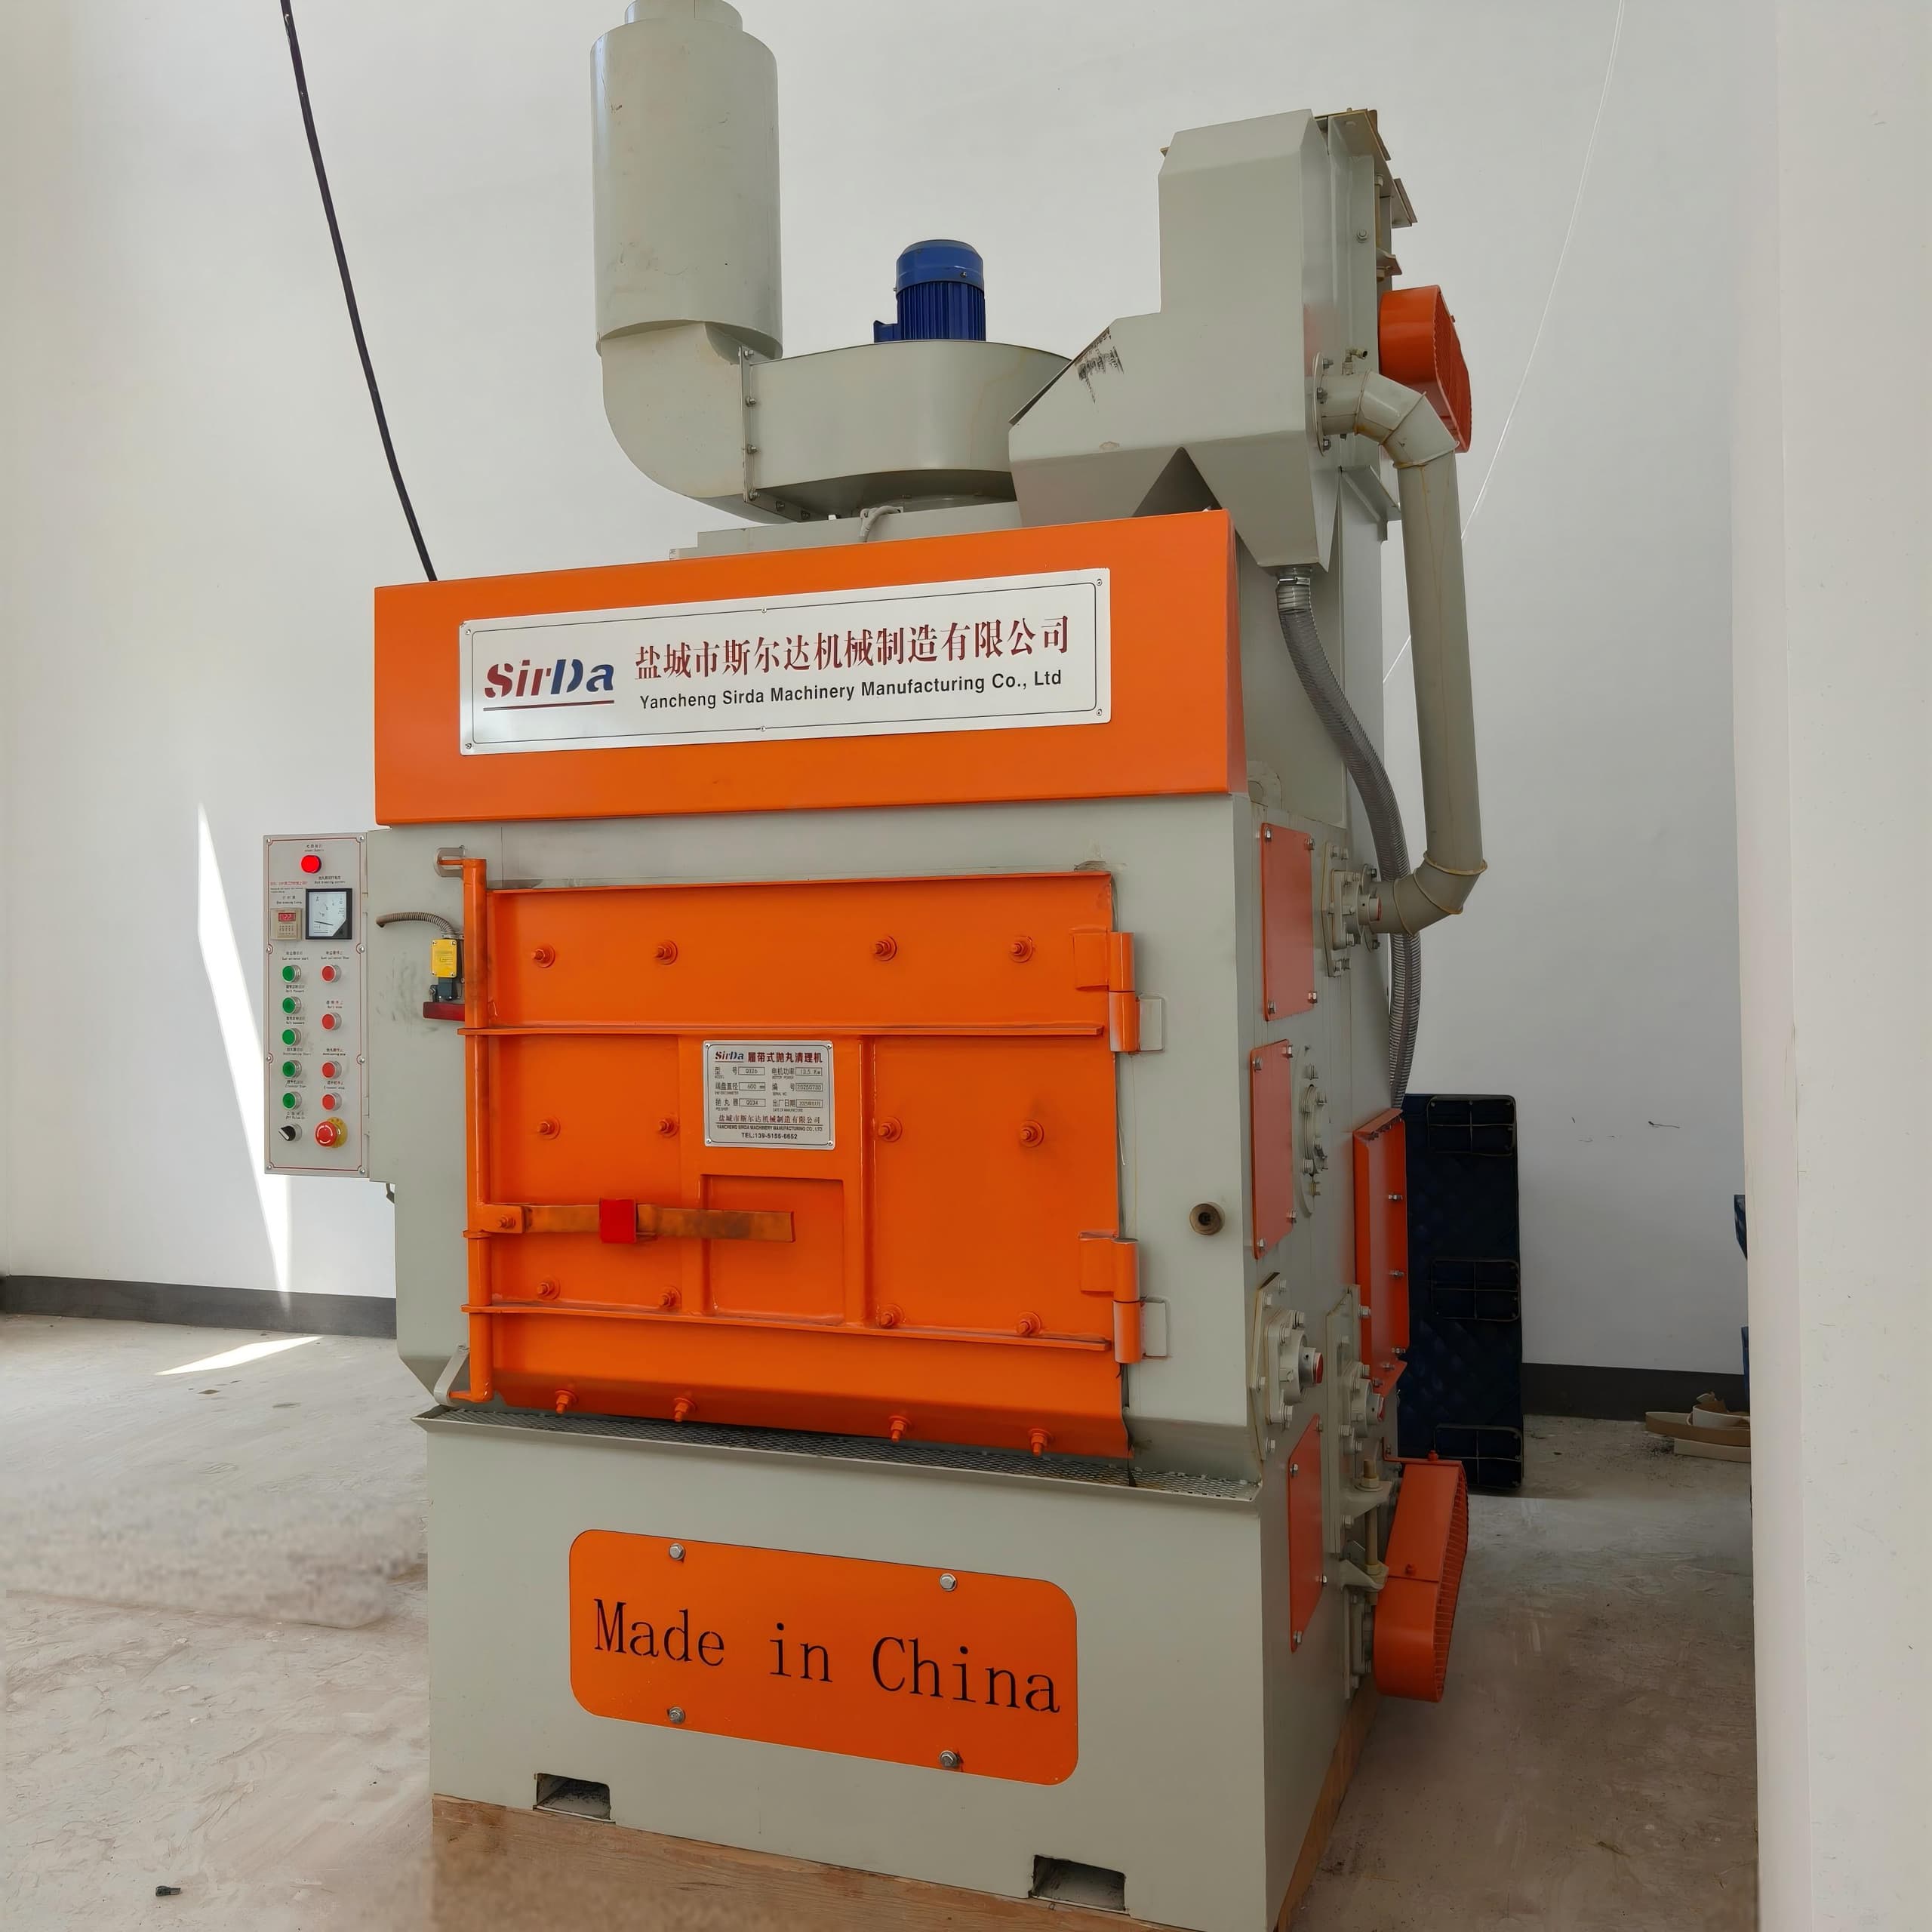
Удалять заусенцы с тысяч мелких обработанных деталей вручную — это работа, которая незаметно съедает маржу цеха. Каждое ребро, требующее удара напильником, умноженное на годовой объём из шести знаков, даёт значительный расход рабочего времени; а ручной труд по определению нестабилен — один оператор оставляет радиус, следующий оставляет заусенец. Дробемётная обработка партиями сводит эту переменную к контролируемому, воспроизводимому процессу: загрузил детали, закрыл дверь, и дробемётные колёса применяют одно и то же ко всей партии. Компромисс в том, что вы перестаёте контролировать каждую деталь по отдельности и начинаете контролировать процесс: абразив, время, настройки машины. Когда они выверены, обработка партиями одновременно обыгрывает ручной труд по цене, стабильности и производительности.
Выбор абразива: подбирайте материал к детали
Самая частая ошибка при серийном снятии заусенцев — отношение к абразиву как к товару. Для мелких, детализированных деталей — прецизионных шестерён, крепежа, штампованных кронштейнов — нужен мелкий, округлый абразив, проникающий в геометрию, не повреждая поверхность. Стальная дробь диапазона S170–S330 (около 0,45–0,84 мм) — основной выбор для чёрных металлов: сферическая, долговечная и достаточно мягкая, чтобы снять заусенец, не уведя деталь за пределы допуска. Для нержавеющей стали, алюминия, латуни или плакированных деталей переходят на нержавеющую или стеклянную дробь, чтобы не внедрить железосодержащее загрязнение, которое потом заржавеет или испортит покрытие.
- Стальная дробь S170–S330 (0,45–0,84 мм) — общее снятие заусенцев с чёрных металлов; сферический профиль держит скругление кромок предсказуемым.
- Нержавеющая дробь 0,1–0,3 мм — крошечные прецизионные детали, пружины и всё, что должно оставаться без железа.
- Стеклянная дробь 100–200 мкм — косметические алюминиевые поверхности, где нужен равномерный матовый вид, а не съём материала.
- Керамический абразив (B20–B60) — твёрже стекла, для более прочных сплавов, ещё не выдерживающих сталь.
- Избегайте рубленой проволоки и остроугольной дроби на деликатных деталях — режущее действие, снимающее окалину, порвёт и тонкую кромку.
Полезное правило: выбирайте самый мелкий абразив, который ещё снимает заусенец за доступный цикл. Чем мельче абразив, тем дольше время экспозиции и уже окно контроля; чем крупнее, тем быстрее съём материала, но шире допуск.
Расчёт времени цикла: размер партии, а не каталога
Цифры производительности из каталога — то место, где большинство покупателей завышают мощность колеса и занижают пылеуловитель. Идите от реальных деталей. Партия 100 кг деталей типа радиатора по 0,5 кг чистится обычно за 6–10 минут; те же 100 кг кронштейнов по 5 кг требуют 12–20 минут, потому что крупные детали экранируют друг друга и нуждаются в большем числе оборотов. Производительность проста:
деталей в час ≈ (вместимость партии ÷ время цикла) × коэффициент использования
Так, партия 100 кг при цикле 7 минут выдаёт около 8–12 тонн за смену; толкните цикл до 15 минут, и та же машина падает до 3–4 тонн. Дробемётные колёса ленточной линии развивают 7,5–22 кВт каждое, а скорость вращения важна: деликатные сплавы — 5–8 об/мин, прочная сталь — 10–15 об/мин. Слишком агрессивно на лёгких деталях — колесо оставляет язвины; слишком мягко на тяжёлых — песок остаётся в полостях. Управление скоростью колеса через ПЛК позволяет менять интенсивность по партиям с панели, не останавливая линию.
Пылеулавливание: мелкая пыль — настоящая нагрузка
Серийное снятие заусенцев даёт куда больше мелкой пыли, чем видимая стружка, и именно эта мелкая нагрузка убивает дешёвый пылеуловитель. Рабочее правило — 4000–6000 м³/ч воздуха на каждое колесо в паре с вытяжным вентилятором 5,5–11 кВт. Заниженный объём — и фильтры меняют каждые 3–6 месяцев вместо 12–15, а срок службы абразива падает. Используйте нанофибровые патроны класса MERV 15 и выше — они улавливают 85 % частиц при 0,3–1 мкм и держат повторные обратные продувки — а перед ними поставьте циклонный предсепаратор, чтобы снять тяжёлую фракцию до подачи на фильтр.
Если среди деталей есть алюминий, магний, титан или цирконий, NFPA 484 относит пыль к реакционной и горючей. Это означает выделенный пылеуловитель, установленный вне здания, взрывные клапаны по NFPA 68, изолирующие задвижки по NFPA 69, заземление по NFPA 77 и никогда не смешивайте реакционные пыли в одном бункере. Пропустите это — и провалите испытания трубы в первый же год.
Типичные виды отказа
- Перерасход (чрезмерное дробемётование) — самая дорогая ошибка на прецизионных деталях. Избыточная экспозиция скругляет те самые кромки, которые вы хотели очистить, уводя деталь за допуск. Контролируйте размером абразива и таймером цикла, а не привычкой «ещё чуть-чуть подольше».
- Железосодержащее загрязнение — стальной абразив по нержавейке или алюминию оставляет внедрённое железо, которое ржавеет или приводит к браку на линии гальваники. Разделяйте контуры рекуперации либо сразу берите нежелезосодержащий абразив.
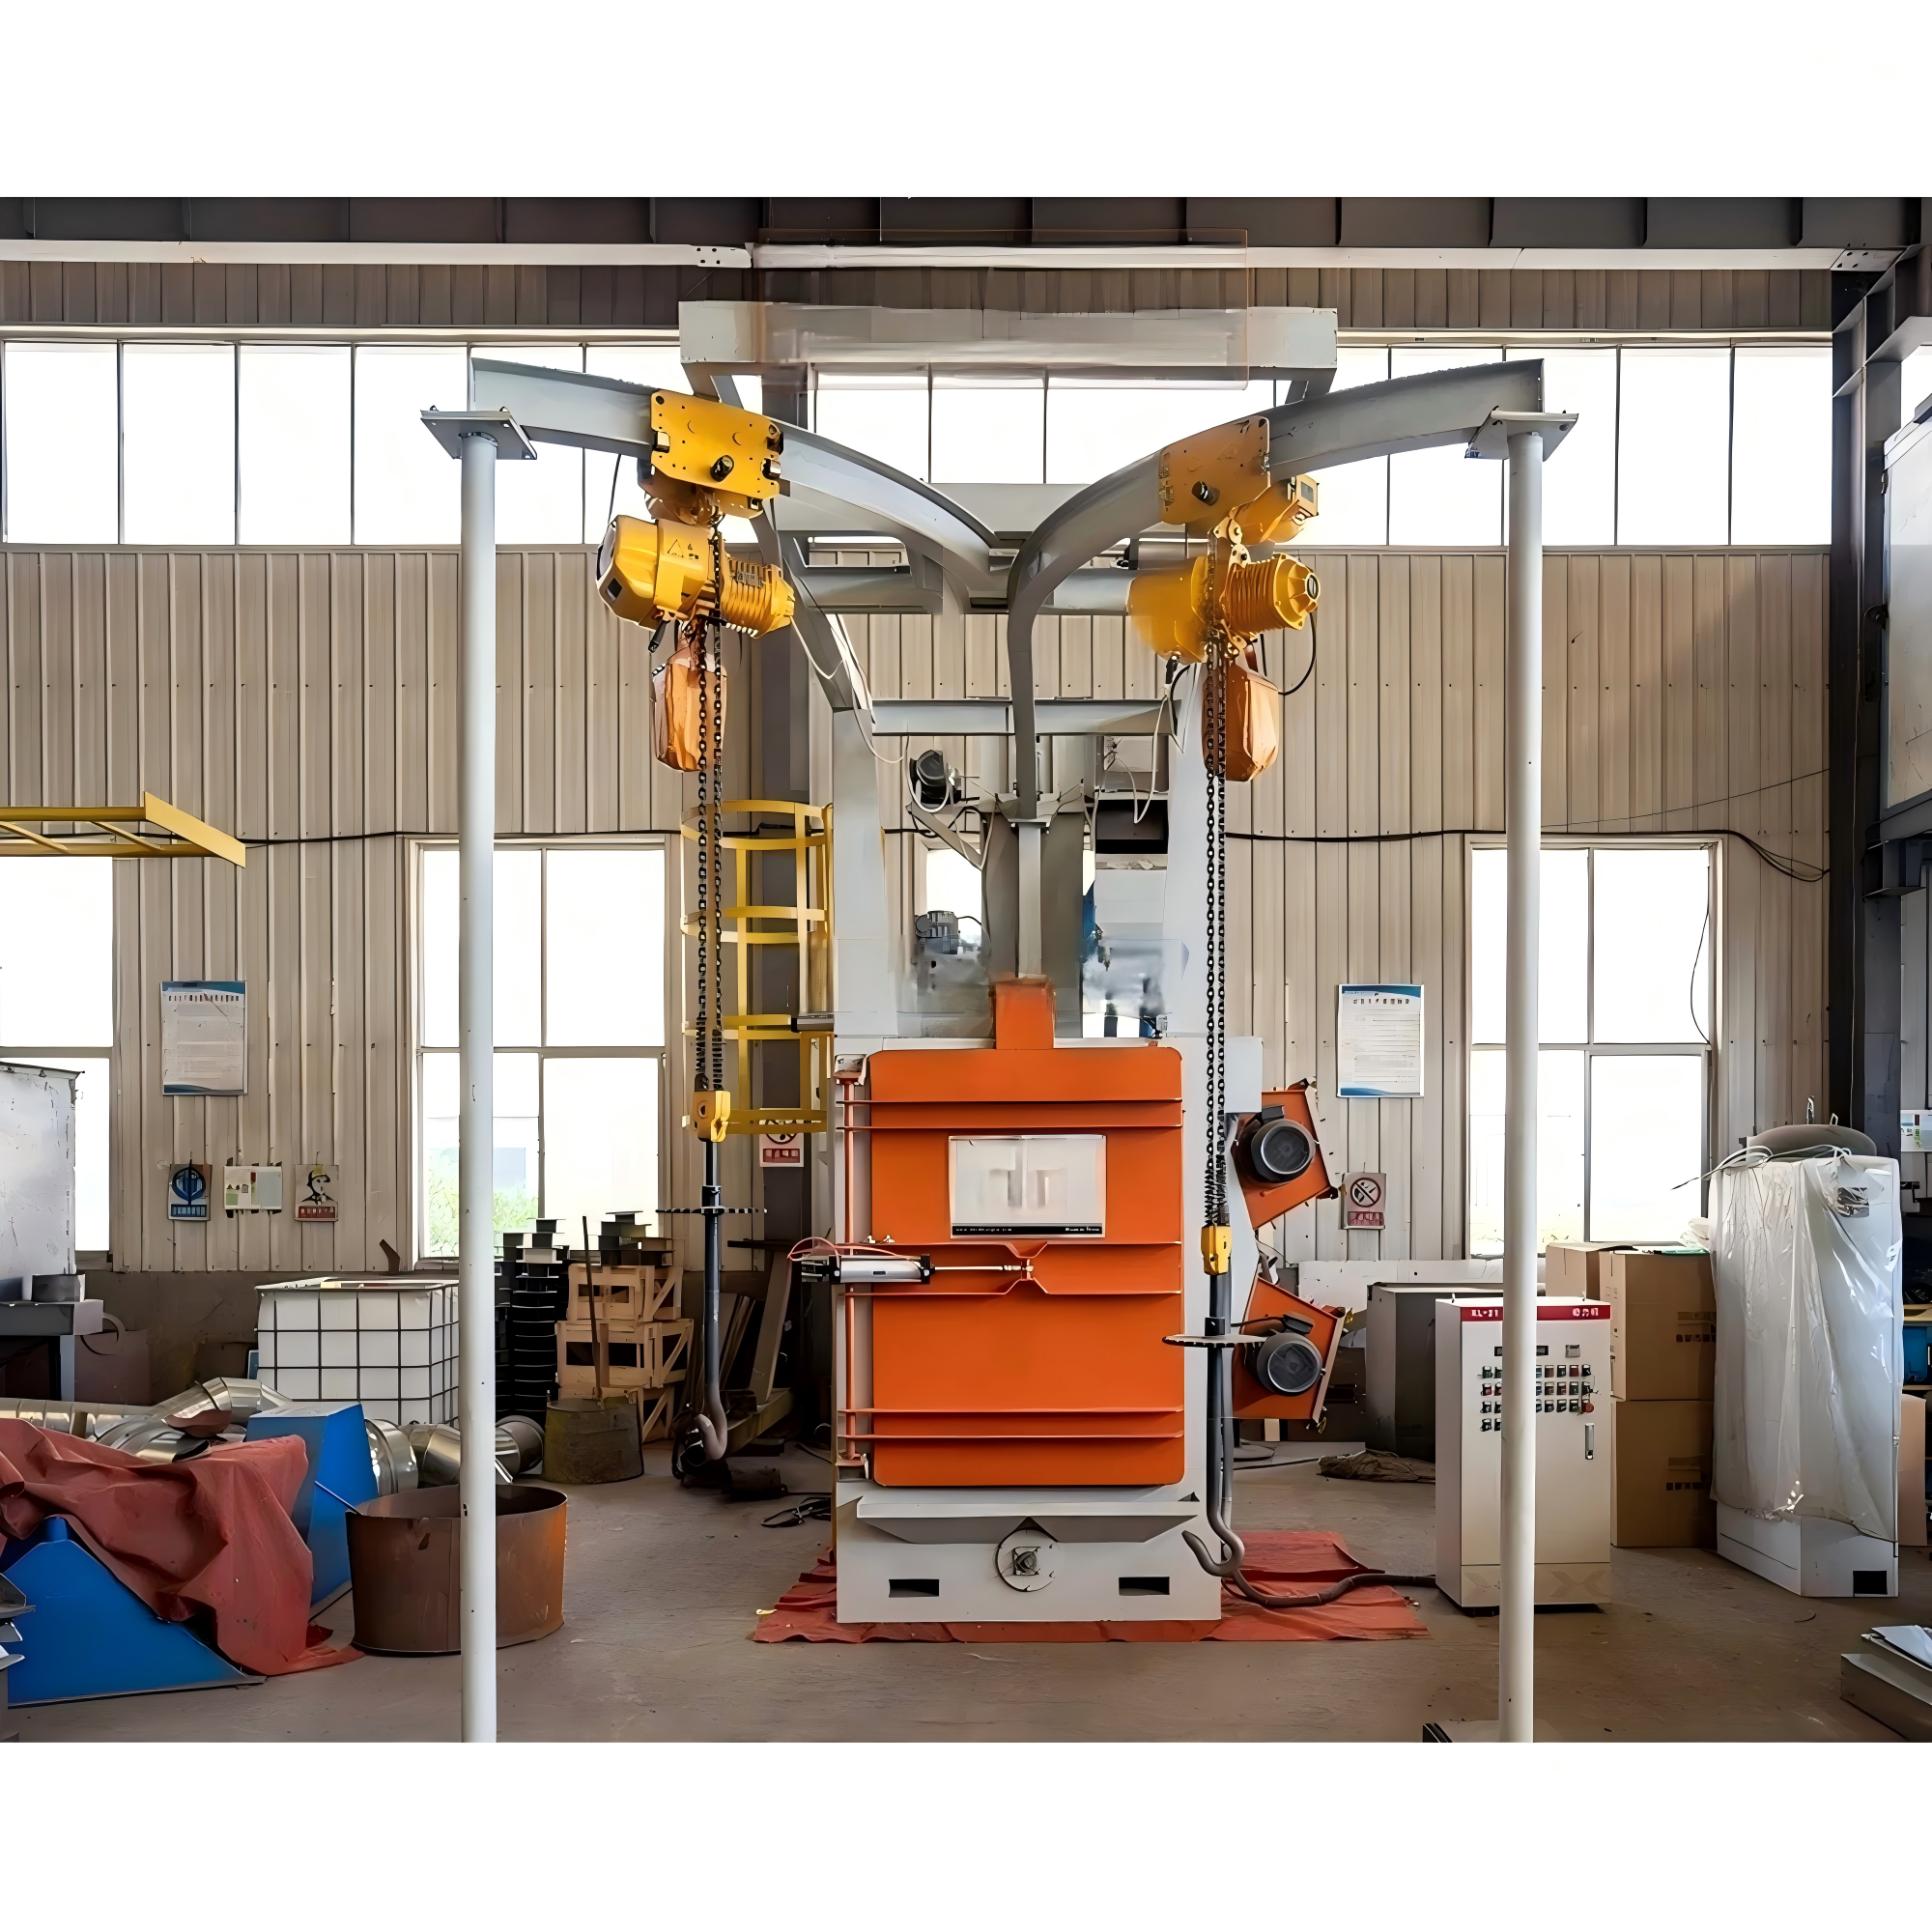
- Удар деталь об деталь — хрупкие, резьбовые или с доведённой поверхностью подшипника детали повреждаются от ударов при перемешивании. Если у детали прецизионная резьба или готовая поверхность подшипника, она принадлежит подвесной или сетчатой линии, а не барабану.
- Разрушение абразива — по мере растрескивания дроби мелочь перегружает пылеуловитель, а распределение по размерам уходит в дрейф, отчего внешний вид меняется от партии к партии. Магнитный барабан в связке с воздушным сепаратором удерживает годный абразив в контуре.
- Неравномерная экспозиция — смешанные по размеру партии чистятся неравномерно, потому что крупные детали экранируют мелкие. Сортируйте по семействам либо примите более длинный цикл для детали худшего случая.
Серийное снятие заусенцев — это в меньшей степени машина, а в большей — дисциплина вокруг неё. Подбирайте абразив к детали, задавайте партию по расчёту, правильно удаляйте мелкую пыль, и барабанная машина будет держать допуск и производительность ещё долго после того, как ручной напильный пост будет списан.