Очистка окалины горячекатаной стали перед обработкой
Горячекатаная сталь выходит из стана покрытая окалиной — катодным слоем оксидов, который вызывает язвы и отслоение покрытия, если остаётся. В этом руководстве объясняется, почему снятие окалины до обработки — контроль качества, как выбрать дробь, колотую дробь или смесь, задать скорость рольганга и аспирацию, и о скрытых видах отказа.

Почему окалину нужно снимать до обработки
Горячекатаная сталь выходит из прокатного стана покрытая внедрённым в поверхность слоем оксидов — окалиной, которую большинство заказчиков не замечают, пока она их не подведёт. Это не одно соединение, а наслоение оксидов железа (FeO, Fe₂O₃ и Fe₃O₄), образующееся выше примерно 570 °C при прокатке и охлаждении. На листе она обычно достигает 0,5–2 мм толщины, хрупка и прочно внедрена в поверхность.
Опасность электрохимическая, а не косметическая. Окалина катодна по отношению к стали под ней. Там, где она треснула — на кромке реза, в месте пробивки или точке ржавчины, — обнажённая сталь становится анодом и корродирует избирательно. Результат — характерные язвы под чешуйками окалины, а продукт коррозии затем отрывает любую краску сверху. Добавьте солевую плёнку и поверхностную ржавчину, набранные при перевозке и хранении, и получите поверхность, которая облупится через 12–24 месяца, каким бы дорогим ни был грунт.
Поэтому подготовка поверхности — контрольное качественное окно, а не финишная операция. EN 1090 требует определённого класса для конструкционной стали, а большинство технических условий на промышленное покрытие требуют Sa 2,5 по ISO 8501-1 — « очень тщательная очистка », не менее 95 % поверхности без видимой окалины, ржавчины и посторонних веществ, лишь с лёгкими полосами. Sa 3 (почти белый металл) зарезервирован для погружённых или морских зон по ISO 12944 C4/C5-M.
Выбор абразива: дробь, колотая дробь или смесь
Абразив делает две вещи сразу: разрушает оксид и шероховатит сталь, создавая контролируемый якорный профиль. Форма частицы решает, что побеждает.
- Стальная дробь сферическая, закалённая и отпущенная, 40–50 HRC (или 55–65 HRC твёрдого класса), пригодна для 2 000+ циклов рециркуляции. Она наклёпывает, а не режет, оставляя гладкий рифлёный профиль около 25–50 µm Rz. Размеры S70–S780 по SAE J444 / ISO 11124 ; для обычного снятия окалины S330–S460, для толстого листа S550–S660.
- Колотая стальная дробь — та же дробь, раздробленная на угловатые фрагменты. Острые грани режут, давая более глубокий гравированный профиль 50–125 µm Rz и самое быстрое удаление. Классы твёрдости GP/GL/GH (≈46/56/63 HRC) балансируют сохранение режущей кромки и сопротивление расколу. Крупная G14–G18 берёт толстую окалину ; G25–G40 — основная рабочая лошадка подготовки Sa 2,5.
- Смеси доминируют на высокопроизводительных линиях с рольгангом: около 70 % дроби (S330–S460) на кинетическую энергию плюс 30 % колотой (G40–G50) на угловой срез, открывающий чёткий якорный профиль 40–75 µm.
Колотая дробь даёт больше пыли, чем сферическая, поэтому рабочую смесь надо пополнять, а воздушный сепаратор держать исправным — иначе разбитый абразив рециркулирует чёрной пылью и снова загрязняет серебристо-серый металл. Абразивы регулируются ISO 11124 (требования) и ISO 11125 (методы испытаний) ; бракуйте партии с насыпной плотностью ниже 7,2 г/см³ — это признак пустотелых частиц.
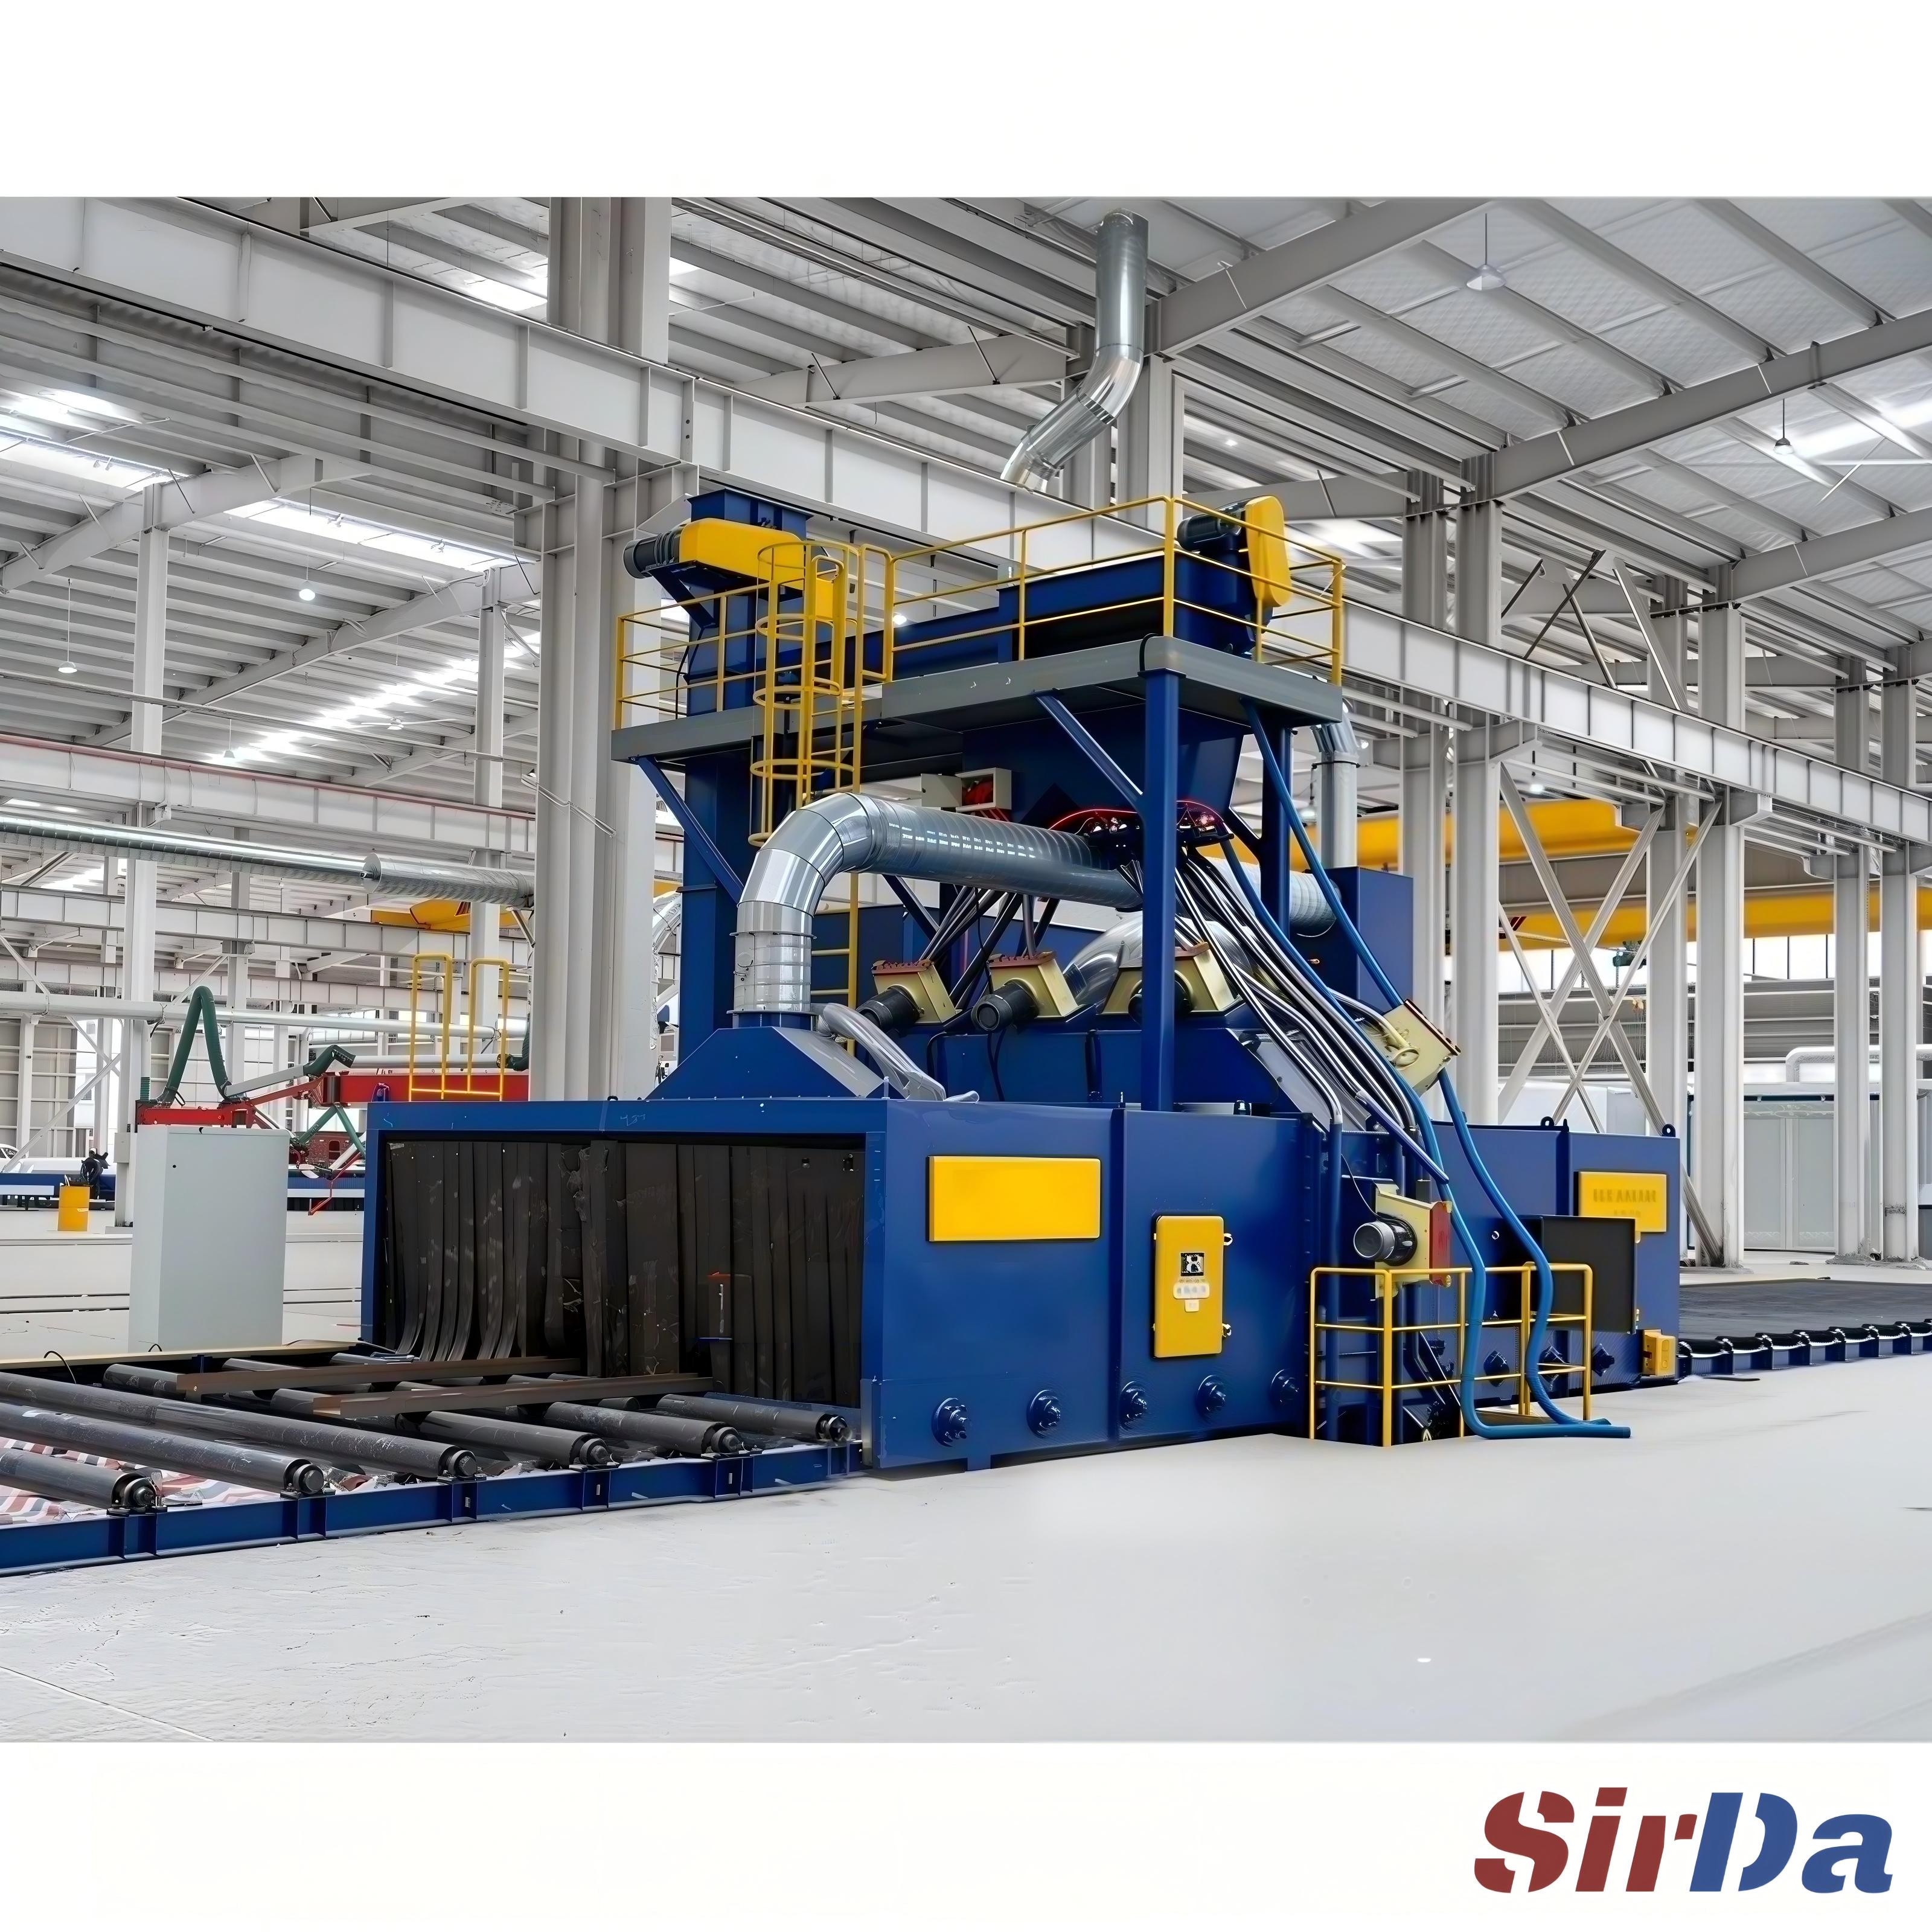
Такт, метательные колёса и аспирация: три опоры линии
На линии с рольгангом производительность задаётся скоростью, с которой профиль проходит колёса, сохраняя при этом Sa 2,5. Для ржавчины класса B на конструкционных профилях скорость обычно 1,2–2,5 м/мин ; ржавчина класса C и толстая окалина требуют более медленного прохода, никогда быстрее, потому что « догнать » можно только оставив окалину.
Метательные колёса прямого привода бросают абразив с окружной скоростью лопатки 75–80 м/с (≈2 900 об/мин). Следите за амперметром: каждое колесо должно стоять на 85–90 % номинального тока. Резкое падение почти всегда означает снижение уровня абразива в бункере — раннее предупреждение о нехватке материала, а не проблему мотора. Многоколёсные компоновки (сверху и снизу, под углом к стенкам двутавра) существуют именно чтобы убить « тени » — ту пропущенную полосу в углах, которой одно колесо не достаёт.
Аспирация — третья опора. Кабина без исправного пылеулавливателя — замкнутый контур пыли. Цельтесь в выбросы из трубы ниже 5–10 мг/м³ с фильтром из картриджей или рукавов, рассчитанным на соотношение « воздух/ткань », которое сепаратор способен удержать ; статическое давление в камере воздушной промывки — то число, которое говорит, что пыль удаляется, а не рециркулирует. Для стального абразива магнитный сепаратор возвращает более 95 % годного ; остальное заменяется либо, в закрытом цеху, отсасывается, чтобы избежать застрявшей дроби на готовой поверхности.
Виды отказа, которые тихо портят работу
Большинство брака при снятии окалины не выглядит драматично. Они мелкие, безмолвные и обнаруживаются месяцы спустя под отслоившимся покрытием.
- Остаточная окалина в углах — стенки двутавра, внутренние радиусы и зоны у сварного шва — классические зоны тени. Причина: слишком быстрый рольганг, колесо с просевшим током или компоновка с мёртвой зоной. Исправьте до обработки, потому что сварной шов уже не отдробеструите так легко.
- Перегрубление — загнать профиль за 75 µm означает потратить зря абразив и краску, а на профилях тоньше ~1,5 мм вызвать деформацию. Дробемётная очистка тонких листов — известный риск деформации ; переходите на пневмодробеструй пониженного давления или химическую очистку.
- Налёт ржавчины — очищенная сталь — свежая реакционная поверхность. Во влажном или приморском воздухе ржавчина появляется за 4–6 часа ; при высокой влажности — менее чем за 4 часа. Нанесите свариваемый цинк-силикатный заводской грунт (SSPC-Paint 20, ~15–25 µm сухой плёнки) в это окно или смажьте лист по оценке ASTM D610 ≥8 для перевозки.
- Оставленные растворимые соли — визуальная чистота не видит хлоридов. Измерьте методом Bresle (ISO 8502-9) и держитесь ниже ~20–50 мг/м² ; соль под покрытием вызывает межфазную коррозию, которую не исправит ни один класс дробеструйной очистки.
- Перекрёстное загрязнение между партиями — абразив, принесённый с предыдущей, более грязной работы, засевает следующую партию внедрённым мусором. Держите смесь под аудитом, а сепаратор чистым.
- Замасленная сталь на входе — прокатные масла и смазки ослепляют дробеструйную обработку и размазывают. Сначала щелочное обезжиривание ; дробеструить по маслу — значит лишь втереть его внутрь.
Главное просто: снятие окалины — первый и самый влияющий этап системы антикоррозионной защиты, и его результат измеряется и регистрируется по стандартам, а не оценивается на глаз. Пропишите класс Sa, диапазон профиля и предел по соли вместе — а затем проверьте каждый пункт, прежде чем сталь пойдёт на сварку или на линию окраски.