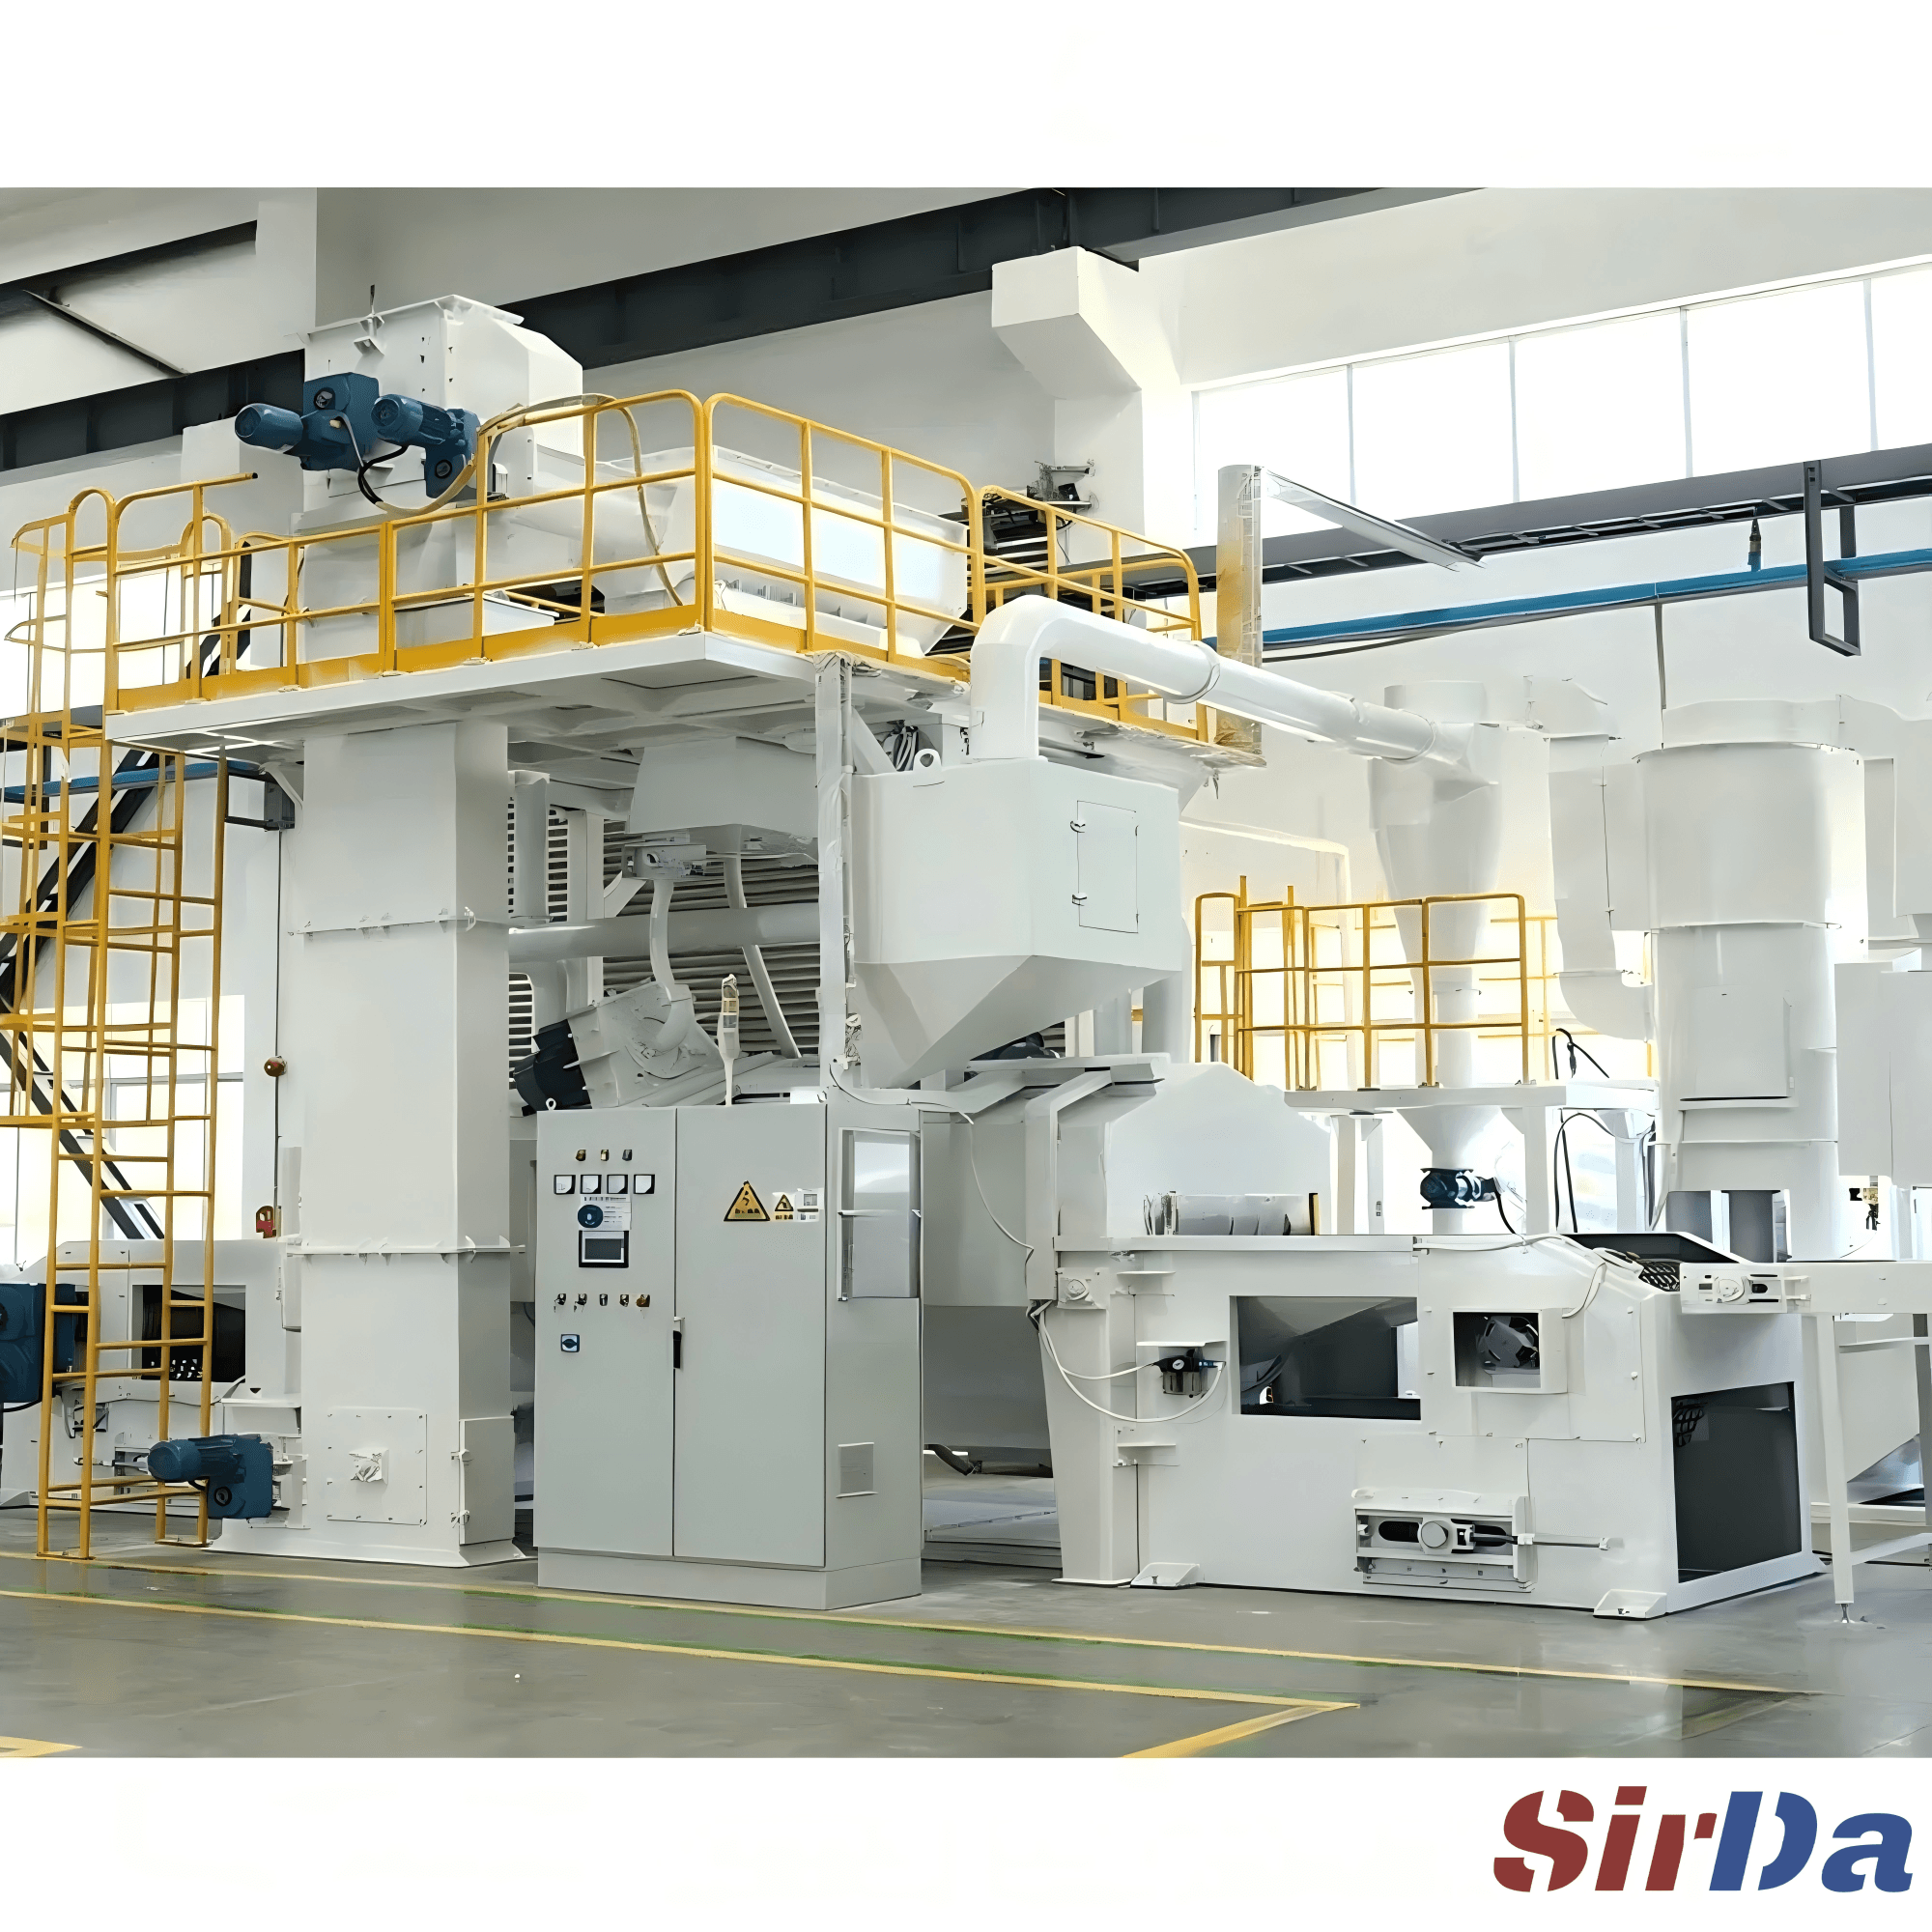
Очистка алюминиевых отливок под давлением без загрязнений
Алюминиевые отливки под давлением требуют иной дробеструйной схемы, чем сталь: меньше энергии, нежелезный абразив и пылеулавливание с учётом горючей алюминиевой пыли. Разбираем выбор абразива, NFPA 484, цикл и виды отказа.

Алюминиевые отливки под давлением выходят из машины с тонкой облой по линиям разъёма, остатками смазки для съёма и неровной коркой. Дробеструйная обработка убирает всё это за один проход — но алюминий — это не сталь, и обращение с ним как со сталью — самый быстрый путь превратить чистую деталь в запачканную, в брак.
Алюминий переписывает правила
Первая ошибка закладывается ещё до включения машины: будто программа дробеструйной очистки, снимающая окалину с серого чугуна, очистит и алюминий. Не очистит, и по двум причинам, которые складываются.
Алюминий заметно мягче чугуна и стали. Те же обороты турбины, та же масса дроби, тот же режим колеса: то, что сбивает окалину с железа, просто забивает алюминий до повиновения — оставляя переколоченные, спрессованные грани, потерю размера на тонкостенных участках и, в худшем случае, видимую деформацию. Энергию метания надо снижать; на турбинной машине это значит меньшие обороты колеса, а не просто короче время пребывания.
Вторая причина невидима и куда дороже. При дробеструйной обработке алюминия стальной дробью удар вбивает микроскопические частицы железа в более мягкую поверхность алюминия. Деталь выходит чистой и ровной. Железо там всё ещё, внедрено, невидимо. Оно заявляет о себе позже — после анодирования, после окраски, а иногда спустя месяцы эксплуатации.
Выбор абразива — решение, определяющее всё
Последующий процесс диктует абразив, и этот единственный выбор определяет весь результат.
- Стальная дробь из углеродистой стали — никогда, для алюминия под анодирование. Внедрённое железо растворяется в анодной ванне и оставляет тёмные потёки, запачканные зоны и пятна, где оксидный слой растёт неравномерно. Дефект необратим: деталь в брак или полная переделка. Даже на окрашиваемых деталях, где покрытие скрывает железо, это бомба замедленного действия.
- Стеклянные шарики — безопасный выбор по умолчанию для деталей с видом. Сферические, без железа, мягкие. Дают яркий сатин, ноль загрязнения и вносят сжатие, повышающее усталостную прочность. Плата: снятие облоя медленнее и абразив дороже; расход на ту же машину-час на ~30 % ниже, чем у стальной дроби.
- Керамическая дробь (напр. B40–B60) — когда нужна режущая сила. Твёрже стекла, куда долговечнее коричневого электрокорунда, снимает упрямую облой и брызги сварки без железа. Ресурс циклов высок, что снижает стоимость за деталь.
- Дробь из нержавеющей стали — единый критерий. Держите один нежелезный абразив в контуре для любой алюминиевой работы. Он годится для анодирования, окраски и прямой сборки, не пачкает на складе и — критический момент — контур рециркуляции не требует протокола промывки, если финальное назначение партии меняется по запросу заказчика.
- Алюминиевая дробь — самый мягкий вариант, предпочтителен для ещё более мягких сплавов, например цинкового литья под давлением, где чистит, не внедряя частиц в поверхность.
Довод безопасности подкрепляет выбор нержавейки. Стальная дробь даёт пыль оксида железа; обработка алюминия даёт алюминиевые тонкие фракции. Смешанные в пылеуловителе, они могут запустить термитную реакцию — крайне экзотермическую, воспламеняемую ничтожной энергией. NFPA 484 прямо предупреждает против смешивания алюминиевой пыли с металлическими оксидами и требует пылеуловителей, выделенных под тот металл, для которого они спроектированы. Работа с нержавеющим абразивом просто убирает вклад оксида железа из контура.
Пылеуловитель — часть обоснования безопасности
Пыль алюминия — не бытовая пыль. Это горючая металлическая пыль, и во взвешенном в воздухе состоянии при нужной концентрации она взрывается. NFPA 484 — стандарт на горючие металлы — с 2015 года не допускает сухих внутренних пылеуловителей для алюминия. Мокрые пылеуловители, улавливающие тонкие фракции в водяной ванне без сухого фильтрующего материала как топлива, — соответствующий путь.
Несколько часто упускаемых моментов:
- Изолируйте контур, а не только абразив. Система рециркуляции удерживает ферромагнитные частицы долго после смены абразива. Машина, работавшая стальной дробью, будет сыпать железо на алюминиевые детали, пока её не промоют или не выделят. Для цехов, ведущих и чёрные, и цветные металлы, это значит отдельные машины или по-настоящему изолированный контур абразива — а не смена абразива между партиями.
- Осторожно с водородом. Мокрые пылеуловители держат алюминиевую пыль в воде, а алюминий реагирует с водой с выделением водорода. Ванна требует вентиляции, контроля уровня и удаления шлама по графику, иначе вы меняете взрыв пыли на газовый.
- Добавьте стандартные защиты. Искроуловители на входе в воздуховод, клапаны взрывоизоляции, взрывные панели и огнетушитель класса D для горючих металлов. Уборка тоже важна: порог опасной толщины слоя — около 0,8 мм на поверхностях.
Цикл и виды отказа, доходящие до заказчика
Производительность — не размер камеры. Это деталей в час, равное загрузке за цикл, умноженной на циклы в час. На барабанной машине периодического действия турбины стоят, пока оператор грузит и выгружает, — короткое время метания, утонувшее в длинном цикле обработки, делает машину медленной, сколько бы мощности вы ни купили. Задать чистоту поверхности выше, чем требует последующий процесс, — значит молча съесть оплаченную производительность.
Выбирайте семейство машины по детали, а не по абразиву:
- Барабан для мелких крепких отливок, терпящих перекатывание, — пакетная очистка, каждая грань открыта.
- Сетчатый конвейер для плоских деталей в серии, колёса сверху и снизу, обе грани за один проход.
- Подвесной для крупных или хрупких деталей, которые не должны сталкиваться.
- Поворотный стол с сателлитами для сложной геометрии, вращающейся вокруг своей оси.
И следите за видами отказа, просачивающимися к заказчику: пятна внедрённого железа после анодирования; смятие и потеря размера на тонких стенках от избытка энергии; термитный риск смешанного железо-алюминиевого контура; перекрёстное загрязнение от непромытой рециркуляции; белая (гальваническая) ржавчина внедрённого железа при встрече с влагой; и остаточная облой по линии разъёма, потому что деталь сама заслонила себя от струи.
Ничего из этого не загадка, если линия с самого начала спроектирована под алюминий — мягче энергия, нежелезный контур и система пылеудаления, уважающая то, чем алюминий на самом деле является.