
诊断同一工件表面清理不均
同一件工件的同一个面清理效果和其余各面不一样,这是诊断问题,不是调参数问题。先读缺陷的形状:沿行进方向的条纹指向自转不足,由亮到暗的渐变指向喷束图案的边缘,某个棱角上的阴影指向遮挡,其余都干净的面上单独一个黑点指向磨料本身。接着把造成清理不均的三个变量拆开——打过来的能量、停留的时间、图案覆盖得多全——一次只测一个。用网格法布置 Almen 试片、用对照试板、测可疑面的表面轮廓,并对照书面清洁等级判定(SSPC-SP 10 允许每个单位面积最多 5% 的随机污渍)。一次只改一个变量,先改几何,每改一次就重新测一遍。
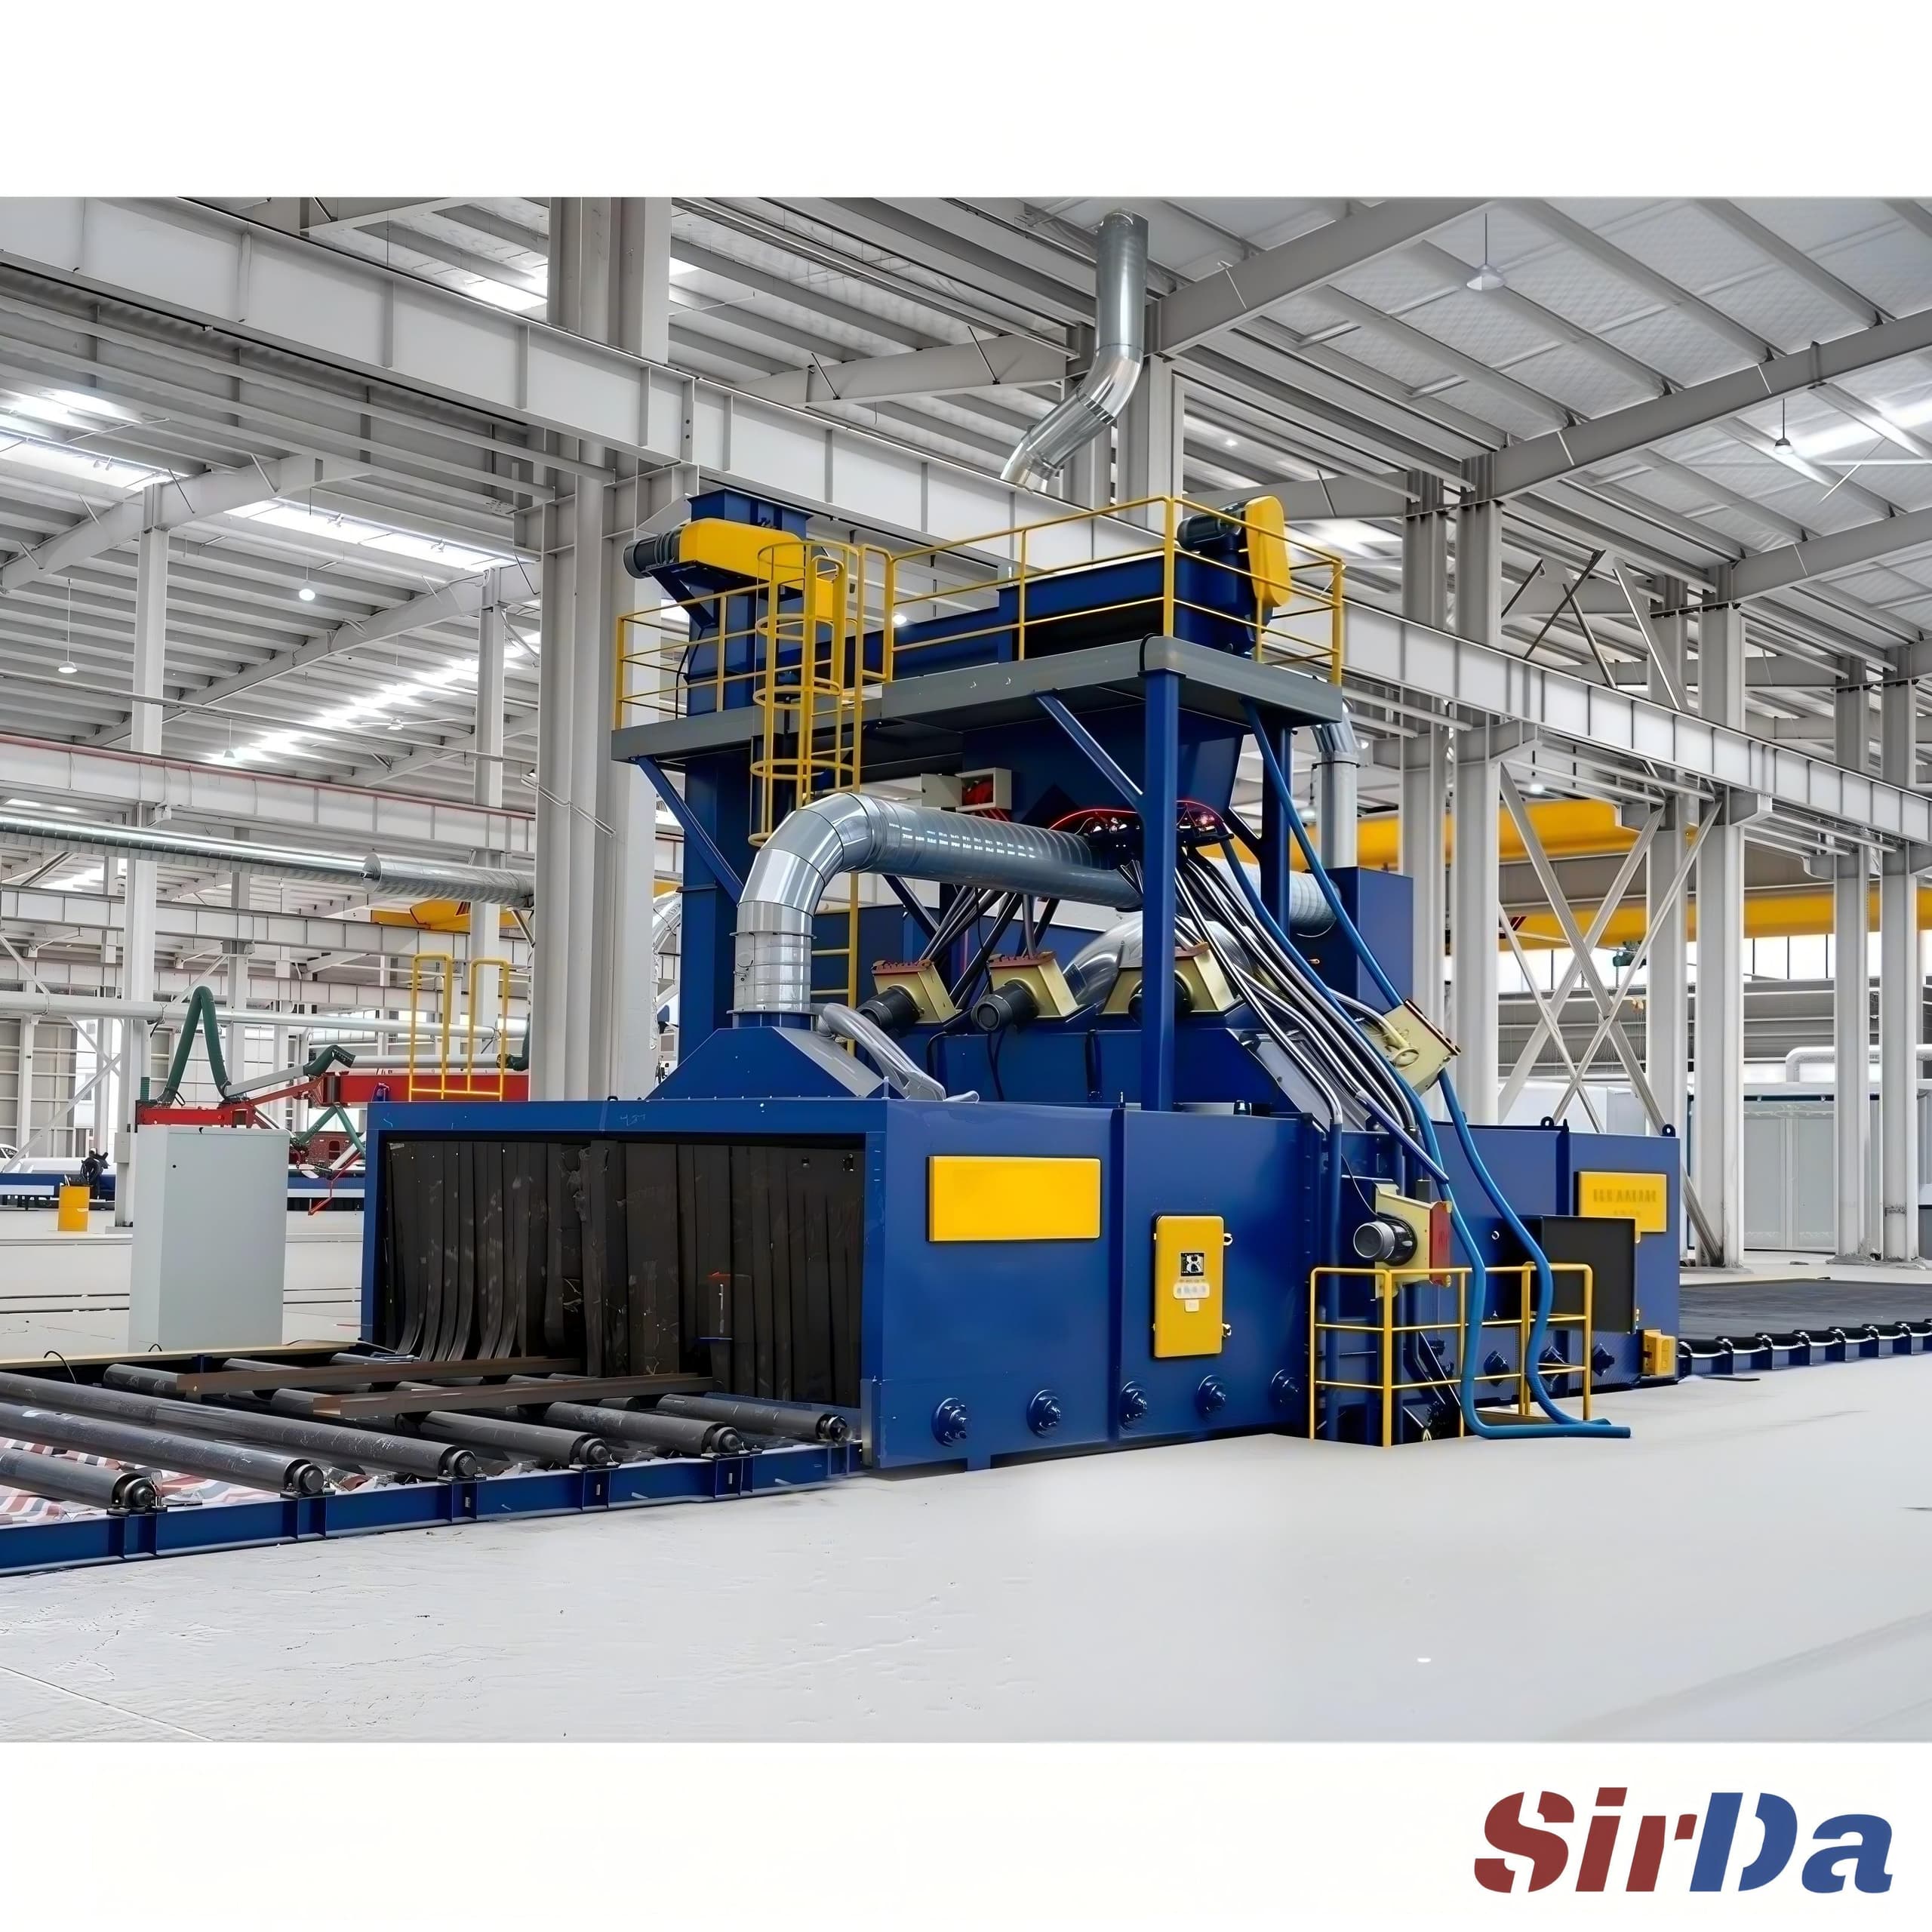
同一件工件的同一个面,清理效果和其余各面不一样——这不是调参数的问题,这是诊断的问题。第一反应往往是"把压力调高、磨料多加一点、输送速度放慢",但这样处理的是症状,而症状的根因通常出在几何关系上;调整完不仅没解决问题,表面往往更难看。诊断只有一个方向:先看清没清理干净的区域落在哪里,再把可能造成这种现象的三个变量拆开,最后用测量把结论钉死。
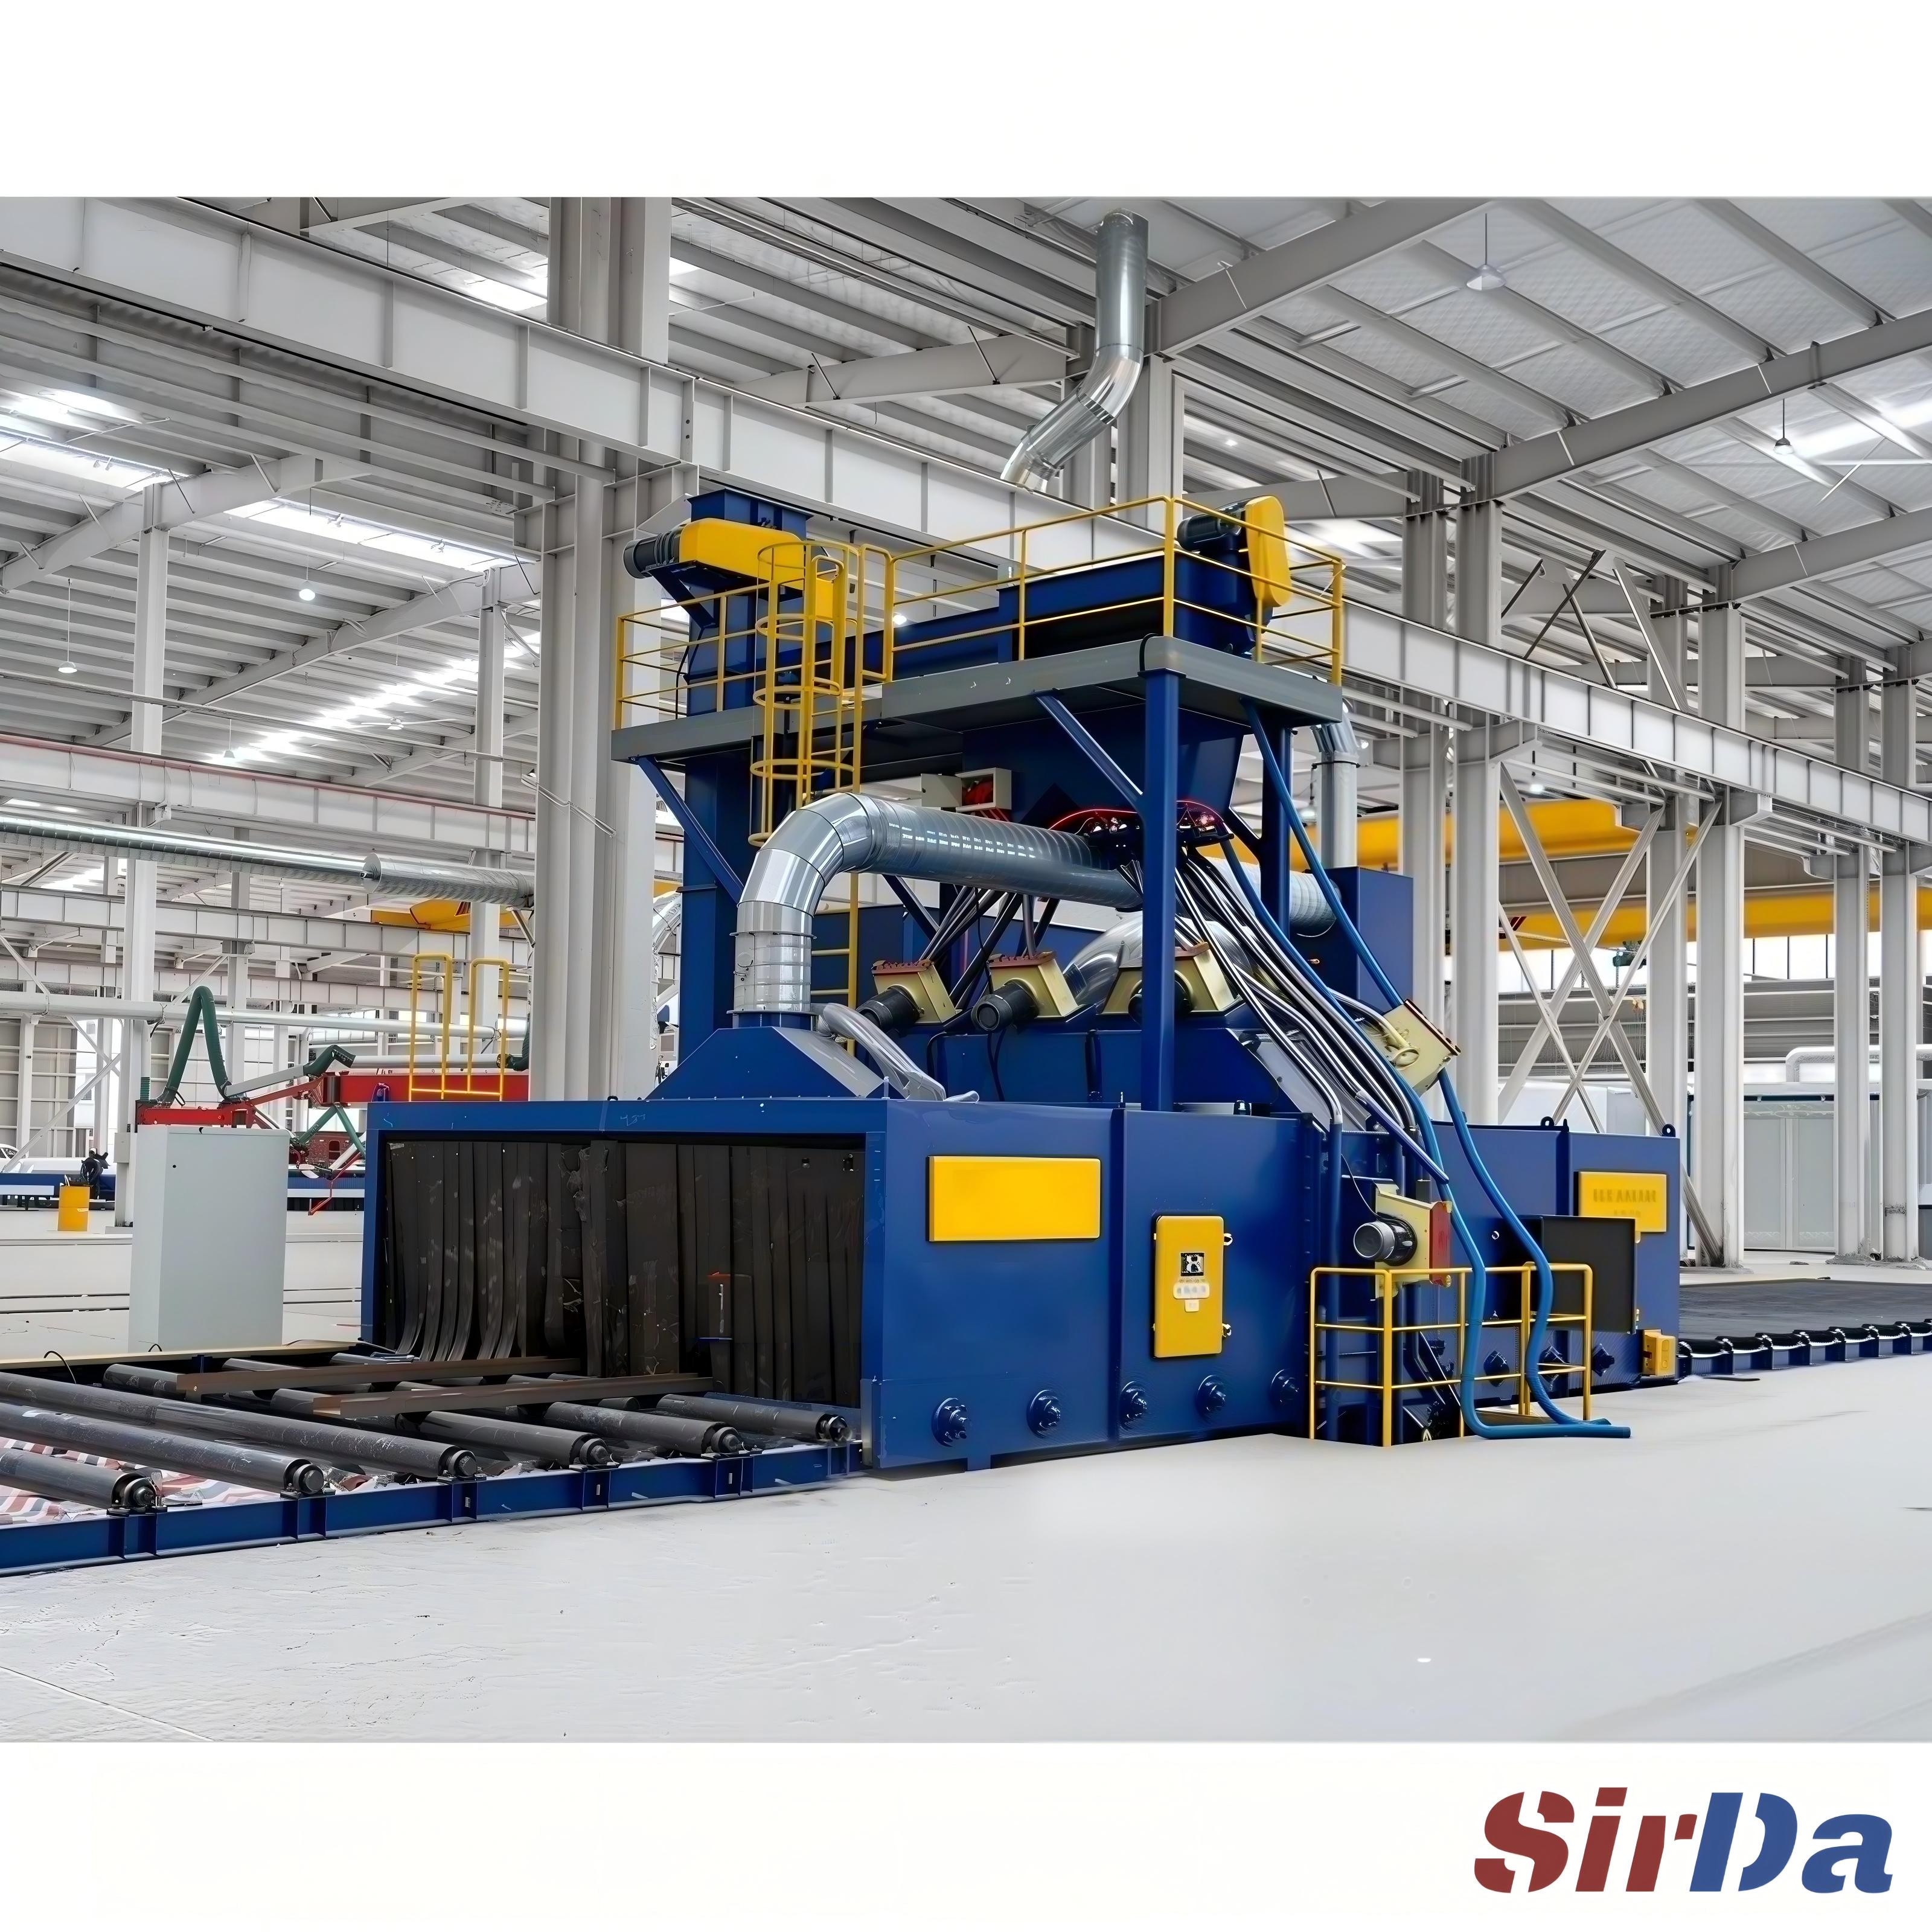
缺陷的形状本身就是证据
动手调机器之前,先把缺陷的位置记下来。清理不均匀区域的几何形状,比任何一轮试调都更快地指向根因。
- 沿着工件行进方向的条纹状痕迹。 说明工件是被"一条一条"清理的,而不是整体被清理。通常是工件自转或摆动不够,或者在喷束下停留的时间不够长,于是表面同一条带吃到的磨料最多,其余部分只能靠反射弹回的磨料。
- 同一面上由亮到暗的过渡梯度。 这是喷束图案的边缘。要么是各抛丸器的图案叠加不足,要么是工件没有处在图案中心,要么是喷射距离已经拉大。
- 某个棱角上的一道阴影。 一定有东西挡住了料流:工装夹具、挂得太近的相邻工件,或者已经磨损侵入图案的护板。
- 其余都干净的面上单独一个黑点。 这几乎一定是磨料的问题——结块、料流架桥,或者分离器喷出一股粉尘,某一瞬间整体砸在面上。
- 整个面都偏暗,且看不出图案。 先查磨料状态和喷嘴压力。因为能量类的问题影响的是每一件工件的每一个面,不会只挑一个面。
清理之前就把缺陷标记下来:标出是哪一个面,记录工件在机器里的朝向,并保留一件不作废的工件作为参照。连续三件工件上同一个面的表现一对比,就能判断根因是跟着机器走,还是跟着工件走。
三个变量,一次只测一个
清理不均匀是三件事叠加的结果:打过来的能量有多少、停留的时间有多长、图案覆盖得有多全。现场几乎总是同时动这三个,所以问题在调整之后依然活着。
能量对应磨料状态和喷嘴处压力。磨料在机器里循环足够久之后,粒径分布已经跑偏、混进了粉尘,而细粉几乎干不了活。定期筛分,保持丸粒群一致,储料仓保持合理料位避免给料阀吸进空气,并且要把气流里的粉尘当成一个独立的故障来处理,而不是算作磨料的问题。压力必须在喷嘴处测,而不是在空压机出口测——长气管加磨损的喷嘴,路上能掉掉 20 psi;一台按设定值运行却从不实测的机器,等于没人管。
停留时间对应工件在抛丸区里的行程。连续辊道式抛丸机的公开规格里,工作速度大致在 0.5~2.5 m/min;斜辊式线上工件的自转转速大约 10~30 rpm。这两个数共同决定了表面任意一点在料流下待多久。调输送速度会改变工件受弹丸作用的时间积分,而且对每一件工件的影响都一样——所以速度能解决整批问题,永远解决不了某一个面的问题。
覆盖率是纯粹的几何问题。抛丸器抛出的图案必须在工件整个宽度上互相重叠覆盖,而工件必须处在图案的中段,而不是边缘。喷射距离在冲击能量和扩散范围之间做权衡,常见生产工况下 250~350 mm 是一个折中值;入射角接近 75 度时切削能力和回弹之间的平衡最好。一个面抛不够、而对面干净,几乎总是覆盖率问题,再多停留也补不上,因为磨料压根没打到那里。
先测量,再调整
诊断的意义就在于最后拿到的是数字,而不是感觉。
- 网格法布置 Almen 试片。 试片固定在面的四角和中心,循环结束后读弧高。各读数在平均值上下 10% 以内说明均匀性可接受;离散度更大就说明机器输出的强度不均匀,而网格直接告诉你不均匀在哪个位置。
- 试板对照。 在同样网格位置放上完全相同的带锈钢板,用眼睛就能看出同样的问题,而且不需要任何仪器。
- 测量该面的表面轮廓。 在可疑面上多点测 Ra。真正有意义的是同一面上各点之间的标准差;平均值漂亮但离散度大,产品照样是废的。
- 对照书面等级判定。 SSPC-SP 10 允许每个单位面积上随机污渍不超过 5%,一个单位面积是 76 mm × 76 mm 的正方形;SSPC-SP 6 允许 33%;SSPC-SP 5 则完全不允许留有污渍。某一个面不合格,整件就不合格,不管其余表面看起来多干净。
真正收口的顺序
一次只改一个变量,并按这个顺序来:先几何(抛丸器位置、图案搭接、喷射距离、入射角、工装间隙),再停留时间(自转和输送速度),再能量(磨料状态、喷嘴状态、分离效率),最后才是除尘侧。每改一次就重新测一遍。同时改两个变量,很多厂子会花半年去对付一个本该靠修正角度就解决的问题。
如果这些都做完,图案仍然不均匀,那么剩下的变量就是工件本身:氧化皮厚薄不均的铸件、刚度不够因而无法稳定呈现同一个面的工件,或者每次装夹都会改变形状的夹具。SIRDA 的辊道式、悬链式和喷丸房机型都是为这类工况设计的,而真正值得先争论的机器配置,永远是那个能把工件摆在图案正中的几何关系。