Q37
吊钩式抛丸机
铸件与复杂悬挂工件
查看设备
首页 / 产品设备 / 顶部抛丸头抛丸机——小型铸件与冲压件表面清理
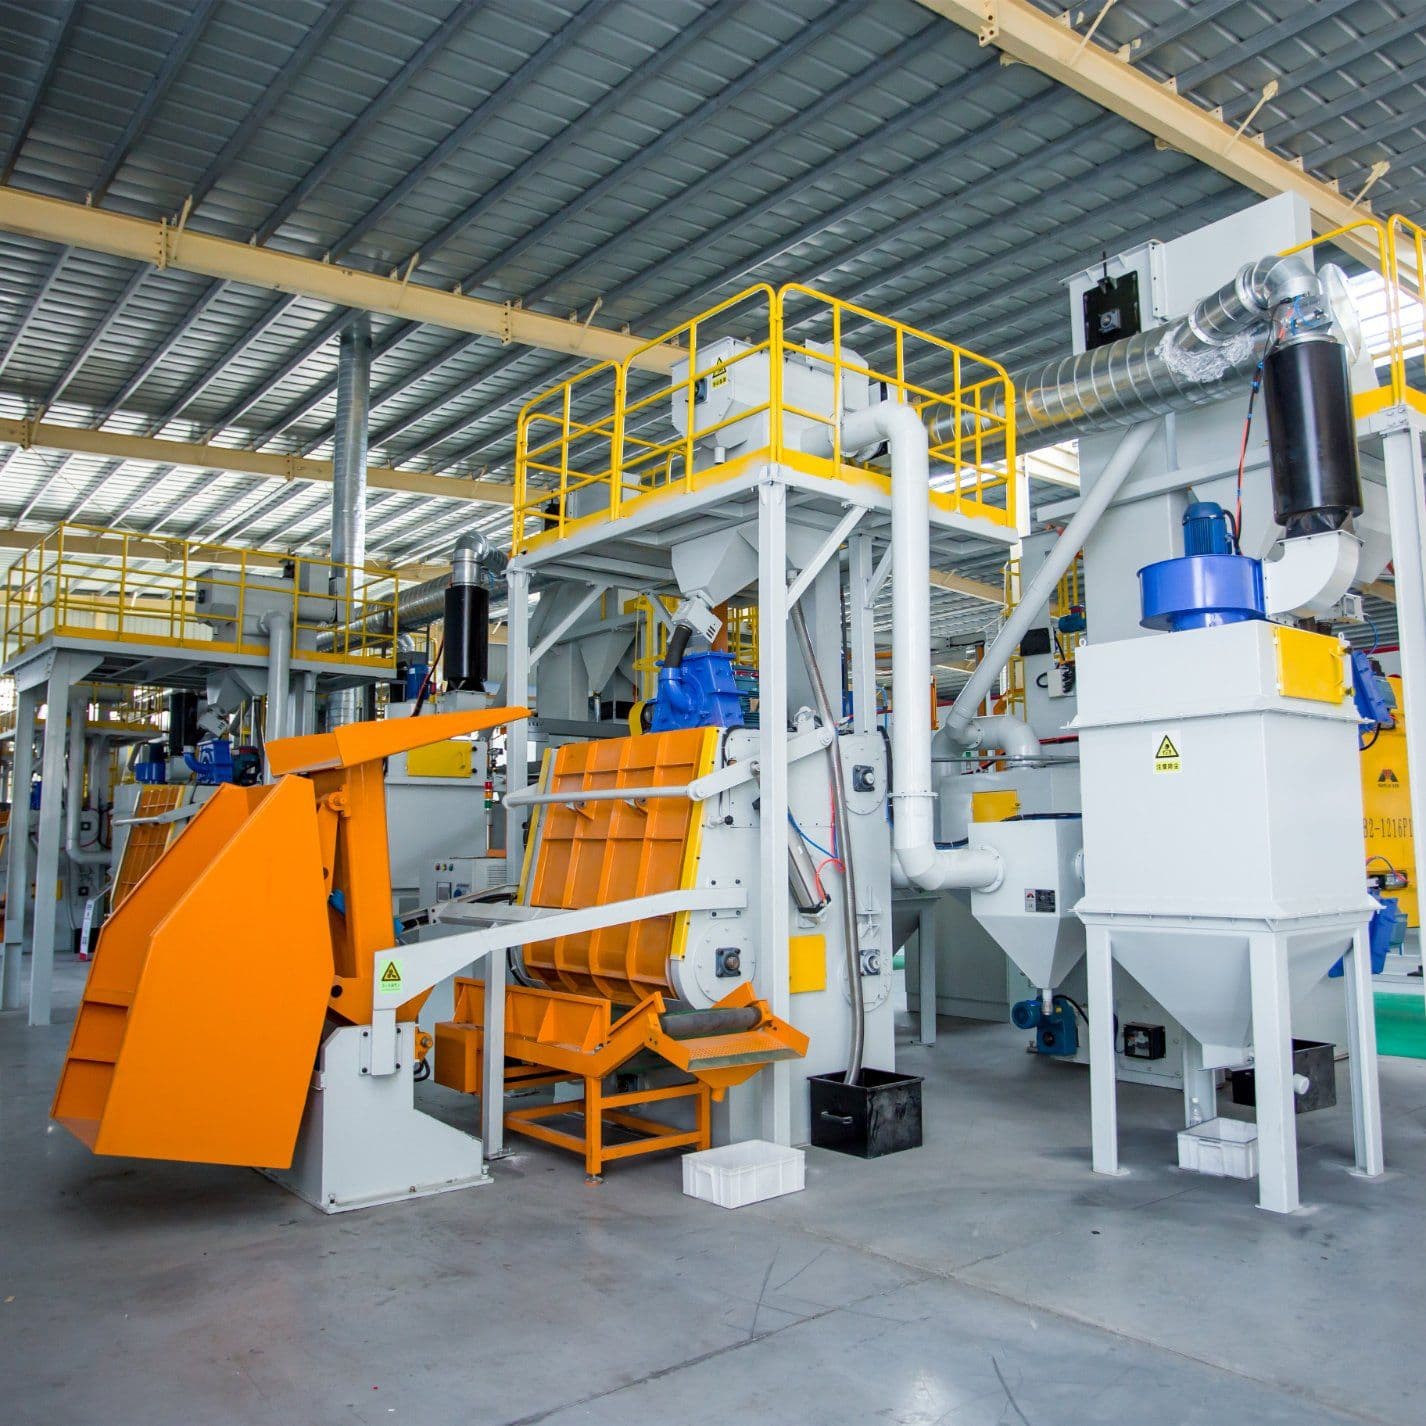
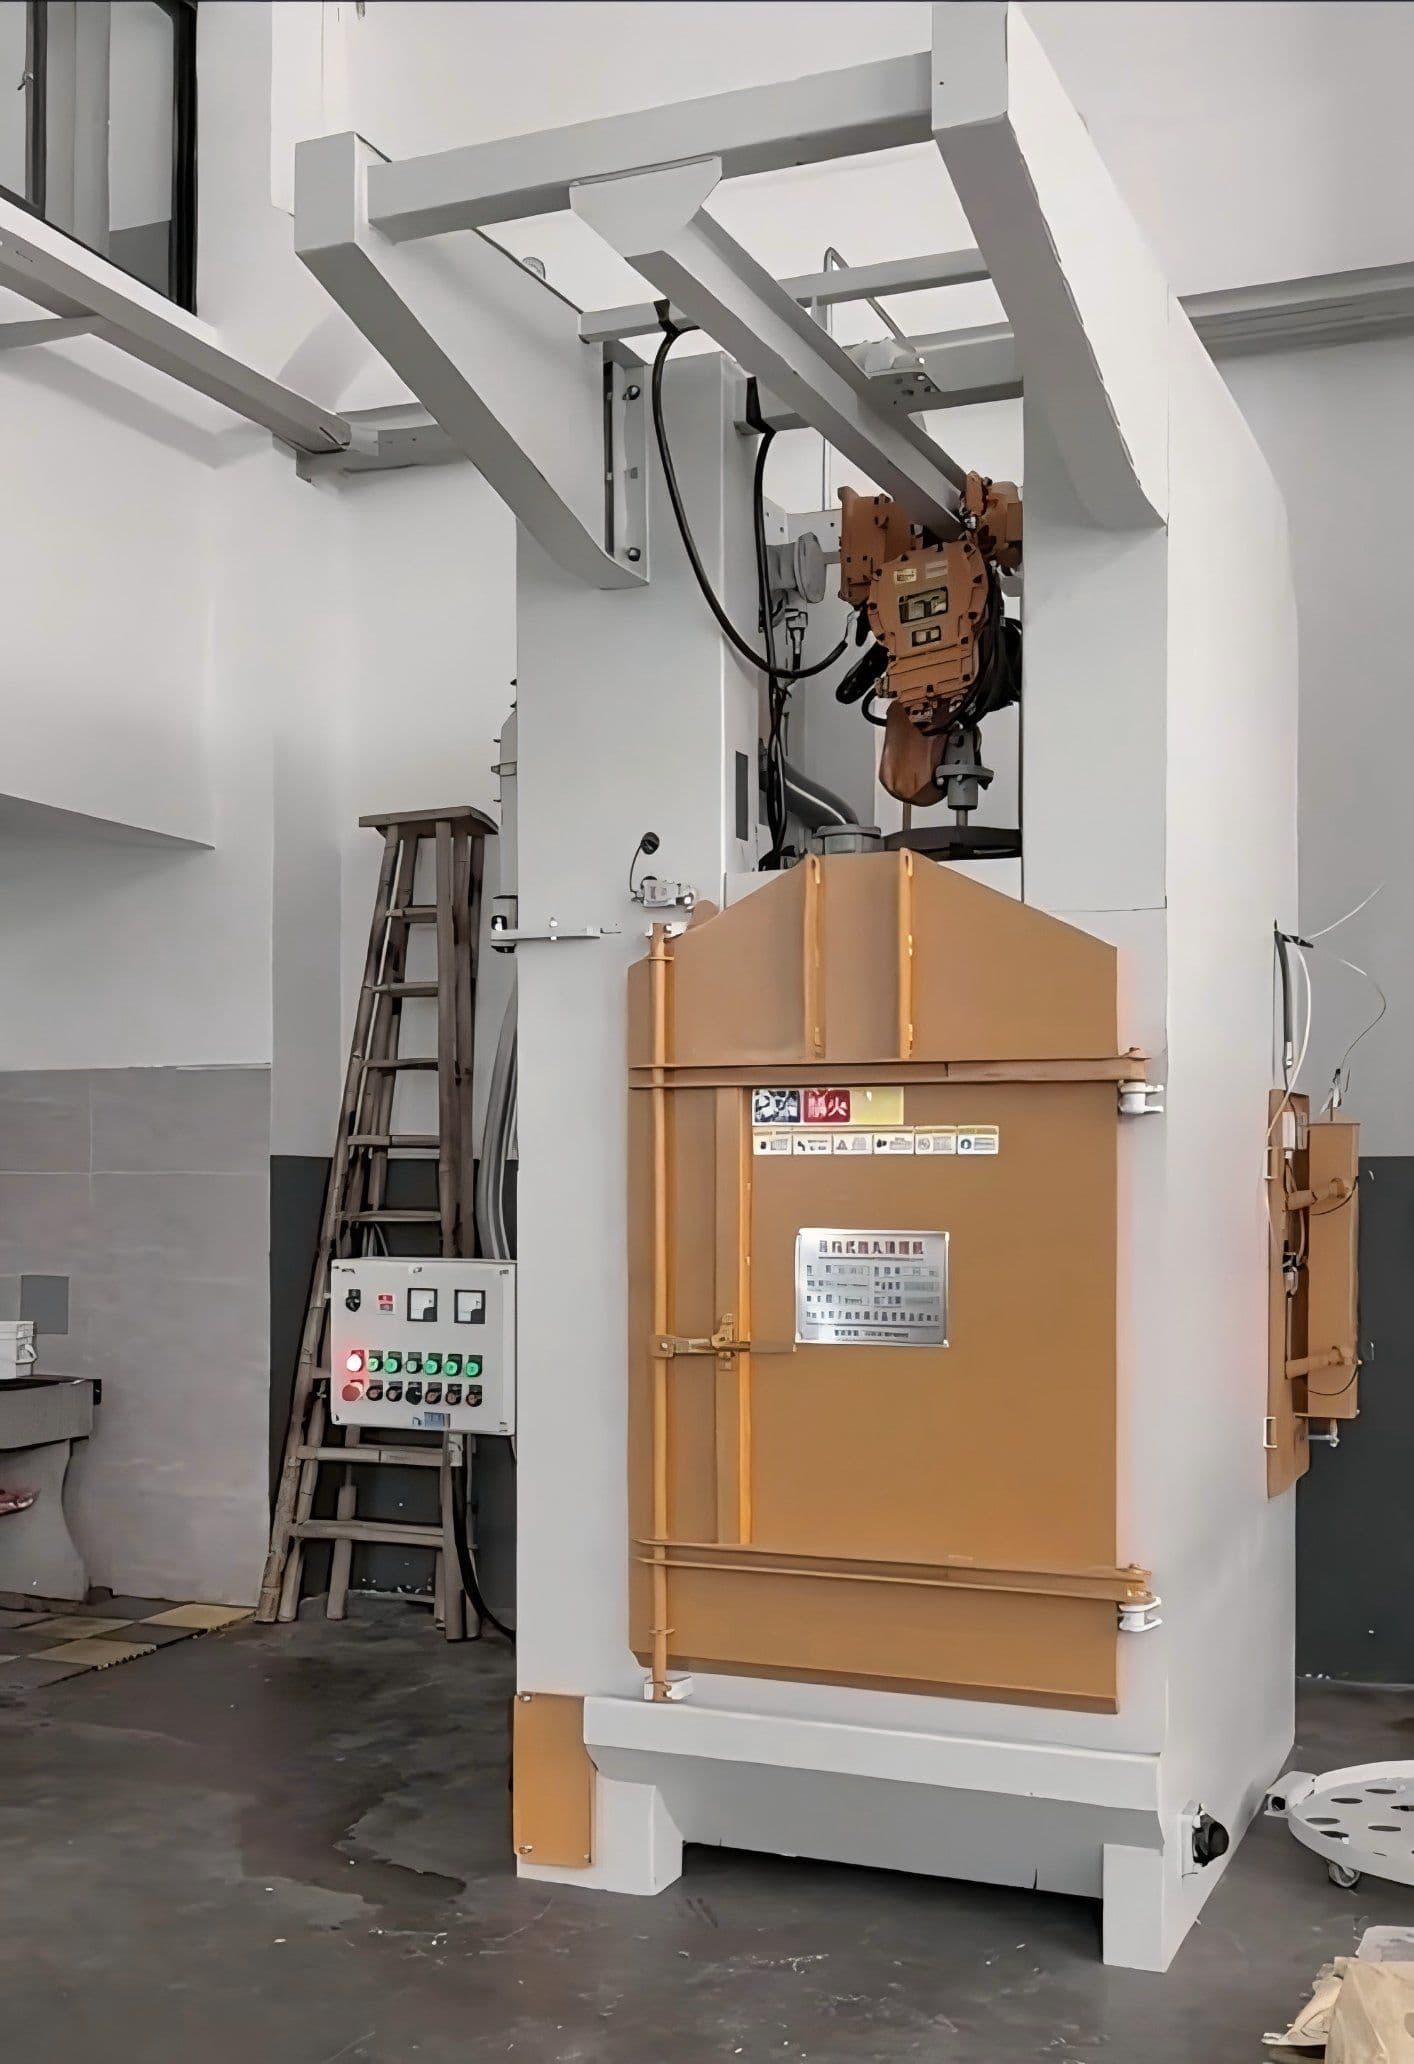
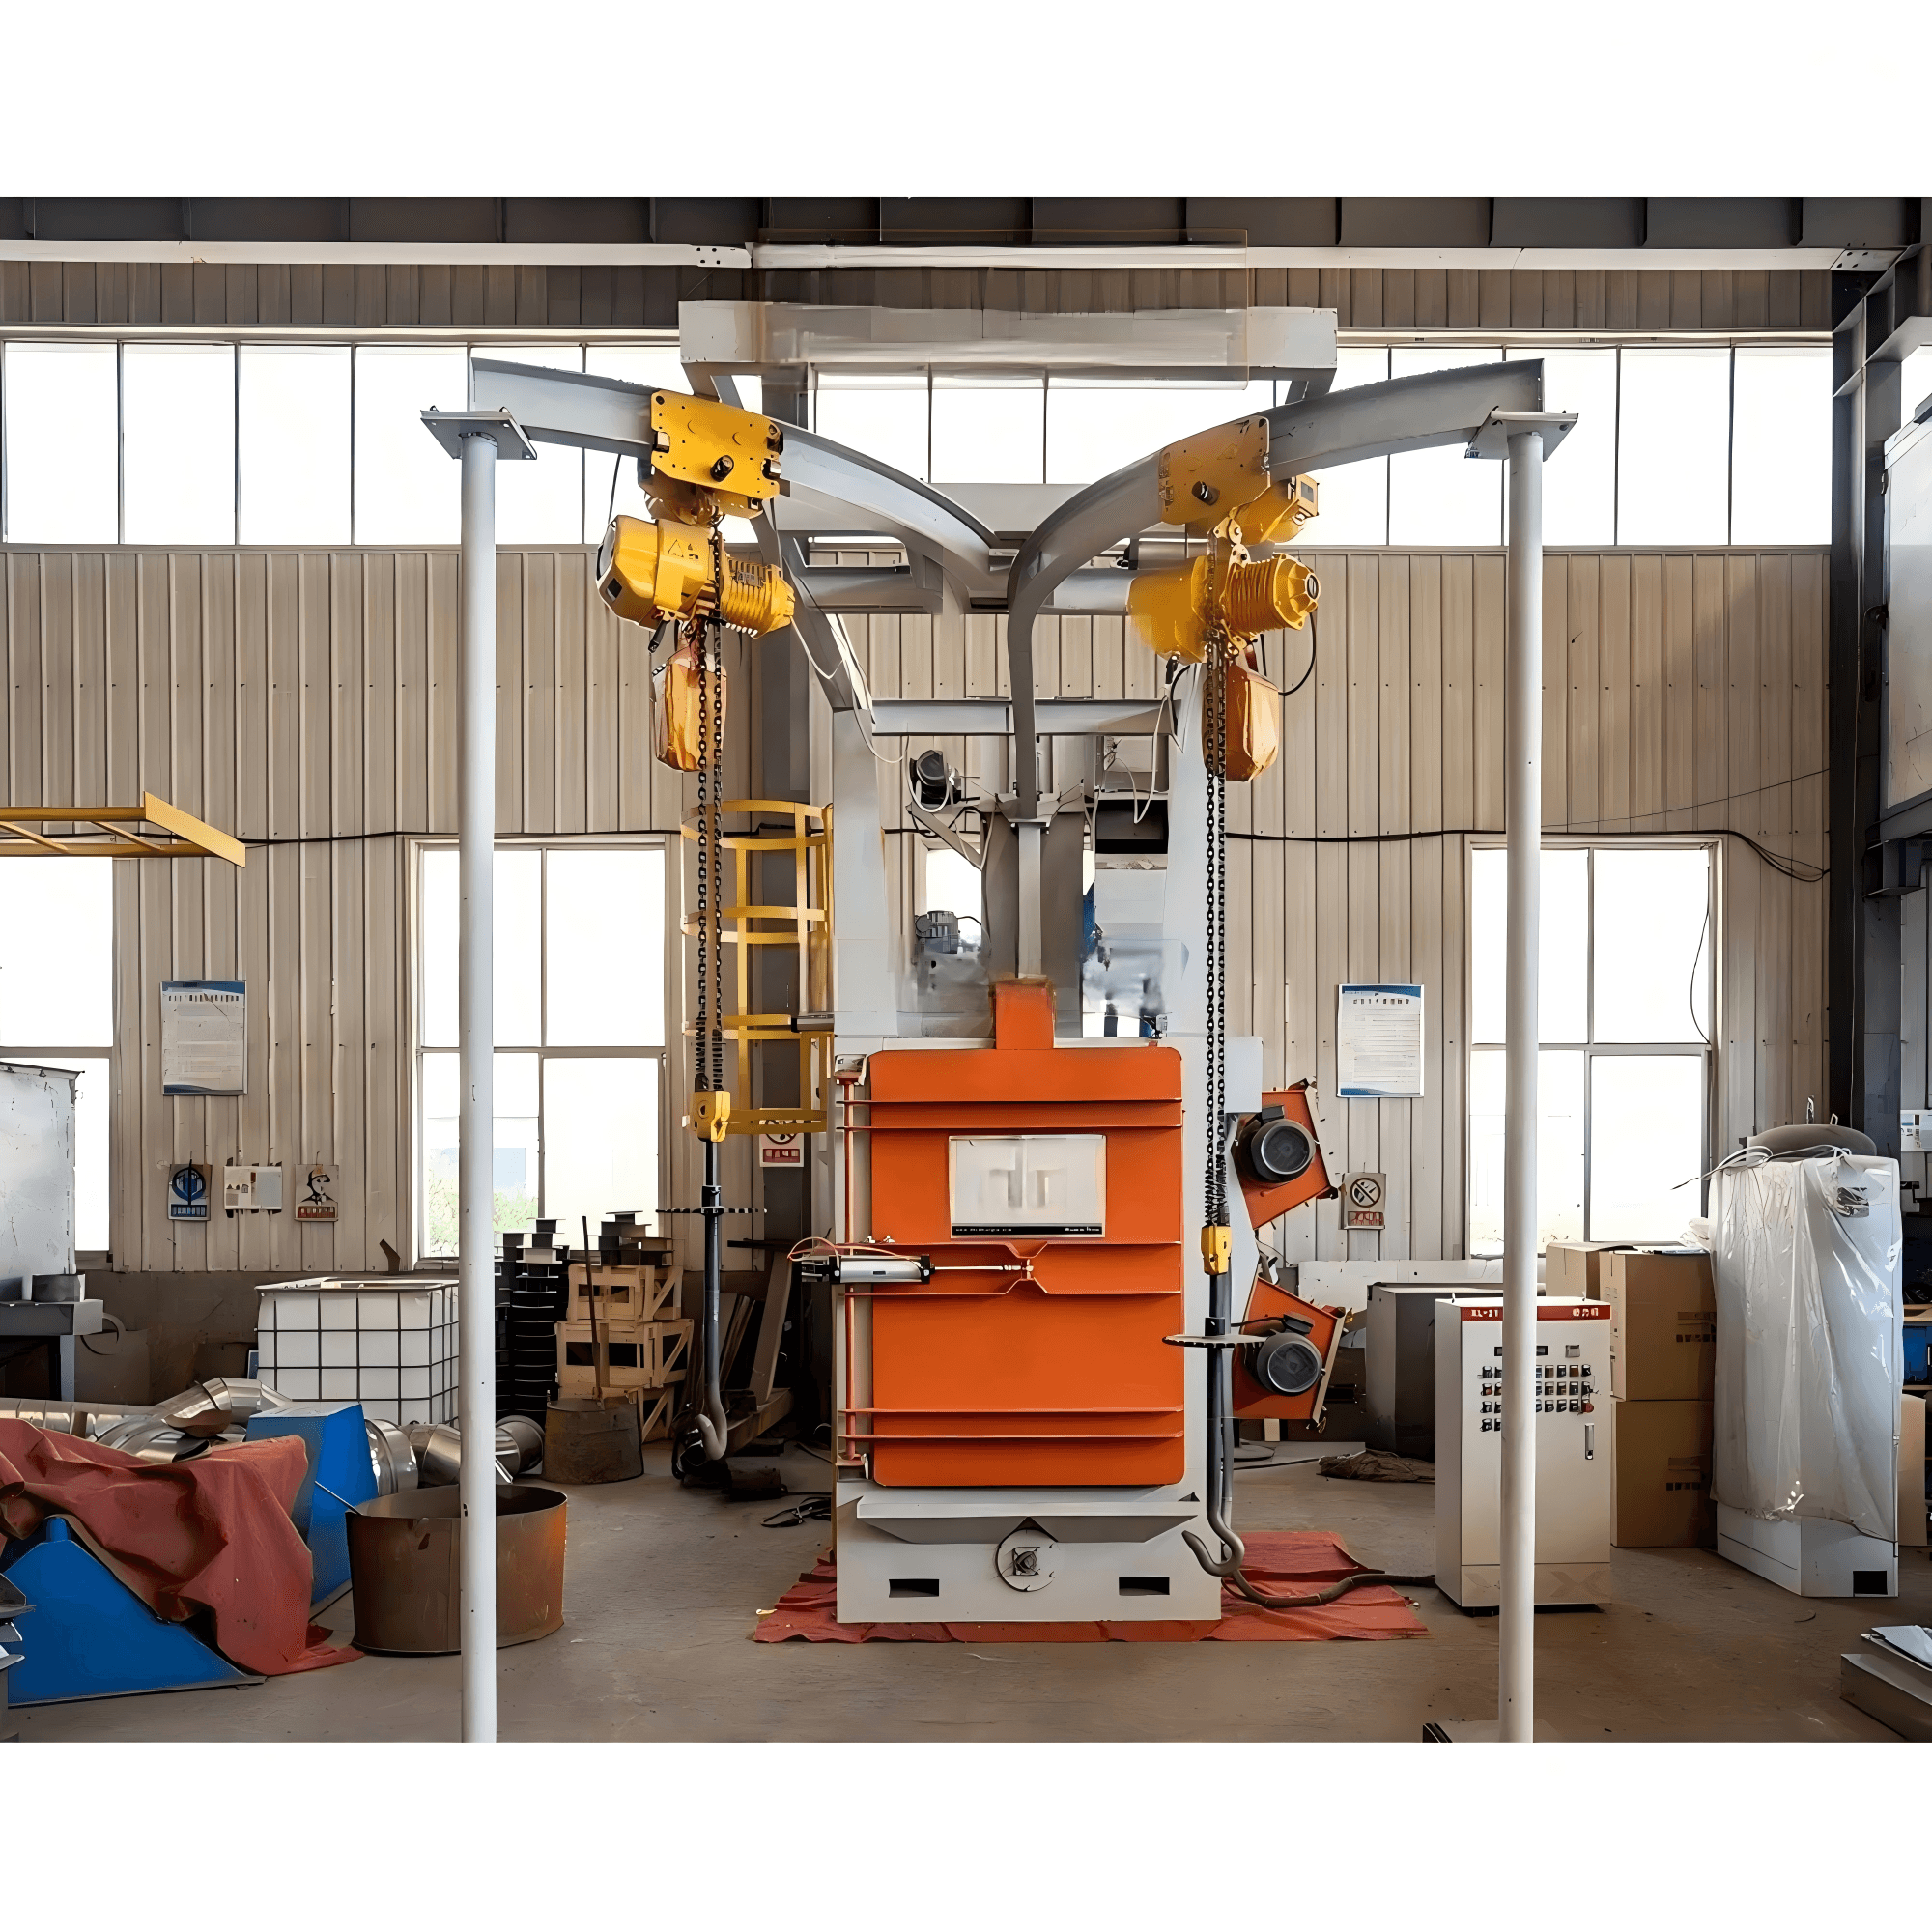
抛丸头安装在卧式抛丸室上方、底部设闸式出料口的一台批次式抛丸机,小型铸件与冲压件在一个循环内从多个方向受到磨料作用,无需夹持,也无需挂吊钩。
查看产品详情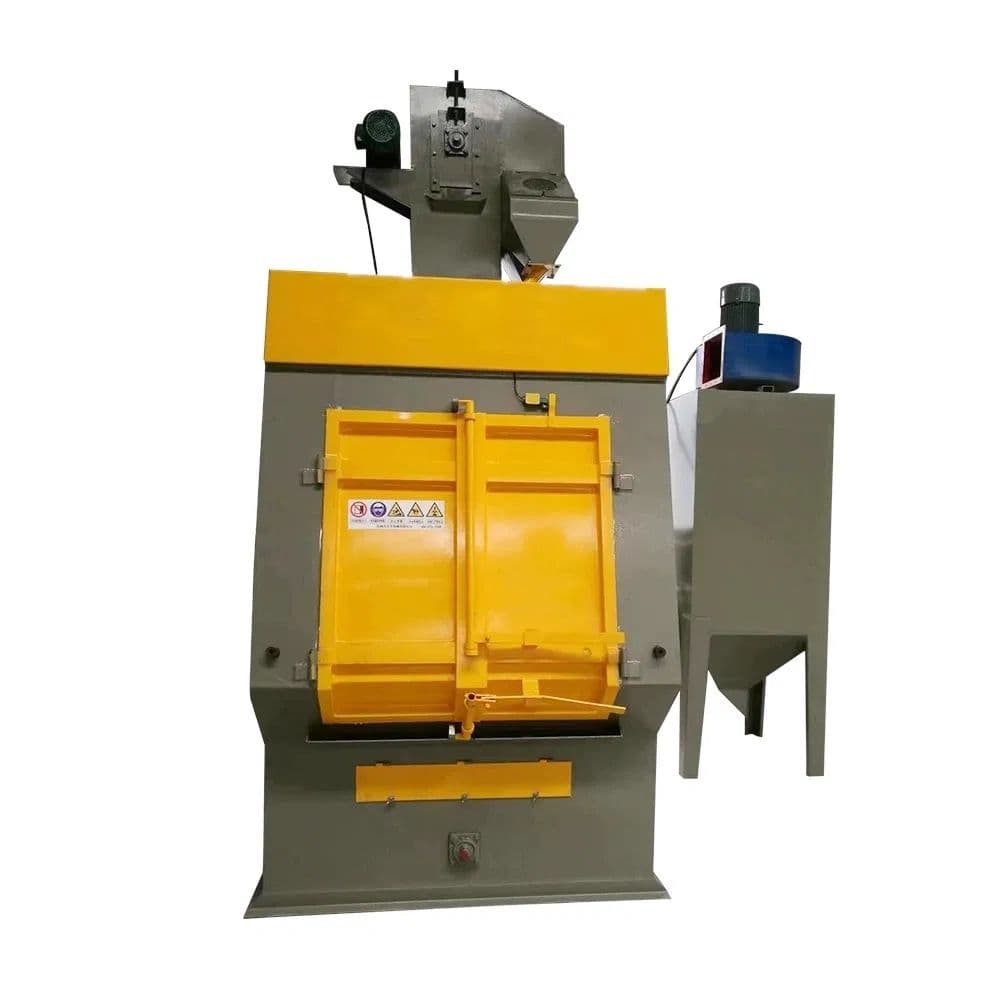
现在清理小型铸件和冲压件的多条产线,大多数机器是按「怎么送工件」来命名的——吊钩式、网带式、转盘式、辊道式。这台机器换了个角度,是按「怎么打」命名的。抛丸头装在卧式抛丸室上方,工件自上而下被处理,抛丸室下方设闸式出料口排料。
这个布置对它所针对的工件几何形状是有意义的。小型铸件往往带有薄筋、薄壁和盲孔凹槽。单一方向的喷丸源打过去,背面容易形成遮挡,操作工只能用反复重新码料、再跑一遍的办法补偿。多个抛丸头作用于同一个抛丸室,一遍下来,工件的上表面、侧壁和下表面同时受到磨料作用,每批的搬运次数也跟着降下来了。
冲压件通常薄、平、叠放得密,道理是一样的。从上方打,磨料可以直接够到朝上的开放面,不必逐件翻面。
这台机器是围绕你要跑的工件来配置的,因此有几件事必须先定下来。
先说工件本身。小型铸件与冲压件在壁厚、凹槽深度,以及工件放在腔室里时有多少表面被遮住这三方面都不一样。请提供图纸或样件,并说明哪些表面确实需要清理、哪些面需要遮蔽保护。
接着按这个几何形状来复核抛丸头及其布置:需要几个抛丸头、各自朝哪个方向、磨料流如何成形才能打进凹槽又不在尖角处留死角。处理强度也要按工件调整——能剥掉铸铁壳体氧化皮的设置,会在薄冲压支架上留下痕迹。
磨料本身则由所需的表面状态和目标去除量决定,同时必须与机器自身的易损件相容。
周边设备——旋风分离器、除尘器及其排料位置——要结合作业单元确认,包括上下料位置、抛丸室周围的检修空间,以及批次如何进、如何出。
最后确定控制范围:哪些循环步骤自动运行、换型时如何切换配方、这条线需要哪些联锁。同时把与周边产线的接口要求一并提出。
机器配置、抛丸室容积与循环表现,都在报价前结合工件和作业单元布局确认。
请提供照片或图纸、材质、最大尺寸和预期产量,以便我们评估合适的配置。
发送项目需求